



Zuurstofblazen in Converter Staalmaken: Zuiverheid en Efficiëntie Verbeteren
Blazen van Zuurstof in Converter Staalmaken
Zuurstof (O₂) wordt op het gietijzer in de converter tijdens staalmaken geblazen voor de verwijdering van onzuiverheden zoals koolstof (C), silicium (Si), mangaan (Mn), en fosfor (P) etc. Een watergekoelde lans wordt gebruikt om zuurstof met zeer hoge snelheden op een vloeibaar bad te injecteren om staal te produceren. In de jaren 1950, toen het bovenblaas converterproces gecommercialiseerd werd en de grootte van de converter beperkt was tot maximaal 50 ton, werd een lans met een een-gaten lanstop gebruikt voor het blazen van O₂ in de converter. Met het verloop van tijd nam de convertergrootte toe. Dit heeft een toename van het aantal gaten in de lanstop genoodzaakt voor betere verdeling van O₂ over een groter oppervlak van het bad in de converter.
Met de toenemende eisen om hogere kwaliteit stalen met lagere onzuiverheidsniveaus te produceren, is O₂ van zeer hoge zuiverheid vereist voor staalmaken in de converter. De O₂ nodig voor staalmaken moet minstens 99,5% zuiver zijn, en ideaal 99,7% tot 99,8% zuiver. De overige delen zijn 0,005% tot 0,01% stikstof (N₂) en de rest is argon (Ar).
In bovenblaas converters wordt de O₂ met supersonische snelheden gejecteerd met convergent-divergente duizen aan de top van de watergekoelde lans. Een krachtige gasstraal penetreert de slags en botst op het oppervlak van het vloeibare bad om het staal te raffineren. Tegenwoordig werken de meeste converters met lanstops met 3 tot 6 duizen.zelfs 8-duizen lanstops zijn in gebruik. De assen van elk van de duizen in een lans met een multi-gaten lanstop zijn geneigd ten opzichte van de lansassen en gelijkmatig verdeeld rond de top. De lanstop is van koper en is gelast aan de lans staalbuis.
Ontwerp Stroomsnelheden in Converter Lans
De O₂ stroomsnelheden en de snelheid van O₂ stroom met de lanspijpgrootte voor verschillende convertergroottes zijn gegeven in Tabel 1.
| Tabel 1: Ontwerp stroomsnelheden in converter lans | |||
|---|---|---|---|
| Converter heetgrootte (ton) | Zuurstofstroomsnelheid (Nm³/uur) | Interne pijp diameter × dikte (mm) | Snelheid van zuurstofstroom (m/s) |
| 250-300 | 58.000-66.000 | 245×8 | 43,5-49,5 |
| 210 | 48.000-54.000 | 219×8 | 45,8-51,5 |
| 180 | 39.000-44.000 | 194×6 | 46,3-52,2 |
| 150 | 30.000-33.000 | 168×6 | 48,4-53,3 |
| 120 | 26.000-28.000 | 159×6 | 47,3-50,9 |
| 80 | 18.000-20.000 | 133×5 | 46,8-51,9 |
| 60 | 14.000-16.000 | 121×5 | 44,7-51,0 |
| 50 | 11.000-13.000 | 114×5 | 40,0-47,3 |
In converter staalmaken wordt O₂ met supersonische snelheid op gietijzer geblazen om onzuiverheden als C, Si, Mn, en P te verwijderen. Tijdens de blaas wordt de lanshoogte verlaagd om de O₂ beschikbaar te maken in het bad voor de verwijdering van C. Het duurt ongeveer 15 tot 20 minuten om de O₂ te blazen voor raffinage. De tap-to-tap tijd varieert tussen 50 en 60 minuten, afhankelijk van O₂ stroomsnelheid, gietijzersamenstelling, lansprofiel en staalchemie. Het is interessant om te noteren dat de O₂ blaastijd en de tap-to-tap tijd niet significant afhangen van de capaciteit van de converter.
O₂ wordt in de converter door een watergekoelde lans (bijna 8 m tot 10 m lang) met een convergent-divergente duizel bij hoge druk (rond 11-14 kg/cm²) en met supersonische snelheid (Mach-getal groter dan 1) geblazen. Supersonische O₂ straal van de duizel helpt hogere ingesloten O₂ in het vloeibare bad. Tijdens de blaas wordt een drie-fase dispersie bestaande uit slags/metaaldruppels/gasbellen gevormd. Het belangrijkste deel van de lans is de duizeltop. Het is ontworpen om non-coalescerende vrije O₂ straal te produceren. De functies van de duizel zijn:
- Toevoer en verdeling van zuurstof
- Productie van een gasstraal
- Induceren van badagitatie
- Productie van metaaldruppels
Na het aftappen van de vorige heet en het afvoeren van de slags, wordt de voering geïnspecteerd. Schroot en gietijzer worden geladen. De converter wordt in de verticale positie gebracht en de lans wordt in het vat gelowerd om het blazen van O₂ te starten. Selectie van de startlanshoogte moet zodanig zijn dat de concentratie van de kracht op het badniveau geen uitstoting van kleine ijzerdeeltjes (vonkvorming) veroorzaakt en tegelijkertijd het maximale badoppervlak wordt bedekt door de O₂ straal.
Initieel wordt O₂ zacht geblazen door de lanshoogte hoger te houden om slagsvorming te bevorderen en uitstoting van kleine deeltjes te voorkomen, omdat gietijzer niet bedekt is door slags. Kalk wordt normaal aan het begin van de blaas en ook tijdens de blaas toegevoegd. O₂ wordt ongeveer 15 tot 20 minuten geblazen door de lanshoogte progressief te verlagen zodat slagschuiming onder controle blijft en oxidatiereacties ononderbroken plaatsvinden.
Toevoer van O₂ in de vorm van vrije gasstraal is een belangrijk kenmerk van converter staalmaken zowel in bovenblaas als in verschillende typen gecombineerd geblazen converters. In deze vorm van O₂ toevoer is de totale blaastijd van O₂ bijna onafhankelijk van convertercapaciteit, O₂ blaassnelheid en bodemroering. Dit weerspiegelt zich in het evalueren van de dimensieloze impulsstroomsnelheid vs. verhouding van blaastijd/totale blaastijd voor verschillende convertercapaciteiten variërend van 30 ton tot 400 ton.
Het is gezien dat de dimensieloze impulsstroomsnelheid de actie van de vrije O₂ straal beschrijft geproduceerd door een constant volume stroomsnelheid van O₂ bij verschillende lanshoogtes. Het dimensieloze impulsstroomsnelheid getal neemt toe met de afname van de lanshoogte. Afname van de lanshoogte maakt de blaas hard en toename van de lanshoogte maakt de blaas zacht. Lansprofiel kan worden beschouwd om zachte blaas initieel te genereren en progressief hardere blaas met de vooruitgang van de blaas.
De fundamentele vereisten van het lansprofiel in alle converter staalmaken zijn: vorming van FeO (ijzeroxide) rijke slags in de initiële fase en daarna verwijdering van C en P door progressief de beschikbaarheid van O₂ in het bad te verhogen om over-oxidatie van de slags te voorkomen. De eerste vereiste wordt bereikt door 'zachte blaas' (onnauwkeurige penetratie van de straal) en de andere vereiste wordt bereikt door de blaas te verharden (diepe penetratie van de straal in het bad) progressief. Dus zachte en harde blaas zijn essentiële vereisten voor raffinage van gietijzer door inslag van O₂ straal ongeacht de convertercapaciteit en het type converter staalmaken praktijken (zuiver bovenblaas of gecombineerd blazen) als resultaat blijft de totale O₂ blaastijd min of meer hetzelfde.
Beschikbaarheid van Zuurstof
O₂ is energetisch beschikbaar tijdens het raffinageproces in de converter. De energetische beschikbaarheid van O₂ wordt verkregen door een bepaalde stroomsnelheid van O₂ door de duizel te laten lopen.
In converter staalmaken wordt O₂ door Laval-duizen geblazen. Een Laval-duizel, ook convergent-divergente duizel genoemd, wordt gekenmerkt door een stroomdoorgaang wiens dwarsdoorsnede in de richting van de stroom afneemt, een minimum dwarsdoorsnede bereikt, en daarna verder toeneemt in de richting van de stroom. De minimum dwarsdoorsnede van de stroomdoorgaang heet de keel van de duizel. De Laval-duizel kan het gas versnellen tot supersonische snelheid (Mach-getal groter dan 1). In feite correspondeert de gassnelheid bij de uitgang met een Mach-waarde van ongeveer 2,0 tot 2,4.
Gedrag van Vrije Gasstraal
Het gedrag van een gas wanneer het een enkele Laval-duizel verlaat in de omgeving die uit lucht bestaat, toont aan dat het gas bij het verlaten door een duizel zich in de omgeving verspreidt en heet 'vrije gasstraal', omdat de spreiding niet beperkt is. Een vrije straal in de omgeving wordt gekenmerkt door de potentiële kernlengte (PKL) en de supersonische kernlengte (SKL). In de potentiële kern treedt geen inlijving van de omgeving op en dus is de gassnelheid in zowel assiale als radiale richting de uitgangswaarde. Na de potentiële kern begint zowel de radiale als de assiële snelheid af te nemen door inlijving van de omgeving. Echter, er wordt een punt bereikt in de vrije gasstraal waar de gassnelheid een sonische waarde bereikt (M=1). Binnen de supersonische kernlengte is de gassnelheid boven de supersonische waarde in zowel radiale als assiële richting. Na de supersonische kernlengte is de gassnelheid subsonisch. Dus radiale spreiding en assiële snelheidsverval na de potentiële kern zijn de hoofdkarakteristieken van een vrije gasstraal.
Door spreiding neemt de massa van de straal toe, wat betekent dat de concentratie van het gas op vlak P=0 afneemt door inlijving van de omgeving. Als O₂ door de duizel stroomt, is de concentratie van O₂ op vlak P2 lager dan op P1 en op P=0. Maar de massa van de straal (straal bestaat uit hoofdvloeistof + omgeving) op P2 is meer dan de massa op P1. De assiële snelheid van de straal is een functie van de assiële afstand gemeten vanaf de duizeluitgang.
Een van de belangrijke eigenschappen van de vrije straal is dat het impulsstroomsnelheid meevoert die bij het raken van het vloeibare wordt omgezet in kracht en in het vloeibare penetreert. Impulsstroomsnelheid binnen de straal wordt geconserveerd. Dit is een belangrijke eigenschap van de straal aangezien het alleen afhangt van de upstream variabelen zoals druk, aantal en diameter van de duizel. Het hangt niet af van de downstream condities.
Gedrag van stralen geproduceerd door multi-duizel tops hangt af van het aantal duizen en de hellingshoek van elke duizel met de as van de lans. Het aantal duizen in converter staalmaken varieert met de convertercapaciteit maar in het algemeen ligt het tussen 3 en 6. De hellingshoek van elke duizel voor een drie-gaten lanstop is normaal 10 tot 12 graden en voor vijf tot zes gaten lanstop is over het algemeen 15 tot 16 graden met de as van de lans.
De multi vrije gasstralen downstream de duizel kunnen coalesceren of niet, wat zou afhangen van de hellingshoek en het aantal duizen voor een gegeven upstream druk en stroomsnelheid van gas. Een coalescerende straal is vergelijkbaar met die van een enkele straal. Wanneer de hellingshoek 10-12 graden is voor een drie-gaten lans, coalesceren de multi-stralen niet tot een bepaalde afstand downstream de duizel. Een non-coalescerende straal, wanneer geïmpingeerd op het vloeibare, zal penetratie produceren gelijk aan het aantal stralen.
De assiële snelheidsverval en radiale spreiding hangen af van de verhouding van dichtheid van omgeving / dichtheid van de O₂ straal. Als de dichtheid van de O₂ straal meer is dan de dichtheid van de omgeving, dan spreidt zo'n straal langzaam in de omgeving. De snelheid van spreiding hangt af van de waarde van de verhouding. Dus de snelheid van de straal vervalt langzamer op elke afstand downstream de omgeving. In zo'n situatie wordt een koude straal uitgeblazen in de hete metaal omgeving en is de lengte van de potentiële kern, PKL en de lengte van de supersonische kern SCL langer dan wanneer de verhouding van dichtheid van omgeving / dichtheid van de O₂ straal één is. Als de verhouding van dichtheid van omgeving / dichtheid van de O₂ straal minder dan één is, dan is de O₂ straal lichter dan de omgeving en de O₂ straal spreidt sneller wat resulteert in lagere lengte van de potentiële kern PKL en de lengte van de supersonische kern SCL. In zo'n geval wordt de koude zuurstofstraal uitgeblazen in de slags.
Actie van Vrije Zuurstofstraal
Snelheid van de vrije O₂ straal is belangrijk. Assiële snelheid neemt af naarmate de afstand downstream de duizel toeneemt door inlijving van de omgeving. In de converter, naarmate de blaas begint, is de omgeving van de O₂ straal hete atmosfeer. Naarmate de blaas voortduurt, verandert de straalomgeving van koolstofmonoxide (CO) naar slags. Voor de meeste periodes is de straal ondergedompeld in slags. De omgeving in de converter is dynamisch. De snelheid van de straal hangt af van upstream druk, downstream assiële afstand en de omgeving. Het is moeilijk om de straalsnelheid te berekenen wanneer de omgeving verandert, maar de impulsstroomsnelheid binnen de straal is onafhankelijk van de afstand downstream de duizel en kan worden berekend.
De straal voert impulsstroomsnelheid mee die bij het raken van het bad wordt omgezet in kracht. Dus de actie van de vrije straal kan worden beschreven in termen van dimensieloze stroomsnelheid getal. Het dimensieloze stroomsnelheid getal neemt toe met de afname van de lanshoogte. Dus het dimensieloze stroomsnelheid getal wordt gebruikt om de dynamische variatie van de lanshoogte te beschrijven. Het dimensieloze impulsstroomsnelheid getal betekent de actie van de O₂ straal op het bad bij een lanshoogte tegen de zwaartekracht.
Straal Penetratievermogen
Dimensieloze stroomsnelheid getal beschrijft het effect van de lanshoogte op het penetratievermogen van de straal. Ondiepe straalpenetratie zoals verkregen bij hogere lanshoogte is een 'zachte straal' in vergelijking met diepe penetrerende straal zoals verkregen bij lagere lanshoogte en heet 'harde straal'.
Dit betekent dat een constante volume stroomsnelheid van O₂ geleverd bij constante druk wanneer uitgeblazen door een duizel kan worden gemaakt om het bad 'zacht' te raken en progressief harder te maken. Dus de methode van O₂ toevoer in converter staalmaken praktijk door 'vrije straal' is heel effectief in termen van fysico-chemische reacties.
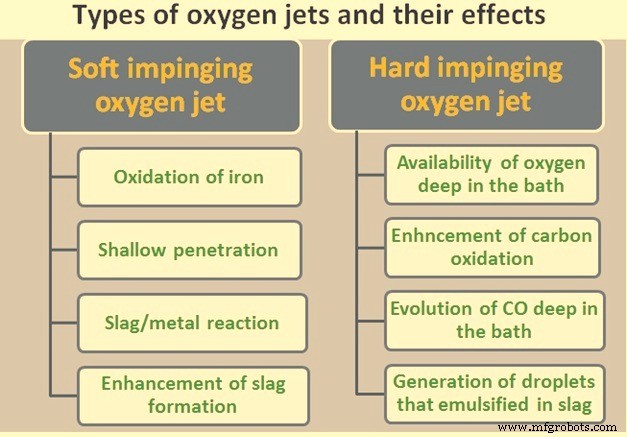
De effecten geïnduceerd door een reactieve zachte inslagende O₂ straal wanneer het het vloeibare metaalbad raakt zijn: (i) oxidatie van ijzer (Fe), (ii) ondiepe penetratie, (iii) slags/metaal reactie, en (iv) verbetering van slagsvorming en dus facilitering van verwijdering van P. Te lange duur van zachte O₂ straal resulteert in slopping van slags door over-oxidatie.
De effecten geïnduceerd door een reactieve harde inslagende O₂ straal wanneer het het vloeibare metaalbad raakt zijn: (i) beschikbaarheid van O₂ diep in het bad, (ii) verbetering van C oxidatie en belemmering van P verwijdering, (iii) evolutie van CO diep in het bad en zijn ontwijting door het bad roert het bad, en (iv) generatie van druppels die dan geëmulgereerd worden in de slags.
Typen O₂ stralen en hun effecten zijn getoond in Figuur 1.
Reacties in de Converter
In O₂ staalmaken wordt C-verzadigd gietijzer geblazen met zuivere O₂ bij supersonische snelheden. De reacties en menging zijn intense. O₂ reageert met het opgeloste Si, opgeloste Mn, en het Fe zelf om een vloeibare FeO-bevattende slags te maken. De O₂ reageert ook met het opgeloste C om CO-gas te vrijmaken en daarbij het ijzer te dekarbureren. Het pad naar oxidatie van deze elementen (C, Si, etc.) tijdens staalraffinage is om O₂ in de ijzeroplossing te blazen tot het punt waar de concentratie in het vloeibare bad het evenwichtsniveau overschrijdt dat door het specifieke onzuiverheidselement wordt toegestaan. Het opgeloste O₂ en het opgeloste onzuiverheidselement combineren dan om CO-gas te vormen (in het geval van C) of vloeibare silica (SiO₂, in het geval van Si). Aangezien de oplosbaarheid van beide producten [CO (gas) en SiO₂ (vloeibaar)] zeer beperkt is in vloeibaar ijzer, nucleeren ze hun aparte fasen snel, coaguleren, consolideren, en worden uitgevlokt door de intense roeractie van het proces.
Ook, tijdens de intense O₂ blaas van staalmaken, wordt een deel van het vloeibare ijzer zelf geoxideerd tot FeO wat dan intens gemengd wordt met het vloeibare metaalbad in een emulsie en kan reageren met de opgeloste onzuiverheden in het gesmolten ijzer direct volgens de volgende reacties:
- 2Fe (vloeibaar) + O₂ (gas) = 2FeO (vloeibare slags)
- FeO (vloeibare slags) + C (opgelost in de vloeibare ijzeroplossing) = CO (gas) + Fe (vloeibaar)
- 2FeO (vloeibare slags) + Si (opgelost in de vloeibare ijzeroplossing) = SiO₂ (vloeibaar) + Fe (vloeibaar)
Deze oxidatiereacties zijn sterk exotherm. De vrijgekomen warmte van oxidatie van Si en andere onzuiverheden, samen met de enthalpie van oxidatie van ijzer zelf, wordt gebruikt om koud schroot te smelten om de converter heetgrootte te vergroten alsook om de temperatuur van het vloeibare staal te verhogen voor downstream operaties. CO₂ wordt nooit geproduceerd binnen het bad van een staalmaker converter behalve in sporen. CO₂ (als het ooit gevormd wordt) wordt snel omgezet in CO door reactie met eventueel overgebleven opgeloste C. In het geval er geen opgeloste C meer over is na oxidatie van het vloeibare bad, wordt CO₂ gereduceerd tot CO door de oxidatie van Fe zelf. Dus CO₂ is een oxidant bij staalmaktemperaturen. Het evenwichtsproduct van de reactie voor oxidatie van Fe, of C opgelost in ijzer, door CO₂ is sterk naar CO gericht, met sporen van CO₂ volgens de Gibbs vrije energie berekeningen. C fungeert als reducerend middel voor FeO volgens de bovenstaande vergelijking, en is een andere factor die de ijzeroxidatie kan vertragen (of interfereren).
Tijdens het staalmakerproces wordt een deel van het ijzer geoxideerd tot het punt dat het toevoegt aan het percentage vloeibare FeO in de vloeibare slagsfase die co-existeert in de converter met het metaal. Als de O₂ wordt geblazen na het eindpunt van onzuiverheidsoxidatie, wordt de oxidatie van Fe excessief. Dit toont zich als een meetbare opbrengstverlies van Fe naar de slags, wat voorspelbare, berekenbare, hogere concentraties vloeibare ijzeroxide (FeO) in slags geeft. Eenmaal de C geoxideerd is tot CO, combineert elke additionele O₂ met het Fe om FeO in de slags te produceren.
Productieproces
- Zuurstoftankproductie: Van Grondstoffen tot Kwaliteitsborging
- Zuurstof: Van oude ontdekking tot moderne industriële krachthuis
- Inslagdeeltjes in staal: oorzaken, typen en beheersing in secundaire staalbereiding
- Geavanceerde automatisering, controle en modellering in basiszuurstofstaalbereiding
- Groene staalproductie: De industrie revolutioneren voor een koelere planeet
- Optimalisatie van refraktaire voering voor maximale beschikbaarheid in basische zuurstofovens
- Inductieoven-staalmaking: efficiënte elektrische smelttechnologie
- Gecombineerd Blaasproces: Verbeterde Menging & Kwaliteit in Converter Stalenproductie
- Efficiënt Gasherwinning- en Reinigingssysteem voor Basiszuurstofovens
- CAS-OB-proces: geavanceerde secundaire staalproductie met argon- en zuurstofbehandeling
- Basiszuurstof-Staalproductie: Hoe 's Wereldsleidende Staalproces Werkt