



Belangrijkste Factoren voor Verlenging van Voeringslevensduur in Basiszuurstofconverters
Factoren die de Voeringslevensduur van een Basiszuurstofconverter Beïnvloeden
De levensduur, betrouwbaarheid en kosten van de voering in een basiszuurstofconverter zijn vitaal voor de soepel werking van de staalsmeltwinkel die het basiszuurstofproces gebruikt voor staalproductie. Hogere voeringslevensduur resulteert in verbeterde beschikbaarheid van de converter wat op zijn beurt de productiviteit verbetert.
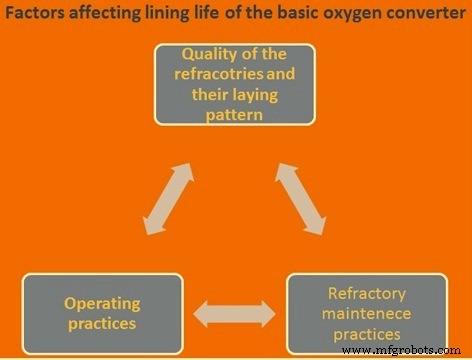
Drie belangrijke factoren voor het bereiken van hogere voeringslevensduur van de basiszuurstofconverter (Figuur 1) zijn: (i) kwaliteit van refractairen en hun legpatroon in de converter, (ii) gevolgde bedrijfspraktijken, en (iii) monitoring van de voeringsslijtage en praktijken voor het onderhoud van de refractaire voering. Ontwikkeling van verbeterde refractaire materialen in combinatie met verbeterde procescontrole en beter onderhoud tijdens campagnes maken het mogelijk om de voeringslevensduur van de basiszuurstofconverter te verhogen.
Deze dagen zonder uitzondering worden basiszuurstofconverters gevoerd met magnesia-koolstof (MgO-C) refractairen vanwege hun superieure eigenschappen ten opzichte van andere typen converter voeringsmaterialen. Echter, zonegewijze voeringspraktijken worden gevolgd door MgO-C refractairen van verschillende kwaliteiten in verschillende gebieden van de converter te gebruiken.
Oorzaken van Refractaire Slijtage
De oorzaken van slijtage van refractairen in de basiszuurstofconverter zijn ofwel chemischer ofwel fysischer aard. Chemische oorzaken voor slijtage van de convertervoering zijn voornamelijk door gasvormige materialen (oxidiserende gassen, reducerende gassen, en waterdamp), vloeibare materialen (slags, gietijzer, en vloeibaar staalsmelt), en vaste materialen (fluxen, en koolstofontbinding). Fysieke oorzaken voor slijtage van de convertervoering zijn: excessive temperaturen (slechte warmteafvoer, en hitteplekken), statische mechanische spanningen (spalling, en uitdijning), en dynamische mechanische spanningen (abrasie, impact, en trillingen). De belangrijkste slijtagemechanismen van de refractaire voering van de basiszuurstofconverter kunnen als volgt worden samengevat:
- Maximale temperatuur van vloeibaar metaal en vloeibare slags in de converter
- Verblijftijd van hoge temperatuur materialen in de converter
- Oxidatietoestand van de smelt (slijtage door corrosie)
- Slagschemie (slijtage door corrosie)
- Impact en penetratie van zuurstofstraal tijdens zuurstofblazen
- Erosie van refractairen door slags en metaal tijdens blazen en kantelen van converter
- Abrasie van refractairen (door generatie van stof en gassen)
- Impact van schroot en gietijzer tijdens laden van de converter
- Thermische cycling
- Mechanische schade door reinigingsapparatuur
Corrosie van de refractairen treedt op door chemische aanval terwijl erosie zowel chemische aanval (erosie) als mechanische abrasie van de refractaire omvat. Erosie ontstaat vaak uit turbulente stromingen gegenereerd in de converter of uit mechanische erosie (bijv. de voeding van schroot aan de converter). Versterkte erosie neigt ertoe in ovenvoeringen op de metaal/slags en slags/atmosfeer interfaces op te treden. Dit type erosie staat bekend als 'slagslijn erosie'.
Kwaliteit van Refractairen
Belangrijke parameters die de kwaliteit van de MgO-C refractairen bepalen zijn:
- Magnesia – De hoofdfstofstof voor het maken van de MgO-C steen is ofwel Periclase mineraal ofwel gesinterde zeewater magnesia. Belangrijke eigenschappen: zuiverheid, gesinterde of gesmelte graad of combinatie, dichtheid, kristalgrootte, korrelstructuur, en korrelgrootteverdeling.
- Koolstof – Relevante eigenschappen: zuiverheid, korrelgrootteverdeling (vlakke grafiet), korrelstructuur (vlakke grafiet), hoeveelheid koolstofzwart, en hoeveelheid vlakke grafiet.
- Bindmiddel – Belangrijke parameters: hoeveelheid en type hars, glazen koolstof, hoeveelheid en type pik (grafiet koolstof), en re-impregnatie.
- Metallische toevoegingen – Metallische toevoegingen (antioxidanten) zijn aluminium, silicium, aluminium-magnesium, enz. Er kan een combinatie van verschillende metallische toevoegingen zijn. Belangrijke parameters: hoeveelheid en de korrelgrootte en type van de metallische toevoegingen.
- Steen fysieke eigenschappen – Belangrijke eigenschappen: dichtheid, porositeit, warme en koude sterkte.
- Versterking – Versterking wordt gedaan met vezels. Soort en hoeveelheid vezels zijn de belangrijke factoren.
Het type en de grootte van de steenpers (ofwel wrijving of hydraulisch) beïnvloedt de eigenschappen van de stenen.
MgO-gehalte van de magnesia moet minimaal 99% zijn. Mineralen gevormd in de korrel zijn ook belangrijk. Overal SiO₂ zo laag mogelijk (<0,3%). Hoog boor (B) gehalte is ook zeer kritisch en vernietigt de warme sterkte van de korrel.
Korreldichtheid varieert meestal in het bereik van 3,2 tot boven 3,5 g/cm³. Lage korreldichtheid betekent hoge porositeit waardoor de korrel vatbaar is voor slagsinfiltratie.
Grote kristallietgrootte wordt over het algemeen beschouwd als >140 micron. Gesmelte MgO korrel kan 1000 micron overschrijden. Grote korrel kristalliet presteert normaal beter dan lage kristalgrootte door een reductie in interstitiële porositeit, wat de kans op slagsinfiltratie in de korrelgrenzen vermindert en de vatbaarheid van MgO voor reductie door de C in de steen tijdens hoge temperatuurdienst verlaagt. Het reductieproces vernietigt zowel de C in de steen als de MgO in de korrel, producerende magnesiummetaaldamp en CO-gas.
Stenen zijn koolstofgebonden met het residu van fijn verdeelde C dat overblijft na het koksen van het bindmiddel. Dit houdt de steen samen. Grafiet is niet-bennend voor staalmakerslagen, wat slagsinfiltratie in de steen en daaropvolgende oplossing van de magnesia korrels voorkomt. De grafiet is ook zeer thermisch geleidend, warmte afvoerend van het stenenoppervlak, waardoor de kinetiek van agressieve reacties wordt verminderd. Chemisch zijn alle grafieten zuivere koolstof maar allemaal bevatten ze enige as (kleimineralen in de grafietmijnen). Ongereine grafiet voegt verontreinigingen zoals silica en alumina toe aan de steen wat alleen negatieve effecten genereert. Vlakke grafiet wordt normaal gebruikt omdat het een hogere weerstand tegen oxidatie heeft dan amorfe grafiet en een hogere thermische geleidbaarheid. Over het algemeen varieert de hoeveelheid grafiet van 5% tot 25%. Alles andere gelijk, hoe hoger de grafietinhoud, hoe hoger de slagsweerstand en thermische geleidbaarheid van de steen.
Metaalpoeders toegevoegd aan MgO-C stenen fungeren als zuurstofverters voor zuurstof, wat de oxidatie van de grafiet en C-binding vertraagt. De poeders verbeteren de warme sterkte aanzienlijk door complexe metaal-carbide-oxide bindingen in de steen te vormen.
Refractairen in verschillende zones van de basiszuurstofconverter worden blootgesteld aan verschillende condities waardoor hun slijtagesnelheden variëren. Daarom zijn verschillende kwaliteiten van refractairen vereist in verschillende zones van de converter om een uniforme slijtagesnelheid te hebben. Dit type voering staat bekend als een gebalanceerde voering of zonale voering. In het zonale voeringspatroon krijgt een gegeven segment van voering met mindere slijtage een lagere kwaliteit of minder dikte van refractair. Op dezelfde manier worden refractairen met hogere slijtageweerstand en normaal hogere kosten toegewezen aan die segmenten van de convertervoering die een hogere slijtagepatroon hebben, zodat deze zware slijtagegebieden een langere levensduur hebben.
Bedrijfspraktijken
Goede controle van slagsontwikkeling, zuurstofstroom en lanspraktijk, en gebruik van bodemroering en beperkt gebruik van herblaaspraktijk zijn kernkenmerken van de bedrijfspraktijken die de voeringslevensduur van de basiszuurstofconverter beïnvloeden. Kennis van interacties tussen proceschemie, blaasdynamica en convertervoeringsslijtage kan zowel efficiënt staalmaken als lange convertervoeringlevensduur bereiken.
De belangrijkste factoren die het maximale effect hebben op de slijtagesnelheid van de basiszuurstofconverter refractairen zijn de hoge badtemperatuur aan het einde van de blaas en hoge FeO-inhoud in de slags. Verder converter wachten op het aftappen voor een lange tijd na het einde van de blaas heeft een grote negatieve invloed op de refractaire voering. Andere factoren die een negatieve invloed hebben op de refractaire voering van de basiszuurstofconverter omvatten: (i) hoog siliciumgehalte van het gietijzer, (ii) hoog mangaan gehalte van het gietijzer, (iii) hoge frequentie van herblazen, (iv) slechte reactiviteit en lage kwaliteit van kalktoevoegingen, (v) ontoereikende toevoeging van kalk, met name in de initiële periode van de blaas, (vi) converter slags onverzadigd met MgO tijdens verschillende periodes van de blaas door lage toevoegingen van MgO additieven zoals gebrande dolomiet of gebrand magnesiet, en (vii) lage slagsbasiciteit.
Ook belangrijke factoren die de converter voeringslevensduur beïnvloeden zijn: (i) titaniumgehalte van gietijzer en titaniumoxide gehalte van de slags, (ii) duur van de tijd waarin het converterbad vloeibaar materiaal heeft, (iii) hoge hoeveelheid toevoeging van ijzererts, en (iv) frequentie van reiniging van convertermond.
Belangrijkste factoren die een positief effect hebben op de voeringsslijtagesnelheid van de basiszuurstofconverter omvatten: (i) hoge frequentie van slagsplashing, (ii) hoge frequentie van slagscoating, (iii) gepaste toevoeging van gebrande dolomiet en/of gebrand magnesia, (iv) frequente actie voor bodemzorg zoals steen vloeien, en (v) frequente herstelmaatregelen zoals instooten van versleten gebieden etc.
Een slags verzadigd met kalk is niet alleen belangrijk voor staalmaken maar ook om excessieve slijtage van de convertervoering te voorkomen. Kalk toegevoegd voor en tijdens de blaas moet een iets kalk supersaturatie slags aan het einde van het blaasproces waarborgen.
De slagsontwikkelingspad voor verschillende siliciumpercentages van gietijzer tonen dat, uitgaande van de hoge FeO bevattende initiële slags, de SiO₂ en CaO gehalten van de slags stijgen, als resultaat van toenemende siliciumoxidatie en kalkoplossing. Hoe hoger de initiële gietijzer siliciuminhoud, hoe hoger de SiO₂ inhoud vroeg in het blaasproces. Aan het einde van de blaas moeten slags iets kalk supersaturatie zijn om excessieve refractaire slijtage te voorkomen. Om dit doel te bereiken is een kalktoevoegingssnelheid nodig die aangepast moet zijn aan de siliciuminhoud in het gietijzer en de doelslags FeO inhoud.
Aangezien de basiszuurstofconverter een MgO-C voering heeft, moet de slags zowel CaO als MgO verzadigd zijn om de voeringsslijtage te minimaliseren. De oplosbaarheid van MgO in de slags is afhankelijk van de basiciteit, temperatuur, en FeO gehalte. MgO oplosbaarheid in de slags is hoog wanneer de basiciteit en FeO niveau van de slags laag is en de temperatuur hoog. Dus de MgO oplosbaarheid neemt toe met toenemende SiO₂ inhoud. Slagen met lage basiciteit, equivalent aan lage FeO inhoud in de slags, hebben de hoogste MgO oplosbaarheid, daarom wordt een magnesiet voering het zwaarst aangevallen vroeg in de blaas wanneer de slagsbasiciteit nog laag is. MgO oplosbaarheid daalt met toenemende basiciteit en FeO.
Boven de verzadigingslijn kan niet alle MgO vloeibaar blijven, en dus met een MgO verzadigde slags, veroorzaakt een verdere toename in slagsbasiciteit dat MgO wordt uitgevallen en de viscositeit van de slags toeneemt, met als resultaat dat opbouw op de converterbodem en muren optreedt. Deze opbouw verlengdt de voeringslevensduur.
Voeringslevensduur wordt beïnvloed door de slagsanalyse door de hele blaas. In het grenzsysteem FeO-SiO₂, is er een verbinding fayaliet (2FeO·SiO₂) met een zeer laag smeltpunt van 1205°C. Hoe hoger het gietijzer siliciumgehalte, hoe langer de tijdperiode die nodig is om door het gebied van fayaliet-bevattende slagen te gaan. Dit gebied samen met de hoge MgO oplosbaarheid bij de lage basiciteiten die in dit deel van de blaas bestaan, hebben een zeer ongunstige invloed op de voeringslevensduur. Daarom is het heel belangrijk dat de toegevoegde kalk snel oplost om de slagsbasiciteit zo vroeg mogelijk te verhogen.
Het gebruik van zacht gebrande kalk en een voldoende grote lanshoogte tot het metaalbad aan het begin van de blaas (wat Fe oxidatie bevordert en dus kalkoplossing), zijn gunstig om dit doel te bereiken. Ook om vroege kalkoplossing te faciliteren, moet de kalktoevoeging compleet zijn binnen drie tot vier minuten na blaasstart.
Kalk is niet zuiver CaO. Het bevat verontreinigingen zoals SiO₂ en Al₂O₃ die gecompenseerd moeten worden in de toevoegingsberekeningen. Ook de metallurgische efficiëntie wordt beïnvloed door de deeltjesgrootte en reactiviteit (of graad van verbranding). De normale deeltjesgrootte is 8-40 mm (sommigen prefereren 10-50 mm), aangezien deeltjes onder 6 mm uit de converter worden geëxtraheerd, samen met het afvalgas; tot 30% in sommige gevallen. Als dit gebeurt, kan de geproduceerde slags onderverzadigd zijn, wat additionele converter voeringsslijtage veroorzaakt.
Kalk met een wijd deeltjesgroottebereik scheidt ook bij laden in opslagbunkers zodat grof materiaal naar de buitenkant van de kegelvormige laadstapel reist met het fijnkorrelige materiaal dat in het binnenste gebied blijft. Dus, bij het laden van de kalk vanuit de bunker, is de kalkkwaliteit over het algemeen variabel, met negatieve gevolgen voor staalchemie, temperatuurcontrole en converter voeringslevensduur.
Herblazen voor finale aanpassing van temperatuur of analyse is vaak vereist, maar ten koste van verhoogde ijzeroxidatie en dus hogere refractaire slijtage. Bijvoorbeeld, een herblazing van minder dan één minuut verhoogt de temperatuur met 20°C, maar het verhoogt ook de slags FeO met 5%. Hoewel theoretisch kalk tijdens herblazen moet worden toegevoegd om op de verzadigingslijn te blijven (als gevolg van de FeO toename), wordt dit in de meeste gevallen niet gedaan, en vooral niet in gevallen waarin de herblazing vereist is om de temperatuur te verhogen, aangezien de temperatuurstijging door de Fe oxidatie in grote mate gecompenseerd wordt door de warmteverbruik voor kalkoplossing. Hoewel onderverzadigde slagen met redelijk hoge FeO gehaltes en temperaturen acceptabel zijn voor metallurgische redenen, zijn ze extremedetrimentaal voor voeringslevensduur en de schade is groter hoe langer het vloeibare staal in de converter tussen blaaseinde en aftappen wordt gehouden.
Een ander belangrijk factor om consistentie en controleerbaarheid van blaasgedrag te bereiken, en een lage variatiesnelheid van de resultaten na het einde van de blaas, is een voldoende badbeweging tijdens blazen. Tijdens de hoofddekoolstofverwijderingsperiode is er goede badbeweging als resultaat van CO vorming. Met de afname van de C gehaltes onder 0,30% resulterend in verminderde CO gasvorming, neemt de badbeweging aanzienlijk af. Tijdens deze periode van de blaas, is de badbewegingstaak te vervullen door de blaaszuurstof lans te verlagen. Hoewel het roerende effect, geïnduceerd door de lans, veel minder is dan met CO vorming, zorgt het ervoor dat badroering wordt gehandhaafd tot het einde van de blaas. Dit is een van de redenen waarom bodemroering met inerte gassen is geïntroduceerd. Hoewel de gashoeveelheid die door de converterbodem via propfen wordt geblazen (typisch in het bereik 0,01 tot 0,05 Nm³/t/min) klein is vergeleken met de bovengebazen zuurstof, heeft het roerende effect meerdere voordelen in het waarborgen dat de slags en het bad in groter evenwicht zijn en in het produceren van lagere en meer controleerbare FeO niveaus in aftoer slagen wat gunstig is voor de converter voeringslevensduur.
IJzerertsbrokken, die worden toegevoegd om het converterbad te koelen, hebben ook een invloed op de voeringslevensduur door de toename in de FeO inhoud. Excessieve hoeveelheid toegevoegd erts is te vermijden omdat de additionele hoeveelheid zuurstof geïntroduceerd door het erts leidt tot oncontroleerbaar blaasgedrag. Ertstoevoeging is bij voorkeur te voltooien tijdens de hoofddekoolstofverwijderingsperiode anders kan er onvoldoende koolstof beschikbaar zijn om het gesmolten erts te reduceren. Als erts altijd aan dezelfde kant van de converter via de laadgoot wordt geladen, veroorzaakt de FeO-rijke slags die lokaal op het truniongebied gevormd wordt, gelokaliseerde voeringsslijtage. Daarom is het nodig om de erts toevoegingskant aan de converter te variëren.
Voeringsslijtage Monitoring en Onderhoud van Voering
Monitoring van de voeringsslijtage wordt gedaan met lasertechnologie meting van de voeringsdikte. Deze techniek gebruikt de meting van de voeringsdikte met behulp van een laserbundel. Hiervoor zijn speciale lasermeetmachines beschikbaar. Het is raadzaam om de voeringsdikte een keer per dag te meten om het voeringsprofiel van de converter tijdens de werking te kennen. Wanneer de voeringsdikte is gereduceerd tot een bepaald niveau, dan moet de implementatie van voeringsonderhoudstechnieken beginnen.
Verschillende voeringsonderhoudspraktijken worden ingezet om de levensduur van de voering in een converter te verbeteren. Deze zijn hieronder gegeven:
- Slagscoating – Slagscoating is in essentie een techniek van het schudden van de converter voor het creëren van een werkende voering van slags. Het is een kunst die aanzienlijke aandacht vereist tijdens converterwerking. Acties nodig voor het slagen van de slagscoating praktijk zijn: (i) selecteren van het juiste type slags, (ii) slagsconditie na juiste en juiste hoeveelheid toevoegingen, (iii) correct schudden van de converter, (iv) afvoeren van de slags wanneer nodig, en (v) coaten wanneer het de beste tijd is. Deze items moeten goed gepland en correct uitgevoerd worden voor correcte slagscoating. De sleutel tot succesvolle slagscoating is het volgen van de vastgestelde regels. De slagscoating duurt ongeveer 1-2 minuten.
- Slagsplashing – Slagsplashing techniek, een relatief recente ontwikkeling, heeft bijgedragen tot grote verbetering in de converter voeringslevensduur. Slagsplashing, zoals de naam suggereert, gebruikt residuele slags uit het staalmakerproces, die geconditioneerd en gekoeld wordt om de refractariteit te verhogen voor het leveren van een coating op het refractaire oppervlak om te fungeren als slijtagevoering in de daaropvolgende blaas. Vloeibare viskeuze slags wordt door middel van hoge druk stikstof in het bovenste deel van de converter (kegel) geblazen waar het aan de converter werkvoering plakt. Slagsplashing techniek heeft enkele minuten van de convertertijd nodig na het aftappen van de vorige heet en voor de start van de volgende heet. Slagsplashing techniek is ontwikkeld om de erosie te bestrijden en een vriesvoering in een converter te produceren. Gesplashte slags fungeert als werkvoering tijdens daaropvolgende heten. Het is een krachtig instrument geworden voor het verhogen van de voeringslevensduur van de converter. Het omvat het gebruik van de zuurstoflans om stikstof op de residuele slags te blazen. Twee slagsplashing praktijken zijn bekend: (i) met de converter leeg van staal en alle slags binnenin de converter, (ii) met zowel het vloeibare staalbad en slags in de converter. De tweede methode wordt voornamelijk gebruikt voor het coaten van de trunnions en het bovenste deel van de converter. De blaaspraktijk is verschillend in de twee technieken. Slagsplashing duurt 2-3 minuten en wordt gedaan met de converter in verticale conditie. Stikstofstroom wordt gecontroleerd op basis van de lanshoogte en is meestal geautomatiseerd.
- Instooten (Gunning) – Deze techniek helpt om een verlengde levensduur op een voering te bereiken. Het bestaat uit MgO-gebaseerd instootrefractair materiaal, normaal een monolithisch, op de gebieden die severe slijtage ondervinden zoals trunnions, schrootimpactgebied en de slagslijn. Instooten wordt meestal alleen op selectieve gebieden en na staal- en slagsaftappen gedaan. Een schietertype pistool wordt gebruikt voor het instootproces om de vijandige omgeving van het proces te kunnen weerstaan. Instootmaterialen zijn normaal watergebaseerd. Er is veel onderzoek gedaan op de instootmaterialen en hun kwaliteit wordt continu verbeterd. Aangezien instootmateriaal een kostenpost is, moet de hoeveelheid instooten in balans zijn met de specifieke kosten van de refractairen tijdens staalmaken.
- Steen Vloeien (Brick Patching) – Deze techniek wordt normaal gebruikt voor het opbouwen van de geërodeerde bodem. Na staalaftappen en slagsaftappen is afgelopen, wordt wat slags in de converter gehouden. Grove of gebroken uitgeputte converter refractaire stenen worden aan de vloeibare slags toegevoegd. In totaal is 30 tot 60 minuten extra tijd nodig om de solidificatie van de slags te bereiken. De uitgeputte refractaire moet grof zijn om de vloeibare slags te kunnen versterken.
Productieproces
- Geavanceerde automatisering, controle en modellering in basiszuurstofstaalbereiding
- Optimalisatie van refraktaire voering voor maximale beschikbaarheid in basische zuurstofovens
- Magnesiumoxide: sleutel tot verlenging BOF-voering levensduur en corrosiereductie
- Efficiënt Gasherwinning- en Reinigingssysteem voor Basiszuurstofovens
- De Chemie Achter Basic Oxygen Furnace Staalproductie
- Hoe platenoppervlak, afstand en dielectricamateriaal capaciteit bepalen
- Belangrijke factoren die inductie bepalen in spoelontwerp
- Essentiële factoren die de lasersnijkwwaliteit beïnvloeden voor optimale precisie
- Kernfactoren die lasersnijden-kosten drijven: Wat u moet weten
- Basiszuurstof-Staalproductie: Hoe 's Wereldsleidende Staalproces Werkt
- Wolframpoeder optimaliseren: sleutel prestatiedrijvers