



Optimaliseren van Hoogovenprestaties: Geavanceerde Technologieën en Kapitaalreparatie Strategieën
Technologieën voor het Verbeteren van de Hoogoven Bedrijfsprestaties
Een hoogoven (BF) is een investering in de toekomst. Het is daarom noodzakelijk dat er een juiste dimensionering is van alle apparatuur, systemen en componenten alsook incorporatie van technologieën die de gewenste productie en kwaliteit waarborgen, zodat verbeterde prestaties van de hoogoven kunnen worden bereikt. Dit is met name waar wanneer de hoogoven voor kapitaalreparaties gaat. Tijdens kapitaalreparaties voldoet de incorporatie van technologieën voor verbetering van de bedrijfsprestaties ook aan de nieuwe eisen die gesteld worden aan de prestaties van de hoogoven, personeelsveiligheid, lagere onderhoudsvereisten en milieu-naleving.
Een belangrijke uitdaging voor hoogovenoperators is altijd geweest om een continue en betrouwbare voorziening van gietijzer voor de staalsmeltwinkel te garanderen bij uniforme kwaliteit en zo laag mogelijke kosten. Elke onderbreking in de productie van gietijzer kan leiden tot potentiële stilstanden in de downstream productie- en verwerkingsfaciliteiten. Downtime moet tot een minimum worden beperkt terwijl de campagnelevensduur van de hoogoven zo lang mogelijk moet worden verlengd. Fluctuaties in hoogoven bedrijfsparameters moeten worden vermeden voor uniforme gietijzerkwaliteit, wat alleen mogelijk is door de toepassing van juiste technologieën alsook geavanceerde automatiserings- en procescontroleoplossingen.
Belangrijkste Technologieën voor Prestatieverbetering
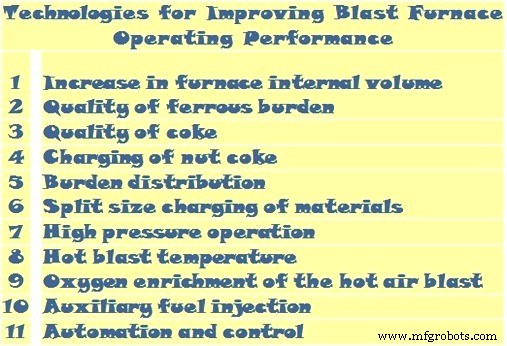
Er zijn verschillende technologieën (Figuur 1), die wanneer geadopteerd, de bedrijfsprestaties van de hoogoven aanzienlijk verbeteren en de efficiëntie verhogen zowel wat productiviteit als brandstofverbruik betreft. Dit resulteert in een verbeterde gietijzerproductiesnelheid per eenheid volume van de hoogoven en verminderd verbruik van BF-koks. Enkele van de belangrijkste technologieën worden hieronder beschreven.
Verhoging van de Interne Ovenvolume
Door gebruik te maken van geavanceerde technologieën voor ovenrefractaire voering en ovenkoeling, is het mogelijk om de voeringdikte in de oven tijdens de kapitaalreparaties te verminderen terwijl tegelijkertijd de campagnelevensduur van de oven wordt verlengd. Vermindering van de voeringdikte resulteert in een toename van het interne volume van de hoogoven, wat resulteert in een toename van de productiecapaciteit van de oven. Dit geeft ook een consistent temperatuurprofiel door de hele ovencampagne. Verbeterde refractairen voor de voering omvatten: erosiebestendige alumina refractairen in de bovenste stack, siliconcarbide refractairen in de bosh en buik, en erosiebestendige koolstof hearth muren met keramische pad. Voor ovenkoeling worden koperen staven gebruikt in hoge warmtestroomzones, terwijl gietijzeren staven in andere zones worden gebruikt. Gietijzeren staven zijn normaal met onafhankelijke koeling.
Kwaliteit van Ferreus Lading
Om een doorlaatbare hoogoven te waarborgen, essentieel voor stabiele werking, is het belangrijk dat de ferreus lading sterk, nauw geklasseerd en efficiënt gezeefd is om fijne deeltjes te verwijderen. Het mag niet excessief ontbinden in de stack, wat additionele fines genereert. Het moet voldoende porieus, reduceerbaar en van een geschikte grootte zijn om het materiaal voldoende te reduceren voordat het de verzachtingszone bereikt. Op deze manier is de cohesieve zone minder restrictief, met minder FeO-rijke slags, en is de thermische belasting in de lagere regio's van de oven lager, wat soepel werking bevordert. Eisen aan de fysieke en metallurgische eigenschappen van sinter, gekalibreerd lumperts, en/of pellets voor efficiënte werking moeten worden vervuld. De verzachtings- en smelteigenschappen van de ferreus componenten hebben een belangrijk effect op de hoogovenwerking. Beperkingen in de cohesieve zone en slechte smelteigenschappen kunnen resulteren in erratische ladingdaling, onstabiele werking en thermische fluctuaties.
Een belangrijk aspect bij het selecteren van individuele ladingcomponenten is hun verzachtings- en smeltekarakteristieken. Het grootste deel van de drukval over een hoogoven ligt in de regio waar de ferreus lading verzacht, smelt en druipt door het koksbed waar de gassen opstijgen. Een wijd smelt- en verzachtingsbereik resulteert in een verhoogde drukval en een grote cohesieve zone die wortelt op de lagere schachtbakstenen.
Kwaliteit van Koks
Voor stabiele hoogovenwerking bij redelijke productiviteiten is goedkwaliteitskoks essentieel. Het is een van de meest aangehaalde redenen voor een slechte werkingperiode. Koks moet sterk en gestabiliseerd zijn om het gewicht van de lading te dragen met minimale mechanische afbraak. Het moet voldoende groot en nauw geklasseerd zijn, met minimale fines, om een doorlaatbaar bed te creëren door het vloeistoffen naar beneden kunnen druipen in de hearth zonder de opstijgende gassen te beperken. Een consistente grootte is vereist om ongewilde variaties in doorlaatbaarheid te vermijden en het concept van varierende kokslaagdikte over de ovenstraal te ondersteunen om de radiale gasstroom te controleren. De koks moet voldoende onreactief zijn ten opzichte van oplossingsverlies (Coke Reactivity Index, CRI, normale waarde 20-23%), zijn sterkte behouden onder dergelijke condities (Coke Strength after Reaction, CSR, normale waarde 65-68%), en laag in alkalen zijn om alkalisering in de raceway te minimaliseren, wat een schadelijk effect heeft op koksafbraak. Laag zwavelgehalte is ook nodig om gietijzerzwavel te minimaliseren. Koksvocht en koolstofgehalte variaties moeten worden gecontroleerd om hun effect op de thermische toestand van het proces te minimaliseren.
Koks in het ovencentrum vervangt geleidelijk de dode-man en de koks in de hearth, die doorlaatbaar moet blijven om de vloeistoffen over het centrum van de hearth te laten afvoeren. Dit vermijdt excessive perifele gietijzerstroom in de hearth. Een toename in de hearth pad centrumtemperaturen wordt meestal waargenomen met een toename in dode-man koks grootte, wat verhoogde hearth centrum activiteit aangeeft. De openinggrootte van de kokszeven is een belangrijke parameter om de hearth doorlaatbaarheid te handhaven. Het is meestal gunstig om de zeefgrootte te vergroten en de additionele kleine koks die ontstaat, gemengd met de ferreus lading, weg van de ovencentrumlijn te laden.
Het doel van het specificeren van hoge kwaliteit koks is om te waarborgen dat grote koks de lagere regio's van de oven bereikt. Om dit doel op de lange termijn te monitoren, is het raadzaam om occasioneel koks van tuyere-niveau te bemonsteren om de koksafbraak door de oven te beoordelen. Dit wordt meestal uitgevoerd tijdens gepland onderhoud, vaak in combinatie met tuyerevervanging. Een groot monster koks wordt van een tuyere opening geschraapt en de eigenschappen vergeleken met een monster van de corresponderende voederkoks.
Om thermische en chemische variaties te minimaliseren, is een homogene lading wenselijk. De ladingcomponenten moeten zo intiem mogelijk gemengd zijn. Dit hangt af van het aantal ladingcomponenten en het individuele laadsysteem, maar kan meestal tot een redelijke mate worden bereikt door selectie van opslagbunkers en de volgorde van materiaalontlading.
Laden van Notenkoks
Een flexibelt laadsysteem stelt het gebruik van notenkoks toe. De grootte van notenkoks beschikbaar voor laden hangt af van de grootte en efficiëntie van de hoogoven kokszeven bij de kokssoorteringseenheid van de koksovensbatterijen, maar is typisch in het bereik 10-25 mm. Het laden van notenkoks gemengd in het ferreus materiaal en gepositioneerd langs de middenstraal, verbetert de werking door de reductie-efficiëntie en doorlaatbaarheid van de ertslaag in de cohesieve zone te verbeteren. Notenkoks laden verlaagt ook de buiktemperaturen. Notenkoks wordt ook aan de muur geladen, gesandwicht tussen de twee ertsladingen om een inactief muurgebied te voorkomen wanneer fijn erts aan de muur wordt geladen.
Ladingdistributie
Ladingdistributie is een van de hoofdfactoren die niet alleen de stabiliteit van de werking beïnvloeden, maar door de radiale gasstroom in de oven te bepalen, is het een van de belangrijkste factoren die de slijtagesnelheid van de ovenwanden controleren. Als middel om betere controle van ladingdistributie in de hoogovenschacht te verkrijgen en daarbij de gas-vast stof contact en brandstofefficiëntie te verbeteren, zijn in de laatste jaren verschillende nieuwe ontwikkelingen gebruikt. De twee typen distributiesystemen die voldoende controle mogelijk maken voor hoge productiviteit zijn: de bellenloze top met een kantelbare roterende goot, en een bellenlaadsysteem met verplaatsbare keelpantsering.
Primair wordt de radiale gasstroom gecontroleerd door de verhouding van ferreus lading tot koks, aangezien koks over het algemeen veel groter is in grootte. Dit wordt het eenvoudigst bereikt door het materiaal in discrete lagen te laden en de laagdikte over de ovenstraal te variëren. Bescherming van de ovenwanden wordt bereikt door de verhouding van de ertslaag aan de muur te verhogen, wat resulteert in een verminderde hoeveelheid warmte die door het muurkoelsysteem wordt afgevoerd. Er is echter een limiet aan de verhouding van ferreus materiaal dicht bij de ovenmuur, anders vormt zich een inactieve laag, wat de vorming van muurafzettingen kan bevorderen en onvoorbereide lading in de lagere regio's van de oven toelaten en tuyere-uitvallen verhogen. De verhouding van koks in het centrum van de oven moet voldoende zijn om stabiele ovenwerking op het gewenste productieniveau toe te laten. Een grote verhouding van koks creëert een relatief doorlaatbaar gebied met minder dalende vloeistoffen, wat het gebruik van maximaal blastvolume toestaat zonder grote fluctuaties in blastdruk en erratische ladingdaling.
De koks in het centrum van de oven vervangt de koks in de hearth en een koks-rijk doorlaatbaar centrum bevordert een doorlaatbare hearth, wat de vloeistofstroom over de hearth verbindt. De centrale kokschoorsteen mag niet onnodig breed zijn, of er treedt inefficiëntie op en schade kan ontstaan aan bepaalde delen van de oventop door de excessieve warmtecapaciteit van de opstijgende gassen.
Gesplitste Grootte Laden van Materialen
Meer geavanceerde distributiesystemen stellen additionele controle van ladingdistributie toe door gebruik te maken van meer dan één groottebereik van een gegeven materiaal. Een van de meest gebruikte praktijken is het laden van fijn ferreus materialen, vaak van zevingen van de hoofdfereus lading. Fines worden apart in kleine hoeveelheden dicht bij de ovenmuur geladen, om een gelokaliseerde reductie in doorlaatbaarheid te geven en daarmee de muren te beschermen. Het laden van een aparte kleine batch fijn materiaal verlaagt normaal de laadcapaciteit van de oven. Het laden van kleine batches met een bel en verplaatsbare keelpantsering veroorzaakt minder vertragingen dan met een bellenloze top door de verminderde ontlaadtijd. Het kan mogelijk zijn om kleine hoeveelheden fijnere materialen aan de ovenmuur te laden door ze eerst in de tophopper of grote belhopper te laden en de corresponderende initiële goothoek of verplaatsbare keelpantsering instelling te gebruiken. De hoeveelheid is echter beperkt door de hopperontladingskarakteristieken tot wat door de hopper kan passeren zonder te mengen met de rest van de lading. Er is ook een financieel voordeel in het direct gebruik van dergelijke ferreus fines in plaats van ze terug te sturen om te hersinteren. Op een gelijke manier kan de ferreus lading worden opgesplitst in grote en kleine formaten die dan over verschillende delen van de ovenstraal worden geladen om de radiale doorlaatbaarheid te controleren.
Hoge Druk Werkking
Een van de beperkende factoren bij het poging de blastvolumesnelheid in de hoogoven te verhogen is het optrekkend effect dat wordt veroorzaakt door de grote volumes gassen die omhoog door de lading blazen. Dit optrekkende effect (de massastroomsnelheid) voorkomt dat de lading normaal daalt en veroorzaakt een verlies in plaats van een toename in productie. Om productiesnelheden boven normaal te verhogen, wordt de hoogoven uitgerust met een septumklep in het topgassysteem om de uitlaatgasdruk te verhogen. Deze drukverhoging comprimeert de gassen door het hele systeem en stelt een groter hoeveelheid luchtblast in staat te blazen. Met deze toename in de hoeveelheid lucht die per minuut wordt geblazen, is er een corresponderende toename in productiesnelheid. Daarnaast onderdrukt dit ook de vorming van SiO, wat resulteert in een verlaging van de gietijzersiliciumgehalte.
Wanneer de druk van het topgas wordt verhoogd, moet de druk van de inlaatluchtblast ook proportioneel worden verhoogd. Verder, als de topdruk wordt verhoogd, is het nodig om een grotere blower te gebruiken, in staat om het verhoogde blastvolume bij de hogere druk te leveren. De ovenschil, stoovenschillen, stofvanger, primaire wasser, en gasleidingen moeten ook de structurele integriteit hebben om de verhoogde druk te weerstaan. De drosselklep die wordt gebruikt om de topdruk te verhogen, bevindt zich na de primaire gaswasser waar het zandstraaleffect van het gas is verminderd door verwijdering van een groot deel van de stof die door het gas uit de oven wordt gedragen. De uitlaatwaterlijn van de primaire wasser moet uitgerust zijn met een regelaar zodat de gasdruk binnen de wasser het waterzegel niet vernietigt. Schoon gas of stikstof wordt gebruikt voor de equalisatie van de druk bij de ovenlaadapparatuur. Ovens met topdrukken van 2-2,5 kg/cm² werken succesvol. Bij sommige van deze ovens worden topdruk herstelturbines gebruikt om een deel van de compressie-energie te herwinnen en vermogen te produceren.
Hete Blast Temperatuur
Hete blast temperatuur verbetert de brandstofefficiëntie van de hoogoven en stelt hogere oventemperaturen toe, wat de capaciteit van ovens verhoogt. Hoge hete blast temperaturen zijn essentieel voor efficiënte hoogovenwerking aangezien ze de ovenkoksbehoefte aanzienlijk verminderen en de injectie van hulpbrandstoffen zoals gepulveriseerde kolen als vervanging van hoogovenkoks faciliteren. De totale energiebesparing die mogelijk is door een combinatie van technieken is in de orde van 0,12 miljoen kcal/ton gietijzer. Het resulteert in lagere exploitatiekosten omdat de koksratio met 2,8% daalt per 100°C stijging in blasttemperatuur wanneer deze tussen 1000-1200°C wordt gehandhaafd. Veel moderne ovens werken bij een hete blast temperatuur hoger dan 1300°C.
Zuurstofverrijking van de Hete Luchtblast
Het doel van zuurstofverrijking in de blast is om de raceway adiabatische vlamtemperatuur (RAFT), hearth gasgeneratie, en smeltintensiteit te controleren. Wanneer de blastlucht met zuurstof wordt verrijkt, is er een toename in de RAFT. Hoge vlamtemperaturen zijn normaal incompatibel met de relatief lage kwaliteit ladingmaterialen en vereisen ladingmaterialen van de juiste kwaliteit. Verder moeten hoge vlamtemperaturen door zuurstofverrijking worden gecontroleerd met blastvocht en brandstofinjectie. Er zijn ovenoperaties die meer dan 12% zuurstofverrijking gebruiken. Voor elk percentage zuurstof boven dat voor normale luchtblast (ongeveer 21% zuurstof), neemt de productiesnelheid met ongeveer 2-4% toe. In gevallen waar de ladingmaterialen goede reduceerbaarheid hebben, dat wil zeggen, ze zullen snel reduceren, kan de vlamtemperatuur aanzienlijk worden verhoogd en de brandstofefficiëntie verbeterd. Het oordeelkundig gebruik van zuurstof biedt een middel om de bosh gas massastroomsnelheid te controleren zodat de ovendoorvoer kan worden gemaximaliseerd terwijl de gietijzerkwaliteit wordt gecontroleerd.
Hulpbrandstofinjectie
Met de ontwikkeling van technieken voor het verhogen van hete blast temperaturen tot het bereik van 1000-1300°C en de behoefte om de RAFT te controleren vanwege het type ladingmaterialen in gebruik, is het mogelijk geworden om koolwaterstofbrandstoffen in de hoogoven door de tuyeren te injecteren om de vlamtemperatuur te controleren, het reducerende vermogen van de bosh gas te verhogen en tegelijkertijd een deel van de hoogovenkoks te vervangen. In de aanwezigheid van grote hoeveelheden koks kunnen koolwaterstofbrandstoffen alleen tot koolstofmonoxide en waterstof verbranden; gevolglik produceren ze minder warmte dan de koks die ze vervangen, wat resulteert in controle van de vlamtemperatuur, maar het reducerende gas dat ze produceren is effectiever dan dat geproduceerd door verbranding van koks.
Veel verschillende brandstoffen zijn geprobeerd – aardgas, koksovengas, olie, teer en gepulveriseerde kolen, zelfs slurries van kolen in olie. Gepulveriseerde kolen is de meest gebruikte injectant in de hoogoven tegenwoordig vanwege de relatieve overvloed en lage kosten. Wanneer kolen worden gebruikt, worden ze ook in de luchtblast geïntroduceerd door een lans die de luchtstroom door de zijkanten van de blaaspijpen binnenkomt. Het is het meest wenselijk om de geïnjecteerde kolen volledig te vergassen en te verbranden voordat hij de raceway verlaat net binnen de oven. Bij brandstofinjectie zijn speciale voorzorgsmaatregelen vereist om de opbouw van brandstof in de buspijp of blaaspijp en de daaropvolgende verbranding te voorkomen. Het gepulveriseerde koleninjectieproces (PCI) wordt hieronder beschreven.
Kolenvoedstof wordt vervoerd naar een kolenbereidingsinstallatie waar vervuiling wordt verwijderd door zeven en een bovenste magneet. De kolen worden vervolgens gekneus en gelijktijdig gedroogd in een stroom heet gas of in een gecombineerde maling/droog-eenheid, gevolgd door extractie door het systeem door middel van een geïnduceerde trekkamer. Kolen met de juiste productgrootteverdeling worden opgetrokken door een snelheidsscheider en gevangen in een zakfiltereenheid. Het eindproduct wordt gezeefd voor transfer naar een opslagsilo. Een deel van de uitlaatgassen wordt teruggerecycled naar de hete-gasgenerator bij de maling/droog-eenheid. Dit controlekenmerk zorgt ervoor dat de totale zuurstofinhoud van het hete gas, in contact met de kolen, onder de 12% blijft om elke kans op ontbranding van de gemalen kolen te elimineren. Het koleninjectiesysteem bestaat uit sluishoppers en injectoreenheden. De kolenstroomsnelheid naar elke tuyere kan onafhankelijk worden gecontroleerd door een mechanische voeder. Alternatief kan een eenvoudiger systeem met minder nauwkeurigheid van stroomcontrole naar elke tuyere worden geleverd, met een splitter-gebaseerd systeem. De apparatuur voor PCI is tegenwoordig redelijk robuust met beschikbaarheid boven de 98% en nauwkeurige koleninjectiesnelheden tot binnen 2%.
Automatisering en Controle
Automatiserings- en controlsystemen bieden tegenwoordig de ideale oplossing voor alle aspecten van ovenwerking. Deze omvatten namelijk: (i) oventopcontrole op skip- of bandgeladen topper met complexe laadpatronen en ladingdistributie, (ii) uniek spiraallaadsysteem voor bellenloze top om de fractie fines die geladen kan worden te verhogen, (iii) voorraadhuiskontrole van achtereenvolgens gebatchte materialen met 'in-flight' wegen en materiaallaagvorming, (iv) gasreinigingscontrole, (v) stoovencontrole voor cyclische, parallelle, overlappende parallelle en versprongen parallelle vier-stooven operatie, (vi) koleninjectiesysteem controls, (vii) giethuis operatie en controle, en (viii) slagsgranulatie installatie controls. Naast automatisering en controle hebben ook functies voor installatieveiligheid en afsluitvolgordes.
Voor het waarborgen van hoge prestaties hoogovenwerking bij lage kosten, worden hoogovens tegenwoordig voorzien van een gesloten-lus optimalisatiesysteem. Dit systeem functioneert op basis van geavanceerde procesmodellen, kunstmatige intelligentie, verbeterde softwareapplicaties, grafische gebruikersinterfaces en operationele know-how. Uitstekende procesprestaties en aanzienlijk lagere productiekosten worden bereikt in ovens met gesloten-lus optimalisatiesysteem. In gesloten-lus expert systeem worden de hoofparameters van de hoogoven die moeten worden gecontroleerd, uitgevoerd zonder de noodzaak voor operatorinteractie. Bijvoorbeeld, controle van de koksratio, basiciteit, de stoominjectiesnelheid en zelfs de ladingdistributie kunnen gelijktijdig en automatisch in een gesloten-lus modus worden uitgevoerd om stabiele en consistente procesoperaties bij lage productiekosten te waarborgen. Precieze controle van de hoogoven wordt bereikt op basis van geavanceerde procesmodellen.
Het procesinformatiebeheersysteem dat in de moderne hoogoven wordt geleverd, verzamelt, bereidt en bewaart alle relevante data voor later gebruik.
Productieproces
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Optimalisatie van Hoogovensoperaties met Nootscokes: Efficiëntie en Kostenvoordelen
- Optimaliseren van Hoogovenefficiëntie met Geplette Steenkoolinjectie
- Voorkomen van Onregelmatigheden in Hoogovenoperatie: Bewezen Strategieën
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- Geoptimaliseerde bovenaf laadsystemen voor hoogovens: efficiëntie en veiligheid
- Geavanceerde Technologieën voor Verbeterde IJzerertsinterefficiëntie
- IJzerproductie optimaliseren: De chemie van hoogovensmelterij
- Hoogovenschacht Refractaire Voering: Bescherming van Schillen voor Continu Bedrijf
- Droge Granulatie van Hoogovenslak: Energieherwinning & Duurzaamheid Versterken
- Belangrijkste factoren die cokesverbruik in hoogoven beïnvloeden