



De Zuurstofblaaslans: Essentieel voor Efficiënte Basiszuurstofovens
Zuurstofblaaslans en zijn Rol in de Basiszuurstofoven
In de basiszuurstofoven (BOF) staalmaken wordt een watergekoelde lans gebruikt voor het injecteren van een hoge-snelheid (supersonische) stroom zuurstof op het vloeibare bad voor raffinage. De snelheid of impuls van de zuurstofstraal resulteert in de penetratie van de vloeibare slags en het metaal om oxidatiereacties over een relatief klein gebied te bevorderen. De snelheid van de zuurstofstraal en de penetratie-eigenschappen zijn functies van het duizelontwerp (lanstop).
De zuurstofstraal van de bovenblaaslans van de BOF-converter werkt als de bron van zuurstoftoevoer en energie voor roering van het vloeibare metaal in het bad. Belangrijke in-oven fenomena die de bovenblaaslans zuurstofstraal betreffen: vorming van een caviteit door fysieke interactie tussen de zuurstofstraal en vloeibaar metaal, roering van vloeibaar metaal, generatie van spitting en stof, en post-combustie van CO-gas gegenereerd door dekoolstofverwijdering en reactie met zuurstof. Voor de optimalisatie van BOF-converter werking en controle van deze fenomena, zijn verschillende apparaten en verbeteringen aangebracht in het ontwerp en de werking van de bovenblaaslans. Voorbeelden: gebruik van Laval-duizen die drukenergie met hoge efficiëntie omzetten in kinetische straalenergie om roering van vloeibaar metaal te bevorderen, en het gebruik van een multi-gaten lans die hoge-snelheid zuurstoftoevoer mogelijk maakt terwijl de generatie van spitting en stof wordt onderdrukt door dispersie van de zuurstofstraal.
Met de invoering van gecombineerd blazen in BOF-converters, nam de rol van de bovenblaaslans stralen als energiebron voor roering van vloeibaar ijzer af en werd de flexibiliteit in ontwerp en werking aanzienlijk verbeterd.
Hoofddoel van Zuurstofblazen
De hoofddoel van zuurstofblazen in het vloeibare bad is het verwijderen van koolstof tot de eindpuntspecificaties. Door het zuurstofblazen is de hoofdreactie de verwijdering van koolstof uit het bad als CO. Dit is een exotherme reactie die warmte aan het systeem toevoegt. Een kleine hoeveelheid CO2 (normaal <10%) wordt ook geproduceerd door verbranding van deze CO binnen de BOF door reactie met zuurstof (post-combustie). Andere reacties die plaatsvinden door zuurstofblazen zijn de oxidatie van andere elementen zoals silicium (Si), mangaan (Mn) en fosfor (P). Deze elementen worden geoxideerd en in de slagslaag geabsorbeerd. Deze reacties zijn ook exotherm en dragen bij aan de benodigde warmte voor het vloeibare bad en verhogen de temperatuur naar het vereiste niveau. De oxidatie van Si is bijzonder belangrijk omdat deze vroeg in de zuurstofblaas plaatsvindt en de resulterende silica combineert met de toegevoegde kalk om de vloeibare slags te vormen. De oxidatiereacties door zuurstofblazen (met reactieverandering in vrije energie in kcal/mol bij 1600°C):
- C + 0,5 O₂ = CO (-66)
- 2CO + O₂ = 2CO₂ (-57,4)
- Si + O₂ = SiO₂ (-137,5)
- Mn + 0,5 O₂ = MnO (-58,5)
- 2P + 2,5 O₂ = P₂O₅ (-148,5)
De oxidatiereacties treden op in de impactzone van de zuurstofstraal. Deze impactzone heet een caviteit en wordt gecreëerd door de inslag van de zuurstof. De depressie in het vloeibare bad is een functie van de impuls of stootkracht van de zuurstofstraal en wordt berekend met:
F = W (Ve / g)
Waarbij F de kracht is, W de massastroomsnelheid, Ve de uittredesnelheid, en g de zwaartekrachtversnelling. De straalstoot en inslaghoek worden geoptimaliseerd voor de gewenste chemische reacties en badroering door het ontwerp van de duizen van de zuurstoflans.
Duizen van de zuurstoflans zijn ontworpen voor een bepaalde zuurstofstroomsnelheid (meestal in Nm³/min), resulterend in een bepaalde uittredesnelheid (Mach-getal), met het vereiste straalprofiel en kracht om de laag vloeibare slags te penetreren en te reageren met het vloeibare metaalbad in het caviteitgebied.
De hoge-impuls zuurstofstraal verlaat de Laval-duizeluitgang met ongeveer twee keer de geluidssnelheid. Het karakteristieke parameter is het Mach-getal, de verhouding tussen lokale gassnelheid en geluidssnelheid. Als resultaat van de expansie binnen de duizel, koelt de zuurstof af tot ongeveer -100°C op weg naar de duizeluitgang, waardoor de duizel intensief wordt gekoeld aan zowel de water- als de zuurstofkant.
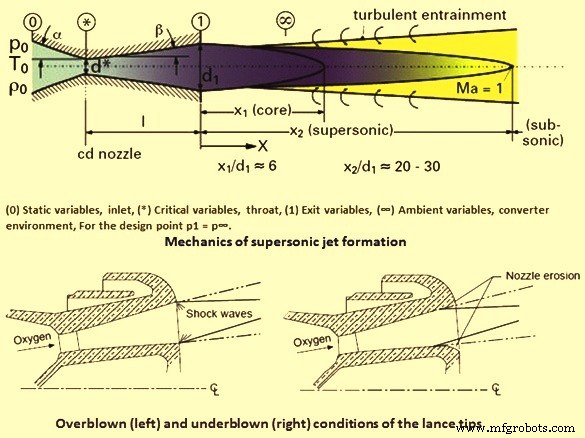
Een Laval-duizel bestaat uit een convergente inlaat en een divergente uitlaat. Vaak wordt de term convergent-divergent (CD) duizel gebruikt. Supersonische stralen worden geproduceerd met convergent/divergente (Laval) duizen. Een reservoir van stilstaande zuurstof wordt op druk, Po, gehandhaafd. De zuurstof versnelt in de convergerende sectie tot sonische snelheid (Mach = 1) in de cilindrische keelzone. De zuurstof expandeert vervolgens in de divergente sectie. De expansie verlaagt temperatuur, dichtheid en druk van de zuurstof en de snelheid stijgt tot supersonische niveaus (Mach > 1).
Zodra de zuurstofstraal de duizel verlaat en de BOF-converter binnenkomt, spreidt hij zich uit en vervalt. Een supersonische kern blijft op een bepaalde afstand van de duizel. Supersonische stralen spreiden zich uit onder een hoek van de Laval-duizel, meestal 10-16°, maar tot 23° in sommige ontwerpen.
Geschikt duizelontwerp en juiste werking zijn beide noodzakelijk voor efficiënte productie van de gewenste staalmakerreacties en voor het maximaliseren van de lanslevensduur. Als een duizel overgeblazen wordt (de zuurstofstraal is niet volledig geëxpandeerd op het moment dat hij de duizel verlaat), ontwikkelen zich schokgolven als de straal buiten de duizel expandeert. Nuttige energie gaat verloren in deze schokgolven, en een overgeblazen straal botst op het vloeibare metaalbad met minder kracht dan een ideaal geëxpandeerde straal.
Duizen zijn ondergeblazen wanneer de zuurstofstraal expandeert tot een druk gelijk aan de omringende druk en dan stopt met expanderen voordat hij de duizel verlaat. In dit geval scheidt de zuurstofstroom van het interne oppervlak van de duizel. Hete gassen uit de BOF-converter branden dan terug of eroseren de duizeluitgang. Deze erosie vermindert niet alleen de levensduur van de lansduizel, maar resulteert ook in verlies van straalkracht, wat leidt tot een zachte blaasconditie. Mechanica van supersonische straalvorming alsook overblazen en onderblazen condities zijn getoond in Figuur 1.
De hoofcomponenten van de zuurstoflans van de BOF omvatten: zuurstofinlaataansluitingen, de zuurstofuitlaat (lanstop), gemaakt van hoog thermisch geleidend gegoten/gesmeed koperontwerp met precies gemachineerde duizen voor de gewenste stroomsnelheid en parameters van de zuurstofstraal. De lansloop is een serie concentrische pijpen bestaande uit een buitenste pijp, een intermediaire pijp en de centrale pijp voor de zuurstof. De lans moet ontworpen zijn om thermische uitdijning en krimp te compenseren. De buitenste pijp van de lans is blootgesteld aan hoge temperaturen in de BOF-converter. Naarmate de temperatuur stijgt, zet hij uit en de algehele interne lansconstructie is voorzien van O-ring afdichtingen en diverse verbindingen, maar kan de thermische uitdijning en krimp tijdens de dienst accommoderen. De lans moet ook een spanningsvrij ontwerp hebben en moet gebouwd zijn met staalfabriek-kwaliteitsconstructie om de normale bedrijfscondities in de staalsmeltwinkel te kunnen weerstaan.
Koelwater is nodig in de lans om verbranding van de zuurstoflans in de BOF te voorkomen. Zowel de koperen lansduizel als de stalen lans worden gekoold door recirculerend water bij een druk van ~6 kg/cm². Belangrijke componenten van een lans zijn de waterkoelkanalen waar het koelwater door het centrum van de duizel stroomt en via de buitenste pijp van de lans afvoert. Ontworpen om maximale koelwatersnelheid in het duizelgebied te krijgen, dat blootgesteld is aan de hoogste temperaturen.
Het is belangrijk om de Laval-duizen van de zuurstoflans zodanig te ontwerpen dat de procesvariabelen tijdens het blaasproces in overeenstemming zijn met de ontwerpparameters. Wanneer de duizen worden bediend bij een hogere instroomdruk dan de ontwerpdruk, zijn de blaasstralen slechts inefficiënt. Wanneer de duizen met een lagere instroomdruk worden bediend, zijn ze onderhevig aan snelle slijtage en zijn de supersonische stralen inefficiënt.
Factoren die de BOF Lansprestaties Beïnvloeden
Er zijn diverse factoren die de prestaties en efficiëntie van de zuurstoflans beïnvloeden. De prestatie van de lans hangt af van de condities die inside de oven bestaan. De Si-inhoud van het gietijzer is een zeer belangrijke parameter. Dit beïnvloedt de hoeveelheid slags die gevormd wordt, de hoeveelheid slags die door de zuurstofstraal moet worden gepenetreerd, en controleert ook de hoeveelheid slopping in de oven. De lansbedrijfhoogte is ook heel belangrijk en het is nodig dat deze in de ontwerpberekeningen van de duizel wordt meegenomen. Als de hoogte van de lans te laag in de oven is, dan is het blootgesteld aan extrem hoge temperaturen. In dit geval is de warmteoverdracht van het koelwater niet voldoende om het gezicht van de lans te laten smelten of te verbranden. Als de hoogte van de lans te hoog is, wordt de stootkracht van de zuurstofstraal minder efficiënt en wordt de raffinatietijd van het vloeibare bad langer, en is meer zuurstof nodig voor de benodigde dekoolstofverwijdering en badtemperaturen. De zuurstofstroomsnelheid is een ontwerpparameter die soms beperkt wordt door het zuurstoftoevoersysteem en/of emissiezorgen. De uittredesnelheid van het Mach-getal is ook een factor die bij het ontwerpen van de lans wordt gebruikt. De zuurstofstraal is normaal krachtiger als de waarde van het Mach-getal hoger is.
Het aantal duizen en de hoek van het duizelgat zijn ook belangrijke overwegingen voor de zuurstoflans. In de vroege stadia van de ontwikkeling van het BOF-proces werd een lans met één duizel gebruikt die recht naar beneden op het vloeibare bad blaasde. Dit veroorzaakte veel slopping en vloeibaar materiaal werd rechtop de mond van de BOF-converter uitgestoten. Drie-gaten duizen met een kleine hoek werden ontwikkeld om slopping te minimaliseren, wat resulteerde in een hoge procesopbrengst. Tegenwoordig werken veel BOF-converters met lancen met 4, 5 of 6-duizen configuraties.
Impactgebied is een functie van aantal duizengaten en duizenhoek. Het effect van het verhogen van het aantal duizen en de duizenuitgangshoek op het impactgebied in het vloeibare bad voor een zuurstoflans met 3-gaten duizel, 4-gaten duizel, en 5-gaten duizel lans wordt hieronder vergeleken. Voor deze vergelijking wordt de zuurstofstroomsnelheid beschouwd als 565 m³/minuut. Mach-getal van zuurstofstraal is 2 en de hoogte van de lans wordt beschouwd als 1,8 m. De impactgebieden voor een lans met een 3-gaten duizel bij 12 graden hoek is 1,41 m², met een 4-gaten duizel bij 12 graden hoek is 1,52 m², met een 5-gaten duizel bij 12 graden hoek is 1,61 m², en met een 5-gaten duizel bij 14 graden hoek is 1,67 m².
Naarmate de hoek van de duizel toeneemt, ontstaat meer van de laterale krachtcomponent, in plaats van een verticale krachtcomponent. Dit bijdraagt aan meer roering en agitatie in het vloeibare bad van de BOF-converter. Echter, als de laterale component van de zuurstofstraal excessief wordt, treedt hogere refractaire slijtage op.
Factoren die de Lanslevensduur Beïnvloeden
Lange lansduizellevensduur is gunstig voor de economische werking van de BOF-converter. Echter, in normale BOF-werkkpraktijk hebben veel individuele parameters invloed op het proces, zoals gietijzerchemie, slagsvormingspraktijk, kalkkwaliteit, lanspatroon, dynamische of statische lanscontrole, beperkingen in de zuurstoftoevoerdruk, en de vorm en volume van de converter. Deze verschillen ook wijd van plant tot plant, dus het is alleen mogelijk om algemene regels te geven gebaseerd op een min of meer ideale werkwijze om de algemene relatie tussen BOF-procesparameters en lansduizellevensduur te beschrijven.
Het meest kwetsbare deel van een lansduizel is de zogenaamde lanskopkroon, die blootgesteld is aan temperaturen boven 2000°C tijdens gebruik. Dus de lanskopkroon moet gemaakt zijn van koper met een geleidbaarheid dicht bij ~100% geleidbaarheid. Normaal kan alleen gesmeed koper zo'n hoge geleidbaarheid bieden. Vanwege gietbeperkingen hebben gegoten koper lansduizels typisch een minimale elektrische geleidbaarheid van ~90%. Elektrische geleidbaarheid is recht evenredig met thermische geleidbaarheid.
Lanslevensduur varieert van winkel tot winkel, afhankelijk van de verschillende bedrijfspraktijken. Een typische levensduur van de lans kan 200 heten zijn, hoewel er winkels zijn waar tot 400 heten wordt bereikt. Er zijn ook staalsmeltwinkels die niet eens 100 heten halen. Koelwater is kritisch voor het behoud van hoge lanslevensduur. De flowsnelheid moet op de ontwerpsnelheid worden gehandhaafd. De uitlaattemperatuur van koelwater mag 60-65°C niet overschrijden. De waterkwaliteit is ook een belangrijke parameter. Als het water verontreinigd is met oxiden of stof, vormen zich normaal afzettingen in de lanspijpen en duizel, wat een negatief effect heeft op warmteoverdracht en dit verlaagt de levensduur van de lans. Bedrijfhoogte is kritisch voor het bereiken van de penetratie van de zuurstofstraal in het vloeibare bad. Echter, als de lanshoogte te laag is, is er de mogelijkheid van erosie of smelting van het gezicht van de lansduizel.
Het onderblazen van de BOF-converter resulteert in erosie van de duizeluitgang en uitval van de lansduizel. Overmatige schedelopbouw op de lansduizel moet mechanisch worden verwijderd of afgebrannd. Beide praktijken kunnen schade aan de lans veroorzaken.
De dienstlevensduur van de lans wordt beïnvloed door de volgende twee factoren:
- Voor zuurstofblazen wordt de statische druk die belangrijk is voor het lansduizelontwerp, afgesteld op de klepstation en niet aan de duizelinlaat. Op deze manier wordt de volumetrische zuurstofstroomsnelheid gegenereerd die vereist is voor de metallurgische reactie. Het drukverlies tussen het klepstation en de lansduizel, als resultaat van wrijving en afbuigingsverliezen, is een onbekende hoeveelheid. Het drukverlies is meestal tussen 0,3 en 1,5 kg/cm², afhankelijk van de geometrie van de zuurstofleiding. Om de duizel te ontwerpen, moet het drukverlies worden geschat en de instroomdruk bepaald. Het is niet makkelijk om het echte drukverlies theoretisch te berekenen, aangezien een comprimeerbare drukverliesberekening alle gasnetwerkcomponenten moet dekken. De instroomtemperatuur, ook nodig voor het ontwerp en de statische druk in de converter, is eveneens onbekend. Dus de procesvariabelen vereist voor het duizelontwerp worden als benaderingswaarden beschouwd. Als de duizen in een modus werken, afwijkend van de modus waarvoor ze oorspronkelijk zijn ontworpen, tonen ze snel aanwijzingen van slijtage. Bovendien worden de blaascondities onstabiel en ineffectief.
- Tijdens BOF-converter werking kunnen de specifieke procesvariabelen worden gewijzigd door de operator, reagerend op onvoorziene gebeurtenissen (slopping van vloeibaar metaal en slags uit de converter, drukfluctuaties in het zuurstofnetwerk, toevoeging van koelerts in de hoofdblaasfase) en huidige procesgebeurtenissen (bemonstering via de sub-lans tijdens de blaasoperatie). Daarom varieert de duizelstroom van de ideale ontwerpconditie voor een meer of minder lange periode. Binnen en buiten de duizel treedt een complex en ongewenst stroompatroon op, het zogenaamde diamantgolvenpatroon, in de vorm van compressie- en/of expansiegolven, wat leidt tot slijtage van de duizelrand.
Nieuwe Ontwikkelingen in de Lansen van BOF
De eerste recente ontwikkeling was de post-combustielans. Omdat 90% van het gas dat ontstaat uit de oxidatiereacties van het bad koolstofmonoxide is, is het wenselijk om deze koolstofmonoxide verder te verbranden tot koolstofdioxide. Deze reactie is sterk exotherm, wat resulteert in additionele warmte voor het staalmakerproces. Deze praktijk wordt in verschillende BOF-winkels gevolgd waar de schroot/gietijzer verhouding hoog is. Deze praktijk vereist een duale-stroom zuurstoflans, die twee zuurstofuitlaten heeft. In zo'n lans wordt de hoofdtoevoer van zuurstof verdeeld door de lanstop vergelijkbaar met een conventionele lans, terwijl de hulpuszuurstof apart wordt geregeerd en op een hogere hoogte in de BOF-converter wordt geblazen. De functie van de hulpuszuurstof is om te reageren met de koolstofmonoxide die van het vloeibare metaalbad afkomt, waardoor additionele thermische energie wordt gecreëerd die kan worden gebruikt om additioneel schroot te smelten, en helpt om schedelopbouw in de mond van de BOF-converter te controleren.
De tweede recente ontwikkeling voor zuurstoflansen is het gebruik ervan om een beschermende coating van slags met hoge MgO-niveaus op de wanden van de BOF-converter te splashen. Dit proces is bekend als slagsplashing. Dit wordt gedaan nadat het vloeibare staal is afgetapt uit de BOF-converter met de residuele slags die in de BOF-converter blijft. De residuele slags wordt dan geconditioneerd voor samenstelling en temperatuur. Zowel de parameters slagsamenstelling als slagstemperatuur zijn belangrijke parameters voor het succes van de slagsplashing. De zuurstoftoevoer wordt uitgezet en de stikstoftoevoer aangezet. De lans wordt verlaagd tot ongeveer 1 m boven de bodem van de BOF-converter. De stikstof wordt dan aangezet, splashend de vloeibare slags op de wanden van de BOF-converter en creërend een beschermende slagscoating over de refractairen. Deze slagscoating heeft de typische refractaire voeringslevensduur met succes verhoogd tot meer dan 20.000 heten per campagne. Bovendien zijn de instootvereisten ook verminderd tot minder dan 0,5 kg per ton geproduceerd vloeibaar staal.
Productieproces
- Mobiele Onderhoudssoftware: Efficiënte Workflows Op De Been Brengen
- Hoogovenslak: Essentieel voor optimale ovenbedrijf
- Geavanceerde automatisering, controle en modellering in basiszuurstofstaalbereiding
- Optimalisatie van refraktaire voering voor maximale beschikbaarheid in basische zuurstofovens
- Inductieoven-staalmaking: efficiënte elektrische smelttechnologie
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Magnesiumoxide: sleutel tot verlenging BOF-voering levensduur en corrosiereductie
- Efficiënt Gasherwinning- en Reinigingssysteem voor Basiszuurstofovens
- Hoe Precisietechniek Moderne Productiesucces Drijft
- EDM Matrijsinken: Basisprincipes, Technieken en Kernvoordelen voor Precisie Metaalbewerking
- IoT-apparaatbeheer: Sleutel tot schaalbare en veilige implementaties