



Inductieovens: kernoperationele inzichten voor kleinschalige staalproductie
Inductieoven en belangrijke operationele aspecten
De ontwikkeling van de inductieoven voor staalproductie is een zegen geweest voor de kleine staalproducenten. Deze ovens zijn gemakkelijk te installeren, bedienen en onderhouden. Deze ovens zijn kleiner in hittetgrootte met een lage investeringskost en worden geprefereerd door lagere capaciteits staalfabrieken. In deze ovens wordt staal geproduceerd door de lading te smelten met de warmte geproduceerd door elektromagnetisch veld.
De inductieoven bestaat basis uit een kruik, inductor spoel, en dop, koelsysteem en kantelmechanisme. De kruik is gevormd van vuurvaste materialen, waarmee de ovenspoelen uitgekleed zijn. Deze kruik houdt het ladingmateriaal en vervolgens de smelt. De keuze van vuurvaste materialen hangt af van het type lading en bestaat basis uit zure, basische of neutrale vuurvaste stoffen.
De inductor spoel is een buisvormige koperen spoel met specifiek aantal windingen. Een wisselstroom (AC) passeert erdoor en magnetische flux wordt gegenereerd binnen de geleider. De gegenereerde magnetische flux induceert wervelstromen die de verhitting en vervolgens het smeltproces in de kruik mogelijk maken.
Componenten
De dop is het uiterste deel van de oven. Deze huist de kruik en de inductor spoelen, en heeft een hogere thermische capaciteit. Het is gemaakt van een rechthoekig parallellepipedum met laag-koolstof staalplaat en verbonden op de hoeken door kantdragers van hoekstukken en strippen van niet-magnetisch metaal.
Het koelsysteem is normaal een eenrichtingsstroomsysteem met de buisvormige koperen spoels verbonden met waterbron door flexibele rubberen slangen. Het koelproces is belangrijk omdat het circuit van de oven resistief lijkt, en het reële vermogen niet alleen in het geladen materiaal verbruikt wordt maar ook in de weerstand van de spoel. Deze spoelverlies alsook het verlies van warmte geleid van de lading door de vuurvaste kruik vereist dat de spoel met water gekoeld wordt als koelmedium om onnodige temperatuurstijging van de koperen spoels te voorkomen.
Grondstoffen en energiebron
Staalsmeltschroot, direct gereduceerd ijzer en varkensijzer/gietijzer zijn de invoer grondstoffen voor een inductieoven. De verhouding van deze items en de technologie van smelten van deze invoermaterialen varieert volgens de beschikbaarheid van grondstoffen en locatie van de fabriek. Verder geselecteerde grondstoffen is vereist voor de productie van specifieke kwaliteit staal. Voor betere en efficiëntere operatie van smelten in inductieoven, moet de rauwmateriallading aan de volgende criteria voldoen:
- Het moet zo dicht mogelijk zijn. Compactering van schroot is belangrijk voor het waarborgen van uniforme en snelle verhitting alsook voor energiebesparing.
- Het moet schoon zijn. Roest, olie, vet, en zand etc. moeten bij voorkeur nihil zijn.
- Het moet metallurgisch schoon zijn, d.w.v. vrij van slagklonters, oxiden etc., met name voor direct gereduceerd ijzer, schedel en ferrolegeringen.
- Er mogen geen of minder scherpe puntige randen zijn, met name bij zwaar en volumineus schroot.
- Het moet gesegregeerd zijn van schadelijke ingrediënten zoals explosieven, gesloten containers, verdampende stoffen en direct beschikbaar in laadbare maten op de werkvloer.
Elektriciteit is de enige energiebron voor staalsmelten in de inductieoven. De inductieoven moet op maximaal vermogen draaien vanaf het begin. Er zijn enkele misverstanden over het draaien van de oven bij lage tap initieel en dan geleidelijk verhogen naar hogere tap. Maximale vermogensinvoer verhoogt de smeltsnelheid en vermindert daarmee de cyclusduur van een hitte. Vermogensfactor moet bij benadering één gehouden worden.
Spanningsval van de bron moet ook gemonitord worden voor betere energie-efficiëntie. Verder is het stroomverbruikssnelheid afhankelijk van de ovengrootte en het wordt verlaagd naarmate de ovencapaciteit toeneemt tot ongeveer 15 tot 17 ton en daarna blijft het verbruikssnelheid bijna constant op ongeveer 600 kWh/ton.
Belangrijke operationele aspecten
Omdat vloeibaar staal geëxciteerd wordt door stroom tegengesteld aan de stroom die in de inductiespoel vloeit, wordt het geagiteerd om zijn oppervlak in het centrum te doen stijgen. Het oppervlak van vloeibaar staal stijgt hoger naarmate de frequentie lager wordt, d.w.z. agitatie van het vloeibare staal treedt sterker op in lage-frequentie oven dan in hoge-frequentie oven. Dit effect van agitatie maakt het mogelijk om uniforme temperatuur van het vloeibare staal en zijn uniforme kwaliteit te waarborgen alsook de insluiting van geladen materiaal en smelting van chemische samenstelling aanpassende agenten, speciaal koolstoftoevoeging, te bevorderen. Aan de andere kant, overmatige agitatie kan dergelijke problemen veroorzaken als oxidatieve slijtage van vloeibaar staal en uitschmelting van vuurvaste stoffen of gevaar van spattering van vloeibaar staal.
Eenmaal de smelting voltooid is, wordt de slag afgeschopt. Slag gegenereerd tijdens smelting heeft de neiging om aan de ovenwand te kleven. Dit vermindert het volume van de oven, dus vermindert de metaalopbrengst per hitte. Superverhitting van metaal wordt bij hogere temperatuur gedaan en voor enkele minuten gehouden. Dit remt slag om op de ovenuitkleding te depositeren, de oven schoon houdend met vol volume.
De samenstelling van de slag varieert afhankelijk van het specifieke proces dat gebruikt wordt en het type staal dat geproduceerd wordt. De samenstellingen van oven- en ladelslagen zijn vaak erg complex. De slag die gevormd wordt, is het resultaat van complexe reacties tussen silica, ijzeroxide van staalschroot, andere oxidatie bijproducten van smelting, en reacties met vuurvaste uitkledingen. De slag bestaat uit een complexe vloeistoffase van oxiden van ijzer, mangaan, magnesium en silicium, silicaten en sulfiden plus een reeks andere verbindingen, die alumina, calciumoxiden en sulfiden, zeldzame aarde oxiden en sulfiden etc. kunnen omvatten.
Terwijl het staal geproduceerd wordt, wordt de chemie van het eindproduct gecontroleerd. De chemische analyse van alle invoermaterialen wordt gedaan om een beslissing over de ladingmix te nemen. Na het voltooien van 50% laden van de invoermaterialen, wordt een badmonster geanalyseerd voor chemische samenstelling. Op basis van de chemische analyse van het badmonster op dit stadium worden berekeningen gemaakt voor verdere toevoegingen van de metallen. Als het badmonster op dit stadium hoog percentage koolstof, zwavel en fosfor toont, dan wordt het direct gereduceerde ijzergehalte van de lading verhoogd. Eindbadmonster wordt genomen wanneer 80% smelting voltooid is. Op basis van de analyse van dit monster, wordt een andere aanpassing in de lading gemaakt. Het lagere koolstofgehalte in het monster wordt gecorrigeerd door de hoeveelheid varkensijzer/gietijzer in de lading te verhogen. Silicium en mangaan in het metaal wordt geoxideerd door het ijzeroxide van het direct gereduceerde ijzer. Zwavel wordt ook gedilueerd door het direct gereduceerde ijzer. Vanwege het gebruik van direct gereduceerd ijzer blijven de sporelementen in het staal gemaakt in de inductieoven onder controle.
Het vloeibare staal is de gewenste output van de inductieoven. De hoeveelheid hangt af van de capaciteit van de oven, en de kwaliteit hangt af van de grondstoffen en de staalsamenstelling. De taptemperatuur hangt af van het type staal en de superheat nodig in het vloeibare staal voor zijn eindgebruik. Tappen van staal bij hoge temperaturen verhoogt vuurvaste erosie en stroomverbruik.
Onnodige superverhitting van vloeibaar staal tot hoge temperatuur kost significant aan energie. Het minimaliseren van oververhitting van het gestoften bad bespaart energie. Afhankelijk van staalspecificatie en temperatuurverlies tijdens overbrenging van vloeibaar staal naar continue gietmachine, moet superhittetemperatuur besloten worden. In elke hitte is de temperatuur van het vloeibare staalbad te meten en te monitoren om optimale energiebesparing te krijgen. Goede stroomcontrolsysteem met potentiometer aanpassing moeten voorzien worden voor het minimaliseren van energieverliezen door oververhitting.
Kantelen van de oven om de smelt te gieten is de laatste operationele activiteit vóór gieten. De oven wordt meestal gekanteld om een hoek van 90 graden of groter te bereiken voor complete gieting van het vloeibare staal.
Overige aspecten van inductieoven staalproductie
Afhankelijk van de geïnstalleerde vermogensdichtheid en de smeltpraktijk, kan de thermische efficiëntie van de inductieoven 80% overschrijden, maar meestal ligt het in het bereik van 60% tot 78%.
Inductieovens worden normaal open gehouden gedurende het hele smeltproces waar de werknemers bezig zijn met slagafschopen en monitoring van de kwaliteit van het gestoften bad. Echter, dit leidt tot significante warmteverlies en daarom moeten speciale deksels of deksels geïnstalleerd worden voor het verminderen van warmteverliezen. In het bijzonder, het verminderen van de tijd dat het deksel open gehouden wordt tijdens smelting, kan leiden tot aanzienlijke energiebesparingen.
De theoretische vereiste van energie voor het smelten van ijzer is slechts 340 kWh per ton terwijl de daadwerkelijke benodigde stroom rond 600 kWh is. Dit verschil is te wijten aan twee factoren: (i) inherent in het principe van smelten in een inductieoven wat omvat de ondoeltreffendheid in elektrische busbar verlies, wervelstroomverlies, vuurvaste verliezen, en koelwaterverliezen etc., en (ii) de operationele verliezen die grotendeels te wijten zijn aan onnodige en overmatige vasthouden van vloeibaar staal in de inductieoven.
Inductieovenapparatuur moet met minimale afstand tussen elk apparaat geplaatst worden om bedradingsverliezen te reduceren. Om de bedradingsverliezen aanzienlijk te reduceren, is het essentieel om de afstand tussen ovenlichaam en vermogensfactor verbeterende condensator te verkorten aangezien zeer grote stroom tussen hen vloeit.
Efficiëntie van inductieoven wordt uitgedrukt als een totaal, aftrekkend elektrische en warmteoverdrachtsverliezen. Typisch warmtebalansdiagram van hoge en medium frequentie kruiktype inductieoven is weergegeven in Fig. 1. Elektrische verliezen bestaan in transformator, frequentieomzetter, condensator, bedrading, kabel, spoel, etc. Verlies in spoel is essentiële factor, waarop de ovencapaciteit hangt. Warmteverliezen in inductieoven bestaan uit geleidingsverlies van warmte ontsnappende van ovenwand naar spoelkant, stralingsverlies van warmte vrijgegeven van smelting oppervlak, absorptieverlies in ringkap, slagsmeltverlies, etc. De spoelen van de oven zijn watergekoeld wat ook resulteert in warmteverlies. Warmteefficiëntie van hoge en medium frequentie ovens (60% - 78%) is iets groter dan die van lage frequentie oven (58% - 71%).
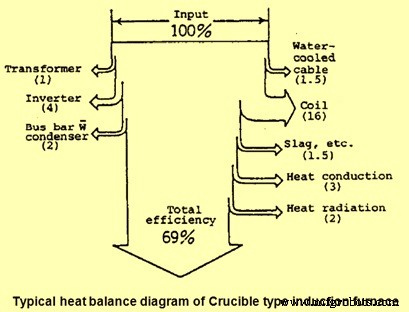
Fig 1 Typisch warmtebalansdiagram van kruik inductieoven
Beperkingen van inductieoven staalproductie
Een van de meest kritieke problemen met het inductieoven staalproductieproces is de beperking om staal te raffineren om het fosforgehalte onder de gewenste limieten te reduceren. Hogere fosfor en opname van stikstof tijdens inductiesmelten maken het eindproduct hard en broos en onbruikbaar voor veel kritische toepassingen. Daarnaast is de kwaliteit van sponsijzer, die voornamelijk afkomstig is van kolengebaseerde productie-eenheden, ook van slechte kwaliteit, met name in termen van metallisatie en fosforgehalte. Vanwege deze nadelen leidt hoger gebruik van DRI in de inductieoven tot lage opbrengst en hoger energie/stroomverbruik alsook hogere fosfor in het staal.
Milieu-emissies
Aangezien geen steenkool of brandstof verbrand wordt in de inductieoven en geen raffinageprocedures uitgevoerd worden, hangen de emissies puur af van de schoonheid en de samenstelling van het geladen materiaal. Twee grote categorieën van emissies kunnen onderscheiden worden. De eerste, en belangrijkste, categorie heeft betrekking op de ladingsschoonheid, bv. roest, vuil, gieterijzand, verf, olie, gegalvaniseerd of gesoldeerd metaal, allemaal elementen die aanleiding geven tot emissie van stof en rook (organisch of metaalachtig). De tweede categorie heeft betrekking op chemische reacties bij hoge temperaturen, (bv. tijdens vasthouden of aanpassen van de metaalsamenstelling), die aanleiding kunnen geven tot metallurgische rook door oxidatie.
Daarnaast kan de vuurvaste uitkleding (zure-SiO₂, neutrale-Al₂O₃, of basische-MgO) een kleine hoeveelheid stofdeeltjes aan de emissie toevoegen. Het is moeilijk om gemiddelde emissiegegevens te verkrijgen aangezien de ladingsschoonheid, de dominante bijdrager aan emissies, in grote mate varieert van eenheid tot eenheid.
Emissiesnelheid van een inductieoven hangt af van het ladingmateriaal wat weer afhangt van het product dat van die oven gemaakt wordt. Als het product dat gemaakt wordt een goedkwaliteit gietwerk is, dan zijn emissies van de orde van 1 tot 2 kg/ton metaallading, maar als het een lingot/billet is, dan zijn emissiesnelheden van de orde van 10 tot 20 kg/ton metaallading normaal. De hoogste emissiesnelheden treden op tijdens laden en aan het begin van de smeltcyclus. Deeltjesgroottes variëren van 1-100 micrometer, met meer dan 50% kleiner dan 10-20 micrometer. Laden van olieachtig schroot of boorsel in een koude oven leidt tot de aanwezigheid van organische dampen in de uitlaatgassen.
Enorme hoeveelheden hete rook en gassen worden vrijgegeven van de open ovenvaten tijdens inductieovenoperaties en verspreiden over de winkelvloer, wat de gezondheid van de werknemers beïnvloedt.
Wat betreft het verontreinigingspotentieel van de inductieovens, kan geobserveerd worden dat volume, hoeveelheid en schadelijke emissie van vaste en gasvormige verontreinigingen redelijk laag zijn vergeleken met elektrische boogoven. De apparatuur hoeft niet zo uitgebreid te zijn als elektrische boogoven om het kosteneffectief te maken voor kleinschalige inductieoveneenheden. Tegelijkertijd moeten de uitgezonden verontreinigingen in overeenstemming zijn met reguleringen.
De stappen voor verontreinigingscontrole omvatten het vangen van rook door een goed ontworpen zuigkapmechanisme. De kap moet de volledige uitlaatgassen intrekken die gereinigd moeten worden door een cycloon scheider. Verdere reiniging van fijne deeltjes wordt uitgevoerd ofwel door een zakfilter of in natte scrubber, en daarna lage schone gassen in de atmosfeer laten passeren. Het zuigkapmechanisme kan zij-, zwenkel- of dakkaptype zijn. De laatste stap is afvoering van vaste stof overgebleven als slib of stof.
De concentratie deeltjes in de emissie van een inductieoven voor de productie van vloeibaar staal mag 100 mg/m³ niet overschrijden, uitgedrukt bij referentiecondities van 0 °C, 101,325 kPa en droge condities zonder correctie voor zuurstofgehalte, en gecompenseerd voor elk effect van verdunningslucht op de concentratie.
Veiligheid en inductieovens
Werken met vloeibaar metaal is altijd een gevaarlijke klus. Hedendaagse hoge-efficiëntie inductieovens hebben de werkomstandigheden verbeterd door smeltwinkels koeler, schoner en over het algemeen minder vijandige werkplekken te maken aangezien de warmte, lawaai en rook geassocieerd met verbrandingsovens er niet zijn. Echter, deze ovens hebben de gevaren inherent in het werken dicht bij vloeibaar metaal niet geëlimineerd.
Redenen van de meeste ongevallen in smeltwinkels met inductieovens zijn: (i) de invoering van nat of vochtig metaal in de smelt, wat een water/metaal explosie veroorzaakt, (ii) gebrek aan operatorvaardigheden tijdens temperatuurneming, bemonstering of de toevoegingen van ferrolegeringen, wat metaalsplash veroorzaakt, (iii) het vallen van grote stukken ladingmateriaal in het gestoften bad, wat metaalsplash veroorzaakt, (iv) onjuiste aandacht voor laden wat overbruggingsactie veroorzaakt, (v) niet achter veiligheidslijnen staan wat een inklemmingsituatie veroorzaakt, (vi) in contact komen met elektrische geleiders, veiligheidsinterlockschakelaars overrulen of in contact komen met onvolledig ontladen condensatoren, wat elektrische schokken of electrocutie veroorzaakt, en (vii) gebrek aan juiste operatoropleiding.
Productieproces
- Belangrijke ontwerpoverwegingen voor hoogovens en hun auxiliaire apparatuur
- Inslagdeeltjes in staal: oorzaken, typen en beheersing in secundaire staalbereiding
- Inductieoven-staalmaking: efficiënte elektrische smelttechnologie
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Opverwarmingsovens: Typen, Functies en Industriële Toepassingen
- Verzinken van staal: Metallurgische principes en beschermingsstrategieën
- Optimalisatie van Energie-efficiëntie in IJzer- & Staalproductie
- Optimaliseren van Hoogovensontwerp voor Superieure Prestaties en Levensduur
- Sinteren onder de loep: hoe sinterfabriekoperaties de ijzerproductie vormgeven
- Inductieovens: kernoperationele inzichten voor kleinschalige staalproductie
- Nikkel: 5 Belangrijkste Industriële Toepassingen en Hun Impact