



Effectieve Voorbereiding en Lading van Hoogovengiet voor Stable Operaties
Voorbereiding en Lading van Hoogovengiet
De hoogoven (HO), behalve aan de bodem, is essentieel een doorgang voor gassen en gietdeeltjes die in tegenstroom richtingen in de HO bewegen. De basisvereiste voor stabiele bedrijfsvoering is het handhaven van een bewegende laag giet die niet sterk fluctueert. Specifiek: het vormen van een stabiele gasstroom en een gietlaagstructuur zonder gemengde gietlagen. Deze zijn nauw met elkaar verbonden. De stabiliteit van de gasstroom hangt bijna volledig af van de gietdoorlatendheid, die wordt bepaald door de gietpakstructuur (deeltjesgrootte, deeltjesgrootteverdeling, fijnedeeltjesverhouding) en het gietdaalgedrag (vaste stofstroming).
In principe is HO-verwerking een complex tegenstroom-, medestroom- en/of kruisstroom 4-fasenstelsel bestaande uit vastestoffen, gassen, vloeistoffen en poeders. De interacties tussen de fasen zijn duidelijk en gelokaliseerd in verschillende regio's van de HO. Er zijn normaal vijf verschillende zones (Fig. 1): (i) korrelloze zone, (ii) cohesieve zone, (iii) actieve cokeszone, (iv) verbrandingszone (raceway), en (v) dode-man zone (hearth centrum regio). Door verschillen in gietfasen en interacties in specifieke regio's, is er geen enkele gietbewegings- of stroompatroon in het gehele volume van de HO.
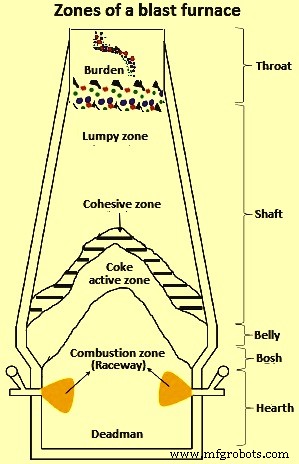
Fig. 1 Zones van een hoogoven
Er zijn doorgaans vier verschillende typen vaste-stofstroomregio's in de HO: (i) plugstroomregio met uniforme daalsnelheid van de giet vanaf de stoklijn tot net boven de cohesieve/smeltzone, (ii) stationaire stroomregio (dode-man) een discontinue massa deels gereageerde cokedeeltjes in het centrum van de hearth, (iii) deels-stationaire stroomregio angrenzend aan de dode-man met trage beweging van deels gereageerde cokedeeltjes, en (iv) convergerende stroomregio rond de raceway met significante deeltjessnelheidsvariatie binnen de afstand stationaire zone-ovenvand.
Het mechanisme van de gietdaling omvat het verdwijnen van ijzererts en cokes door reactie, smelting en verbranding, de beweging van gietdeeltjes aan de top van de gietlaag en bij de ovenwand, en de infiltratie van fijnkorrelig rauwwater in een grofkorrelige laag. Factoren die de gietdaling beïnvloeden: rauwwaterconditie (deeltjesgrootte, sterkte, gietverdeling – erts/cokesverhouding), racewayconditie (bijv. brandstofinjectie), en ovenbinnenwandprofiel.
Belang van Gietverdeling
HO-bedrijf is gevoelig voor profilering, deeltjesgrootteverdeling en alle factoren die prestatie en productiviteit beïnvloeden. Voor soepel verloop is het essentieel om de verdeling van vaste gietmaterialen (ijzererts, cokes, fluxen) op de stoklijn te optimaliseren. Het is belangrijk de interne toestand van de HO te controleren door passende controle van de gietverdeling op stoklijn-niveau.
Het gietmateriaal moet voldoen aan mechanische, chemische en thermische eisen. Het geladen materiaal moet een sterke en doorlatende structuur vormen om de giet te dragen en de reductiegasdoorgang in de HO-schaft toe te laten. Vroegtijdige ontbinding van de giet moet vermeden worden, omdat fijnstofvorming de reductiegasstroom in de schaft verstoort en de procesrendement verlaagt. Daarom moet lading van fijn gietmateriaal in de HO worden geëlimineerd.
De neerwaartse beweging van de giet, chemische reacties, thermische profielen, en vloeistofbeweging in de zones moeten geoptimaliseerd worden met als doel productiviteit te maximaliseren en stabiele ovenbedrijfsvoering te waarborgen. Stabiele en hoge HO-productiviteit kan gerealiseerd worden door optimalisatie van zowel in-oven processen als periferie-operaties zoals grondige controle van fysieke en chemische eigenschappen en deeltjesverdeling van rauwwaterialen. Zowel in-oven processen (fysieke veranderingen en chemische reacties van geladen materiaal) als periferie-huloperaties (gietopslag, herwinning, transport, opslag, lossen, transport en laden) zijn overlappende functies voor het soepel functioneren van het HO-proces die niet geïsoleerd kunnen worden behandeld omdat ze gekoppelde processen zijn.
De HO-ladingsmaterialen (ijzererts, cokes, fluxen) worden geclassificeerd als bulkvastestoffen omdat ze lijken op discrete vaste deeltjes in contact met elkaar. Deze materialen, als elk granulair materiaal, bestaan uit interactieve deeltjes. Over het algemeen is de interne structuur van deze materialen evolutionair. Volgens de classificatie in Tabel 1 is HO-ladingsmateriaal bulksgewijs geclassificeerd als gebroken/discontinue vaste stof.
| Tabel 1 Kwalitatieve termen voor grootteclassificatie van bulkvastestoffen | |||
| Nr. | Groottebereik in mm | Typische term | |
| Component | Bulk | ||
| 1 | < 0,1 | Deeltje | Poeder |
| 2 | 0,1 – 1 | Granulaat | Granulaire vaste stof |
| 3 | 1 – 3 | Korrel | Gebroken vaste stof |
| 4 | ≥ 3 | Korrel | Gebroken vaste stof |
In het algemeen heeft de hantering van bulkvastestoffen in elke vorm een uitdaging wat betreft het behoud van homogeniteit. Rekening houdend met deeltjes met dezelfde fysieke en chemische eigenschappen als discrete componenten, is aangetoond dat mengen (intentioneel of niet) van bulkvastestoffen onvermijdelijk leidt tot natuurlijke partitionering van componenten. Dit concept is bekend als segregatie (de-mixen). Natuurlijk en/of industriële segregatie kan gunstig zijn (bijv. fysieke scheiding) of nadelig (bijv. mengprocessen), afhankelijk van de beoogde functie.
Theoretische Aspecten van Gietmateriaal Hantering
HO-gietmaterialen bestaan uit cokes, sinter, pelletten, gekalibreerd lump-erts (KLE), kalksteen, dolomiet, mangaanerts en kwartsiet. Vanwege de aard van het proces is het HO-proces essentieel gevoelig voor gietmateriaalgrootte, verdeling en sterkte. De verdeling van gietmaterialen in de HO beïnvloedt de gasstroomopwaartse beweging alsook proceschemie, warmte- en stofoverdracht tussen fasen. De materiaalsterkte is belangrijk omdat de belasting toeneemt naarmate het materiaal daalt. De integriteit van de giet wordt verder aangetast door opvolgende chemische reacties bij hoge temperatuur en druk, waar attritie en breuk voorhanden zijn.
HO-cokes fungeert als ondersteunende structuur tijdens HO-bedrijf als het enige gietmateriaal dat tot de hearth daalt met deels oplossingsreacties. Het vormt een hoog aandeel in de ruwe staal (RS) productiekosten. In recente jaren is er een drang om cokes te substitueren met goedkopere alternatieve koolstofbronnen. Het normale alternatief is directe injectie van kolen in de raceways, bekend als gepulveriseerde koleninjectie (PKI). Er is echter een theoretische limiet voor de mate van substitutie: een HO zonder voldoende cokes lijdt onder verminderde gietdoorlatendheid, wat leidt tot ovenverstoppingen en hangen, wat verder resulteert in ovenslip.
De samenstelling van de HO-giet bepaalt in-oven procesvariabelen zoals smelttemperaturen, verzachting en enkele reductieparameters, wat de productie nadelig beïnvloedt als de gietverdeling niet geoptimaliseerd is. Met dergelijke beperkingen bestaat er behoefte aan passende controle van de gietverdeling. Het typische groottebereik van HO-gietmaterialen is gegeven in Tabel 2.
| Tabel 2 Typisch groottebereik van HO-gietmaterialen | |||
| Nr. | Materiaalkomponent | Grootte in mm | |
| Minimum | Maximum | ||
| 1 | HO-cokes | 25 | 50 |
| 2 | Gekalibreerd lump-erts | 10 | 30 |
| 3 | Sinter | 5 | 30 |
| 4 | IJzererts-pellet | 8 | 20 |
| 5 | Kalksteen | 10 | 40 |
| 6 | Dolomiet | 10 | 40 |
| 7 | Mangaanerts | 10 | 40 |
| 8 | Kwartsiet | 10 | 40 |
| 9 | Nootcokes | 10 | 25 |
De fysische verschijnselen en stroomstructuur van granulairestroming, HO-ladingsmateriaal inbegrepen, lijken op eerste gezicht simpel, maar vertonen in werkelijkheid complex gedrag dat moeilijk te begrijpen en voorspellen is. De situatie wordt verergerd door gebrek aan directe informatie over meng- en segregatieparameters. Echter, door de grootte van HO-ladingsmateriaalaggreagaten en grote materiaalgrootteverdeling, is de segregatieneiging een serieus operationeel probleem dat zoveel mogelijk gereduceerd moet worden.
Bulk Materialen Hantering en Stroomgedrag
De fundamentele kennis van bulk materiaalgedrag en stroom blijft ontoereikend, ondanks dat elementen van poedermechanica al lang bekend zijn (middel 19e eeuw). Dit is voornamelijk toe te schrijven aan de unieke en complexe kenmerken van de stroomfysica. Het hanteren van bulk materialen toont interessant gedrag. Een aspect is de vermogen van een macroscopische mengsel van deeltjes te de-mixen door individuele deeltjeseigenschappen. Deze waarnemingen zijn voornamelijk het resultaat van de natuurlijke neiging van deze materialen tot patroonvorming en zelforganisatie. Dit fenomeen voortvloeit uit het gedrag van bulk materialen om vloeistof-achtige kenmerken te vertonen.
Hoewel bulk materialen vloeistof-achtige kenmerken vertonen en meer op een vastestof lijken, is het algehele gedrag en de kenmerken volledig parallel aan waarnemingen in deze algemene vormestoffen. Normaal gesproken, anders dan bij andere vormestoffen waar dynamica beïnvloed worden door gewone temperatuur, is dat effect verwaarloosbaar in bulk materiaaldynamica. Het is nuttig te weten dat concurrerende chaotische advectie of mengende effecten typisch voor vloeistoffen verantwoordelijk zijn voor de zelforganisatieneiging in bulk materialen, terwijl stroomgeïnduceerde segregatie geen vloeistofverschijnselen heeft.
Het macrogedrag van de fundamentele processen wordt voornamelijk bepaald door micro deeltjes-contact en wrijvingskrachten. Rekening houdend met HO-ladingsmateriaalgroottes >5 mm, zijn de effecten van oppervlaktekrachten (elektrostatisch, Van der Waals, capillair) verwaarloosbaar. Verder correspondeert het stroomgedrag van gietmaterialen met niet-cohesieve vastestoffen, aangezien cohesieve neigingen typisch zijn voor super-fijne of ultra-fijne poeders met deeltjesgrootte <10 micrometer.
Classificatie van Bulk Materialen Stroom
De stroom van bulk materialen kan geclassificeerd worden volgens zijn componenten, gedefinieerd als groep deeltjes met dezelfde fysieke kenmerken (grootte, dichtheid, vorm). De stroomstructuur is vaak moeilijk te analyseren en wordt significant beïnvloed door deeltjes-tussen-deeltjes interacties en externe excitaties en randvoorwaarden. Er is geen omvattende generieke methode om alle bulk materialen stroomstructuren volledig te beschrijven. Afhankelijk van het tijdsegment waarin deeltjes in contact zijn, kunnen verschillende onderscheiden stroomstructuren worden vastgesteld.
Bij bulk materiaalstroom toont granulairestroom een variabel aantal metastabiele onstabiele toestanden. Deze duren oneindig lang als er geen externe verstoringen zijn zoals trillingen. De duurzaamheid van dergelijke toestanden hangt af van het tijdsegment waarin deeltjes en grenzen in contact zijn. Dit hangt af van het vaste-stof volume-aandeel ten opzichte van het totale volume van de vloeistof (gas of vloeistof). Als gevolg wordt de stroom van granulair materialen doorgaans geclassificeerd als verdund of dicht (contact-gedomineerd), afhankelijk van het vaste-stof volume-aandeel. Afhankelijk van een contacttijdsegment, kan dichte stroom worden onderverdeeld in botsings-gedomineerd of contact-gedomineerd. In deze drie classificaties zijn het gedrag en kenmerkende stroom onderscheidend voor een bepaalde classificatie. Vloeistof-deeltjes interacties (opwaartskracht en wrijving) domineren de deeltjesbeweging in verdunde stromen, terwijl deeltjes-tussen-deeltjes of deeltjes-tot-wand botsingen of continue deeltjes-tussen-deeltjes contact dichte stromen domineren.
Schematische weergave van bulk materiaal classificatie tussen verdunde stromen, botsings-gedomineerde dichte stromen en contact-gedomineerde dichte stromen is getoond in Fig. 2. De gegeven verdunde bulk materiaal classificaties in Fig. 2 kunnen waargenomen worden in cycloon-scheidingsapparaten, vloeibare bedden en HO-materiaal hopper stroom respectievelijk. De dichte (botsings- en contact-gedomineerde) stromen zijn typisch voor HO-bulk materialen tijdens lossen, opslag en transportprocessen.
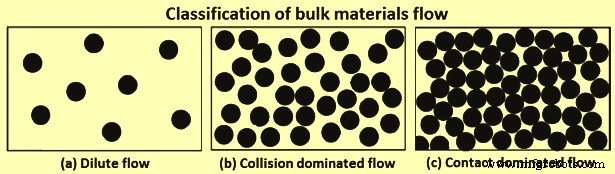
Fig. 2 Classificatie van bulk materialen stroom
Twee Classificaties van Dichte Materialen Stroom
Het gedeelde kenmerk van de twee dichte stroomregimes is een structurele progressie als functie van lengte- en tijdschalen. Dit leidt typisch tot patroonvorming door heroriëntatie van de deeltjes. Dergelijke oriëntatie wordt gedreven door intermediaire schaalstructuren. De individuele deeltjesschaal (micro-schaal) is gescheiden van de macro- of continuum-schaal door de intermediaire schaal. Het begrijpen van complexe deeltjesinteracties van granulairestroomassemblages is cruciaal voor het kwantificeren van segregatie of de-mixing. Hierbij moet de relatie tussen macro-structureel (bulk) gedrag en de onderliggende micro-structurele (discrete) dynamica worden vastgesteld.
Botsings-gedomineerde Stromen
In botsings-gedomineerde stromen is de stroom verspreid, energiek, met deeltjes die voornamelijk interacteren door bijna-instantane, binaire botsingen. Inertiële effecten kunnen genegeerd worden. De botsingen zijn inelastisch en energie wordt gedissipeerd tijdens deeltjes-tussen-deeltjes of deeltjes-tot-grens interacties. Omdat botsingen dissipatief zijn, is een bron van werk nodig om de 'vloeibaarheid' van het granulair materiaal te handhaven. Vanwege de dissipatieve aard worden karakteristieke stroomgedragingen en patronen als clustering en dichtheidsgolven waargenomen. Dichtheidsgolf is een fenomeen gekoppeld aan granulairtemperatuur, waarbij deeltjes niet uniform stromen maar in regio's met andere snelheid dan de gemiddelde snelheid.
Contact-gedomineerde Stromen
In contact-gedomineerde stromen zijn deeltjes-tussen-deeltjes botsingen sterk gecorreleerd, noch binair noch instantaan, maar duurzaam en meervoudig. Deze stroom toont twee interessante scenario's: een kritieke afschuifspanning onder welke stroom mogelijk is, en een ingewikkelde afhankelijkheid van de afschuifsnelheid wanneer stroom begint. Als gevolg vereist een complete stroomstructuur de inclusie van visco-plastische kenmerken geassocieerd met contact-gedomineerde stroom.
Er zijn verschillende constitutieve wetten voorgesteld op basis van verschillende behandelingen en overwegingen zoals het toevoegen van een vrijheidsgraad door locale rotatie, introductie van stochastische stroomregel en wijziging van kinetische theorie transportcoëfficiënten zoals viskeuze termen, botsingsfrequentie, en dissipatietermen. Een recente formulering waarin een parameter genaamd inertiegetal voorkomt, blijkt robuust, in staat een breed bereik van visco-plastische kenmerken van contact-gedomineerde stromen te reproduceren. Het inertiegetal is de afschuifsnelheid vermenigvuldigd met de wortel van de deeltjesmassa gedeeld door de druk.
Granulaire Materialen Mengen en Segregatie
Granulair materiaalhantering is gecompliceerd, vooral wanneer homogeniteit en uniforme verdeling nodig zijn, door de natuurlijke neiging tot segregatie (de-mixing), met name als de materialengrootten sterk variëren. In tegenstelling tot vloeistofprocessen waar mengen homogeniteit bevordert, lijkt granulairestroom op een spiegelbeeld van mengen en segregatie waarin verlengde mengneiging de-mixing (segregatie) bevordert. Bij HO-gietmaterialen die herhalingsmatig hanteringsprocessen doorlopen, is het nuttig om mengen als een stille eigenschap te behandelen.
De natuurlijke orde van granulaire materialen is segregatie of afwijking van uniform gedrag. Afhankelijk van de systeemtoestand (laden, opslaan, lossen, transport) waar granulaire materialen aan blootgesteld zijn, zijn er verschillende mechanismen waarmee segregatie optreedt. De belangrijkste drijfveren zijn deeltjesgrootteverschil, dichtheidsverschil, en micro-eigenschapsverschillen zoals wrijvingseffecten, restitutiecoëfficiënt en rusthoek. Onder deze is deeltjesgrootte de belangrijkste factor die het segregatiegedrag van granulairdeeltjes bepaalt.
Granulaire Materiaal Segregatie Mechanismen
In een studie naar minimalisatie van segregatie zijn dertien mechanismen voorgesteld. De meeste zijn echter speciale of overlappende gevallen van andere mechanismen. Daarom is de classificatie vereenvoudigd tot vijf hoofdbasis mechanismen. Fluidisatie- en agglomeratie-segregatie mechanismen verwijzen naar fijn en cohesieve deeltjes respectievelijk en zijn niet toepasbaar op HO-ladingsmaterialen. De overige drie hoofdbasis mechanismen die toepasbaar zijn op HO-lading, opslag, lossen en transport worden hieronder beschreven.
Percolatie of Dynamisch Zeefmechanisme
Wanneer deeltjes met een grootteverdeling worden gemaakt te interacteren (bijv. in een opslagbak) kan spontane consolidatie optreden met kleinere deeltjes die percoleren en zeven door de interstities van de grote fractie. Natuurlijk wijdt de granulairestroomspeling zich en worden interstities gecreëerd. Kleine deeltjes kunnen in kleine interstities onder een groot deeltje glijden, maar het omgekeerde is veel minder waarschijnlijk, wat resulteert in een netto segregatieve flux van kleinere deeltjes naar beneden, weg van het vrije oppervlak. Deze actie heet percolatie. In evenwichtstoe stand scheiden de deeltjes zich met een bodemlaag met veel fijn deeltjes. Het percolatiemechanisme is weergegeven in Fig. 3. In een binair systeem met deeltjesdiameters d1 en d2, waar d2 > d1, treedt spontaan zeven op wanneer d1/d2 ≤ 0,1547. Deze kritieke verhouding werd eerst gebruikt voor een gedetailleerd model voor segregatie door deeltjesgrootteverschillen in een glijbaanstroom gebaseerd op percolatie.
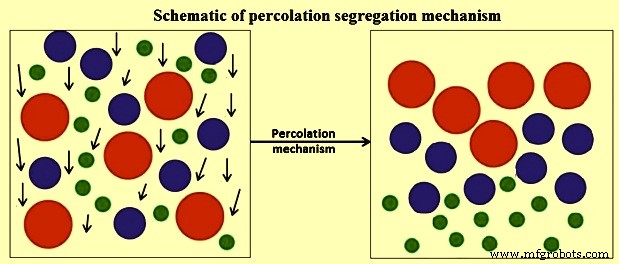
Fig. 3 Schematisch van percolatie segregatie mechanisme
Het percolatie segregatie mechanisme wordt versterkt door schuinductie door trillingsbeweging zoals vibro-schermen, waarbij zelfs grote en hoge-dichtheid deeltjes naar boven migreren. Dit suggereert dat alleen geometrische overwegingen nodig zijn voor segregatie in getrilde systemen. Kortom, voor percolatie segregatie moeten drie voorwaarden vervuld zijn: (i) kritieke grootteverhoudingen voor zeven, (ii) kleine deeltjes moeten niet-cohesief zijn om door interstities te passeren, en (iii) voldoende deformatie of deeltjes-tussen-deeltjes beweging om de kans van fijn deeltjes oriëntatie naar meerdere interstities te vergroten.
Trajectmechanisme
Traject-gedreven segregatie wordt normaal gezien bij ladingsoverdrachtspunten, met name vullen van opslagbakken, lossen uit opslaghoppers, en lossen aan het einde van transportbanden (Fig. 4). In een onderzoek naar stroomcondities voor soepel granulaire materiaalstroom is aangegeven dat verschillende grootte materialen met verschillende snelheden bewegen door verschillende wrijvingsweerstand, wat segregatie veroorzaakt. Het mechanisme is wiskundig uitgelegd door deeltjes horizontaal in een vloeistof te projecteren. Voor een klein deeltje met diameter d, dichtheid Dp, en wrijving volgens Stokes' wet, is de maximale afstand X die het deeltje met initiële projectiesnelheid Vi in een vloeistof met viscositeit Vf en dichtheid Df aflegt: X = Dp·Vi·(Dp)²/18 Vf. Echter, bij HO-ladingsmateriaalgroottes en verwaarloosbare wrijvingskracht, wordt de traject door een dimensieloze trajectvergelijking gegeven: y/x = tan A – [g/2 (cos A)²]·x/Vi, waar x en y horizontale en verticale coördinaten zijn, A de hellingshoek, g de zwaartekrachtversnelling en Vi de initiële snelheid bij vrije val. Uit de vergelijking blijkt dat de traject onafhankelijk is van grootte (massa), maar afhangt van de willekeurige snelheid bij aanvang van de vrije val geassocieerd met elk individueel deeltje.
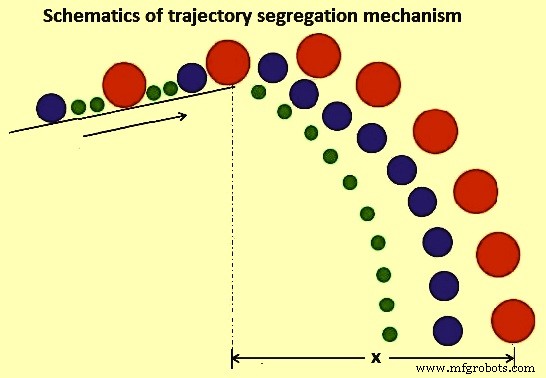
Fig. 4 Schematisch van traject segregatie mechanisme
Micro-eigenschapsverschil Mechanisme
Onder dit mechanisme zijn er drie effecten: (i) wrijvingseffect, (ii) restitutiecoëfficiënt effect, (iii) rusthoek effect.
De studie van het wrijvingseffect op granulaire materialen toont aan dat materialen met twee componenten met verschillende statische wrijvingscoëfficiënten F normaal segregeren. Er is een geval overwogen voor een sferisch deeltje met massa m op hoogte h, glijwrijvingscoëfficiënt Fs, rolwrijvingscoëfficiënt Fr, en straal r, afdalend over een helling met hoek A (Fig. 5). Uit energiebehoud volgt dat als een deeltje in onstabiel evenwicht de impulsvergelijking voldoet: m·g·sin A·r = m·g·cos A·Fr. De deeltjesafstand X kan verkregen worden via X = (h/Fs)·(cos A)²·(1 – Fs/tan A) en X = (r·h/Fr)·(cos A)²·(1 – Fr/r·tan A). Deze vergelijkingen geven de afgeleide deeltjesafstanden voor glij- en rolwrijving respectievelijk. Hieruit blijkt dat de deeltjesafstand afhangt van de deeltjesdiameter bij rolwrijving (wat segregatie oplevert), terwijl glijwrijving onafhankelijk is van zowel grootte als massa.
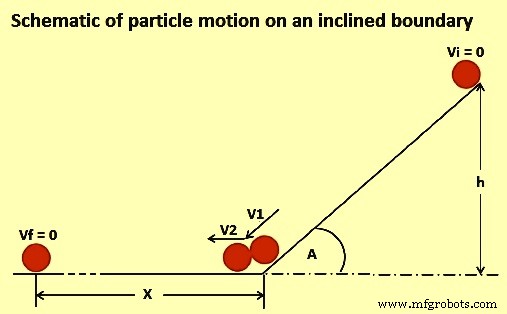
Fig. 5 Schematisch van deeltjesbeweging op een hellende grens
Het mechanisme van het restitutiecoëfficiënt effect is principieel een dynamisch effect. Bij botsingen of impact op systeemgrenzen stuiteren deeltjes met verschillende snelheden en de eindpositie wordt bepaald door de interfaciale veerkracht. Voorbeeld is laden van deeltjes op een hoop of in een opslagbak. Bij impact op de top van de hoop, blijven deeltjes met lage veerkracht vastzitten, terwijl hoge veerkracht deeltjes wegstuiteren en zich aan de periferie concentreren.
Bij het rusthoek effect wordt segregatie waargenomen tijdens het opstapelen van granulaire materialen. Bij het opbouwen van een hoop hangt de hellingshoek (rusthoek) af van het materialetype en is onafhankelijk van het aantal deeltjes. In een studie naar randeffecten op de rusthoek in roterende trommels is aangegeven dat axiale segregatie beïnvloed wordt door statische of dynamische rusthoek. Principieel hangt het rusthoek effect af van materiaalparameters zoals deeltjesgrootte, verdeling, vorm en wrijvingskrachten, wat het een gemengd mechanisme maakt door de inclusie van andere variabelen.
Classificatie van Granulaire Materiaal Segregatie
Segregatie van granulaire materialen wordt geclassificeerd op basis van variabelen voor het beschouwde proces. Primair op basis van: (i) fysieke eigenschappen van deeltjes (grootte, dichtheid, vorm segregatie), (ii) energie-input (trilling, zwaartekracht, schuif segregatie), (iii) deeltjesbewegingsoriëntatie (horizontaal, verticaal segregatie), (iv) gebruikte apparatuur (hopper, glijbaan, transportband).
Echter, het natuurlijke of vastgestelde proces (mechanisme) waardoor segregatie ontstaat, lijkt de meest gangbare classificatie. Segregatie wordt breed beschouwd als een oppervlaktefenomeen. Als zodanig zijn de waargenomen mechanismen onafhankelijk van de deeltjes onder de oppervlaktelagen. Principieel kunnen de mechanismen voor rekening gebracht worden door alleen het gedrag van bewegende oppervlaktelaag deeltjes te overwegen. In verschillende typen segregatie is het algehele mechanisme in principe en in de meeste gevallen een combinatie van meerdere interacterende mechanismen. Bijvoorbeeld, zeefsegregatie kan als een speciaal geval van percolatie en verplaatsing/migratie segregatie worden beschouwd, aangezien ze allebei het principe van kleine deeltjes die naar beneden filteren ten opzichte van grote deeltjes delen.
Segregatie Kwantificering
Hoewel er begrip is van mechanismen en effecten van segregatie op granulaire materiaalstroom, is er voor adequate beheersing een verschuiving nodig van vermijding naar controle van segregatie. Hiervoor zijn nauwkeurige kwalitatieve en kwantitatieve segregatiemethode nodig om de effecten volledig te begrijpen en controleren, met name bij HO-gietmaterialen die herhalingsmatig hanteringsprocessen doorlopen. Een complete beschrijving van de deeltjesverdeling is niet-triviaal. Echter, om de ovenstoklijn precies te beladen, is kennis van deeltjesmateriaalverdeling samen met kwantificering van mengen en segregatie in granulairestromen onmisbaar.
Segregatie Meetindexen
In principe is segregatie een fractie van een complexe granulaire materiaalstroom. De ondoorzichtigheid van granulaire stroom maakt het praktisch moeilijk om nuttige data tijdens segregatiestudies fysiek te extraheren. Passende incorporatie van theoretische formuleringen in wiskundige modelleringssimulaties kan het makkelijker maken om dergelijke systemen te karakteriseren. Kwantificering van segregatie is een belangrijke taak omdat het een complete inclusie van interrelaties tussen segregatieveroorzakende factoren en de bewegingsvergelijkingen van de deeltjes vereist. Er zijn een aantal indices voorgesteld voor het meten van de kwaliteit van granulair mengen, die als kwantitatieve maat voor segregatie dienen, meestal uitgedrukt in statistische termen of dimensieloze getallen. De gangbare meng- en segregatiemetrieken is de relatieve standaarddeviatie (RSD) die alleen rekening houdt met een einkomponentensysteem. Deze RSD-segregatiemetriek is een reflecterende industriële toepassingsmetriek omdat het de macro gemengde toestand van het gehele systeem geeft.
Meng- en segregatiemetrieken zijn de ruggengraat van veel indices. Het is belangrijk te begrijpen dat gelumpte monsters en maat van specifieke variantie gebruikt worden om meng- en/of segregatie-index te definiëren. Hoewel de kwantificering informatief is, is het grote nadeel het gemiddelde over een meetdomein terwijl de deeltjes-tussen-deeltjes verdelingsvariatie onontdekt blijft. Bovendien is in klassieke en fundamentele concepten over mengen en segregatie van granulaire materialen het proces van granulairesegregatie gedefinieerd en geconcludeerd als een oppervlaktefenomeen.
Verschillende studies hebben aangetoond dat verschillende vormens van hanteringsapparatuur, bedrijfsmodus en materiaaleigenschappen gecorreleerd kunnen worden met het meng- en segregatiegedrag. De grote uitdaging die nog blijft is een verenigende karakteriseringsmethodologie die niet alleen de mengdynamica beschrijft maar ook het complexere segregatiefenomeen aanpakt. Een nieuwe benadering is het karakteriseren van de evolutie van deeltjes-tussen-deeltjes relaties in rauwwaterialen binnen het ladingsysteem om de mate van mengen en segregatie in tijd en ruimte te informeren. De draaipunt van de methode is gebaseerd op het idee dat sommige aspecten van de relatie tussen een deeltje en zijn dichtstbijzijnde buren nuttige inzichten in de evoluerende deeltjesdynamica kunnen geven.
Granulaire Stroom Mechanistische Segregatie Modellen
Het is gezien dat segregatiekinetica breed en in het algemeen in een wiskundige statistiek- en kansraamwerk is ingelijst. De duidelijke beperking is dat de absolute weerspiegeling van de fysieke aard van het proces wordt uitgesloten, gekoppeld aan de falening om de richting van segregatie voorschrijven. Dit beperkt de generalisatie mogelijkheid omdat de kennis empirisch is. In de eerste pionierstudie om mechanistische modellen te ontwikkelen die alle fysica omringende de heersende de-mixing neigingen in echte granulaire stroomsystemen incorporeren, is de toepassing van kinetische theorieën voor mengsels van granulaire materialen toegepast om segregatieneigingen te bestuderen gebaseerd op percolatiemechanisme. Met een combinatie van statistische en dimensionale analyse, gelden de ontwikkelde formuleringen voor verwaarloosbare duurzame wrijvingscontacten met voldoende hoge afschuifsnelheden zodat de dominante bijdragen aan de totale spanningen voortkomen uit deeltjes-tussen-deeltjes en deeltjes-tot-grens botsingen. In deze studie is waargenomen dat in een glijbaanstroom met hoge vaste-stof volume-aandelen, er een hoge kans is op vorming van kleine leegtes ten opzichte van grote. Het resulterende effect is dat kleine deeltjes doorzeven en zich verzamelen aan de basis van het bed. Dit resulteert in een netto segregatieve flux in een richting normaal op het glijbaanoppervlak van de kleine deeltjes.
Hoewel de bovenstaande mechanistische modellen enige fysieke waardering geven in segregatiebeschrijving, is evaluatie van sleutelfundamenten zoals dispersiecoëfficiënten van dergelijke granulairestromen niet klein en kan niet worden vastgesteld door de bovengenoemde modellen. In deze richting heeft een studie gemengde statistieke en mechanische interacties voorgesteld op basis van de kinetische theorie van dichte gassenystemen, omdat ze een algemeen begrip geven van oorzaken van granulairestroomsegregatie.
Clustering treedt op wanneer granulairestroom demping ervaart doordat energie verloren gaat na botsingen. De verandering in snelheid en beweging is niet-uniform, vandaar clustervorming. Constitutieve vergelijkingen zijn voorgesteld op basis van een kinetische theorie voor botsende snelle stromen. De toepassing van de kinetische theorie-uitdrukkingen voor de analyse van granulairesegregatie toont aan dat het alleen gebruikt kan worden voor inelastische en verschillend grote deeltjes bij lage volume-aandelen. Dit is een beperking aangezien typische granulairestroom systemen contact-gedomineerde stromen zijn met hoge vaste-stof volume-aandelen. De toepassing is nuttiger als er gevestigde constitutieve vergelijkingen zijn voor inelastische, verschillend grote deeltjes en hoge vaste-stof volume-aandelen.
Het is gezien dat granulairestroom lijkt op een spiegelbeeld van mengen en segregatie waarin verlengde mengneiging segregatie bevordert. Concentratiegradiënten resulteren in mengen, terwijl individuele bijdragen van druk- en temperatuurgradiënten segregatie produceren in granulairestroom systemen gekenmerkt door deeltjes met deeltjesgrootteverdelingen en materiaaldichtheidsverschillen.
De theoretische aspecten van de bulk hantering van materialen hebben een algemeen maar compact achtergrond gegeven over granulairestroom, vrije oppervlakte segregatie, mechanismen en theoretische benaderingen in granulaire materiaalprocessen. HO-gietmateriaal opslag, hantering en transportprocessen zijn vatbaar voor het lot geassocieerd met segregatie. Bijvoorbeeld, HO-sintermateriaal is bekend om meer in-bin grootte-segregatie en meer uit-bin groottevariatie te hebben dan HO-cokes.
HO Ladingsysteem
Het ladingsysteem van het HO-ijzerproductieproces kan algemeen worden beschreven als een netwerk van apparatuur en mechanismen ontworpen om materialen in de HO te laden in een bepaalde volgorde, hoeveelheid en snelheid die zorgen dat de gespecificeerde ovenproductiviteit en voorgeschreven stoklijnniveau worden gehandhaafd. Het ladingsysteem bestaat uit drie sub-systemen die essentieel verantwoordelijk zijn voor: (i) batchen, (ii) transport, en (iii) laden in de oven. Batchen gebeurt in het voorraadhuis dat de bulk vaste stof voedermaterialen ontvangt van hun diverse bronnen (voorraden, sinterfabriek, cokesovens), elk materiaal opslagend in individuele bakken om diverse uren voedermateriaal voor gewone HO-operaties te leveren. Het batchproces omvat zichten, weeg-hoppers, transportbanden, toedoseersystemen en besturingssystemen om batches ladingsmaterialen voor te bereiden. Transport levert de middelen voor levering van materialen aan de top van de oven. Normaal gebeurt dit met een transportbandsysteem of een skip-hijsarrangement. Het derde sub-systeem bestaat uit een netwerk van apparatuur en mechanismen voor het laden en besturingapparatuur. Het algehele ladingsysteem is interconnected en gecontroleerd door een geautomatiseerd laadprogramma.
Onder bepaalde omstandigheden kan ovenproductiviteit beperkt worden door de capaciteit van het batchproces (voorraadhuis) om ladingsmaterialen te leveren. Dit verschijnsel is voornamelijk toe te schrijven aan transeir gietmaterialenstroom, apparatuurinstellingen en ladingseisen (gietverhoudingen). Een typische bron van transeire verandering in ladingsamenstelling wordt veroorzaakt door veranderingen in materialen geleverd aan de voorraadhuisbakken en wordt meestal aangeduid als 'voorradenovergangen'. Dit treedt normaal op wanneer herwonnen materiaal wordt gebruikt zoals substitutie van verse cokes en sinter met opgeslagen cokes en opgeslagen sinter respectievelijk. Dergelijke herwonnen materialen zijn bekend om de ovenprestaties te veranderen ten opzichte van verse materialen. Daarom is er behoefte en nut om de verschillende materialen te kennen en hun accurate tracking door het ladingsysteem te hebben, zodat belasting en blastparameters optimaal gecontroleerd kunnen worden om operationele stabiliteit te handhaven.
Een ander belangrijk kenmerk van het ladingsysteem is de menging en segregatie van ladingsmateriaal. Bijvoorbeeld, nauwkeurig wegen van meerdere materialen in dezelfde hopper vereist sequentiële levering van het materiaal. Echter, wanneer de weeg-hopper lossen, mengen de materialen inherent tot een mate, wat een tijdsvariabele samenstelling van de geleverde stroom oplevert. Het is imperatief om nauwkeurigheid van de tijdsvariabele samenstelling te hebben om de radiale variatie in gietchemie en fysieke eigenschappen van het aan de oven geleverde materiaal te schatten.
Omdat gietmaterialen multi-fase hantering doorlopen, vereist de verwerking van verschillende typen ladingsmaterialen grotere controle voor hoge productiviteit en stabiele HO-bedrijfsvoering. Ook ladingsmateriaal batchen en transportfenomenen zijn vereist om het sleutelfocusgebied voor de HO-operator te zijn. Voor soepel HO-bedrijf moet de operator in staat zijn om de gietmaterialen nauwkeurig te traceren tot hun levering aan het ovenladingssysteem.
Het algehele ladingsysteem is interconnected en gecontroleerd door een geautomatiseerd laadprogramma gecoördineerd door discrete event processen. Vroeger waren HO's doorgaans klein vergeleken met moderne grote capaciteits HO's. In kleine ovens was het theoretische hoeveelheid cokes normaal de bepalende ladingsfactor, zodat met skip-gecoachte ovens de optimale ladingscapaciteit bereikt werd met volle skips cokes.
In moderne HO-operaties, bovenop de behoefte om te coping met gietmateriaaleisen van grotere HO-capaciteit, zijn er twee extra operationele factoren: (i) duurzaamheid, en (ii) milieuvriendelijke operaties. Duurzaamheid wordt voornamelijk gerealiseerd door hoge ovenproductiviteit, momenteel bereikt door een reeks technologieën. Met deze toegevoegde dimensie is het totale skip-gewicht nu normaal de bepalende ladingsfactor, zodat moderne ovens kunnen werken met volle skips van ijzerhoudende gietcomponent. Rekening houdend met de grote grootte van moderne HO's, worden de vereiste skip-capaciteiten extreem groot, wat de ontwerp- en installatie van dergelijke skip-ladingsfaciliteiten een uitdaging maakt. Zulke commensuratie van grote ovens kan alleen bereikt worden met voldoende gietleveringscapaciteit. Als gevolg zijn moderne ovens uitgerust met transportbandladingssystemen. Moderne HO-ladingsfaciliteiten bestaan uit een voorraadhuis met transportbandtransport van gietmaterialen naar het HO bell-less top (BLT) ladingsysteem.
BLT Ladingsysteem
Het ladingsmateriaal wordt getransporteerd naar het BLT-ladingsysteem waar het uiteindelijk in HO-topmateriaalhoppers (bakken) wordt geladen die alternerend gebruikt worden. Terwijl de ene hopper gevuld wordt, wordt de andere ontladen. De werking van weeg-hoppers en materiaalhoppers is essentieel hetzelfde, dus de verdere beschrijving geeft rekening van deeltjesgedrag tijdens transport (transportband), intermediaire opslag (materiaalbakken en weeg-hoppers) en eventuele lossing (glijbaan of vrije val).
Transportband Deeltjesgedrag
Het is gezien dat granulaire materialen met varierende groottefracties en dichtheid segregatie veroorzaken. Het gedetailleerde fenomeen van het transportmechanisme van granulaire materialen op een transportband blijft beperkt. Echter, segregatiefenomenen op een transportsysteem zijn moeilijk uit te leggen zonder uitgebreide vereenvoudiging. Het te bestuderen systeem moet gedefinieerd worden in termen van massa-stroomsnelheid en bandsnelheid die deeltjesbedontwikkeling bevorderen. Het operationele mechanisme van segregatie kan alleen vastgesteld worden als het systeem goed gedefinieerd is. In Fig. 6 is een schematische weergave van de deeltjesgrootte segregatie bij het overbrengpunt van een bewegende transportband getoond.
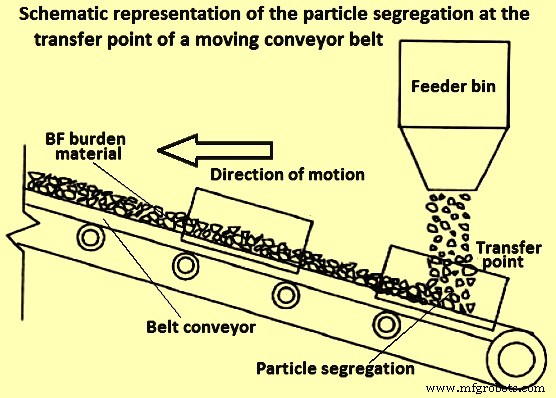
Fig. 6 Schematische weergave van de deeltjessegregatie bij het overbrengpunt van een bewegende transportband
Er is vastgesteld dat er vier hoofdbasis mechanismen te overwegen zijn in transportband materiaalbeweging segregatie: (i) percolatie, (ii) deeltjesmigratie, (iii) traject, en (iv) vrije oppervlakte segregatie.
Materiaalbakken en Weeg-hoppers Deeltjesgedrag
Granulaire materiaalbakken en weeg-hoppers worden vaak gebruikt voor opslag en eventuele lossing van materiaal aan de volgende processtap. Ze hebben in principe alle drie: (i) een vorm van gedefinieerd materiaalvoeding of vulmechanisme, (ii) enige retentietijd van materiaal, en (iii) een gedefinieerd lossingsgebied eronder. Alle drie stappen dragen bij aan het algehele materiaalstroomgedrag bij lossing. De gewenste werking is een proportionele uitstroom uit deze apparaten. Echter, aangezien de stroom zwaartekracht-geïnduceerd is, is de uitstroom niet gemakkelijk te controleren en zijn er inherent geïnduceerde schuif- en dynamische effecten die segregatie veroorzaken.
De hoofd heersende mechanismen van segregatie in materiaalopslagbakken en hoppers zijn vrije oppervlakte (tijdens vullen), percolatie (tijdens retentie) en traject (tijdens lossen). Er is ook het belang van deeltjesgrootte en randgeometrie-afmetingen tijdens de leegloop- en lossingsfasen.
In een studie naar hoe de interne hoek van hoppers de granulaire stroom beïnvloedt, is geïdentificeerd dat er significante hindernissen voor vrije stroom voor cohesieloze vastestoffen zijn met digitale deeltjesbeeld velocimetrie (PIV) metingen. Als vuistregel, om mechanische verboging (deeltjesvergrendeling) te vermijden, moet de verhouding Do/dp (max) voldaan worden in het bereik 5 tot 10. Hier is Do de randuitlaatdiameter en dp (max) een geschikte maximum deeltjesdiameter. De verhouding is het dimensieloze karakteristieke schaalgetal en wordt voornamelijk beïnvloed door de rusthoek en de deeltjesgrootteverdeling van het materiaal.
In een andere studie is voorgesteld dat ten minste acht elementen over de totale breedte van elk granulaire materiaalhanteringsapparaat moeten passen om de materiaalstroom rheologie nauwkeurig vast te leggen. Dit betekent dat de diameter van de grootste deeltjesfracties in fysieke of theoretische experimenten maximaal een achtste van de breedte van een hopper, transportband of ander granulaire materiaalhanteringsapparaat uitlaat mag zijn.
Glijbaan Stroom Deeltjesgedrag
Granulaire materiaal glijbaanstroom is een gemeenschappelijk kenmerk van voorraadhuis en BLT-ladingsysteem. Met het BLT-systeem bestaande uit het ladingsontvangstysteem, materiaalhoppers en roterende glijbaan (distributeur), heeft glijbaanstroom additioneel belang gekregen. De kernprincipes van glijbaanstroom in het HO-topladingssysteem zijn echter dezelfde als in het voorraadhuis.
Glijbaanstroom kan gekarakteriseerd worden door drie stappen te definiëren: (i) gietbeweging voor de glijbaan, (ii) op de glijbaan, en (iii) na de glijbaan, schematisch weergegeven in Fig. 7. Deze drie stappen vormen drie verschillende stroomclassificaties, en als zodanig moeten verschillende overwegingen worden toegepast om het stroomgedrag in dit systeem te bestuderen. Bij gietbeweging voor de glijbaan kunnen deeltjesbotsingen in dit gebied genegeerd worden door de verdunde aard van de stroom. Wanneer gietmateriaal op de glijbaan is, kan een wiskundige beschrijving gebruikt worden met snelheidscomponent langs de glijbaan als initiële snelheid van de materiaalstroom. Bij de glijbaantip bepaalt de traject van de materialen het impactpunt wat op zijn beurt de finale verstrooiing en verdeling van het materiaal in de opvolgende hanteringsgrens/apparatuur bepaalt. Het is mogelijk dat de segregatiemechanismen voorgesteld voor transportbandsystemen ook van toepassing zijn op glijbaanstroom en segregatie schematisch in Fig. 7 mogelijk is. Drie stroomstromen kunnen geïdentificeerd worden met de kernstroom ingesloten tussen onder- en oppervlaktstroom. Op dit stadium is de hoofdkracht zwaartekracht.
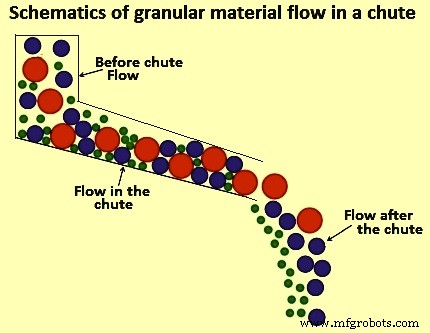
Fig. 7 Schematisch van granulaire materiaalstroom in een glijbaan
De kennis van segregatie geassocieerd met ladingsmateriaal is nuttig voor het begrijpen van de ladingproportioneering bij het aanpakken van één van de aspecten van HO-procesintensivering. Echter, procesintensivering in HO-verwerking vereist een geoptimaliseerd ladingsysteemcapaciteit omdat HO-productiviteit kan worden beperkt door de capaciteit van het voorraadhuis om de lading te leveren. Er is behoefte om meerdere-hantering operatiestages in de productketen aan te pakken en te optimaliseren.
Ladingssysteem Capaciteitsanalyse
De werking van het HO-ladingssysteem is even cruciaal als het ontwerp van de HO. Zoals te zien in de schematische weergave van een typisch modern HO-ladingssysteem uitgerust met een transportbandleveringssysteem in Fig. 8, is de materiaalstroomvolgorde tamelijk complex.
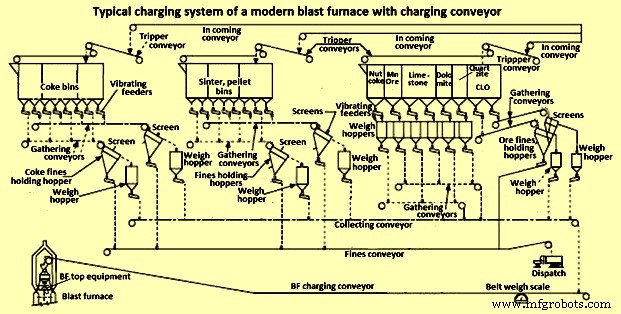
Fig. 8 Typisch ladingsysteem van een moderne hoogoven met ladings-transportband
In het belang van hoge productiviteit vereist het ontwerp van een HO-ladingssysteem aandacht voor operationele flexibiliteit, beschikbaarheid van extra ladingscapaciteit, hoge zichtefficiëntie, en een beperkt aantal vul-, los- en overbrengoperaties, omdat deze segregatieproblemen veroorzaken. Een belangrijke route om de efficiëntie van de HO te verhogen is volledige benutting van de ladingsysteemcapaciteit. Verder, als het voorraadhuis niet adequaat ontworpen is en optimale gietlevering niet bereikt wordt, treedt honger van de HO op door niet-beschikbaarheid van gietmaterialen, wat resulteert in verlies van HO-productiviteit.
Zoals in Fig. 8 te zien, zijn er talrijke eenheidsoperaties in een voorraadhuis-assemblage en alle hebben een cascaderend effect op de algehele prestatie en uitvoerlevering aan het BLT-ladingssysteem. Om het macrogedrag van de gietbeweging en algehele systeemprestatie te begrijpen, moeten effectieve en uitgebreide representaties van kernsystemelementen en hun relaties worden vastgesteld. Technisch omvat dit een beschrijving van de verschillende hanteringsstappen, materiaaleisen, duur en sequentie van operaties. Echter, voor complexe systemen zoals het voorraadhuis, is het een enorme taak om alle eenheidsprocesinformatie te verduidelijken. Een mengsel van engineering oordeel, ervaring van vergelijkbare processen, en redelijke aannames worden gebruikt voor modelontwikkeling invoergegevens en voorraadhuisontwerp.
Modellering van HO Ladingsysteem Optimalisatie
Het HO-ladingssysteem omvat multi-hantering materiaalbeweging. De grote uitdaging geassocieerd met multi-hantering tijdens materiaalbeweging is het tijdig voldoen aan de eis en plotselinge verandering in het proces. Simulaties worden vaak gebruikt om materialenhanteringssystemen te optimaliseren. Dergelijke systemen gebruiken doorgaans computer-ondersteunde procesontwerp simulators. Deze simulators zijn doorgaans ontworpen om transeire en continue processen te modelleren en als zodanig kunnen ze niet gebruikt worden voor HO-ladingssysteemoperaties wat een batch- en semi-continu proces is. Twee beschikbare opties voor het modelleren van batch- en semi-continue processen als HO-ladingssysteem zijn spreadsheets (Microsoft Excel) en discrete event simulatie (DES).
Spreadsheetmodellen zijn een gemeenschappelijk platform dat zich richt op materiaalbalansen, apparatuursdimensionering en kostenanalyse. Typisch omvat de ontwikkeling van zo'n model het schrijven van uitgebreide code (in vorm van macro's en subroutines) in Visual Basic for Applications (VBA) geïntegreerd in Microsoft Excel. Ze zijn makkelijk te bouwen, veel toepasbaar op eenvoudige systemen, maar missen robuustheid en worden onwieldig voor grote en complexe systemen. DES is een wiskundig/logisch model van een fysiek systeem dat toestandsveranderingen op precise punten in gesimuleerde tijd weergeeft. Zowel de aard van de toestandsverandering als het tijdstip waarop de verandering optreedt, vereisen nauwkeurige beschrijving. Het hoofdkenmerk voor een succesvolle DES is een voorafgaande vereiste van precise details over systeem en onderbrekingen. Typisch kan een DES statistiek downtime en events verwerken. Ook kunnen modules gemaakt en hergebruikt worden, terwijl meerdere graden of verandering in procesinvoer gemakkelijk afgehandeld kunnen worden. Daarom wordt doorgaans het DES-gebaseerde model gebruikt voor het HO-ladingssysteem.
Cyclogrammanalyse is een bescheiden DES-modelleringsmethode die vaak in HO-ladingssystemen voor optimalisatie wordt gebruikt. Het concept draait om de minimalisatiefunctie van de algehele start-eind sequentie (leveringstijd) van een ladingscyclus. De leveringstijd wordt bepaald door de activeringsvolgorde van de mechanismen, de duur van hun sequentie en de lengte van de intervallen tussen individuele operaties. Het is eenvoudig te volgen dat de minimum cyclusduur optreedt wanneer het systeem vrij is van pauzes tussen de bedrijfscycli van individuele mechanismen, evenals wanneer de mechanismen in een efficiënte sequentie geactiveerd worden.
Met cyclogrammanalyse is het moeilijk om real-time veranderingen in systeeminvoervoorwaarden te incorporeren. Verder sluit de structuur van de analyse gedetailleerde in-coöperatie van micro-systeemvariabelen zoals lossingsgedrag en segregatieneiging van materialen uit. Vanwege deze zwaktes van cyclogrammanalyse, is een DES-ladingsmaterialleveringsmodel gebaseerd op een wiskundig/logische representatie de betere keuze voor de HO-voorraadhuisoptimalisatie.
Productieproces
- Hoogovenslak: Essentieel voor optimale ovenbedrijf
- Belangrijke ontwerpoverwegingen voor hoogovens en hun auxiliaire apparatuur
- Hoogpresterende automatisering, meting en controle voor hoogovens
- Inductieoven-staalmaking: efficiënte elektrische smelttechnologie
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Optimaliseren van hoogovenproductiviteit: sleutelparameters en strategieën
- Optimalisatie van Hoogovensprocessen met Hoge-Aluminaslak
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- Geoptimaliseerde bovenaf laadsystemen voor hoogovens: efficiëntie en veiligheid
- Optimalisatie van hoogovenoperaties met ijzerertspellets
- CO₂-Emissiereductie in Hoogoven-IJzerproductie