



Geavanceerde Billet-inspectie en -conditionering voor Automobielstaafstalen en Draadstaven
Een aanzienlijk percentage staafstalen en draadstaven wordt na nabewerking (secundaire en tertiaire verwerking) gebruikt voor veiligheidsgerelateerde onderdelen van automobielen. De kwaliteitseisen voor deze staafstalen en draadstaven worden steeds gevarieerder, rekening houdend met de bewerkbaarheid tijdens de secundaire en tertiaire verwerking en de gebruiksomstandigheden van de machine-onderdelen waarin ze worden verwerkt. Daarnaast is de behoefte aan kwaliteitsborging over de gehele lengte van de staafstalen en draadstaven toegenomen, waardoor staalfabrieken zeer strenge kwaliteitsnormen moeten hanteren. Daarom is de betrouwbaarheid van inspectie en conditionering van billetten – het uitgangsmateriaal voor de productie van staafstalen en draadstaven – aanzienlijk belangrijker geworden.
Inspectie- en Conditioneringsfaciliteiten voor Billetten
Afhankelijk van de toepassing vereisen billetten oppervlakte-inspectie en -conditionering om oppervlakte-onvolkomenheden te minimaliseren. Standaard inspectiemethoden bestaan uit visuele inspectie van het billetoppervlak onder witlichtomstandigheden of natte magnetische deeltjesinspectie onder zwart UV-licht. Normaal gesproken schieten staalfabrieken het billetoppervlak met kogels (shot-blasten) om walzschil te verwijderen en de zichtbaarheid van het oppervlak te verbeteren, afhankelijk van het type oppervlaktecondities dat men probeert te detecteren. Oppervlakte-onvolkomenheden worden gemarkeerd zodra ze worden gedetecteerd, en deze locaties worden geconditioneerd. De toegepaste methoden zijn meestal machine-slijpen en soms scharrelen.
Verschil tussen Gewalste en Continu Gegoten Billetten
Traditionele inspectietechnieken (behalve de visuele methode), die zijn afgestemd op gewalste billetten, zijn allemaal gericht op de detectie van defecten met een significante lengtecomponent, zoals nazen, walsnaten, tongvormige uittredingen, etc. Continu gegoten billetten bevatten daarentegen een volledig ander type defecten, zoals speldgaten, hoekscheuringen, reciprocatiemerkjes, ingesloten scum, gietonderbrekingen, dubbele huden en naten. Deze defecten vereisen andere typen inspectieapparatuur, aangezien de inspectietechnieken die in apparatuur voor het inspecteren van gewalste billetten worden gebruikt, weinig nut hebben voor de detectie van deze nieuwe defecttypen.
Inspectie en conditionering van billetten spelen een beslissende rol in de kwaliteitsborging van staaf- en draadstavenproducten, omdat een klein oppervlaktedefect van een billet tijdens het walzen uitgerekt wordt en een uitgebreid productdefect wordt, wat aanzienlijke conditioneringskosten met zich meebrengt en kwaliteitsborging over de gehele productlengte bemoeilijkt. Daarom is het noodzakelijk voor een staalfabriek maatregelen te nemen om het defectdetectievermogen tijdens het billet-inspectie- en -conditioneringsproces te verbeteren door gebruik te maken van gemachineerde en geautomatiseerde inspectie, waardoor menselijke sensorische fouten tijdens de inspectie worden geëlimineerd.
Componenten van een Billet-inspectie- en -conditioneringslijn
Een billet-inspectie- en -conditioneringslijn bestaat hoofdzakelijk uit de volgende faciliteiten: (i) billet-ontvangst, (ii) rollengangen voor billettransport, (iii) kogelstraalmachine voor het reinigen van het billetoppervlak, (iv) billet-rechtzetfaciliteiten, (v) billet-inspectiefaciliteiten, (vi) automatische billet-slijpmachine, (vii) handmatige billet-slijpfaciliteiten, (viii) billet-zaagfaciliteiten, (ix) billet-merking, en (x) rooster voor billet-verwijdering. De lijn moet aan de volgende eisen voldoen:
- Volledig geïntegreerd werken en constante tracing garanderen van materiaal dat uit voorraad of direct van de continue gietmachine komt, door het hele conditioneringsproces heen, tot aan de verwijdering van het billet van de lijn.
- Een primaire conditionering uitvoeren door kogelstralen om walzschil te verwijderen en een deel van de ondiepe oppervlaktedefecten weg te nemen, en tegelijkertijd het billetoppervlak een afwerking en uiterlijk geven die geschikt is voor inspectie.
- Nauwkeurige inspectie voor conditionering garanderen om geen defecten te missen.
- Een moderne infrastructuur en werkstation bieden, met een gebruiksvriendelijke interface voor inspectie, zodat de activiteit veilig en comfortabel kan worden uitgevoerd zonder dat de operator in het apparatuurgebied hoeft te zijn.
- Een betrouwbare registratie van defectgegevens en nauwkeurige, effectieve doorgeef naar de slijpeenheid voor een volledig geautomatiseerd conditioneringscyclus.
- Minimale materiaalafname garanderen, zo dicht mogelijk bij de effectieve defectgebieden, en daarmee ook een reductie van de productiekosten van zowel utiliteiten (bijv. elektriciteit) als verbruiksgoederen (bijv. slijpschijven).
- Hardware- en softwaretools bieden om te koppelen met elk continu gietkwaliteitsbewakingssysteem voor het uitwisselen van informatie en het verbeteren van cycli en productiviteit door implementatie van voorspellende analysepraktijken.
- In een breed bereik van oppervlaktetemperaturen kunnen werken om te profiteren, in de slijpfase, van hogere metaalafvoersnelheden.
Moderne Geautomatiseerde Inspectie en Conditionering
In moderne billet-inspectie- en -conditioneringslijnen die gebruikmaken van gemachineerde en geautomatiseerde inspectie, worden gedetecteerde defecten gemarkeerd op het oppervlak op de exacte positie waar ze voorkomen door automatische verfspuiting. Billetten met oppervlakte- of inwendige defecten die de toleranties overschrijden, kunnen automatisch worden uitgesorteerd voor reparatie. Billetten kunnen ook automatisch worden uitgesorteerd op lengtecriteria.
Het moderne in-line inspectiesysteem voor oppervlaktedefecten maakt het mogelijk om defecten met een hoge mate van nauwkeurigheid en betrouwbaarheid te detecteren, volgens criteria die normaal variëren met de beoogde eindtoepassing van de staaf- en draadstavenproducten. De inspectiecriteria worden zo gekozen dat het product voldoet aan de kwaliteitseisen van de klant met betrekking tot deficttoleranties, met inachtneming dat oppervlakte-onhomogeniteiten zonder betekenis voor de verdere verwerking van het materiaal niet worden gedetecteerd.
Inspectietechnieken
Er zijn verschillende inspectietechnieken (Fig. 1) die kunnen worden toegepast:
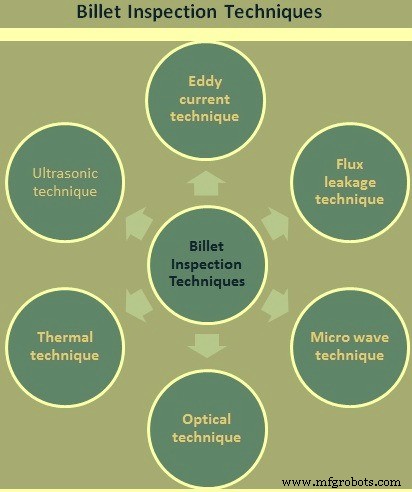
Fig. 1 Billet-inspectietechnieken
Waaierstroomtechnieken (Eddy Current)
Deze zijn goed gevestigd voor gewalste producten bij normale en hoge temperaturen. De technische problemen nemen duidelijk toe bij verhoogde temperaturen vanwege de nabijheid van de detector aan het testmateriaal. Echter, ze zijn overwonnen omdat de systemen in algemeen gebruik zijn bij walseltemperaturen.
De toepassing van waaierstromen op continu gegoten billet-inspectie maakt het noodzakelijk om een inspectie-interval of pitch van de orde van 1 mm tot 2 mm te overwegen om rekening te houden met speldgat-defecten. Een veelvoorkomende methode voor het toepassen van waaierstroomsonden bij billet-oppervlakte-inspectie berust op het gebruik van een hoge-snelheidsschijf die boven het billetoppervlak wordt gepositioneerd. Als er wordt aangenomen dat zes zonden in de schijf kunnen worden untergebracht, is een rotatiesnelheid van 6.000 tot 12.000 toer/min nodig om een inspectiepitch van de orde van 1 mm te verkrijgen bij een billet-lengtesnelheid van 0,5 m/s tot 1,0 m/s. Om voldoende zondresolutie te verkrijgen, moeten kleine zonden worden gebruikt, wat weer kleine werkende Spielruimtes van de orde van 1 mm tot 2 mm vereist. Het is dus duidelijk dat deze methode een aantal technische problemen heeft en ook ongevoelig is voor defecten die dwars op de billetlengte lopen. De resolutie van speldgatdefecten blijft ook in twijfel.
Een alternatieve benadering is het gebruik van arrays van waaierstroomsonden in een blok gehuisvest en ondersteund boven het bewegende billetoppervlak. Deze aanordening is gevoelig voor dwars scheuringen in het vlak, reciprocatiemerkjes, dubbele huden, slak/scum-plekken en gietonderbrekingen. Het vormt dus een nuttig hulpmiddel voor de inspectie van een reeks continue gietdefecten, maar de detectie van speldgaten blijft een probleem.
Een achtervolgende waaierstroomsond kan ook effectief zijn bij het identificeren van dwars hoekscheuringen en in mindere mate longitudinale hoekscheuringen.
Vleklektechnieken (Flux Leakage)
Magnetische deeltjesinspectiesystemen gebaseerd op vleklektechnieken zijn een goed bewijsbaar systeem, maar alleen geschikt voor koude billetten. De magnetische sensoren worden ingezet om het oppervlak direct of indirect te scannen, waarbij een contactende tape het magnetische beeld overdraagt aan een aparte scankop. In beide gevallen geldt een temperatuurlimiet voor het billet om een bevredigende test te garanderen. Er zijn pogingen gedaan om deze inspectievorm op continu gegoten billetten toe te passen, maar de resultaten zijn zeer teleurstellend. Continue gietdefecten zoals speldgaten, dwars scheuringen en andere defecten met een dwars component kunnen ongedetecteerd blijven, en bovendien is het niveau van onterecht markeren erg hoog. Het is belangrijk te onthouden dat het niveau van onterecht markeren dat door elk inspectiesysteem wordt gegenereerd, net zo significant is als de detectie-efficiëntie.
Het scanneninterval, al besproken bij de waaierstroomtechniek, is hier eveneens van toepassing, aangezien doorgaans mechanische middelen worden gebruikt om een dwars scaanpatroon te creëren. Deze benadering wordt daarom als ongeschikt beschouwd voor continu gegoten billetten.
Microgolftechnieken
Deze inspectietechniek is redelijk nieuw in concept en is tot nu toe in een paar zeer specifieke toepassingen in een laboratoriumomgeving toegepast. De voorgestelde toepassing van de techniek voor in-line inspectie van billetten in een staalfabriek wordt als uniek beschouwd. De detector kan op enkele tientallen millimeters van het billetoppervlak worden gemonteerd, wat een voordeel is omdat het de gevoeligheid voor mechanische schade vermindert. Het inspectiegebied is echter relatief groot, waardoor men kan verwachten dat het alleen reageert op grootvlakkige defecten of scheuren van zowel longitudinale als transversale oriëntatie.
Deze detector toont voldoende meriet om in overweging te worden genomen, maar de investeringskosten per detectorhoofd zijn hoog.
Optische Technieken
Deze bieden een eenvoudigere oplossing vanuit technisch oogpunt, omdat de detectoren ver van het materiaaloppervlak kunnen worden gepositioneerd en het mogelijk is de volledige lengte van het product bij normale lijnsnelheden te onderzoeken.
Een groot nadeel van op optische technieken gebaseerde systemen is hun onvermogen om te discrimineren op basis van diepte of ernst van defecten. Differentiatie berust op of een zwart of wit beeld aanwezig is. Signaalverwerking van de videogegevens is daarom noodzakelijk om een patroon te etablieren dat herkend kan worden als consistent met de verschillende defecttypen. Het is ook noodzakelijk een hoge-intensiteit continue lichtbron te voorzien om de vereiste verlichtingsintensiteit te bereiken.
Thermische Technieken
Aanzienlijke inspanning is al geleverd om de toepassing van thermische of infrarode camera's uit te breiden naar de inspectie van billetten bij walseltemperaturen. Verschillende technieken die gebruikmaken van uitgezonden straling en/of gesuperponeerde gereflecteerde straling in diverse combinaties zijn gebruikt, inclusief kleursynthese. Het uiteindelijke doel is om controle van hete rectificatieprocessen on-line mogelijk te maken voordat er verdere verwerking zonder afkoeling plaatsvindt. De resultaten van deze ontwikkelingen zijn gevarieerd, maar het overweldigende kenmerk is altijd geweest dat de defecten vrij groot moeten zijn om detectie te garanderen, wat deze technieken ongeschikt maakt.
Onlangs is een verfijnder thermisch inspectiesysteem beschikbaar gekomen en wordt vermarkt door Elkem onder de naam Thermomatic. Dit systeem is ontwikkeld voor billet-inspectie en bevat een midd om thermische energie op een gecontroleerde manier in het billetoppervlak te induceren. Het oppervlak wordt vervolgens bekeken met een gevoelige infrarode camera en de thermische beelden gecorreleerd om longitudinale nazen te identificeren. Het bereik van de billettemperatuur is echter strikt beperkt en het systeem is ongevoelig voor defecten met transversale oriëntaties. Dit beperkt duidelijk de toepassing voor continu gegoten billetten.
Ultrasonische Technieken
Deze techniek is slecht in termen van defectresolutie vanwege de verduistering door verstrooide golven van andere defecten. Het is noodzakelijk het gebruik van oppervlaktegolven te overwegen om oppervlaktedefecten te identificeren, en met conventionele methoden is het voorzien van een geschikte koppelmedium bij de normale billettensnelheden en -temperaturen doorgaans problematisch. Ook vereist de generatie van oppervlaktegolven goede controle over de invalshoek, en met de typen oppervlaktecondities die veelvoorkomend zijn bij continu gegoten materiaal, is dit meestal onzeker. Een alternatieve benadering om deze koppelproblemen te overwinnen is het terugvallen op elektromagnetische methoden, maar dit is nog steeds onderhevig aan de beperkingen van defectdetectie zoals al beschreven bij vleklektechnieken.
Selectie van Inspectietechnieken
Billet-conditioneringsfaciliteiten
De principiële contradictie van oppervlakteconditionering door slijpen of andere technologieën is dat de vereiste kwaliteit aan de ene kant wordt geproduceerd en opbrengstverlies aan de andere kant ontstaat. Het doel om het proces op de meest economische manier te laten draaien is dus om de vereiste oppervlaktekwaliteit te leveren en het opbrengstverlies tegelijkertijd te minimaliseren.
De gangbare praktijk in veel staalfabrieken is nog steeds het slijpen van het volledige oppervlak op basis van empirische gegevens over defectpositie en -diepte. Hoewel de billetten misschien worden geïnspecteerd door redelijk onbetrouwbare detectiesystemen, wordt vaak voloppervlakteslijpen toegepast om op de veilige kant te zijn en alle defecten te verwijderen, vooral voor hoogwaardige kwaliteiten.
Economische efficiëntie kan bereikt worden als scheuren geïdentificeerd en selectief verwijderd kunnen worden. Het billet-inspectiesysteem met automatische camerageïdentificatie biedt een unieke oplossing voor de betrouwbare en reproduceerbare herkenning van scheuren in elke richting. Bovendien kan de positie van scheuren worden opgeslagen en de gegevens doorgegeven aan de downstream slijpmachines.
De door het billet-inspectiesysteem geïdentificeerde scheuren worden getoond op een displayunit in de bedieningscabine van de slijpmachine. De bewegingen van de slijptafel, waar het billet aan bevestigd is, worden gesynchroniseerd met de displayunit. De operator gebruikt de joysticks van de machine om de scheuren aan te naderen en weg te slijpen. Om te controleren of de scheur succesvol is weggeslepen, ondersteunt een speciaal verlichtingssysteem de operator bij de visuele controle. Deze combinatie maakt handmatig selectief slijpen van defecten mogelijk, maar ook voloppervlakteslijpen als het defectpercentage een te definiëren limiet overschrijdt. Een initiële keuze van de toepasselijke slijpmethode wordt gemaakt door het scheurdetectiesysteem en doorgegeven aan de operator, die de keuze van het systeem kan accepteren of overschrijven.
In het geval van een volledig automatomatisch inspectie- en slijpsysteem kunnen de scheurcoördinaten die door het scheurdetectiesysteem worden bepaald, worden doorgestuurd naar het besturingssysteem van de slijpmachine om de scheuren automatisch weg te slijpen. De slijpmachine nader de scheuren in zowel longitudinale als transversale billetrichting met de coördinatgegevens en voert de slijptaak uit. De taak van de operator is alleen het proces te superviseren.
De succesvolle verwijdering van scheuren kan automatisch gecontroleerd worden door het scheurverwijderingsdetectiesysteem, een combinatie van industriële camera, speciaal verlichting en aangepaste software. Deze combinatie biedt het hoogste automatiseringsniveau met de mogelijkheid om scheuren gedeeltelijk of volledig weg te slijpen, evenals de afgeronde hoeken van het billet.
Het materiaaltracingssysteem dat vereist is voor een geautomatiseerd operatieproces biedt ook de mogelijkheid om het resultaat van de inspectie en het daaropvolgende slijpproces op te slaan als geschiedenis gerelateerd aan elk billet. De billetconditionering kan dan onderdeel zijn van een geïntegreerd kwaliteitsmanagementsysteem door het hele productieproces heen tot het eindproduct en de toepassing. Een ander voordeel van het registreren van de inspectiegegevens van elk billet is dat de gegevens gerelateerd kunnen worden aan de upstream productieprocessen.
Productieproces
- Facilities management moderniseren: Kerntrends voor 40% bouwgroei
- ANSI/ASHRAE/ACCA Standaard 180-2008: Uitgebreide Gids voor HVAC Inspectie en Onderhoud
- TOTAL kiest SKF voor geïntegreerde onderhouds- en inspectiestrategie bij Indonesische gasfabrieken
- Laag-Kost Autonome Inspectierobot: Ontwerp, Ontwikkeling en Veldvalidatie
- ExRobotics en Yokogawa partneren voor geavanceerde inspectierobots in gevaarlijke omgevingen wereldwijd
- AI en Robotica Inzetten in Multi-Inspectiesystemen voor Foutloze Productie
- Waarom Apparatuurtesten & Inspectie Essentieel Is: 4 Belangrijke Redenen
- Precisie ontgrendelen: Hoe robotische inspectie kwaliteit en efficiëntie in productie verbetert
- Overloopkraaninspecties: wanneer, waarom en hoe veiligheid te garanderen
- OSHA Overhead Kraneninspectie: Essentiële Veiligheids- & Nalevingsrichtlijnen
- Versnelde 2D & 3D inspectie & reverse engineering voor precisie plaatmetaal & componentanalyse