



Elektrische boogoven staalproductie: proces, voordelen en impact
Elektrische boogoven staalproductie operaties begrijpen
Elektrische boogoven (EAF) staalproductietechnologie is meer dan honderd jaar oud. Hoewel De Laval in 1892 een elektrische oven voor het smelten en raffineren van ijzer patentteerde en Heroult elektrisch boogsmelten van ferrolegeringen tussen 1888 en 1892 demonstreerde, kwam de eerste industriële EAF voor staalproductie pas in 1900 in operatie. De ontwikkeling was snel en er was een tienvoudige toename in productie van 1910 tot 1920, met meer dan 500.000 ton geproduceerd in 1920, hoewel dit nog steeds maar een heel klein percentage van de wereldwijde staalproductie van die tijd vertegenwoordigde. Initieel werd EAF-staalproductie ontwikkeld voor het produceren van speciale staalgraden met vaste voedervormen zoals schroot en ferrolegeringen. Vaste materialen werden eerst gesmolten door directe boogsmelting, geraffineerd door toevoeging van de juiste fluxes en getapt voor verdere verwerking. Fig 1 toont een typisch plan en doorsnede van een EAF.
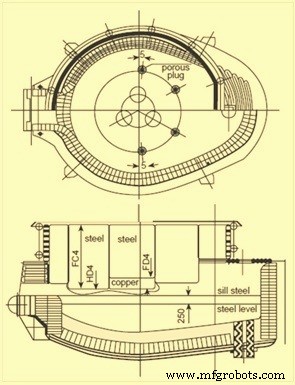
Fig 1 Typisch plan en doorsnede van een EAF
Elektrische boogovens variëren in capaciteit van enkele tonnen tot zo veel als 400 ton, en een staalsmelterij kan een enkele oven of tot drie of vier hebben. Kort gezegd, deze ovens smelten staal door een AC-stroom aan een staalschrootlading toe te passen door middel van grafiete elektroden. Het vereist een enorme hoeveelheid elektriciteit. Het smeltproces omvat het gebruik van grote hoeveelheden energie in een korte tijd en in sommige gevallen heeft het proces storingen in stroomnetten veroorzaakt. Deze storingen zijn doorgaans gekarakteriseerd als 'flikker' (korte onregelmatigheden in spanning een fractie van de 50-60 Hz cyclus in lengte), en 'harmonischen' (onregelmatigheden die neigen te voorkomen in een patroon herhalend aan de 50-60 Hz cyclus). Tot slechts dertig tot vijfendertig jaar geleden, waren tap-naar-tap tijden van meer dan drie uur redelijk gebruikelijk en specifiek stroomverbruik was vaak wel boven 700 kWh/ton, bijna tweemaal de thermodynamische vereiste (350-370 kWh/ton).
Operatiecyclus
De EAF werkt als een batch smeltproces dat batches vloeibaar staal produceert. De EAF-operatiecyclus heet tap-naar-tap cyclus of een hitte en bestaat uit de componenten: (i) laden van de oven, (ii) smeltfase, (iii) raffinagefase, (iv) deslagging operatie, (v) tappen van vloeibaar staal, en ovenomkeer.
Tap-naar-tap tijd is normaal minder dan 60 minuten in moderne EAFs. Sommige tweedop-ovenoperaties bereiken tap-naar-tap tijden van 35 tot 40 minuten.
Laden van de oven
De initiële stap in de productie van een hitte in een EAF is het selecteren van de staalgraad die gemaakt moet worden. Schrootbak in de schrootplaats wordt voorbereid om te voldoen aan de specificatie van deze graad. Preparatie van de schrootbak voor het laden is een belangrijke operatie, niet alleen voor het waarborgen van juiste smeltchemie maar ook voor het waarborgen van goede smeltcondities. Het schroot moet in de bak gelaagd worden volgens grootte en dichtheid om de snelle vorming van een vloeibaar staalbad in de hearth te bevorderen terwijl bescherming voor de zijwanden en dak van de straling van de elektrische boog wordt geboden. Andere overwegingen omvatten minimalisatie van schrootinstortingen die elektroden kunnen breken en waarborgen dat grote zware stukken schroot niet direct voor branderpoorten liggen wat resulteert in terugblazen van de vlam op de watergekoelde panelen.
De lading kan kalk en koolstof bevatten of deze kunnen in de oven geïnjiceerd worden tijdens de hitte. In veel plaatsen is de praktijk om wat kalk en koolstof in de schrootbak toe te voegen en het aan te vullen met injectie van deze materialen.
Een nieuwe hitte in een EAF begint met het laden van het schroot. Het dak en elektroden worden getild en naar de zijkant van de oven gezwegen zodat de laadkraan kan bewegen en een volle bak schroot over de oven plaatsen. De bakbodem is normaal van een schelpdontwerp. De bak opent door twee segmenten aan de bodem van de bak in te trekken en het schroot valt in de oven. De laadkraan verwijdert de schrootbak en het dak en elektroden worden teruggezwegen in plaats boven de oven.
Het aantal schrootbakken schroot nodig om een hitte staal te produceren, is voornamelijk afhankelijk van de schrootdichtheid en het volume van de oven. Moderne ovens zijn ontworpen om te opereren met een minimum aan nalaadingen. Dit is voordelig aangezien de laadtijd een dode tijd is (oven zonder stroom-aan en dus niet smeltend). Het minimaliseren van de dode tijd helpt de productiviteit van de EAF te maximaliseren. Daarnaast gaat er ongeveer 10-20 kWh/ton energie verloren elke keer dat het ovendak geopend wordt. In veel ovens wordt 2 tot 3 bakken schroot per hitte beoogd door het mengen van het schroot om aan deze vereiste te voldoen. Sommige operaties bereiken een enkele bak lading. In het geval van DRI (direct gereduceerd ijzer) of HBI (heet gebriketteerd ijzer), wordt continue laden met behulp van een hopper meestal gedaan. Continue laadoperatie met schroot kan ook bereikt worden door 'Consteel' of de schachtoven.
Smeltfase
Na het laden van de EAF, worden het dak en dan de elektroden verlaagd om een boog op het schroot te slaan. Dit start de smeltfase van de hitte. De smeltfase is het hart van de EAF-operatie.
Een EAF is een zeer efficiënte smeltapparatuur en moderne ontwerpen zijn gebaseerd op maximaliserende smeltcapaciteit. Smelten wordt uitgevoerd door energie aan de oveninterieur te leveren. Deze energie kan elektrisch of chemisch zijn. Elektrische energie wordt geleverd door de grafiete elektroden en heeft normaliter een zeer grote bijdrage in de smeltfase. Initieel wordt een intermediaire spanningstap geselecteerd tot de elektroden in het schroot boren. Meestal wordt licht schroot bovenop de lading geplaatst om de booring te versnellen. Ongeveer 15% van het schroot wordt gesmolten tijdens de initiële boorperiode die uit enkele minuten bestaat. Na dit, penetreren de elektroden het schroot voldoende en dan wordt een lange boog (hoge spanning) tap gebruikt zonder vrees voor stralingschade aan het dak. De lange boog maximaliseert de overdracht van vermogen aan het schroot en een vloeibaar staalbad wordt in de ovenhearth gevormd.
Aan het begin van deze fase is de boog erratisch en onstabiel. Wijde uitschuivingen in stroom worden waargenomen vergezeld door snelle beweging van de elektroden. Naarmate de ovenomgeving opwarmt, stabiliseert de boog. Eenmaal het vloeibare bad gevormd is, wordt de boog redelijk stabiel en neemt de gemiddelde vermogensinvoer toe.
Chemische energie wordt geleverd door veel bronnen waaronder oxy-branders en zuurstof lansen. Oxy-branders verbranden brandstofgas met zuurstof (O₂) of zuurstofverrijkte lucht. Warmte wordt overgedragen aan het schroot door vlamstraling en convectie door de hete verbrandingsproducten. Warmte wordt binnen het schroot door geleiding overgedragen. Grotere stukken schroot nemen langer in beslag om in het bad te smelten dan de kleinere stukken. In sommige gevallen wordt O₂ via een verbruikbare pijplans geïnjiceerd om de grotere stukken van het schroot te snijden.
Eenmaal een vloeibaar bad in de oven gegenereerd is, wordt O₂ doorgaans direct in het vloeibare bad gelanst. Deze O₂ reageert met diverse elementen in het bad zoals aluminium (Al), silicium (Si), mangaan (Mn), fosfor (P), koolstof (C), en ijzer (Fe) etc. Deze reacties zijn exotherm van aard en leveren additionele energie, wat helpt bij het smelten van het schroot. De metallische oxiden die gevormd worden, gaan in de slag. De reactie van O₂ met C in het bad produceert koolstofmonoxide (CO), wat ofwel in de oven verbrandt als er voldoende O₂ is, en/of wordt uitgehaust door het directe onttrekkingssysteem waar het verbrandt en naar het verontreinigingscontrolsysteem geleid wordt. O₂-lansen wordt ook aan het einde van de afsmelting uitgevoerd om het bad C-niveau naar het gewenste niveau op het moment van tappen te brengen.
Nadat voldoende schroot gesmolten is om de tweede lading te accommoderen, wordt het laadproces herhaald. Eenmaal de finale schrootlading gesmolten is, worden de ovenzijwanden blootgesteld aan intense straling van de elektrische boog. Als resultaat moet de spanning verlaagd worden. Alternatief, creatie van een schuimende slag stelt de boog toe om begraven te worden en dit beschermt de ovendop. Daarnaast wordt een grote hoeveelheid energie in de slag bewaard en naar het bad overgedragen, wat resulteert in verbetering van de energie-efficiëntie van de EAF.
Eenmaal de finale schrootlading volledig gesmolten is, worden vlakke badcondities bereikt. Op dit punt wordt meestal badtemperatuur en badmonster genomen. De analyse van de badchemie stelt de ovenoperator in staat om de hoeveelheid O₂ te bepalen die tijdens raffinage geblazen moet worden. Op dit punt begint de operator ook de voorbereidingen voor de toevoegingen van de ferrolegeringen bij tappen. De hoeveelheden worden gefinaliseerd na de raffinageperiode.
Raffinagefase
In de raffinagefase wordt de verwijdering van Al, Si, Mn, C, P en zwavel (S) uit het staal uitgevoerd. Raffinageoperatie wordt uitgevoerd na de smeltfase nadat de vlakke badcondities bereikt zijn.
De raffinagereacties zijn afhankelijk van de beschikbaarheid van O₂. De elementen, die tijdens raffinage verwijderd moeten worden, hebben een hogere affiniteit voor O₂ dan de affiniteit van C voor O₂. Dus de O₂ reageert preferentieel met deze elementen om oxiden te vormen die uituden en in de slag gaan. In een moderne EAF, die werkt met een hete hiel van vloeibaar staal en slag bewaard van de vorige hitte, wordt O₂ bijna de gehele periode van de hitte in het bad geblazen. Als resultaat vinden sommige van de smelt- en raffinageoperaties gelijktijdig plaats.
Hogere niveaus van P en S in de ovenlading dan wat vereist is in het staal volgens de specificatie, moeten verwijderd worden. Normaal zijn de condities gunstig voor verwijdering van P het tegenovergestelde van die noodzakelijk voor verwijdering van S. Dus eenmaal deze elementen in de slagfase gegaan, kunnen ze terugkeren in het staal.
P-behoud in de slag hangt af van de badtemperatuur, slagbasiciteit en FeO-niveaus in de slag. Bij hogere temperatuur of lage FeO-niveaus, keert P uit de slag terug in het bad. P-verwijdering wordt doorgaans zo vroeg mogelijk in de hitte uitgevoerd. Hete hiel praktijk is zeer voordelig voor de verwijdering van P omdat O₂ in het gelanst kan worden terwijl de temperatuur nogal laag is. In het begin van de hitte bevat de slag ook hoog FeO-niveau dat overgedragen is van de vorige hitte, wat helpt bij de verwijdering van P. Hoge slagbasiciteit (CaO/SiO₂-verhouding) is ook gunstig voor de verwijdering van P, maar voorzorg is nodig om de slag niet met kalk te verzadigen. Dit kan leiden tot een toename in slagviscositeit, wat de slag minder effectief maakt. Soms wordt fluoriet (CaF₂) toegevoegd om de slag te vloeibaarder te maken. Roeren van het bad met inert gas is ook voordelig omdat het de slag/metaal-interface vernieuwt, wat de reactiekinetiek verbetert. In het algemeen, als laag P-niveau een vereiste is voor een bepaalde staalgraad, wordt het schroot geselecteerd om een laag niveau bij insmelting te geven. De verdeling van P in de slag tot P in het bad varieert meestal van 5 tot 15. Over het algemeen wordt P met 20% tot 50% in de EAF verminderd.
Zwavel wordt voornamelijk verwijderd als sulfied opgelost in de slag. S-verdeling tussen de slag en metaal is afhankelijk van slagchemie en wordt begunstigd bij lage staaloxidatieniveaus. Verwijdering van S in de EAF is moeilijk, met name in de moderne praktijk waar het oxidatieniveau van het bad vrij hoog is. Over het algemeen is de verdelingsratio tussen 3 tot 5 in EAF-operaties. Meestal is het effectiever om desulfurisatie uit te voeren tijdens de reducerende fase van staalproductie. Dit betekent dat desulfurisatie net vóór tappen uitgevoerd wordt (waar een calciumaluminaat-slag opgebouwd wordt) en tijdens ladelovenoperaties. Voor reducerende condities waar het bad een veel lagere O₂-activiteit heeft, kunnen verdelingsratio's voor S van tussen 20 en 100 bereikt worden.
Controle van de metallische bestanddelen in het bad is belangrijk voor het voldoen aan de specificatievereiste van het staal. Meestal streeft de EAF-operator deze bestanddelen op lagere niveaus in het bad dan die gespecificeerd voor het eindproduct. O₂ reageert met Al, Si en Mn om metallische oxiden te vormen, die bestanddelen van de slag zijn. Deze metallen neigen ertoe om met O₂ te reageren vóór de C. Ze reageren ook met FeO wat resulteert in een herwinning van Fe-eenheden in het bad. Een voorbeeld wordt getoond in de volgende vergelijking.
Mn + FeO = MnO + Fe
Mn wordt typisch gereduceerd tot een niveau van ongeveer 0,06% in het bad.
De reactie van C met O₂ in het bad om CO te produceren is belangrijk omdat het een minder dure vorm van energie aan het bad levert, en diverse belangrijke raffinagereacties uitvoert. In een moderne EAF kan de combinatie van O₂ met C ongeveer 30% tot 40% van de netto warmteinvoer aan de oven leveren. Evolutie van CO is heel belangrijk voor slagschuimen. Gekoppeld met een basische slag, worden CO-bellen in de slag gevangen waardoor het schuimt en helpt de elektrische boog te begraven. Dit geeft aanzienlijk verbeterde thermische efficiëntie en stelt de oven in staat om bij hoge boogspanningen te opereren zelfs naarmate een vlak bad bereikt is.
Opgeloste gassen, met name waterstof (H₂) en stikstof (N₂), is een zorg voor staalproducenten. Het begraven van de boog helpt ook om N₂ te voorkomen dat het blootgesteld wordt aan de boog waar het kan dissociëren en in het staal binnenkomen. Als de CO geëvolueerd wordt binnen het staalbad, helpt het om N₂ en H₂ uit het staal te strippen. N₂-niveaus in staal zo laag als 50 ppm kunnen in de oven vóór tappen bereikt worden. Bodemtappen is voordelig voor het handhaven van lage N₂-niveaus omdat tappen snel is en een strakke tapstroom gehandhaafd wordt. Een hoog O₂-potentieel in het staal is voordelig voor lage N₂-niveaus en de hitte moet open getapt worden in tegenstelling tot het doden van de hitte. Bij 1600 °C is de maximale oplosbaarheid van N₂ in zuiver Fe 450 ppm. Typisch liggen de N₂-niveaus in het staal bij tappen rond 80 tot 100 ppm. Decarburisatie is ook voordelig voor de verwijdering van H₂. Het is getoond dat decarburiseren met een snelheid van 1% per uur de H₂-niveaus in het staal van 8 ppm naar 2 ppm in 10 minuten kan verlagen.
Aan het einde van raffinage, worden badtemperatuurmeting en badmonster genomen. Als de temperatuur te laag is, kan vermogen aan het bad toegepast worden. Lage temperatuur is geen groot probleem in moderne staalsmelterijen waar temperatuuraanpassing in de ladeloven uitgevoerd wordt.
Deslagging operatie
Deslagging operatie wordt uitgevoerd om onzuiverheden in de vorm van slag uit de oven te verwijderen. Tijdens smelt- en raffinageoperaties worden sommige van de ongewenste elementen in het bad geoxideerd en gaan in de slag. Het is voordelig om zoveel mogelijk P in de slag zo vroeg mogelijk in de hitte te verwijderen. De oven wordt achterwaarts gekanteld en slag wordt uit de oven gegoten door de slagdeur. Verwijdering van de slag elimineert de mogelijkheid van P-reversie.
Tijdens slagschuimoperaties wordt C in de slag geïnjiceerd waar het FeO reduceert tot metaal Fe en in het proces CO produceert wat helpt de slag te schuimen. Als de hoge P-slag niet vóór deze stap van de operatie verwijderd is, treedt P-reversie doorgaans op. Tijdens slagschuimen kan slag de zilniveau in de EAF overlopen en uit de slagdeur uitstroomen.
De typische samenstelling van EAF-slag is CaO 45% tot 58%, SiO₂ 5% tot 15%, FeO 10% tot 28%, MgO 5% tot 8%, en MnO 2% tot 5%. Behalve dit bevat het ook CaF₂, S, en P.
Tappen van vloeibaar staal
Eenmaal de gewenste staalsamenstelling en temperatuur in de oven bereikt zijn, wordt de tapopening geopend, de oven gekanteld, en het staal in een gietladel gegoten voor overbrenging naar de secundaire staalproductie-eenheid. Tijdens het tapproces worden ferrolegeringstoevoegingen gemaakt op basis van de badanalyse en de gewenste staalgraad. Ontzuuringsmiddelen worden aan het staal toegevoegd om de O₂-inhoud te verlagen vóór verdere verwerking. Gangbare ontzuurders zijn Al, ferrosilicium en silicomangaan. Bij het maken van C-staalhitten wordt een minimum aan slagoverdracht beoogd. Een nieuwe slagnlaag wordt tijdens tappen opgebouwd. Voor ladelovenoperaties is een calciumaluminaat-slag een goede keuze voor de controle van S. Slagvormende verbindingen worden in de ladel bij tappen toegevoegd zodat een slagnlaag gevormd wordt vóór overbrenging naar de ladeloven.
Ovenomkeer
Ovenomkeer is de periode tussen de voltooiing van tappen en de oven klaar is voor laden voor de volgende hitte. Tijdens deze periode worden de elektroden en het dak getild en de ovenuitkleding geïnspecteerd op vuurvasteschade. Indien nodig, worden reparaties uitgevoerd aan de hearth, slaglijn, tapopening en uitloopmond. In het geval van een oven met bodemtappen, wordt de tapopening met zand gevuld. Reparaties aan de oven worden gemaakt met monolithische vuurvaste stoffen van gietmengsels. Het verhoogde gebruik van watergekoelde panelen in EAFs heeft de hoeveelheid patching of fetteling vereist tussen de hitten verminderd. In veel staalsmelterijen wordt de ovenbodem op een regelmatige basis (2 tot 6 weken) vervangen door een reserve bodem. Het hearthonderhoud van de vervangende bodem wordt offline uitgevoerd. Dit vermindert de stroom-uit-tijd voor de EAF en maximaliseert de ovenproductiviteit. Ovenomkeertijd is normaal de grootste dode tijd (stroom-uit) periode in de tap-naar-tap cyclus. Met vooruitgang in ovenpraktijken is dit verminderd van 20 minuten tot minder dan 5 minuten in enkele recent geïnstalleerde ovens.
Warmtebalans van een EAF
Het kost een theoretisch minimum van 300 kWh/ton voor het smelten van staalschroot. Om oververhitting boven het smeltpunt van 1520 °C te leveren, is additionele energie vereist en voor typische tap-temperatuurvereisten ligt de totale theoretische benodigde energie meestal in het bereik van 350 tot 370 kWh/ton. Echter, EAF-staalproductie-efficiëntie ligt tussen 51% en 64% en als resultaat is de totale equivalente energie-invoer meestal in het bereik van 550 tot 700 kWh/ton in moderne ovens. Deze energie kan geleverd worden als elektrisch vermogen, door oxy-branders van diverse brandstofbronnen, en door chemische reacties. De energieverdeling is sterk afhankelijk van lokale materiaal- en verbruikskosten en uniek voor de specifieke smelterijoperatie. Een typisch warmtebalansdiagram van de EAF is in Fig 2.
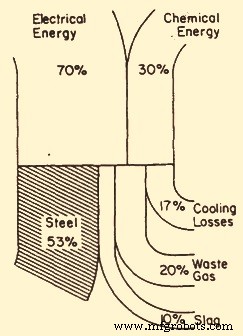
Fig 2 Typisch warmtebalansdiagram voor een EAF
Het energieverbruik is sterk afhankelijk van de individuele operatie en varieert aanzienlijk van de ene winkel naar de andere. Factoren zoals rauwmateriaalsamenstelling, vermogensinsnelheden en operatieve praktijken (bijv. nabranding, schrootvoorverhitting) kunnen de energiebalans grote invloed hebben. In EAF-operatie die een grote hoeveelheid ladingkoolstof of hoog-koolstof voedermaterialen gebruikt, kan tot 60% van de energie in het afgas calorisch zijn door grote hoeveelheden onverbrande koolstofmonoxide. Herwinning van deze energie in de EAF kan de energie-invoer met 8 tot 10% verhogen. Dus het is belangrijk om dergelijke factoren te overwegen bij het evalueren van de energiebalans voor een gegeven ovenoperatie.
Productieproces
- Optimalisatie van elektrisch boogoven-operaties: Automatisering en modellering
- DC Lichtboogoven: Efficiënte Enkele-Elektrode Stalenproductietechnologie
- Direct Gereduit Ijzer Benutten voor Efficiënte Elektrische Lichtboogoven Stalenproductie
- Gedompelde boogovens: De motor van de moderne staalproductie
- Precisie gaataanmaak operaties in CNC-bewerking
- Toolstaal gedemystificeerd: samenstelling, productie en industriële toepassingen
- Belangrijkste Elektrische Booglasprocessen en Toepassingen
- Elektrisch Booglaslassen: Typen, Apparatuur, Voor- en Nadelen
- Plasma Booglaslassen (PAW): Definitie, Toepassingen, Voordelen
- Fluxcored Arc Welding (FCAW): definitie, toepassingen en apparatuur
- SMAW (Stakelektrodelas): uitgebreide handleiding