



Sinteren onder de loep: hoe sinterfabriekoperaties de ijzerproductie vormgeven
Sinter en sinterfabriekoperaties begrijpen
Sinteren is een agglomeratieproces van fijn mineraaldeeltjes tot een poreuze en klonterige massa door beginnende smelting veroorzaakt door warmte geproduceerd door verbranding van vast brandstof binnen de massa zelf. Het sinterproces is een voorbehandelingsstap in de ijzerproductie, waarbij fijn deeltjes van ijzererts en ook secundaire ijzeroxide-afvalstoffen (opgevangen stoffen, walzschilfers etc.) samen met fluxes (kalk, kalksteen en dolomiet) geagglomereerd worden door verbranding. Agglomeratie van de fijne fracties is noodzakelijk om de doorgang van hete gassen tijdens de hoogoofoperatie mogelijk te maken.
Sinteren is aangeduid als de kunst van het verbranden van een brandstof gemengd met ert onder gecontroleerde condities. Het omvat het verwarmen van fijn ijzererts met flux en cokesbries of steenkool om een half-gestoftte massa te produceren die uithardt tot poreuze stukken sinter met de grootte- en sterktekenmerken nodig voor voeding in de hoogoof.
Hoewel simpel in principe, vereist een sinterfabriek dat een aantal belangrijke factoren in ontwerp en exploitatie in acht worden genomen om optimale prestaties te bereiken. Een vereenvoudigd schematisch stroomdiagram van het sinterproces is in Fig 1.
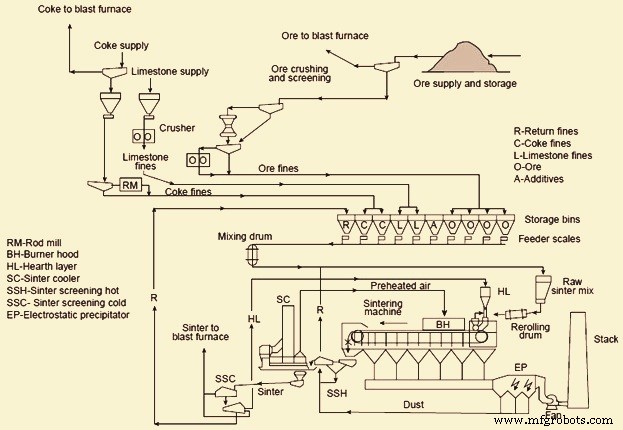
Fig 1 Vereenvoudigd stroomdiagram van een sinterproces
Typen sinters
Er zijn basis drie typen sinters:
- Niet-gefluxde of zure sinters - Hierbij wordt geen flux aan het ijzererts toegevoegd bij het prepareren van de sintermengsel. Niet-gefluxde sinters worden tegenwoordig zelden geproduceerd.
- Zelf-fluxerende of basische sinters - Deze zijn de sinters waarbij voldoende flux in het sintermengsel wordt toegevoegd om slagen van gewenste basiciteit (CaO/SiO₂) in de hoogoof te produceren, rekening houdend met de zure oxiden in de hoogoofbelasting.
- Super-flux sinters - Deze zijn de sinters waarbij voldoende flux in het sintermengsel wordt toegevoegd om slagen van gewenste basiciteit in de hoogoof te produceren, rekening houdend met de zure oxiden in de cokesas naast de overige zure oxiden in de hoogoofbelasting.
Gefluxde sinters hebben superieure hoge-temperatuureigenschappen in de hoogoof vergeleken met lump-erts en zure sinters. Deze verbeteringen omvatten hogere zachtwordings- en smelttemperaturen en hogere niveaus van reduceerbaarheid.
De flexibiliteit van het sinterproces stelt conversie van een verscheidenheid aan materialen toe, inclusief natuurlijke fijn ijzererts, ert fijn uit screenoperaties, opgevangen stoffen, ertconcentraten, return fines niet geschikt voor downstream verwerking, andere ijzerhoudende materialen van kleine deeltjesgrootte (slibben, walzschilfers etc.), en afvalstoffen en screenings van kalk, kalksteen en dolomiet in een klinkerachtig agglomeraat dat goed geschikt is voor gebruik in de hoogoof.
Een sinterfabriek is een enorme succes geworden voor het leveren van een fenomenale toename in productiviteit en besparing in cokesverbruik in de hoogoof. Gefluxde sinter vertegenwoordigt een verbeterd hoogoofmateriaal vergeleken met gegarandeerd ijzererts. Verbeteringen zijn behaald door de hoogoofflux in de sinter te incorporeren in plaats van het apart bovenin de oven te laden, zoals nodig is bij het laden van alleen gegarandeerd ijzererts. Als duimregel: het gebruik van gefluxde sinter wijst erop dat voor elke 100 kg kalksteen per nettoton hot metal verwijderd uit de hoogoofbelasting en geladen in de sinterfabriek om gefluxde sinter te maken, ongeveer 20-35 kg metallurgische cokes per ton hot metal bespaard wordt en ongeveer 3% tot 5% verbetering in de productiviteit van de hoogoof wordt bereikt. De cokesbesparing resulteert primair uit het calcineren van kalksteen op het sinterrooster in plaats van in de hoogoof.
Kwaliteit van sinters
Twee belangrijke eigenschappen van sinter zijn basiciteit, gecontroleerd door de hoeveelheid kalksteen/kalk, en sterkte, gecontroleerd door cokesinhoud.
De hoogoof eist sinter met een hoge koude sterkte, lage reductiedegradatie-index (RDI) en hoge reduceerbaarheidsindex (RI), in een zeer smal band van chemische variatie, met de laagst mogelijke fijnfractie, en een goede gemiddelde grootte. De chemische en structurele samenstelling zijn erg belangrijk in sinter, en het is goed dat de sinter stabiel is zodat zowel primaire als eindslagen adequaat karakteristieken bezitten in termen van zachtwordings- en smelttemperaturen, vloeistof-temperatuur en viscositeit voor de stabiele exploitatie van de hoogoof.
Het is belangrijk om een hoog ijzergehalte, laag ganguegehalte, en basiciteit van de orde van 1,6-2,1 te hebben. Sinterreduceerbaarheid, en sinterkwaliteit in het algemeen, verbetert met een hoger niveau van hematiet dan magnetiet, en de structuur verbetert met een hoger niveau van primair of residueel hematiet en ferrieten dan secundair of uitgevallen hematiet.
De FeO-inhoud is een belangrijke controleparameter in de sinterfabriek. Wanneer de chemische samenstelling van een ert mengsel vastligt, kan FeO een indicatie geven van sintercondities, met name het cokesverbruik. Een stijging van 2% in de FeO-inhoud in sinter is gevonden om de RDI met 8 punten te verlagen (verbeteren). Echter, een hogere FeO-inhoud beïnvloedt reduceerbaarheid negatief. Het is belangrijk om een optimale FeO-inhoud te vinden om de RDI te verbeteren zonder andere sintereigenschappen te veranderen.
De alumina-inhoud heeft het meest schadelijke effect. Het verslechtert de sinter RDI, die stijgt naarmate de alumina-inhoud toeneemt. De sterkte en kwaliteit van sinter verslechteren naarmate de alumina-inhoud toeneemt. Alumina bevordert de vorming van silico-ferriet van calcium en aluminium (SFCA). Alumina verhoogt de viscositeit van de primaire smelt die vormt tijdens het sinterproces, wat leidt tot een zwakkere sinterstructuur met meer onderling verbonden oneffen poriën.
Sinterreduceerbaarheid wordt bepaald door de chemische en mineralogische samenstelling en de poriënstructuur.
MgO zorgt voor een optimale hoogoofslagconditie in termen van zowel goede vloeibaarheid als desulfurisatie. De toevoeging van MgO aan de rauwmengsel verbetert de RDI.
Het is bepaald dat het vervangen van CaO door MgO in de vorm van dolomiet voor basiciteiten van 1,6-1,9 leidt tot een lichte reductie in sintersterkte, reduceerbaarheid en productiviteit. CaO combineert met de ijzeroxiden om verbindingen met een laag smeltpunt te vormen die de vorming van de primaire smelt bevorderen, een minimum niveau waarvan nodig is om een sterke sinter te fabriceren. Deze verbindingen zijn Fe₂O₃·CaO (1205 °C) en FeO·CaO (1120 °C).
Silica (SiO₂) combineert met FeO en CaO om verbindingen met een laag smeltpunt te vormen die de vorming van de primaire smelt bevorderen. Deze verbindingen zijn FeO·SiO₂ (1180 °C), 2FeO·SiO₂ (1205 °C), en FeO·SiO₂·CaO (1223 °C). Het verhogen van de silica-inhoud en de basiciteit van de aanhangende fijne fracties zorgt ervoor dat de primaire smeltvormingstemperatuur daalt, wat gunstig is voor de daaropvolgende assimilatiereactie aan de vloeistof-vaste stof grensvlak tussen de fijne fracties en de kern deeltjes.
Na het afwerpen van de roosters in de sintermachine, wordt de sinterkoek gebroken en heet gescreend. De granulometrische verdeling is een belangrijke procesparameter voor sinterkwaliteit. De 10-30 mm fractie wordt direct naar de hoogoofopslagbakken gestuurd, de grovere fractie wordt gebroken om kleinere groottefracties te verkrijgen, en de min 5 mm fractie (return fines) wordt gerecycled naar de sinterfabriekhoepels. Voor de goede werking van het proces is het belangrijk om een balans te houden tussen de generatie en hercycling van return fines.
Reduceerbaarheid is een belangrijke karakteristiek van sinters die de vermogen meet om zuurstof over te dragen tijdens reductie in de hoogoof, wat een idee geeft van brandstofverbruikbehoeftes in de oven. De porositeit en structuur van de sinters en hun minerale fasen zijn intim gerelateerd aan hun reduceerbaarheid. Een heterogene structuur is meer reduceerbaar dan een homogene structuur.
De degradatie van sinter wordt bepaald door de lage-temperatuur degradatie-index (LTDI) en de RDI. Degradatie ontstaat, tot op zekere hoogte, in de transformatie die plaatsvindt tijdens de reductie van hematiet tot magnetiet, vergezeld van een volumevergroting, wat leidt tot structurele spanningen in de sinter. De degradatie van sinter in de hoogoof treedt op tijdens reductie in de lage-temperatuurzone, en heeft een nadelig effect op de belastingsterkte in de oven, met als gevolg verlies van permeabiliteit voor reducerende gassen en een toename in cokesverbruik. Lage waarden van sinterdegradatie tijdens reductie bij lage temperatuur zijn wenselijk.
De RDI is een zeer belangrijke parameter die als referentie wordt gebruikt in alle sinterwerk en dient om het afbraakgedrag van de sinter in het lagere deel van de hoogoofstapel te voorspellen. Er bestaat een sterke relatie tussen de RDI en de buitentemperatuur bij de sinterfabriek. De RDI is ook sterk afhankelijk van de Ti-inhoud in de sinter, zelfs als deze heel klein is. Er is geen relatie met alumina, maar de cokesverhouding in het sintermengsel is de belangrijkste controlevariabele met betrekking tot de RDI.
De koude sterkte van sinter wordt bepaald door de tumbler-index, en hangt af van de sterkte van elk individueel ertcomponent, de sterkte van de bindingsmatrixcomponenten en de ertsamenstelling. Deze index bepaalt de groottevermindering door impact en slijtage van de sinters tijdens hun hantering, transport, en in het hoogoofproces. Koude mechanische sterkte is direct gerelateerd aan de neiging tot fijnvorming tijdens transport en hantering tussen de sintermachine en de hoogoofkeel.
Sinterporositeit is een belangrijke parameter die de eigenschappen significant beïnvloedt, met name het reductiegedrag. Het blijkt dat de poriëndiameter groter moet zijn dan 0,01 micrometer voor het reducerende gas voldoende toegang tot de poriën heeft om de sinter bevredigend te reduceren. Wanneer de microporiën samengevoegd worden tot poriën van een grootte van meer dan 1 tot 5 micrometer, daalt het specifieke oppervlak van de sinter en daalt ook de reductie. Eliminatie van de samengevoegde microporiën en verhoging van het aantal kleine poriën maken het mogelijk om het specifieke oppervlak van de sinter te verhogen en een aanzienlijke verbetering in de reduceerbaarheid te bereiken. Ferrieten stabiliseren de microporiën en leiden tot een stijging in porositeit, wat hogere reduceerbaarheid bereikt.
Gegeven de diversiteit van de mineralogische componenten die het sintermengsel vormen, alsmede de heterogeniteit van de mengsel, is het begrijpelijk dat de sinterstructuur complex is en voornamelijk gevormd wordt door korrels van ijzeroxide en calciumferrieten gebonden door een ganguematrix. De ferrieten, wier hoeveelheid toeneemt met de sinterbasiciteit, zijn gemakkelijk reduceerbaar, en door de mechanische zwaarte van sinter tot bepaalde niveaus te verhogen, worden ze als zeer nuttige componenten beschouwd. De ferrieten zijn van het SFCA-type en worden gevormd door een vast-vloeistof reactie tussen hematiet en de Fe₂O₃·CaO smelt, met daaropvolgende assimilatie van SiO₂ en Al₂O₃ in de smelt. De gangue bestaat uit calcium, ijzer en magnesium silicaten die moeilijk reduceerbaar zijn, en komen deel te vormen van de slag in de hoogoof.
Sinterfabriekoperaties
Een typische sinterfabriek bestaat uit een aantal opeenvolgende operationele eenheden met de sintermachine als hart van de fabriek.
Het produceren van doelenkwaliteit sinter vereist nauwkeurig laden van de grondstoffen (erts, cokes, additieven, etc.). Om het rauwmengselrecept te wijzigen, moeten de cokestoevoeging, sinterbasiciteit, rauwmateriaalanalyses en hun invloed op sinterparameters in overweging genomen worden. Deze procedure is complex. Het doel van de rauwmengselberekening is een rauwmengselsamenstelling vast te leggen, om automatisch de toegewezen doelwaarden voor cokestoevoeging, sinterbasiciteit, totaal Fe, SiO₂-balans, alumina-balans en MgO-balans te bereiken.
Het sinterproces begint met de preparatie van het rauwmengsel. Materialen bestaande uit ert fijn, fluxes, in-plant afvalmateriaal, brandstof en return fines worden opgeslagen in opslagbakken. Ze worden in de juiste verhoudingen gemengd met weegbakken/schijfvoeders, één per opslagbak. Voor de return fines wordt soms een impactmeter gebruikt. Weeg is continu, net als het gehele sinterproces. De gewogen materialen passeren een transportband naar de primaire mengtrommel waar water wordt toegevoegd, handmatig of als een berekend percentage van het gewicht van het materiaal dat de mengtrommel binnenkomt.
Cokesbries moet gebroken worden (normaal in vierrolbreker) om de juiste deeltjesgrootte (0,25 mm tot min 3 mm) te verkrijgen voor het verbeteren van sinterproductiviteit en reduceerbaarheid. Minder dan 0,25 mm cokesgrootte heeft een negatief effect op de productiviteit, terwijl groottefracties van -3,15 mm tot +1,00 mm betere opbrengsten tonen.
Fluxes nl. kalksteen en dolomiet worden gebroken (normaal in hamerbrekers) om een minimum van 90% van -3 mm fractie te verkrijgen.
Intieme menging van de voedermaterialen is een van de belangrijkste. Een pre-mengsel (meestal basis-mengsel genoemd) van de sintererts, staalwerksafvaloxiden, fluxes, en vaste brandstoffen wordt gemaakt in een draaiende primaire mengtrommel en overgebracht naar een open basis-mengselmengterrein. Het gemengde basis-mengsel wordt dan aangevuld met kleine trim-hoeveelheden flux en vaste brandstof. Dit totale voedermengsel wordt onderworpen aan een water toevoeging binnen een mengapparaat zoals een balletrommel of schijf. Deze mengers worden bedreven om kleine knooppels of pellets te produceren die de permeabiliteit van het sinterbed aanzienlijk verbeteren. Balletrommel wordt ook secundaire meng- en knooppelvormingtrommel genoemd.
De hoeveelheid primaire water toegevoegd is evenredig aan het gewicht van basis-mengsel dat de balletrommel binnenkomt. Water toevoegingen in de balletmengers worden tegenwoordig automatisch gecontroleerd. Het secundaire water voer setpunt wordt vaak genomen als een evenredigheid van de basis-mengsel bandweger.
Het continue sinterproces wordt uitgevoerd op een reizend rooster van de sintermachine dat een bed van voorbereid mengsel (sintermengsel) transporteert. Het sintermengsel wordt zorgvuldig naar de sintermachine getransporteerd om te waarborgen dat permeabiliteit behouden blijft. Bij het overbrengen van het sintermengsel van de balletmenger naar het rooster van de sintermachine, is het essentieel om het materiaal zorgvuldig te voeden om een uniform, homogene bed te bieden en compacting van het bed te voorkomen. Om een directe val van voer op het rooster te vermijden, wordt een hearth-laag van ongeveer 25 mm tot 50 mm grof (al gesinterd) materiaal eerst op het reizende rooster gevoerd. Voedingsapparaten omvatten typisch een rolvoeder in combinatie met gootjes die werken om compacting van het sintermengsel te voorkomen. Ontwerp van voerhoepels en voeders voor het verdelen van het voorbereide sintermengsel in deze hoepels is evenzeer belangrijk, aangezien, als het sintermengsel gecompacteerd of gesegregeerd wordt tijdens hantering en laden op het rooster (pellet), alle voordelen verkregen door goede voerpreparatie verloren kunnen gaan. Daarna wordt het sintermengsel gelijkgewerkt.
De beddiepte wordt ingesteld en constant gehouden door het afsnijplaatje aan te passen dat uitgerust is met tasten om de diepte van het materiaal te voelen en de rolvoedersnelheid automatisch te variëren. De hoeveelheid materiaal in de voerhoepel zelf wordt constant gehouden door automatische aanpassing van de voersnelheden van de individuele sintermengselbakken.
Eenmaal het sintermengsel op het reizende rooster geladen, helpen metalen staven of stangen al ingevoegd langs het rooster voor een afstand van ongeveer 2 m tot 4 m om het mengsel los te maken om de permeabiliteit te verbeteren.
Daarna wordt het oppervlak van het sintermengsel ontbrand nabij het hoofd of voereind van het reizende rooster met een gemengd gas (cokesovengas en hoogoofgas), of alleen cokesovengas of alleen hoogoofgas. In het geval van alleen hoogoofgas, wordt dit meestal voorverhit. Goede ontbranding van het sintermengsel is belangrijk. Slecht ontbranden resulteert in vlekkerige verbranding en kan ongesinterd materiaal over het oppervlak van het bed laten. Omgekeerd, te intense ontbrandingsvlam kan resulteren in slagsvorming over het bed en verminderde sintersnelheden. De stralende kap ontbrandingsoven biedt goede ontbranding. De calorische waarde van de gasmengsel en de ingestelde kaptemperatuur worden gecontroleerd. Een apart controlsysteem wordt geleverd om een vaste kapdruk te handhaven door de windboxkleppen direct onder de ontbrandingskap aan te passen.
Naarmate het sintermengsel langs het reizende rooster beweegt, wordt lucht naar beneden gezogen door een trekventilator door het ontbrande sintermengsellaag om de brandstof te verbranden door neerwaartse verbranding. Naarmate de roosters continu over de windboxen naar het afvoereind van de strook bewegen, beweegt het verbrandingsfront in het bed progressief naar beneden. Dit creëert voldoende warmte en temperatuur, ongeveer 1300 °C tot 1480 °C, om de fijn ertdeeltjes samen te sinteren tot poreuze klinkers. Het gassysteem moet volledig lekvrij zijn, niet vals lucht laten aansaugen door het systeem. Dit bespaart vermogen in het afgaskanaal.
Een belangrijk deel van het sinterproces is doorbranding. De locatie langs het reizende rooster waar het verbrandingsfront de bodem van het bed raakt, heet het doorbrandpunt. Het doorbrandpunt zou ideaal bij het einde van het strookbed moeten voorkomen. Het wordt gecontroleerd door de strooksnelheid aan te passen. Een aantal variabelen beïnvloeden het doorbrandpunt, zoals strookbeddiepte, waterinhoud en de kwaliteit van de sinter. Doorbranding wordt normaal gedetecteerd door temperatuursensoren onder het sinterbed. Doorbranding moet bereikt worden maar mag niet te snel na de ontbrandingskap optreden. De trek op de strook wordt op een vooraf ingestelde waarde gehouden door de hoofdventilatorkleppen te controleren vanuit drukmetingen in de windhoofd. Dit regelt het punt waarop doorbranding optreedt.
De strooksnelheid wordt handmatig gecontroleerd, of door de afgastemperaturen te meten als indicatie van het doorbrandpunt. Als het te vroeg optreedt, stijgt de gemiddelde afgastemperatuur. Als het te laat optreedt, daalt de afgastemperatuur en wordt de strooksnelheid vertraagd om te compenseren. Windboxtemperaturen kunnen gebruikt worden om de monitoring te verbeteren.
De zuiging geproduceerd door de hoofdventilator wordt gevarieerd door kleppen nabij de ventilatorinlaat, die gecontroleerd worden door een ventilatorzuigingscontroller. Als de afgastemperatuur boven een veilige werkgrens stijgt, stelt een selectieschakelaar de afgas overtemperatuurcontroller in staat om de kleppen te positioneren.
Afhankelijk van de kenmerken van de ertmaterialen en de sintercondities, wordt een dagelijkse gemiddelde productiesnelheid van 22,5–44 ton/m²/dag roosteroppervlak verwacht van de sintermachines.
Na het einde van het reizende rooster, passeert de sinter een pikrolbreker en de hete schermen naar de sinterkoeler. Een aantal ventilatoren wordt meestal gebruikt voor koeling, en de snelheid van de koeler moet de vraag van het reizende rooster matchen en wordt bepaald door de reizende roostersnelheid en de beddiepte. De fijnfracties verwijderd door de hete schermen worden naar de return fines bak getransporteerd.
Koeling van de sinter onder 150 °C, zodat het op transportbanden gehanteerd kan worden, is een belangrijk deel van de operatie. Sinterkoelers kunnen rotatieve koelers of rechtlijnige koelers zijn. Rotatieve koelers worden vaker gebruikt. Het is wenselijk om een waterafkoeling te vermijden, omdat de afkoeling de sintereigenschappen nadelig beïnvloedt. De afvoermlucht van deze koelers wordt gebruikt voor warmteherwinning in sommige sinterfabrieken.
Na afkoeling wordt de sinter in de afvoerbunker overgebracht. Op dit stadium wordt het niveau gecontroleerd door de uitlaatvoersnelheid te variëren (meestal vibrovoeders). De sinter passeert dan naar het koude screengebied, waar het door brekers en schermen gaat voor de scheiding van productsinter, bedding en return fines. Return fines, niet geschikt voor downstream verwerking, worden naar een bak voor hercycling in het sinterproces getransporteerd.
Gebruik van gegarandeerde sinter is wenselijk voor de verbetering van productiesnelheden in de hoogoof. Verder levert breken van de sinter tot 30 mm grootte in de sinterfabriek een stabielere sinter op, omdat de kleinere groottefracties meer weerstand bieden tegen degradatie.
Een supervisiepost controleert alle stappen van het sinterproces. Vanuit de besturingskamer heeft de operator volledige controle over de gehele fabriek via de PC-terminals.
Andere artikelen over sinters en sinterproces zijn beschikbaar via de volgende links:
Productieproces
- Excellentie Vieren: Reliable Plant's Eerste-Jaar Awards en Mijlpalen
- Toolstaal gedemystificeerd: samenstelling, productie en industriële toepassingen
- Schroef vs. Bout: Belangrijkste Verschillen, Typen en Toepassingen
- Installatieonderhoud Beheersen: Bewezen Praktijken voor Betrouwbare Energieproductie
- Bewerking Onder de Loep: Processen, Gereedschappen en Toepassingen
- Band vs. Bandloze Banden: Belangrijkste Verschillen Uitgelegd
- Twee-Taks Diesel & Benzinemotoren Beheersen: Belangrijkste Verschillen met Vier-Taks Modellen
- Wrijving en Regeneratief Remmen: Hoe Moderne Voertuigen Energie Terugwinnen
- Antriebsstrang vs. Aandrijving: wat ze zijn en waarom het belangrijk is
- Wielbalanceren vs. Wieluitlijning: wat u moet weten
- Uitgebreide Gids voor Dagelijkse Olierigoperaties