



Essentiële Overwegingen voor Draadwalzen in Staalproductie
Draad is het staalproduct normaal met een ronde doorsnede dat wordt geproduceerd door warmwalzen van staalblokken. Draad is bekend om de lange daaropvolgende verwerking die het ondergaat in de secundaire en tertiaire verwerkingseenheden totdat de eindproducten geproduceerd zijn. Bovendien worden de eindproducten in veel gevallen gebruikt als vitale onderdelen in diverse industriële sectoren.
In de afgelopen jaren zijn de technologische ontwikkelingsactiviteiten voor de productie van draad gedreven door de toenemende eis aan de kwaliteit van de draad door de gebruikers voor de vele toepassingen, zoals de productie van staalkabels voor het versterken van autobanden (messing/brongeplateerde kralen en koorddraad), hoogsterke kabels, galvaniseerd draad voor ophangbruggen en wegen, spoorwegwissels, verdraad, versterkingsstrengen, bevestigingsmiddelen, lasstaven, staven voor de versterking van voorgespannen betonconstructies (PC-draad), zaagdraad om siliciumwafers te zagen voor de fotovoltaïsche industrie, en muziekkoperdraad, enz.
Draadwalzend fabriek
In een draadwalzend fabriek (figuur 1), om te voldoen aan de eisen van de secundaire en tertiaire verwerkingseenheden, zijn tot nu toe verschillende aspecten aangepakt door de introductie van in-line warmtebehandelingsfaciliteiten, ontwikkeling van kleindiameter draad, gecontroleerd walzen met het doel bepaalde verwerkingsstappen van de secundaire verwerking over te slaan, verbetering van de productiviteit en energiebesparing. In de afgelopen jaren, vanwege de steeds groter wordende intense concurrentie en met de bedoeling om sterkere concurrentiekracht in productkwaliteit te vestigen, zijn aspecten zoals verbetering in dimensionele nauwkeurigheid en metallurgische productkwaliteit, verbetering in apparatuur en operationele efficiëntie ook erg belangrijk geworden.
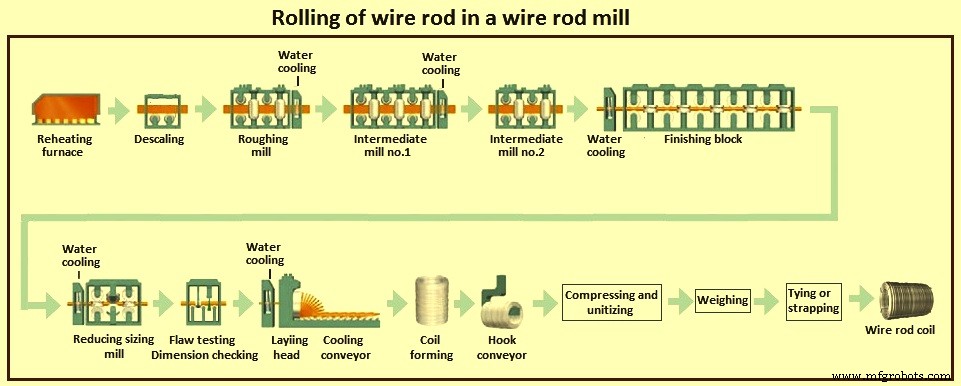
Figuur 1 Draadwalzend fabriek
De toenemende vraag naar draad van verschillende kwaliteiten zowel voor kleine als grote maten daagt de draadproducenten uit om nieuwe technologieën te ontwikkelen door hoge fabrieksproductiviteit en efficiëntie van superieure kwaliteit eindproducten te combineren met extreme procesflexibiliteit. De mogelijkheid om het procesroute te wijzigen volgens de eindtoepassing van het gewalste staalkwaliteit en de productieplanning te vereenvoudigen, is een van de belangrijkste eisen momenteel in de draadwalzend fabriek voor het succes.
De technologische eigenschappen van de draad hangen af van het productieproces, de chemische samenstelling van het blok alsmede de inspectie/voorbereiding, het oppotten van de blokken, en de optimalisatie van de walsertemperatuur naast de fabriekconfiguratie.
Blok en blokvoorbereiding
Niet-metallische insluitingen
In de meeste draadkwaliteiten is de aanwezigheid van niet-metallische insluitingen extreem nadelig vanwege de mogelijke bevordering van microscopische kaviteiten of discontinuïteiten in de metaalmatrix die breuk van de draad tijdens het walzen in de walserij of tijdens verdere verwerking kunnen veroorzaken. Zulke insluitingen (voornamelijk oxiden, silicaten, sulfiden en nitriden) kunnen ontstaan tijdens verschillende stadia van de staalproductie zelf (legering, ontzwaveling, en ontfosforing) of kunnen een exogene oorsprong hebben, bijvoorbeeld het slijteffect veroorzaakt door direct contact van vloeibaar staal met het materiaal van de refractaire voering. Naast aspecten met betrekking tot de algehele hoeveelheid en verdeling, zijn de belangrijkste indices om het gevaar van niet-metallische insluitingen te bepalen hun vorm en vervormbaarheid. De aluminaten zijn de meest schadelijke vanwege hun hoge smeltpunt en onvervormbaarheid, terwijl bolvormige mangaan-sulfiden (voornamelijk geproduceerd tijdens het gietstadium) gemakkelijk in fijn duktiliteitsstrengen worden gefragmenteerd tijdens het walzen en verder vervormd kunnen worden tijdens de daaropvolgende verwerkingsfase.
Chemische samenstelling
De chemische samenstelling is een belangrijk aspect omdat deze de mechanische eigenschappen van de draad en de geschiktheid voor een bepaalde toepassing bepaalt. Bovendien, naast de chemische samenstelling, is het waarborgen van een kleine variatie in chemische samenstelling binnen een enkele hitte en binnen verschillende hitten voor een specifieke staalkwaliteit fundamenteel om de betrouwbaarheid tijdens het walzen en de verdere verwerking van de draad te garanderen. Een laag niveau van schadelijke onzuiverheden zoals fosfor en zwavel is gewenst, aangezien deze onzuiverheden de duktiliteit van de draad tijdens de daaropvolgende draaioperaties diep kunnen beïnvloeden.
Segregatieniveau controle
De controle van segregatieniveaus in het startblok vertegenwoordigt een van de belangrijkste aspecten om betrouwbare prestaties in het eindgedraaide draad van de draad te garanderen. Om een adequaat segregatieniveau van de draad te verzekeren, wordt het continu gietstadium van het blok belangrijk om blokken te produceren gekenmerkt door het minimum voorkomen van kolomkristallen en de maximum incidentie van gebieden met equiaxiale kristallen. Dendritische segregatie kan leiden tot de vorming van segregatiebanden die nog steeds aanwezig kunnen zijn zelfs na walzen en draaien, wat de betrouwbaarheid van de draadprestaties beperkt. Bovendien kan zelfs micro-segregatie in het geval van draad met hogere koolstof leiden tot de vorming van martensitische structuren in het centrale gebied van de draad, wat het risico op draadbreuk verhoogt.
Duktiliteit
De duktiliteit van de draad en het gedrag tijdens de daaropvolgende draaioperaties zijn strikt afhankelijk van de waterstof- en stikstofgehalte. Het is daarom erg belangrijk om de waterstof- en stikstofgehalte van het staal binnen een acceptabele grens te controleren.
Blokgrootte en blokconditionering
De definitie van de meest geschikte blokgrootte en vereiste oppervlaktekwaliteit is een hevig besproken onderwerp. Blokconditionering is een verder cruciaal aspect voor de draadproductie omdat het de schakel vertegenwoordigt tussen de giet- en walstechnologieën. Blokkwaliteitsinspectienormen moeten worden gespecificeerd om te bepalen of het als-gegietene blok direct naar de walserij kan worden overgebracht of of conditionering vereist is voor het blok om het risico op productafkeuring te controleren. Het doel van blokconditioneringslijnen is om een hoge oppervlakteafwerking te garanderen zonder vouwen en bloedingen, controle van de ontkoolingsdiepte enerzijds, en de minimisering van de eindproductafkeuring anderzijds.
Oppotten van blokken
De strikte controle van de verhit van het blok is nodig voor de controle van de kwaliteit van de draad. De oppotoven moet de blokoppervlakte-kwaliteit, temperatuurgelijkheid, het vermijden van overmatige uitstijving, en het vermijden van toename in de austenitische korrelgrootte garanderen. De oppervlakte-kwaliteit van het blok is afhankelijk van de vorming van walzschil in de oven. Bovendien hebben de hogere koolstofkwaliteiten gevoeligheid voor ontkooling. De ontkooling in de blokken moet worden gecontroleerd door de brandercontrole tijdens het verhit van het blok.
Een van de meest kritische aspecten die overwogen moeten worden voor het oppotten van sommige draadkwaliteiten zoals bandkwaliteiten is het beperken van de kop-staart-temperatuurdaling door de walstijd in de fabriek. Tijdens het walzen van kleinere diameter draad is de benodigde tijd langer, zelfs als gewalst wordt op de hoogste snelheden. Dit betekent dat de kop-staart-temperatuurdaling bij de ingang van de continue fabriek het hoogst is voor draad van lage diameter (zeg 5 mm). Dit probleem kan worden beperkt door een juiste controle in de oppotoven, door het instellen van het verhitpatroon in de verschillende secties zodat het mogelijk is om de natuurlijke temperatuurverlies in de blokstaart deels te compenseren.
Walserijapparatuur
Walserijapparatuur speelt een zeer belangrijke rol in de productie van draad. De optimalisatie van de walserij, operationele flexibiliteit en procesbetrouwbaarheid spelen een fundamentele rol. Om de eindproductkwaliteit te verbeteren (in termen van maattoleranties, mechanische eigenschappen en oppervlakteafwerking), is ook een betrouwbare en toegeweide automatiseringssysteem nodig. Verschillende automatiseringssystemen worden geïmplementeerd in moderne walserijen om dikte/doorsnede, de hoeksnelheid van de walsen, en de spanning tussen de stands en de gerelateerde temperaturen te controleren. Specifieke thermomechanische processen en geautomatiseerde controle systemen zijn ontwikkeld om de technologische eigenschappen, toleranties en oppervlakte-kwaliteit van de draad te verbeteren.
Ontschiller
Om de fabriek te voeden met een gekenmerkt door een juiste oppervlakte-kwaliteit blok, naast de blokconditionering en oppotpraktijken, is ontschuiming nodig. Dit is een zeer belangrijke eis. Een perfect schone oppervlakte moet worden gewaarborgd om onomkeerbare oppervlaktedefecten in de daaropvolgende walsfasen (ingewalste schil) te voorkomen. Daarom wordt primaire schilverwijdering uitgevoerd bij de ovenuitgang door een hoge waterdruk ontschuimer in zeer korte tijd (verhoogde blokssnelheden), om nadelige oppervlakte-oververkoeling te voorkomen.
Walserij stands en scharen
De walserij stands vertegenwoordigen de kern van het walsproces en hun configuratie moet passen om de dimensionerende technologische parameters te passen zoals staalkwaliteiten productmix, gewalste maten, minimum en maximum productiviteit, minimum en maximum walstijd, vereiste bijtsnelheid, vereiste scharenconfiguratie, beschikbare up- en downstream faciliteiten, en media beschikbaarheid etc.
Het is makkelijk te begrijpen tot welke mate een ongeschikte fabriekconfiguratie het gehele walsproces kan beïnvloeden. In de hedendaagse omgeving, voor draadwalserijen in het algemeen en in bredere zin voor draadwalserijen met de mogelijkheid om speciale staalproducten te walzen, is er behoefte aan steeds meer procesflexibiliteit in termen van staalkwaliteit om te verwerken, walsstrategie om toe te passen, en maatveranderingssnelheid. Dit wordt met de tijd steeds strenger. In moderne draadwalserijen is het niet ongebruikelijk om meer dan 250 maatveranderingen in een multi-strand walserij te hebben. Daarom is de mogelijkheid om de maatveranderingstijd te verminderen en het walspasontwerp te vereenvoudigen een prioriteit.
De schaar na de ontschuimer moet de snijkracht hebben, vooral wanneer lage temperatuur walzen wordt toegepast in de draadwalserij. De walsstands moeten de juiste stijfheid garanderen, met hoge axiale en radiale rigiditeit, om de hoge walskrachten te ondersteunen. Ze moeten snelle verandering garanderen en het risico op beschadiging van de slangen bij een kabelverstrikking verminderen.
Afwerkingsfabrieksblokken en reducerende maatfabriek
De blokken moeten een robuust ontwerp en zware constructie hebben om hoge walskrachten en hoge walsmomenten te weerstaan. Bepaalde draadkwaliteiten zijn zeer gevoelig voor onjuiste walstemperatuur die kan worden geforceerd door walsblokbeperkingen. Bovendien, aangezien de mogelijkheid om strakke dimensionele toleranties te bereiken een ander fundamenteel aspect is voor zowel grote als kleine maten van draad, is een reducerende en maatfabriek na het walsblok nodig.
Naast de voordelen die behaald worden in termen van operationele kosten, fabriekefficiëntie en materiaalopbrengst, en de toepassing van het 'enkelpas familie' concept (alle producten worden afgewerkt op de reducerende en maatfabriek), worden de verbeteringen die voortkomen uit het gebruik van de reducerende en maatfabriek voor diverse draadkwaliteiten voornamelijk weerspiegeld in de kwaliteit van de draad zelf. De redenen hiervoor zijn veel en omvatten (i) door de geoptimaliseerde walsvolgorde en spanningoptimalisatie is het mogelijk om strakke maattoleranties te bereiken zowel in absolute waarden als in betrouwbaarheid/herhaalbaarheid langs de lengte van de wikkel en tussen verschillende wikkels, (ii) kleine maten kunnen met superieure walsnelheden worden geproduceerd, wat zuivere walstijden en kop-staart-temperatuurdaling vermindert, (iii) grote maten hebben een betere wikkelstaartvorm, vanwege de kleine afstand tussen maatblok en luslegkop en de kortere waterafkoellijn na het maatblok, (iv) de kortere lengte van de onbehandelde (niet water afgekoelde) staaf, (v) interne kwaliteit van de draad is gewaarborgd vanwege de juiste reductie van oppervlakte behaald in de reducerende en maatfabriek, (vi) thermomechanische behandelingen kunnen worden toegepast voor het garanderen van een juiste korrelgroottecontrole, (vii) de technologische reductie in doorsnede bij breukpunt wordt verhoogd, (viii) het thermische profiel is makkelijker te controleren vanwege de multi-fase wals- en afkoelvolgorde, wat excessieve temperatuurstijging in de afwerkingsblokken voorkomt (figuur 2), (ix) een lagere spreiding van eindige technologische eigenschappen kan worden bereikt, (x) de schilvorming wordt drastisch verbeterd vanwege de verminderde afkoeling nodig na de laatste walsvolgorde, en (xi) de ontkoolingslaag is dunner en meer uniform verdeeld langs de omtrek van de draad in het geval van hogere koolstofkwaliteiten.
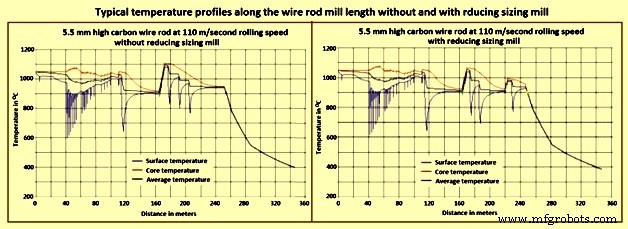
Figuur 2 Typische temperatuurprofielen langs de draadwalserij lengte zonder en met reducerende maatfabriek
De totale reductie van de reducerende maatfabriek ligt wel boven de kritische reductie voor het hele bereik van productmix in de draadwalserij. Daarom zijn alle moderne draadwalserijen uitgerust met deze technologie.
Hogesnelheidscharen
Draadwalserijen zijn normaal uitgerust met hogesnelheidscharen op diverse fabrieklocaties. Deze scharen zijn ontworpen voor kop- en staartafsnijden van de draad bij de maximum snelheden van de walserij, die in moderne fabrieken tot 130 meter per seconde kan zijn voor zowel gewone als versterkingswater-afgeschrokken/zelf-aangelette staaldraad. De geavanceerde ontwerpkenmerken van de hogesnelheidscharen omvatten (i) compactheid van de eenheid, (ii) enkelvoudig meshouder/enkelvoudige aandrijving ontwerp wat knip- en hakoperaties mogelijk maakt door hetzelfde paar meshouders, (iii) geavanceerd mesvergrendelings/centreringsysteem met snellere mesverandering, (iv) kort-slag elektrisch aangestuurde afwijzer, (v) vermindering van de afwijkingshoek amplitude (vermindering wrijving en minimalisatie van slijtage op afwijzer en transporteurs), (v) kortere afwijkingscyclus, verbetering operationele synchronisatie en efficiëntie ver boven de ontwerpsnelheid, (vii) significante vermindering in mesbreedte, (viii) smalere meshouders resulterende in betere operationele efficiëntie, en (ix) minder wrijving op geleidingselementen met lagere slijtage en minder geluid bij de hoogste snelheden.
In-line inspectie
De standaardpraktijk is om de draad in de koude toestand te inspecteren nadat het walsproces is voltooid. Deze praktijk voldoet niet meer aan de eisen vanwege de toename in walsnelheden en klanteisen voor hogere kwaliteit producten. Daarom is de noodzaak ontstaan voor nieuwe proces- en kwaliteitscontroletechnieken tijdens de productie van de draad in de draadwalserij. De algemene trend vandaag is dat testen ook plaatsvindt op het warme product in de walserij zelf. De on-line testen heeft twee voordelen: (i) het identificeert productieproblemen vroegtijdig zodat fabrieksoperators kunnen ingrijpen voordat meer schade ontstaat, en (ii) het voorkomt de productie van afvalmaterialen en voorkomt dat tijd en energie wordt besteed aan defecte producten in latere stadia van de productie. De in-line inspectie is normaal gebaseerd op wervelstroom.
Luslegkop
Een normale taak van een draadwalserij luslegkop is om een goed wikkelpatroon en een lange buislevensduur te garanderen. Met de toename van de afwerkingswalsnelheden in draadwalserijen (zoals tijdens het walzen van kleinere maten), wordt deze behoefte nog strenger, en vereist dus nieuwe technologische oplossingen en alternatieve materialen.
De zeer hoge walsnelheden (boven 100 m/s tot 130 m/s) impliceeren kop- en staartvormingsproblemen, als niet goed gecontroleerd door mechanische en automatiseringssystemen. Bovendien, met deze verhoogde walsnelheden, wordt het centreren van lussen in de afkoeltransporteur moeilijker. Dergelijk aspect is fundamenteel voor sommige kwaliteiten vanwege de voltooiing van de thermomechanische behandelingen.
De nieuwe generatie van de luslegkop rotor, naast de bekende 'olie-film lager' voor rotorondersteuning om trillingsvrije operatie te hebben, heeft een geavanceerd ontwerp, specifiek bestudeerd met 3D kinetisch-dynamische simulatie voor het leveren van operationele stabiliteit en optimalisatie van slijtagesnelheid bij hoge afwerkingsnelheden. Het nieuwe ontwerp en materiaalkeuze voor de progressief gekromde vorm van de luslegkop buis geven de draad een ideaal pad, waarborging zijn constante contact met de binnenwand langs de hele buislengte en dus resulterend in een gelijke slijtageverdeling.
Gecontroleerde afkoeltransporteursysteem
Op dit moment is een van de meest voorkomende in de metallurgische praktijk in een draadwalserij het gecontroleerde afkoeltransporteursysteem. De draad afkoeltechnologische sectie wordt een twee-fase water-lucht afkoellijn genoemd (figuur 3). Op zo'n lijn, na het verlaten van de afwerkingsstand van de draadeenheid, wordt de gewalste draad eerst met water afgekoeld door speciale spuittoestellen, en nadat het in wikkelringen wordt gelegd door de luslegkop op de afkoeltransporteur, door luchtstromen geblazen door de luchtblaasers van beneden naar boven op de transporteur.
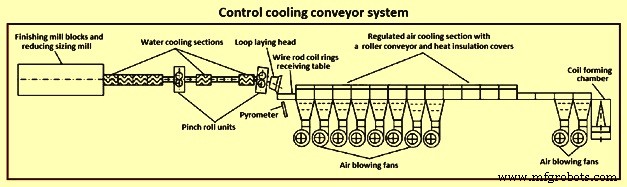
Figuur 3 Gecontroleerde afkoeltransporteursysteem
Om effectieve metaalafkoelcondities te creëren, worden de ontwerpkenmerken van het gecontroleerde afkoeltransporteursysteem constant verbeterd. Bijvoorbeeld, in de productie van gewalste draad van middelhoog- en hoogkoolstofstaalkwaliteiten, wordt een standaard 'korte' gecontroleerde afkoeltransporteurlijn gebruikt, en voor laagkoolstofgelegerde stalen, inclusief complex-gelegerde stalen bestemd voor lasdoeleinden, is ofwel een langzame afkoeling of een vertraagde afkoelmodus nodig, waarvoor een vooraf bepaalde 'lange' gecontroleerde afkoeltransporteurlijn effectiever en universeel is.
Ontwerpkenmerken van een gecontroleerde afkoeltransporteursysteem maken implementatie van diverse modi voor afkoeling van de gewalste draad mogelijk. Versnelde afkoeling van de draad vindt plaats door luchttoevoer aan de transporteur door luchtblaasers. Als afkoelsnelheden ten minste 15 °C per seconde zijn, bestaat de microstructuur van de gewalste draad grotendeels uit perliet. Uniforme verdeling van de structurele componenten over de doorsnede van stalen van het perliet is bijzonder belangrijk in het geval dat de draad wordt onderworpen aan een hoge graad van koude plastische vervorming tijdens verdere verwerking. Perlitische structuur is de meest gunstige structuur voor de productie van hoogsterke koudvervormde producten met een hoge graad van vervorming.
In het geval van draad met hogere koolstof, is het hoofddoel voor de draad van metallurgisch oogpunt om de hoogst mogelijke onontbindbare perlitische structuur te krijgen, waardoor de aanwezigheid van onontbindbaar perliet en structuur met vrijk cementiet of ferriet wordt geminimaliseerd. De aanwezigheid van pro-eutectoïde ferriet bepaalt een duktiliteitsreductie in vergelijking met een volledig perlitische microstructuur, vanwege de hogere mogelijkheid van kraakinitiatieplaatsen aan ferrietisch-perlitische grensvlakken. Daarom moet de hoeveelheid pro-eutectoïde ferriet zo beperkt mogelijk zijn (1% tot 2%), zodat de mechanische eigenschappen over het algemeen kunnen worden beschreven door een 'Hall-Petch relatie' die de treksterkte afhankelijkheid van de interlamellaire afstand definieert. De Hall-Petch relatie geeft aan dat de sterkte in materialen kan toenemen tot zo hoog als hun eigen theoretische sterkte door de korrelgrootte te verkleinen. De sterkte van de materialen blijft toenemen met afnemende korrelgrootte tot ongeveer 20 tot 30 nanometer waar de sterkte een piek bereikt.
In het walserijgebied wordt de kern van de draadproductie vertegenwoordigd door de temperatuurcontrole van de draad in de afkoeltransporteur. In dit gebied vinden de staalfasetransformaties plaats. Afhankelijk van maat en kwaliteit, worden de eerste 30 tot 50 seconden van behandeling in de controle afkoeltransporteur van strategisch belang om de beste technologische eigenschappen te krijgen.
De controle afkoeltransporteur door een juiste selectie van afkoelregime accommodeert productie van alle conventionele staalkwaliteiten alsmede speciale productkwaliteiten met alternatieve afkoelmodi. Het optimaliseert ook de verwerking van koolstof- en legerstaalkwaliteiten wanneer gebruikt in combinatie met de reducerende en maatfabriek voor lage temperatuur walzen en gecontroleerde afkoeling, producerend een zeer goede combinatie van eigenschappen en dimensionele controle.
De controle afkoeltransporteur vergemakkelijkt verwerking in een breed bereik van condities, inclusief zowel snelle-afkoel- als langzame-afkoelmodi binnen een enkel systeem. Deze capaciteit stelt de draadwalserij in staat om een breed spectrum van gewone koolstof- en legerstalen, alsook roestvrije stalen en andere speciale kwaliteiten te produceren. De controle afkoeltransporteur resulteert in verbeterde als-gewalste eigenschappen van de draad, wat de productie van meer kwaliteiten in een direct bruikbare toestand mogelijk maakt, en downstream processen zoals zferoidise aanlaten vermindert of elimineert.
In-line thermomechanische behandelingen
In de hedendaagse omgeving zijn de draadgebruikers steeds meer eisend in termen van algehele productkwaliteit en, voor specifieke toepassing (bijv. bandkoord), zijn toegewijde procesroutes nodig om de vereiste prestaties te garanderen. De toepassing van in-line warmtebehandelingen in de draadwalserijen heeft de procesdimensiebenadering voor het walzen van speciale staaldraad diepgaand gewijzigd. De in-line warmtebehandelingen combineren tegelijkertijd procesflexibiliteit, om de toegevoegde waarde aan het eindproduct te verhogen, en hoge productiviteit en materiaalopbrengst, om productiekosten en milieu-impact te minimaliseren.
Thermomechanische behandeling in de draadwalserij verfijnt de eindkorrelgrootte als resultaat van dynamische herkristallisatie. Gecombineerd met eindige in-line waterafkoeling en de superieure gecontroleerde afkoeling op het gecontroleerde afkoeltransporteursysteem, speelt thermomechanische behandeling een significante rol in het bepalen van de eindproducteigenschappen. Dit is met name gunstig voor laag-gelegeerde en middelmatig-gelegeerde staalproducten die daarna in downstream verwerking gesferoidiseerd worden aangelet. De vermogen om de korrelgrootte sterk te controleren beïnvloedt ook de daaropvolgende transformatie naar harde producten zoals bainiet en martensiet door de transformatiestarttijd en -temperatuur te verschuiven. Dus thermomechanische behandeling kan directe downstream koudvervorming minimaliseren en aanlaattijden verminderen.
De combinatie van verwerking op het gecontroleerde afkoeltransporteursysteem en lage walstemperaturen biedt de capaciteit om de verhardbaarheid in sommige kritische draadkwaliteiten te verminderen. Uiteindelijk bevordert dit ferrietvorming en vertraagt de evolutie naar bainiet en martensiet. De verfijnde korrelgrootte bereikt door thermomechanische behandeling verbetert diffusie tijdens warmtebehandeling en kan resulteren in verminderde warmtebehandelingstijden en -temperaturen. Voor die staven die niet warmtebehandeld worden, verhogen de verfijnde en complexe structuren de trekopname tijdens koude vervorming, producerende diverse voordelen zoals (i) verminderde als-gewalste trekkracht, (ii) verbeterde downstream respons, en (iii) verhoogde werkverhardbaarheid. De verbeteringen voortkomen uit korrelverfijning en microstructuurcontrole. De goede controle van het afkoelproces op het gecontroleerde afkoeltransporteursysteem gecombineerd met de verminderde verhardbaarheid van de draad maakt het proces zeer stabiel en vermindert de kans op vorming van ongewenste harde fasen.
Controlesysteem voor controle van technologische eigenschappen en schiloptimalisatie
De controle van de walstemperatuur is een sleutelaspect om constante rekbelasting, optimale dimensionele toleranties, verbeterde technologische en metallurgische kenmerken, verbeterde producthomogeniteit, en adequate schileigenschappen te bereiken, zowel in termen van kwaliteit als kwantiteit.
In draadwalserijen wordt normaal waterafkoeling uitgevoerd op strategische posities om wals- en wikkeltemperaturen te managen, voldoende tijd toe te staan voor de zelf-aanlating van de staaf, wat zorgt voor een minimum temperatuurverschil tussen oppervlak en kern bij de ingang van de draadblokken. Voor sommige staalkwaliteiten worden de optimale condities normaal vertegenwoordigd door wat algemeen 'normaliserend walzen' temperatuurbereik wordt genoemd, fijn gecontroleerd door het temperatuur dicht-lus systeem dat de hoge waterdruk afkoelspuiten moet managen.
Staalkwaliteiten die zeer gevoelig zijn voor oneigenlijke controle van wals- en wikkelingcondities kunnen leiden tot problemen ofwel substantieel, die de eindige technologische eigenschappen en de daaropvolgende draaioperaties beïnvloeden (bijv. dichtheid van perlitische koloniën), of puur esthetisch, als het 'rode roest' aspect.
Er zijn twee soorten ijzeroxide gevormd tijdens de draadproductie. Een van hen is de primaire schil, terwijl de tweede de secundaire schil is. De primaire schil wordt gevormd in de oppotoven vóór het draadwalzen op het oppervlak van staalblokken en wordt verwijderd in de ontschuimer. De secundaire schil wordt gevormd tijdens het draadwalzen en na leggen op de controle afkoeltransporteur. De structuur van het secundaire oxide-schil van de draad bestaat uit drie lagen nl. (i) wüstiet (FeO), magnetiet (Fe3O4) en hematiet (Fe2O3) van de binnenste naar de buitenste laag. Echter, voor sommige staalkwaliteiten zijn slechts twee lagen substantieel aanwezig, vanwege de lage hoeveelheid hematiet. De dikte van zo'n schil is niet-lineair evenredig met temperatuur en oxidatietijd nl. boven 900 °C en vooral in de eerste 20 seconden van oxidatie is de groei van FeO snel, dan is het meer lineair, terwijl de dikte van Fe3O4 ongeveer constant blijft. Verder heeft de oxideverdikking een hoge snelheid bij alle temperaturen behalve wanneer de temperatuur 650 °C bereikt. Na dit punt vertraagt de oxidatiesnelheid en blijft de dikte van de schil bijna constant of groeit zeer langzaam. Daarom is de dikte van de secundaire schil zeer afhankelijk van de afkoelmodus in het controle afkoeltransporteursysteem.
Volgens de behoeften van de bevestigingsmiddelenindustrie is de schilkwaliteit en -kwantiteit een belangrijk aspect om te controleren door een juiste thermische behandeling. Tijdens verdere verwerking van de draad wordt ofwel mechanische of chemische ontschuiming gebruikt. Om optimale wüstietschil te garanderen en schilverwijdering door mechanische ontschuiming vóór draaien te vergemakkelijken, zijn hoge wikkeltemperaturen (hoger dan 900 °C) geschikt, terwijl lagere temperaturen (rond 850 °C) worden gebruikt voor het vergemakkelijken van chemische ontschuiming, aangezien in dat geval dunne en dichte schil wordt gevormd om het metaalverlies en de beiztijd te verminderen. Iets, de beste algehele technologische eigenschappen van de twee afkoelfasen (gedwongen waterafkoeling tijdens/na walzen en versnelde afkoeling in de afkoeltransporteur) moeten worden gecontroleerd.
In de afgelopen jaren, om productiviteit, economische en milieu-oorzaken, zijn de eisen aan draad geschikt voor mechanische ontschuiming toegenomen, vanwege de verbeterde technologieën beschikbaar voor mechanische schilverwijdering. Voor sommige toepassingen is een perfecte schilvrije oppervlakte vereist, dus chemische ontschuiming wordt gebruikt.
Afhandeling van draadwikkels
Omdat draadwikkels in de meeste gevallen in een onverpakte toestand getransporteerd worden, worden ze daarom beïnvloed door roest. Ze worden soms in het open opgeslagen vóór hun transport, dus het is niet ongebruikelijk om water te zien dat uit de bundels druipt wanneer ze getransporteerd worden. Dit is een warm gewalst product dat onderworpen is aan verdere verwerking zodat het gericht kan worden op een groot bereik van eindtoepassingen, zoals de fabricage van nagels, galvaniseerd draad voor heining (inclusief prikkeldraad), wegmesh, en draad voor voorgespannen beton om er een paar toepassingen te noemen.
Veel zendingen van de draad zijn uiteindelijk bestemd om koud gedraaid te worden. Tijdens dit proces wordt het gedwongen door matrijzen die de afmeting verminderen, en ertoe zorgen dat het in lengte toeneemt. Vanwege dit zijn knikken en knikjes in het draad onaanvaardbaar, aangezien bij het draaien door de matrijzen het draad kan breken. Zelfs als het draad niet voor herdraaien is, zijn dergelijke defecten onwenselijk, bijv. in de fabricage van wegmesh, omdat deze imperfecties zichtbaar zijn in het eindproduct. Ontbinding van bundels tijdens het transport, veroorzaakt door slechte stuwage, vertering en breuk van de stropbanden, moet worden vermeden aangezien dit leidt tot losse windingen van de draad die zich ontwikkelen tot verstrengeling, verweven en verdraaiing van de draad. Als resultaat hiervan moeten delen van de wikkels mogelijk afgezaagd en geschroofd worden. Als dit niet de ultieme oplossing is, afhankelijk van de toepassingen waarvoor de draad bestemd is, resulteert verstrengeling en verdraaiing van de windingen in de bundels in tijdverlies op de productielijn.
Wanneer de draadwikkel verpakt is, is dit een indicatie dat de draad bestemd is voor de fabricatie van een delicateren aard, bijv. draad voor muziekinstrumenten. Speciale staaldraadwikkels worden meestal beschermd tegen corrosie en mechanische spanningen (bijv. krassen en knikken) en worden over het algemeen voorzien van meervoudige verpakking met corrosiebescherming (bijv. geoliede of 'dampcorrosiebelemmerende' papier) of film-gecoate verpakkingspapier en plastic films.
Draadwikkels moeten zorgvuldig worden afgehandeld vanwege hun gevoeligheid voor mechanische schade. Schade kan worden voorkomen door correcte afhandeling en het gebruik van geschikte afhandelings- en hefmiddelen (bijv. dwarsstaven, C-haken, wikkelmandrels, hijsbanden, en kettingen etc.). Opheffen of neerzetten van de draadwikkels met overmatige kracht resulteert in vervorming, wat nadelig is voor verdere verwerking, aangezien de draadwikkels niet meer goed kunnen worden uitgewoond en verder verwerkt.
Draadwikkels moeten worden getransporteerd in voertuigen of spoorwagens met een kopplank en zijwanden (stansen) met voldoende sterkte en laadcapaciteit. Antiglijmateriaal moet ook onder de lading en tussen de lagen worden geplaatst. Gaten in de lading zijn vaak onvermijdelijk vanwege de gebruikte afhandelmethoden en voertuigkenmerken (ladingverdeling), dus de lading moet worden beveiligd in overeenstemming met verwachte versnellingen door directe bevestiging (bijv. strakke pas, lusvastmaking) en/of door wrijvingsbevestiging (bijv. spanvastmaking).
Productieproces
- De Deegroller: Van Etrusken tot Moderne Vakmanschap
- De Kunst en Vakmanschap van Tiara's: Geschiedenis, Materialen en Modern Ontwerp
- Prikkeldraad Uitgelegd: Geschiedenis, Constructie en Modern Gebruik
- Rollende Alarmrobot: Een Slim, Mobiel Wakker-systeem Aangedreven door Raspberry Pi en Google Calendar
- MOSMusic Project Kit: MOSFET, Arduino en meer
- Bouw een Arduino-gestuurde 3D Draadbiegmachine: Stap-voor-Stap Handleiding
- Belangrijke ontwerpoverwegingen voor hoogovens en hun auxiliaire apparatuur
- Draadsnijden Beheersen: Een Uitgebreide Gids voor Wire EDM
- EDM-productie Begrepen: Precisie & Kracht in Materiaalverwijdering
- Belangrijke Wiskundige Constanten: Het Getal e van Euler & Pi (π) – Toepassingen en Definities
- Belangrijkste kwaliteitsinspectiestandaarden voor CNC-bewerkingsexcellentie