



Hoogoven Taphoul Operaties: Efficiënte Verwijdering van Heta Metaal & Slag
Hoogoven Taphoul en Tappen van de Oven
De operatie van een hoogoven is een continu proces. De hoogoven blijft vloeibaar ijzer (heet metaal) en slag produceren zolang het in operatie is. Het hete metaal en slag accumuleren in de hearth van de oven, maar aangezien er een limiet is aan de hoeveelheid die geaccumeerd kan worden voordat het de ovenoperatie belemmert, moeten heet metaal en slag op regelmatige intervallen uit de oven verwijderd worden. Het taphoul, ook bekend als ijzernot, wordt gebruikt voor het tappen van het hete metaal uit de oven. Het bevindt zich lichtjes boven de vloer van de hearth.
Ongeacht de specifieke taphoul configuratie of operatiefilosofie, door de toevoeging van dynamische (vaak periodieke) en meer intense procesomstandigheden (blootstelling aan hogere temperaturen leidend tot versnelde corrosie, grotere turbulente, en verhoogde snelheden van massa- en warmteoverdracht), en hogere gelijktijdige thermo-mechanische krachten (van thermische of stroomafschuifspanningen), is de prestatie en levensduur van de hoogoven intimiet verbonden met de prestatie van het taphoul. Daarom is taphoul zeer kritiek voor de hoogoven. Het is het hart en de levenslijn van de hoogoven aangezien zonder een taphoul een hoogoven niet kan bestaan. De kritiek en relevantie van taphoul blijft zelfs in de moderne geautomatiseerde hoogovens bestaan.
Taphoul Configuratie en Tappen
Taphoul is een essentieel deel van een hoogoven. Grote ovens hebben meestal 2 tot 4 taphouls en de afvoer van heet metaal en slag is praktisch continu door periodiek boren en propen van de taphouls waarbij een van de taphouls altijd open is en twee afwisselende tappen meestal een bepaalde periode overlappen. Middelgrote of kleine hoogovens hebben normaal één taphoul en het tijdsinterval tussen twee tappen varieert doorgaans van 30 min tot 90 min. Sommige hoogovens zijn uitgerust met een slag (cinders) notch (doorgaans aangeduid als de aap) voor het verwijderen van slag uit de hoogoven, en het bevindt zich in een vlak typisch 1 m tot 2 m boven het taphoul.
In vroeger dagen toen de lading van de hoogoven niet verbeterd was tot de huidige standaarden, was het gewicht van de slag geproduceerd in de hoogoven meer dan de helft van het gewicht van het hete metaal. De lagere dichtheid van de slag maakte dat het de ruimte in de hearth boven het metaal vulde, en het zou interfereren met de penetratie van de blastlucht en het verbrandingsproces bij de tuyères lang voordat de accumulatie van heet metaal het gewenste bedrag voor tappen had bereikt. Daarom was het nodig om de overtollige slag door de slag notch een of twee keer tussen twee tappen te verwijderen. Echter tegenwoordig vanwege betere voorbereide ladingen, zijn de slagvolumes op ongeveer 250–320 kg/ton niveau. Daarom wordt de aap zelden gebruikt en de slag wordt typisch alleen verwijderd door het taphoul tijdens het hoogoven tappen.
Tappen, ook aangeduid als gieten of afvoer, is een proces dat heet metaal en slag uit de oven hearth verwijdert. Het tapproces bepaalt kritisch de in-oven gasdruk en residuele hoeveelheden ijzer en slag in de hearth. Slechte hearth afvoer leidt meestal tot onstabiele ovenoperatie wat doorgaans verbonden is met duidelijke verliezen in ovenproductiviteit en campagnelevensduur. Een inefficiënt tappen geeft ook aanleiding tot excessieve accumulatie van vloeistoffen en dus hoge vloeistofniveaus in de hearth. Als de vloeibare slag de tuyères benadert, wordt de reducerende gasstroom in de bosh ernstig gestoord, wat vaak resulteert in onregelmatige ladingdalting.
Een tappyclus begint als het taphoul open geboord wordt en wordt beëindigd door het taphoul te propen met de taphoulmassa wanneer de ovengas uitbarst. Aan het einde van het tappen, kantelt het gas-slag interface naar beneden richting het taphoul en blijft een aanzienlijke hoeveelheid slag boven het taphoulniveau. De ijzerfase kan uit niveaus onder het taphoul afgelopen worden vanwege de grote drukgradient die zich ontwikkelt nabij het taphoul in de vloeibare slagfase. De gemiddelde slag-ijzer interface is daarom lager dan het taphoulniveau. Afhankelijk van een aantal factoren, zoals vloeibare productiesnelheden, hearth volume en tappingsstrategieën, varieert het initiële stadium van een tappyclus en kan gecategoriseerd worden als volgt.
- IJzer eerst – Dit treedt op als het slag-ijzer interface boven het taphoulniveau is wanneer het taphoul open geboord wordt. De tappyclus begint met een uitstroom van alleen ijzer, en slag begint later te stromen wanneer het slag-ijzer interface gedaald is tot het taphoul. Daarna worden ijzer en slag simultaan afgelopen tot het einde van het tappen. De verstreken tijd vanaf het begin van het tappen tot de slag de loop binnenkomt heet de slagvertraging.
- Simultaan – Dit patroon verschijnt als het slag-ijzer interface ligt in, of op een eindige diepte onder het taphoul wanneer het tappen begint. De hoge drukgradient in de slagfase kan ijzerstroom bevorderen, of zelfs ijzer optrekken vanaf onder het taphoul. Als resultaat worden ijzer en slag samen afgelopen gedurende de hele periode van tappen.
- Slag eerst – Dit is het tegenovergestelde van het ijzer eerst patroon. In dit patroon stroomt slag initieel uit en ijzer na een vertraging. Dit is omdat het slag-ijzer interface ver onder het taphoul is als het tappen begint, en het fenomeen kan waargenomen worden in grotere ovens met meerdere taphouls. De drukgradient veroorzaakt door de vloeibare slag is initieel onvoldoende om ijzer omhoog te tillen.
Een primaire vereiste van tappen is om de gewenste snelheid van ovenproducten betrouwbaar te waarborgen. Daarom is het vaststellen van de factoren die de tappingsnelheid beïnvloeden belangrijk. Normaal worden in grote hoogovens tappingsnelheden van 7 ton/min, en vloeibare tappingsnelheden van 5 m/sec, in taphouls van 70 mm diameter en 3,5 m lang, typisch aangetroffen. Taphoul toestand en taphoul lengte beïnvloeden de tappingsnelheid sterk. Wanneer de hoogoven in operatie is, is het taphoul volledig gevuld met een refractair materiaal bekend als de taphoulmassa.
Taphoul is normaal blootgesteld aan een extreem dynamische omgeving met hoge temperatuur en druk, frequente boren en propen, aanzienlijke chemische aanval, en stroom geïnduceerde afschuiving. Tijdens tappen wordt het taphoul geleidelijk geerodeerd naarmate de vloeibare vloeistoffen erdoor stromen. Hoe groter de slijtage van het taphoul, hoe groter de verandering in de vloeistofstroomsnelheden en hoe groter de variatie van vloeistofniveaus in de hearth. Voor het handhaven van een stabiele toestand bij het taphoul, wat de vloeistofverwijdering uit de hearth vergemakkelijkt, wordt in de praktijk een overmaat van hoge kwaliteit hoogoven taphoulmassa in het taphoul geïnjiceerd wanneer een tap beëindigd wordt. De taphoulmassa accumuleert en solidificeert aan de binnenkant van het taphoul vormend een beschermende laag met de vorm van een 'paddenstoel', die hoofdzakelijk geconcentreerd is direct onder het taphoul en in mindere mate zijdelings en boven het taphoul. Het taphoul wordt daarom langer dan de diepte van de corresponderende hearth zijwand door welke het taphoul geboord wordt. Een langer taphoul kan vloeibare vloeistoffen uit het binnenste deel van de hearth afvoeren en de circumferentiële stroom kan onderdrukt worden. Ook, langere taphouls kunnen resulteren in verminderde afvoersnelheden door het wrijvingseffect en dus het verbruik van de taphoulmassa verlagen. De grootte en vorm van de paddenstoellaag heeft ook significant effect op de temperatuurvariaties van hearth voering tijdens tappen.
Taphoul Openingsmethoden
Wanneer de tijd aankomt voor de oven getapt te worden, moet het taphoul geopend worden. Het is essentieel dat het taphoul snel en zeker geopend wordt wanneer vereist. Afgezien van de meest primitieve verleden praktijken van 'prikken' of 'uitgraven' voor het openen van taphoul, worden een wijd bereik van taphoul openingsmethoden toegepast waaronder de volgende. (Fig 1)
- Handmatig zuurstof lanseren van het taphoul. Dit is normaal te minimaliseren of alleen bij noodgevallen. Het kan leiden tot blaas taphoul falen en kan resulteren in explosie.
- Boren door boormachine die elektrisch, pneumatisch of hydraulisch bediend kan zijn. Het taphoul wordt open geboord met een boorstaaf van passende diameter en lengte in de boormachine. De boormachine heeft doorgaans zowel rotatie als hamer mogelijkheden. Normaal is alleen rotatie vereist om het taphoul te openen, maar als de taphoulmassa net voor de volledige lengte bereikt erg hard is, kan het nodig zijn om de hameractie te benutten. Dit wordt echter waar mogelijk vermeden aangezien het het taphoul en de 'paddenstoel' beschadigt.
- Weektechniek – Weekpraktijk vond guns in de oventapping als een opkomende ontwikkeling om taphoul boren te vervangen in de jaren '80. Het betrof duwen/hameren van een 50 mm staaf door de taphoulmassa in het tappkanaal. Dit beloofde verbeterde thermische geleiding van de binnenhearth op het tappkanaal om de taphoulmassa beter te bakken en te sinteren. Om het taphoul te openen, werd de staaf omgekeerd gehamerd uit het tappkanaal, nu van goed gedefinieerde dimensie, en met de belofte van geen risico op scheef boren of zuurstof lanser schade. Echter, de praktijk was in de jaren '90 in onbruik gevallen, om redenen van tijdrovend voorboren om te helpen met weekstaaf installatie, moeilijkheid in nauwkeurig beoordelen van de kritische boordiepte en het matchen aan optimale taphoulmassa toevoeging, kortere taphoulmassa uithardingstijden met verhoogd risico op zelfopenen van taphoul, en andere taphoul en 'paddenstoel' schade geïnduceerd door hameren bij staaf installatie en verwijdering.
- Combinatie van boren zonder openen, en bewust lanseren van het laatste overgebleven deel van het taphoul.
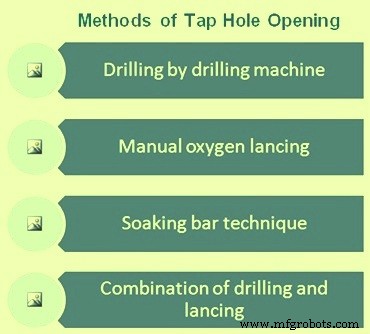
Fig 1 Taphoul openingsmethoden
Taphoul Slijtage Mechanismes
Taphoul afmetingen hebben een dominante invloed op tappingsnelheid. Daarom is het essentieel om factoren te overwegen die bijdragen aan de slijtage van het taphoul. Deze factoren zijn (i) penetratie, (ii) corrosie, en (iii) erosie. De eerste stap tot refractaire slijtage betreft penetratie van vloeistoffen in het refractair, de snelheid waarvan kan worden beschreven door een door kapillaire krachten gedreven stroom. Eenmaal een vloeistof het refractair heeft gepenetreerd, wordt reactie met infiltrerende vloeistof mogelijk door corrosie. Corrosiesnelheid betreft hoe lang een gepenetreerd refractair op een temperatuur is geweest die de reactie ondersteunt. Verder, wanneer een refractair is gepenetreerd en verder verzwakt door corrosie, wordt erosie mogelijk als de afschuifspanning geïnduceerd door vloeistofstroom voldoende is om refractair te verwijderen. Ook de procesomstandigheden kunnen vloeistofvicositeit beïnvloeden door temperatuur, terwijl de tappingsnelheid de snelheidsgradient beïnvloedt. Bij tappingsnelheden van 1 m/sec tot 5 m/sec is de toegepaste afschuifkracht een paar ordes van grootte lager dan de warme elasticiteitsmodulus van de meeste refractarimaterialen. Daarom kan taphoul refractaire erosie niet optreden totdat de refractaire structuur eerst verzwakt is door de vloeistofpenetratie en corrosie. Daarom hangt hoogovenoperatie kritiek af van een 'onderhoudbare' gebakken en gesinterde anulus van taphoulmassa om het tappkanaal te voeren om de taphoul refractair te beschermen. Gevolgelijk is veel meer aandacht nodig voor het kwestie van taphoulmassa sintering en erosie eigenschappen.
Vanwege de potentiële schade aan taphouls door zuurstof lanseren, is het altijd beter om het taphoul open te boren. Dit resulteert typisch in het offeren van de boorbijt en potentiëel de boorstaaf.
In veel plaatsen wordt een combinatie van diep boren gevolgd door plug zuurstof lanseren bewust toegepast. Het doel is om door de taphoulmassa zo (consistent) diep mogelijk te boren, tot boorweerstand wordt ondervonden door een 'plug' van metaal/restanten ingesleurde slag. Pogingen om verder door deze plug te boren leiden vaak tot ongewilde scheef boren en resulteren vaak in de boor die simpelweg vastzit in het tappkanaal. Zelfs met omgekeerde percussie hameren, kan het onmogelijk worden om een vastzittende boorbijt en staaf te vrijmaken, wat de giethuisoperator noodzaakt tot zuurstof lanseren om de obstructie te verwijderen.
In combinatiepraktijk wordt de boor dan teruggetrokken, de boorlengte nauwkeurig (maar handmatig) gemeten met een gegrafeerde boor-T, wat tegelijkertijd verifieert dat het boren niet off-centrum was. Eenmaal het boorgat positief bevestigd als recht, wordt zuurstof lanseren van de (korte) overgebleven tappkanaal plug uitgevoerd om het taphoul te openen. Dit vereist meestal een minimum aan lanseren (minder dan één lanspijp).
Taphoul Booreisen
De eisen om de afvoersnelheid naar het taphoul te controleren en te optimaliseren (om lagere vloeistofsnelheden en slijtage van de ovenvoering te verlagen) en geassocieerde tappingsnelheid door het (gecontroleerde vloeibare tap met stabiele na-taphoul omstandigheden), leggen een noodzaak op om een constante en optimale taphoul lengte en gladde vorm te handhaven. Dit is meestal zo lang als praktisch haalbaar, terwijl een bijna cilindrische kanaalvorm van gedefinieerde diameter gehandhaafd wordt. In de realiteit is een zekere mate van fluting naar het hete gezicht met erosie aan het hete gezicht aanwezig vanwege tappkanaal temperaturen, boordieptes en hun verdelingen. Verder, aangezien er een hoge verhouding is van slagvolume tot metaalvolume, wordt vaak geargumenteerd dat de beslissing voor diameter en tappingspraktijk gefocust moet zijn op slag. Dit benadrukt een rol van betrouwbaar boren, aangezien het de primaire manier vertegenwoordigt om taphoul diameter te controleren.
Taphoul Boorapparatuur en Controle
Vanwege excessieve risico's van scheef boren, moeten de nauwkeurige uitlijning van kleipistolen en boren gecontroleerd en, indien nodig, herkalibreerd worden aan het begin van elke shift. Taphoul centreer notches moeten de taphoulmassa lokaliseren om de boor te helpen niet 'weg te lopen' van het centrum van het taphoul. Daarnaast zijn geleide en stijve boorstaven essentieel om excessieve boorbuiging te verminderen en een recht gecentreerd taphoul te beveiligen. Begeleidingssystemen omvatten automatische reis tot binnen grenzen, gevolgd door een hydraulische pin die fysiek in haken gelokaliseerd wordt. Voor boren van lange hoogoven taphouls (3,5 m tot 4 m), zijn additionele hydraulische staafapparaten aan de boren vastgemaakt om buiging van de boorstaven en boren van de taphoul as te voorkomen.
Boorstaaf en Bijten
Boorbijt vorm en materiaal (carbide of hittebestendig Cr-Ni legeringstips) zijn belangrijk. Het vermogen om een scherpe snijrand te behouden om te snijden, in plaats van te hameren, door de taphoulmassa, is belangrijk met het bijt snijvlak gepresenteerd aan een puin- en stofvrij gezicht om te boren. Boorbijt diameter wordt meestal gecontroleerd binnen een bereik van 33 mm tot 65 mm. Waar hameren als belangrijk wordt geacht, wordt een binnen bijtvlak dat volledig plat is, gebruikt om de transmissie van impactenergie te maximaliseren, gekoppeld met overgang van sferische tot half-sferische carbide vormen. Lucht afzuiging wordt typisch gebruikt om een schoon gat te bereiken, additioneel biedend enige koeling van de boorbijt om de levensduur te verlengen.
Er zijn twee tegenovergestelde effecten van boren op controle van tappkanaal diameter. Met vroege bijtslijtage is er een negatieve fluting van het tappkanaal (diameter dalend gelijkmatig naar de boorstaaf diameter richting het hete gezicht. Vaker nog, een bijt die niet in staat is zijn snijrand te behouden, neigt te dwalen, wat resulteert in een positieve fluting (vergroten van het gat naar het hete gezicht), of een 'paddenstoel' effect. Traditionele rotsboorbijt ontwerpen bieden enige verhoogde weerstand tegen dit, en worden vaak bevorzugd, ondanks nog steeds vereist boorbijtvervanging elke tap. Ook progressie van gedraaide, tot bajonet, boorstaafkoppelingen wordt gerapporteerd om de incidentie van boorstaven vastgeklampt in koppelingen te beperken.
Het direct gevolg van een glad recht tappkanaal is een consistente gladde tappingsstraal. Aan de andere kant, induceert een tappkanaal met een inwendige kurkentrekker vorm een roterende en sputtende tappingsstraal. Zachter boren met 'laat de boor het werk doen' en niet proberen het taphoul open te forceren met maximale kracht die de boorstaaf kan buigen, en een kurkentrekker toestand produceren, resulteert in gladde tappingsstraal.
Taphoul Sluiting
Het is essentieel dat het taphoul gesloten wordt met een hoge graad van zekerheid en ook om te garanderen dat het gewenste volume taphoulmassa is geïnstalleerd. Het is additioneel te waarborgen dat bij kleipistool intrekking ongeplande taphoul zelfopening niet optreedt. Totale eliminatie van zelfopening is zeer belangrijk.
Normaal gesofisticeerde en krachtige kleipistolen worden gebruikt voor de sluiting van het taphoul. Opnieuw, het belang van het overwegen van kleipistool, taphoulmassa en taphoul operatieve praktijk holistisch als een volledig geïntegreerd systeem kan niet genoeg benadrukt worden. Koppeling van een harde nieuwe generatie taphoulmassa met een oude zwakke kleipistool onvoldoende in staat de taphoulmassa in het taphoul te leveren, is gedoemd te mislukken. Over het algemeen is een goed 'ontwerp' van taphoulmassa meestal een compromis tussen 'apparatuur capaciteit' en 'proces' vereisten.
Terwijl handmatig propen op het eerste gezicht extreem simplistisch lijkt en directe interface van de operator met een hete tappingsstraal vereist, kan, als onjuist gecontroleerd, excessieve taphoulklei toevoeging mogelijk door geautomatiseerde kleipistolen potentiëel een destructieve (maar vaak verborgen) actie hebben op een taphoul en voering omgeving.
Een perfect cylindrisch 1 m lang tappkanaal van 50 mm diameter vereist theoretisch slechts 2 liter taphoulmassa om het volledig te vullen. Dit neemt toe tot 5 liter als gemiddeld versleten tot 80 mm diameter, door ofwel positieve fluting (verergerd door zuurstof lanseren en/of vergroting door bad slijtage van het taphoul hete gezicht), of negatieve fluting langs het tappkanaal. Het is tamelijk verbazingwekkend om deze hoeveelheid taphoulmassa te vergelijken met de massa die gebruikt wordt voor hoogovens van 1,8 m tot 2 m, of meer meestal 2,5 m tot 4 m taphoul lengte, van 'zo min' als 10 liter tot 20 liter, tot 50 liter tot 120 liter tot zelfs 200 liter tot 300 liter taphoulmassa per sluiting, bij het proberen een 'paddenstoel' te stabiliseren.
Giethuis operatie betreft meestal verhoogde taphoulmassa injectie wanneer de taphoul lengte verkort en vice versa. Vooral in opeenvolgende individuele taphoul tappingspraktijk, is een gemeenschappelijke additionele praktijk geadvocateerd op de andere rustende taphouls, voor occasionele taphoulmassa injectie om 'paddenstoel' conditie te handhaven, die anders onderhevig is aan progressieve oplossing (als marginaal koolstof onverzadigd) en slijtage in contact met hearth vloeistof.
Gebruik van getaperde mondstuk tips in de kleipistolen biedt betere afdichting tegen het taphoul socket. Op moderne kleipistolen, wordt snelle en geautomatiseerde druk-gereguleerde kleipistool slew toegepast om schade aan de kleipistool mondstuk verder te minimaliseren, en het risico op zware impact op het tappkanaal gezicht en/of kanaal, dat anders taphoul refractair en 'paddenstoel' kan kraken of zelfs losmaken, te verlagen. Slew druk wordt meestal iets hoger ingesteld relatief ten opzichte van de kleipistool loopdruk (200 bar tot 315 bar taphoulmassa druk), resulterend in een duwkracht van meer dan 60 ton op het taphoul gezicht/gezichtsplaat, met name om hogere sterkte taphoulmassa te duwen die de potentiële voor bypass van taphoulmassa tussen de mondstuk en taphoul gezicht/gezichtsplaat beperken. Automatische controle van kleipistool contactkracht is ook bevorzugd om het risico op onnodige mechanische schade aan de taphoul refractair te beperken. Ook, gestaggerde, multi-fase kleipistool injectie bij verschillende snelheden kan worden toegepast om optimale taphoul omstandigheden te bereiken. Dit kan omvatten: (i) eerste duw bestaande uit snelle duw van 45 kg taphoulmassa om alle materiaal uit het tappkanaal te verplaatsen, gevolgd door een langzamere duw van nog eens 45 kg taphoulmassa om de 'paddenstoel' te bouwen, en een finale zeer langzame duw van variabele taphoulmassa om de 'paddenstoel' nog verder te bouwen en de taphoulmassa in het taphoul te compacteren, en (ii) Tweede duw met zeer langzame duw 5 min na de eerste duw en met minder dan 5 kg taphoulmassa toevoeging om de taphoulmassa nog verder te compacteren en gaten te sluiten. Om het risico op taphoul doorbraak te verminderen, blijft de kleipistool dan 5 min in positie om adequate taphoulmassa uitharding toe te staan voordat het van het taphoul gezicht verwijderd wordt.
Taphoul Lengtes
Het is vitaal dat alle tappingsparameters zo constant mogelijk gehouden worden, inclusief de taphoul lengtes. Variaties in taphoul lengtes kunnen toegeschreven worden aan kleipistool capaciteiten, de hoeveelheid klei in het taphoul geduwd tijdens eerdere propen, en de kwaliteit van de taphoulmassa. Te kort een taphoul kan resulteren in een veiligheidsrisico van een zelfopenend taphoul, en te lang een taphoul kan resulteren in de boormachine niet het taphoul openen, wat het gebruik van zuurstof lanspijpen vereist om het taphoul te openen voor oven tappen. De taphoul lengte vereist voor stabiele operatie is afhankelijk van de ovengrootte en de paddenstoelgrootte die voldoende is voor adequate taphoul bescherming. Het is belangrijk om een taphoul lengte te verkrijgen die superieur is aan de initiële dikte van de hearth koolstof stenen.
Taphoul Slijtage Verschijnselen
De boorbaarheid van de taphoulmassa wordt gedefinieerd als de gemak waarmee het taphoul geopend kan worden na propen. Succesvol boren en sluiten hangt niet alleen af van de apparatuur en de kwaliteit van de taphoulmassa, maar ook van het oordeel en de ervaring van de operator. Voordat een taphoul geboord kan worden, moet de taphoulmassa voldoende tijd toegestaan worden voor uitharding en zo spatten aan het begin van een tappen en/of vroege slijtage op het taphoul te vermijden. Tijdens het uithardingsproces worden de vluchtige stoffen uit het mengsel verbrand en begint de klei te verharden om een stevige, juiste afdichting van het taphoul toe te staan. Naarmate de oven getapt wordt, neemt de interne erosie van het taphoul toe tijdens het tappen door zowel chemische als mechanische aanval van het ijzer, slag, en gas. De slijtage in en rond het taphoul gebied treedt op in de volgende stadia: (i) slijtage op de paddenstoel, (ii) slijtage op de taphoul diameter, en (iii) slijtage die de taphoul opening breedte vergroot.
Taphoul Monitoring
Taphoul monitoring bestaat uit twee afzonderlijke acties: (i) actieve monitoring tijdens de tap en (ii) off-site monitoring van temperaturen in de hearth en rond de taphouls.
Het taphoul wordt actief gemonitord tijdens tappen door de giethuisoperator die verantwoordelijk is voor het openen en sluiten van het taphoul met de boor en kleipistool. Hij monitord het taphoul gedurende de duur van het tappen voor eventuele abnormaliteiten en onderneemt passende acties. Hij monitord de volgende factoren.
- Hoek waarop het hete metaal en slag uit het taphoul stroomt.
- Spatterende gieten – Spattering manifesteert zich als een spuugactie in plaats van een gladde straal die uit de oven stroomt.
- Het moment dat de oven begint te blazen tijdens een tappen. Blazen wordt gekenmerkt door de emissie vonken in plaats van een stroom ijzer of slag.
- De toestand van het taphoul nl. is het volledig open, boorhoek.
De hoek van de straal heet metaal en slag die uit de oven stroomt hangt af van de vloeistofdruk en gasdruk binnenin de oven. Hoge tappingshoeken vormen een veiligheidsrisico en hete blast volumes in de oven moeten gereduceerd worden om de tappingshoek en stroom te controleren. Mogelijke spattering van het taphoul op elk moment tijdens het tappen vormt niet alleen een veiligheidsrisico maar ook een operationeel risico. Spatterende tappingspraktijken zullen resulteren in een toename van de hoeveelheid reinigingswerk vereist na het tappen, voor de volgende tapping. In het geval dit reinigingswerk excessief is in die de tap eind tot tap start tijd toeneemt buiten de norm, kan deze tappingsvertraging resulteren in een grote operationele terugslag zoals een afgekoelde hearth (ergste scenario).
Blazen van het taphoul zoals aangegeven door vonken die worden geëmiteerd is een indicatie van de oven droog en klaar voor propen. Voordat de propactie genomen wordt, moet de operator ervan verzekeren dat de oven daadwerkelijk blaast en het geen vals blazen is.
Temperatuurmonitoring wordt meestal op twee niveaus gedaan. In de controlekamers kan de temperatuur op 24 uur basis gemonitord worden door de operator met behulp van een digitaal controlsysteem (DCS). Schema's worden gebruikt om de temperaturen op een gemakkelijk begrijpelijke manier weer te geven. Off-site, kunnen de temperaturen over langere periode gemonitord worden. Het maximum over perioden van weken of maanden kan dan gebruikt worden en de ergste slijtage berekend. Met deze informatie kunnen voorspellingen gemaakt worden over mogelijke probleemgebieden.
Als de temperatuur niet gemonitord wordt, bestaat het risico dat de taphoul slijtage doorgaat tot het de mantel bereikt en niet bevat zal worden. Dit kan resulteren in een doorbranding (doorbraak) met vloeibaar heet metaal dat langs de kant van de hoogovenmantel afloopt, de mantel beschadigend, explosies veroorzakend bij contact met water, thermokoppelen beschadigend, en nog meer uitgebreide schade zoals hydraulische kamers oververhit en brand vangen wanneer direct boven zo'n doorbraak gelegen.
Productieproces
- Hoogovenslak: Essentieel voor optimale ovenbedrijf
- Hoogpresterende automatisering, meting en controle voor hoogovens
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Granulatie van Hoogovenslak in de Gietkamer: Procesoverzicht
- Optimaliseren van hoogovenproductiviteit: sleutelparameters en strategieën
- Levensduur hoogoven hearth verlengen met TiO₂-coatings: bewezen refraktarijbescherming
- Optimalisatie van Hoogovensprocessen met Hoge-Aluminaslak
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- IJzerproductie optimaliseren: De chemie van hoogovensmelterij
- CO₂-Emissiereductie in Hoogoven-IJzerproductie
- Gewinden Beheersen: Expert Inzichten over Tappen & Draadfrezen