



Geavanceerde sensoren & instrumenten voor nauwkeurige hoogovenmonitoring
Sensoren, instrumenten en metingen voor monitoring van hoogoven
Een hoogoven (BF) werkt op het principe van counterstroom gas-naar-vaste-stof warmte-uitwisseling van tuyère-raceway tot de stoklijn en van een counterstroom zuurstof (O₂) uitwisseling van smeltzone tot de stoklijn. Vaste lastmaterialen bestaande uit ferreuse materialen (ijzererts, sinter, en pelletten), cokes, en fluxmiddelen worden bovenaan de oven ingeladen, terwijl lucht normaal verrijkt met O₂, en soms met hulpbrandstoffen, wordt gevoerd door de tuyères nabij de bodem van de oven. De gebruikelijke verblijftijd van de ferreuse lastmaterialen in de oven kan zo lang zijn als 8 uur, terwijl die van het gas een paar seconden is. Echter, de verblijftijd van de cokes in de kuip is veel langer, doorgaans variërend van 1 week tot 4 weken. Vloeibaar ruw ijzer (HM) en vloeibare slak worden op regelmatige intervallen getapt door een aantal taphaten gesitueerd aan de bodem van de oven. De slak wordt gescheiden van het ruw ijzer wat behandeld wordt door HM-pannen. Een hoogoven moet bediend worden met hoge productiviteit en laag brandstofverbruik op een flexibele, stabiele en hoge efficiënte manier en moet een lange campagnelengte hebben.
De hoogoven wordt vaak aangeduid als zwarte doos vanwege termen zoals de ovenconditie en ovenniveaus van warmte die momenteel in dominant gebruik zijn alsook aangezien het hoogovenproces veel onbekende gebieden heeft. De reden lijkt te liggen in de moeilijkheid in meting, omdat in een hoogoven drie fasen van gas, vast, en vloeibaar coëxisteren, de reactie niet-uniform in radiale richting verloopt, het proces vergezeld wordt door een tijdsafhankelijke variatie, en de te meten parameters altijd bewegen in een hoge temperatuur, hoge druk, en stof bevattende atmosfeer.
Enkele van de sensoren die doorgaans in een hoogoven gebruikt worden zijn (i) 'radar sensor' voor lastniveau en lastdalingssnelheid meting, (ii) hoogoven topgas ontstekingslans, (iii) vaste 'boven last' sensor voor temperatuur- en drukmetingen en gasbemonstering, (iv) bewegelijke 'boven last' profielmeter om lastprofielen, lastdalingssnelheid, temperatuur, druk te meten en voor gasbemonstering, (v) bewegelijke 'boven last sensor om temperatuur, druk, lastlaadkrommes te meten en voor gasbemonstering, (vi) horizontale 'in last' sensoren om temperatuur, druk, lastlagen te meten en voor gasbemonstering. Andere veelvoorkomende sensoren gebruikt in hoogoven zijn stoklijndetectoren, thermo-vision camera's, profielmeters, sensoren die akoestiek gebruiken voor topgastemperatuurmeting, impactsensoren, dalende verticale sensoren, scannende sensoren, infrarood thermo camera's en tuyère sensoren etc.
Evolutie van hoogovenmonitoring
De bediening van een hoogoven is geleidelijk veranderd van een puur ervaringsgebaseerde activiteit naar een activiteit die ondersteund wordt door wetenschappelijke en metallurgische principes. Hoogoven wordt niet meer beschouwd als een 'zwarte doos'. Een belangrijk deel van deze evolutie is de introductie en het gebruik van gesofisticeerde sensoren en meetapparaten die nuttige informatie over de toestand van het proces aan de BF-operator overbrengen. Voor de betrouwbare bedrijfsvoering van de hoogoven is het essentieel om diverse operationele parameters te verzamelen door gebruik te maken van deze verschillende meetapparaten zodat het BF-proces transparant wordt voor de operator. Een moderne hoogoven is uitgerust met een groot aantal sensoren, instrumenten en meetapparaten wat impliceert monitoring van een groot aantal signalen en deze signalen moeten op een zinvolle manier aan de BF-operator gepresenteerd worden. Typische sensoren, instrumenten en meetapparaten gebruikt in eerdere hoogovens zijn getoond in Fig 1.
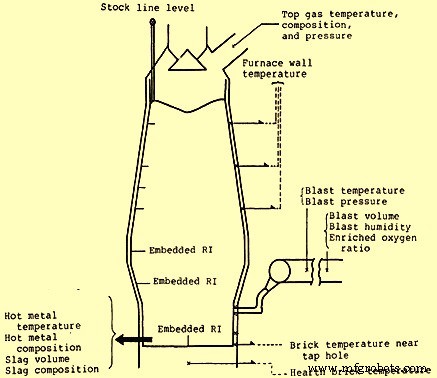
Fig 1 Typische sensoren, instrumenten en meetapparaten gebruikt in eerdere hoogovens
Sinds de laatste 40 tot 50 jaar zijn diverse sensoren en meetapparaten ontwikkeld voor procescontrole in de hoogoven. Als middel om de lastverdeling te weten, zijn een verticale sensor, horizontale sensor, en thermo-vision camera aan de keel ontwikkeld. Een combinatie van gasstroomverdelingsmeetsysteem en lastverdelingscontrolsysteem heeft het controleren van hoogoven met flexibiliteit toegestaan. Na deze ontwikkelingen is de nauwkeurigheid waarmee de lastverdeling gemeten en gecontroleerd wordt, verbeterd door het gebruik van diverse profielmeters alsook een magnetmeter. De ontwikkeling in gasanalysatoren is geweest van de conventionele gaschromatografie naar instrumenten met kortere meetintervallen en met hogere precisie, en daarna naar massaspectrometers. Voor meting rond de tuyères, is de ontwikkeling voortgegaan met tuyère-lichaam thermometers, tuyère televisies, en tuyère sensoren die informatie geven over de temperatuur rond de raceway of op gasverdeling. Dit samen met diverse wiskundige modellen gebaseerd op ovens warmteschatting en smeltzoneschatting hebben geholpen bij de verbetering van het algehele BF-bedrijfscontrolsysteem.
De signalen in een moderne hoogoven, die gerealiseerd worden door een uitgebreid systeem van sensoren, instrumenten en meetapparaten voor de verzameling van adequate gegevens van het totale proces voor analyse en nauwkeurige controle, zijn zeer hoog in aantal. Het totaal I/O (input-output) signalen aantal van deze sensoren, instrumenten en meetapparaten kan van de orde zijn van 24.000, waarvan binaire I/O signalen in het bereik kunnen liggen van ongeveer 18.500 tot 19.000, temperatuursignalen in het bereik van 1.200 tot 1.500, andere analoge signalen 4.000 en weegsignalen in het bereik van ongeveer 70.
De sensoren en meetapparaten van de hoogoven hebben een grote vooruitgang gemaakt op basis van recente ontwikkelingen op elektronica, optica en computertechnologie. Met het gebruik van computers is het nu mogelijk om de verschillende parameters van de hoogoven op een betere manier te monitoren aangezien computers niet alleen het tonen van de variabelen toestaan maar ook gevestigde modellen gebruiken, verschillende variabelen vergelijken, en databases opbouwen om de variabelen en hun evolutie tijdens het proces op te slaan.
Typische toepassing van sensoren en meetapparaten in een moderne hoogoven is gegeven in Fig 2.
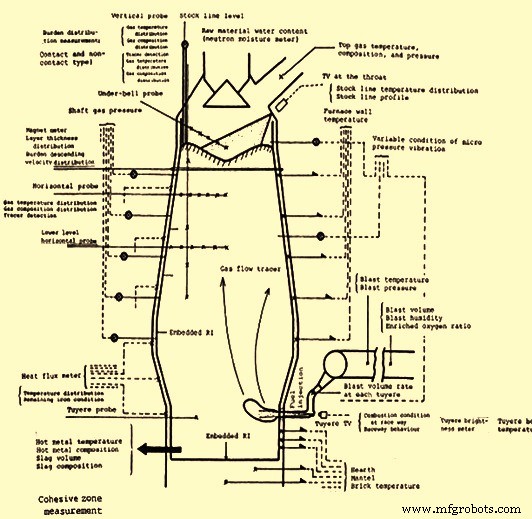
Fig 2 Typische toepassing van sensoren en meetapparaten in een moderne hoogoven
De reacties die in een hoogoven plaatsvinden zijn zeer complex van aard aangezien alle drie fasen van gas, vast, en vloeibaar coëxisteren en de reacties niet-uniform in radiale richting verlopen. Het proces wordt vergezeld door een tijdsafhankelijke variatie, en de te meten parameters bewegen altijd in een hoge temperatuur, hoge druk, en stof bevattende atmosfeer en dit creëert moeilijkheid in meting. Vanwege de moeilijkheid in meting van de verschillende parameters van een hoogoven, wordt de oven doorgaans verdeeld in verschillende zones. De verschillende zones van een hoogoven en de gewenste metingen in de zone worden hieronder beschreven.
Stukkige zone
In deze zone vindt indirecte reductie plaats in de oven. De gewenste parameters van de zone die de BF-operator moet weten zijn temperatuurverdeling, gaspermeabiliteit, reductiegraad, snelheid van lastdaling, en verandering in de fysieke eigenschappen van de last. Voor deze parameters zijn de benodigde metingen hoeveelheid en deeltjesgrootteverdeling, en gemengde laagverdeling voor vaste lastmaterialen en hoeveelheid, samenstelling, temperatuur en druk in het geval van opgaande gassen. Typisch de metingen die genomen worden zijn lastoppervlakteprofiel en laagdikteverdeling, lastoppervlaktetemperatuur, gassamenstelling, temperatuur- en drukverdeling.
Directe meting in de stukkige zone is relatief eenvoudig en dit stelt de ontwikkeling van verschillende sensoren toe die veel informatie leveren. In deze zone zijn de belangrijkste meetgebieden de lastverdeling, gasstroomverdeling, en hun verandering met tijd, allemaal beïnvloedend de reductie, warmte-uitwisseling, gaspermeabiliteit, en dalingsgedrag van de last. De drie factoren die helpen bij het schatten van de lastverdeling zijn (i) laagdikte, (ii) lastgrootte, en (iii) verdeling van gaten. Van deze drie factoren kan alleen de laagdikteverdeling gemeten worden met diverse profielmeters. Echter, de capaciteit van de profielmeters is slecht aangezien ze alleen het oppervlakteprofiel meten en niet de veranderingen in oppervlakteprofiel door lastladen. Verder zijn de metingen ongeldig voor de meting van gemengde laag. Recent is een sensor ontwikkeld die een magnetmeter gebruikt. Deze sensor maakt meting mogelijk voor de veranderingen in lastoppervlakteprofiel, voor de laagdikteverdeling inclusief gemengde laag, en dalingssnelheidsverdeling.
De gasstroomverdeling is het resultaat van de lastverdeling. Het is een zeer belangrijke meting aangezien het de operatie van de hoogoven beïnvloedt. De gasstroomverdeling wordt bepaald door de vier factoren namelijk (i) stroomsnelheid, (ii) temperatuur, (iii) samenstelling, en (iv) druk. De normale parameters die gemeten worden zijn de verdelingen van temperatuur, samenstelling en druk aangezien deze parameters gemakkelijk te meten zijn. Het gebruik van horizontale en verticale sensoren en ovenwand drukmeter leveren tamelijk bevredigende meetwaarden voor de temperatuur, samenstelling, en drukverdelingen. De directe meting van gasstroomsnelheidsverdeling binnen de last is wenselijk maar momenteel zijn zeer nauwkeurige meetmethoden niet ontwikkeld. Daarom wordt de gasstroomsnelheidsverdeling binnen de last geschat met behulp van wiskundige modellen met behulp van de beschikbare gegevens voor de gastemperatuur, samenstelling, en druk.
Cohesieve zone
Alle drie typen reacties namelijk (i) indirecte reductiereacties, (ii) directe reductiereacties, en (iii) oplossingsverliesreacties vinden plaats binnen de hoogoven. Alle drie reacties beïnvloeden de cohesieve zone. Daarom zijn alle metingen die nodig zijn voor de stukkige zone samen met metingen van niveau en het profiel van de last belangrijke metingen voor de cohesieve zone.
De cohesieve zone vertoont de grootste weerstand tegen gasstroom in hoogoven, en vormt daarmee een index voor de operatiestabiliteit door de in-ovengasverdeling en lastdaling. Daarom wordt meten van de positie en het profiel van de cohesieve zone beschouwd als zeer belangrijke meting. Op dit moment kunnen de positie en het profiel van de cohesieve zone niet direct gemeten worden en die parameters die direct gemeten worden met diverse sensoren worden gebruikt voor het schatten van de cohesieve zone door gebruik te maken van wiskundige modellen.
Druppel-, raceway- en dode-man zones
In druppel-, raceway- en dode-man zones zijn de activiteiten die in een hoogoven plaatsvinden (i) slakvorming, (ii) verbranding van cokes en/of hulpbrandstoffen, (iii) circulatie van metalloïden zoals zink, zwavel en alkaliën, en (iv) overgebleven directe reductie en oplossingsverliesreacties. De gewenste metingen in deze zone zijn vloeibare permeabiliteit, metaal- en slakstroomverdeling, metalloïde reactie, daling van cokes, verbranding van cokes, dode-man vorming, en verspreiding van de raceways. Typische metingen die in deze zones worden gedaan zijn (i) blastvolume bij elke tuyère, (ii) lengte van raceway, (iii) helderheid van raceway, (iv) beweging van cokes, (v) grootte van cokes, en (vi) temperatuur van tuyère-lichaam.
In deze zones verschijnen fenomenen zoals cokesdaling, dode-man vorming, stroom van ruw ijzer en slak, cokesverbranding bij tuyère raceway, metalloïde reactie, en ontzwaveling. Voor beter begrip van het fenomeen, worden gas- en vloeibare-permeabiliteit en temperatuurniveau als belangrijk geacht. Deze zones zijn waar de finale condities van ruw ijzer en slak bepaald worden en dus is enige belangrijke informatie vereist om te meten en te begrijpen. Echter, de daadwerkelijke metingen die momenteel mogelijk zijn in deze zones zijn (i) de temperatuurverdeling van de koelstaf, (ii) de temperatuur van het tuyère-lichaam, en (iii) de conditie van de raceway bij de tuyère. De ontwikkeling van meetapparaten in deze zones is op een zeer lage snelheid voortgegaan, aangezien de meetmethoden in dit gebied moeilijk zijn en er ook verwarring is in filosofie over wat te meten en hoe fenomenen te rangschikken. Voor deze zones wordt normaal een schattingsmodel gebruikt met diverse wiskundige modellen om de finale toestand van ruw ijzer en slak zo snel mogelijk te schatten en de condities te controleren.
Kuipzone
In deze zone vindt de verzameling, scheiding en opslag van ruw ijzer en vloeibare slak plaats. De enige activiteiten die in deze zone plaatsvinden zijn ontzwaveling en verkoolstofing van ruw ijzer. De vloeibare permeabiliteit is ook belangrijk in deze zone. De gewenste metingen in deze zone zijn (i) niveau van ruw ijzer en slak en hun gedrag, (ii) cokesvoorraad en de verwijdering ervan vanwege verbranding, (iii) ontzwaveling en verkoolstofing van ruw ijzer, en metalloïde reactie. Typische metingen in deze zone die nodig zijn zijn monitoring van het gedrag van ruw ijzer en vloeibare slak alsook monitoring van kuip cokes vervanging en voor dit wordt een schattingsmodel gebruikt met diverse wiskundige modellen momenteel.
Meetmethoden gebruikt voor BF-procescontrole
Enkele van de meetmethoden momenteel gebruikt voor de BF-procescontrole zijn hieronder gegeven.
- Verdeling van last – Meetmethoden die momenteel gebruikt worden zijn (i) contacttype profielmeter, (ii) contactloze profielmeter, en (iii) magnetmeter. Contacttype profielmeter meet alleen het lastoppervlakteprofiel. Het meet noch de verandering in het oppervlakteprofiel door laden noch het meet gemengde lagen. Verder zijn er grote meetfouten met name wanneer er gestoorde lastverdeling is. Contactloze typen profielmeters zijn beter aangezien het de lastverdeling niet stoort. In het geval van magnetmeter, meet het het binnenste van de last en stelt meting toe van oppervlakteprofielverandering door laden en gemengde lagen.
- Gasstroomverdeling – Meetmethoden voor de gasstroomsnelheidsverdeling die momenteel gebruikt worden zijn (i) vloeistofstroommeter, (ii) hete draad type gasstroommeter, (iii) verwarmde thermokoppel methode, en (iv) gas tracer methode. Normaal worden gasstroomhoeveelheden verkregen van gasdruk, temperatuur en samenstelling in het geval van de eerste drie methoden. De gas tracer methode is een momentmeting die de lastverdeling niet stoort.
- Cohesieve zone niveau en profiel – Cohesieve zone niveau en profiel worden gemeten ofwel door directe methode of indirecte methode. In de indirecte methode zijn berekeningen gebaseerd op enkele veronderstellingen en enkele gemeten parameters basis gasstroomdruk, temperatuur en samenstellingverdeling. Horizontale sensoren worden meestal gebruikt voor temperatuur en samenstellingverdeling van gas. Het is weer een momentmeting. Gasstroomdrukverdeling wordt gemeten door ovenwand gasdruk te meten wat een continue meting is zonder de last te storen. Directe meting van cohesieve zone wordt gedaan door invoegtype verticale sensor methode, RI methode, en triple domein reflectometrie (TDR) methode. Van de drie is TDR de continue meting terwijl de andere twee de momentmetingen zijn. De verticale sensor heeft voordeel van het leveren van data over temperatuur, druk en samenstelling alsook.
Onderhoud van BF-mantel
Voor een hoog efficiënte en stabiele operatie van de hoogovenmantel en refraktarie voering, zijn instrumentaties gebaseerd op het binnenprofiel van de hoogovenrefraktariën en het onderhoud van de ovenmantel. Aangezien de verlengde dienstlevensduur van de hoogoven groot bijdraagt aan kostenreductie, is er het belang van de meting voor ovenmantelonderhoud voor het doel van het geven van informatie over de slijtage van de ovenrefraktariën, scaffold-opbouw, en voor het beschermen van de koelapparatuur en de aan de oven gehechte apparatuur tegen schade.
Conventioneel is de meting van de ovenmantel en refraktariën voornamelijk temperatuur geweest met meetpunten vermeerderd met uitgebreide vereisten. Recente vooruitgang in de meetmethoden omvat een elektrische potentiaal puls methode of een thermokoppel respons methode die direct de refraktariedikte meet. Het BF-mantelonderhoud neigt er ook naar om het ovenmantelcontrolsysteem in een computer te incorporeren om om te gaan met verhoogd aantal meetpunten en met het gebruik van een refraktarieslijtage lijn schattend wiskundig model. Verschillende instrumentaties die gemeenschappelijk gebruikt worden voor het onderhoud van BF-mantel en refraktarisonderhoud worden hieronder beschreven.
- Refraktarieslijtage en scaffold-opbouw – Er zijn verschillende methoden. De thermokopelmethode is de gevestigde methode maar de meetpunten zijn beperkt en hangen af van de oventemperatuur. De infrarood thermo camera methode produceert grafieken als een patroon en hangt ook af van de oventemperatuur. In het geval van de warmtestroommeter methode, zijn meetpunten beperkt en hangen af van de oventemperatuur. Andere methoden zijn (i) thermokoppel respons methode, (ii) potentiaal puls methode, (iii) ingebouwde RI methode, en (iv) boormethode. Deze methoden meten wanddiktes maar detecteren geen toename in wanddikte. In het geval van ingebouwde RI methode kan slechts één punt per RI gemeten worden terwijl de boormethode moeilijk is tijdens normale operatie.
- Bescherming van ovenkoelapparatuur – Verschillende metingen worden gemaakt voor het doel van de bescherming van de ovenkoelapparatuur en om schade in vroege stadia te detecteren. Deze metingen zijn (i) meting van CO hoeveelheid opgelost in het koelwater, (ii) meting van koelwater differentiële stroomsnelheid, (iii) meting van temperaturen van koelwater toevoer en afvoer, en (iv) meting van waterstof in de BF topgas. De tweede methode is gevoelig voor waterkwaliteit. De derde methode vertelt de warmtebelasting op de koelapparatuur terwijl de vierde methode het beschadigde deel niet detecteert.
- Bescherming van de apparatuur gehecht aan de hoogoven – De apparatuur gehecht aan de hoogoven moet beschermd worden tegen storing. In het geval van gasreinigingsapparatuur wordt het gedaan door meten en controleren van temperatuur en druk van de topgas terwijl tuyères en blaaspijpen beschermd worden door meten van het blastvolume en de hoeveelheid hulpbrandstof bij elke tuyère.
Productieproces
- DIY thuisbrouw temperatuurcontrole: Monitoren & regelen met Arduino
- Zelf vluchtinstrumenten bouwen: Horizon & Kompas met Arduino & MPU-6050
- Hoogovenslak: Essentieel voor optimale ovenbedrijf
- Hoogpresterende automatisering, meting en controle voor hoogovens
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Optimaliseren van hoogovenproductiviteit: sleutelparameters en strategieën
- Optimalisatie van Hoogovensprocessen met Hoge-Aluminaslak
- Droge Granulatie van Hoogovenslak: Energieherwinning & Duurzaamheid Versterken
- Optimalisatie van hoogovengietshuis operaties voor efficiëntie en betrouwbaarheid
- CO₂-Emissiereductie in Hoogoven-IJzerproductie
- Combineren van AC en DC Dielectrische Sensoren voor Precieze Composiet Uithardingsmonitoring