



Gewinden Beheersen: Expert Inzichten over Tappen & Draadfrezen
Hey mensen, vandaag gaan we praten over gewindesnijden in meerdere vormen. Voor het grootste deel ga ik mijn ervaringen bespreken met de verschillende typen draadsnijden/vormen, dus als je op zoek bent naar veel technisch informatie, mijn excuses, maar er zoveel variabelen zijn bij het draadmaken – misschien kan ik later een meer technische blog over elk type draadvorm schrijven. Voor nu geven we een algemeen overzicht van het snijden van draden gebaseerd op mijn ervaringen en meningen. Ik weet, meningen zijn als… nou ja, je snapt het, blijf gewoon bij me en hopelijk kan ik wat inzicht bieden.
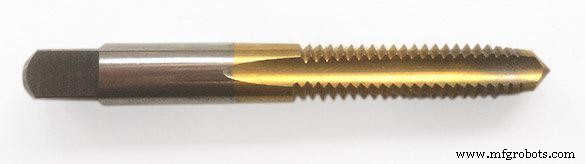
Allereerst hebben we snijtappen. In mijn ervaring zijn snijtappen het meest gebruikt in de meeste industrieën. Snijtappen zijn redelijk goedkoop en erg veelzijdig. Je hebt allemaal de boortabellen gezien die de taphole maten geven die nodig zijn voor verschillende draden. Redelijk simpel – boor het gat naar de juiste grootte en diepte, senk het gat, en tap het dan.
Gewinden Maken in Doorgangsgaten met een Snijtap
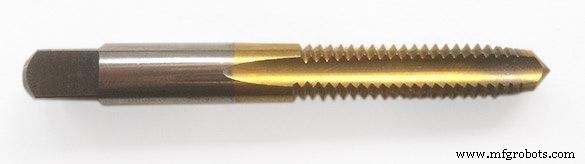
Bij het bepalen welke tap je nodig hebt, moet je letten op het type gat dat je tapt. Bij het tappen van een doorgangsgaat kun je een standaard snijtap gebruiken die een aanloop heeft. De aanloop is het getapte deel aan het einde van de tap dat de tap essentieel centreert in het gat bij ingang.
Bij het tappen van een doorgangsgaat moet je ervoor zorgen dat je diep genoeg gaat om draden door het hele gat te snijden – de lengte van de aanloop hangt af van de grootte van de draad. Hoe groter de draad, hoe langer de aanloop.
Een Blind Gat Tappen met een Bodemtap
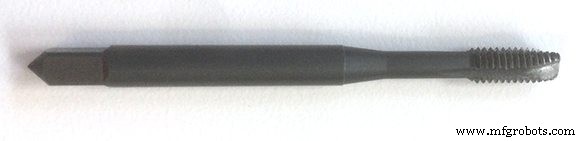
Echter, als je een blind gat tapt, zou je goed doen om een bodemtap te overwegen. Een bodemtap heeft de aanloop bijna volledig afgeschlopen. Dit stelt je in staat om de tap dieper in een blind gat te laten ingrijpen. Deze worden gebruikt wanneer er een strakkere tolerantie is op de diepte van het gat, in situaties waar een te diep gat doorbreekt in een kenmerk. Dit komt door het hoofdprobleem met snijtappen… SPANNEN. Bij het gebruik van snijtappen in een blind gat, ongeacht standaard tap of bodemtap, moet je ruimte maken voor spannen. Naarmate de tap het gat ingaat, snijt hij de draadgeometrie uit het materiaal, waardoor spannen ontstaat. Omdat je van boven ingrijpt, worden de spannen naar beneden in het gat geduwd samen met de tap. Als je niet genoeg ruimte aan de bodem van je gat voorziet, dan breekt je tap. Zo simpel is dat. Daarom zijn bodemtappen zo handig in blind gaten – met een heel korte aanloop hoef je niet zo diep te boren om volle draden tot een bepaalde diepte te vormen. Houd er rekening mee, er zijn tappen beschikbaar met helicale geometrie met het doel om spannen omhoog uit het gat te tillen. In mijn ervaring heb ik gemengde resultaten gekregen. De complexe geometrie verzwakt uiteindelijk de tap, dus als je een zwaar materiaal tapt, wees voorzichtig. Zorg gewoon dat je je huiswerk doet.
De Kracht van een Rolvormtap
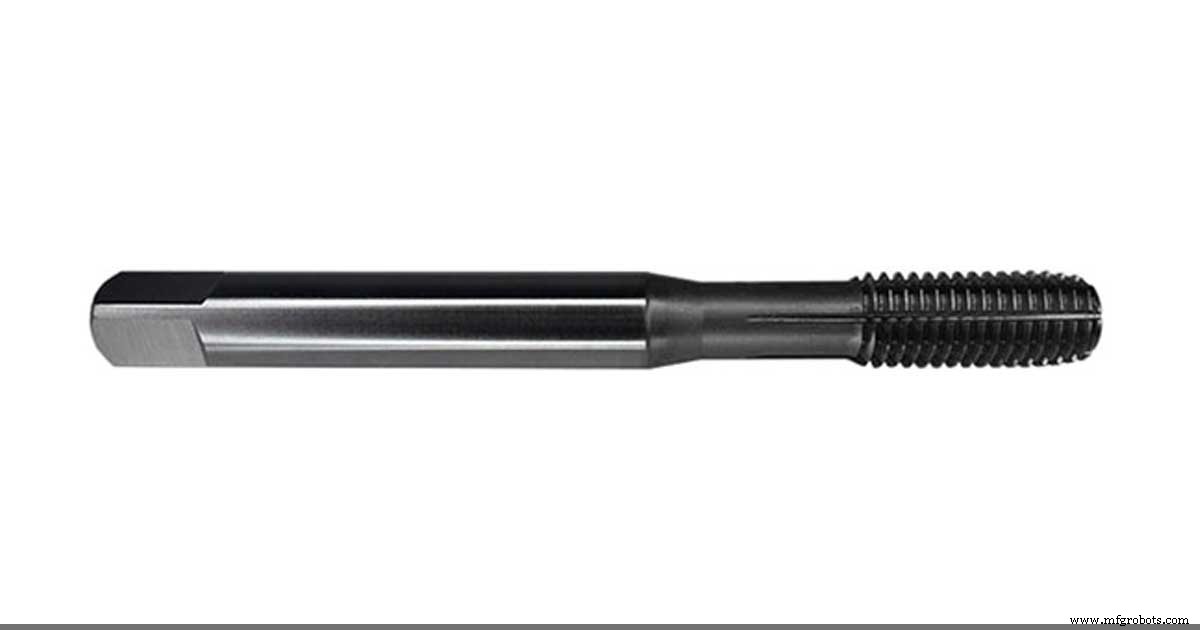
Vervolgens hebben we rolvormtappen. Toen ik rolvormtappen voor het eerst ontdekte, was ik in de hemel. Het was na een bijzonder frustrerende week van gebroken tappen en slechte delen. De kans is groot dat als je dit leest, je ook wel zulke weken hebt gehad. We allemaal. Rolvormtappen zijn veel sterker dan snijtappen, en de geometrie is volledig anders. Het ene nadeel van rolvormtappen, en een belangrijke reden waarom de meeste winkels waar ik voor gewerkt heb ze nooit volledig hebben aangenomen, is dat de standaard taphole maat niet meer geldt. De meeste standaard boortabellen (de grote die je op de muur in de zaak hangt) hebben nu standaard tap, rolvormtap, metrieke tap en STI tap boormaten allemaal apart vermeld. Echter, na jaren van het gebruik van standaard tappen verwijzen velen van ons niet zo vaak naar de tabel als we zouden moeten, en aangezien het gat voor een rolvormtap aanzienlijk groter is dan dat voor een snijtap, kunnen er slechte dingen gebeuren. Een rolvormtap doet precies wat de naam impliceert – het vormt de draden in plaats van ze te snijden. Wanneer de tap het gat binnengaat, snijdt hij niet materiaal weg, maar verandert hij de vorm ervan en vormt hij het in de draadgeometrie. Als je ooit werk gedaan hebt voor een defensie-aannemer, is dit de reden waarom de meeste tekeningen een nota hebben dat alle draden gevormd moeten worden door een snijtap. Het leger keurt doorgaans operaties af die de structuur van het materiaal veranderen, tenminste in mijn ervaring. Ze keuren ook gietwerk af ten opzichte van massive platen voor complexe delen – te veel onbekends in wat je niet kunt zien. Toch, rolvormtappen zijn geweldig. Ze zijn moeilijk te breken (nee, dat is geen uitdaging) maar ze vereisen wel een beetje meer koppel. Ik heb rolvormtappen eigenlijk alleen in aluminium en andere zachte materialen gebruikt, zelden in koudgewalst staal. Ik weet niet zeker hoe ze presteren in harder materiaal, maar de meeste winkels houden niet van het idee van twee sets boortjes voor dezelfde draadgrootte, weshalb ze niet meer wijdverspreid zijn.
De Veelzijdigheid van Gewinden Maken met een Draadfrees
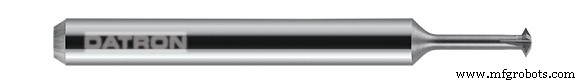
De laatste vorm van draadsnijden is draadfrezen. Draadfrezen is een geweldige operatie die op het eerste gezicht eng lijkt, maar zodra je het onder de knie hebt, is het werkelijk verbazingwekkend. Er zijn veel verschillende typen draadfrezen, waar ik in een andere blogpost op inga. Voor nu bespreek ik een enkelpunt draadfrees. Met een enkelpunt draadfrees heb je grote veelzijdigheid, met de meeste draadfrezen een breed scala aan draden snijden. Je kunt aangepaste pitch draden maken, rechts- of linkshandig, binnen- of buitendraden allemaal met één gereedschap. Sinds ik onlangs helicaal boren voor mijn gaten heb gaan gebruiken in plaats van boren, kun je veel verschillende gaten, met veel verschillende draden allemaal met twee gereedschappen bereiken. Je boort een gat tot de kerndiameter van de draad, stuurt de draadfrees erin om de draden te frezen, en je kunt de draadfrees zelf gebruiken om de bovenkant van het gat af te faseren, mits het geen 90-graden aftrekking hoeft te zijn, aangezien de meeste draadfrezen ergens tussen de 30 en 60 graden zullen zijn. Vanwege de geometrie van het gereedschap is de enige afstand die je hoeft te compenseren die van de buitenste rand (snijrand, of punt) van het gereedschap tot de platte punt, wat doorgaans minder dan 0,02" is op de kleinere draadfrezen. Het echte voordeel hier is dat zodra je het gat gefreesd hebt, je de draadfrees naar de bodem van het gat kunt sturen en van beneden naar boven frezen, in plaats van van boven naar beneden. Door dit te doen vermijd je elk bezorgdheid over het gereedschap dat in spannen aan de bodem van het gat botst, aangezien je je wegbeweegt van de bodem van het gat. Kijkend naar de draadfrezen geloof je misschien niet meteen dat het gaat doen wat het moet doen. Ik weet dat toen ik er een voor de eerste keer gebruikte, ik zeker was dat het zou breken – maar het deed het niet. Draadfrezen is de meest veelzijdige en efficiënte van de draadvormstrategieën, en het zal mijn go-to zijn vanaf nu tenzij er een goede reden is waarom ik het niet kan doen.
Een Gat Frezen en Tappen met Hetzelfde Gereedschap
Meer Info over Draadfrezen vs. Tappen
Doe je huiswerk, ken je gereedschappen en materialen en benader alles wat je in de machinezaak doet met een goed begrip en helder hoofd. Dit verandert niet als je gaten tapt. Vertrouw de cijfers, en in dit geval, wees niet bang om nieuwe dingen te proberen. Ik heb altijd op draadfrezen genepen – ik wens alleen dat ik het eerder had ontdekt. Blijf veilig mensen.
CNC machine
- Hoogoven Taphoul Operaties: Efficiënte Verwijdering van Heta Metaal & Slag
- Opfrezen (Up Milling) vs. Afvangen (Down Milling): Verschillen en toepassingen
- CNC Draaien vs. Frezen: Belangrijkste Verschillen & Toepassingen
- Draadfrezen vs. Tappen: Welke draadmethode is goed voor uw onderdelen?
- Stap Stencil Frezen: Superieur aan Lasersnijden & Chemisch Etsen voor PCB Productie
- In-house prototyping: Generatief ontwerp, CNC-frezen en lab-opstelling beheersen
- Freesmachines: typen, functies en toepassingen in CNC-productie
- CNC-frezen vs handmatig frezen: belangrijkste verschillen & wanneer welke te kiezen
- ECS G84 Tappyclus: Instelling en Optimalisatie voor Freesmachines
- Geavanceerde Freesdraaibanken & Draaicentra – HT, FTC, FT Series
- C++ Multithreading beheersen: Efficiënt gelijktijdig programmeren