



Mini Hoogovens: Efficiënte IJzerproductie voor Kleinschalige Operaties
Mini Hoogovens en IJzermaking
Mini hoogovens (MBF) worden doorgaans beschouwd als miniatuurversies van de conventionele grote hoogovens (BF). Deze ovens zijn ideaal geschikt voor kleinschalige operaties. Feitelijk zijn ze de voorlopers van de moderne conventionele hoogovens en hebben daarom al een langere periode gewerkt. MBF's zijn gevestigd in veel landen maar de meerderheid van de MBF's bevindt zich in China, India, Brazilië en Indonesië. Installatiebeschikbaarheid alsook de perfectie die in deze technologie is bereikt, hebben MBF een geaccepteerde route voor ijzermaking gemaakt. Verder zijn tegenwoordig de meeste technologieën van ontwerp, belading en operatie die de norm zijn geworden voor de moderne grote ovens van vandaag, ook in MBF's geadopteerd.
Een MBF is een verticale schachtoven met een kroesvormige hearth. Beladingsmaterialen bestaande uit ijzererts, cokes of houtskool gebruikt als reducerend middel alsook brandstof, en fluxen, meestal kalksteen of dolomiet, worden bovenaan de oven ingeladen. De oven werkt op het principe van een counter-current reactor. Terwijl de belading door de schacht daalt, wordt deze voorverwarmd en voorgereduceerd door de hete gassen die opstijgen vanaf de ovensbodem. De gassen worden gegenereerd door het introduceren van hete luchtblast verrijkt met zuurstof door tuyeres. De hete blast verbrandt het reducerende middel, producerende reducerende gassen en warmte vereist voor het reductieproces dat in de oven plaatsvindt. Het gereduceerde beladingsmateriaal smelt tot HM (vloeibaar ijzer) dat verzadigd raakt met koolstof en daalt naar de hearth. De fluxen combineren met de onzuiverheden in de beladingsmaterialen om een vloeibare slag te produceren die zich op het vloeibare ijzer in de hearth ophoopt. Vloeibaar ijzer en vloeibare slag worden periodiek van de oven getapt.
Belangrijke Kenmerken van een MBF
MBF vertoont flexibiliteit en concurrentiekracht en is geschikt voor de productie van zowel basale als gietijzerkwaliteit hot metal (HM). De belangrijke karakteristieke kenmerken van een MBF omvatten zowel de eenvoud als de economie. Andere kenmerken van MBF zijn als volgt:
- Bewezen technologie en apparatuur.
- Eenvoudiger ontwerp en apparatuur dan conventionele grote BF.
- Het heeft flexibiliteit met ertsbelading; ertsbelading kan variëren van 100% ijzerertsklonken tot elke mengsel van ijzerertsklonken en agglomeraten (sinter of pellets) in de beladingssamenstelling.
- Een reeks reducerende middelen kan worden gebruikt inclusief lage kwaliteit cokes en houtskool.
- De kwaliteit van geproduceerd HM is vergelijkbaar met die van conventionele grote BF.
- Zijn operatie en onderhoud is vergelijkbaar maar flexibeler dan conventionele grote BF.
- Het heeft lage kapitaalkosten alsook lagere kosten van apparatuuronderhoud.
- Het is een economische en betrouwbare bron van HM voor ijzergieterijen alsook in mini-staalwerken waar het in voorwaartse integratie wordt gebruikt met staalmakerijen bestaande uit inductieoven / boogoven / energie-optimalisatieoven en soms zelfs met kleine basic oxygen ovens.
Zoals de naam suggereert, is de grootte van MBF klein met interne volumes variërend van 35 m³ tot 600 m³. MBF's zijn doorgaans lage schachtovens met de effectieve hoogte van de ovens variërend van minder dan 12 m tot ongeveer 20 m. MBF's bereiken normaal productiviteitsniveaus in het bereik van 2 ton/m³/dag tot wel boven 3 ton/m³/dag.
Belangrijke Kenmerken van een MBF
Een MBF is een schachttype oven met een verticale stapel opgebouwd op een kroesvormige hearth. Het MBF-complex is samengesteld uit de BF zelf, hete blast ovens, MBF-top en beladingssysteem, diverse onderhoudsplatforms, voorraadhuissysteem met diverse bunkers voor beladingsmaterialen, tuyere-platform en gietkamer, slaggranulatie-systeem, gassysteem, BF-gasreinigingssysteem, rauwware- en brandstoftoevoersystemen, stroomvoorziening en andere utiliteiten-toevoersystemen alsook luchtblazerstation en BF-watercirculatiesysteem etc. De indeling van de MBF is meestal zeer compact met de meeste faciliteiten die de HM-productie ondersteunen, geïnstalleerd heel dicht bij de oven zelf. Een typisch processtromediagram van een MBF met een droog gasreinigingsinstallatie is weergegeven in Fig. 1.
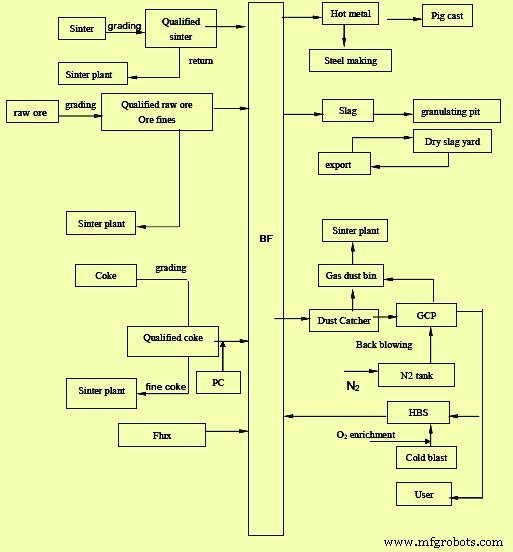
De oven, die de verwerkingsreactor is, neemt deel aan het ijzerproductiesysteem op de volgende manier:
- Het ontvangt de al voorbereide beladingsmaterialen uit de opslagen via het voedingssysteem.
- Het ontvangt hete blast die is gegenereerd door de luchtblazer op het blazerstation en verwarmd in de hete blast ovens. De hete blast is normaal verrijkt met zuurstof.
- Het produceert en levert HM en vloeibare slag.
- Het levert het rauwe BF-gas aan het gasreinigingssysteem.
- Het ontvangt koelwater en gecomprimeerde lucht via het koel- en utiliteitensysteem.
- Het wordt voorzien van elektriciteit door het elektriciteitssysteem.
- Het wordt bestuurd door middel van het command- en controlsysteem.
MBF heeft doorgaans een zelfstandige frame-structuur met vier kolommen die 6 platforms en skip-brug (in geval van skip-belading) rechtstreeks op de RCC-fondering ondersteunen. De ovensmantel is meestal gebouwd van constructiestaalplaten van verschillende diktes.
De typische profielen van twee Chinese MBF's zijn gegeven in Tabel 1.
| Tabel 1 Typische profielen van Chinese mini hoogovens | ||||
|---|---|---|---|---|
| Nr. | Parameter | Eenheid | Waarde | |
| 1 | Effectief volume | m³ | 50 | 320 |
| 2 | Hearth diameter | m | 2,25 | 4,9 |
| 3 | Buik diameter | m | 3,05 | 5,7 |
| 4 | Kep diameter | m | 2 | 3,7 |
| 5 | Hoogte dode laag | m | 0,35 | 0,6 |
| 6 | Hoogte hearth | m | 1,8 | 2,7 |
| 7 | Hoogte buik | m | 2,3 | 2,9 |
| 8 | Hoogte buik | m | 1 | 1 |
| 9 | Hoogte schacht | m | 5,3 | 9,2 |
| 10 | Hoogte kep | m | 1,27 | 1,6 |
| 11 | Effectieve hoogte | m | 12,02 | 17,4 |
| 12 | Stapel hoek | Graden | 84,27 | 83,79 |
| 13 | Buik hoek | Graden | 81,57 | 82,15 |
| 14 | Hoogte/diameter verhouding | 3,58 | 3,05 | |
| 15 | Aantal tuyeres | Stuks | 6 | 12 |
In moderne MBF's worden half-grafiet koolstofblokken normaal gebruikt voor de BF-bodem en gegoten koolstofblokken voor de hearth. Koolstofblokken met goede warmteleiding en erosiebestendigheid kunnen de BF-bodem en hearth effectief beschermen. Keramische kopstructuur wordt doorgaans gebruikt voor de hearth binnenwand met alumina-bekleding. Korundstenen en alumina-stenen worden gebruikt in de tapgat- en slagkraag-gebieden respectievelijk. De buik, buik en gedeeltelijk schachtgebied wordt normaal bekleed met alumina-stenen. Hoogdichte vuurstenen worden gebruikt in het bovenste schachtgebied voor de bekleding. De ovenbinnenschil wordt meestal besproeid met alumina-gietmassa om een dikte van 70 mm te krijgen. Voor de BF-kep en topafdekking binnenbekleding, wordt lasen van ankers en één laag hittebestendige en slijtvast gietmassa gebruikt. Afhankelijk van het ovenbekledingsontwerp, varieert de verwachte campagneduur van MBF in het bereik tussen 5 jaar tot meer dan 10 jaar.
Verhoging van de hete blast temperatuur is een van de belangrijkste maatregelen voor het verhogen van het volume gepulveriseerde koolstofinjectie in de MBF en het verlagen van het cokestarief in de MBF. Het hete blast systeemontwerp wordt normaal zo gedaan dat de hete blast temperatuur op 1200 °C kan worden gehandhaafd door BF-gas als brandstof te gebruiken. Tegenwoordig zijn MBF's uitgerust met 3 stuks hete blast ovens met rotatie-tangentiële koepel verbrandingsontwerp.
De tuyeres worden gevoed met hete blast van de bustle main door blaaspijpen. De tuyeres zijn geïnstalleerd samen met tuyerekoelers. Beide zijn gemaakt van koper. Het aantal tuyeres geïnstalleerd in de MBF hangt af van het nuttige volume van de MBF en zijn ontworpen voor optimale blast-snelheid wat normaal in het bereik van 210 m/seconde tot 230 m/seconde ligt onder opererende condities.
Deze dagen hebben moderne MBF's één tapgat waaruit zowel hot metal als slag vloeien. Ze worden gescheiden door een scheidingsplaat (skimmer plate), goed geplaats in de HM-loop geplaatst op het werkplatform. In sommige MBF's zijn er afzonderlijke slagkraag voor het tappen van vloeibare slag. Hot metal vloeit in de pan of torpedo-wagon, terwijl vloeibare slag wordt getransporteerd naar een slaggranulatie-systeem.
Koelstaven worden in MBF's gebruikt met 3 secties van gladde-oppervlak staven gebruikt in bodem en hearth en staven met refraktair ingebracht in buik- en buik-zones. Trapstaven worden gebruikt voor schachtgebied om de stenenbekleding van de onderste schacht effectief te ondersteunen en de opening van de BF-mantel te verminderen voor het verhogen van de MBF-dichtheid. Staven van ferriet-nodulair gietijzer worden doorgaans gebruikt voor middelste en onderste schacht. Naadloze staalbuis wordt gegoten binnenin de staaf en ribplaat op het warme oppervlak van de staaf. Koolstofmateriaal wordt in de groef gestampt. Waterkoeling wordt normaal gebruikt voor MBF-bodem. Het tuyere-systeem wordt gekoeld door een toegeweid waterkoelingssysteem.
Overige hulapparatuur voor de hoogoven zelf zijn: (i) 2-traps kep-pantser, (ii) 'kep infrarood beeldcamera' geïnstalleerd nabij kep voorraadlijn om de voorraadsverdeling in het kepgebied te detecteren, en (iii) top water sproeien en koelapparaat dat wordt gebruikt wanneer de toptemperatuur erg hoog gaat.
Normaal zijn MBF's uitgerust met skip-beladingssysteem. In sommige MBF's wordt transportbandbelading gebruikt in plaats van skip-belading. Voor top-belading in MBF worden beide systemen gebruikt: (i) twee-bel belading met een verdeeler, en (ii) bel-loos top systeem. Moderne MBF's zijn met bel-loos top systeem.
In het geval van bel-loos top worden doorgaans twee typen verdeling gebruikt: (i) ringtype (enkel ringtype, multi-ringtype), en (ii) vast punt type. Bij ringtype verdeling wordt het materiaal in de beladingstol in de oven geladen door de verdeelgoot door middel van concentrische ring (enkel ring) of multi-concentrische ringen (multi-ring). Bij enkel ringtype verdeling blijft de verdeelgoot op de zelfde aangewezen kantelhoek tijdens het laden. Bij multi-ring verdeling kan de kantelhoek veel keren worden gewijzigd tijdens het laden. Eén cirkel of multi-cirkel verdeling bij elke hoekpositie kan worden gedaan. Bij vast type verdeling wordt de verdeelgoot gepositioneerd volgens de aangewezen kantelhoek voor het verdelen van materiaal naar een aangewezen punt. Sectorverdeling kan ook worden gedaan met bel-loos top beladingsapparatuur. Normaal wordt stikstofgas gebruikt voor het gelijkmatig maken.
De beladingshoogte binnen de oven (voorraadlijn) wordt gecontroleerd door middel van twee voorraadstaven. Continue beladingsniveaudetectie wordt automatisch gedaan tijdens normale productie door de voorraadstaven die automatisch worden verlaagd samen met het voorraadniveau. De voorraadstaaf wordt getild bij het bereiken van het aangewezen niveau. Het beladingsniveau wordt in de besturingskamer aangegeven.
De gietkamer is meestal rechthoekig van vorm met het staaldak met een helling van 1:12 en RCC-kolommen. Ventilatieramen worden normaal in het dakontwerp voorzien. De gietkamer is uitgerust met de hydraulisch bediende modderpers en hydraulisch/pneumatisch bediende tapgatboormachine. De gietkamer is meestal volledig gestofd door een zakfiltersysteem.
BF-gas gegenereerd in de MBF wordt afgetapt door 4 aftaps, dan 4 optaps, en dan 2 optaps die samen komen tot 1 neergaande buis die uiteindelijk naar de stofvanger gaat. BF-topgas heeft de normale temperatuur in het bereik van 100 °C tot 300 °C met een maximum van 400 °C. Beide de optaps aan de oventop zijn uitgerust met 1 aflaatklep die doorgaans wordt aangedreven door een hydraulische cylinder. De stofvanger werkt op zwaartekrachtprincipe en verwijdert grove stof uit het BF-gas. BF-gas uit de stofvanger wordt verder gereinigd ofwel in een nat gasreinigingssysteem bestaande uit een verzadiger en primaire en secundaire scrubbers ofwel in een droog gasreinigingssysteem bestaande uit lage-druk stofzakfilters die stikstofgas gebruiken om de stof terug te blazen.
De operatie van MBF is vergelijkbaar met de conventionele grote BF's. Wanneer de beladingsmaterialen, nl. ijzerbelading (sinter/pellets en klonkererts), reducerend middel (houtskool of BF-cokes) en flux (kalksteen en dolomiet), ingeladen worden in de top van de hoogoven, dalen ze door de schacht, worden ze voorverwarmd door de hete gassen die opstijgen vanuit de hearth en door de hete blast geïntroduceerd door de tuyeres gelegen aan de bodem van de schacht, net boven de hearth.
De verwarmde lucht verbrandt de meeste BF-cokes geladen vanaf de top om de door het proces benodigde warmte te produceren en reducerend gas te voorzien dat zuurstof uit de ertsbelading verwijdert. Het gereduceerde ijzer smelt en loopt naar beneden in de hearth. De flux combineert met de onzuiverheden in de erts om een slag te produceren, die ook smelt en zich op het vloeibare ijzer in de hearth ophoopt. Van tijd tot tijd worden het vloeibare ijzer en vloeibare slag uit de oven afgetapt door het tapgat.
Deze dagen zijn MBF's uitgerust met gepulveriseerde koolstofinjectie (PCI) die op het tuyere-niveau wordt gedaan. Moderne MBF's kunnen een PCI-snelheid hebben van tot 150 kg/ton HM. De gangbare opererende parameters van MBF's zijn gegeven in Tabel 2.
| Tabel 2 Opererende parameters van MBF's | |||
|---|---|---|---|
| Nr. | Parameter | Eenheid | Waarde |
| 1 | Ovenbeschikbaarheid | aantal dagen | 330 – 350 |
| 2 | Sinter in belading | % | Rond 80 |
| 3 | Ertsverbruik | kg/tHM | 1600-1700 |
| 4 | Brandstofverbruik | kg/tHM | 550-600 |
| 5 | BF-cokesverbruik | kg/tHM | 420-450 |
| 6 | PCI-snelheid | kg/tHM | 120-150 |
| 7 | Blasttemperatuur | °C | 1100-1200 |
| 8 | Topdruk | kg/cm² | 0,3 - 1,0 |
| 9 | Slagproductie | kg/tHM | 300-380 |
| 10 | BF-productiviteit | ton/m³/dag | 2-3 |
| 11 | Zuurstofverrijking van luchtblast | % | Rond 3 |
Typisch verbruik van utiliteiten bij de MBF is gegeven in Tabel 3.
| Tabel 3 Typisch verbruik van utiliteiten in MBF's | |||
|---|---|---|---|
| Nr. | Parameter | Eenheid | Waarde |
| 1 | Luchtblast | N m³/tHM | Rond 1800 |
| 2 | BF-gas productie | N m³/tHM | Rond 900 |
| 3 | Stoom | kg/tHM | Rond 50 |
| 4 | Elektriciteit | kWh/tHM | Rond 120 |
| 5 | Stikstof | N m³/tHM | Rond 2 |
| 6 | Gecomprimeerde lucht | N m³/tHM | Rond 0,3 |
Het automatiseringssysteem van MBF's heeft doorgaans de kenmerken van sterke functionaliteit, hoge standaardprestaties, hoge betrouwbaarheid, gemakkelijke uitbreidingsmogelijkheid, uitgebreide communicatiemogelijkheid, gemakkelijke implementatie en gedistribueerde structuur, en gemakkelijke bediening. Het heeft normaal een hoog niveau van anti-elektromagnetische storing en anti-schok alsook modulaire verwerkingscapaciteit en directe reflectiecapaciteit.
Besturing en toezicht op de operatie van de gehele MBF wordt doorgaans uitgevoerd vanuit de MBF-besturingskamer die meestal dicht bij het MBF-werkplatform ligt. Het besturingssysteem bestaat normaal uit toezichtsstations, hoofddPLC, alarmen, vergrendelingen en beveiligingen. Een extern station is doorgaans ook geïnstalleerd in de rauwware-hanteringsbesturingskamer. Het systeem is gekoppeld via een netwerk. Een toezichtssysteem wordt meestal gebruikt voor het controleren van procesparameters, trendregistratie en alarmlogging. Een aantal veldinstrumenten zijn geïnstalleerd om alle procesparameters te meten en te controleren. Enkele van de belangrijke metingen omvatten: (i) drukmetingen, (ii) temperatuurmetingen, (iii) stroommetingen, (iv) BF-gas stofniveaumetingen, (v) metingen van voorraadsniveau, goothoek en drosselklep openingsgraad, en (vi) gewichtsmeting van beladingsmaterialen en nog veel meer. Besturingscabine voor de operatie van gietkamerapparatuur bevindt zich in de gietkamer zelf op een veilige plaats waaruit de operator de apparatuur kan zien.
Waterkoelingssysteem van de MBF vereist normaal industrieel water op continue basis in de gebieden die omvatten: (i) hoogovensmantel koeling, (ii) koeling van tuyeres en tuyerekoelers, (iii) gasreinigingssysteem in geval van natte gasreiniging, (iv) slaggranulatie, (v) BF-top hydraulisch systeem koeling, (vi) modderpers/boormachine hydraulisch systeem koeling. Al het water wordt gerecycled. Een boventank wordt normaal voorzien om noodzakelijke eisen tijdens stroomstoring op te vangen. De hoofparameters met betrekking tot alle watersystemen worden gemonitord via het toezichtssysteem vanuit de besturingskamer.
Productieproces
- Hoogovenslak: Essentieel voor optimale ovenbedrijf
- Hoogpresterende automatisering, meting en controle voor hoogovens
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Optimaliseren van hoogovenproductiviteit: sleutelparameters en strategieën
- Optimalisatie van Hoogovensprocessen met Hoge-Aluminaslak
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- Optimalisatie van hoogovenoperaties met ijzerertspellets
- Optimalisatie van hoogovengietshuis operaties voor efficiëntie en betrouwbaarheid
- Optimaliseren van Hoogovensontwerp voor Superieure Prestaties en Levensduur
- CO₂-Emissiereductie in Hoogoven-IJzerproductie
- Essentiële grondstoffen in ijzer- en staalproductie