



Expert Overzicht van Drukgieten: Proces, Materialen en Apparatuur
Drukgieten is een metaalgietproces gekenmerkt door het gebruik van een vormkavel om hoge druk toe te passen op het gesmolten metaal. Vormen worden meestal gefreesd uit hoge-kracht legeringen, waarvan sommige vergelijkbaar zijn met injectiegieten.
De meeste drukgietstukken worden gemaakt van non-ferrometalen, zoals zink, koper, aluminium, magnesium, lood, tin, en lood-tin legeringen, alsook legeringen daarvan. Afhankelijk van het type drukgieten, is een koude-kamer of hete-kamer drukgietmachine vereist.
In dit artikel is het hoofd onderwerp het productieproces van drukgieten. Om u een begrip te geven van het drukgietproces, introduceren we de basis 2 typen drukgietmachines en de gedetailleerde productieprocedures. Na het lezen van dit artikel zult u het productieproces aanzienlijk optimaliseren.
1. Twee typen drukgietmachines
Drukgietmachines kunnen verdeeld worden in twee typen: hete-kamer drukgietmachines en koude-kamer drukgietmachines. Het verschil ligt in hoeveel kracht ze kunnen weerstaan. Typische drukranges liggen tussen 400 en 4.000 ton.
1.1 Hete-kamer drukgietmachines
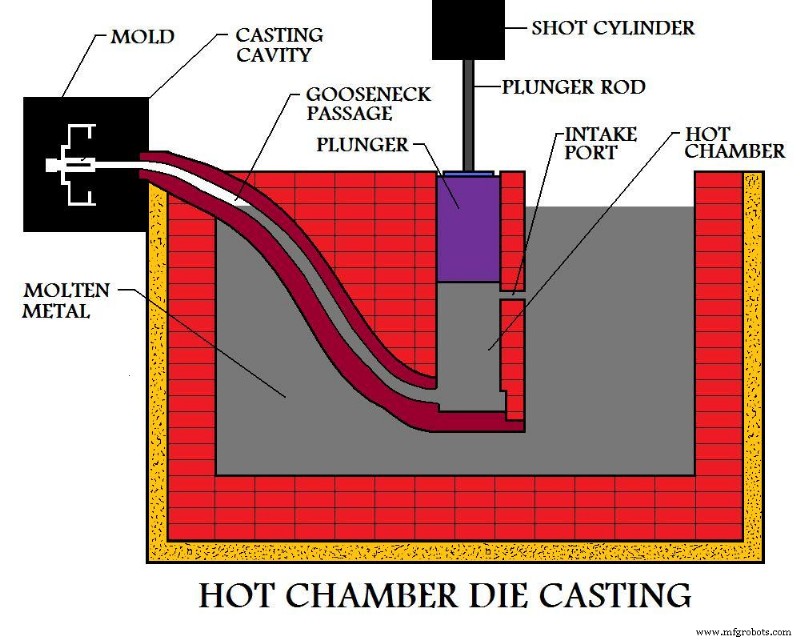
Hete-kamer drukgieten, soms aangeduid als ganzenhals drukgieten, baseert zich op een bad van gesmolten metaal om de vorm onder druk te vullen. Aan het begin van de cyclus is de zuiger van de machine in een ingetrokken toestand, waarbij het gesmolten metaal de "ganzenhals" kan vullen.
De pneumatische of hydraulische zuiger perst het metaal en vult het in de vorm. De voordelen van dit systeem omvatten snelle cyclus tijden (ongeveer 15 cycli per minuut), gemakkelijke automatisering, en de mogelijkheid om metaal te smelten.
De nadelen zijn echter de onmogelijkheid om metaal met een hoog smeltpunt te gieten, alsook het gieten van aluminium, aangezien aluminium het ijzer uit het gesmolten bad zal wegnemen.
Daarom worden hete-kamer drukgietmachines veel gebruikt voor legeringen van zink, tin en lood. Bovendien wordt hete-kamer drukgieten meer toegepast voor het gieten van kleine gietstukken, eerder dan grote.
1.2 Koude-kamer drukgietmachines
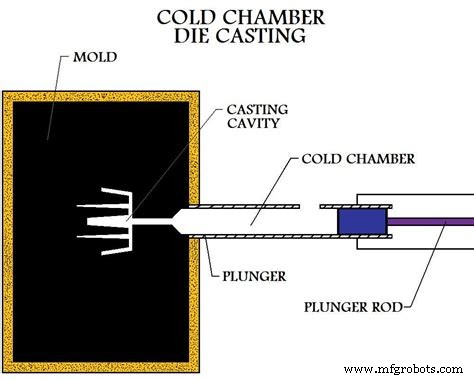
Koude-kamer drukgieten kan gebruikt worden voor het gieten van metalen die niet gebruikt kunnen worden in hete-kamer processen, inclusief aluminium, magnesium, koper, en zinklegeringen met hogere aluminiuminhoud.
In dit proces moet het metaal eerst gesmolten worden in een afzonderlijk ketel. Een bepaald hoeveelheid gesmolten metaal wordt vervolgens overgebracht naar een onverwarmde injectiekamer of mondstuk. Deze metalen worden door hydraulische of mechanische druk in de vorm geïnjecteerd.
Vanwege de noodzaak om gesmolten metaal over te brengen naar de koude kamer, is het grootste nadeel van dit proces de lange cyclus tijd.
Koude-kamer drukgietmachines zijn ook beschikbaar in verticale en horizontale typen. Verticale drukgietmachines zijn meestal kleine machines, terwijl horizontale drukgietmachines in diverse modellen beschikbaar zijn.
2. Gedetailleerde productiestappen in drukgieten
Het hoge-druk drukgietproces bestaat uit vier stappen, inclusief voorbereiding van de vorm, vullen, injectie, en uitschudden, wat ook de basis is voor diverse verbeterde drukgietprocessen.
2.1 Voorbereiding
In het voorbereidingsproces is het nodig om een smeermiddel in de kaviteit te sproeien. Naast het helpen controleren van de temperatuur van de vorm, kan het smeermiddel ook helpen bij het verwijderen van het gietstuk, en daarna kan de vorm gesloten worden.
2.2 Vullen
Het gesmolten metaal wordt met een hoge druk in de vorm gevuld, welke in het bereik ligt van ongeveer 10 tot 175 MPa. Wanneer het gesmolten metaal gevuld is, wordt de druk gehandhaafd tot het gietstuk verzolidariseerd.
2.3 Injectie
De vormen worden vervolgens geopend en het schot (shots verschillen van gietstukken omdat er meerdere kaviteiten in een vorm kunnen zitten, wat meerdere gietstukken per schot oplevert) wordt uitgewerpt door de uitwerppennen.
Hoge-druk injectie resulteert in een heel snelle vulling van de vorm, zodat het gesmolten metaal de gehele vorm kan vullen voordat enig deel verzolidariseert. Op deze manier kunnen oppervlakte-onregelmatheden vermeden worden zelfs in dunwandige secties die moeilijk te vullen zijn.
De meeste drukgietstukken kunnen gebruikt worden om structuren uit te voeren die niet door gieten voltooid kunnen worden, zoals boren en polijsten.
2.4 Uitschudden
Het uitschudproces vereist het scheiden van de afvalstoffen, inclusief inloopoorden, loopkanalen, spruiten, en grat. Dit proces wordt doorgaans gedaan door het gietstuk door een speciale afwerkvorm te extruderen. Andere uitschudmethoden zijn zagen en slijpen.
2.5 Defectinspectie
Defecten kunnen gecontroleerd worden na voltooiing van het uitschudproces. De meest voorkomende defecten zijn stagnatie en koude uitsluiting.
Dit is alles wat u moet weten wanneer u kwaliteitsproducten wilt produceren via drukgiettechnologie. Laat een reactie achter als u vragen heeft.
Let op: Wij bezitten niet de rechten op de afbeeldingen in dit artikel. Neem contact op als deze aan u toebehoren, dan verwijderen wij ze zo snel mogelijk.
Productieproces
- Expert Asfabricatie: Precisieprocessen & Custom Oplossingen
- De vier kernsoorten productieprocessen verkennen
- Productie-efficiëntie maximaliseren met ijzergiet-leveranciers
- Zwaartekrachtgieten: Eenvoud, superieure kwaliteit en snellere productie
- Doodgieten: Processen, Voordelen en Toepassingen
- Essentiële stappen in het gietproces: 4 cruciale fasen uitgelegd
- Het Moderne Productieproces: Sleuteltechnieken en Innovaties
- Drukgieterij: voordelen, uitdagingen en kerninzichten voor fabrikanten
- Zeepproductieproces Begrepen: Van Vetten Tot Verseping
- Flen Smeedproces Begrijpen: Voordelen, Technieken en Toepassingen
- Het Gietproces: Van Oude Oorsprong tot Moderne Productie