



Consteel: Gepatenteerde Energiebesparende EAF Schrottevoorverhittingstechnologie
Het Consteel-proces is een gepatenteerd proces. Het is een innovatieve energiebesparingstechnologie voor schrottevoorverhitting in een lichtboogoven (EAF) ontwikkeld door 'Intersteel Technology Inc., Charlotte, North Carolina (sinds 1994 onderdeel van Techint, Tenova S.p.A.). De eerste industriële toepassing van de Consteel-technologie vond plaats in 1989, bij Gerdau-Ameristeel Charlotte (VS). Sindsdien is er een stijlvolle industriële acceptatie van deze technologie. Vandaag is het Consteel EAF-proces een bewezen en betrouwbare staalproductietechnologie. Het garandeert efficiënt energie- en grondstofgebruik, gemakkelijke bediening en onderhoud, evenals milieu-vriendelijkheid.
In de EAF met het Consteel-proces is de toegepaste fabrieksoplossing de continue voeding van de EAF door het schrot, voorverhit en getransporteerd door een transporteur die beweegt in een voorverhittingstunnel, waarin de afgaas van de EAF, counterstroomend met de metaalladingen, wordt verbrand door geïnjekteerde lucht. De continue voeding en voorverhitting van schrot bieden enkele potentiële voordelen ten opzichte van de conventionele EAF batch-voeding.
Het Consteel-proces verhoogt de productiviteit en verbetert de energie-efficiëntie met minimaal milieu-impact. De belangrijkste hoogtepunten bij de implementatie van deze technologie zijn de besparingsmaatregelen zoals (i) herwinning van warmte uit ovenafgaas om schrot voor te verhit vóór het laden in de oven, (ii) vermindering in specifiek elektrisch energieverbruik, (iii) verminderingen in O2 (zuurstof) en C (koolstof) gebruik zonder branderbrandstofverbruik, (iv) verhoogde productiesnelheid door verminderde tap-naar-tap tijd, (v) significante afname in elektrische storingen op het net, (vi) lagere elektrodeverbruik en elektrodebreuk, (vii) toename in schrotopbrengst, (viii) minder stof wordt geëvacueerd naar destoffilter, en (ix) kostenreducties voor logistiek, personeel, onderhoud en afvalproductbeheer.
De lage vermogene eis en de stabiele vlakke-bad-werking, onder schuimende slak in het geval van het Consteel-proces, maken het Consteel-proces de ideale EAF-technologie wanneer het elektriciteitsnet relatief zwak is en slechts zeer lage storingen kan tolereren. Het Consteel-proces minimaliseert ook geluid, stof en vervuilende emissies, zowel binnen de smeltzaal (geen doghouse nodig) als naar het afgaassysteem, dat, in tegenstelling tot een conventionele EAF, niet overgedimensioneerd hoeft te zijn om piekemissies te verwerken.
Conventionele schrottevoorverhitting wordt al lang gebruikt, voornamelijk in landen met hoge elektriciteitsprijzen. Conventionele schrottevoorverhitting omvat het gebruik van warme gassen om schrot in de emmer te verhit vóór het laden van het schrot in de EAF. De bron van de warme gassen kan ofwel afgaas uit de EAF zijn of gassen geproduceerd door verbranding van een brandergas. Conventionele schrottevoorverhitting kan worden bereikt door de warme ovengassen aan de schrotlaademmer te leveren door de afgaas uit het vierde gat in de EAF naar een speciaal kapje boven de laademmer te leiden. Typisch verlaten de gassen de EAF rond 1200 °C, komen in de emmer rond 815 °C, en verlaten rond 200 °C. De hoeveelheid voorverhitting hangt af van de warmteoverdracht aan het schrot wat een functie is van schrotgrootte en tijd bij temperatuur. Typisch wordt het schrot voorverhit tot een bereik van 350 °C tot 450 °C. Deze hoeveelheid voorverhitting vermindert typisch het energieverbruik met 40 kWh/ton tot 60 kWh/ton, elektrodeverbruik met ongeveer 0,35 kg/ton, refractairverbruik met ongeveer 1,2 kg/ton en tap-naar-tap tijd met ongeveer 5 tot 6 minuten. Enkele nadelen van conventionele schrottevoorverhitting zijn (i) ongemakkelijk te bedienen zoals schrot dat aan de emmer kleeft en korte emmerlevensduur, (ii) slechte controleerbaarheid van voorverhitting door variatie in de afgaastemperatuur en stroomsnelheid door verschillende fasen in de EAF-werking, en (iii) voor tap-naar-tap tijden minder dan 70 minuten leiden de logistiek van conventionele schrottevoorverhitting tot minimale energiebesparingen die de kapitaaluitgaven van een voorverhittingssysteem niet rechtvaardigen.
Het Consteel-proces voorverhit en voedt continu metaallading (schrot, gietijzer, etc.) aan de EAF terwijl de gasvormige emissies tegelijkertijd worden gecontroleerd. Het Consteel-proces realiseert de continue voeding van schrot door middel van een inertiële transporteur, die het schrot van een open sectie, gebruikt voor laden (normaal bij kraan), naar de oven beweegt, door een gesloten sectie (tunnel) waarin schrot wordt verwarmd door procesafgaas die in de tegenovergestelde richting reist, naar het afgaasonttrekkingssysteem. De energie voor voorverhitting wordt geleverd door warm gas dat de tunnel binnenkomt vanuit de EAF, na-verbrand door lucht die in de tunnel wordt toegevoegd. Voorverhit schrot wordt continu in de EAF gevoerd, waar het gesmolten wordt door immersie in vloeibaar staal. De EAF werkt in constante vlakke bad condities, een sleutelvoordeel ten opzichte van conventionele batchprocessen waar schrot gesmolten wordt door de directe werking van de lichtboog. De EAF-gassen worden gezonden naar het afgaasreinigingssysteem in condities geschikt voor de complete verbranding van koolstofmonoxide (CO) en andere verontreinigingen zonder enig brandstofverbruik. Het concept van het Consteel-proces is in figuur 1 weergegeven.
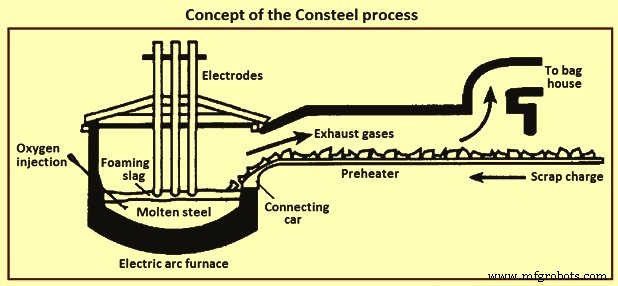
Figuur 1 Concept van het Consteel-proces
Procesbeschrijving en fabriekskenmerken
Het Consteel-proces is het proces dat continue voeding en voorverhitting van de metaallading aan de EAF toestaat. In dit proces wordt schrot direct van de schrotplaats naar de laadtransporteur geladen. Het schrot wordt dan automatisch en continu naar de EAF getransporteerd terwijl het voorverhit wordt in de voorverhittingstransporteur die de tunnel wordt genoemd.
De energie voor voorverhitting wordt geleverd door warm gas afkomstig van de EAF, na-verbrand door lucht geïnjiceerd in de tunnel door injectoren op doelgerichte locaties op het dak van de tunnel. Samen met geïnjiceerde lucht, komt onbeheerste lucht de EAF en tunnel binnen. In de tunnel komt onbeheerste lucht voornamelijk binnen in de zone waar EAF en tunnel verbonden zijn, de zogenaamde verbindende wagentje zone. De onbeheerste lucht bijdraagt aan de na-verbranding van de afgaas van de EAF.
De uitlaat tunnel gas wordt vervolgens naar een afgaasreinigingssysteem geleid. Een systeem van ventilator en mechanische gordijnen wordt aan het einde van de tunnel geplaatst om de binnenkomst van lucht te voorkomen, wat de dynamische afdichting wordt genoemd.
Aangezien het Consteel-proces gebaseerd is op de na-verbranding van gas afkomstig van de EAF, is het strikt verbonden met het staalproductieproces dat in de EAF plaatsvindt, dus om het proces te optimaliseren moet het hele systeem bestaande uit EAF en tunnel worden overwogen.
Beheer van stroomsnelheid in elk van de injectoren is toegestaan. Luchtinjectie kan automatisch gecontroleerd of handmatig ingesteld worden. De automatische controle is gebaseerd op de meting van O2-concentratie in het gas aan de tunneluitgang. De doelwaarde van deze parameter wordt bereikt en gehandhaafd door het fabriekscontrolesysteem, door juist beheer van de luchtstroomsnelheden in de zes injectoren. Figuur 2 toont het schematisch diagram van het Consteel-proces.
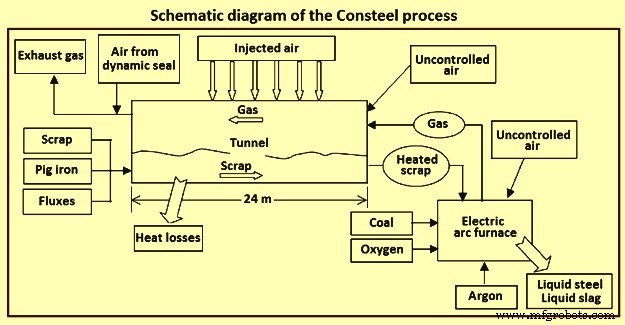
Figuur 2 Schematisch diagram van het Consteel-proces
Bijzondere kenmerken van het Consteel-proces
Het Consteel-proces omvat continue lading van schrot in de EAF door middel van een transportsysteem dat de schrotplaats met de EAF verbindt. Geen conventionele emmerlading vindt plaats. Schrot wordt op transporteurs geladen door de schrotplaatskranen en deze transporteurs bewegen het schrot in een oscillerende beweging bestaande uit een langzame voorwaartse beweging en snelle achterwaartse beweging waardoor het schrot mee beweegt met de transporteur tijdens de voorwaartse slag maar glijdt op het transporteuroppervlak tijdens de snellere achterwaartse slag, wat een netto voorwaartse verplaatsing van het schrot naar de oven produceert.
Een stuk voordat de oven bereikt wordt, gaat het schrot een voorverhittingsectie binnen bestaande uit een tunnel door de warme gassen die de EAF verlaten in een counter-richting ten opzichte van de beweging van het schrot stromen. In de voorverhittingsectie wordt CO in de afgaas verbrand door een automatisch gecontroleerde injectie van lucht, waardoor meer energie aan het schrot wordt herwonnen. Tijdens de continue voederingsoperaties wordt het staalbad in de EAF vloeibaar gehouden en het schrot dat de oven binnenkomt wordt gesmolten door immersie in het bad. De lichtboog werkt dus altijd op een vloeibaar bad (vlakke bad condities), niet op vast schrot. In deze situatie is de boog stabiel en wordt het niet beïnvloed door de aanwezigheid van vast schrot zoals het geval is bij batch lading.
De EAF met Consteel-proces kan elk type staalschrot en alle metallische grondstoffen gebruiken die in een traditionele EAF geladen kunnen worden. In termen van maximale afmetingen van schrot, zijn de normale limieten gespecificeerd door de staalschrotspecificatie (1,5 m x 0,5 m x 0,5 m) compatibel met continue lading door het Consteel-proces.
De hoofddraag die gevolgd moet worden is dat het maximum schrotstuk de afstand tussen de top van de Consteel-proces transporteur en de elektroden niet overschrijdt, om de kans op een elektrische brug tussen deze delen te voorkomen. Dit kan de maximum acceptabele stuklengte op kleine ovens beperken terwijl grote ovens toleranter kunnen zijn. In de praktijk is staalschrot normaal beschikbaar op de markt al compatibel met de kleinste Consteel EAF's.
In het Consteel-proces is de lading van schrot continu, dus de schrotdichtheid beïnvloedt de operaties niet zoveel als in een conventionele bovenlaadoven, waar te licht schrot meer emmerladingen kan vereisen, wat de efficiëntie en productiviteit vermindert, en waar te zwaar schrot vertragingen in de ladingssmelting oplevert, als niet frequente elektrodebreuken door massale schrotinstortingen tijdens de initiële smelting.
Het Consteel-proces wordt uitgevoerd door de stroomingang van de oven te balanceren met de massastroomsnelheid van ladingsmaterialen (vergelijkbaar met de controllogica toegepast in DRI-gevoede ovens) en de vereiste massastroomsnelheid wordt automatisch bereikt door de controllogica van het proces, het aanpassen van de voedersnelheid van de transporteur die sneller is voor licht schrot en langzamer voor zwaar schrot. De massastroomsnelheid wordt gecontroleerd door een ovenweegsysteem en/of door een ladingsvolgsysteem in de nieuwere installaties.
Het schrot dat door de transporteur wordt afgeladen, smelt door immersie in een grote hoeveelheid vloeibaar metaal (de warme hak) wat de meest gunstige condities biedt voor het smelten van zware schrotstukken, zoals bundels, die redelijk problematisch zijn voor conventionele EAF's. De enige vereiste is om de zware stukken uniform over de lading te verdelen.
In het algemeen is het veel makkelijker om zware schrotstukken te smelten in een EAF met het Consteel-proces dan in een conventionele EAF van dezelfde grootte, en de ovenprestaties worden gebaat als de warme hak correct gedimensioneerd is en het proces gecombineerd wordt met bodemroeren met N2 (stikstof) of Ar (argon). Normaal is de warme hak gedimensioneerd als 42% tot 50% van het tapgewicht. Deze massa vloeibaar metaal wordt over de verschillende hitten gehandhaafd en fungeert als een stabiliserende 'thermische volant' voor het proces. Op de allereerste hit van de ovencampagne wordt de warme hak gecreëerd met de smelting van een emmerlading. Wanneer de oven geleegd moet worden, wordt de lading verminderd en de warme hak gebruikt om een volle hit te tappen. Figuur 3 geeft het schematische zicht van de Consteel-proceslijn.
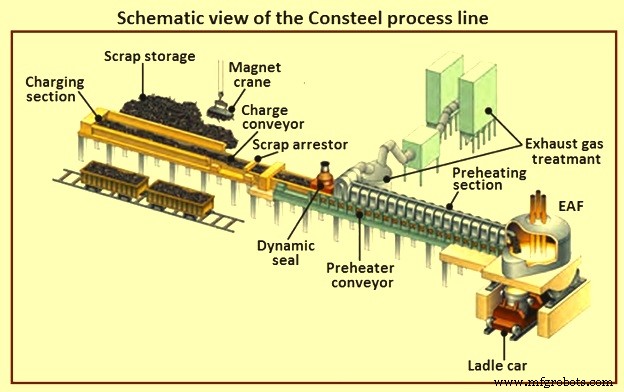
Figuur 3 Schematisch zicht van de Consteel-proceslijn
Er zijn twee hoofdkarakteristieken die het Consteel-systeem anders maken dan de meeste andere EAF-technologieën. Deze kenmerken zijn de combinatie van voorverhitting en, nog belangrijker, continue lading. Voorverhitting is belangrijk om energie te besparen, maar de continue lading heeft zich als nog meer voordelen blijken, namelijk (i) lage productiekosten, (ii) hoge productiviteit, (iii) flexibiliteit, (iv) verminderd milieu-impact, en (v) grotere veiligheid.
Continue lading van schrot verdeelt de lading over de hele stroom-aan-periode. Geen emmerladingen worden gebruikt en de transporteer voedt het schrot van de plaat direct in de EAF. Het EAF-dak is altijd gesloten en dus vindt gasaanzuiging constant plaats door het primaire circuit, niet door kapjes in het secundaire circuit. In de oven smelt het schrot door immersie en de lichtboog werkt op een vlak bad bedekt door een schuimende slak. Het EAF-controlesysteem past de transporteersnelheid automatisch aan om het staalbad op de doeltemperatuur te houden en controleert de O2- en C-injectie om de juiste schuimende slak te handhaven.
Voorverhitting van de lading is effectief in het verminderen van energieverbruik. De energiebesparingen die behaald kunnen worden, zijn een functie van de voorverhittingstemperatuur en de smeltefficiëntie. Aannemend een gemiddelde voorverhittingstemperatuur in het bereik van 400 °C tot 600 °C, worden energiebesparingen variërend van 80 kWh/ton tot 120 kWh/ton vloeibaar getapt staal behaald. Deze waarden worden bevestigd door de ervaring van bestaande Consteel-installaties.
De typische hitcyclus voor een EAF uitgerust met het Consteel-systeem is in figuur 4 weergegeven. Deze kenmerken geven Consteel aanzienlijke voordelen in termen van operationele besparingen en reducties in milieu-impact. De operationele kenmerken van Consteel brengen in de werkomgeving lager geluid, minder stof en het ontbreken van emmerlading met de daarbij horende geluid, transport en verlies van warmte en rookgassen wanneer het ovendak geopend wordt voor lading.
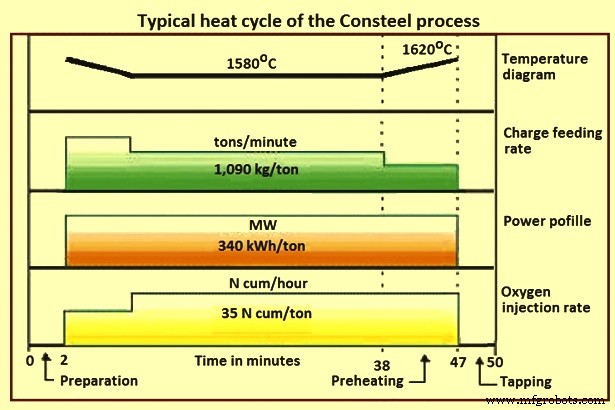
Figuur 4 Typische hitcyclus van het Consteel-proces
Metallurgisch is het vloeibare staal in de oven in betere evenwicht en minder geneigd om heftige reacties te genereren. Oven watergekoelde zijwanden, dak, en lances lijden niet onder lekkageproblemen veroorzaakt door boogvorming of schrotimpacten, wat het risico op water in de oven minimaliseert. Al dit bijdraagt tot het creëren van een veiliger en comfortabelere werkomgeving vergeleken met de typische standaarden van de staalindustrie.
Het sleutelkenmerk van het nieuwste Consteel-proces is de introductie van nieuwe oplossingen om de hoeveelheid en efficiëntie van de chemische energie die in het proces gebruikt wordt, te verhogen. Dit is ontwikkeld door laboratoriumproeven en uitgebreid gebruik van CFD-analyse. De nieuwe oplossingen hebben wijdere transporteurs om de uitwisselingsoppervlakte te vergroten, een ander tunnelprofiel om de convectieve warmteuitwisseling te verbeteren, en een nieuwe tunnelsectie uitgerust met branders, om de chemische energie-invoer te verhogen. Door de nieuwe oplossingen wordt het gebruik van chemische energie gesectioneerd, door continue meting van de afgaasstroom, temperatuur en samenstelling, met automatische optimalisatie van de relevante operationele parameters. De resultaten zijn een effectievere lading voorverhitting en lagere exploitatiekosten.
Vergelijking met conventionele EAF staalproductie
Het grootste verschil met conventionele EAF staalproductie is de betere opbrengst, hoewel er verschillende aspecten gerelateerd aan de logistiek en onderhoud zijn.
De belangrijkste operatie is het beheer van de schrotstroom van de schrotplaats naar de oven. Dit is door emmervoorbereiding in de conventionele EAF en door het continue ladingssysteem in het Consteel-proces. Grondstoffenhantering in de conventionele EAF wordt normaal uitgevoerd door overhead reiskranen in voldoende aantal om een adequate veiligheidsmarge te hebben tegen storingen. Het aantal kranen hangt af van het aantal emmers dat in de gegeven tijd moet worden voorbereid, rekening houdend met de hitgrootte van de oven, de schrotdichtheid en grootte van de emmers. Het Consteel-proces adopteert een andere organisatie van de schrotplaats, normaal het opslaan van de grondstoffen aan de zijde van de laadtransporteur. De grootte en het aantal van de laadkranen hangen af van de maximum schrotvoedersnelheid die door de oven vereist wordt (figuur 3). Het Consteel-proces vereenvoudigt de logistiek aangezien het schrotbewegingen minimaliseert.
De onderhoudspraktijk hangt af van de schrotplaatsapparatuur, ovenbaai apparatuur en EAF oven, samen met slak- en stofafvoer. Het Consteel-proces heeft alleen de overhead reiskranen voor de transporteerlading, die ook de weegoperatie per hefbeweging kunnen uitvoeren. In het geval van onderhoud van de EAF, wordt dit sterk beïnvloed door het smeltproces in gebruik. De thermische en chemische spanningen die de verbruiksonderdelen van de oven beïnvloeden, hangen voornamelijk af van de parameters van het smeltproces (figuur 5).
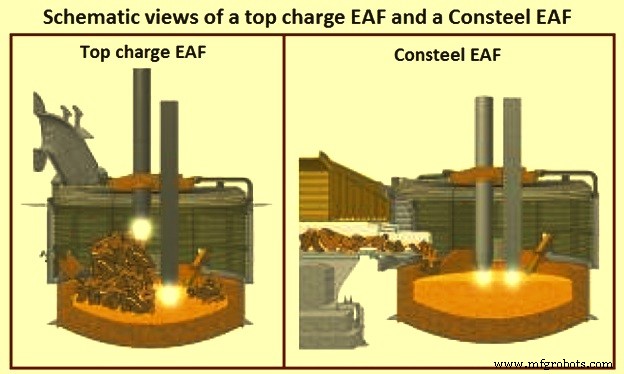
Figuur 5 Schematische zichten van een bovenlaad EAF en een Consteel EAF
Elektrodeverbruik heeft de hoogste onderhoudskosten, echter, het Consteel-proces heeft ongeveer 15% lager verbruik aangezien het wordt bepaald door de lagere oxidatiesnelheid door de lagere na-verbrandingsratio binnen de oven. Elektrodeslijtage hangt ook af van de productiviteit van de smeltzaal. Bij dezelfde werkomstandigheden heeft het Consteel-proces een hogere productiviteit, dus het elektrodeverbruik kan worden beschouwd als hetzelfde als een conventionele EAF met lagere productiviteit. Ook houdt vlakke bad-werking een goede stabiliteit van de elektrische bogen en elimineert praktisch het voorkomen van elektrodebreuken.
Het Consteel-proces heeft ook lagere refractaire voeringsslijtage omdat de werkomstandigheden gladder zijn dan de conventionele EAF en het minder ijzeroxide in de slak produceert. Met het Consteel-proces, mits de slak correct schuimt, kunnen de elektrische bogen volledig bedekt en begraven worden onder een beschermende laag wat de boogstraling naar de ovenrefractair voor bijna de hele stroom-aan-periode vermindert. Het elimineert ook elektrische ontlading op het ovendak en de mantel omdat paneelonderhoud drastisch wordt verminderd.
Wat betreft het onderhoud van de Consteel-schrottransporteer, is het zeer eenvoudig en is teruggebracht tot het niveau van periodieke inspectie van de mechanische structuur, elektrische motoren en hydraulische apparatuur, en het geplande onderhoud van de meest kritische onderdelen. De refractaire voering van de voorverhittingsectie heeft geen bijzondere spanningen en kan normaal jaarlijks opnieuw gesticht worden.
De verbindende wagentje top is het meest belaste onderdeel van het transportsysteem omdat het zowel de thermische spanning van het smeltbad als de mechanische belasting geproduceerd door het transporteren van het schrot ontvangt. Het moet onderdeel zijn van een gepland onderhoudsprogramma en, volgens de ervaring van operationele eenheden, heeft een gemiddelde levensduur van vier maanden. De ophangstaaf is gemakkelijk te vervangen, meestal tijdens de ovenomkeer. Storinganalyse toont een gemiddelde van 100 ophangstaafbreuken per jaar voor een goed geladen transporteer.
In het geval van stof- en slakafvoer, bereikt het Consteel-proces lagere slak- en stofproductie dan een conventionele EAF, sterk afhankelijk van de hoofdkarakteristieken van het proces nl. de continue lading en de voorverhitting van de metaallading. De eliminatie van de emmerlading vermindert stofvorming in het kapje, en de voorverhittingsectie van de transporteer werkt als een afzettingskamer waar de stof op het schrot kan neerslaan, wat stofhergebruik in de oven bevordert. De algehele stofemissie van 5 kg/ton tot 9 kg/ton vloeibaar staal is lager dan die van een conventionele EAF.
Flexibiliteit met ladingsmaterialen
Voor de huidige EAF staalproductiepraktijk is de mogelijkheid om de metaallading van de oven gemakkelijk aan te passen om de variaties in grondstofkostenscenario's en marktvraag te volgen, duidelijk zeer belangrijk. De EAF is intrinsiek flexibel in termen van ladingsmaterialen. De EAF die met het Consteel-proces werkt, levert maximale flexibiliteit in de selectie van metaalladingsmaterialen, die schrot, gietijzer, DRI, en warm metaal kunnen zijn, in alle mogelijke combinaties en verhoudingen. Continue lading betekent dat emmers niet gebruikt worden, de transporteer voedt de metaallading continu direct in de EAF.
Het continue ladingproces wordt normaal gebruikt door EAF's die grote hoeveelheden DRI of HBI verwerken, aangezien batchverwerking (bovenlaad door emmers) van deze materialen onwerkbaar is gebleken. Dit concept is uitgebreid tot de verwerking van schrot met de introductie van het Consteel-proces. De schrot- en stroomtekort in sommige landen heeft geleid tot het combineren van de schrotlading met warm metaal. De ervaring heeft getoond dat het Consteel-proces ook de beste optie is om voordeel te halen uit warm metaal in EAF staalproductie. Het is eigenlijk omdat het Consteel-proces het mogelijk maakt om de ontkooling van het smelt over de hele stroom-aan-tijd te spreiden, vaak zonder grote veranderingen in de primaire afgaassystemen en zonder in ontkoolingsvertragingen te vallen die de productiviteit van een traditionele bovenlaad EAF beperken wanneer de warm metaallading boven ongeveer 30% van het totaal stijgt.
De ervaringen met warm metaal in EAF's met Consteel-proces hebben zich uitgebreid van 20% tot ongeveer 86%, bereikend een punt waar de oven kan worden bediend als een basische zuurstofconverter, zonder elektrische stroom, met stroom-aan/O2 blaastijd van ongeveer 32 minuten, toch nog in staat om te opereren op 100% schrotlading wanneer nodig.
In het geval dat de kosten van staalschrot dalen en de druk toeneemt om CO2-uitstoot (koolstofdioxide) te verminderen, kan het warm metaal worden verminderd en het gebruik van schrot verhoogd door de flexibiliteit geboden door EAF's met Consteel-proces. Een voorbeeld van de Consteel-flexibiliteit is de 140 ton Consteel EAF bij Vallourec-Sumitomo Brazilië (Brazilië), in 2012 in gebruik genomen, die is ontworpen om te werken met een ladingmix van schrot, tot 40% gietijzer en tot 40% warm metaal.
Er is een EAF met Consteel-proces, geïnstalleerd in Zuid-Korea, waarin de continue lading van schrot gecombineerd is met de continue voeding van DRI en HBI. Daarom kan het Consteel-proces naadloos de continue lading van schrot combineren met elke vorm van onschuldige ijzerlading nl. warm metaal, gietijzer, DRI of HBI zoals getoond in figuur 6.
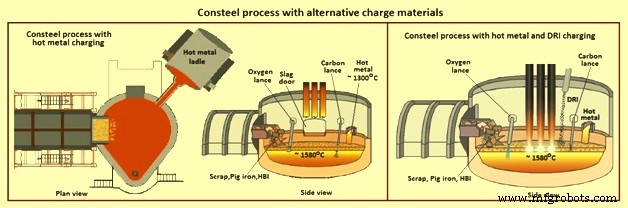
Figuur 6 Consteel-proces met alternatieve ladingsmaterialen
Als algemene regel, moeten DRI en HBI aan de oven worden gevoerd in de traditionele manier namelijk direct door het ovendak. Het warm metaal wordt in de oven gegoten deur een deur of zijwand loper, gietijzer, in plaats daarvan, kan met schrot in de laadtransporteer gemengd worden. Als gietijzer, kan ook ijzerschrot, in stukken van een paar ton elk, via het Consteel-proces samen met schrot geladen worden.
Voordelen van het Consteel-proces
De bewezen voordelen van het Consteel-proces omvatten (i) snelle terugverdientijd, (ii) hoge flexibiliteit, (iii) milieu-vriendelijkheid, (iv) veiligheid van operationeel personeel, (vi) minimale storing van het elektriciteitsnet, (vii) reductie in logistiek, onderhoud en personeelskosten, (viii) verbeterd gebruik van chemische energie, (ix) lager elektrodeverbruik, (x) toename in schrotopbrengst vergeleken met batch-geladen ovens, (xi) continue controle en optimalisatie van operationele parameters, en (xii) verbeterde ladingcontrole door geautomatiseerde schrothoeveelheid en kwaliteitsvolging.
Daarnaast zijn er milieuvoordelen. De productie van stof in een traditionele emmergeladen EAF is ongeveer 20 kg/ton vloeibaar staal. De stofproductie in de equivalente EAF met het Consteel-proces is ongeveer 30% tot 40% lager. Dit is vanwege de natuurlijke hergebruik van de stofafzetting op het schrot binnen de verwarmingstunnel en de lagere ontkoelingssnelheid die door deze proces technologie wordt toegestaan. Lagere stofproductie betekent lagere kosten voor de afvoer, wat steeds duurder wordt door strengere milieuwetgeving.
Het proces vermindert de PCDD/F en NOx emissies. Schrot kan olie, verf, plastic en andere stoffen bevatten die tijdens het staalproductieproces tot verontreinigingen kunnen worden. Sommige van deze stoffen kunnen precursors worden van polychloorde dibenzo-p-dioxines (PCDD), polychloorde dibenzo-p-furanen (PCDF) en polychloorde bifenylen (PCB), een klasse stoffen wier emissie streng beperkt is door nieuwe milieuwetgeving. De emissie van deze verontreinigingen is een complex fenomeen dat beïnvloed wordt door diverse gelijktijdige factoren zoals de hoeveelheid precursors in de schrotlading, het type proces dat in de oven wordt uitgevoerd en, uiteindelijk, en op het afgaasonttrekkingssysteem, dat een sleutelrol speelt, aangezien de emissies aan de schoorsteen worden gemeten.
Het is aangetoond dat gegeven een schrotlading met dezelfde inhoud van PCDD/F precursors (bijv. polyvinylchloride plastic), het Consteel-proces een significant lager bedrag aan PCDD/F in de afgaas vrijgeeft in vergelijking met het equivalente discontinu proces, met batch lading.
Er is een groeiende aandacht ook voor de emissie van NOx en het is vastgesteld dat de lichtboog de grootste verantwoordelijke is voor deze emissies in het EAF-proces. Het bedrag aan NOx dat per ton vloeibaar staal geproduceerd via een conventionele emmergeladen EAF wordt uitgestoten is ongeveer 250 g/ton vloeibaar staal, terwijl voor een continue lading deze waarde slechts 120 g/ton vloeibaar staal is. Dit is door de werking van de elektrische bogen onder vormende slak, wat de interactie van deze elektrische bogen met de atmospherische O2 en N2 vermindert.
Het gebruik van de EAF om schrot te smelten geladen door emmer is aanzienlijk geluidruiger dan dat een continue lading van DRI smelt. Dit is omdat de bogen branden op vlakke bad en onder een schuimende slak. Het Consteel-proces breidt dit type werking uit tot de verwerking van schrot, wat de akoestische emissies van de fabriek aanzienlijk vermindert. Tijdens de Consteel-proces operaties, wordt het geluidsintensiteitsniveau in de buurt van de oven gerapporteerd om ongeveer 85 dBA te zijn terwijl met de emmergeladen EAF het geluidsintensiteitsniveau doorgaans boven 90 dBA is.
Enkele van de operationele parameters die in operatieve fabrieken behaald zijn, zijn (i) 30% tot 40% reductie in stofemissies te verwerken, (ii) 98% beschikbaarheid, (iii) hoge productiviteit bij 2,7 ton vloeibaar staal/uur/MW, (iv) verminderd stroomverbruik bij 300 kWh/ton vloeibaar staal, (v) 1% tot 2% toename in schrotopbrengst, (vi) productiviteitstoename van 33%, (vii) verminderd elektrodeverbruik van 40%, (vii) verminderde stofemissies met ongeveer 30%, (viii) elektriciteitsbesparingen geschat op 60 kWh/t voor retrofits, en (ix) jaarlijkse operationele kostenbesparingen van USD 1,90/ton ruw staal (inclusief productiviteitstoename, verminderd elektrodeverbruik, en verhoogde opbrengst). Daarnaast is er ook afname in de elektrische storing op het net, en lager gebruik van schrot en geen branderbrandstofverbruik.
Productieproces
- Optimalisatie van elektrisch boogoven-operaties: Automatisering en modellering
- Hoogpresterende automatisering, meting en controle voor hoogovens
- Optimaliseren staalproductie: hot metal gebruik in elektrisch boogovens
- DC Lichtboogoven: Efficiënte Enkele-Elektrode Stalenproductietechnologie
- Direct Gereduit Ijzer Benutten voor Efficiënte Elektrische Lichtboogoven Stalenproductie
- De Chemie Achter Basic Oxygen Furnace Staalproductie
- IJzerproductie optimaliseren: De chemie van hoogovensmelterij
- Elektrische Booglaswerken: Kernprincipes Uitgelegd
- Belangrijkste Elektrische Booglasprocessen en Toepassingen
- Elektrisch Booglaslassen: Typen, Apparatuur, Voor- en Nadelen
- Essentiële Booglasapparatuur: Typen, Functies en Toepassingen