



Optimaliseren van Slakschuiming in Lichtboogovens voor Verbeterde Efficiëntie
Slakschuiming is een belangrijke en kritische praktijk geworden voor de moderne lichtboogoven (EAF) aangezien een goede schuimende slak aanzienlijke efficiëntie en andere voordragen bijdraagt aan het proces. De kwaliteit van de slakschuiming is een belangrijke factor in het EAF staalproductieproces aangezien het zorgt ervoor dat de warmte van het vloeibare bad niet verloren gaat door de EAF-wanden. Slakschuim is gunstig voor het EAF staalproductieproces in termen van de grote oppervlakte gevormd en de bescherming geboden tegen direct contact van het smelt met de atmosfeer.
De slakschuiming is een techniek die zowel nuttig als economisch is. Het is een breed toegepaste techniek, niet alleen omdat het toestaat om energie te besparen, maar vanwege de diverse voordelen die het biedt, waaronder (i) verhoogde energie-efficiëntie, aangezien de warmte van de boog door de slak wordt gevangen, (ii) bescherming van de waterpanelen en het dak tegen straling, (iii) verminderde trillingen en geluidsverontreiniging, en (iv) verminderde stikstofinclusie door het bad.
Schuimende slakvorming kan in 3 stappen worden verdeeld. Deze zijn (i) stap 1: zuurstofinjectie in vloeibare staalfase, (ii) stap 2: koolstofinjectie in de slak, en (iii) stap 3: wanneer zuurstof in de slak wordt geïnjiceerd. Initieel wordt zuurstof in het vloeibare metaal geïnjiceerd (stap 1). Deze zuurstof reageert met de bestaande koolstof vormende CO (koolstofmonoxide) bellen. De zuurstof reageert ook met het ijzer aanwezig in het bad. Aangezien het ijzer verloren gaat in de vorm van ijzeroxide, wordt koolstof in de slak geïnjiceerd (stap 2), wat de ijzeroxide reductiereactie uitvoert. Deze stap genereert CO-gas, en zorgt er ook voor dat ijzer terugkeert naar het bad, wat de ovenprestaties verbetert. In stap 3 wordt zuurstof in de slak geïnjiceerd, om oxidatie van de koolstof aanwezig in de slak te veroorzaken. In deze stap kunnen koolstof en zuurstof ook simultaan geïnjiceerd worden, wat betere generatie van CO en betere schuiming toestaat.
Er is normaal een dichte laag slak onder de schuim. Echter, het is mogelijk dat alle aanwezige slak vereist is om de schuim te produceren en geen dichte laag bestaat. In zo'n geval is de hoeveelheid aanwezige slak onvoldoende om al de schuim te produceren die de slak en het gas kunnen vormen.
Er is ook gerapporteerd dat het slakschuimingsproces 3% tot 10% en 25% tot 63% van energie- en refractairverbruik respectievelijk kan besparen. Er zijn basis twee vereisten voor schuiming nl. (i) reacties of processen die kleine gasbellen genereren, en (ii) geschikte slakeigenschappen om de bellen als stabiele schuim te behouden. Normaal geneigen gassen voortkomend uit chemische reacties de slak te schuimen met kleinere bellen, terwijl de injectie van gasfasen (zuurstof, argon, etc.) resulteert in grotere bellen en minder stabiele schuimen.
Een bepaalde schuimbareheid van de slakken gebruikt voor het EAF-proces is gewenst, om diverse redenen. Tijdens het proces beschermt de schuimende slak de grafietelektroden tegen slijtage en bedekt de bogen. Dit stelt een hogere productiviteit in de oven in, aangezien het de warmteoverdracht tussen elektrode en het vloeibare metaal vergroot. Het vermindert ook stralingsverliezen, aangezien de slak de lichtstralen isoleert. Dit beschermt de refractairen tegen slijtage, wat de hoeveelheid downtime voor onderhoudswerk vermindert. De schuimende slak draagt ook bij aan stabilisatie van de boog, wat een hogere efficiëntie garandeert. Daarnaast helpt de schuim om geluid van de EAF te verminderen, wat een betere werkomgeving biedt. Een ander voordeel met schuimende slak is de vermindering van vermogen en spanningsfluctuaties.
De gevolgen van een goede schuimende slak in de EAF en zijn juiste controle omvatten (i) de afname in harmonische door elektrode immersie in de slak kan het vermogen met dezelfde transformatorinstellingen met 6% tot 9% verhogen, (ii) een toename in vermogen met 15% wanneer de elektrodetoppen 300 mm tot 600 mm diep in de slak zijn vanwege het heetere boogplasma rond de elektrodetop, en (iii) een goede schuimende slak stelt zuurstof-brandstofbraders (wanneer gebruikt) in staat om in de slak te blazen, wat de energie-efficiëntie van de branders verhoogt van 40% tot 70%. Echter, om het meeste voordeel uit een schuimende slak te halen, moet de slak vroeg in de hit worden opgebouwd en de slakchemie strikt gecontroleerd worden door slakafvoering te beperken en kalk of walzschil in de bodem van de eerste laademmer te plaatsen. De thermische voordelen van een goede schuimende slak zijn te danken aan de verschuiving in het warmteoverdrachtspad naar het bad en weg van de zijwanden. Volgens een studie kunnen variaties in schuimende slakkwaliteit rekenen voor +/- 0 kWh/t in vraag naar de elektrische energie.
Het is nuttig te weten wat bedoeld wordt met slakschuiming. Gasgeneratie is onmisbaar om te slagen met een schuimende slakpraktijk. Gas wordt voornamelijk gegenereerd door de reductie van ijzeroxide (FeO) met koolstof vormend CO-gas. Gas zorgt ervoor dat schuimbellen bovenaan een dichte laag slak vormen. De schuim kan relatief kleine schuimbellen zijn als schuim op bier of grotere bellen als zeepbel schuim op water. De kleine bellen resulteren uit chemische reacties en de resulterende schuim is redelijk stabiel. Gasinjectie produceert echter grotere bellen en minder stabiele schuim. Echte schuiming mag niet verward worden met simpele gashouding van bellen in een vloeistof. In het geval van gashouding, zijn de gasbellen verdeeld door de hele vloeistof en de expansie van de slak is te danken aan de gasbellen in de vloeistof. Voor gashouding, vervalt de expansie snel nadat het gas stopt. Echte schuim kan redelijk stabiel zijn en zo blijven voor enkele minuten na het stoppen van gasgeneratie.
De gasbelgeneratiereactie, de reductie van FeO in slak door toegevoegde koolstof en koolstof opgelost in metaal. In het slakschuimingsproces wordt koolstof in de slak geïnjiceerd, reageert met ijzeroxide in de slak om CO-gas te produceren, wat de slak laat schuimen. De reactie wordt gegeven door C (geïnjiceerd) + (FeO) = Fe + CO. CO-gas voor schuiming wordt ook geproduceerd door ontkooling van het metaal gegeven door de reactie C (in metaal) + 1/2 O2 = CO. De FeO wordt in situ gegenereerd als het belangrijkste oxidatieproduct van de zuurstofblaas en is dus het belangrijkste component in de slak (hoger dan 20%). Als de consistentie van de slak geschikt is voor het handhaven van schuim, zorgt de eenvoudige injectie van koolstof in slak ervoor dat de slak schuimt. De relatief hoge reductiesnelheid geeft FeO het potentieel om een grote hoeveelheid gas binnen de schuim te genereren. De reductiesnelheid van FeO door koolstof is aanzienlijk snel. Bovendien verbruikt de reductiereactie ook warmte, wat resulteert in een lokale toename in de viscositeit van de slak.
De procesvariabelen die schuiming beïnvloeden zijn slaksamenstelling, oppervlakte gas snelheid, badtemperatuur, belgrootte, slakbasiciteit, slakdichtheid, slakviscositeit, en slakoppervlaktespanning. Oppervlakte gas snelheid wordt normaal gemeten in meter per seconde (m/s) en is de ware gas snelheid vermenigvuldigd met het volume fractie van het gas.
De schuimindex (FI) is een belangrijke parameter voor de slakschuiming. Het kan worden gezien als de tijd voor het gas om door de slak te passeren. Het is een indicatie van de mate van de schuiming en is de verhouding tussen de schuimhoogte en de oppervlakte gas snelheid. Daarom is de eenheid van de FI tijd wat normaal in seconden is. Dus kan de FI worden geïnterpreteerd als een maat van de tijd die het duurt voor de procesgassen om verticaal door de schuim te passeren. De FI is gerelateerd aan de slakeigenschappen zoals viscositeit. Hoe hoger de viscositeit, hoe hoger de FI. Het voor de hand liggende gevolg is dat een verhoogde viscositeit automatisch leidt tot een verhoogde schuimhoogte.
De FI neemt af met toenemende belgrootte. Het wordt over het algemeen gezien dat kleine bellen gevormd worden door de eerste reactie hierboven gegeven en een redelijk stabiele schuim resulteert. In EAF staalproductie is vastgesteld dat, naar het einde van het proces, de schuim minder stabiel wordt en de schuimhoogte afneemt. Dit gebeurt omdat initieel, als de FeO-inhoud toeneemt, de snelheid van de eerste reactie en CO-generatie toeneemt, en dus de schuiming toeneemt. Echter, naarmate de FeO-inhoud toeneemt, daalt de slakviscositeit en neemt de dichtheid toe, waardoor de schuimbellen sneller afstromen, afnemen en de schuim vervalt. Daarom is er een kritische FeO-inhoud onder welke schuiming toeneemt met FeO-inhoud en boven welke de schuim minder stabiel is. Dit treedt op rond 20% tot 40% FeO afhankelijk van andere condities.
Slakschuiming toen het geïntroduceerd werd werd bijgestaan door injectie van grafitpoeder gemaakt van elektroden (80% van -200 maatgrootte) naar het metaal-slak interface met geschikte injectieapparatuur met lucht als dragergas. Door eerdere berekeningen en proef- en foutprocedures, werd vastgesteld dat een massastroomsnelheid van grafit gelijk aan 25 kg/min goed genoeg was om stabiele schuim te produceren. Hogere waarden dan dit, aan het begin van een hit, bevorderden zware slakoverslag wat de operaties op de werkvloer beïnvloedde en onstabiele elektrische bogen hinderde operaties met lange bogen van hoog voltage en lage stroom.
In het EAF staalproductieproces treedt lange boog operatie op in combinatie met een schuimende slakpraktijk. Door de slak te laten schuimen door koolstofinjectie, kan de hoogte van de slaklaag worden verhoogd tot het de bogen volledig bedekt, de boogstraling en flits afvangt, de warmte naar het bad overdraagt en de warmtebelasting op de zijwanden vermindert. Als een goede schuimende slak niet volgehouden kan worden, is het echter verkieslijk om de secundaire spanning te verminderen en dus de booglengte om het risico op schade aan de ovenstructuur te vermijden.
Het slakschuimingsfenomeen is afhankelijk van de eigenschappen van de slak en de gasontwikkelingssnelheid, door reacties in de slak. Dus, om schuim in een slak te verkrijgen, is een gasstroom nodig. De gasstroom wordt gegenereerd wanneer koolstof (C) en gasvormige zuurstof (O2) aan de slak en het metaalbad respectievelijk worden toegevoegd. De controle van de schuimhoogte is nodig om een stabiele operatie te handhaven.
Afhankelijk van de fysische eigenschappen van de slak (die beïnvloed worden door samenstelling en temperatuur), vindt schuiming dan plaats in variërende graden. In EAF staalproductie is het redelijk gebruikelijk voor koolstof (in de vorm van cokes of kolen) aan de slaklaag te worden toegevoegd. Koolstofverbruik vindt plaats door de Boudouard-reactie, en dus is de snelheid van CO-generatie evenredig met de snelheid van toevoeging van koolstof aan een EAF-slak, zodra de reactie steady state heeft bereikt.
De schuiming van de slak wordt significant beïnvloed door de gasstroom in de oven, maar wordt ook beïnvloed door de slakeigenschappen, de laatste gecontroleerd door de viscositeit, dichtheid en oppervlaktespanning. Deze fysische eigenschappen zijn op hun beurt afhankelijk van de temperatuur van het systeem en de slaksamenstelling.
Voor het EAF-proces hangt de samenstelling van de slak af van de staalkwaliteit evenals de raffinatiemethode die wordt gebruikt. Bij het kiezen van een samenstelling voor de slak, moeten diverse dingen overwogen worden. De slak bestaat uit diverse oxiden, die in drie categorieën kunnen worden ingedeeld, nl. (i) basische oxiden (zoals CaO, MgO en FeO), zure oxiden (zoals SiO2) en amphotere oxiden (zoals Al2O3). Voor basische slakken, wordt de inhoud van FeO over het algemeen als optimaal beschouwd in het bereik van 15% tot 25%. Om schuim in een slak op te bouwen, moet de viscositeit hoog genoeg zijn om een hindernis te vormen voor de opstijging van de bellen. Om een geschikte viscositeit te verkrijgen, is het belangrijk om een geschikte basiciteit van de slak te hebben. De basiciteit wordt over het algemeen aangeduid als de verhouding van de basische componenten in de slak tot de zure componenten. De basische componenten leveren de O2-ionen aan het smelt en de zure componenten binden ze. De viscositeit kan worden gewijzigd door een verandering van samenstelling, wat een verandering in verhouding van CaO/SiO2 veroorzaakt, wat de basiciteit van de slak verlaagt of verhoogt.
Een verandering van viscositeit kan ook worden bereikt door een wijziging van de FeO-inhoud. Bij het verhogen van de hoeveelheid FeO, wordt de viscositeit verlaagd. Een andere manier om de slakviscositeit te wijzigen is om de hoeveelheid vaste deeltjes in de slak te verhogen, zoals door toevoeging van kalk. Het is waargenomen dat slakviscositeit afneemt met een toename in basiciteit, maar wanneer het een kritieke waarde passeert en een vaste fase wordt uitgevlokt, neemt het weer toe. Dus, de aanwezigheid van vaste deeltjes draagt bij aan een toename van de schijnbare viscositeit. De vaste deeltjes fungeren ook als kerningsplaatsen voor de bellen. Echter, een overmatige hoeveelheid vaste deeltjes verhindert de bellen om door de slak op te stijgen.
In een systeem van vloeistoffen, kan een gradient in oppervlakte- of interfaciale spanning beweging induceren. Dit heet het Marangoni-effect. Op de interface tussen slakken en vloeibare metalen is er over het algemeen een grote gradient in interfaciale spanning. De concentratie van FeO wordt beschouwd als lager dan in de rest van de slak aan de interface tussen slak en metaal, waar reacties die CO vormen plaatsvinden. Dit stelt bellen in staat te vormen, aangezien minder FeO-inhoud resulteert in een lagere oppervlaktespanning, wat het Marangoni-effect opwekt. Dus, de capaciteit om nieuwe oppervlakken te creëren, wat gebeurt wanneer bellen in de slak gevormd worden, wordt vergemakkelijkt wanneer de oppervlaktespanning laag is.
De oppervlaktespanning beïnvloedt ook de degradatie van de schuim, met betrekking tot de stabiliteit van de bellen. Diverse studies hebben getoond dat stabiliteit kan worden verbeterd door de toevoeging van een oppervlakte-actief component. Het is ook waargenomen in het staalproductieproces dat de aanwezigheid van oppervlakte-actieve componenten schuiming bevorderen. Echter, de Marangoni-stroom, die helpt bij de verwijdering van CO-bellen van de interface, kan worden gegenereerd zonder oppervlakte-actieve elementen. De dichtheid van de slak beïnvloedt de schuimhoogte. Een lage dichtheid betekent dat er minder gewicht te dragen is, wat een grotere hoogte van de schuim toestaat, vergeleken met een slak met hoge dichtheid. Om belasting te weerstaan, moet het oppervlak elastische eigenschappen hebben. Dit kan worden bereikt door toevoeging van oppervlakte-actieve elementen wat resulteert in een variabele oppervlaktespanning.
Schuimende slak in staalproductieoperaties resulteert uit de generatie van CO-bellen, door de reductiereacties, (i) CO2 + C(s) = 2CO (de Boudouard-reactie), (ii) CO + Fe2O3 = CO2 + 2FeO, (iii) CO + FeO = CO2 + Fe, en (iv) C(s) + FeO = CO + Fe. De Boudouard-reactie en de reductie van FeO door vast koolstof zijn hoogst endotherme reacties, terwijl de reductie van Fe2O3 door CO energie-neutraal is en de reductie van FeO door CO slechts licht exotherm is. Het is belangrijk op te merken dat ijzeroxide de bron is voor het zuurstofcomponent vereist voor de verbranding van koolstof, niet gasvormige zuurstof, en dus is enige oxidatie van het staalbad nodig voor slakschuiming.
Drijvende kracht voor slakschuiming is een pneumatische energie geleverd door CO-generatie tijdens het smelt-raffinageproces in de EAF. In het slakschuimingsproces wordt koolstof in de slak geïnjiceerd, reageert met ijzeroxide (FeO) in de slak om koolstofmonoxide (CO) te produceren, wat de slak laat schuimen. De reactie wordt gegeven door C (geïnjiceerd) + (FeO) = Fe + CO. CO voor schuiming wordt ook geproduceerd door ontkooling van het metaal gegeven door de reactie C (in metaal) + 1/2 O2 = CO. Deze reacties zijn verantwoordelijk voor de CO-vorming. De tweede reactie vertegenwoordigt een directe reactie tussen gasvormige zuurstof en koolstof in bad, terwijl de eerste reactie een directe ijzeroxide reductiereactie is door koolstof in slak. Al deze reacties zijn CO-vormers die roerenergie geven voor massaoverdracht tussen metaal slak, koolstof, en gasfasen en kunnen worden beschouwd als een noodzakelijke voorwaarde voor slakschuiming. Sommige reacties zijn verbruikers van CO zoals (i) CO + Fe2O3 = CO2 + 2FeO, en (ii) CO + FeO = CO2 + Fe, die kunnen worden gecontroleerd door de Boudouard-reactie CO2 + C(s) = 2CO.
Plaatsen van deze reacties kunnen worden gelokaliseerd als (i) aan het slak-metaal interface, (ii) aan het gas-metaal interface, (iii) aan het koolstof-slak interface, en (iv) aan slak-gas en koolstof-gas interfaces. Figuur 1 toont een schematisch diagram van chemische reacties voor slakschuiming in EAF. Het diagram toont de reactieplaatsen tijdens injectie van koolstof tijdens staalsmelt-raffinageprocessen in een EAF. Het kan uit het diagram worden gezien dat CO-vorming een zeer complexe functie is van diverse procesvariabelen bestaande uit grootte, type en massastroomsnelheid van koolstofhoudend materiaal, stroomsnelheid van dragergas, koolstofgehalte in bad, slakchemie, en slak-metaal interfaciale oppervlakte etc.
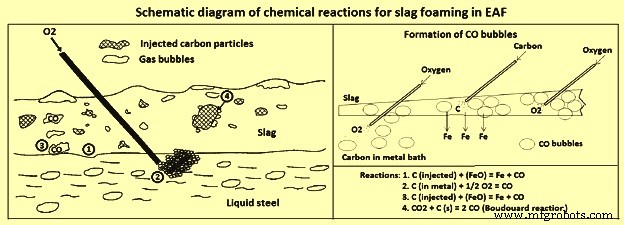
Figuur 1 Schematisch diagram van chemische reacties voor slakschuiming in EAF
Aan de andere kant, een andere voorwaarde voor schuiming van slak is vereist om vervuld te worden. Deze voorwaarde is direct gerelateerd aan de transporteigenschappen (die schuimstabiliteit beïnvloeden) van staalproductieslakken bij raffinagetemperaturen. FI van slak bepaalt deze eigenschappen. FI wordt gemeten in tijdseenheden nl. seconden en is een functie van slakchemie. De stabiliteitscurven voor FI van de slakken worden in figuur 2 getoond. De conclusies uit de curven worden hieronder gegeven.
- Zure slakken hebben de hoogste schuimindex vormende mogelijkheden wat homogene schuiming genoemd kan worden.
- Slakken met lage ijzeroxide-inhoud (minder dan 10%) vormen stabielere schuim dan hoog geoxideerde slakken (meer dan 40% FeO bij elke basiciteit) wat dus niet-schuimende slakken genoemd kan worden.
- Bij lage ijzeroxide-inhoud beïnvloedt slakbasiciteit de schuimstabiliteit sterk. Bij hogere basiciteiten, onder een gegeven ijzeroxide-inhoud, daalt FI. Bij hoge ijzeroxide-inhoud speelt slakbasiciteit geen rol.
- Slakken met intermediaire ijzeroxide-inhoud en hoge basiciteiten nabij de kalkverzadigingszone hebben ook intermediaire FI's en de aanwezigheid van vaste deeltjes van kalkoplossing kan helpen om schuimvorming te stabiliseren. Vanwege deze reden kan deze zone heterogene schuiming genoemd worden.
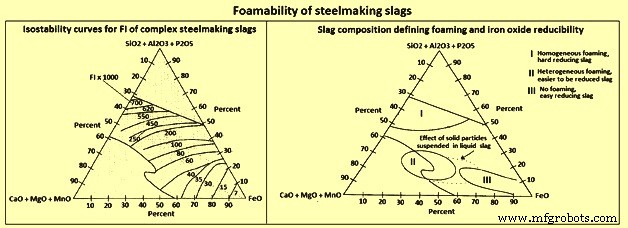
Figuur 2 Schuimbareheid van staalproductieslakken
Figuur 2 toont ook slaksamenstelling en schuiming. Vaste deeltjes die in vloeibare slak geschorst zijn beïnvloeden de viscositeit. Het wordt normaal gezien dat met slechts 20% volume fractie van vaste deeltjes in de vloeibare slak, er een tweevoudige toename in de slakviscositeit is en de zone voor heterogene schuiming aanzienlijk kan worden uitgebreid, deels de niet-schuimende zone omvattend, zoals getoond door de stippellijijn in figuur 2.
Om een completer zicht te hebben op slakschuiming tijdens koolstofinjectie, is de ijzeroxide-activiteit in complexe slakken het onderwerp geweest van diverse studies. Deze studies hebben het volgende getoond.
- Homogene schuimzone met lage ijzeroxide-activiteiten (minder dan 10%) toont een sterke weerstand tegen ijzerreductie door koolstof niet alleen vanwege lage ijzeroxide-activiteiten maar voornamelijk vanwege de oppervlakte-actieve aard van silica in slakken. De ijzerreductie in deze zone is gemengd gecontroleerd door massa-overdracht en chemische reactiemechanismen.
- Hoog geoxideerde slakken worden gemakkelijk gereduceerd door koolstof aangezien ijzeroxide-activiteiten hoog genoeg zijn maar ze vormen geen stabiele schuimen.
- Normale samenstellingen van staalproductieslakken observeren een intermediair gedrag. Hoewel, eind-slakken de neiging hebben om zeer geoxideerd te zijn.
Kritiek voor het handhaven van de schuimende slak is de monitoring van de conditie. Toen slakschuiming voor het eerst geïntroduceerd werd, werd het handmatig gemonitord, de ovenoperators gebruikten hun ogen en oren, gekoppeld met hun ervaring, om te beoordelen of de slak goed was of niet, en de stappen die nodig waren om het te corrigeren. Begin jaren 1980 werd elektronische monitoring en computergestuurde controle van slakschuiming geïntroduceerd, met diverse mogelijke signalen bestudeerd zoals boogvervorming, booggeluid, en lichtemissies. Momenteel lijkt boogvervorming het meest breed gebruikte signaal in AC oven operaties voor het monitoren van schuimconditie, aangezien de sensoren en programma's die vereist zijn vaak geïntegreerd zijn met de gesofisticeerde elektroderegelaar. Veel EAF's gebruiken harmonische gegenereerd in de elektrische voeding door de bogen als een schuimende slak monitor, aangezien een betere schuimende slak leidt tot een stabielere boog en minder harmonische. Monitoring door geluid en lichtemissies van de EAF is ook geprobeerd als een methode van schuimmonitoring.
Schuiming in EAF is echter integraal geworden voor het staalproductieproces, met name tijdens de raffinagestadium van de hit. Het huidige lange-boogproces maximaliseert de energieoverdracht naar het schrot omringende de elektroden en bogen. Dus, het schrot onderschept de meeste van de boogstraling en weinig passeert door naar de zijwanden.
Echter, zodra het schrot smelt, kan al de boogstraling op de zijwanden impingeren. Door zoveel mogelijk van de blootgestelde boog te bedekken, onderschept een schuimende slak deze energie, voorkomt dat het de wanden bereikt, en geeft het door aan het staalbad in plaats daarvan. Schuimende slak kan langzaam worden opgebouwd als het schrot smelt en de ovenzijwanden en dak progressief blootgesteld worden aan warmte stralend van de bogen, bereikend een maximum hoogte tijdens het raffinagestadium van de hit. De geïnjiceerde koolstof en CO helpen ook om eventueel ijzeroxide in de slak terug te reduceren naar metaal ijzer.
Productieproces
- De Elektrische Gitaar: Geschiedenis, Ontwerp en Moderne Innovaties
- Elektrische Waterkoker: Geschiedenis, Ontwerp en Toekomst van Moderne Theebereiding
- Electrisch beddekentje: geschiedenis, technologie, veiligheid & productie-inzichten
- Elektrische Voertuigen: Een Duurzame Revolutie in het Vervoer
- Hoogovenslak: Essentieel voor optimale ovenbedrijf
- Optimalisatie van elektrisch boogoven-operaties: Automatisering en modellering
- Granulatie van Hoogovenslak in de Gietkamer: Procesoverzicht
- Optimaliseren staalproductie: hot metal gebruik in elektrisch boogovens
- Optimalisatie van Hoogovensprocessen met Hoge-Aluminaslak
- Belangrijkste Elektrische Booglasprocessen en Toepassingen
- Elektrisch Booglaslassen: Typen, Apparatuur, Voor- en Nadelen