



Belangrijkste ontwerpkenmerken van een AC-bogoven voor efficiënte staalproductie
Ontwerpkenmerken van een AC-bogoven
Elektrische boogovens (EAF) gebruikt voor staalproductie leggen hoge stroom en lage spanning elektrische energie aan de ladingsmaterialen, en smelten en raffineren ze daarmee. Een EAF is een batchoven die bestaat uit een vuurvaste uitgeklede vat gedekt met een ingetrokken dak door welke elektroden de oven binnengaan. Algemene kenmerken van een typische AC-bogoven is weergegeven in Fig 1.
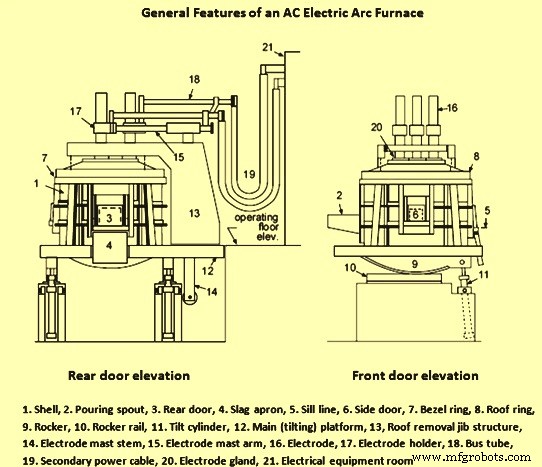
Fig 1 Algemene kenmerken van een AC-bogoven
Een EAF heeft een grote komvormige lichaam met een schotelvormige hearth. De dop heeft een vuurvaste uitkleding aan de binnenkant. De reactiekamer van de oven is van boven bedekt door een verwijderbaar dak van vuurvaste stenen gehouden door een dakring. Het wordt gevoed met drie-fase wisselstroom (AC) en heeft drie grafiete elektroden die verbonden zijn door flexibele kabels en watergekoelde koperen buizen.
Het ontwerp van elektrische boogovens is in de afgelopen jaren aanzienlijk veranderd. De nadruk ligt op het maken van grotere ovens, het verhogen van de vermogensinput naar de oven en het verhogen van de snelheid van ovenbewegingen om de stroom-uit-tijd in ovenoperaties te minimaliseren.
Mezzanine-oveninstallatie
Moderne staalsmelterijen met EAFs gebruiken meestal een mezzanine-oveninstallatie. In dit type installatie zit de oven op een bovenverdieping boven de winkelvloer. De oven wordt ondersteund op een platform dat verschillende configuraties kan aannemen. In de half-platformconfiguratie is de elektrodenkolomondersteuning en daktillgantry gehangen aan het kantelbare platform tijdens operatie en tappen. Bij het laden van de oven wordt de complete samenstelling getild en omgekeerd. Dit ontwerp stelt de kortste elektrodenarmconfiguratie toe. In het vol-platformontwerp wordt de elektrodenkolomondersteuning en daktillmontage volledig op het platform ondersteund.
Functionele groepen
De verschillende componenten van EAF vallen in de functionele groepen van: (i) ovenstructuren voor inperking van schroot en vloeibaar staal, (ii) componenten die beweging van de oven en zijn belangrijkste structurele stukken toestaan, (iii) componenten die de levering van elektrisch vermogen aan de EAF ondersteunen, en (iv) auxiliaire procesapparatuur die op de oven of om zijn omtrek kan residieren.
Ovenstructuren
De EAF is cilindrisch van vorm. De bodem bestaat uit een sferisch gevormde bodemschotel. De dop erbovenop is cilindrisch en het ovendak is een afgeplatte sfeer. De ovenbodem zit op een wiegelarm die een gebogen segment met getande tanden heeft. Dit segment zit op een rail. Als de kantelcilinder uitgezogen wordt, kantelt de oven voorwaarts voor het tappen van de oven. Voor het verwijderen van slag uit de oven, wordt de oven achterwaarts gekanteld waarvoor de kantelcilinder volledig ingerekend wordt.
EAFs zijn tegenwoordig van de split-dopconstructie. In deze constructie kan het bovenste deel van de ovendop snel ontkoppeld en verwijderd worden van de bodem. Dit minimaliseert de downtime tijdens de uitwisseling van de bovenste dop. Eenmaal de bovenste dop verwijderd, kan de ovenbodem ook redelijk snel uitgewechseld worden.
De ovenzijwand boven de slaglijn bestaat doorgaans uit watergekoelde panelen. Deze panelen hangen aan een watergekoelde kooi die ze ondersteunt. Watergekoelde panelen staan zeer grote warmte-inputs aan de oven toe zonder de ovenstructuur te beschadigen. Parameters die een sterke invloed hebben op paneellevensduur, omvatten waterhoeveelheid en -kwaliteit, waterstroomsnelheid en -snelheid, inlaatwaterdruk en drupdruk over het paneel, buis/paneel constructiemateriaal, en buisdiameter. Watergekoelde panelen moeten hoge thermische en mechanische belastingen weerstaan.
Het ovendak is ofwel koepelvormig of lijkt op een ondiepe kegelsectie, wat meer gebruikelijk is met watergekoelde daken in moderne praktijk. Het dak bestaat uit een watergekoelde dakring die de buitenste omtrek van de dakkooi vormt. Deze kooi fungeert als deel van de tillstructuur voor het dak. Watergekoelde panelen worden in deze kooi ingevoegd en hebben een cilindrische opening in het centrum. De vuurvaste delta-sectie wordt ingevoegd om deze opening te vullen. Deze delta-sectie heeft een minimale opening rond de elektroden zonder risico op boogvorming tussen de elektroden en de watergekoelde panelen. Het hele ovendak is uitgestoken van de daktillkolom. Typisch kunnen dak- en elektrodenondersteuningen samen of onafhankelijk omgekeerd worden. De elektrodenhublengte stelt de elektroden in staat om met het dak op de ovendop rustend omgekeerd te worden, wat verwijdering en vervanging van de delta-sectie toestaat zonder het dak te verwijderen. Over het algemeen, voor een vol-platformontwerp, wordt een omkeerbare ondersteuning met draaglager, bogiewiel en gantry-arm gebruikt. Voor grotere ovens wordt een daktillgantry gebruikt.
De ovenbodem bestaat uit een staalen dop met diverse lagen vuurvaste stoffen. De ovenbodem bestaat uit een sferische plaatsectie. Deze sectie is vuurvast uitgekleed met de uitkleding normaal bestaande uit een veiligheidsuitkleding met een gestampte werkende uitkleding erbovenop. In ovens waar gasstirring-elementen in de bodem van de oven geïnstalleerd zijn, worden speciale zakblokken geïnstalleerd tijdens installatie van de baksteenveiligheidsuitkleding. Alternatief worden roerelementen in plaats gelaten en vuurvaste stoffen eromheen gestampt. De ovenbodemsectie bevat ook het tappmechanisme.
Verschillende openingen worden doorgaans voorzien voor ovenoperaties. De meest voor de hand liggende zijn de drie elektrodenpoorten die de elektroden toestaan de oven binnen te gaan door het dak. Daarnaast wordt een vierde gat in het ovendak voorzien voor onttrekking van ovenroken. Een vijfde gat kan voor diverse redenen voorzien worden zoals continue DRI/HBI-voeding, koolinjectie of kalkinjectie. Deze gaten zijn hoog in de oven en beïnvloeren de luchinfiltratie in de oven niet zoveel als lagere openingen. De lagere openingen in de oven omvatten de tapopening die met zand gevuld is en de slagdeur. De slagdeur was oorspronkelijk voorzien om afgoten van de slag uit de oven toe te staan. In moderne ovens wordt het ook gebruikt voor toegang tot de oven voor oxy-branders en zuurstof lansen. Verschillende poorten worden ook meestal rond de omtrek van de ovendop voor branders voorzien. Soms kan een opening hoog in de ovenzijwand voorzien worden om een watergekoelde decarburisatielans toegang tot de oven te geven. Andere openingen kunnen laag in de ovenzijwand of eigenlijk in de ovenhearth voorzien worden voor injectie van inerte gassen, zuurstof, kalk of koolstof.
Ovenbewegingen
Voor EAF-operaties is het noodzakelijk dat verschillende ovencomponenten bewegen. Typische vereisten voor beweging omvatten dak optillen/draaien voor schrootladen, elektroden optillen/verlagen en zwenken voor schrootladen, elektroden optillen/verlagen voor boogregeling, oven voorwaarts kantelen voor tappen, slagdeur omhoog/omlaag voor deslagging operaties, oven achterwaarts kantelen voor slagenverwijdering, elektroden klemmen/ontklemmen om de werkende lengte van de elektroden aan te passen, en beweging van eventuele auxiliaire systemen zoals de branderlans.
De EAF wordt zowel voor tappen als voor slagenverwijdering gekanteld. Tijdens het oventappen is de maximale voorwaartse kantelhoek afhankelijk van het type ovenbodem. Voor conventionele uitloopmondtappen is het nodig om te kantelen tot een hoek van 45 graden om de oven volledig te tappen. Voor bodemtappend ovens is de maximale kantelhoek meestal 15 tot 20 graden. Een belangrijk vereiste voor slagvrij tappen is dat de oven snel teruggekanteld kan worden zodra slag begint over te dragen in de ladel. De typische maximale voorwaartse kantelsnelheid is 1 graad per seconde en kantel-terug-snelheid is 3 tot 4 graden per seconde.
Normaal worden ovenbewegingen gemaakt met een centraal hydraulisch systeem dat motorkracht levert. Het hydraulische systeem bestaat uit een centraal reservoir, filters, een accumulator, hydraulische kleppen en hydraulische piping. Als hydraulische vloeistof door kleppen in één van twee richtingen binnen een gegeven circuit passeert, worden hydraulische cilinders uitgezogen of ingetrokken om beweging van diverse mechanische componenten te leveren. Zonder voldoende vloeistofstroom en druk binnen een circuit is beweging niet mogelijk. Dus zaken als laag vloeistofniveau, lage accumulator druk, systeemlekken, vloeistofdegradatie door oververhitting, vaste stofopbouw in kleppen of in hydraulische leidingen en slijtage in mechanische componenten kunnen leiden tot slechte systeemprestaties en in sommige gevallen systeemstoring.
Ovenkoelwatersysteem
Het koelwatersysteem is belangrijk en integraal voor EAF-operatie. Er zijn verschillende koelsystemen. Sommige operaties, zoals transformatorakoeling, delta-sluitingakoeling, busbuisakoeling en elektrodenhouderakoeling, vereisen extreem schone, hoge kwaliteit koelwater. Deze systemen bestaan doorgaans uit een gesloten lus circuit, die water door deze gevoelige apparatuur geleidt. Het water in de gesloten lus passeert door een warmtewisselaar om warmte te verwijderen. Het circuit aan de open lus kant van de warmtewisselaar stroomt typisch naar een koeltoren voor energiedissipatie. Andere watergekoelde elementen, zoals ovenzijpaneelen, dakpanelen, afgassysteemkanalisatie, ovenkooi etc. ontvangen typisch koelwater van een koeltoren.
Het koelcircuit bestaat typisch uit toevoerpompen, teruglooppompen, filters, koeltorencellen en stroommonitoring instrumentatie. Gevoelige apparatuur heeft normaal instrumentatie geïnstalleerd voor het meten en monitoren van de koelwaterstroomsnelheid en temperatuur. In het geval van watergekoelde apparatuur, kan onderbreking van de stroom of onvoldoende waterhoeveelheden leiden tot severe thermische overbelasting en in sommige gevallen catastrofale storing.
Smeersysteem
Normaal heeft een EAF een automatisch smeersysteem dat smering aan verschillende bewegende delen levert gebaseerd op diverse operaties die plaatsvinden tijdens het maken van een hitte. Bijvoorbeeld, sommige delen worden elke drie dakslagen gesmeerd, na tappen. Sommige componenten zoals walslagers zijn kritiek voor ovenoperatie en worden periodiek met de hand gesmeerd. Sommige moeilijk bereikbare locaties worden bediend met behulp van buizen en remote blokken.
Auxiliaire systemen
De EAF heeft verschillende auxiliaire systemen die integraal zijn voor ovenoperatie en prestaties. Deze systemen worden hieronder beschreven.
- Zuurstof lansysteem - Het gebruik van zuurstof in EAF is in het onlangse verleden aanzienlijk gegroeid. In het verleden, toen zuurstofverbruik van minder dan 10 m³ per ton staal gangbaar was, werd de lansoperatie handmatig uitgevoerd met een verbruikbare pijplans. Moderne EAF gebruikt automatische lansen en veel faciliteiten gebruiken nu een niet-verbruikbare, watergekoelde lans voor het injecteren van zuurstof in het staal. Veel van deze lansen hebben ook de mogelijkheid om koolstof te injecteren.
- Koolstofinjectiesysteem - Moderne EAF heeft normaal koolstofinjectiefaciliteiten. Koolstof is kritisch voor slagschuimoperatie, wat noodzakelijk is voor hoge vermogen ovenoperaties.
- Oxy-brandersysteem - Oxy-branders zijn nu bijna standaardapparatuur op grote hoge vermogen ovens. Ze bieden een belangrijke functie door snelle smelting van het schroot in de koude plekken te waarborgen en ervoor te zorgen dat schrootinstortingen tot een minimum worden gehouden om elektrodenbreuk te minimaliseren. In grote diameter ovens zijn oxy-branders essentieel om een uniforme afsmelting te waarborgen. Het grootste onderhoudsprobleem voor branders is ervoor te zorgen dat ze niet verstopt raken met metaal of slag. Hoe dichter branders gemonteerd zijn aan het bad, hoe groter het risico om ze verstopt te raken in een lage brandmodus. Sommige branders worden direct in het watergekoelde paneel gemonteerd terwijl anderen in een koperen blok gemonteerd worden. Als branders met hoge snelheden tegen grote stukken schroot vuur, kan de vlam terugblazen op de ovendop en het watergekoelde paneel beschadigen. Dus het paneelgebied moet geïnspecteerd worden op slijtage rond de branderpoort.
- Elektrodensproeikoelingssysteem - Het is gebruikelijk voor elektroden om een sproeikoelingssysteem te hebben om elektrodenoxidatie te reduceren. Sproeiringen richten water sproeien op de elektroden onder de elektrodenklem en het water loopt de elektroden af, koelend ze. Sproeiringen kunnen de totale elektrodenverbruik met 10% tot 20% reduceren. Sproeikoeling verbetert ook elektrodenhouderlevensduur en omringende isolatie. Door de reductie in straling van de elektroden, verbetert de levensduur van stroomkabel, luchtslang en hydraulische slang ook.
- Temperatuurbemonsteringssysteem - De wegwerpthermokoppel voor temperatuurmeting is een integraal deel van het bijhouden van de voortgang gedurende de hitte. Verbruikbare meetstaven worden ook gebruikt voor het bijhouden van badkoolstofgehalte en opgeloste zuurstofniveaus in het staal. Verbruikbare meetstaven worden typisch in kartonnen hulsjes gemonteerd die op een staalen meetstaaf (paal) met interne elektrische contacten schuiven. De verbruikbare meetstaaf zendt een elektrisch signaal naar de staalen paal, die op zijn beurt het signaal naar een elektronische eenheid voor interpretatie overbrengt. Bijna alle meetstaven vertrouwen op een nauwkeurige temperatuurmeting om koolstof- of zuurstofniveaus precies te berekenen.
- Afgasonttrekkingssysteem - Vroegere afgasonttrekkingssystemen werden geïnstalleerd om de ovenoperators te helpen zien wat er in en rond de oven gebeurde. Sindsdien is het afgassysteem aanzienlijk geëvolueerd en veel moderne EAF-winkels gebruiken nu het vierde gat voor direct oven dop onttrekkingssysteem (DES). DES-systemen bestaan uit watergekoelde kanaal, sproeikoeling, droge kanaal, en meestal een speciale booster ventilator. Voldoende trek is nodig voor adequaat verontreinigingscontrole. Overmatige winkelmissies creëren moeilijkheden voor kraanoperator tijdens ovenladen. Overmatige emissies rond de elektrodenpoorten kunnen resulteren in schade aan slangen, kabels, elektrodenhouder, ovendelta, dakvuurvaste stoffen, en elektroden sproeikoeler naast het versnellen van elektrodenverlies. Overmatige stofopbouw kan ook boogvorming tussen elektrodefasen veroorzaken. Emissies aan de dakring kunnen leiden tot vervorming van de dakringstructuur. Overmatige emissies van koolstofmonoxide naar het secundaire dakkapysteem kunnen resulteren in explosies in de kanaalwerk downstream.
Elektrische systemen
Elektrische systemen in een EAF-winkel bestaan normaal uit een primair systeem bestaande uit een terrein stap-naar-beneden transformator die stroom van het net ontvangt voor het voeden van de stroom na stap-naar-beneden naar de EAF-transformator. De hoofdonderbreker aan het primair systeem isoleert de elektrische systemen bij de EAF van het net. Aan de secundaire kant van het primair elektrisch systeem, worden een vacuüm schakelaar en gemotoriseerde ontkoppelaar meestal voorzien om de secundaire oventransformator van de primaire stroomvoorziening te isoleren.
De vacuümschakelaar is een lange levensduur schakelaar die toestaat dat het secundaire elektrische circuit gebroken wordt ofwel onder belasting of zonder belasting. Vacuümschakelaars zijn doorgaans gewaardeerd voor 40.000 operaties of vier jaar, maar bereiken doorgaans een levensduur van 200.000 operaties zonder onderhoud. De primaire oorzaak van falen van een vacuümschakelaar is een metalen balg die in een vacuüm gesloten is en gebruikt wordt om een afdichting voor de bewegende contact te bieden. Zodra deze afdichting begint te slijten, ontstaat een vacuümlek en maakt het moeilijk om de primaire stroom van de secundaire adequaat te isoleren.
De gemotoriseerde ontkoppelaar is typisch een gemotoriseerd mespoortschakelaar die fysiek in staat is de EAF van de primaire stroomvoorziening te isoleren. De messchakelaars worden ingetrokken wanneer de oven niet onder belasting is (vacuümschakelaar open, elektroden getild) zodat boogvorming tussen de bladen aan weerskanten van de schakelaar niet optreedt.
EAF-transformator
De EAF-transformator ontvangt de primaire lage stroom, hoge spanning stroom en transformeert dit naar een hoge stroom, lage spanning stroom voor gebruik in de EAF. Betrouwbare operatie van de EAF is totaal afhankelijk van betrouwbare operatie van de EAF-transformator.
Het transformeren van de stroom van het kV-niveau van het net naar het spanningsniveau dat in de EAF nodig is, wordt meestal in twee trappen gedaan. Een eerste transformator (soms twee transformatoren in parallel) stapelt de spanning naar beneden van de hoge spanning lijn naar een middenspanningsniveau (meestal 33 kV). Vanaf de 33 kV busbar, wordt de boogoven gevoed door een speciale, zware oventransformator. De secundaire spanning van deze oventransformator is ontworpen om operatie van de bogen in het gewenste bereik van boogspanningen en stromen toe te staan. Aangezien er variërende vereisten van boogspanning/stroomcombinaties zijn door de hitte, is het nodig om een keuze van secundaire spanningen te hebben. De oventransformator is uitgerust met een tapwisselaar voor dit doel.
Het doel van een tapwisselaar is om een keuze van verschillende combinaties van spanningen en stromen voor verschillende stadia van een hitte toe te staan. Dit wordt bereikt door het aantal windingen van de primaire spoel te veranderen (de primaire neemt lagere stroom dus het is simpler om het aantal windingen op deze spoel te veranderen dan de hoge stroom secundaire spoel). Basisvormig neemt de tapwisselaar de vorm aan van een gemotoriseerde doos met contacten die de primaire stroom naar verschillende delen van de spoel om de ijzeren kern schakelen. Meeste tapwisselaars zijn ontworpen om 'on-load' te opereren. Een 'make-before-break' contactbeweging wordt normaal gebruikt om stroomonderbreking te vermijden. Deze contacten zijn onderwerp tot zware erosie door boogvorming en vereisen daarom preventief onderhoud.
Secundair elektrisch circuit
Het secundaire circuit van het EAF-elektrische systeem bestaat uit de volgende vijf belangrijkste componenten.
- Delta-sluiting - Het secundaire circuit van de EAF-transformator eindigt bij lage spanning bushings, die bevestigd zijn aan de delta-sluiting, die bestaat uit een reeks koperen platen, buizen of beide. Deze zijn gerangschikt zodat de secundaire windingen van de transformator samengevoegd worden om een gesloten circuit te vormen. Het grootste deel van deze apparatuur bevindt zich in de transformatorenkamer om een veilige, schone omgeving te waarborgen. De delta-sluiting steekt door de muur van de kamer angrenzend aan de EAF en connectors zijn voorzien om aan het ene einde van de ovenstroomkabels te bevestigen; het andere einde bevestigd aan de stroomvoerende armen van de oven of de busbar. Bus-systemen worden typisch ondersteund aan de transformatorenkamermuur en met roestvrijstalen hangers opgehangen aan het kamerspijlk. Ophangsystemen voor secundaire bus of delta-sluitingen worden frequent ondersteund aan de kamermuur met gedroogde timmerhout. Secundaire bus-systemen en delta-sluitingen zijn geïsoleerd om boogvorming van fase-naar-fase en van fase-naar-aarde te voorkomen, vooral aan de ondersteunende leden.
- Stroomkabels - De watergekoelde ovenstroomkabels leveren de enige flexibele verbinding in het secundaire circuit. Deze kabels moeten flexibel zijn om beweging van de elektrodenarmen omhoog en omlaag te permitteren en om de elektrodenarmen en dak te zwenken tijdens het laden van de oven. De verbindingen van de delta-sluiting, die aan de buitenkant van de transformatorenkamer zijn, zijn gezilverd om een schone contact voor de stroomkabels te bieden. De stroomkabels bestaan uit koperendraadstrands die een cylindrische constructie vormen, die gesoldeerd is aan koperen terminalen aan elk uiteinde van de kabel. Een rubberen jas om de buitenkant van de kabel stelt koelwater voor de kabel toe. De rubberen slang is aan elk uiteinde van de kabel bevestigd met roestvrijstalen klemmen, vulcaniseerde bumpers of een anti-scheuer slang. Het koelwaterslang is bedekt met een beschermende huls die kan zijn vervaardigd van glasvezel, vulcaniseerd materiaal, en silicon of aluminium glasvezel hulses. Naarmate het kabelontwerp gevorderd was, werd opgemerkt dat door het 'huid-effect' typerend voor AC-operaties, de stroom voornamelijk gedragen werd door de buitenste deel van de koperen stranden. Daarom werden de centrale stranden vervangen door een holle rubberen buis wat het kabelgewicht, de reactantie en de kosten van de kabel reducerde. Op een later tijdstip gebruikten sommige operaties deze binnenkanaal ook voor waterkoeling.
- Busbar / Stroomvoerende arm - Verschillende ontwerpen bestaan voor de elektrodenarm en busbar-montage. Veel oudere ovens gebruiken een armstructuur die een elektrisch geïsoleerde busbar ondersteunt. Busbar biedt de elektrische verbinding tussen de stroomkabels en de elektrodenhouder en bestaat meestal uit een rigide, ronde, koperen buis. Typisch wordt de busbuis ondersteund door geboute verbindingen. Goede isolatie is nodig tussen de busbuis en de ondersteunende leden om te waarborgen dat boogvorming niet plaatsvindt. Busbuizen worden meestal aan de stroomkabels bevestigd met verwijderbare gefabriceerde koperen terminalplaten en pads. Verschillende configuraties zijn beschikbaar voor de busbuis beëindiging aan de elektrodenhouder en contactpad. Deze omvatten flensverbinding aan het contactpad, vlakke blaasverbonden aan de buis voor parallelle verbinding met de houder en een ronde koperen buis contactpunt met de connector. De busbuizen kunnen aan de houder of contactpad gebouteerd worden of een gefuseerde permanente verbinding kan gebruikt worden. Veel moderne ovens gebruiken stroomvoerende armen waarin de arm zelf elektriciteit naar de elektrodenhouder en contactpad overbrengt. Stroomvoerende armen zijn meestal gefabriceerd van koperbeklede staal of aluminiumlegeringen.
- Elektrodenkoppen/contactpads - Elektrodenkoppen en contactpads leveren de eindverbinding tussen de stroomvoorziening en de grafietelektrode. Ze worden blootgesteld aan extreme mechanische condities (trilling, torsie, etc.) en thermische cycling en zijn als resultaat de zwakste schakel in het secundaire circuit. Elektrodenhouders zijn gegoten of gefabriceerd van koperen platen. Contactpads zijn kleiner en incorporeren alleen het elektrodencontactgebied. Goed klemmen is een noodzaak om boogvorming tussen de elektroden en het contactgebied te voorkomen. Enige vuilopbouw in dit gebied veroorzaakt weerstand aan stroomstroom en oververhitting en schade aan de elektrodenhouder/contactpad.
- Elektroderegulering - De elektroden/arm/mast/kabelsamenstelling is redelijk zwaar en wordt verticaal bewogen voor controle doeleinden doorgaans door een hydraulische cilinder geïntegreerd in de mast. Aangezien de booglengte afhankelijk is, onder andere, van het steeds veranderende niveau van schroot of vloeistof onder de elektroden, is het nodig om automatische controle over de elektrodenpositie te hebben, bekend als het regelsysteem. Het regelsysteem beïnvloedt veel belangrijke aspecten van ovenprestaties, zoals energie-invoer, gemiddelde stroom, boogstabiliteit, schrootsmelting patroon, energieverliezen aan watergekoelde panelen, en verbruik van energie, elektroden en vuurvaste stoffen. Al deze parameters zijn op een complexe manier onderling gerelateerd. De geaccepteerde standaardafhandeling van de elektricse signalen is om een 'impedantiecontrole' te vormen. Deze methode probeert de verhouding van spanning tot elektrische stroom constant te houden. Een spanningssignaal genomen van de fase-naar-aarde en een stroomsignaal worden elk apart gerechtificeerd en hun dc-waarden worden 'back-to-back' vergeleken. Als de spanning en stroom elk op een gewenst niveau (setpoint, gekozen door de EAF-operator) zijn, dan is de uitgang van deze vergelijking van signalen gerangschikt om nul te zijn. Als echter de stroom dit niveau overschrijdt, neemt zijn signaal toe en tegelijkertijd daalt de spanning. Dan balanceren de twee back-to-back spanningen niet en wordt een uitgangsspanning gegenereerd. Dit signaal gaat naar de regelklep op zo'n manier dat het de elektroden opdragen om op te tillen, gericht op het reduceren van de stroom.
- Elektroden - Elektroden zijn de belangrijkste elementen in het elektrisch circuit in een EAF. De elektroden leveren vermogen aan de oven in de vorm van een elektrische boog tussen de elektroden en de ovenlading. De boog zelf is een plasma van hete, ionische gassen met temperatuur hoger dan 3300 °C. Grafiete elektroden zijn samengesteld uit een mengsel van fijn verdeeld, gecalcineerd petroleum cokes gemengd met ongeveer 30% kolenteer als binder, plus proprietarie additieven uniek voor elke fabrikant. Dit mengsel wordt geëxtrudeerd bij ongeveer 105 °C om een cilindrische staaf te vormen bekend als een 'groene elektroden'. De groene elektroden krijgt dan een gecontroleerde bak in een reducerende atmosfeer bij temperaturen rond 1000 °C en weer geïmpregneerd met teer om de sterkte en dichtheid te verhogen en de elektrische weerstand te verlagen. De elektroden wordt dan gegrafiteerd door het amorfe koolstof in kristallijne grafiet om te zetten door een elektrische stroom doorheen te laten lopen en het te verwarmen tot temperatuur van ongeveer 2750 °C. Het grafitiseren verbruikt stroom in de orde van ongeveer 3000 tot 5000 kWh/ton elektroden. Het eindproduct is sterk en dicht met lage elektrische weerstand. Ten slotte wordt de elektroden gemachineerd tot zijn finale vorm. In elk uiteinde van de elektroden is een recess waarin draadgesneden zijn. Deze worden gebruikt om een gedraaide nipel geaccepteerd die op dezelfde manier geproduceerd wordt, zodat de elektrodenkolom verlengd kan worden naarmate het verbruikt wordt. Normaal elektrodenverbruik is door oxidatie en topsublimatie, met enkele kleine stukken verloren rond het verbindingsgewricht. Een aanzienlijk deel wordt ook verloren door mechanische breuk veroorzaakt door schrootinstortingen in de oven of vertering van de elektroden in de lading.
Productieproces
- De Elektrische Gitaar: Geschiedenis, Ontwerp en Moderne Innovaties
- Elektrische Waterkoker: Geschiedenis, Ontwerp en Toekomst van Moderne Theebereiding
- Electrisch beddekentje: geschiedenis, technologie, veiligheid & productie-inzichten
- Elektrische Voertuigen: Een Duurzame Revolutie in het Vervoer
- Belangrijke ontwerpoverwegingen voor hoogovens en hun auxiliaire apparatuur
- Optimalisatie van elektrisch boogoven-operaties: Automatisering en modellering
- Optimaliseren staalproductie: hot metal gebruik in elektrisch boogovens
- DC Lichtboogoven: Efficiënte Enkele-Elektrode Stalenproductietechnologie
- Direct Gereduit Ijzer Benutten voor Efficiënte Elektrische Lichtboogoven Stalenproductie
- Belangrijkste Elektrische Booglasprocessen en Toepassingen
- Elektrisch Booglaslassen: Typen, Apparatuur, Voor- en Nadelen