



Fanuc G86 Boorcyclus beheersen voor CNC-freeswerk
G86 Boorcyclus
De Fanuc G86 Boorcyclus wordt gebruikt om gaten te boren.
Het gereedschap beweegt met voeding naar de bodem van het gat en trekt zich vervolgens met snelle verplaatsing terug uit het gat.
G86 Boorcyclus Formaat
G86 X Y Z R F K
Parameters
X Y – Gatpositiegegevens.
Z – Boordiepgte (Absoluut).
R – Gereedschapsstartpositie boven het gat.
F – Snijvoeding.
K – Aantal herhalingen (indien vereist).
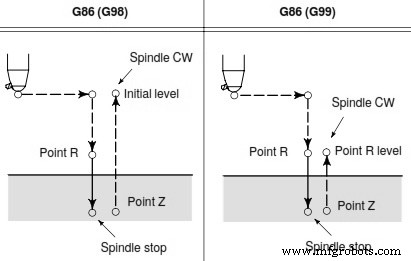
G86 Boorcyclus Werking
- Na positionering langs de X- en Y-as, wordt snelle verplaatsing uitgevoerd naar punt R.
- Boren wordt uitgevoerd van punt R naar punt Z.
- Wanneer de spindel op de bodem van het gat stopt, wordt het gereedschap met snelle verplaatsing teruggetrokken.
Gereedschapterugkeerpositie
Het terugkeervlak is afhankelijk van G98, G99 G-codes.
Als G98 is gespecificeerd met G86 boorcyclus, keert het gereedschap terug naar het initiële niveau.
Als G99 is gespecificeerd, keert het gereedschap terug naar R-niveau.
G86 Boorcyclus Programmavoorbeeld
M3 S2000 G90 G99 G86 X300. Y–250. Z–150. R–100. F120. Y–550. Y–750. X1000. Y–550. G98 Y–750. G80 G28 G91 X0 Y0 Z0 M5
Tormach Duality Draaibank: Complete G-code Referentie
Haas CNC Alarmcodes uitgelegd: Probleemoplossingsgids
CNC machine
- CNC Fanuc G76 draadcyclus beheersen: uitgebreide gids
- Fanuc G75 freescyclus beheersen voor precieze CNC operaties
- Complete Fanuc G-code Naslaggids – Alle Commando's Uitgelegd
- Fanuc G92 Draadcyclus Beheersen: Eenvoudige Programmering & Precieze Controle
- Beginner-vriendelijk Fanuc CNC Draaibank Programmeervoorbeeld – Recht, Kegel en Boog Sneden
- De G78 draadcyclus in Fanuc-draaibankprogrammering begrijpen
- Uitgebreide Hurco Freesbank G-code Referentie voor CNC-machinisten
- Fanuc Sub-Programmeren beheersen: Efficiënt gebruik van M98 voor draaicycli
- Fanuc CNC Frees Contour Peeken: Efficiënte Subprogramma Herhaal Techniek
- Uitgebreide Fanuc G-code Referentie voor CNC Programmering
- ECS G86 Boorcyclus met Spindle Stop Functie