



Milltronics Centurion 7 G-code Referentie: Complete Lijst van G-codes
Milltronics Centurion 7
Complete opsomming van Milltronics Centurion 7 Voorbereidende Functies (G-CODES).
Milltronics Centurion 7 Voorbereidende Functies (G-CODES) worden gebruikt als de CNC-operator de Centurion 6/7 in de tekstmodus of MDI-modus programmeert. Ze worden ook gegenereerd uit Centurion conversationele programma's.
Als u van plan bent de tekstmodus van programmeren te gebruiken, let dan goed op deze Centurion codes.
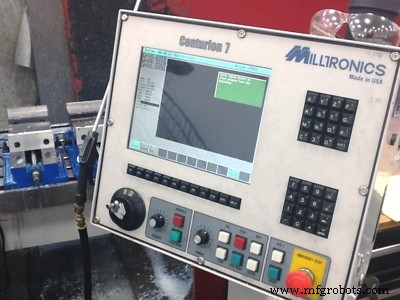
Milltronics Centurion 7 G-code
| G-code | Functie |
|---|---|
| G00 | Snel Positioneren |
| G01 | Lineaire interpolatie |
| G02 | Cirkel/helicale interpolatie CW |
| G03 | Cirkel/helicale interpolatie CCW |
| G04 | Dwell |
| G09 | Exacte stop |
| G10 | Data instellen AAN |
| G11 | Data instellen UIT |
| G12 | Drijvende nul wissen |
| G17 | XY vlak |
| G18 | XZ of ZX vlak |
| G19 | YZ vlak |
| G20 | Inch invoer |
| G21 | Metrisch invoer |
| G22 | Veiligheidszone controle AAN |
| G23 | Veiligheidszone controle UIT |
| G24 | Cirkelvormige zak uithalen |
| G25 | Cirkelvormige afwerking binnen |
| G26 | Cirkelvormige afwerking buiten |
| G28-G30 | Referentiepunt terugkeer |
| G31 | Z naar ruimte |
| G32 | Z naar gereedschapswissel |
| G33 | Vlakcyclus |
| G34 | Rechthoekige zak uithalen |
| G35 | Rechthoekige afwerking binnen |
| G36 | Rechthoekige afwerking buiten |
| G39 | Draadfreës cyclus |
| G40 | Freescompensatie annuleren |
| G41 | Freescompensatie links |
| G42 | Freescompensatie rechts |
| G43 | H offset toevoegen |
| G44 | H offset aftrekken |
| G45 | Auto freescompensatie links |
| G46 | Auto freescompensatie rechts |
| G47 | Auto freescompensatie uit |
| G49 | H offset annuleren |
| G50 | Schaling annuleren |
| G51 | Schaling instellen |
| G52 | Lokaal coördinatensysteem instellen |
| G53 | Machine coördinatensysteem |
| G54 | Werk coördinaat 1 systeem (G540…G549) |
| G55-G59 | Werk coördinaat 2-6 systeem (G5#0…G5#9) |
| G60 | Enzijdige positionering |
| G61 | Exacte stop modus |
| G63 | Tappen modus |
| G64 | Snijmodus |
| G65 | Niet-beweging / Programma Aanroep |
| G68 | Rotatie instellen |
| G69 | Rotatie annuleren |
| G70 | Mirror annuleren |
| G71 | Mirror instellen |
| G72 | Boltgat routine |
| G73 | Hogesnelheid pikboorcyclus (Specht) |
| G74 | Linkshandig tappen |
| G75 | Inboren |
| G76 | Fijnboren |
| G77 | Aangepaste boorcyclus |
| G78 | Handmatig boren |
| G79 | Aangepaste boorcyclus |
| G80 | Gecodeerde cyclus annuleren |
| G81 | Boren |
| G82 | Boren/dwell |
| G83 | Pik/boren |
| G84 | Rechtshandig tappen |
| G85 | Boren |
| G86 | Snel boren |
| G87 | Achterboren |
| G88 | Hard tappen |
| G89 | Boren/dwell |
| G90 | Absoluut dimensie |
| G91 | Inkrementele dimensie |
| G92 | Werk coördinaat wijz. (Drijvende nul instellen) |
| G93 | Omgekeerde tijd voeding modus |
| G94 | Voeding per minuut |
| G95 | Voeding per omwenteling |
| G98 | Gecodeerde cyclus initiële niveau terugkeer |
| G99 | Gecodeerde cyclus R-punt niveau terugkeer |
| G271 | Zak Uithalen |
| G666 | Veelhoek Cirkel |
| G990 | Parameters Opslaan |
| G991 | Parameters Lezen |
| G995 | Byte Parameters Lezen |
| G996 | Byte Parameters Instellen |
| G997 | Fout Forceren |
| G998 | Piep |
Milltronics CNC Draaibank G-code Referentie Gids
Hoe correct te resetten na programmawijziging op Fanuc TC CNC-besturingen
CNC machine
- Complete Fanuc G-code Naslaggids – Alle Commando's Uitgelegd
- Kegeldraaien Beheersen met G90 Modale Cyclus: CNC Programmeergids
- Fanuc G90 Draaicyclus: CNC Programma Voorbeeld voor Efficiënte Draaibewerkingen
- G81 boorcyclus met G91 incrementale modus: Praktisch herhaalboorvoorbeeld
- Uitgebreide gids voor CNC G-codes voor Fanuc-besturingen
- Uitgebreide Hurco Draaibank G-code Referentie voor Dual-Screen & Max Consoles
- Uitgebreide Hurco Freesbank G-code Referentie voor CNC-machinisten
- Sinumerik 840D CYCLE81 Boorcyclus: Stap-voor-stap CNC Programmeervoorbeeld
- Fanuc G71 Ruwdraaicyclus: CNC-draaibank codevoorbeeld
- Uitgebreide Fanuc G-code Referentie voor CNC Programmering
- Uitgebreide Mazak M-Series G-Code Referentie voor CNC-Machinisten