



Mitsubishi CNC Draaibank 700/70 Serie G-codes: Complete Referentie
Mitsubishi G-codes voor CNC-draaibanken met Mitsubishi CNC-besturingen (Mitsubishi 700/70 Serie).
Mitsubishi G-codes voor Bearbeitingscentra staan hier: Mitsubishi CNC G-codes – Bearbeitingscentra 700/70 Serie
Mitsubishi Handleidingen
CNC-operators kunnen gratis Mitsubishi CNC Handleidingen downloaden voor
Mitsubishi CNC 700/70 Serie Programmeerhandleiding (Bearbeitingscentrum Systeem)
Mitsubishi CNC 700/70 Serie Programmeerhandleiding (Draaibank Systeem)
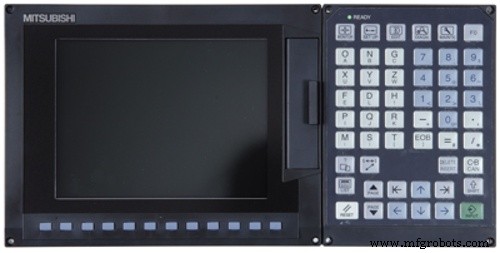
Mitsubishi G-codes voor Draaibank
| G-code | Functie |
|---|---|
| G00 | Positionering |
| G01 | Lineaire interpolatie |
| G02 | Cirkelinterpolatie CW / Helicale interpolatie CW |
| G03 | Cirkelinterpolatie CCW / Helicale interpolatie CCW |
| G02.3 | Exponentiële interpolatie CW |
| G03.3 | Exponentiële interpolatie CCW |
| G04 | Dwell |
| G07.1 | Cilinderinterpolatie |
| G107 | Cilinderinterpolatie |
| G09 | Exacte stop controle |
| G10 | Parameter/Compensatie data invoer via programma/ Gereedschapslevensbeheer data registratie |
| G11 | Programma parameter invoer / Gereedschapslevensbeheer data registratie modus annuleren |
| G12.1 | Poolcoördinateninterpolatie AAN |
| G112 | Poolcoördinateninterpolatie AAN |
| G13.1 | Poolcoördinateninterpolatie annuleren |
| G113 | Poolcoördinateninterpolatie annuleren |
| G12.1 | Freësinterpolatie AAN |
| G13.1 | Freësinterpolatie annuleren |
| G14 | Balans snijden UIT |
| G15 | Balans snijden AAN |
| G16 | Freësinterpolatie vlak selectie Y-Z cilinder vlak |
| G17 | Vlak selectie X-Y |
| G18 | Vlak selectie Z-X |
| G19 | Vlak selectie Y-Z |
| G20 | Inch commando |
| G21 | Metrisch commando |
| G22 | Barrière controle AAN |
| G23 | Barrière controle UIT |
| G22 | Zachte limiet AAN |
| G23 | Zachte limiet UIT |
| G27 | Referentiepositie terugkeer controle |
| G28 | Automatische referentiepositie terugkeer |
| G29 | Terugkeer vanaf referentiepositie |
| G30 | 2e, 3e en 4e referentiepositie terugkeer |
| G30.1 | Gereedschapswisselpositie terugkeer 1 |
| G30.2 | Gereedschapswisselpositie terugkeer 2 |
| G30.3 | Gereedschapswisselpositie terugkeer 3 |
| G30.4 | Gereedschapswisselpositie terugkeer 4 |
| G30.5 | Gereedschapswisselpositie terugkeer 5 |
| G31 | Skiplusfunctie/Meerstap skiplusfunctie 2 |
| G31.1 | Meerstap skiplusfunctie 1-1 |
| G31.2 | Meerstap skiplusfunctie 1-2 |
| G31.3 | Meerstap skiplusfunctie 1-3 |
| G32 G33 | Draadsnijden |
| G34 | Variabele leidings draadsnijden |
| G35 | Cirkelvormig draadsnijden CW |
| G36 | Cirkelvormig draadsnijden CCW |
| G36/G37 | Automatische gereedschapslengte meting |
| G37.1 | Automatische gereedschapslengte meting |
| G37.2 | Automatische gereedschapslengte meting |
| G40 | Gereedschapsneus R compensatie annuleren |
| G41 | Gereedschapsneus R compensatie links |
| G42 | Gereedschapsneus R compensatie rechts |
| G46 | Gereedschapsneus R compensatie (richting automatisch geselecteerd) AAN |
| G43.1 | 1e spindel besturingsmodus |
| G44.1 | Geselecteerde spindel besturingsmodus |
| G47.1 | Alle spindels gelijktijdige besturingsmodus |
| G50 G92 | Spindel klem snelheid instellen / Coördinatensysteem instellen |
| G50.2 | Schaling annuleren |
| G51.2 | Schaling AAN |
| G50.2 | Polygoonbewerkingsmodus annuleren (spindel-gereedschapas synchronisatie) |
| G250 | Polygoonbewerkingsmodus annuleren (spindel-gereedschapas synchronisatie) |
| G51.2 | Polygoonbewerkingsmodus AAN (spindel-gereedschapas synchronisatie) |
| G251 | Polygoonbewerkingsmodus AAN (spindel-gereedschapas synchronisatie) |
| G52 | Lokaal coördinatensysteem instellen |
| G53 | Basismachine coördinatensysteem selectie |
| G54 | Werkstukcoördinatensysteem selectie 1 |
| G55 | Werkstukcoördinatensysteem selectie 2 |
| G56 | Werkstukcoördinatensysteem selectie 3 |
| G57 | Werkstukcoördinatensysteem selectie 4 |
| G58 | Werkstukcoördinatensysteem selectie 5 |
| G59 | Werkstukcoördinatensysteem selectie 6 |
| G54.1 | Werkstukcoördinatensysteem 48 sets uitgebreid |
| G61 | Exacte stop controle modus |
| G62 | Automatische hoek override |
| G63 | Tappenmodus |
| G64 | Snijmodus |
| G65 | Gebruikersmacro aanroep |
| G66 | Gebruikersmacro modale aanroep A |
| G66.1 | Gebruikersmacro modale aanroep B |
| G67 | Gebruikersmacro modale aanroep annuleren |
| G68 | Spiegelbeeld voor tegenovergestelde gereedschapsponen AAN of balans snijmodus AAN |
| G69 | Spiegelbeeld voor tegenovergestelde gereedschapsponen UIT of balans snijmodus annuleren |
| G70 | Afwerkcyclus |
| G71 | Lengte ruwsnijcyclus |
| G72 | Vlak ruwsnijcyclus |
| G73 | Vormgegeven materiaal ruwsnijcyclus |
| G74 | Vlak afsnijcyclus |
| G75 | Lengte afsnijcyclus |
| G76 | Samengestelde draadsnijcyclus |
| G76.1 | 2-deelsysteem synchroon draadsnijcyclus (1) |
| G76.2 | 2-deelsysteem synchroon draadsnijcyclus (2) |
| G90 G77 | Lengte snij vaste cyclus |
| G92 G78 | Draadsnij vaste cyclus |
| G94 G79 | Vlak snij vaste cyclus |
| G80 | Vaste cyclus voor boren annuleren |
| G81 | Vaste cyclus (boor/centreren) |
| G82 | Vaste cyclus (boor/inboren) |
| G79 G83.2 | Diepgatboorcyclus 2 |
| G83 | Diepgatboorcyclus (Z-as)/Kleine diameter diepgatboorcyclus |
| G83.1 | Stapcyclus |
| G84 | Tapcyclus (Z-as) |
| G85 | Boorcyclus (Z-as) |
| G87 | Diepgatboorcyclus (X-as) |
| G88 | Tapcyclus (X-as) |
| G89 | Boorcyclus (X-as) |
| G84.1 | Omgekeerde tapcyclus (Z-as) |
| G84.2 | Synchroon tapcyclus |
| G88.1 | Omgekeerde tapcyclus (X-as) |
| G50.3 G92.1 | Werkstukcoördinaat voorafinstelling |
| G96 | Constant snijtempo regeling AAN |
| G97 | Constant snijtempo regeling UIT |
| G98 G94 | Voeding per minuut (Asynchrone voeding) |
| G99 G95 | Voeding per omwenteling (Synchrone voeding) |
| G90 | Absoluut waarde commando |
| G91 | Inkrementele waarde commando |
| G98 | Vaste cyclus initiële terugkeer |
| G99 | Vaste cyclus R-punt terugkeer |
| G113 | Spindelsynchronisatie annuleren |
| Polygoonbewerking (spindel-spindel synchronisatie) modus annuleren | |
| G114.1 | Spindelsynchronisatie |
| G114.2 | Polygoonbewerking (spindel-spindel synchronisatie) modus AAN |
| G114.3 | Gereedschapsspindel synchronisatie II (Hobben) |
| G115 | Startpuntaanduiding synchronisatie Type 1 |
| G116 | Startpuntaanduiding synchronisatie Type 2 |
| G117 | Diverse functie uitvoer tijdens asbeweging |
Complete Fanuc M-codes Handleiding voor Fadal Bearbeitingscentra
Mitsubishi CNC G-codes voor 700/70 Serie Bearbeitingscentra – Uitgebreide Gids
CNC machine
- Zijn uw CNC-houtdraaimes duurzaam? Tips om de levensduur te verlengen
- CNC-draaibankoperaties onder de knie krijgen: Essentiële precisiebewerking
- CNC Draaibanken: Geschiedenis, Types en Moderne Toepassingen
- Gereedschapsafbuiging Begrijpen en Verminderen bij CNC Bewerking
- CNC Draaibank Operaties: Precisie Bewerking Beheersen
- Precieze Gereedschapsoffset Technieken voor CNC-draaibanken op Fanuc-besturingen
- Centroid M-codes voor CNC-draaibanken (T-Series) – Complete Referentie
- Uitgebreide Gids voor CNC G- en M-codes voor Frezen & Draaien
- Complete NCT 201 G-Code Referentie voor CNC Draaibanken en Freesmachines
- Trak TRL 1540V CNC Draaibank – Precisie & Flexibiliteit voor Bewerking
- Ganesh Cyclone 32-GT CNC Draaibank: 3-as Precisie & Productiviteitsverhoging