



Fanuc G72 fasercyclus beheersen: complete gids & programmeertips
Fanuc G72 Fasercyclus
Als u enige tijd op een CNC machine met Fanuc-besturing in een CNC machine werkplaats heeft doorgebracht, heeft u waarschijnlijk G72 Canned Cycle Faseren en CNC draaicyclus G71 gebruikt.
Omdat CNC cyclus programmeren in Fanuc CNC-besturing gewoon makkelijk is.
Waarom we CNC cycli gebruiken lees voor- en nadelen van CNC programmeringscycli. In deze post ga ik het gebruik en programmeren van de G72 Canned Cycle Faseren op Fanuc CNC-besturing uitleggen.
Voor Fanuc G71 draaicyclus lees dit artikel over G71.
Fanuc CNC-besturing wordt breed gebruikt, geen twijfel een van de favoriete CNC-besturing van CNC programmeurs, vanwege de programmeergemak en duurzaamheid.
Programmeren
G72 W R G72 P Q U W
Parameters
Eerste Blok
| Parameter | Beschrijving |
|---|---|
| W | Snediepte. |
| R | Terugkeerwaarde na voltooiing van een snede. |
Tweede Blok
| Parameter | Beschrijving |
|---|---|
| P | Contour start bloknummer. |
| Q | Contour eind bloknummer. |
| U | Afwerkmaat in x-as. |
| W | Afwerkmaat in z-as. |
| S | Spindelsnelheid tijdens G71 cyclus. |
| F | Voedsnelheid (overrides de voedsnelheden gegeven tussen P blok en Q blok) |
| S | Spindelsnelheid (overrides de spindelsnelheid gegeven tussen P blok en Q blok) |
Opmerkingen
P & Q – De CNC programblokken tussen het P bloknummer en Q bloknummer zullen herhaald worden tot de einddimensie is bereikt.
F (voedsnelheid) – Het voordeel van het gebruik van F (voedsnelheid) in G72 tweede blok is dat tijdens de fasercyclus de machine deze voedsnelheid gebruikt, en eventuele voedsnelheden die tussen P blok en Q blok programma gegeven zijn negeert. De voedsnelheid gegeven tussen P blok en Q blok programma zal alleen gebruikt worden als u later in het programma G70 Afwerkcyclus aanroept met dezelfde P blok en Q blok nummers. Dit is een heel handige manier geeft CNC machinist de mogelijkheid om verschillende voedsnelheden te houden voor "ruwe fasersneden" en "eind afwerksnede".
S (spindelsnelheid) – werkt op dezelfde manier om verschillende snelheden te houden voor ruwfrezen en afwerksnede.
Fanuc G72 Fasercyclus Voorbeeld
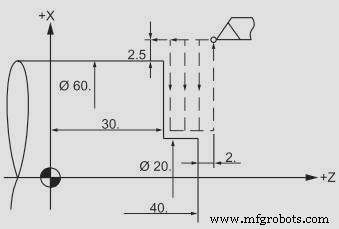
CNC Fanuc G72 Canned Cycle Faseren
N5 G00 X65 Z42 N6 G72 W2 R2 N7 G72 P8 Q9 U0 W0 F0.3 N8 G00 Z30 N9 G01 X20
CNC machine
- CNC Fanuc G76 draadcyclus beheersen: uitgebreide gids
- Fanuc G75 freescyclus beheersen: stapsgewijze CNC-programmagids
- Fanuc G75 freescyclus beheersen voor precieze CNC operaties
- CNC Fanuc G73 patroonherhalingscyclus: een uitgebreide gids
- Complete Fanuc G-code Naslaggids – Alle Commando's Uitgelegd
- Fanuc G92 Draadcyclus Beheersen: Eenvoudige Programmering & Precieze Controle
- Fanuc G90 Draaicyclus: CNC Programma Voorbeeld voor Efficiënte Draaibewerkingen
- G75 ingebedde cyclus voor draaien: CNC-programmeervoorbeeld & gids
- CNC-freesvoorbeeld: G81 boor-ingebedde cyclus onder de knie krijgen
- Uitgebreid Fanuc G94 vlakkeercyclus voorbeeld voor CNC-bewerking
- Fanuc G72 vlakkeercyclus: Eenregelformaat voor 10T/11T/15T controllers