



Weerstandlassen: Principes, Typen (Punt, Naad, Projectie, Flits), Toepassingen, Voordelen & Nadelen
Weerstandlassen (Resistance Welding)
Weerstandlassen is een thermo-elektrisch proces: stroom door de letselzone → warmte door elektrische weerstand (Joule: H = I²Rt) + gecontroleerde druk → letsel in vloeistoftoestand. Geen vulmateriaal, flux, schildgas. Efficiënt, schoon, maar beperkt door dikte & kosten.
Principe
Warmte H = I² × R × t (I=stroom, R=weerstand, t=tijd). Hogere weerstand op grensvlakken (luchtlaag) → lokale opsmelting. Druk persen smelt samen → nugget/vorming. Proces volledig automatisch controleerbaar.
Hoofdtypen
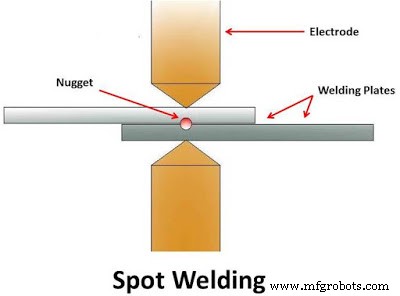
Puntlassen (Spot Welding)
Eenvoudigst: twee koperen elektroden klemmen platen. Stroom → nugget (Ø 4-7 mm). Druk blijft na stroom voor afkoeling. Serie productie (auto-carrosserie).
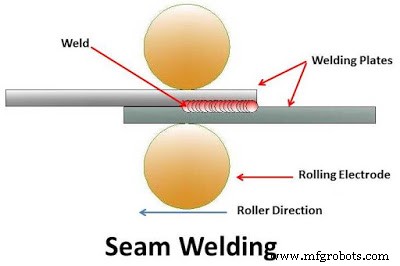
Naadlassen (Seam Welding)
Continue puntlassen met rol-elektroden. Rollen draaien over platen → continue letsel (lekvrij). Snelheid ~1,5 m/min. Tanks, ketels, brandstoftanks.
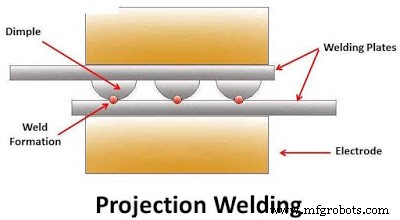
Projectielassen (Projection Welding)
Als puntlassen maar met uitstulpingen (dimpels) op werkstuk → stroom & kracht geconcentreerd. Meerdere letsels tegelijk. Moeren, bouten, kruisverbindingen.
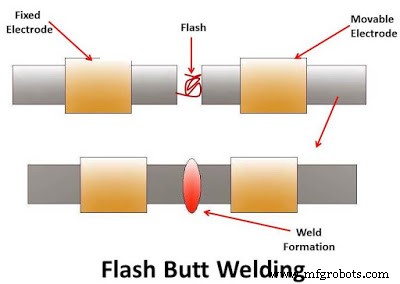
Flitslassen (Flash Butt Welding)
Twee staven/buizen in klemmen; hoge pulserende stroom (tot 100 kA) → flitscontact → plastische vervorming → druk verhogen → letsel. Naadloze buis/staaf verbindingen.
Toepassingen
- Automotive: carrosserie (punt), tanks (naad), bevestigingen (projectie).
- Moer/bout productie (projectie).
- Lekvrije tanks/ketels (naad).
- Buizen/staven (flits).
Voordelen
- Diktebereik 0,1-20 mm.
- Extreem hoge snelheid & automatiseerbaar.
- Gelijke & ongelijke metalen.
- Eenvoudig, volledig automatisch → lage arbeidskosten.
- Hoge productiesnelheid.
- Milieuvriendelijk (geen rook, gas, vulmateriaal).
Nadelen
- Hoge machine-investering.
- Dikte beperkt door stroomvereiste.
- Minder efficiënt voor hooggeleidende metalen (Cu, Al).
- Hoge elektriche energievraag.
- Letsels: lagere trek-/vermoeidheidssterkte dan booglassen.
Weerstandlassen is de ruggengraat van geautomatiseerde sheet-metal montage (auto). Vragen over parameterinstelling, elektrodematerialen of foutenanalyse? Stel ze gerust!
Productieproces
- Elektronenbundelbewerking: Hoe het werkt, apparatuur, toepassingen en voor- & nadelen
- Abrasijffstraalbewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische bewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische letseling: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Elektrochemische bewerking (ECM): Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Elektroslaglassen: Principes, Proces, Toepassingen, Voor- en Nadelen
- Plasmabooglassen (PAW): Principes, Typen, Uitrusting, Toepassingen, Voor- en Nadelen
- Thermietlassen: Principes, Proces, Uitrusting, Toepassingen, Voor- en Nadelen
- Vastestoflassen: Principes, Typen, Toepassingen, Voor- en Nadelen
- Wrijvroerlassen (FSW): Werking, Toepassingen, Voordelen & Nadelen
- TIG-lassen: Toepassingen, Voordelen en Beperkingen