



Elektronenbundellaseren (EBW): Principes, Proces, Uitrusting, Toepassingen, Voordelen & Nadelen
Elektronenbundellaseren (Electron Beam Welding - EBW)
EBW is een diepte-lasproces in vacuüm: een gefocuste elektronenbundel (5-150 kV) bots op het werkstuk → kinetische energie → extreme warmte → diepe, smalle letsels met minimale vervorming. Ontwikkeld 1958 (Karl-Heinz). Unieke diepte-breedte verhouding (10:1 tot 30:1).
Principe
Elektronenbundel (kathode → anode → magnetische lenzen → deflektiespoelen) → kinetische energie converteert tot warmte bij impact. Vacuüm (0,1-10 Pa) essentieel: anders botsen elektronen met luchtmoleculen → energieverlies.
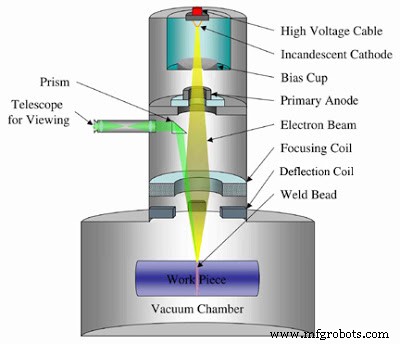
Uitrusting
- Stroombron: 5-30 kV (dun), 70-150 kV (dik). Continue bundel.
- Elektronenkanon: Kathode (W/Ta legering), 2500 °C voor thermionische emissie.
- Anode: Positief, trekt elektronen, bundelt.
- Magnetische lenzen: Absorberen divergente/lage-energie elektronen → scherpe bundel.
- Elektromagnetische lens + deflektiespoel: Foksering & positionering op letsel.
- Werkstukhouder: CNC-tafel (3-assig) met fixaturen.
- Vacuümkamer: Mechanische/elektrische pompen; 0,1-10 Pa.
Werking
- Kathode emiteert elektronen → anode versnelt → bundel vormt.
- Magnetische lenzen zuiveren bundel (convergent, hoge energie).
- Deflektiespoelen positioneren/focuseren bundel op letsel.
- Impact → kinetische energie → warmte → diepe smeltzone (keyhole).
- Heel proces in vacuümkamer.
Toepassingen
- Luchtvaart/maritiem: structuurelementen, titanium.
- Automobiel: tandwielen, transmissies, turbo's (hoge sterkte, diep).
- Elektronica: connectoren, sensoren.
- Kernenergie/medisch: hoge zuiverheid, geen verontreiniging.
Voordelen
- Gelijke & ongelijke metalen.
- Hoge metaaltoevoegsnelheid, diepe penetratie.
- Lage exploitatiekosten (geen vulmateriaal/flux/gas).
- Uitstekende oppervlakte & letselkwaliteit.
- Harde materialen lasbaar.
- Minimale letselfouten (vacuüm = zuiver).
Nadelen
- Zeer hoge investeringskosten (vacuüm, hoogspanning, CNC).
- Hoog opgeleide operators & onderhoud.
- Afmetingen beperkt door vacuümkamer.
- Niet op locatie uitvoerbaar (vaste installatie).
- Voorbereiding (vacuüm trekken) tijdrovend.
EBW is de ultieme keuze voor diepe, smalle, hoogkwaliteit letsels in kritieke toepassingen. Vragen over vacuümvereisten, bundelbesturing of kosten? Laat een reactie achter!
Weerstandlassen: Principes, Typen (Punt, Naad, Projectie, Flits), Toepassingen, Voordelen & Nadelen
Dieptrekken: Hoe Bladmetaal Gevormd Wordt tot Complexe Vormen
Productieproces
- Waterstraal & Abrasieve Waterstraal Bewerking: Principes, Proces, Apparatuur, Toepassingen, Voor- & Nadelen
- Elektronenbundelbewerking: Hoe het werkt, apparatuur, toepassingen en voor- & nadelen
- Laserbundelbewerking: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Abrasijffstraalbewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische bewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische letseling: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Elektrochemische bewerking (ECM): Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Elektroslaglassen: Principes, Proces, Toepassingen, Voor- en Nadelen
- Plasmabooglassen (PAW): Principes, Typen, Uitrusting, Toepassingen, Voor- en Nadelen
- Vastestoflassen: Principes, Typen, Toepassingen, Voor- en Nadelen
- MIG-lassen uitgelegd: werking, voor- en nadelen