



Gaslassen: Principes, Technieken, Uitrusting, Toepassingen, Voordelen & Nadelen
Gaslassen (Oxy-Acetyleen Lassen)
Gaslassen is een vloeistoftoestand lasproces waarbij brandgas (meestal oxy-acetyleen) met zuurstof verbrandt tot een hoge-temperatuur vlam. De vlam smelt de letselvlakken en eventueel vulmateriaal; na afkoeling ontstaat de verbinding. Eenvoudig, draagbaar, veelzijdig.
Principe
Verbranding brandgas + zuurstof → geconcentreerde vlam (tot 3200 °C). Vlam smelt basismetaal + vuldraad → diffusie → letsel na afkoeling. Geschikt voor meeste gangbare metalen.
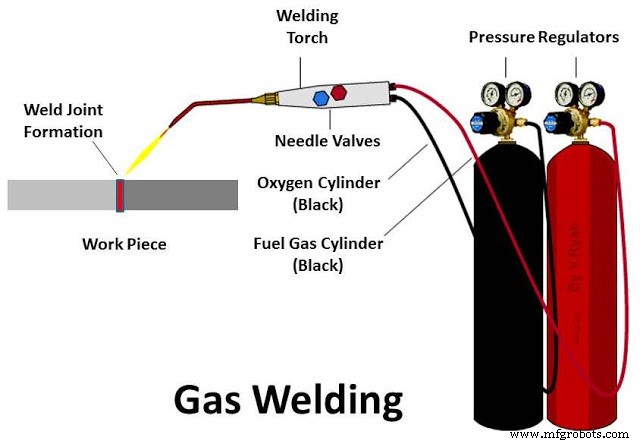
Uitrusting
- Lasbrander: Mengt gas + zuurstof; kleppen voor regeling; nozzle bepaalt vlamgrootte.
- Zuurstoflasfles: Zwart streepje; hoge druk (200 bar).
- Brandgasfles: Maroon streepje (acetyleen in porus massa met aceton).
- Drukregelaars: Zuurstof 70-130 kN/m²; brandgas 7-103 kN/m².
- Bril & Handschoenen: Bescherming tegen straling, vlam, spatters.
Werkwijze
- Flessen veilig openen; regelaars instellen.
- Slangen aan brander; lekkage controleren.
- Brandgas iets open → ontsteeken met knipper → zuurstof toevoegen.
- Vlam instellen: neutraal, carburiserend of oxiderend (materiaalafhankelijk).
- Brander langs letsellijn bewegen; vuldraad handmatig toevoegen.
Toepassingen
- Dunne metalen platen & buizen.
- Zowel ferro- als non-ferro metalen.
- Bladmetaalconstructies, reparaties.
- Automobiel, luchtvaart, sanitaire installaties, kunstsmederij.
Voordelen
- Eenvoudig te bedienen, lage vaardigheidsdrempel.
- Lage apparatuurkosten (vs MIG/TIG/plasma).
- Draagbaar, bruikbaar op locatie (geen stroom nodig).
- Ook bruikbaar als gassnijden.
Nadelen
- Ruwe oppervlakte → nabehandeling nodig.
- Grote hittebeïnvloede zone (HAZ) → eigenschapsverandering.
- Veiligheidsrisico's: open vlam, hoge druk flessen, brandgevaar.
- Alleen dunne/zachte materialen (dikte beperkt).
- Lage deponeringsnelheid.
- Geen schildgas → meer letselfouten (porositeit, oxidatie).
Gaslassen blijft onmisbaar voor reparatie, onderhoud, kunstnijverheid en locatiewerk. Vragen over vlaminstelling, veiligheid of vuldraadkeuze? Reageer hieronder!
Lassen Vlammen: Typen, Invloed op Laskwaliteit (Neutraal, Carburiserend, Oxiderend)
Weerstandlassen: Principes, Typen (Punt, Naad, Projectie, Flits), Toepassingen, Voordelen & Nadelen
Productieproces
- Waterstraal & Abrasieve Waterstraal Bewerking: Principes, Proces, Apparatuur, Toepassingen, Voor- & Nadelen
- Elektronenbundelbewerking: Hoe het werkt, apparatuur, toepassingen en voor- & nadelen
- Laserbundelbewerking: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Abrasijffstraalbewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische bewerking: Principes, apparatuur, toepassingen en voor- & nadelen
- Ultrasonische letseling: Principes, proces, apparatuur, toepassingen en voor- & nadelen
- Elektroslaglassen: Principes, Proces, Toepassingen, Voor- en Nadelen
- Plasmabooglassen (PAW): Principes, Typen, Uitrusting, Toepassingen, Voor- en Nadelen
- Thermietlassen: Principes, Proces, Uitrusting, Toepassingen, Voor- en Nadelen
- Vastestoflassen: Principes, Typen, Toepassingen, Voor- en Nadelen
- MIG-lassen uitgelegd: werking, voor- en nadelen