



Vooruitgang in Elektrische Boogoven Staalproductie: Innovaties & Best Practices
Ontwikkeling van de Technologie van Elektrische Boogoven Staalproductie
De ontwikkeling van de staalproductietechnologie plaatsvindt om aan een aantal eisen te voldoen. Deze eisen kunnen in vier groepen worden ingedeeld:
- De technologie moet voldoen aan de procesvereisten voor het produceren van verschillende staalkwaliteiten met de vereiste kwaliteiten.
- De technologie moet voldoen aan de economische vereisten voor het controleren van de productiekosten zodat geproduceerde staalproducten concurrerend zijn.
- De technologie moet voldoen aan de emissieniveaus gesteld door regelgevende instanties.
- De technologie moet voldoen aan de gezondheids- en veiligheidseisen zodat operators in het gebied zonder gevaren, stress en spanning kunnen werken.
Om een elektrische boogoven (EBO) te begrijpen, is het nodig te begrijpen wat een elektrische boog is. Een elektrische boog is een vorm van elektrische ontlading tussen twee elektroden, gescheiden door een kleine opening (typisch, normale lucht). Het bekendste voorbeeld is bliksem. Iedereen die booglasen heeft gedaan, is ook bekend met elektrische bogen. Als men het werkstuk aan de negatieve kant van een DC-stroombron verbindt en een elektrode aan de positieve kant, de elektrode momentaan aanraakt en een kleine afstand van het werkstuk weghaalt, dan ontstaat een stabiele elektrische boog tussen de elektroden en het werkstuk en de warmte van deze boog is voldoende om de elektode te smelten en de werkstukken te lassen. Hetzelfde idee wordt op grotere schaal in een elektrische boogoven gebruikt.
Initiële Ontwikkelingen
In de 19e eeuw werden diverse pogingen gedaan om een elektrische boog te gebruiken voor het smelten van ijzer. Sir Humphry Davy deed een experimentele demonstratie in 1810, lassen werd onderzocht door Pepys in 1815, Pinchon probeerde een electrothermische oven te creëren in 1853, en in 1878-79 nam Carl Wilhelm Siemens octrooien voor elektrische ovens van het boogtype.
De Laval had in 1892 een elektrische oven voor het smelten en raffineren van ijzer geoctrooieerd en Paul Héroult had elektrisch boogsmelten van ferrolegeringen gedemonstreerd tussen 1888 en 1892. De opkomende nieuwe technologie werd in commercieel gebruik genomen aan het begin van de twintigste eeuw toen wijdverspreide generatie van relatief goedkope elektrische energie begon. In 1906 werd de eerste elektrisch-boog smeltoven in de VS geïnstalleerd bij het Halcomb-fabriek. Deze 'Old No. 1' Héroult elektrisch-boogoven staat nu als een aangewezen ASM (American Society for Materials) historisch monument op Station Square in Pittsburgh, Pennsylvania (Fig. 1).
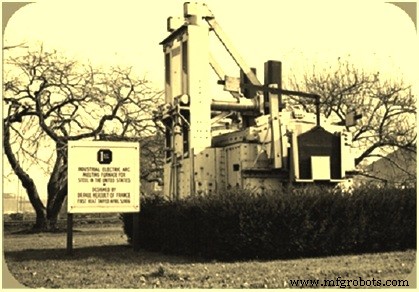
Initieel werd EBO-staalproductie ontwikkeld voor het produceren van speciale staalsoorten met vaste voeders zoals schroot en ferrolegeringen. Vaste materialen werden eerst gesmolten door directe boogsmelting, geraffineerd door toevoeging van de juiste fluxes en getapt voor verdere verwerking. Elektrische boogovens werden ook gebruikt om calciumcarbide te bereiden voor gebruik in carbidklonken. De technologie van EBO-staalproductie is nu ontwikkeld van een langzaam proces naar een snelsmeltproces dat presteert op een niveau dat de productiviteit van een BZO benadert.
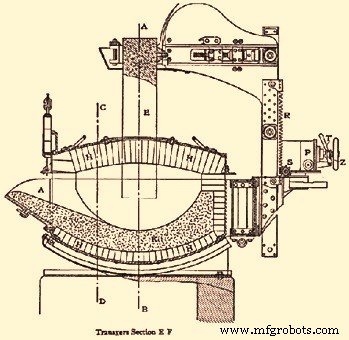
Een schematische dwarsdoorsnede door een Héroult boog raffinaderijoven is getoond in Fig. 2. In deze figuur is E een elektrode (alleen één getoond), opgeheven en gelaten door de tandwiel- en stangenaandrijving R en S. Het interieur is uitgekleed met refractaire stenen H, en K duidt de bodemuitkleding aan. Een deur bij A laat toegang tot het interieur toe. De ovenmantel rust op schommelaars om het te laten kantelen voor tappen.
Evolutie van EBO Staalproductietechnologie
Sinds de eerste industriële EBO voor staalproductie in bedrijf ging, was de ontwikkeling snel en was er een tienvoudige toename in productie van 1910 tot 1920, met meer dan 500.000 ton staal geproduceerd door EBO's in 1920, hoewel dit nog steeds maar een heel klein percentage van de mondiale staalproductie van die tijd vertegenwoordigde. Eerste-generatie ovens hadden een capaciteit tussen 1 en 15 ton. De EBO had Bessemer/Thomas converters en Siemens-Martin (open haard) ovens als sterke concurrenten, aanvankelijk. Maar zijn niche was de productie van speciale stalen die hoge temperatuur, ferrolegeringssmelting, en lange raffinadetijden vereisten.
EBO is een standaardfase in het proces van staalmaken. Over de jaren heeft EBO dynamisch geëvolueerd en efficiënte, concurrerende en duurzame methoden in het proces aangenomen en de wereldwijde uitvoer van staal uit EBO neemt toe. Veel landen die geen ijzer kunnen maken via de traditionele route (HO-BZO route) passen de EBO-route van staalmaken toe. Een van de hoofdredenen voor deze landen om de EBO-staalproductieroute te kiezen is de niet-beschikbaarheid van cokskool en de makkelijke beschikbaarheid van goedkope stroom vanwege de toegankelijkheid van goedkope brandstof. Een staalwerk dat EBO-technologie gebruikt voor staalproductie heet een mini-mill en deze industrie is de grootste recycler van staalschroot.
Terwijl EBO's wijdverspreid in de Tweede Wereldoorlog gebruikt werden voor productie van legeringsstalen, was het pas later dat elektrisch staalmaken begon te expanderen. De lage kapitaalkosten voor een mini-mill stonden mills toe om snel op te zetten in een door oorlog verwoest wereldscenario, en stonden ze ook toe om succesvol te concurreren met de grote staalproducenten voor goedkope, koolstofstaal 'lange producten' (constructiestaal, staaf en draad, en draadstaven) op de markt.
Toen Nucor, nu een van de grootste staalproducenten in de VS, besloot in 1969 de markt voor lange producten te betreden, kozen ze om een mini-mill op te zetten, met een EBO als staalproductieoven, snel gevolgd door andere fabricanten. Terwijl Nucor snel ekspandeerde in het oosten van de VS, concentreerden de organisaties die hen in mini-mill operaties volgden zich op lokale markten voor lange producten, waar het gebruik van een EBO de fabrieken toestond de productie te variëren volgens lokale vraag. Dit patroon werd ook wereldwijd gevolgd, met EBO-staalproductie voornamelijk gebruikt voor lange producten, geïntegreerde molens, die de HO-BZO productieroute gebruikten, concentreerden zich op de markten voor 'platte producten' (staalblad, band, en zwaardere staalplaten, enz.). In 1987 besloot Nucor om uit te breiden naar de markt voor platte producten, nog steeds met de EBO-productiemethode.
De toename in EBO-productie en technologie wereldwijd is te wijten aan de volgende redenen:
- De staking van het open haardproces als een competitief staalproductieproces.
- De wens om weg te gaan van de grote kapitaal- en operationele kosten geassocieerd met grootschalige geïntegreerde staalproductie naar kleinere, minder kapitaalintensieve mini-staalwerken.
- Een zeer snelle verbetering in elektrische technologie, wat de kosten van grootschalige elektrische apparatuur verlaagt en ook toelaat voor sterk verbeterde controle van elektrische apparaten.
- De gereed beschikbaarheid van schroot in veel landen gecombineerd met een sterke maatschappelijke druk naar recycling van metalen.
- De toenemende beschikbaarheid van alternatieve ijzerbronnen, met name uit ontwikkelingslanden.
- Gebruik van gietijzer en oxybrandstoffen in de elektrische boogovens.
- Een enorme verbetering in de bedrijfsvoering, controle, efficiëntie en productkwaliteit van de EBO-gebaseerde staalproductietechnologie.
Het EBO-staalproductieproces was uitsluitend afhankelijk van de elektrische energie totdat chemische energien als supplementair toededen om de conversiekosten te verlagen door verbeterde EBO-productiviteit. Echter, het efficiënte beheer van elektrische en chemische energie is door het combineren van efficiënte dynamische controle van de elektrische boog met een gebalanceerde injectie van zuurstof en koolstof om de EBO-productiviteit te verhogen. EBO-fabrieken gebruiken vaak een mengsel van direct gereduceerd ijzer (DRI) / hot briquetted iron (HBI) / hot DRI en gerecycled staalladingen en koolstofgebaseerde materialen als slakschuimende middelen en als verkoolingsmiddelen. Volgens de eisen aan vermindering van energieverbruik en broeikasgasemissies, worden traditionele anthraciet en metallurgische cokes vervangen door koolstofgebaseerde materialen en nu worden ook alternatieve koolstofbronnen zoals uitgediende rubber banden en gerecyclde kunststoffen deels de conventionele koolstofmaterialen vervangend.
Verbeteringen in EBO Ontwerpen
Veel van de technologische verbeteringen in het ontwerp van de EBO's werden gemaakt voor de reductie van de tap-to-tap tijden. Deze verbeteringen omvatten:
- Elektrische boogovens met ultra hoog vermogen (UHV) ontwerp, met hoge secundaire spanningen en langere boog. Deze innovatie speelde een beslissende rol in het scherpe verkorten van tap-to-tap tijd en het verhogen van EBO-productiviteit per uur. De eerste UHV oven werd in 1963 in de VS geïnstalleerd. De 135 ton oven was uitgerust met 70-80 MVA transformatoren wat specifiek vermogen van 520-600 kVA/ton betekent. Vanwege hun succesvolle operaties, werden UHV ovens snel populair en hun specifieke vermogen werd ook verhoogd tot 1000 kVA/ton.
- Hoogstroom geleidende elektrodearmen in koperbeklede doosontwerp.
- State-of-the-art elektroderegelingssysteem.
- Diverse openingen in de oven voor het uitgebreide gebruik van alternatieve energiebronnen.
- Zwaar konstruktieontwerp om harde werkomstandigheden te weerstaan dat heel snelle bewegingen en veilige operaties toestaat.
- Gespleten mantelontwerp van de EBO voor gemakkelijk onderhoud en reductie in onderhoudstijd.
- Koper of combi koelpanelen met hoge snelheid koelwaterstroom.
- Continu voedingssystemen voor DRI/HBI/hot DRI resulterend in reductie van de ovenlaadtijd.
- Meer warmte-invoer in koude EBT (excentrische bodemtapping) zone vanwege het specifieke ontwerp van EBT brander systeem.
- Hoge flexibiliteit en hoge efficiëntie van ovenoperatie met gesloten slakdeur toepassing.
- Gemakkelijk onderhoud voor speciaal ontwerp als dakhefsysteem, ovenvergrendelingssysteem.
- Invoer van additionele chemische energie gebaseerd op koolstof, brandstof en zuurstof die gebruikt wordt als vervanging van elektrisch vermogen.
- Regelontwerp voor elektroden – Typisch weegt de elektode/arm/mast/kabel montage in het bereik van 20 ton. Deze wordt verticaal bewogen voor controle doeleinden door een hydraulische cylinder geïntegreerd in de mast. Aangezien de booglengte afhankelijk is, onder andere, van het steeds veranderende niveau van schroot of vloeistof onder de elektrode, is het nodig om automatische controle over de elektrodepositie te hebben (het regelsysteem). Het regelsysteem beïnvloedt veel belangrijke aspecten van ovenprestaties, zoals energie-invoer, gemiddelde stroom, boogstabiliteit, schrootsmeltpatroon, energieverliezen naar watergekoelde panelen, energie, elektrode en refractaire verbruik. Al deze parameters zijn op complexe wijze met elkaar verbonden en er zijn veel meningsverschillen over 'optimale' controlestrategieën.
- Bereiken van betere energie- en thermische balans binnen de oven door multi-unit injectie.
Belangrijke Ontwikkelingen in de EBO Technologie
Enkele van de belangrijkste technologische verbeteringen tijdens de laatste veertig jaar zijn:
- Schuimende slak praktijk – In EBO-staalproductie neemt progressieve smelting van schroot de irradiatieve warmteoverdracht van boog naar de zijwanden van de oven toe. Door de boog te bedekken met een laag slak, wordt de boog afgeschermd en wordt meer energie naar het bad overgedragen. De schuimende slak tijdens deze periode is gunstig. De effectiviteit van slakschuiming hangt af van slakbasiciteiten, FeO-gehalte van slak, slaktemperatuur en beschikbaarheid van koolstof om te reageren met zuurstof of FeO van slak. Een schuimende slak vermindert refractaire schade en warmteverlies uit de boogregio. De netto energiebesparing wordt geschat op 6-8 kWh/ton staal.
- Zuurstof blazen in het bad – Blazen van zuurstof in vloeibaar staal vrijmaakt warmte, omdat de reactie van zuurstof met koolstof, silicium, ijzer in het vloeibare metaal exothermisch is en warmte produceert. Bij deze condities vermindert de smelttijd en neemt de productiviteit toe. Vanwege warmtevrijmaking neemt het elektriciteitsverbruik af alsook het elektrodeverbruik samen met refractaire verbruik. In het verleden, als zuurstofverbruik van minder dan 10 m³ per ton staal gebruikelijk was, werden lansingsoperaties handmatig uitgevoerd met een verbruikbare pijplans. Meeste moderne operaties gebruiken nu automatische lansen en de meeste faciliteiten gebruiken nu een niet-verbruikbare, watergekoelde lans voor het injecteren van zuurstof in het staal. Veel van deze lansen hebben ook de mogelijkheid om koolstof te injecteren.
- Hete heel operatie – Bij hete heel operatie blijft ongeveer 15% tot 20% van het metaal en een bepaald bedrag slak aan de ovensbod na elke tapping. De rest van de slak wordt over de drempel uit de oven verwijderd. Dit helpt bij het smelten van verse vaste lading die de oven binnenkomt en stelt praktisch een slakvrije tapping toe. Hete heel operatie resulteert in besparing van de ferrolegeringen en in energie-efficiëntie.
- Excentrische bodemtapping (EBT) – Excentrische bodemtapping vermindert taptijden, temperatuurverliezen en slakmeedrag in de ladle. Elektriciteitsbesparing van 12-15 kWh/ton staal wordt geschat door gebruik van deze technologie. EBT slakvrije tapping resulteert in hoge opbrengst van legeringstoeslagstoffen en hoge ladlerefractaire levensduur.
- Post-verbrandingspraktijk – Koolstofmonoxide (CO) gas gegenereerd tijdens ontkooling wordt verbrand met de zuurstofinjectie van lansen binnenin de oven. De vrijgekomen energie wordt gebruikt om het bad direct te verwarmen of de binnenkomende lading te preverwarmen. Een specifiek post-verbrandingscontrolsysteem geïnstalleerd in twee fabrieken in Mexico en de VS leidde tot reducties van respectievelijk 2% en 4% in elektriciteitsverbruik, 8% en 16% in aardgasverbruik, 5% en 16% in zuurstofgebruik, en 18% en 18% in geladen en geïnjecteerde koolstof.
- Koolstofinjectie – Injectie van koolstof brengt de voordelen van: (i) bij 100% schrootpraktijk of wanneer koolstofgehalte van het bad onvoldoende is om CO-gas voor slakschuiming te produceren, is koolstofinjectie gunstig, en (ii) koolstofoxidatie produceert CO-gas wat bij post-verbranding thermische energie genereert. Het moet opgemerkt worden dat koolstofinjectie zuurstofinjectie vereist om koolstofoxidatie te initiëren.
- Roetgas monitoring en controle – Chemische energiehersteltempo uit afgassen kan met 50% verhoogd worden door zuurstofinjectieniveaus voor post-verbranding aan te passen op basis van real-time CO en CO₂ metingen in roetgassen, in plaats van vaste waarden te gebruiken. Elektriciteitsbesparing van 12-15 kWh/ton staal wordt geschat door gebruik van deze technologie.
- Oxy-brandstofbrander – Oxy-brandstofbrander/lansen kunnen in EBO's geïnstalleerd worden om elektriciteitsverbruik te verlagen door elektriciteit te substitueren met zuurstof en koolwaterstofbrandstoffen. Deze technologie is geïntroduceerd om smeltsnelheden te verbeteren en meer gelijkmatige warmteverdeling door de oven te bieden. Het vermindert het totale energieverbruik vanwege verminderde opwarmtijden, verhoogt warmteoverdracht tijdens de raffinadeperiode, en vergemakkelijkt slakschuiming, wat de efficiëntie van zuurstofgebruik en geïnjecteerde koolstof verhoogd. Zorgvuldigheid is geboden bij het gebruik van oxy-brandstofbrander, anders is er risico op toename in totaal energieverbruik en broeikasgasgeneratie. 2-3 kWh/ton staal energie kan bespaard worden voor elke minuut verminderde opwarmtijd. Elektriciteitsbesparing van 35-40 kWh/ton staal kan behaald worden met typische zuurstofinjectiesnelheden van 18 Nm³/ton staal.
- Preverwarmen van schroot – Een aantal schroot preverwarmsystemen die de warmte geassocieerd met afgassen benutten, zijn ontwikkeld, sommige gebaseerd op batch-emmersystemen en anderen op continue schakelsystemen. Met enkel schakelsysteem kan tot 77 kWh/ton staal elektriciteitsenergie bespaard worden. Vingerschakelsysteem stelt besparingen toe tot 110 kWh/ton staal, wat ongeveer 25% van de elektriciteitsinvoer is.
- Eliminatie van stralingsbronnen in ladingschroot – Aangekocht schroot moet stralingsdetectie ondergaan om te voorkomen dat geproduceerd staal stralingsgevoelig wordt. Alle binnenkomende schroot bij de faciliteit moet door de 'Exploranium' detectieapparatuur gaan. Schroot gemarkeerd als hoog risico ondergaat additionele scanning met handdetectors. Een tweede scan met de 'Exploranium' detectieapparatuur wordt uitgevoerd vóór smeltwinkel levering en een finale scan wordt uitgevoerd op elke magneetlading als laademmers gevuld worden. EBO filterdetectors bepalen wanneer, indien wel, radioactief materiaal is gesmolten.
- Laden van hete DRI – Laden van hete DRI bij temperaturen tot 600 °C in plaats van koude DRI resulteert in een smeltenergiereductie van 150 kWh/ton staal. Andere voordelen zijn verhoogde productiviteit, afname in tramp elementgehalte, verbeterde slakschuiming, en verhoogde koolstofgehalte in de lading.
- Laden van gietijzer – Laden van gietijzer in de EBO samen met zuurstofinjectie vermindert het verbruik van elektrische energie vanwege benutting van chemische energie. Dit vermindert tap-to-tap tijd, koolstofverbruik en elektriciteitsverbruik.
- Ultra hoog vermogen transformatoren – Elektriciteitsbesparingen worden geschat op 1,1 kWh/ton staal voor elke MW vermogenstoename. Stroomverbruik daalde met 11 kWh/t en 22 kWh/t respectievelijk voor 2 ovenlijnen wanneer de bedrijfsspanning steeg van 600V naar 660V in één oven en van 400V naar 538V in een andere oven.
- Oven elektriciteit – Grote verbeteringen in controle en energie-efficiëntie zijn bereikt door de ontwikkeling van voedingen met hogere bedrijfsspanningen.
- Oven besturing – Deze technologie resulteert in 14% reductie in elektriciteitsverbruik. Bovendien kan een 6% reductie in aardgasverbruik samen bereikt worden.
- Verbeterde procescontrole (neurale netwerken) – Verbeterde procescontrole (neurale netwerken) kan helpen elektriciteitsverbruik te verminderen verder dan wat bereikt wordt door klassieke controlsystemen. Bijvoorbeeld, neurale netwerken of 'fuzzy logic' systemen analyseren data en emuleren de beste controller. Voor EBO's zijn de eerste 'fuzzy logic' controlsystemen ontwikkeld met behulp van huidige vermogensfactor en vermogensgebruik om de elektroden in het bad te controleren. Elektriciteitsbesparing van 30 kWh/ton staal wordt geschat te worden bereikt, en waarden kunnen veranderen gebaseerd op schroot- en ovenkenmerken.
- Bodem roeren / roergas injectie – In conventionele boogovens is er weinig natuurlijke elektrische turbulentie in het bad. Vanwege afwezigheid van roeren kan een groot stuk schroot lang duren om te smelten en kan zuurstof-lansing vereisen. Argon of stikstof roeren elimineert temperatuur- en concentratiegradiënten, verkort tap-to-tap tijden, vermindert refractaire, elektrode en stroomverbruik, en verbetert opbrengst van ijzer en legeringen. Met de invoering van roertechnologie in het bad is er besparing van elektriciteit. Deze besparing kan variëren tussen 12 tot 24 kWh per ton staal.
- Directstroom boogoven – Directstroom (DC) boogovens vertegenwoordigen een ander concept in boogovenontwerp. Meeste DC ovens zijn met één elektrode waar stroom naar beneden stroomt van de koolstofelektrode naar een anode gemonteerd in de bodem van de oven. Verminderd elektrodeverbruik van de orde van 50% tot 60% is het grootste voordeel van een DC oven vergeleken met een conventionele driefase boogoven. Geluidsniveaus voor DC ovens zijn lager. Lagere onderhoudskosten worden geclaimd en refractaire kosten zijn lager voor de zijwand maar hoger voor de ovensbod. Een DC boogoven vereist een toevoeging van de bodemelektrode (anode), een DC reactor, en een thyristor, die allemaal kost toevoegen aan een DC oven. DC ovens, naast hun lage energie- en elektrodeverbruik, waarborgen uitstekende thermische en metallurgische homogenisatie van het vloeibare staal. Ook is er het verhoogde roereffect van de directstroom boog dat dit proces ondersteunt. Vergeleken met AC elektrische boogovens, veroorzaken DC ovens minder netwerkstoringen en kunnen dus zelfs aan zwakke elektriciteitsnetten gekoppeld worden. Netto energiebesparing ten opzichte van oudere AC ovens wordt geschat op 85-90 kWh/ton staal. Vergeleken met nieuwe AC ovens, zijn de besparingen beperkt tot 10-20 kWh/ton staal.
- Afvalwarmteherwinning voor EBO – Voor een EBO die 150 t/laad DRI smelt met tap-to-tap tijd van 49 minuten en stroom-aan tijd van 40 minuten, kan ongeveer 130 kWh/ton staal energie herwonnen worden (efficiëntie 30%). Als herwonnen energie gebruikt wordt voor stroomopwekking met verzadigde stoom, kan 2,8 MWh/jaar elektriciteit gegenereerd worden. Als herwonnen energie gebruikt wordt voor stroomopwekking met oververhitte stoom, kan 15,1 MWh/jaar energie gegenereerd worden.
- Variabele frequentie aandrijvingen of instelbare snelheidsaandrijvingen – Totale ventilatorenergieverbruik kan met 67% verlaagd worden. Elektriciteitsbesparingen worden geschat op 16,5 kWh per ton staal.
- Tweedubbele DC boogoven – Kan resulteren in elektriciteitsbesparingen van 15-20 kWh/ton staal.
- CONARC oven – Deze oven combineert de technologische voordelen van elektrische boogoven met die van conventioneel blaasproces. CONARC weerspiegelt de combinatie van CONverter en ARCing. Het proces is verdeeld in twee fasen. De converterfase die zuurstofblazen op het bad via de toplans om het te ontkolen en de elektrische boogovenfase gedurende welke elektrisch vermogen wordt toegepast om het vaste materiaal te smelten en het bad te oververwarmen tot de taptemperatuur.
- Polymeer injectietechnologie – Dit is een opwindende nieuwe geoctrooieerde proces, die deels het gebruik van cokes substitueert met polymeren, inclusief rubber (gebruikte banden), als alternatieve koolstofinjectant om schuimende slak in EBO-staalproductie te produceren. De voordelen omvatten: (i) verminderd specifiek elektrisch energieverbruik van ongeveer 3%, (ii) verminderd koolstofinjectant van ongeveer 12%, (iii) verhoogde ovenproductiviteit (ton per minuut) van 4%, (iv) slak FeO-niveaus worden binnen het vereiste bereik gehouden, en (v) verminderde emissieniveaus voor NOx, CO en SO₂.
EBO met Rubber Banden en Kunststoffen
Een studie uitgevoerd door One Steel's Sydney Steel Mill in samenwerking met UNSW in laboratoriumtesten over het gebruik van rubber banden in EBO-staalproductie voor schuimende slak optimalisatie heeft een engineeringssysteem ontwikkeld en gecommercialiseerd door plantproeven voor EBO's om mengsels van rubber uit uitgediende banden en cokes in EBO te injecteren als slakschuimende middelen. De methode resulteerde in voordelen zoals toename in volume en schuimendheid van de slak, inclusief verbeterde elektrische energie-efficiëntie door een langere boog en verbeterde warmteoverdracht van de boog naar het staal, alsook verminderde warmteverlies door de slak en zijwanden. Terwijl EBO-staalmakers die polymere injectietechnologie (PIT) gebruiken, ook verbeteringen in opbrengst, geïnjecteerd zuurstofverbruik, refractaire en elektrodeverbruik, en injectiesysteemslijtage kunnen verwachten. De rubber injectietechnologie (RIT) is een standaardproces geworden bij One Steel's Sydney en Laverton EBO Staalmolen en heeft belangrijke mijlpalen bereikt met 40.720 hitten getapt met rubberinjectie, 13.721 ton cokes verminderd – gesubstitueerd en reductie in injectie door FeO-controle en consistente dimensionering, en 1.128.486 equivalente personenwagentjes gebruikt. De resulterende groene staal van oude rubber banden en kunststoffen produceert geen afval of giftige rookgassen.
Productieproces
- Optimalisatie van elektrisch boogoven-operaties: Automatisering en modellering
- Inductieoven-staalmaking: efficiënte elektrische smelttechnologie
- Optimaliseren staalproductie: hot metal gebruik in elektrisch boogovens
- DC Lichtboogoven: Efficiënte Enkele-Elektrode Stalenproductietechnologie
- Direct Gereduit Ijzer Benutten voor Efficiënte Elektrische Lichtboogoven Stalenproductie
- Hoe start-up-gedreven technologie innovatie en groei drijft
- De 7 kernsoorten technologie verkennen
- Professionele elektrische cirkelzaag voor nauwkeurig snijden
- Belangrijkste Elektrische Booglasprocessen en Toepassingen
- Elektrisch Booglaslassen: Typen, Apparatuur, Voor- en Nadelen
- De Toekomst van Autonome Voertuigen: Technologie, Uitdagingen en Innovaties