



Professionele gids voor continu gieting van staalblokken
Continu gieting van staalblokken
Continu gieting van staal is een proces waarbij vloeibaar staal continu verzolidificeerd tot een straat metaal. Afhankelijk van de afmetingen van de straat, worden deze half-fabrikaten platen, bloemen of blokken genoemd. Staalblok heeft een vierkante dwarsdoorsnede met één zijde normaal 150 mm of minder. Het is een voermateriaal voor walsen van staal in lichte profielmolens, staafmolens, en draadmolens. Staalblokken worden ook gebruikt in smeden van bepaalde producten.
Het proces van continu gieting werd uitgevonden in de jaren 1950 in een poging de productiviteit van staalproductie te verhogen. Voorheen was alleen blokgieten beschikbaar wat nog steeds zijn voordelen en voordelen heeft maar niet altijd aan de productiviteitseisen voldoet. Sindsdien is continu gieting verder ontwikkeld om te verbeteren op opbrengst, kwaliteit en kostenefficiëntie.
Continu gieting van staal is nu de keuzemethode van alle staalproducenten ter vervanging van de oude methode van blokgieten. Gekenmerkt door zijn veel voordelen, heeft dit proces veel verbeteringen doorgemaakt en was en is nog steeds het onderwerp van een wijd bereik aan studies zowel empirisch als wiskundig. Continu gieting van staalblokken is een van de typen continu gieting die in de staalindustrie toegepast wordt, waarmee staalblokken continu en gelijktijdig geproduceerd worden. Dit type proces vereist grote controle van operationele parameters om klank en continue blokken te produceren. Het proces kan verdeeld worden in een aantal stappen beginnend met het gieten van het hete vloeibare staal uit de staalsmeltoven in de pan, waar de staalchemie wordt aangepast in secundaire staalbereiding, dan gieten in de verdeeler (tundish), en van de verdeeler in de gietvorm. Solidificatie van staal begint in de koperen gietvorm door indirecte koeling, een gebied dat het onderwerp was van veel studies. Vanaf de vorm ondergaat het gegoten blok secundaire koeling met water spuiten.
Ontwikkeling van blokgietmachines
De staalblok productie kreeg een boost in de jaren 1960 aangezien op dit moment het mini-molconcept geëvolueerd was door elektrische staalbereiding te combineren met continu gieting en een schrale organisatiestructuur om een winstige nieuwe cultuur van staalproductie te produceren. De blokproducenten hoewel hoogst winstgevend bleven achter in de productie van hoge kwaliteit continu gegoten producten.
Een enquête uitgevoerd in de jaren 1980 heeft getoond dat vormontwerp en de bedrijfsvoering van continu gieting van blokken niet gestandaardiseerd waren en elk bedrijf deed iets anders. Brimacombe en medewerkers in de late jaren 1970 begonnen de binnenwerkingen van de blokvorm te verkennen en stelden de links vast tussen de vormontwerpen, de operationele parameters, en de blokkwaliteit met behulp van wiskundige modellen en in-plant metingen. Vanwege deze inspanningen, bewoog blokgieten naar standaard ontwerpen en operationele parameters resulterend in substantiële verbetering in de gegoten blokkwaliteit. Dit werd onthuld door een nieuwe enquête uitgevoerd in 1994 en het werd opgemerkt dat de blokproducenten begonnen met het leveren van special bar quality blokken aan de autosector met succes door te voldoen aan strenge kwaliteitseisen. Sinds die tijd hebben blokgietmachine leveranciers de giet snelheden voor de continu gieting van de blokken herzien, wat aanleiding gaf tot een aantal nieuwe ontwikkelingen gericht op hogere productiviteit. Een gemeenschappelijke kenmerk van hoge snelheid giettechnologie voor de blokken is de toename in de vormlengte.
Een erg wijd bereik aan blokken continu gietmachines zijn nu beschikbaar. Deze machines hebben verschillende buigradii, zijn van enkele draad tot acht draden en hebben giet snelheden tot 6 m/minuut. Een enkele draad blokgieter met 6 m straal wordt getoond in Fig 1, terwijl twee acht standen blokgietmachines getoond worden in Fig 2.
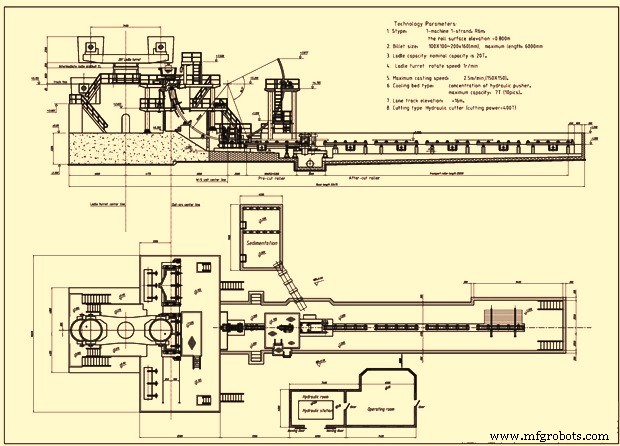
Fig 1 Enkele draad blokgieter
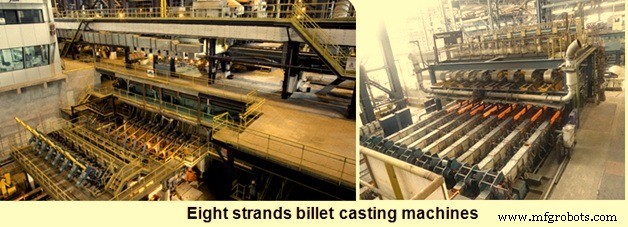
Fig 2 Acht draad blokgietmachines
Het proces van continu gieting van staalblokken
Staalpan
Vloeibaar staal wordt overgebracht van staalbereidingsfaciliteiten naar de blokgietmachine in de staalpan. Tijdens deze overdracht zijn er kansen beschikbaar voor de controle van schoonheid, samenstelling en temperatuur van het vloeibare staal. Als deze kansen niet benut worden, dan is het vloeibare staal geleverd aan de blokgietmachine vies en of te heet of te koud. Gieten van kwaliteitsblokken is dan een veel moeilijkere taak.
Tijdens de overdracht van vloeibaar staal naar de blokgieter, is een groot probleem de zuurstof (O2) absorptie uit de lucht, ovenslak, en de pan refraktaire bekleding. Het is noodzakelijk om O2 opname tijdens elke overdracht stap te minimaliseren. Slak overflow in de staalpan is te voorkomen van de staalsmeltoven aan het einde van het tappen. Het oppervlak van het staal in de pan moet bedekt worden met een synthetische slak (i) voor het voorkomen van O2 absorptie uit de lucht, (ii) voor de absorptie van niet-metallische inclusies, en (iii) voor de minimalisatie van de warmteverlies. In sommige installaties wordt de staalpan bovenaan bedekt met een pandeksel. Verder tijdens gieten, is de staalpan uitgerust met een refraktaire buis om O2 opname te voorkomen terwijl het staal in de verdeeler gegoten wordt. Stroom van staal van de pan naar de verdeeler wordt gecontroleerd met een schuifpoortventiel. In sommige installaties wordt het gewicht van de staalpan continu gemeten met behulp van belastingcellen.
Normaal wordt spoelen van het vloeibare staal met inerte argon (Ar) gas uitgevoerd om de temperatuur van staal te homogeniseren. De temperatuurcontrole van het vloeibare staal is belangrijk voor het controleren van de gegoten structuur alsook voor de preventie van operationele problemen zoals vorming van schedel in pan en verdeeler, break-outs, etc. De stroomsnelheid en duur van Ar spoelen moeten gecontroleerd worden aangezien het gas dat uit het staal ontsnapt het in contact brengt met lucht tenzij speciale maatregelen genomen worden.
Verdeeler (Tundish)
De verdeeler moet veel rollen spelen tijdens de continu gieting van de staalblokken. Het fungeert als een verdeeler, afvoerend staal naar de verschillende draden van de blokgietmachine. Het faciliteert ook de controle van de stroom van het vloeibare staal in de vorm aangezien het een constante en lagere hydrostatische druk heeft dan de staalpan. Dit is belangrijk met name tijdens de opstart van de gieter, aangezien de verdeeler gevuld kan worden met staal tot zijn normale steady-state niveau voordat het gieten van het vloeibare staal in de vorm gestart wordt. Het andere belangrijke fenomeen dat in de verdeeler kan plaatsvinden is het drijven van inclusies wat helpt bij de schoonheid van het gegoten product. Verder kan de verdeeler ook gebruikt worden als een reactor, voor de toevoeging van middelen zoals calcium (Ca), voor inclusie morfologie controle.
Vanwege de bovenstaande functies, worden de vorm en de grootte van de verdeeler voornamelijk gedicteerd door de behoefte aan het controleren van de vloeistofstroom. Aangezien de warmte grootte, afmetingen van het gegoten blok, aantal draden, draadafstand, en giet snelheid verschillen van de ene installatie naar de andere; bestaat er geen uniek optimale verdeeler ontwerp. Echter de volgende zijn de kernkenmerken van een goed ontworpen verdeeler.
- Het verdeeler ontwerp is om de utdrijving van de inclusies te maximaliseren. Hiervoor is het verdeeler volume groot, hoewel andere mitigierende factoren de grootte beperken. Als voorbeeld, als warmten met verschillende samenstelling in volgorde gegoten moeten worden, zonder onderbreking van de gietoperatie, moet het volume van het 'gemengde' staal in de verdeeler geminimaliseerd worden aangezien het gemengde staal off-grade is en een opbrengstverlies kan vertegenwoordigen.
- De verblijftijd van staal stromend naar elk van de draden moet hetzelfde zijn om de kwaliteit van de staal te waarborgen.
- De kortsluiting van staal door de verdeeler is te minimaliseren, d.w.z., voor zover mogelijk, propstroom te bereiken.
- Het stroompatroon in de verdeeler is om veel van het staal dicht bij het oppervlak te laten bewegen waar inclusies utdrijvend geabsorbeerd kunnen worden door de verdeeler slak. Dit is belangrijk aangezien de afstand die de inclusies kunnen afleggen door opwaartse kracht alleen klein is in de beschikbare tijd in de verdeeler.
- Dood volume is te minimaliseren aangezien het effectief de verblijftijd van het staal reduceert.
- Turbulentie van de binnenkomende panstroom moet geïsoleerd worden, met name bij open stroom gieten van verdeeler naar de vorm. De turbulentie beïnvloedt de ruwheid van de verdeeler stroom en de inbedding van gas in het vormbad.
- De diepte van de verdeeler is voldoende, meer dan ongeveer 500 mm, om vortexvorming bij de monding putten te voorkomen, wat de slak lager in het vormbad kan trekken.
Bepaling van een optimaal verdeeler ontwerp vereist de specificaties van vorm, afmetingen en de locatie en grootte van interne stroomcontrole apparaten zoals dammen en overloopschutten. Deze worden normaal bereikt door het uitgebreide gebruik van watermodellen en/of wiskundige modellen.
Nog een aspect van het verdeeler ontwerp dat productiviteit en kwaliteit beïnvloedt is de preventie van de re-oxidatie van het vloeibare staal. Dus een bedekkende slak met een capaciteit van inclusie absorptie wordt toegepast om O2 absorptie uit de lucht te voorkomen. Het staal stromend van de verdeeler naar de vorm wordt verder beschermd door het door een refraktaire buis of een inerte gas schaduw te laten passeren. Het laatstgenoemde wordt gebruikt bij het gieten van kleine doorsnede blokken waar de vormkamer te klein is om een refraktaire buis te accommoderen. Voor het gieten van de lagere kwaliteit blokken, wordt het staal meestal door de lucht gegoten zonder zorgen over re-oxidatie. De verdeeler is bekleed met een refraktair wat inert moet zijn ten opzichte van het staal. Ook de de-oxidanten in het staal zoals Ca of aluminium (Al), bijvoorbeeld, mogen niet reageren met de oxiden die de refraktaire bekleding vormen. In sommige installaties wordt de verdeeler voorverhit om de vluchtige bestanddelen in het zekere type bekledingen uit te drijven, die waterstof aan het staal kunnen bijdragen, en ook voor betere controle van de staaltemperatuur.
Een groot probleem met verdeeler bedrijfsvoering is het verstopen van de gietmondingen door vaste inclusies zoals alumina (Al2O3). Hoewel de inclusies klein zijn vergeleken met de diameter van de monding, hechten ze meestal aan de refraktair via de grenslaag en uiteindelijk, door opeenvolgende opbouw, vorm een brug over de monding de stroom afsluitend. Het probleem is ernstig voor het gieten van kleine blokken, die kleinere diameter mondingen vereisen. Bij het gieten van grotere doorsnedes met grotere mondingen, wordt Ar vaak continu door de monding geflusht om overmatige opbouw te voorkomen. Monding verstopen is geen probleem als de inclusies in de vloeibare toestand zijn. Daarom voor het probleemloze gieten van Al gedoodde stalen in de blokken, wordt Ca in het juiste bedrag toegevoegd om calciumaluminaat inclusies te verkrijgen.
Giet snelheid door de verdeeler monding wordt bereikt door verschillende technieken afhankelijk van de doorsnede die gegoten wordt. Voor grotere doorsnedes, een refraktaire buis tussen de verdeeler en vorm employerend, wordt normaal een stopper staaf of een schuifpoortventiel gebruikt om de stroom te controleren, automatische stroomcontrole om een constant meniscus niveau en giet snelheid te bereiken wordt normaal gebruikt. In het geval van kleinere doorsnede blokken, met open stroom gieten, is er meestal geen stroomcontrole op de verdeeler. De stroomsnelheid wordt dan aangepast door de selectie van de geschikte monding diameter en handhaving van specifieke staal hydrostatische druk in de verdeeler. Meniscus niveau controle wordt dan verkregen door de giet snelheid te variëren. Handhaving van de vloeibare staal druk in de verdeeler wordt uitgevoerd ofwel handmatig of door continue wegen van de verdeeler met belastingcel en het signaal verbinden met het schuifpoortventiel op de pan.
De normale tijd nodig om een warmte van het vloeibare staal te gieten is ongeveer één uur, wat moet matchen met de tijd van 30 tot 40 minuten tot twee uur nodig voor de levering van warmte aan de blokgietmachine.
Vorm (Mould)
De vorm is het 'hart' van de gietmachine. Het is ook het primaire apparaat voor de warmteverwijdering. De functies van de vorm zijn (i) om oververhitting van het vloeibare staal te verwijderen, (ii) om een vaste schil van voldoende dikte te laten groeien, (iii) om het vloeibad onder de vorm zonder break-outs te bevatten, en (iv) om de schil in zijn initiële groei te ondersteunen. Aangezien de vorm de warmteverwijdering beheerst, beïnvloedt het ontwerp en de bedrijfsvoering van de vorm de interne en de oppervlakte kwaliteit van de gegoten blokken in grote mate. Vrijheid van oppervlakte kraken is zeer belangrijk met name als de gegoten blokken warm opgeladen worden in de opwarmoven voor walsen aangezien oppervlakte kraken oxideren en defect van oxideringen vormen tijdens walsen.
De vorm kan recht zijn of een kromming hebben van 4 m tot 15 m in straal. Gebogen vormen worden gebruikt met gebogen draden om de hoogte van de gietmachine en de kapitaalkosten te reduceren. Rechten vormen helpen bij de inclusie verdeling in het gegoten product. In het geval van de gebogen vorm, kan inclusie drijven preferentieel gevangen worden door de solidificatiefront angrenzend aan de binnenstraal vlak om een band te vormen. Aangezien dit niet gebeurt in de rechte vorm, zijn de inclusies meer gelijkmatig verdeeld. De mate waarin deze zor geldig is hangt af van de schoonheid van het staal binnenkomend in de vorm en de kwaliteitseisen nodig voor de gegoten blokken. In elk geval, gegoten staal verlaten een rechte vorm wordt geleidelijk gebogen naar een horizontale orientatie om de gieter hoogte te reduceren. Echter, in sommige installaties, zijn de vormen en de sub-vorm regio recht zodat het gegoten product niet onderworpen wordt aan mechanische buigkrachten die kraken kunnen genereren. Met een gebogen vorm, moeten de staaldraden gerecht worden tot een horizontale positie voor het knippen in lengtes.
Ongeacht of vormen recht of gebogen zijn, zijn de basisontwerpen van de vormen hetzelfde. Buisvormen worden gebruikt voor de continu gieting van de staalblokken. Deze vormen bestaan uit koperen (Cu) buis gecentreerd positioneerd binnen een staal scherm met koelwater stromend door de ringvormige ruimte tussen de twee. De wanddikte van de Cu buis varieert van ongeveer 6 mm tot 20 mm. De dikke wand buisvormen worden gebruikt voor de grotere doorsnedes. Vormbuizen zijn gefabriceerd uit verschillende kwaliteiten Cu legeringen. Cu legeringen bevattend fosfor, zilver (zilverdragend), of chroom en zirconium zijn veelgebruikte materialen voor de vormbuizen.
Tijdens het gieten, wordt de vorm gesmeerd en teruggetrokken om te voorkomen dat het staal aan het Cu plakt, wat zou resulteren in scheuring van de vaste huid. De oscillerende vorm volgt over het algemeen een sinusoïdale golfvorm, de frequentie en amplitude waarvan worden aangepast om te verzekeren dat voor een fractie van een seconde tijdens de neerwaartse slag, de vorm sneller beweegt dan de dalende straat. Deze periode van 'negatieve strip' is gevonden om de vorming van oscillatie marken op het oppervlak van de straat te beïnvloeden. De smeringsmiddelen die normaal gebruikt worden hangen af van de doorsnede die gegoten wordt.
In het geval van kleine doorsnedes zoals 100 mm vierkante blokken, waarin staal in een open stroom uit de verdeeler in de vorm gegoten wordt, wordt koolzaadolie of synthetische olie gebruikt. De olie wordt naar een oliplaat aan de top van de vorm gepompt waaruit het langs de binnenkant van de vormwand zikt. De precieze smeringsactie van de olie, die pyrolyseert in contact met het vloeibare staal, is niet erg helder. Bij het gieten van grotere doorsnedes, wordt het staal in de vorm geïntroduceerd door een gedoonde instroommonding. In dit geval wordt de smering gedaan door gietpoeder toe te voegen aan de meniscus, waar het het staal contacteert, smelt, en in de kloof tussen de verzolidificerende schil en de oscillerende vorm getrokken wordt. De samenstelling van het poeder bestaande typisch uit oxiden, koolstof en calciumfluoride, wordt aangepast om zijn smeltbereik en viscositeit te controleren. Afhankelijk van de samenstelling zijn ook de warmtegeleiding, en dikte van de vormpoederlaag in de vorm/staal kloof, wat de snelheid van warmteonttrekking door de vorm beïnvloedt.
Een verscheidenheid aan oliën zoals plantaardige, synthetische en mengsels kunnen gebruikt worden. Hoewel het vlampunt van de oliën een sleuteleigenschap is, is het kokbereik, relatief ten opzichte van de maximum hete gezicht temperatuur, fundamenteel meer zinvol om te overwegen. De voersnelheid van smerende olie is typisch in het bereik van 0,014 tot 0,17 (typische waarde 0,05) milliliter per minuut per mm van vormomtrek voor een 125 mm vierkant blok. Echter, met betrekking tot industriële hygiëne, blokkwaliteit en kosten, hoe lager de haalbare olie snelheid, hoe beter het is.
De belangrijke aspecten met betrekking tot de vorm van een blokgietmachine zijn als volgt.
- Warmte van het straatoppervlak wordt overgedragen aan het vorm koelwater door een reeks thermische weerstanden zoals (i) de luchtkloof die de vorm en de straat scheidt, (ii) de vormwand, en (iii) het vorm koelwater interface. Van deze, vormt de luchtkloof de grootste weerstand aan warmtestroom en staat voor zoveel als 84% van de totale weerstand. Het patroon van warmteverwijdering in de vorm is grotendeels afhankelijk van de dynamica van de gatvorming. De kloof tussen de vorm en de straat is een complexe functie van verschillende variabelen. Verder variëren de gatdimensies in zowel de longitudinale (onttrekking) als transversale richtingen, resulterend in een non-uniform warmteverwijderingspatroon. Hoewel aanzienlijk licht is geschepen op de mechanica van gatvorming, is het nog steeds het slecht begrepen fenomeen.
- Tijdens het bestuderen van tijdsgemiddelde temperatuurprofielen in een vorm, is het duidelijk dat de temperatuurprofielen op verschillende locaties vergelijkbaar zijn, met een piek net onder het metaalniveau en een steile reductie in temperatuur daarna. De daling in temperatuur voortvloeit direct uit een reductie in warmteverwijdering met afstand naar benen de vorm vanwege toegenomen luchtkloof, schil dikte en vormvervorming. Het is ook gezien dat de temperatuur bij de off-hoek locaties significant kouder is dan de corresponderende midden-vlak locaties. Dit is omdat het gat neigt om zich eerst in de hoeken te vormen, vanwege tweedimensionale warmtestroom, en zich over het vlak uit te breiden.
- De warmteflux piekt op het meniscus niveau en daalt daarna, vanwege een toename in de breedte van de luchtkloof. Koolstofgehalte in het staal heeft ook een rol te spelen op vorm warmteoverdracht vanwege de krimp geassocieerd met de delta-gamma faseovergang.
- De buisvorm samenstelling die in blokgieten gebruikt wordt, is simpeler in ontwerp maar het is vatbaarder voor thermische vervorming tijdens bedrijfsvoering aangezien de vorm niet over zijn hele lengte ondersteund wordt. Tijdens bedrijfsvoering wordt de vormbuis onderworpen aan een non-uniform warmteverwijderingspatroon en verkrijgt een non-uniforme temperatuurdistributie. De blokvorm vervormt in reactie op de temperatuurverandering, en zijn thermomechanische gedrag is gekoppeld aan een aantal kwaliteitsproblemen. Het is ook gevonden dat een deel van de totale vervorming tijdens bedrijfsvoering permanent is, vanwege de grootte van de spanningen voortvloeiend uit de differentiele thermische uitdijking, gekoppeld met de fysieke beperkingen van het vormsteunsysteem en de geometrie van de vormbuis zelf. Factoren die de negatieve afplat en de piek uitbuiking beïnvloeden, alsook zijn positie ten opzichte van de top van de vorm omvatten koelwater snelheid, waterkwaliteit, metaalniveau, positie van beperking ten opzichte van de top van de vorm, wanddikte en het type vormbuis steun.
- Procesvariabelen hebben een uitgesproken effect op de warmteoverdracht. Koolstofgehalte van het staal, vorm afplat, gietpraktijk, smering, en giet snelheid zijn grote procesvariabelen die invloed hebben op de warmteoverdracht.
- Naast de warmteonttrekking, zijn vorm oscillatie en smering fundamenteel voor de continu gieting. Vorm schil wrijving moet geminimaliseerd worden om staal plakken, scheuren en kraken te elimineren. Oscillators zijn eenvoudige machines die de blokvorm terugtrekken om te helpen voorkomen dat het staal aan de vormwand plakt. De wordt normaal oscillerd in een sinusoïdale modus, met typische slag en oscillatie frequentie parameters van 10 mm en 2 hertz (Hz) respectievelijk. Vorm oscillatie parameters voor minimaliseren van plakken en de oscillatie mark diepte zijn slag en negatieve strip tijd. Negatieve strip tijd is gedefinieerd als de tijdsperiode waarin de vorm sneller naar beneden beweegt dan de straat onttrekkingssnelheid. Vorm lead is de afstand die de vorm voorbij de schil beweegt tijdens de negatieve strip. Voor blokgieten, zijn de aanbevolen vorm lead en de negatieve strip tijd waarden 3-4 mm en 0,12 – 0,15 seconden respectievelijk. Gietmachines met negatieve strip tijden onder 0,1 seconden en vorm leads onder 2-3 mm zijn vatbaar voor vorm schil plakken met name als de meniscus fluctueert. Vorm leads groter dan 5 mm kunnen bijdragen aan diepere, non-uniforme oscillatie marken.
- Het oppervlak van de continu gegoten blokken wordt gekenmerkt door de aanwezigheid van oscillatie marken die periodiek aan de meniscus vormen door de vorm reciprocatie. Elke oscillatie mark is een lokale depressie van het staal en veroorzaakt daarom een lokale toename in de breedte van de staal/vorm kloof. Daarom is warmteverwijdering lokaal gereduceerd in de buurt van de oscillatie marken. Afhankelijk van de diepte van de oscillatie marken, lokaal gereduceerde schil dikte, breakouts of transversale oppervlakte kraken kunnen verschijnen. De pitch van de oscillatie marken op het oppervlak van de straat is gekoppeld aan de frequentie van de oscillatie cyclus.
- De inwaartse afplat van de vormen, die compenseert voor de krimp van de verzolidificerende schil, varieert van geen afplat tot enkele afplat en dubbele afplat. In sommige installaties was het een gangbare praktijk niet alleen om ongetapte vormen te gebruiken maar ook de vormbuizen na een bepaalde hoeveelheid slijtage om te keren om de buisleven te verlengen. Echter, het is nu gezien dat er een sterke invloed is van vorm afplat op de diepte en uniformiteit van de oscillatie marken en, als resultaat, op off-vierkantheid en off-hoek interne kraken. Het is ook gezien dat vorm afplat aan de meniscus een groot effect heeft op de lokale en algehele warmteverwijdering van staal, met gevolgen voor vormvervorming, olie smering en blokoppervlakte kwaliteit. Berekeningen gebaseerd op axiale profielen van gemeten warmteverwijdering, krimp van het afkoelende vaste staal en vormvervorming hebben getoond dat een dubbele afplat wenselijk is en minder ernstig is voor een lage C warmte (< 0,16%) dan een hoge C warmte.
- Vormvervorming berekeningen suggereren dat de minimum wanddikte ongeveer 13 mm moet zijn voor blokdoorsnedes van 100 mm tot 150 mm en toenemen tot ruwweg 20 mm voor 200 mm vierkant. Wanddikte groter dan 20 mm kan problemen van plakken veroorzaken, als de vorm gesmeerd wordt met olie, aangezien de dikke wand kan leiden tot vorm hete gezicht temperaturen nabij de meniscus die het kokbereik van de olie overschrijden wat typisch 220°C tot 350°C is. Wat betreft binnenste hoekstralen, heeft operationele ervaring getoond dat een waarde van ongeveer 3 mm tot 4 mm helpt bij het minimaliseren van de longitudinale kraken.
- Het meniscus niveau (van de top van de Cu vormbuis) is optimaal 100 mm tot 150 mm. Een ondiep meniscus zorgt ervoor dat de zone van maximale thermische uitdijking van de vormbuis dicht bij de bewaarplaten ligt, die typisch de buis op zijn plek houden. De weerstand van de bewaarplaten tegen de naar buiten gerichte vormbuis beweeging genereert plastische vervormingen en ongewenste permanente buisvervorming. Onnodig diepe meniscus niveaus reduceren onnodig de verblijftijd van de verzolidificerende schil in de vorm.
- Het is wenselijk om een hoge water snelheid te handhaven, typisch boven 10-11 meter/sec vanwege de redenen (i) het water gekoelde gezicht van de Cu buis moet voldoende koud zijn ten opzichte van het kokpunt van water om kernkoeling te onderdrukken, (ii) het hete gezicht van de Cu buis mag het kokbereik van de smerende olie nabij de meniscus niet overschrijden, en (iii) de temperatuur van de Cu mag de verzachtingskenmerken, gedicteerd door de tijd bij temperatuur, van een bepaalde Cu kwaliteit niet overschrijden aangezien dit leidt tot permanente vervorming van de vorm.
- Er zijn drie typen vormsteunen die gebruikt worden. Ze zijn (i) steun door bewaarplaten in sleuven op alle vier kanten, (ii) bewaarplaten aan twee kanten nabij de top van de vormbuis, en (iii) steun aan de top en bodem van de vormbuis. De tweede steun in combinatie met de ondiepe metaalniveaus levert non-uniforme vormverdeling rond de omtrek van de buis. Dit is op zijn beurt gunstig voor off-vierkantheid, vergeleken met de eerste en derde type steun.
- Kwaliteit van het koelwater is zeer belangrijk. zelfs een 20 micrometer afzetting heeft een verwoestende invloed op de vormbuis temperatuur. Dit is omdat de afzetting, ten opzichte van Cu, een grote thermische weerstand introduceert aan warmtestroom van de buis naar het koelwater. De meest directe uitkomst van de slechte waterkwaliteit is permanente vormvervorming. Het wordt vaak gezien dat de ernst van de afzettingen niet hetzelfde is op alle vier vlakken van de vormbuis. Dit is omdat de koelwater snelheid verandert rond de buitenomtrek van de vorm vanwege de variatie in de waterkanaal afmetingen. Aan de basis van het probleem liggen de toleranties van de componenten zoals waterjas, vormbuis, vormbehuizing, en andere montageonderdelen die de afmetingen van het koelwaterkanaal bepalen.
Secundaire koeling
Onder de vorm van de blokgietmachine, wordt de bewegende staalstraat gekoeld door de banken van water spuiten. Het doel van secundaire koeling is om de warmteverwijdering en solidificatie begonnen in de vorm voort te zetten zonder trekspanningen van voldoende grootte te genereren om vormdefecten, oppervlakte kraken, of interne kraken te veroorzaken.
De spuitmondingen zijn normaal bevestigd aan een verticale header, of riser, die normaal gecentreerd is op het midden van elke fase. Meest vaak, produceren spuitmondingen gebruikt op blokgietmachines een volkegel patroon (rond of vierkant) hoewel holkegel mondingen ook soms gebruikt worden. Net onder de vorm, waar de voetrollen vaak gelegen zijn, worden een of twee mondingen per vlak gevend een V patroon frequent gebruikt. De lengte van de spuitkamer kan variëren van zo min als 0,5 m tot 5 m. Conventioneel, opereren de water spuiten op het principe van drukverstuiving, d.w.z., water wordt onder druk gedwongen door een opening of monding en breekt op in druppels. Het ontwerp van het secundaire koelsysteem voor een blokgietmachine hangt voornamelijk af van kwaliteitsoverwegingen en vereist kennis van factoren die warmteoverdracht door spuitkoeling met water beïnvloeden. Het ontwerp van de secundaire koeling hangt af van de drie belangrijke aspecten namelijk (i) de effecten van spuitkoeling op de generatie van defecten in de blokken, (ii) warmteverwijdering door de spuiten wat afhankelijk is van variabelen zoals waterdruk, stand-off afstand, monding type, straat oppervlaktetemperatuur, en waterflux, en (iii) de verdeling van water over het spuitoppervlak als functie van spuitparameters genoemd onder (ii).
Spuit gerelateerde defecten in de continu gegoten blokken zijn halverwege kraken, romboïditeit, en diagonale kraken. De invloed van spuitkoeling op de defectvorming wordt hieronder beschreven.
- Afhankelijk van het axiale profiel van de spuitkoeling, kunnen grote trekrekkingen gegenereerd worden in de verzolidificerende schil door de veranderende thermische gradienten. Opnieuw verwarmen van de blokken na de spuitkamer is de oorzaak van de halverwege kraken.
- De intensiteit van de spuitkoeling beïnvloedt de lokale temperatuurdistributie door de schil, wat op zijn beurt de hoge temperatuur mechanische eigenschappen van het staal en de capaciteit van de schil om de uitbuiking te weerstaan door de ferrostatsche druk van de vloeibare kern, wijzigt.
- De temperatuurexcursie van een transversale plak van de vaste schil, als het door de spuiten beweegt, kan de neerslag van fasen zoals aluminiumnitride (AlN) beïnvloeden, wat de hoge temperatuur duktiliteit kan reduceren. Als, onder deze conditie, de straat aan grote trekspanningen blootgesteld wordt, zoals tijdens rechtzetten, kunnen defecten zoals transversale kraken gegenereerd worden.
Er bestaat relatie tussen de snelheid van warmteverwijdering door water spuiten en de spuitvariabelen. Spuit warmteoverdrachtscoëfficiënten worden beïnvloed door een groot aantal variabelen zoals monding type, monding tot straat afstand, waterdruk, watertemperatuur, en oppervlaktetemperatuur van het staal. Van deze beïnvloeden monding type, monding tot straat afstand, en waterdruk spuit waterflux (liter/m² sec) wat de belangrijkste spuitvariabele is. Aan de andere kant beïnvloeden watertemperatuur en oppervlaktetemperatuur van het staal warmteoverdracht direct. Onder normale continu gietcondities waarin oppervlaktetemperatuur varieert van 1200°C tot 700°C, heeft oppervlaktetemperatuur een klein effect op de warmteoverdrachtscoëfficiënt terwijl de spuit waterflux het grootste effect heeft op de warmteoverdrachtscoëfficiënt.
Het gegoten blok na de secundaire koeling beweegt naar het snijgedeelte, waar het gegoten blok in de gewenste lengte gesneden wordt ofwel met de hydraulische schaar of met de snijbranden.
Productieproces
- Stalen Wol: Geschiedenis, Productie en Veiligheidsinformatie
- De Kunst van de Schaar: Van Oude Veerbladen tot Moderne Precisie-instrumenten
- Zink: Eigenschappen, Toepassingen en Productieproces
- Roestvrij staal: eigenschappen, productie en toekomstige toepassingen
- Detecteren en controleren van insluitsels in continuaal gegoten staal voor superieure kwaliteit
- Geavanceerde automatisering & modellering in continu staalgieten
- Optimaliseren van Continu Gieten met Luchtmistkoeling: Efficiëntie & Kwaliteit
- Premium continu gietmouldpoeders voor superieure staalproductie
- De toepan: sleutel tot kwaliteit bij continu staalgieten
- Precisie roestvrij staal wasuitgieten: Geavanceerde productie van complexe delen
- Roestvrij Staal Gieten op Verloren Wasmodel: Precisie, Duurzaamheid en Industrie-toepassingen