



Belangrijke factoren voor betrouwbare continu gieting van staalblokken
Belangrijke aspecten van continu gieting van blokken
Continu gieting van staalblokken is een operatie die gevoelig is voor een aantal factoren. Het moet uitgevoerd worden met adequate controles en met stabiliteit en op zo'n manier om veilige gietproducten met klank staal mechanische eigenschappen te produceren, en om een continu proces met beperkte vertragingen te garanderen. Het proces vereist goede controle van operationele parameters om klank en continue blokken te produceren.
Belangrijke aspecten van de continu gieting van blokken zijn (i) kwaliteit van de blokken, (ii) productiviteit van de machine, en (iii) productiekosten. Er is noodzaak om de prestatieparameters te optimaliseren om hoge productiviteit en vereiste blokkwaliteit te bereiken met dalende operationele kosten. De machine beschikbaarheid en de procesbetrouwbaarheid zijn de belangrijke factoren tijdens de continu gieting van de blokken.
De continu gieting van blok is een hoogst flexibel proces waarin de operator moet reageren op veranderende eisen extreem snel. De staalkwaliteiten die nodig zijn van een blok continu gietmachine variëren van eenvoudig constructiestaal (betonstaaf) tot state-of-the-art 'special bar quality' (SBQ) voor de auto-industrie en andere engineering toepassingen, alsook hoge kwaliteit draadproducten zoals zacht-staal draden, voorgespannen beton wapeningsdraad, en bandenkoord.
Temperatuurdistributie en solidificatie
Tijdens de continu gieting is de kwaliteit van gegoten staalblokken, thermische spanning, oppervlakte defecten en kraakvorming sterk afhankelijk van de temperatuurdistributie langs de gehele continu gegoten blok. De hoofdaandacht wordt meestal gegeven aan de oppervlaktetemperaturen en met name aan de hoektemperatuurverdelingen. Echter, vanuit technologisch oogpunt is de temperatuurdistributie in de kern van het gegoten blok, die sterk gerelateerd is aan de metallurgische lengte en aan het ontbuigingsproces, eveneens zeer belangrijk. Daarom zijn monitoring van het temperatuurveld van gegoten blokken, de voorspelling ervan alsook controle en optimalisatietaken van de secundaire koelstrategie prioriteitskwesties voor de operators van de continu gietmachine voor blokken.
Staal solidificatie is een proces waarin de transformatie plaatsvindt van vloeibare toestand naar vaste toestand. Dit proces gaat gepaard met een afname in het vloeibare volume en een toename in de vaste fase volume. Tijdens de staal solidificatie wordt een kristallijne structuur gevormd, en de groei van gevormde kristallen treedt op. De kristallen die neerslaan uit het vloeibare staal worden primaire kristallen genoemd, en de gevormde structuur is bekend als de primaire structuur. De gevormde primaire structuur beïnvloedt het verdere gedrag van staal tijdens plastische bewerking en, tot een mate, de eindproduct eigenschappen.
Kristallisatie begint bij een temperatuur waarin de vaste toestand lagere vrije energie heeft dan de vloeistof. Bij een bepaalde temperatuur is de vrije energie van de vloeibare stof gelijk aan de vrije energie van de vaste stof, en tegelijkertijd bestaat de stof zowel in een vloeibare toestand als in een vaste toestand. Deze temperatuur heet de evenwichtstoestand temperatuur, of de theoretische kristallisatietemperatuur en zo'n toestand heet de toestand van evenwicht. Boven de evenwichtstoestand temperatuur heeft een stof in zijn vloeibare toestand lagere vrije energie, en onder deze temperatuur heeft dezelfde stof lagere vrije energie in zijn vaste toestand. Dus kristallisatie kan alleen beginnen wanneer de vrije energie van de afgekoelde vloeistof lager is dan de vrije energie in de toestand van evenwicht.
Het is noodzakelijk om de vloeistof onder de theoretische kristallisatietemperatuur af te koelen, wat vloeistof onderkoeling heet, en de grootte van de onderkoeling heet de graad van onderkoeling. Echter, de temperatuur waarop het kristallisatieproces begint heet de werkelijke kristallisatietemperatuur. Vloeibaar staal is een multicomponent oplossing, en de bovenstaande overwegingen betreffen alleen zuivere stoffen, en daarom moet het constitutionele onderkoeling effect ook overwogen worden.
De eerste fase van kristallisatie is de vorming van kristallisatiekernen, en de vorming van de nieuwe kern-vloeistof interface, waarna de gevormde kernen kunnen groeien en hun grootte vergroten. Bij een lagere graad van onderkoeling is het verschil tussen de vrije energie van vloeistof en de vrije energie van de gevormde kernen minimaal, en daarom worden een klein aantal kernen gevormd. Een grofkorrelige structuur ontstaat dan omdat de nucleatiesnelheid lager is dan de kerngroeisnelheid. Naarmate de graad van onderkoeling groeit, neemt het verschil tussen de vrije energie van vloeistof en de vrije energie van de gevormde vaste kernen toe, wat een toename in de nucleatiesnelheid en de kerngroeisnelheid veroorzaakt. In dit geval is de toename in nucleatiesnelheid hoger dan de toename in de kerngroeisnelheid. Een groot aantal kernen worden gevormd met een kleine groeineiging, en de structuur van het verzolidificeerde staal is fijnkorrelig.
De kennis van het solidificatieproces is belangrijk voor de bedrijfsvoering van het staal continu gietproces, omdat (i) het de dikte van de verzolidificeerde straat laag in de meest gevaarlijke plaatsen toelaat te bepalen, bijvoorbeeld bij de vorm uitgang, (ii) het de lengte van het gegoten straatpad toelaat te bepalen, en (iii) het de straat solidificatiesnelheid toelaat te bepalen, wat de chemische inhomogeniteit beïnvloedt. De dikte van de verzolidificeerde straat laag wordt vaak bepaald door een vereenvoudigde methode met de formule d = k.(t)^0,5, waar d de dikte van de verzolidificeerde laag in millimeters is, t de tijd in minuten, en k de solidificatiecoëfficiënt, ook bekend als de solidificatiesnelheidsconstante in millimeters/minuut. De solidificatiesnelheidsconstante hangt wezenlijk af van drie factoren namelijk (i) de afmetingen van de gegoten straat dwarsdoorsnede, (ii) de temperatuur van staal oververhitting boven de liquidus temperatuur, en (iii) de chemische samenstelling van het gegoten staal en de koelintensiteit.
Factoren die giet snelheid en machine productiviteit beïnvloeden
Productiviteit neemt toe met toenemende giet snelheid en toenemende dwarsdoorsnede. De giet snelheid wordt beperkt door verschillende verschillende verschijnselen als hieronder gegeven.
- Overmatige niveau fluctuaties en golven aan de meniscus worden erger met grotere giet snelheid. Dit kan oppervlakte kwaliteitsproblemen en zelfs sticker breakouts veroorzaken. Dit probleem kan aangepakt worden door de monding ontwerp te veranderen (de stroom meer naar benen richten of mogelijk door een bodem verticale poort toe te voegen), elektromagnetische krachten toe te passen, vorm flux te veranderen, en andere methoden te gebruiken om het stroompatroon in de vorm te controleren.
- Overmatige axiale vervormingen kunnen veroorzaakt worden door de oscillatie en onttrekkingskrachten nodig om wrijving aan de interface tussen de verzolidificerende schil en de vorm te overwinnen. De geassocieerde transversale kraken en breakouts kunnen giet snelheid beperken, vooral als er uitlijning is, overmatige afplat, of een discontinue vloeibare flux laag. Spanningen zijn klein als de vloeibare laag van de vorm flux continu gehouden kan worden over het gehele vormoppervlak en uitlijning goed is.
- Overmatige membraanspanningen kunnen gegenereerd worden in de dunne schil door de ferrostatsche druk van het vloeibad onder de vorm. Dit kan leiden tot kraken en breakouts als de schil niet dik genoeg is bij vorm uitgang. De kritische schil dikte is van de orde van 3 mm voor een groot aantal kwaliteiten. Dit is eenvoudig bereikt door elke haalbare giet snelheid, wat aantoont dat andere criteria belangrijker zijn.
- Elke lokale non-uniformiteit in de schil groei kan leiden tot lokaal hete en dunne regio's in de schil, wat longitudinale kraken en breakouts kan initiëren zelfs als de schil gemiddeld boven de kritische dikte is. Dit probleem kan aangepakt worden door vorm flux gedrag te optimaliseren tijdens initiële solidificatie, oscillatie praktijk, en afplat ontwerp, zodanig dat flux smering continu is, de initiële warmtestroom laag en uniform is, en de vormwand afplat overeenkomt met het schil krimpprofiel. Peritectische staalkwaliteiten en austenitische roestvrij staal zijn het meest vatbaar voor dit probleem. Oververhitting geleverd door de stromende staalstraalen kan ook bijdragen aan dit probleem, vooral bij de vlakken waar de straal botst bij gieten met gedoonde verdeelde mondingen.
- Overmatige uitbuiking van de straat onder de vorm kan leiden tot een verscheidenheid aan interne kraken en zelfs breakouts als de uitbuiking extreem is. Uitbuiking gecontroleerd door voldoende steunrollen te kiezen, roluitlijning te handhaven, spuitkoeling onder de vorm te controleren, en plotselinge veranderingen in rolverstand, spuiten, of giet snelheid te vermijden.
- De afstand onder de meniscus van het punt van finale solidificatie van het centrum van de straat neemt in directe proportie toe met giet snelheid voor een gegeven doorsnede dikte en beperkt de maximale giet snelheid. De boogafsnij- en rolsteun systeem moet uitgebreid worden om deze toename in metallurgische lengte te accommoderen. Tegens de intuïtie, kan deze metallurgische lengte niet significant verkort worden door de spuitkoelintensiteit te verhogen.
- Opnieuw verwarmen van de straat onder het einde van de spuitkoelzones genereert interne trekspanning en koudekraken, die in ergerheid toenemen met giet snelheid. Deze inzicht is geïncorporeerd in het pionierswerk van Brimacombe en medewerkers om ontwerpcriteria voor spuitzones te voorzien. De spuitkoelzone moet uitgebreid worden om deze kraken te vermijden.
- Er zijn veel andere speciale kwaliteitszorgen, die soms limieten opleggen aan giet snelheid. Als voorbeeld, in ultra-laag koolstof stalen, is een relatief trage bovengrens in giet snelheid vereist om potloodpijp en andere blaasdefecten te reduceren door argonbelletjes invang op de binnenstraal van gebogen vorm gieterijen. Giet snelheid kan alleen verhoogd worden in dergelijke situaties door zorgvuldige veranderingen in bedrijfscondities die de specifieke defecten van zorg vermijden.
Duidelijk, om de giet snelheid van een continu gietproces te verhogen vereist zorgvuldige overweging van veel verschillende verschijnselen. De bovenstaande lijst toont dat acht afzonderlijke criteria vervuld moeten worden, elk van welke de giet snelheid voor een gegeven operatie kan beperken.
Mechanische eigenschappen van staal bij verhoogde temperaturen
Voor soepel functioneren van de blokken continu gietmachine, is het noodzakelijk voor de machine operator om kennis te hebben van de mechanische eigenschappen van staal bij de verhoogde temperaturen die hieronder beschreven zijn.
- Warm duktiliteit van staal – Staal heeft gereduceerde duktiliteit over specifieke temperatuur bereiken, wat belangrijke implicaties heeft voor kraakvorming. Fig 1 schematisch toont de temperatuur zones van gereduceerde warme duktiliteit van staal en hun corresponderende verbrokkelings mechanismen. Het is duidelijk dat er drie zones van gereduceerde duktiliteit zijn. Van deze, dragen de hoge temperatuur zone en lage temperatuur zone significant bij aan kraakvorming in continu gieting. De intermediaire temperatuur zone is zelden verantwoordelijk voor kraken in continu gieting.
- Hoge temperatuur zone van lage duktiliteit is werkzaam bij temperaturen binnen 30°C tot 70°C van de solidus temperatuur, waar de geassocieerde rek tot breuk van staal minder dan 1% is. Het duktiliteitsverlies is geassocieerd met de micro-segregatie van zwavel (S) en fosfor (P) aan de verzolidificerende dendriet interfaces. Deze solute verrijking verlaagt lokaal de solidus temperatuur, wat aanleiding geeft tot een 'nul' duktiliteit temperatuur onder de bulk solidus temperatuur corresponderend met de gemengde samenstelling. Trekspanning toegepast op het staal in deze temperatuur zone zorgt ervoor dat de dendrieten scheiden en het resulterende breukoppervlak toont een gladde afgeronde uitstraling die kenmerkend is voor vloeistof film falen. De aanwezigheid van mangaan (Mn) is gunstig, vooral wanneer Mn/S verhoudingen meer dan 20 zijn, aangezien het preferentieel combineert met S om minder schadelijke MnS neerslagen te vormen, dus vloeistof film vorming minimaliserend. Toenemende inhoud van S, P, Sn (tin), en Cu (koper) verslechteren allemaal de duktiliteit wat getoond is relatief ongevoelig voor vervormingssnelheid en daaropvolgende thermische behandeling. De kraken die normaal waargenomen worden in de continu gegoten blokken worden gevormd in deze zone van lage duktiliteit. Dus de diepte van de kraken vanaf het oppervlak wordt heel belangrijk, aangezien het de schil dikte aangeeft op het moment van kraakvorming.
- De lage temperatuur zone van lage duktiliteit in continu gegoten blokken treedt op in de twee-fase austeniet-ferriet regio onder de Ar3 temperatuur. Het correspondeert met zone 'E' in Fig 1. Het verbrokkelingsmechanisme wordt normaal toegeschreven aan de rekconcentratie in de primaire ferriet film die zich langs de austeniet korrelgrenzen vormt. Ferriet is duktiler en heeft minder sterkte dan austeniet, dus het verzwakt de structuur. De aanwezigheid van neerslagen zoals AlN, Nb(CN) en BN verergeren het probleem verder door rekconcentratie en verbrokkeling van de korrelgrens ferriet te vergroten, elk neerslag nucleerend een micro-gat. Daarnaast moedigt de primaire ferriet preferentiële neerslag aan de korrelgrenzen aan aangezien nitriden een veel lagere oplosbaarheid in ferriet hebben dan in austeniet. Duktiliteit is op een minimum wanneer de zakjes nucleerende primaire ferriet eerst koppelen in continue film aan austeniet korrelgrenzen. De dikte van deze proeutectoïde ferriet film is de controlerende factor voor duktiliteit volgens dit mechanisme. Met lagere temperaturen of langere wachttijden, is de toegenomen dikte van de ferriet film verantwoordelijk voor de waargenomen verbetering in de duktiliteit. Het temperatuur bereik over welke het duktiliteitsverlies optreedt is in het bereik van ongeveer 500°C tot 900°C.
- Tijdens het proces door de gietmachine, wordt de verzolidificerende straat blootgesteld aan varierende thermische condities en mechanische belasting, beide dragen bij aan de generatie van spanningen en vervormingen. Voor kraakvorming op een bepaalde plaats te laten optreden, zijn de twee condities die vervuld moeten zijn (i) de spanning/vervorming toestand is van trek aard, en (ii) de breuksterkte of de rek tot falen van het staal is overschreden.
- Een fundamenteel principe dat de thermische spanning generatie beheerst is dat het de vrije uitdijning of krimping vereist te zijn gebonden of de gradienten in het materiaal non-lineair te zijn. In de continu gieting van staal, benaderen de condities in de straat die van gegeneraliseerde vlakke vervorming, wat enige longitudinale uitdijning (in de gietrichting) toelaat, het genereren van longitudinale spanningen en vervormingen minimaliserend. Ook, de longitudinale thermische gradienten zijn tamelijk vlak vergeleken met die in het transversale vlak. Daarom kan transversale kraakvorming, wat een longitudinale spanning of vervorming component vereist, zelden gekoppeld worden aan ongunstige thermische condities en is bijna altijd mechanisch van oorsprong. In het transversale vlak is er echter een grotere weerstand tegen de vrije uitdijking, wat, gekoppeld met de steile en frequent non-lineaire temperatuurgradienten, aanleiding geeft tot hoge transversale thermische spanningen. Bovendien veroorzaken plotselinge veranderingen in de warmte-onttrekkingssnelheden de thermische gradienten te verschuiven, meestal aan het oppervlak. Preferentiële uitdijning of krimping van deze regio's genereert ook spanningen in het transversale vlak. Vanwege de hoge temperaturen in de verzolidificerende straat, kan snelle relaxatie van deze spanningen optreden door kruip. Echter, de resulterende vervorming, als excessief ten opzichte van de rek tot breuk en als van trek aard, kan leiden tot longitudinale kraken. Off-vierkantheid door onevenredige koeling in de vorm of koelspuiten geeft aanleiding tot trekspanningen bij de stompe hoek hoeken, of off-hoek regio's van blokken, wat kan resulteren in longitudinale hoekkraken of off-hoek kraken. Opnieuw verwarmen van het oppervlak van blokken onder de vorm of koelspuiten kan ook een uitdijting van de oppervlaktelagen veroorzaken, wat trekspanningen oplegt aan de solidificatiefront waar het staal de lagere duktiliteit heeft. Als er binding is aan de hoeken van het blok binnen de vorm, dan kan excessieve koeling op sommige locatie van een vlak gelokaliseerde spanning en longitudinale depressies en kraken veroorzaken. Overkoeling in de meniscus regio of in de bovenste koelspuitzones genereert oppervlakte trekvervormingen, leidend tot longitudinale vlakke kraken.
- Er zijn veel bronnen van mechanische spanningen in de verzolidificerende straat. Plakken in de vorm, onjuiste smering, oscillatie condities, of overmatige afplat zorgen ervoor dat de onttrekkingskrachten op de straat werken. Dit genereert axiale trekspanningen en vervormingen die concentreren op lokaal dunne regio's van de schil, zoals bij oscillatie marken, om transversale depressies of transversale kraken te veroorzaken. De spanningen aan de solidificatiefront, waar het staal de laagste duktiliteit heeft, is compressief op de positie van de maximale uitbuiking en trekkrachtig onder de rol aan de solidificatiefront, als de uitbuiking uitgekneld wordt. Als de afplat onvoldoende is, dan veroorzaakt de uitbuiking van de schil in de lagere regio van de vorm een scharnierende actie bij off-hoek plekken en trekrekking aan de solidificatiefront.
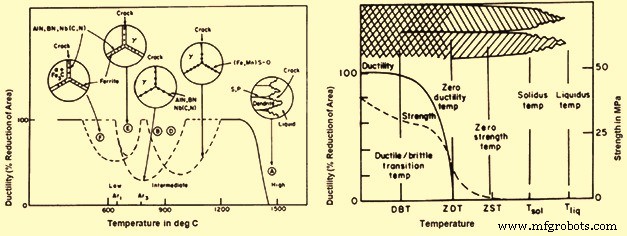
Fig 1 Temperatuur zones van gereduceerde warme duktiliteit van staal en mechanische eigenschappen
Solidificatie van de straat
Warmtestroomprocessen binnen de verzolidificerende staalstraat, zoals de onttrekking van oververhitting en de groei van de verzolidificerende schil, beïnvloeden de kwaliteit van het gegoten blok. Kennis van de temperatuurdistributie in de vaste schil is waardevol, vanuit een kwaliteit oogpunt, omdat het onthult of er snel veranderende thermische gradienten zijn die spanningen en kraken kunnen genereren. Opnieuw verwarmen van het oppervlak van het blok onder de secundaire koeling is een voorbeeld.
Normaal wordt oververhitting grotendeels in de vorm onttrokken. Dit is belangrijk aangezien er een sterke link is tussen oververhitting en de equiaxiale zone in het gegoten blok, als gevolg van het gedrag van vrij bewegende kristallieten. Dus, warmteonttrekking in de vorm, zoals beïnvloed door verschillende variabelen, kan de interne structuur beïnvloeden, en als resultaat, de aanwezigheid van interne kraken en de ergerheid van middenlijns segregatie en porositeit.
Het schilprofiel heeft een bijzonder belangrijk gebruik bij het bereiken van een kwaliteit gegoten blok, vrij van oppervlakte of interne kraken. Meestal vormen alle kraken in de zone van lage duktiliteit dicht bij de solidificatiefront (binnen 50°C tot 100°C van de solidus temperatuur). Daarom is de afstand van een kraak van het oppervlak de directe maat van de schil dikte op het moment dat de kraak gegenereerd werd.
Een voorbeeld van axiaal profiel van schil dikte en midden-vlak temperatuur die de benaderende positie van halverwege kraakvorming en herverwarmen onder de spuiten voor het gieten van een blok wordt getoond in Fig 2. De benaderende axiale locatie van de kraakvorming wordt getoond en gezien dicht bij de uitgang van de secundaire koelzone, onder welke de midden-vlak temperatuur scherp terugkaatst. De snelle herverhitting zorgt ervoor dat trekspanningen gegenereerd worden in de zone van lage duktiliteit dicht bij de solidificatiefront. Dus om deze kraken te voorkomen, moeten de spuiten zodanig zijn om de oppervlakte herverhitting te minimaliseren. Effectief geeft dit aanleiding tot een langere secundaire koelzone met een axiaal afgetapte waterflux om de discontinuïteit van warmteonttrekking tussen de onderkant van de spuitzone en de ingang van de stralingskoeling te reduceren. Toepassing van het schilprofiel kan ook zeer nuttig zijn om te onderscheiden tussen kraken gegenereerd in de vorm of eronder.
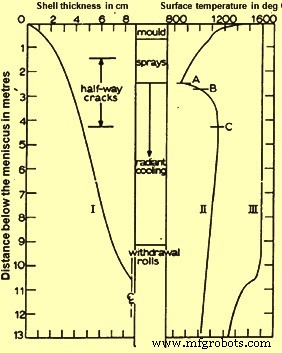
Fig 2 Axiaal profiel van schil dikte en midden-vlak temperatuur
Voorspelling van de bodem van het bad is belangrijk voor twee redenen. De eerste reden is dat het vloeibad niet toegelaten mag worden zich uit te streken buiten de afsnijstand. Normaal zijn de bad diepte en de giet snelheid lineair gerelateerd. Daarom kan de bad diepte gecontroleerd worden door de giet snelheid. De reden voor de lineaire relatie is dat de tijd om een gegeven doorsnede te verzolidificeren ruwweg constant is en onafhankelijk van de giet snelheid. De tweede reden is dat de kennis van de bad diepte kan helpen bij de preventie van de ontbuigingskraken, die kunnen vormen tijdens het rechtzetten van het gegoten blok in de horizontale positie. Als de straat niet verzolidificeerd is bij de rechtzetter, kunnen de trekspanningen werkend op de regio van lage duktiliteit dicht bij de solidificatiefront kraken veroorzaken (afhankelijk van het ontwerp van de ontbuigingseenheid). Daarom moet de giet snelheid misschien beperkt worden om te verzekeren dat de doorsnede volledig verzolidificeerd is en dat de zone van lage duktiliteit geëlimineerd is, voor de rechtzetter.
Twee aspecten van solidificatie in de continu gieting die goed begrepen moeten zijn zijn (i) de structuur (kolonnair versus equiaxiaal) en (ii) de groei van de vaste schil die het vloeibad omhult. De gegoten structuur is kritiek belangrijk voor kwaliteit aangezien het zowel de vorming van de interne kraak als de macro-segregatie beïnvloedt. De uniformiteit van groei van de verzolidificerende huid kan op dezelfde manier de vorming van longitudinale oppervlakte kraken verergeren alsook de frequentie van transversale depressies en breakouts tijdens de blok gieting.
Gegoten structuur
Een aantal factoren hebben een significante invloed op de grootte van de centrale equiaxiale zone ten opzichte van die van de omringende kolonnaire zone in een continu gegoten doorsnede. Deze factoren zijn (i) oververhitting van het staal, (ii) staal samenstelling, (iii) vloeistofstroom in het vloeibad, (iv) doorsnede grootte, en (v) machine ontwerp (gebogen of recht machine). Van deze, heeft de oververhitting die normaal gemeten wordt in de verdeeler een dominanter effect. De kolonnaire zone wordt begunstigd ten koste van de equiaxiale zone met toenemende staal temperatuur (liquidus plus oververhitting). Het maximum effect wordt normaal gezien wanneer de oververhitting minder dan 30°C is. Daarom is lage oververhitting wenselijk (voor zover mogelijk zonder mondingen te laten bevriezen) om een equiaxiale structuur te maximaliseren wat meer kraakvast is en gereduceerde macro-segregatie bevordert.
De C inhoud van staal heeft een effect op de kolonnaire zone lengte van continu gegoten blokken. De equiaxiale structuur is bevorzugd in medium koolstof bereik (0,17% tot 0,38% C). Toenemende P inhoud, van 0,008% tot 0,02% in de blokken met 0,13% tot 0,30% C, zorgt ervoor dat de kolonnaire zone krimpt.
Vergelijkbare effecten zijn zichtbaar in de elektromagnetisch geroerde blokken. Geïnduceerde vloeistofstroom door elektromagnetische roerders kan de groei van de equiaxiale zone merkbaar verbeteren, vooral als uitgevoerd in de vorm bij matige oververhitting. Roeren onder de vorm kan ook de groei van kolonnaire dendrieten onderbreken, hoewel voorzichtigheid geboden is om de vorming van witte solidificatiebanden (waargenomen in de zwavelprints van als gegoten doorsnede) te minimaliseren. Een grote doorsnede grootte is ook gunstig voor de groei van een equiaxiale zone.
Het ontwerp van de continu gietmachine, of het recht of gebogen is, heeft ook invloed op de gegoten structuur. De lengte van de kolonnaire zone angrenzend aan de binnenstraal (boven) vlak strekt zich meestal uit tot de middenlijn van het blok, terwijl de kolonnaire zone angrenzend aan de buitenstraal (onder) vlak aanzienlijk korter is. Deze waarneming is karakteristiek voor staalprofielen gegoten op een gebogen vorm machine ten opzichte van de axi-symmetrische structuur verkregen met rechte machines. Er wordt aangenomen dat het kristal van staal gegenereerd aan de meniscus naar benen valt naar het vloeibad en preferentieel neerslaat tegen de solidificatiefront vooruitgaand van de buitenstraal vlak. Op deze manier stopt de groei van de kolonnaire dendrieten, terwijl tegenover, angrenzend aan de binnenstraal vlak, de kolonnaire dendrieten onbelemmerd groeien. De invloed van de factoren die de gegoten structuur beïnvloeden kan uitgelegd worden in termen van de generatie en overleving van deze onbevestigde kristallen. Als voorbeeld, oververhitting heeft zo'n sterk effect omdat de kristallen hersmelten in excessief hete vloeistof zodat kolonnaire groei onbelemmerd kan voortgaan. Op dezelfde manier tonen medium C een hogere hoeveelheid equiaxiale structuur aangezien de kristallen die een regio van hete vloeistof binnengaan moeten hersmelten door de vaste-stof transformatie van gamma naar delta fase. Dit betreft C diffusie, een kleine maar belangrijke kinetische beperking.
Schil groei
In de vorm regio, wordt de snelheid van schil groei bepaald door de externe warmteverwijdering. Dus alle variabelen die de vorm warmtestroomverdeling beïnvloeden, beïnvloeden ook direct de schil groei. Lager in de gietmachine, waar de schil aanzienlijk verdikt is, wordt geleiding door het vaste schil staal zelf snelheidsbepalend.
Een belangrijk aspect van schil groei, met name in de vorm is dat het non-uniform kan zijn. De schil kan lokaal dun zijn angrenzend aan de diepe oscillatie marken waar de staal/vorm gat groot is. De C inhoud van het staal beïnvloedt ook de uniformiteit van schil groei. Het is gezien tijdens het onderzoeken van break-out schillen dat de schil groei meest non-uniform is in de 0,1% C break-out schil vanwege opvallende rimpeling van het oppervlak. De rimpels en de geassocieerde gaten reduceren de vorm warmteverwijdering. De oorsprong van dit gedrag wordt verondersteld te zijn krimp geassocieerd met de delta naar gamma transformatie, die bij 0,1% C in de vaste toestand bij de hoogste temperatuur verloopt.
Macro-segregatie
In continu gegoten blokken is de ergerheid van middenlijns macro-segregatie en porositeit gelinkt aan de gegoten structuur. In het algemeen, met de grotere kolonnaire zone, zijn er meer kwaliteitsproblemen. Daarom helpen factoren zoals (i) lage oververhitting, (ii) staal samenstelling, (iii) medium C staal, (iv) elektro-magnetische roering, met name in de vorm, en (v) grote doorsnede grootte bij de vorming van equiaxiale structuur wat gunstig is voor de kwaliteit.
De moeilijkheid in het controleren van de macro-segregatie in blokken ontstaat deels uit de generatie/overleving van onbevestigde kristallen, maar ook uit de pakking van de kristallen in het lagere deel van het vloeibad waar de vaste fractie toeneemt. Onder ongunstige condities, periodieke overbrugging van de kristallen nabij de bodem van het bad veroorzaakt isolatie van vloeibare zakken, die bevriezen om krimpgaten en regio's van macro-segregatie (C, Mn, S, P) te vormen. Voor het gieten van de hoge C stalen, die vatbaar zijn voor dit probleem, is recent een andere benadering genomen om macro-segregatie te reduceren. De blokken worden gegoten met hoge oververhitting om de kristallen (en equiaxiale structuur) te elimineren terwijl hoge intensiteit koelspuiten worden toegepast om de solidificatiesnelheid te maximaliseren, waardoor de neiging tot segregatie gereduceerd wordt.
Macro-segregatie aan de middenlijn van continu gegoten blokken ontstaat primair door uitbuiking heel dicht bij de voltooiing van de solidificatie. De uitbuiking trekt verrijkte residuele vloeistof naar beneden, waar het bevriest aan de middenlijn. Kraakvorming kan ook op hetzelfde moment optreden als de uitbuiking ernstig is. De omvang van equiaxiale structuur is een belangrijke factor in de segregatie, als het ook is voor 'semi macro-segregatie', wat verschijnt als vlekken in het blok interieur. De morfologie en pakking van de kristallen, alsook elektro-magnetische roering, beïnvloeden de omvang van de macro-segregatie.
Productieproces
- Belangrijke ontwerpoverwegingen voor hoogovens en hun auxiliaire apparatuur
- Geavanceerde automatisering & modellering in continu staalgieten
- Optimaliseren van Continu Gieten met Luchtmistkoeling: Efficiëntie & Kwaliteit
- Premium continu gietmouldpoeders voor superieure staalproductie
- De toepan: sleutel tot kwaliteit bij continu staalgieten
- Essentiële Gids voor Continu Gieten van Staal: Proces & Voordelen
- Staalkwaliteit verbeteren met contactloze elektromagnetische roeren bij continu gieten
- Kokken: Het cruciale onderdeel bij continu staalgieten
- Geavanceerde secundaire koeltechnieken voor optimale continue gieting
- Belangrijkste kwaliteitsinspectiestandaarden voor CNC-bewerkingsexcellentie
- WL 3.1754 T6 Legering – Premium Materiaal voor Tandwielen en Luchtinlaatsystemen