



Staalaanlassen: Versterking, Duktiliteit en Verformbaarheid Verbeteren
Aanlassen van Stalen
Wanneer een metaal koud bewerkt wordt (gedeformeerd bij kamertemperatuur), wordt de microstructuur ernstig vervormd door een verhoogde dislocatiedichtheid als gevolg van de deformatie. Koud bewerken wordt ook wel werkverharding of deformatieverharding genoemd. Naarmate een metaal koud bewerkt wordt, nemen de sterkte en hardheid toe terwijl de duktiliteit afneemt. Uiteindelijk is het nodig om het stuk aan te laten om verdere vormgevingsoperaties toe te laten zonder het risico op breken. Bovendien worden sommige stalen voornamelijk versterkt door koud bewerken. In dat geval is het belangrijk dat het staal niet aanzienlijk zacht wordt wanneer het in dienst gesteld wordt.
Koud bewerkte stalen met sterk vervormde microstructuren verkeren in een hoge-energietoestand en zijn thermodynamisch onstabiel. Aanlassen is het warmtebehandelingsproces dat een metaal verzacht dat is verhard door koud bewerken. Aanlassen bestaat uit drie verschillende processtappen: (i) herstel, (ii) rekristallisatie, en (iii) korrelgroei. Hoewel een reductie in opgeslagen energie de dryvende kracht biedt, treedt aanlassen normaal niet spontaan op bij kamertemperatuur. Dit komt doordat de reductie in opgeslagen energie plaatsvindt door diffusie en de activeringsenergie die nodig is om het diffusieproces te starten, normaal onvoldoende is bij kamertemperatuur. Verwarming is dus nodig om de thermische activeringsenergie te leveren die nodig is om het materiaal te transformeren naar een lagere-energietoestand. Naarmate de interne rooster-spanningen tijdens aanlassen worden vrijgemaakt, neemt de sterkte af terwijl de duktiliteit toeneemt.
Herstel
Tijdens herstel vindt een herrangschikking van interne defecten, bekend als dislocaties, plaats naar lagere-energieconfiguraties. De korrelvorm en -oriëntatie blijven echter hetzelfde. Er is ook een significante reductie in residuele spanningen, maar de sterkte en duktiliteit blijven grotendeels onveranderd. Omdat er een grote afname in residuele spanning is tijdens herstel, worden herstel-type processen normaal uitgevoerd om residuele spanningen te verminderen, vaak om spanning-corrosie-kraken te voorkomen of vervorming te minimaliseren. Tijdens spanning-ontlastingsoperaties worden de temperatuur en tijd gecontroleerd zodat er geen grote reductie in sterkte of hardheid is.
Rekristallisatie
Rekristallisatie wordt gekenmerkt door de kernvorming en groei van spanningsvrije korrels uit de matrix van het koud bewerkte metaal. Tijdens rekristallisatie worden de slecht vervormde koud bewerkte korrels vervangen door nieuwe, spanningsvrije korrels. Nieuwe oriëntaties, nieuwe korrelgroottes en nieuwe korrelmorfologieën worden gevormd tijdens rekristallisatie. De dryvende kracht voor rekristallisatie is de overgebleven opgeslagen energie die niet wordt uitgeput tijdens herstel. De sterkte neemt af en de duktiliteit neemt toe tot niveaus vergelijkbaar met die van het metaal voordat het koud bewerkt was.
Rekristallisatie wordt als compleet beschouwd wanneer de mechanische eigenschappen van het gerekrystalliseerde metaal zich naderen tot die van het metaal voordat het koud bewerkt was. Rekristallisatie en de resulterende mechanische verzachting ongedaan de effecten van koud bewerken op de mechanische eigenschappen van het werkstuk. Een aanlaaskromme voor een legering, zoals een typisch staal, toont minimale veranderingen in mechanische eigenschappen tijdens herstel en grote veranderingen in eigenschappen die optreden tijdens rekristallisatie. Mechanische eigenschappen, zoals hardheid, strekkingsgrens, treksterkte, percentage rek en reductie in oppervlakte, veranderen drastisch over een zeer klein temperatuurbereik. Hoewel fysieke eigenschappen, zoals elektrische geleidbaarheid, grote toenames ondergaan tijdens herstel, nemen ze ook toe tijdens rekristallisatie.
Korrelgroei
Korrelgroei is de groei van enkele gerekrystalliseerde korrels, en kan alleen plaatsvinden ten koste van andere gerekrystalliseerde korrels. Omdat fijne korrelgrootte leidt tot de beste combinatie van sterkte en duktiliteit, is in bijna alle gevallen korrelgroei een ongewenst proces. Hoewel excessieve korrelgroei kan optreden door het materiaal te lang bij de aanlaastemperatuur te houden, is het normaal het resultaat van verwarmen tot een te hoge temperatuur.
Aanlassen is een generieke term die een behandeling aanduidt die bestaat uit verwarmen tot en vasthouden bij een geschikte temperatuur gevolgd door afkoelen met een geschikte snelheid, primair voor het verzachten van metalen materialen. Het is een proces dat verwarmen en afkoelen omvat, normaal toegepast om verzachting te produceren. De term verwijst ook naar behandelingen bedoeld om mechanische of fysieke eigenschappen te veranderen, een definite microstructuur te produceren, of gassen te verwijderen. De temperatuur van de operatie en de afkoelsnelheid hangen af van het te aanlaten materiaal en het doel van de behandeling.
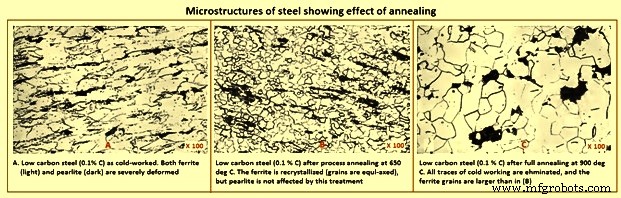
In het algemeen produceren aanlassen in gewone koolstof (C) stalen een ferrietisch-perlietische microstructuur (Fig. 1). Stalen kunnen aangelett worden om koud bewerken of bewerken te vergemakkelijken, om mechanische of elektrische eigenschappen te verbeteren, of om dimensionale stabiliteit te bevorderen. De keuze van een aanlaasbehandeling die een adequate combinatie van dergelijke eigenschappen bij minimale kosten biedt, omvat vaak een compromis. Termen die gebruikt worden om specifieke typen aanlassen toegepast op stalen aan te duiden, zijn beschrijvend voor de gebruikte methode, de gebruikte apparatuur, of de toestand van het materiaal na behandeling. Fig. 1 toont microstructuren van staal die het effect van aanlassen laten zien.
Metallurgische Principes
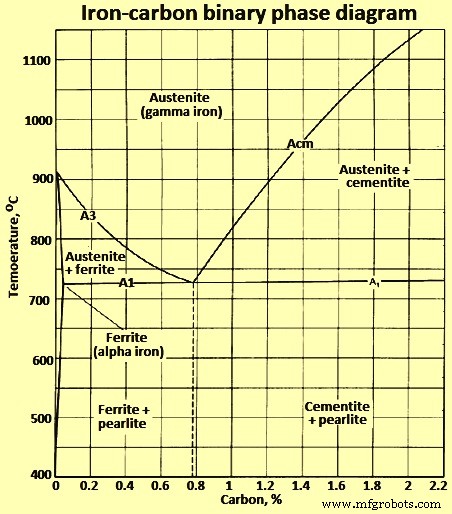
Het ijzer-koolstof binaire fasendiagram (Fig. 2) kan worden gebruikt om aanlaasprocessen beter te begrijpen. Hoewel geen aanlaasproces ooit echte evenwichtscondities bereikt, kan het deze condities nauw benaderen. Bij het definiëren van de verschillende typen aanlassen, worden de transformatietemperaturen of kritieke temperaturen doorgaans gebruikt.
Kritieke Temperaturen
De kritieke temperaturen die overwogen moeten worden bij het bespreken van aanlassen van staal zijn die welke de aanvang en voltooiing van de transformatie naar of van austeniet definiëren. Voor een gegeven staal hangen de kritieke temperaturen af van of het staal wordt opgeverwarmd of afgekoeld. Kritieke temperaturen voor de start en voltooiing van de transformatie naar austeniet tijdens opwarmen worden respectievelijk aangeduid door Ac1 en Ac3 voor hypo-eutectoïde stalen en door Ac1 en Accm (of simpelweg Acm) voor hyper-eutectoïde stalen. Deze temperaturen zijn hoger dan de corresponderende kritieke temperaturen voor de start en voltooiing van de transformatie van austeniet tijdens afkoelen, die respectievelijk aangeduid worden door Ar3 en Ar1 voor hypo-eutectoïde stalen en door Arcm en Ar1 voor hyper-eutectoïde stalen. (De 'c' en 'r' in de symbolen zijn afgeleid van de Franse woorden 'chauffage' voor opwarmen en 'refroidissement' voor afkoelen). Deze kritieke temperaturen convergeren naar de evenwichtwaarden Ae1, Ae3 en Aecm naarmate de opwarm- of afkoelsnelheden oneindig langzaam worden. De posities van de Ae1, Ae3 en Aecm lijnen liggen dicht bij de meer algemene (dat wil zeggen, nabij evenwicht) A1, A3 en Acm lijnen op het ijzer-koolstof binaire fasendiagram getoond in Fig. 2.
Verschillende legeringselementen beïnvloeden deze kritieke temperaturen duidelijk. Als voorbeeld verhoogt chroom (Cr) de eutectoïde temperatuur, A1 temperatuur, en verlaagt mangaan (Mn) deze. Het is mogelijk om boven- en ondergrens kritieke temperaturen te berekenen met de werkelijke chemische samenstelling van het staal. De vergelijkingen die een benaderende kritieke temperatuur geven voor een hypo-eutectoïde staal zijn: (i) Ac1 (°C) = 723 – 20,7(% Mn) – 16,9(% Ni) + 29,1(% Si) – 16,9(% Cr) met een standaarddeviatie van +/- 11,5 °C, en (ii) Ac3 (°C) = 910 – 203 % C – 15,2(% Ni) + 44,7(% Si) + 104(% V) + 31,5(% Mo) met een standaarddeviatie van +/- 16,7 °C.
De aanwezigheid van andere legeringselementen heeft ook duidelijke effecten op deze kritieke temperaturen. De evenwichtskritieke temperaturen liggen normaal ongeveer halverwege tussen die voor opwarmen en afkoelen met gelijke snelheden. Aangezien aanlassen verschillende bereiken van opwarm- en afkoelsnelheden in combinatie met isotherme behandelingen kan omvatten, worden de specifieke termen A1, A3 en Acm temperaturen minder gebruikt bij het bespreken van de basisconcepten.
Aanlaascycli
In de praktijk worden specifieke thermische cycli van een bijna oneindige verscheidenheid gebruikt om de diverse doelen van aanlassen te bereiken. Deze cycli vallen in verschillende brede categorieën die kunnen worden geclassificeerd volgens de temperatuur waartoe het staal wordt opgeverwarmd en de afkoelmethode die gebruikt wordt. De maximum temperatuur kan (i) onder de lagere kritieke temperatuur, A1 temperatuur (sub-kritisch aanlassen), (ii) boven A1 temperatuur maar onder de bovenste kritieke temperatuur, A3 temperatuur in hypo-eutectoïde stalen, of Acm in hyper-eutectoïde stalen (inter-kritisch aanlassen), of (iii) boven A3 temperatuur (volledig aanlassen) zijn.
Aangezien een bepaalde hoeveelheid austeniet aanwezig is bij temperaturen boven A1 temperatuur, is de afkoelpraktijk door de transformatie een cruciale factor bij het bereiken van de gewenste microstructuur en eigenschappen. Dienovereenkomstig worden stalen die boven A1 opgeverwarmd worden, ofwel langzaam continu gekoeld of isotherm behandeld bij een temperatuur onder A1 temperatuur waar transformatie naar de gewenste microstructuur in een redelijke hoeveelheid tijd kan plaatsvinden.
Onder bepaalde omstandigheden kunnen twee of meer dergelijke cycli gecombineerd of achtereenvolgens gebruikt worden om de gewenste resultaten te bereiken. Het succes van elke aanlaasoperatie hangt af van de juiste keuze en controle van de thermische cyclus, gebaseerd op de metallurgische principes.
Sub-kritisch Aanlassen
Sub-kritisch aanlassen omvat geen vorming van austeniet. De voorgaande toestand van het staal wordt gewijzigd door dergelijke thermisch geactiveerde processen als herstel, rekristallisatie, korrelgroei, en agglomeratie van carbide. De voorgeschiedenis van het staal is dus een belangrijke factor. In als-gewalste of als-gesmeede hypo-eutectoïde stalen die ferriet en perliet bevatten, kan sub-kritisch aanlassen de hardheden van beide bestanddelen aanpassen, maar excessief lange tijden bij temperatuur kunnen nodig zijn voor aanzienlijke verzachting.
De sub-kritische behandeling is het meest effectief wanneer toegepast op verhard of koud bewerkte stalen, die gemakkelijk rekristalliseren om nieuwe ferrietkorrels te vormen. De verzachtingsnelheid neemt snel toe naarmate de aanlaastemperatuur A1 temperatuur benadert. Afkoelpraktijk vanaf de sub-kritische aanlaastemperatuur heeft zeer weinig effect op de gevestigde microstructuur en resulterende eigenschappen.
Inter-kritisch Aanlassen
Austeniet begint te vormen wanneer de temperatuur van het staal A1 temperatuur overschrijdt. De oplosbaarheid van C stijgt plotseling (bijna 1%) nabij de A1 temperatuur. In hypo-eutectoïde stalen bestaat de evenwichtsstructuur in het inter-kritische bereik tussen A1 temperatuur en A3 temperatuur uit ferriet en austeniet, en boven A3 temperatuur wordt de structuur volledig austenitisch. Echter, het evenwichtsmengsel van ferriet en austeniet wordt niet onmiddellijk bereikt. Als voorbeeld wordt de oplosnelheid voor typisch eutectoïde staal getoond in Fig. 3.
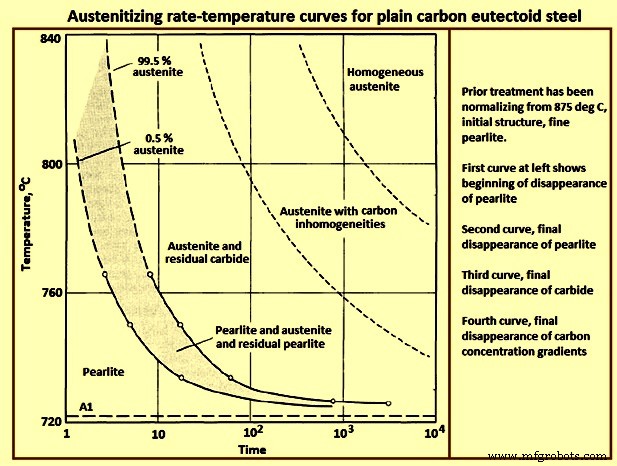
Niet-opgeloste carbide kunnen persisteren, vooral als de austenitiseringstijd kort is of de temperatuur nabij A1 ligt, wat ertoe leidt dat de austeniet inhomogeen is. In hyper-eutectoïde stalen coëxisteren carbide en austeniet in het inter-kritische bereik tussen A1 temperatuur en Acm temperatuur, en de homogeniteit van de austeniet hangt af van tijd en temperatuur. De graad van homogeniteit in de structuur bij de austenitiseringstemperatuur is een belangrijke overweging in de ontwikkeling van aangelette structuren en eigenschappen. De meer homogene structuren die ontwikkeld worden bij hogere austenitiseringstemperaturen neigen ertoe lamellaire carbidestructuren bij afkoeling te bevorderen, terwijl lagere austenitiseringstemperaturen in het inter-kritische bereik resulteren in minder homogene austeniet, wat de vorming van spheroidale carbide bevordert.
Austeniet gevormd wanneer staal boven de A1 temperatuur wordt opgeverwarmd, transformeert terug naar ferriet en carbide wanneer het staal langzaam afgekoeld wordt onder A1 temperatuur. De snelheid van austenietontbinding en de neiging van de carbidestructuur om lamellair of sphericaal te zijn, hangen grotendeels af van de transformatietemperatuur. Als de austeniet net onder A1 temperatuur transformeert, ontbindt het langzaam. Het product kan dan relatief grove spheroidale carbide of grove lamellaire perliet bevatten, afhankelijk van de samenstelling van het staal en de austenitiseringstemperatuur. Dit product neigt ertoe zeer zacht te zijn.
Echter, de lage transformatiesnelheid bij temperaturen net onder A1 temperatuur noodzaakt lange houdtijden bij isotherme behandelingen, of zeer langzame afkoelsnelheden bij continue afkoeling, als maximum zachtheid gewenst is. Isotherme behandelingen zijn efficiënter dan langzame continue afkoeling in termen van het bereiken van gewenste structuren en zachtheid in de minimale hoeveelheid tijd. Soms kan echter de beschikbare apparatuur of de massa van het staalonderdeel dat aangelett wordt, langzame continue afkoeling de enige haalbare alternatief maken. Naarmate de transformatietemperatuur daalt, ontbindt austeniet normaal sneller, en het transformatieproduct is harder, meer lamellair, en minder grof dan het product gevormd net onder A1 temperatuur. Bij nog lagere transformatietemperaturen wordt het product een veel harder mengsel van ferriet en carbide, en de tijd die nodig is voor complete isotherme transformatie kan weer toenemen.
Temperatuur-tijd diagrammen die de voortgang van austeniettransformatie onder isotherme transformatie (IT) of continue transformatie (CT) condities voor veel stalen tonen, demonstreren de bovengenoemde principes. Deze IT of CT diagrammen kunnen nuttig zijn in het ontwerp van aanlaasbehandelingen voor specifieke staalkwaliteiten, maar hun bruikbaarheid is beperkt aangezien de meeste gepubliceerde diagrammen transformatie vertegenwoordigen vanuit een volledig austenitisierte, relatief homogene toestand, wat niet altijd wenselijk of bereikbaar is in aanlassen.
In het continu aanlaasproces wordt een inter-kritische aanlaaspraktijk gebruikt om duale-fase en tri-fase microstructuren te ontwikkelen. In deze praktijk wordt het staal snel afgekoeld vanaf de inter-kritische temperatuur. Het snelle afkoelen zorgt voor de transformatie van de austenietpoelen naar martensiet. De eindmicrostructuur bestaat uit eilanden van martensiet in een ferrietmatrix. Afhankelijk van de legeringsinhoud van de austenietpoelen en de afkoelomstandigheden, kan de austeniet niet volledig transformeren en bestaat de microstructuur uit martensiet/behouden austeniet regio's in een ferrietmatrix.
Afkoeling na Volledige Transformatie
Nadat de austeniet volledig getransformeerd is, kan er tijdens afkoeling naar kamertemperatuur weinig anders van metallurgische verandering plaatsvinden. Extrem langzaam afkoelen kan enige agglomeratie van carbide veroorzaken, en daarmee enige lichte verdere verzachting van het staal, maar in dit opzicht is dergelijk langzaam afkoelen minder effectief dan hoge temperatuur transformatie. Daarom is er geen metallurgische reden voor langzaam afkoelen nadat de transformatie voltooid is, en het staal kan zo snel als haalbaar vanaf de transformatietemperatuur worden afgekoeld om de totale benodigde tijd voor de operatie te minimaliseren.
Als transformatie door langzame continue afkoeling is gebruikt, hangt de temperatuur waarop gecontroleerd afkoelen kan stoppen af van de transformatiekenmerken van het staal. Echter, de massa van het staal of de behoefte om oxidatie te voorkomen zijn praktische overwegingen die kunnen noodzaken dat vertraagd afkoelen wordt voortgezet onder de temperatuur waarop de austeniettransformatie ophoudt.
Effect van Voorgaande Structuur
Hoever de carbide in de voorgaande structuur fijner en meer gelijkmatig verdeeld zijn, des te sneller is de snelheid waarmee austeniet gevormd boven A1 temperatuur complete homogeniteit benadert. De voorgaande structuur kan dus de reactie op aanlassen beïnvloeden. Wanneer spheroidale carbide gewenst zijn in de aangelette structuur, wordt soms voorverwarmen bij temperaturen net onder A1 temperatuur gebruikt om de voorgaande carbide te agglomereren om hun weerstand tegen oplossing in de austeniet bij latere opwarming te vergroten. De aanwezigheid van niet-opgeloste carbide of concentratiegradienten in de austeniet bevordert de vorming van een sphericaal, eerder dan lamellaire, structuur wanneer de austeniet getransformeerd wordt. Voorverwarmen om spheroidalisatie te bevorderen is voornamelijk toepasbaar op hypo-eutectoïde stalen maar ook nuttig voor sommige hypereutectoïde legeringsstalen.
Super-kritisch of Volledig Aanlassen
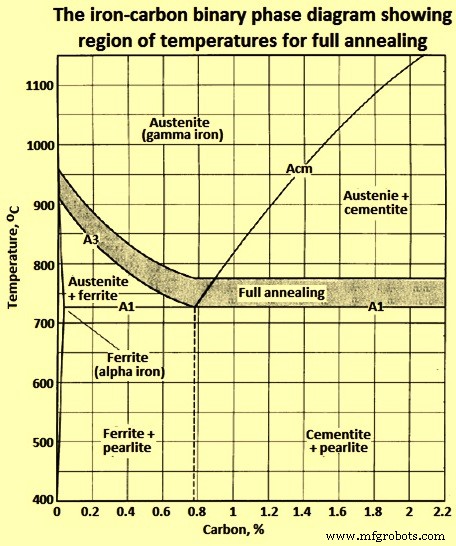
Een veelvoorkomende aanlaaspraktijk is het opwarmen van hypo-eutectoïde stalen boven de bovenste kritieke temperatuur (A3) om volledige austenitisering te bereiken. Het proces heet volledig aanlassen. In hypo-eutectoïde stalen (onder 0,77% C) vindt super-kritisch aanlassen (dat wil zeggen, boven de A3 temperatuur) plaats in het austenietgebied (het staal is volledig austenitisch bij de aanlaastemperatuur). Echter, in hyper-eutectoïde stalen (boven 0,77% C) vindt het aanlassen plaats boven de A1 temperatuur, wat het tweefase austeniet-cementiet gebied is. Figuur 4 toont het aanlaastemperatuurgebied voor volledig aanlassen gesuperimponeerd op het ijzer-koolstof binaire fasendiagram uit Fig. 2. In het algemeen is een aanlaastemperatuur van 50 °C boven de A3 temperatuur voor hypo-eutectoïde stalen en A1 temperatuur voor hyper-eutectoïde stalen voldoende.
Austenitiseringstijd en Dood-zacht Staal
Hyper-eutectoïde stalen kunnen extreem zacht gemaakt worden door langere periodes bij de austenitiseringstemperatuur te houden. Hoewel de tijd bij de austenitiseringstemperatuur slechts een klein effect kan hebben op de werkelijke hardheden (zoals een verandering van 241 HB naar 229 HB), kan het effect op bewerkbaarheid of koud-vormgevings eigenschappen aanzienlijk zijn. Langdurige austenitisering is effectief in hyper-eutectoïde stalen omdat het agglomeratie van residuele carbide in de austeniet produceert. Grovere carbide bevorderen een zachter eindproduct. In lage C stalen zijn carbide onstabiel bij temperaturen boven A1 en neigen ze op te lossen in de austeniet, hoewel de oplossing langzaam kan zijn.
Stalen die ongeveer eutectoïde C-inhoud hebben, vormen normaal een lamellaire transformatieproduct als ze voor zeer lange periodes austenitisiert worden. Langdurig vasthouden bij een temperatuur net boven de A1 temperatuur kan even effectief zijn in het oplossen van carbide en het dissiperen van C-concentratiegradienten als korte termijn vasthouden bij een hogere temperatuur.
Richtlijnen voor Aanlassen
De bovengenoemde metallurgische principes zijn geïntegreerd in de volgende zeven regels, die als richtlijnen kunnen dienen voor de ontwikkeling van succesvolle en efficiënte aanlaasschema's.
- Regel 1 – Hoe homogener de structuur van het geaustenitisierte staal, hoe volledig lamellair de structuur van het aangelette staal. Integen, hoe heterogener de structuur van het geaustenitisierte staal, hoe meer sphericaal de aangelette carbidestructuur.
- Regel 2 – De zachtste toestand in het staal wordt normaal ontwikkeld door te austenitiseren bij een temperatuur minder dan 55 °C boven A1 temperatuur en te transformeren bij een temperatuur (normaal) minder dan 55 °C onder A1 temperatuur.
- Regel 3 – Aangezien zeer lange tijden nodig kunnen zijn voor complete transformatie bij temperaturen minder dan 55 °C onder A1 temperatuur, laat de meeste transformatie plaatsvinden bij de hogere temperatuur, waar een zacht product gevormd wordt, en voltooi de transformatie bij een lagere temperatuur, waar de tijd voor voltooiing van transformatie kort is.
- Regel 4 – Nadat het staal geaustenitisierd is, koel zo snel als haalbaar naar de transformatietemperatuur om de totale duur van de aanlaasoperatie te minimaliseren.
- Regel 5 – Nadat het staal volledig getransformeerd is, bij een temperatuur die de gewenste microstructuur en hardheid produceert, koel zo snel als haalbaar naar kamertemperatuur om de totale aanlaastijd verder te verminderen.
- Regel 6 – Om een minimum aan lamellaire perliet in de structuren van aangelette 0,7% C tot 0,9% C gereedschapsstalen en andere legeringsstalen met middelhoog koolstofgehalte te garanderen, wordt voorverwarmd gedurende enkele uren bij een temperatuur van ongeveer 28 °C onder de lagere kritieke temperatuur (A1) voordat geaustenitisierd en getransformeerd wordt zoals gebruikelijk.
- Regel 7 – Om minimum hardheid in aangelette hypereutectoïde legeringsgereedschapsstalen te verkrijgen, wordt verhit bij de austenitiseringstemperatuur voor een lange tijd (ongeveer 10 tot 15 uur), daarna transformeren zoals gebruikelijk.
Deze regels worden het meest effectief toegepast wanneer de kritieke temperaturen en transformatiekenmerken van het staal zijn vastgesteld en wanneer transformatie door isotherme behandeling haalbaar is.
Aanlaastemperaturen
Vanuit een praktisch oogpunt zijn de meeste aanlaaspraktijken vastgesteld op basis van ervaring. Voor veel aanlaastoepassingen is het voldoende om simpelweg te specificeren dat het staal in de oven gekoeld wordt vanaf een aangewezen aanlaas- (austenitiserings-) temperatuur.
Verwarmingscycli die austenitiseringstemperaturen in de bovenste uiteinden van de normale bereiken benutten, resulteren in perlietische structuren. Voornamelijk gesferoidiseerde structuren worden verkregen wanneer lagere temperaturen gebruikt worden. Wanneer legeringsstaal aangelett wordt om een specifieke microstructuur te verkrijgen, is grotere precisie nodig in het specificeren van temperaturen en afkoelcondities voor aanlassen.
Voor de meerderheid van stalen kan aanlassen gedaan worden door te verwarmen tot de austenitiseringstemperatuur en vervolgens ofwel in de oven te koelen met een gecontroleerde snelheid ofwel snel af te koelen naar, en vasthouden bij, een lagere temperatuur voor isotherme transformatie. Beide procedures resulteren in vrijwel dezelfde hardheid. Echter, aanzienlijk minder tijd is nodig voor isotherme transformatie.
Temperatuurgelijkheid
Een potentiële bijdrage aan het mislukken van een aanlaasoperatie is een gebrek aan kennis van de temperatuurdistributie binnen de lading staal in de oven. Ovens groot genoeg om ongeveer 20 ton staal tegelijk aan te laten zijn niet ongebruikelijk. In sommige grote smeerijen kunnen werkstukken meer dan 300 ton wegen. Hoe groter de oven, des te moeilijker het is om uniforme temperaturomstandigheden door de lading heen te vestigen en te handhaven, en des te moeilijker het is om de temperatuur van het staal tijdens opwarmen of afkoelen te veranderen.
Oventhermocouples geven de temperatuur van de ruimte boven, onder, of naast de lading aan, maar deze temperatuur kan 28 °C of meer verschillen van de temperatuur van het staal zelf, vooral wanneer het staal in een buis of doos zit, of wanneer staaf of strip dicht gepakt zit in een dense lading in een neutrale atmosfeer. Wanneer deze condities bestaan, moet de verdeling van de temperatuur door de lading heen tijdens opwarmen en afkoelen worden vastgesteld door thermocouples tussen de staven, gesmede stukken, rollen, etc. te plaatsen. Een goede praktijk is om een thermocouple te spotweld aan het werkstuk of ingebouwde thermocouples te gebruiken (thermocouples in gaten geboord in het werkstuk). Regeling van de oven tijdens de aanlaasoperatie moet gebaseerd zijn op de temperaturen aangegeven door deze thermocouples, die in daadwerkelijk contact met het staal staan, in plaats van op de temperaturen aangegeven door de oventhermocouples.
Spheroidiseren
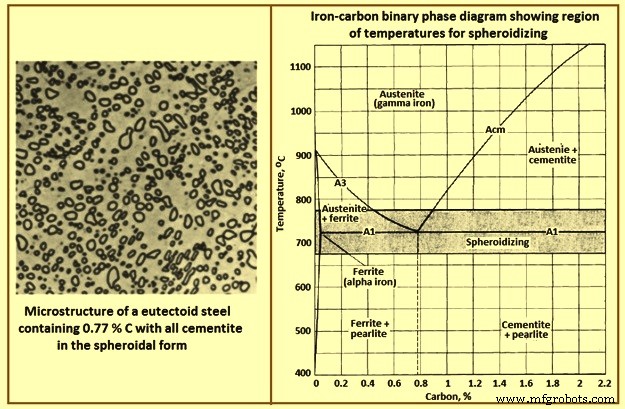
De meerderheid van alle spheroidiseringsactiviteit wordt uitgevoerd om de koud vormbaarheid van stalen te verbeteren. Het wordt ook uitgevoerd om de bewerkbaarheid van hyper-eutectoïde stalen, alsook gereedschapsstalen, te verbeteren. Een gesferoidiseerde microstructuur is wenselijk voor koud vormen omdat het de vloeispanning van het materiaal verlaagt. De vloeispanning wordt bepaald door de verhouding en verdeling van ferriet en carbide. De sterkte van de ferriet hangt af van de korrelgrootte en de afkoelsnelheid. Of de carbide aanwezig zijn als lamellen in perliet of als spheroiden, beïnvloedt de vormbaarheid van staal grondig. Stalen kunnen gesferoidiseerd worden, dat wil zegzen, verhit en gekoeld om een structuur van bolvormige carbide in een ferrietmatrix te produceren.
Figuur 5 toont de microstructuur van een eutectoïde staal met 0,77% C met alle cementiet in sphericaal vorm. Spheroidisatie kan plaatsvinden door diverse methoden: (i) verlengd vasthouden bij een temperatuur net onder Ae1, (ii) opwarmen en afkoelen afwisselend tussen temperaturen net boven Ac1 en net onder Ar1, (iii) verwarmen tot een temperatuur net boven Ac1, en vervolgens ofwel heel langzaam in de oven afkoelen of vasthouden bij een temperatuur net onder Ar1, (iv) afkoelen met een geschikte snelheid vanaf de minimum temperatuur waarop alle carbide opgelost is om hervorming van een carbidenetwerk te voorkomen, en vervolgens opnieuw verwarmen volgens de eerste of tweede methode (toepasbaar op hypereutectoïde staal met een carbidenetwerk). Fig. 5 toont het temperatuurgebied gebruikt voor spheroidisatie van hypo-eutectoïde en hyper-eutectoïde stalen. De spheroidiseringssnelheden die door deze methoden geboden worden, hangen enigszins af van de voorgaande microstructuur, en zijn het grootst voor aangehaarde structuren waarin de carbidefase fijn en verdeeld is. Voorgaand koud werk verhoogt ook de snelheid van de spheroidisatiereactie in een sub-kritische spheroidisatiebehandeling.
Het moet worden opgemerkt dat het moeilijk is om consistente aanduidingen voor kritieke temperaturen vast te stellen. In discussies over verwarmen met verlengd vasthouden, zijn de kritieke temperaturen van belang de evenwichtstemperaturen Ae1 en Ae3. Terminologie wordt meer willekeurig in discussies over opwarmen en afkoelen met ongespecificeerde snelheden en voor ongespecificeerde houdtijden.
Het effect van voorgaande microstructuur op spheroidisatie kan worden gezien door dezelfde tijd/temperatuur verwarmingscyclus te geven aan twee monsters (één met een voorgaande martensitische microstructuur, en het tweede met een voorgaande ferriet-perliet microstructuur) en beide monsters 21 uur te houden bij 700 °C. Het kan worden gezien dat spheroidisatie optreedt in het staalmonster met de voorgaande martensitische microstructuur. Aan de andere kant is het net begonnen in hetzelfde staal met de voorgaande ferriet-perliet microstructuur. Na 200 uur bij 700 °C is het spheroidisatieproces bijna voltooid in het voorgaande ferriet-perliet staal. Echter, sporen van de perlietische gebieden kunnen nog worden gezien.
Voor volledige spheroidisatie worden austenitiseringstemperaturen ofwel net boven de Ac1 temperatuur ofwel rond halverwege tussen Ac1 en Ac3 gebruikt. Als een temperatuur net boven Ac1 gebruikt moet worden, zijn goede laadeigenschappen en nauwkeurige temperatuurcontroles nodig voor juiste resultaten, anders is het denkbaar dat Ac1 niet bereikt kan worden en austenitisatie niet kan plaatsvinden.
Lage C stalen worden zelden gesferoidiseerd voor bewerking, omdat ze in de gesferoidiseerde toestand excessief zacht en 'klevend' zijn, snijden met lange, zachte spaan. Wanneer lage C stalen gesferoidiseerd worden, is het doorgaans om zware deformatie toe te staan. Bijvoorbeeld, wanneer 0,2% C staalbuis geproduceerd wordt door koud trekken in twee of drie passen, wordt een gesferoidiseerde structuur bereikt als het materiaal na elke pas 0,5 tot 1 uur aangelett wordt bij 690 °C. Het eindproduct heeft een hardheid van ongeveer 163 HB. Buizen in deze toestand kunnen zware deformatie tijdens daaropvolgende koud vormen weerstaan. Zoals bij veel andere typen warmtebehandeling, hangt hardheid na spheroidiseren af van C en legeringsinhoud. Het verhogen van de C of legeringsinhoud, of beide, resulteert in een toename van de na-spheroidisatie hardheid, die over het algemeen varieert van 163 HB tot 212 HB.
Procesaanlassen
Naarmate de hardheid van staal toeneemt tijdens koud bewerken, neemt duktiliteit af en wordt additionele koudreductie zo moeilijk dat het staalmateriaal aangelett moet worden om de duktiliteit te herstellen. Zulke aanlassen tussen verwerkingstappen wordt aangeduid als in-proces of simpelweg procesaanlassen. Het kan bestaan uit elke passende behandeling. In de meeste gevallen is echter een sub-kritische behandeling voldoende en het minst kostbaar, en de term 'procesaanlassen' zonder verdere kwalificatie verwijst normaal naar een in-proces sub-kritisch aanlassen. Fig. 6 toont het temperatuurgebied dat typisch gebruikt wordt voor procesaanlassen. Het is vaak noodzakelijk om procesaanlassen te specificeren voor onderdelen die koud gevormd worden door stempelen, koppen, of extruderen. Warm bewerkte hoge C en legeringsstalen worden ook procesangelett om kraken te voorkomen en ze te verzachten voor scheren, draaien, of recht trekken.
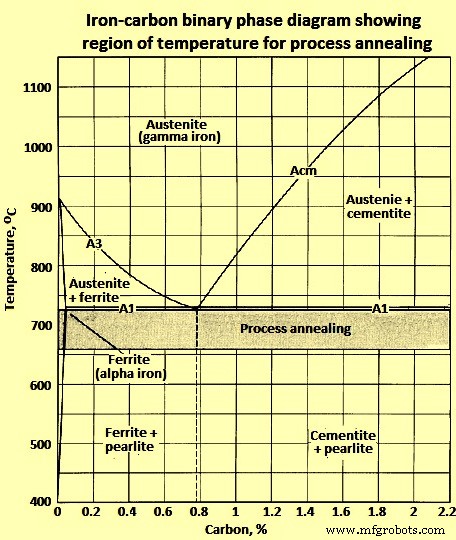
Procesaanlassen bestaat normaal uit verwarmen tot een temperatuur onder Ae1, inhouden voor een passende tijd en daarna afkoelen, meestal in lucht. In de meerderheid van de gevallen produceert verwarmen tot een temperatuur tussen 10 °C en 20 °C onder Ae1 de beste combinatie van microstructuurhardheid en mechanische eigenschappen. Temperatuurcontroles zijn alleen nodig om te voorkomen dat het materiaal boven Ae1 wordt opgeverwarmd en dus het doel van aanlassen te weerleggen.
Wanneer procesaanlassen slechts uitgevoerd wordt om een materiaal te verzachten voor operaties zoals koud zagen en koud scheren, worden temperaturen ver onder Ae1 normaal gebruikt en zijn nauwe controles onnodig.
In de draadindustrie wordt procesaanlassen gebruikt als een tussentijdse behandeling tussen het trekken van de draad tot een matige groter dan de gewenste afwerkingssize en het trekken van een lichte reductie tot de afwerkingssize. Draad zo gemaakt is bekend als in-proces aangelette draad. Procesaanlassen wordt ook gebruikt in de productie van draad voldoende zacht voor zware opkoppeling en om het trekken van kleinere maten van lage C en medium C staaldraad toe te staan die niet direct vanaf de warm gewalste staaf naar de gewenste kleine maat getrokken kunnen worden. Procesaanlassen is meer bevredigend dan spheroidisatie-aanlassen voor een materiaal dat, vanwege zijn samenstelling of maat (of beide), niet naar de afwerkingssize getrokken kan worden omdat het ofwel duktiliteit mist of niet aan fysieke eisen voldoet. Ook materiaal dat koud gescheren wordt tijdens verwerking, wordt procesangelett om de duktiliteit van het geschoren oppervlak te verhogen tot een niveau geschikt voor verdere verwerking.
Aangelette Structuren voor Bewerking
Verschillende combinaties van microstructuur en hardheid, tezamen genomen, zijn significant in termen van bewerkbaarheid. Op basis van veel waarnemingen worden optimale microstructuren voor bewerking van stalen met verschillende koolstofgehalten gegeven in Tabel 1.
| Tabel 1 Optimale microstructuur voor bewerking van stalen met verschillende koolstofgehalten | ||
|---|---|---|
| Nr. | Koolstof % | Optimale microstructuur |
| 1 | 0,06-0,2 | Als-gewalst (meest economisch) |
| 2 | 0,2-0,3 | Onder 75 mm diameter – genormaliseerd, 75 mm diameter en groter – als-gewalst |
| 3 | 0,3-0,4 | Aangelett, om grove perliet te produceren, minimum ferriet |
| 0,4-0,6 | Grove lamellaire perliet tot grove gesferoidiseerde carbide | |
| 5 | 0,6-1 | 100% gesferoidiseerde carbide, grof tot fijn |
Het type bewerkingsoperatie is ook een factor. Bijvoorbeeld, bepaalde tandwielen worden gemaakt van 5160-kwaliteit staalbuis door de dubbele operatie van bewerken in automatische draaibanken en broeien van kruissleuven. De draaibankoperaties zijn het gemakkelijkst met grondig gesferoidiseerd materiaal, maar een perlietische structuur is meer geschikt voor broeien. Een semi-gesferoidiseerde structuur bleek een bevredigend compromis.
Semi-gesferoidiseerde structuren kunnen bereikt worden door te austenitiseren bij lagere temperaturen, en soms bij hogere afkoelsnelheden, dan die gebruikt voor het bereiken van perlietische structuren. De semi-gesferoidiseerde structuur van de 5160-kwaliteit staalbuis hierboven vermeld wordt bereikt door te verwarmen tot 790 °C en af te koelen met 28 °C/uur tot 650 °C. Voor dit staal resulteert austenitiseren bij een temperatuur van ongeveer 775 °C in meer spheroidisatie en minder perliet.
Medium C stalen zijn veel moeilijker volledig te spheroidiseren dan hoge C stalen zoals kwaliteiten 1095 en 52100. In afwezigheid van overmaat carbide om te nucleeren en de spheroidisatiereactie te bevorderen, is het moeilijker om volledige vrijheid van perliet in praktische warmtebehandelingscycli te bereiken. Bij lagere C-niveaus worden structuren bestaande uit grove perliet in een ferrietmatrix vaak als de meest bewerkbare gevonden. In sommige legeringsstalen kan dit type structuur het best bereikt worden door te verwarmen tot temperaturen ver boven Ac3 om een grove austenietkorrelgrootte te vestigen, dan vasthouden onder Ar1 om grove, lamellaire perliet te laten vormen. Dit proces wordt soms cyclusaanlassen of lamellaire aanlassen genoemd. Bijvoorbeeld, gesmeede 4160-kwaliteit staal tandwielen worden snel opgeverwarmd in een 5-zone oven tot 980 °C, afgekoeld tot 625 °C tot 640 °C in een watergekoelde zone, en 120 tot 150 minuten op die temperatuur gehouden. De resulterende structuur is grove, lamellaire perliet in een ferrietmatrix en heeft een hardheid van 140 HB tot 146 HB.
Productieproces
- Helicopter: Vielzijdig Rotorvliegtuig voor Verticale Opstijging & Precisie Zweefvlucht
- Essentiële graafmachine-winterklaarmaak: bescherm uw machine & operators tegen kou
- Koude beitel: definitie, toepassingen en voordelen
- Uitleg over Anlopen: Hardheid Verminderen & Metaaldraagbaarheid Verbeteren
- AuAg20Cu10: Premium 0% Koudbewerkte Goud-Zilver-Koper Legering voor Duurzame Contacttoepassingen
- 30% Koudvervormd Goud (Au): Verbeterde Sterkte, Duktiliteit &legeringspotentieel
- Goud (Au) 50% Koudvervormd: Verbeterde Sterkte & Vielzijdige Legeringsmogelijkheden
- Goud (Au) – 0% Koudbewerkt: Puur, Onveranderd Metaal
- 10% Koudbewerkt Goud (Au): Premium Kwaliteit en Verbeterde Bewerkbaarheid
- Goud (Au) 20% Koudbewerkt – Superieure Sterkte & Vielzijdigheid
- Sanicro 30 Koudbewerkt Legering voor Hoogtemperatuur Kerntoepassingen