



Metaalgietprocessen: Van vloeibaar metaal tot afgeronde onderdelen
Processen voor gieten van metalen
Gieten van metalen is een productieproces voor het maken van materialen van metalen. Het is een vormgevingsproces voor het vormgeven van hete vloeibare metalen. Het is de eenvoudigste, meest directe route naar een nabij-netto-vorm product, en vaak de minst dure. Het is een proces, waarin vloeibaar metaal in een vorm wordt gegoten, die een holle kaviteit van de gewenste vorm bevat, en vervolgens gekoeld en gestold wordt. Het gestolde deel staat ook bekend als een gietstuk, dat uitgeject of verwijderd wordt uit de vorm om het proces te voltooien. Gieten wordt heel vaak gebruikt voor het maken van complexe vormen die moeilijk of onconomisch te maken zijn door andere methoden.
De processen voor het gieten van metalen (figuur 1) hebben twee duidelijke onderverdelingen namelijk (i) niet-verbruikbare vormgieten, en (ii) verbruikbare vormgieten. Het is verder uitgesplitst op vormmateriaal, zoals zand of metaal, en gietmethode, zoals zwaartekracht, vacuüm, of lage druk.
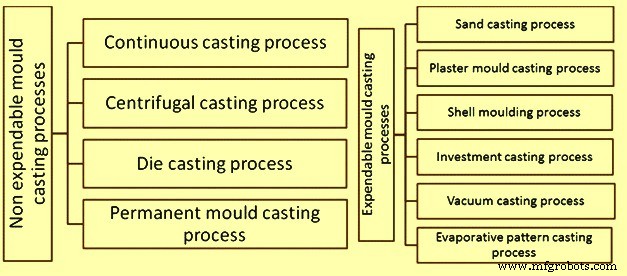
Niet-verbruikbare vormgietprocessen
Niet-verbruikbare vormgieten is een gietproces waarin de vorm na elke productiecyclus niet herbouwd hoeft te worden. Niet-verbruikbare vormgieten is een giettechniek die ten minste 4 verschillende gietprocessen heeft. Deze zijn (i) continu gieten, (ii) centrifugaal gieten, (iii) drukgieteren, en (iv) permanente vormgieten. Deze vorm van gieten resulteert ook in verbeterde herhaalbaarheid in geproduceerde onderdelen en levert nabij-netto-vorm gietstukken op.
Continu gietproces
Continu gieten van metalen kan gedefinieerd worden als een verfijnd gietproces voor continue productie in hoog volume van metalen vormen met constante dwarsdoorsnede. Tijdens het proces vindt het gieten van vloeibaar metaal plaats in een watergekoelde, open-eindige koperen vorm. Dit laat een huid van vast metaal vormen boven het 'nog-vloeibare' centrum. Het vloeibare metaal in continu gieten stolt geleidelijk van buiten naar binnen. Na initiële verstolking wordt de draad, zoals het vaak genoemd wordt, continu uit de vorm getrokken. Een vooraf bepaalde lengte van de draad wordt afgeknipt door ofwel mechanische scharen of reizende oxy-branders en overgebracht naar verdere vormgevingsprocessen, of naar de tussentijdse opslag. Gietmaten kunnen variëren van plak, dunne plak, strook, bloem of billet. Continu gieten wordt normaal gebruikt waar de eis is een continue productie van een standaardproduct, en ook verhoogde kwaliteit van het eindproduct. Het wordt breed gebruikt vanwege de kosteneffectiviteit. De metalen die continu gegoten worden zijn staal, aluminium, koper, en lood.
Centrifugaal gietproces
Centrifugaal gieten werd uitgevonden door Alfred Krupp, die het gebruikte om gegoten staalbanden voor spoorwegwielen te fabriceren in 1852. In dit proces wordt vloeibaar metaal in de vorm gegoten en toegelaten te stollen terwijl de vorm roteert. Metaal wordt in het centrum van de vorm bij zijn rotatieas gegoten. Vanwege centrifugaalkracht wordt het vloeibare metaal naar de periferie geworpen.
Centrifugaal gieten gebruikt een permanente vorm die continu roteert om zijn as bij hoge snelheden variërend van 300 toer/min (omwentelingen per minuut) tot 3000 toer/min terwijl het vloeibare metaal wordt gegoten. Centrifugaalkrachten zorgen ervoor dat het metaal naar de binnenkant van de vormwanden wordt geworpen, waar het na afkoeling stolt. Onderdelen gegoten door deze methode hebben een fijn korrel microstructure richting de buitendiameter door het afkoelingseffect aan het vormoppervlak. Fijnere korrel microstructure in het buitenoppervlak maakt het gegoten onderdeel weerstandig tegen atmosferische corrosie en daarom is deze methode gebruikt om pijpen te fabriceren. Aangezien metaal zwaarder is dan onzuiverheden, zijn de meeste onzuiverheden en insluitingen dichter bij de binnendiameter en kunnen weggewerkt worden. Oppervlakteafwerking langs de binnendiameter is ook veel slechter dan langs het buitenoppervlak.
Centrifugaal gietmachines kunnen zijn met horizontale of verticale as. Horizontale as machines worden bevorzugd voor lange, dunne cylinders terwijl de verticale machines voor ringen. Bij centrifugaal gieten stollen de gietstukken van buitenaf eerst. Dit aspect wordt gebruikt om richtingsgewijs verstolking van het gietstuk aan te moedigen, en dus nuttige metallurgische eigenschappen aan te bieden. Soms worden de binnen- en buitenlagen weggegooid en alleen de intermediaire kolommenachtige deel gebruikt.
Drukgieterproces
Drukgieteren is een metaalgietproces dat gekenmerkt wordt door het onder hoge druk in een vormkaviteit persen van vloeibaar metaal. De vormkaviteit wordt gecreëerd met behulp van twee geharde matrices van gereedschapstaal. Deze matrices worden in vorm gemachineerd en werken tijdens het proces vergelijkbaar met een injectievorm. De meerderheid van drukgieteringen wordt gemaakt van specifiek zink, koper, aluminium, magnesium, lood, pewter (legering van tin, koper en antimon) en tin-gebaseerde legeringen. Drukgieteringen van ferrometalen zijn ook mogelijk.
Afhankelijk van het type metaal/legering dat gegoten wordt, wordt ofwel een warme kamer of koude kamer machine gebruikt. In een warme kamer proces (gebruikt voor zinklegeringen, en magnesium) is de drukverbonden kamer met de vormkaviteit permanent gevuld met het vloeibare metaal. De basiscyclus van operatie omvat (i) vorm is gesloten en ganshalscilinder is gevuld met vloeibaar metaal, (ii) stempel duwt vloeibaar metaal door ganshalsgang en mondstuk en in de vormkaviteit waar metaal onder druk wordt gehouden totdat het stolt, (iii) vorm opent en kernen, indien aanwezig, worden ingetrokken, gietstuk blijft in uitwerpmatrice, stempel keert terug, trekkend vloeibaar metaal terug door mondstuk en ganshals en (iv) uitwerpstiften duwen gietstuk uit uitwerpmatrice. Als stempel inlaatgat onthult, vult vloeibaar metaal ganshalscilinder weer. Het warme kamer proces wordt gebruikt voor metalen die (i) lage smeltpunten hebben en (ii) niet legeren met het matricemateriaal, staal. Voorbeelden zijn tin, zink, en lood.
In een koude kamer proces wordt het vloeibare metaal in elke cyclus in de koude kamer gegoten. De operatiecyclus bestaat uit (i) vorm is gesloten en vloeibaar metaal wordt in de koude kamer cilinder gegoten, (ii) stempel duwt vloeibaar metaal in vormkaviteit waar het metaal onder hoge druk wordt gehouden totdat het stolt, (iii) vorm opent en stempel volgt om het gestolde slib uit de cilinder te duwen, indien er kernen zijn, worden ze weggetrokken, en (iv) uitwerpstiften duwen gietstuk van uitwerpmatrice en stempel keert terug naar oorspronkelijke positie. Dit proces is met name nuttig voor hoge smeltpunt metalen zoals aluminium, en koper (en zijn legeringen).
Er zijn grote kapitaalkosten betrokken vanwege de gietapparatuur en de metalen matrices en dit neigt het proces te beperken tot hoge volume productie. Fabricage van onderdelen met drukgieteren is relatief eenvoudig, met alleen vier hoofdstappen, wat de incrementele kosten per item laag houdt. Het is met name geschikt voor een grote hoeveelheid kleine tot middelgrote gietstukken. Vanwege dit produceert drukgieteren meer gietstukken dan enig ander gietproces.
Drukgieteringen hebben twee varianten namelijk (i) porievrij drukgieteren wat gebruikt wordt om gasporositeitsgebreken te elimineren, en (ii) directe injectie drukgieteren wat gebruikt wordt met zinkgietstukken om schroot te verminderen en opbrengst te verhogen.
Drukgieterijmethode wordt gebruikt waar fijnere onderdelen nodig zijn. Het is met name geschikt voor toepassingen waar veel kleine tot middelgrote onderdelen nodig zijn met goed detail, een fijne oppervlaktekwaliteit en dimensionale consistentie.
Halfvast metaal (SSM) gieten is een gewijzigd drukgieterproces dat de residuele porositeit die normaal in veel drukgieteringen aanwezig is, vermindert of elimineert. In plaats van vloeibaar metaal als voedermateriaal te gebruiken, gebruikt SSM gieten een hogere viscositeit voedermateriaal dat deels vast en deels vloeibaar is. Een gewijzigde drukgietermachine wordt gebruikt om de halfvaste slurry in herbruikbare geharde gereedschapstaalmatrices te injecteren. De hoge viscositeit van het halfvaste metaal, samen met het gebruik van gecontroleerde vormvulcondities, zorgt ervoor dat het halfvaste metaal de vorm in een niet-turbulente manier vult zodat schadelijke porositeit essential kan worden geëlimineerd. SSM gietstukken worden commercieel voornamelijk gebruikt voor aluminium- en magnesiumlegeringen. Deze gietstukken kunnen warmtebehandeld worden tot de T4, T5 of T6 temperaturen. De combinatie van warmtebehandeling, snelle afkoelingsnelheden (door gebruik van ongecoate staalmatrices) en minimale porositeit biedt uitstekende combinaties van sterkte en duktiliteit. Andere voordelen van SSM gieten omvatten de mogelijkheid om complex vormgegeven onderdelen te produceren, netto vorm, drukdichtheid, nauwe dimensionale toleranties en de mogelijkheid om dunne wanden te gieten.
Permanente vormgietproces
Permanente vormgieten is een metaalgietproces dat herbruikbare vormen (permanente vormen) gebruikt, meestal gemaakt van metaal. Het meest gebruikelijke proces gebruikt zwaartekracht om de vorm te vullen. Echter, gasdruk of een vacuüm worden ook gebruikt. Een variant op het typische zwaartekrachtgietproces, genaamd slush gieten, produceert holle gietstukken. Veelvoorkomende gietmetalen zijn aluminium, magnesium, en koperlegeringen. Andere materialen omvatten tin, zink, en loodlegeringen. IJzer en staal worden ook gegoten in grafietvormen. Permanente vormen, hoewel ze langer duren dan één gieting, hebben nog steeds een beperkte levensduur voordat ze uijtgesleten zijn.
Hier zijn de twee helften van de vorm gemaakt van metaal, meestal gietijzer, staal, of refraktaire legeringen. De kaviteit, inclusief de lopers en gietsystemen zijn in de vormhelften gemachineerd. Voor holle onderdelen, worden ofwel permanente kernen (gemaakt van metaal) of zandgebonden kernen normaal gebruikt, afhankelijk van of de kern uit het onderdeel kan worden onttrokken zonder schade na gieten. Het oppervlak van de vorm wordt bedekt met klei of ander hard refraktair materiaal voor verbetering van de levensduur van de vorm. Voor het gieten wordt het oppervlak bedekt met een spray van grafiet of silice, die werkt als smeringsmiddel. Dit heeft twee doelen namelijk (i) het verbetert de stroom van het vloeibare metaal, en (ii) het laat het gegoten onderdeel makkelijker uit de vorm trekken. Het proces kan geautomatiseerd worden, en levert daarom hoge doorvoersnelheden op. Ook produceert het zeer goede tolerantie en oppervlakteafwerking.
Vormen voor het gietproces bestaan uit twee helften. Gietvormen worden doorgaans gevormd uit grijze gietijzer omdat het ongeveer de beste thermische vermoeidingsweerstand heeft, maar andere materialen omvatten staal, brons, en grafiet. Deze metalen worden gekozen vanwege hun weerstand tegen erosie en thermische vermoeiding. Ze zijn meestal niet erg complex omdat de vorm geen instortbaarheid biedt om voor krimp te compenseren. In plaats daarvan wordt de vorm geopend zodra het gietstuk gestold is, wat koue scheuren voorkomt. Kernen kunnen gebruikt worden en zijn meestal gemaakt van zand of metaal. De vorm wordt verwarmd vóór de eerste gietcyclus en daarna continu gebruikt om zo uniform mogelijke temperatuur te behouden tijdens de cycli. Dit vermindert thermische vermoeiding, vergemakkelijkt metaalstroom, en helpt de afkoelingsgraad van het gietmetaal te controleren. Ontluchting vindt doorgaans plaats door de kleine spleet tussen de twee vormhelften, maar als dit niet genoeg is, dan worden heel kleine ontluchtingsgaten gebruikt. Ze zijn klein genoeg om lucht te laten ontsnappen maar niet het vloeibare metaal. Een voederkop wordt ook gebruikt om krimp te compenseren. Dit beperkt doorgaans de opbrengst tot minder dan 60%. Mechanische uitwerpers in de vorm van stiften worden gebruikt wanneer coatings niet genoeg zijn om gietstukken uit de vormen te verwijderen. Deze stiften worden doorheen de vorm geplaatst en laten meestal kleine ronde indrukken op het gietstuk achter.
De vier hoofdtypen permanente vormgieten zijn (i) zwaartekracht, (ii) slush, (iii) lage-druk, en (iv) vacuüm.
Het zwaartekrachtproces begint met het voorverwarmen van de vorm tot 150°C tot 200°C om de stroom te vergemakkelijken en thermische schade aan het gietstuk te verminderen. De vormkaviteit wordt vervolgens bedekt met een refraktair materiaal of een vormwassing, wat voorkomt dat het gietstuk aan de vorm kleeft en de vormlevensduur verlengt. Eventuele zand- of metalenkernen worden dan geïnstalleerd en de vorm wordt dichtgeklemd. Vloeibaar metaal wordt dan in de vorm gegoten. Kort na verstolking wordt de vorm geopend en het gietstuk verwijderd om kansen op koue scheuren te verminderen. Het proces wordt dan opnieuw gestart, maar voorverwarmen is niet vereist omdat de warmte van de vorige gieting voldoende is en de refraktaire coating meestal verschillende gietingen duurt. Het metaal wordt bij de laagst praktische temperatuur gegoten om kraken en porositeit te minimaliseren.
Slush gietproces is een variant van permanente vormgieten om een hol gietstuk te creëren. In het proces wordt vloeibaar metaal in de vorm gegoten en toegelaten af te koelen totdat een schil van materiaal in de vorm gevormd is. Het overblijvende vloeibare metaal wordt dan uitgegoten om een holle schil te laten. Het resulterende gietstuk heeft goede oppervlaktedetail maar de wanddikte kan variëren. Het proces wordt meestal gebruikt voor lage smeltpunt metalen. Het gebruikt minder materiaal dan vast gieten, en resulteert in een lichter en goedkoper product. Holle gegoten figuren hebben doorgaans een klein gat waar het overbodige vloeibare metaal uitgegoten werd. Vergelijkbaar, een proces genaamd 'slush moulding' wordt gebruikt in auto thermoplastische dashboard fabricage, waar een vloeibare hars in een warme, holle vorm wordt gegoten en een viscieuze huid vormt en dan overbodige slush wordt afgegoten, de vorm wordt afgekoeld, en het gemolde product wordt uitgehaald.
Lage-druk permanente vormgieten gebruikt een gas bij lage druk, meestal tussen 20 kPa tot 100 kPa om het vloeibare metaal in de vormkaviteit te duwen. De druk wordt toegepast op de top van het vloeibare metaalbad, wat het vloeibare metaal omhoog een refraktaire gietbuis duwt en uiteindelijk in de bodem van de vorm. De gietbuis reikt tot de bodem van de ladel zodat het vloeibare metaal dat in de vorm geduwd wordt heel schoon is. Geen voederkoppen zijn vereist omdat de toegepaste druk vloeibaar metaal in duwt om te compenseren voor krimp. Opbrengsten zijn normaal meer dan 85% omdat er geen voederkop is en elk metaal in de gietbuis terugvalt in de ladel voor hergebruik. De overgrote meerderheid van lage-druk permanente vormgietstukken zijn van aluminium en magnesium, maar sommige zijn koperlegeringen. Voordelen omvatten heel weinig turbulentie bij het vullen van de vorm vanwege de constante druk, wat gasporositeit en drossvorming minimaliseert. Mechanische eigenschappen zijn ongeveer 5% beter dan zwaartekracht permanente vormgietstukken. Het nadeel is dat cyclus tijden langer zijn dan zwaartekracht permanente vormgietstukken.
Vacuüm permanente vormgieten behoudt alle voordelen van lage-druk permanente vormgieten, plus de opgeloste gassen in het vloeibare metaal worden geminimaliseerd en de schoonheid van het vloeibare metaal is nog beter. Het proces kan dunnewandige profielen aan en geeft zeer goede oppervlakteafwerking. Mechanische eigenschappen zijn normaal 10% tot 15% beter dan zwaartekracht permanente vormgietstukken.
Verbruikbare vormgietprocessen
Verbruikbare vormgieten is een generieke classificatie die zand, kunststof, schil, gips, en investeringsgieten (verloren was techniek) vormgieten omvat. Deze methode van vormgieten omvat het gebruik van tijdelijke, niet-herbruikbare vormen.
Zandgietproces
Zandgietproces, ook bekend als zandvormgietproces, is een van de meest populaire en eenvoudige typen gieten. Het proces gebruikt zand als vormmateriaal. Het is al eeuwenlang gebruikt. Zandgieten toestaat kleinere batches dan permanente vormgieten en tegen lage kosten. Zandgieten staalt de meeste metalen te gieten afhankelijk van het type zand dat voor de vormen gebruikt wordt. Zandgietstukken worden geproduceerd in gespecialiseerde werkplaatsen bekend als gieterijen. Meer dan 70% van alle metaalgietstukken worden geproduceerd via zandgietproces.
Zand voor gieten is relatief goedkoop en voldoende refraktair zelfs voor de productie van staalgietstukken. Naast het zand, wordt een geschikt bindmiddel (meestal klei) gemengd of treedt op met het zand. Het mengsel wordt bevochtigd, typisch met water, maar soms met andere stoffen, om de sterkte en plasticiteit van de klei te ontwikkelen en het aggregaat geschikt te maken voor vormgeven. Het zand wordt typisch in een systeem van frames of vormdozen bevat. De vormkaviteiten en gietsystemen worden gecreëerd door het compacteren van het zand rond patronen die direct in het zand gesneden zijn.
Zandgieten vereist een looptijd van dagen, of soms weken, voor productie bij hoge uitvoersnelheden (1–20 stukken/uur-vorm) en is onovertroffen voor groot-onderdeelproductie. Groen (vochtig) zand heeft bijna geen onderdeelgewichtslimiet, terwijl droog zand een praktische onderdeelmassa limiet heeft variërend van 2.300 kg tot 2.700 kg. Minimum onderdeelgewicht varieert van 0,075 kg tot 0,1 kg. Het zand wordt samengebonden met kleien, chemische bindmiddelen, of gepolymeriseerde oliën (zoals motorolie). Zand kan vaak hergebruikt worden in de meeste operaties en vereist weinig onderhoud.
Zandgieten gebruikt natuurlijk of synthetisch zand (meerzand) wat meestal refraktair materiaal is genaamd silice (SiO₂). De zandkorrels moeten klein genoeg zijn zodat het dicht gepakt kan worden en groot genoeg om gassen gevormd tijdens het metalengieten door de poriën te laten ontsnappen. Grotere vormmatten gebruiken groen zand (mengsel van zand, klei en wat water). Zand kan hergebruikt worden, en overbodig metaal gegoten wordt afgeknipt en hergebruikt ook. De typische zandvorm bestaat uit twee delen, de bovenhelft heet de kop, en het onderdeel is de trek. Het vloeibare stroomt in de kloof tussen de twee delen, genaamd de vormkaviteit. De geometrie van de kaviteit wordt gecreëerd door het gebruik van een houten vorm, genaamd het patroon. De vorm van het patroon is (bijna) identiek aan de vorm van het te gieten onderdeel. Er is een trechtervormige kaviteit. De top van de trechter is de gietbeker terwijl de buisvormige nek van de trechter de spruit is. Het vloeibare metaal wordt in de gietbeker gegoten, en stroomt de spruit af. De lopers zijn de horizontale holle kanalen die de bodem van de spruit met de vormkaviteit verbinden. Het gebied waar een loper aansluit bij de kaviteit heet de poort. Enkele extra kaviteiten worden gemaakt die verbinden met het bovenoppervlak van de vorm. Overbodig vloeibaar metaal gegoten in de vorm stroomt in deze kaviteiten, genaamd voederkoppen. Ze fungeren als reservoirs. Als het metaal in de kaviteit stolt, krimpt het, en het extra metaal uit de voederkoppen stroomt terug naar beneden om gaten in het gegoten onderdeel te voorkomen. Ontluchtingen zijn smalle gaten die de kaviteit met de atmosfeer verbinden om gassen en de lucht in de kaviteit te laten ontsnappen. Kernen worden ingevoegd om binnenoppervlakken van de gegoten onderdelen te creëren. Dit is noodzakelijk aangezien veel gegoten onderdelen binnenste gaten (holle onderdelen) hebben, of andere kaviteiten in hun vorm die niet direct toegankelijk zijn vanuit elk van de vormstukken. Kernen worden gemaakt door zand met een binder te bakken zodat ze hun vorm kunnen behouden wanneer ze behandeld worden. De vorm wordt gemonteerd door de kern in de kaviteit van de trek te plaatsen, en dan de kop erboven te plaatsen. De vorm na montage wordt vergrendeld. Na het gieten wordt het zand afgeschud, en de kern wordt weggetrokken en meestal afgebroken.
Gipsvormgietproces
Gipsvormgietproces is vergelijkbaar met zandgieten behalve dat gips van Parijs (gips, CaSO₄) vervangt zand als vormmateriaal. De gips is niet zuivere gips van Parijs, maar heeft additieven om groene sterkte, droge sterkte, permeabiliteit, en gietbaarheid te verbeteren. Bijvoorbeeld, talk of magnesiumoxide wordt toegevoegd om kraken te voorkomen en insteltijd te verminderen. Toevoeging van kalk en cement beperkt uitdijting tijdens bakken terwijl toevoeging van glasvezel de sterkte verhoogt. Zand kan als vulmateriaal gebruikt worden. De verhouding van ingrediënten is 70% tot 80% gips en 20% tot 30% additieven.
Gips van Parijs is een fijn wit poeder, dat, wanneer gemengd met water een klei-achtige consistentie krijgt en om het patroon gevormd kan worden. Het gipsgietstuk kan afgewerkt worden om zeer goede oppervlakteafwerking en dimensionale nauwkeurigheid te leveren. Echter, het is relatief zacht en niet sterk genoeg bij temperatuur boven 1200°C, dus deze methode wordt hoofdzakelijk gebruikt om gietstukken te maken van non-ferroe metalen zoals zink, koper, aluminium, en magnesium.
Tijdens het gipsvormgieten, eerst, wordt de gips gemengd en het patroon besproeid met een dunne film van scheidingsmiddel om de gips te voorkomen aan het patroon te kleven. De gips wordt dan over het patroon gegoten en de eenheid wordt geschud zodat de gips eventuele kleine kenmerken vult. De gips stolt doorgaans in ongeveer 15 minuten en het patroon wordt dan verwijderd. De vorm wordt dan gebakken, tussen 120°C en 260°C, om eventueel overbodig water te verwijderen. De gedroogde vorm wordt dan gemonteerd, voorverwarmd, en het metaal gegoten. Ten slotte, na het metaal is gestold, wordt de gips van het gegoten onderdeel gebroken. De gebruikte gips kan niet hergebruikt worden.
Aangezien gips lagere thermische geleiding heeft, koelt het gietstuk langzamer af, en heeft daarom een meer uniforme korrelstructuur (d.w.z. minder vervorming, minder resterende spanningen).
Doorgaans duurt de vorm minder dan een week om voor te bereiden, waarna een productiesnelheid van 1 eenheid tot 10 eenheden/uur.vorm bereikt wordt, met items zo massief als 45 kg en zo klein als 30 gram met zeer goede oppervlakteafwerking en nauwe toleranties. Gipsvormgieten is een goedkope alternatief voor andere vormgevingsprocessen voor complexe onderdelen vanwege de lage kosten van de gips en zijn vermogen om nabij-netto-vorm gietstukken te produceren.
Schilvormingsproces
Schilvormingsproces, ook bekend als schilvormgieten, is een verbruikbaar vormgietproces dat een hars bedekt zand gebruikt om de vorm te vormen. Schilvormen is vergelijkbaar met zandgieten, maar de vormkaviteit wordt gevormd door een geharde 'schil' van zand in plaats van een fles gevuld met zand. Het gebruikte zand is fijner dan zandgietzand en wordt gemengd met een hars zodat het door het patroon verwarmd kan worden en gehard kan worden tot een schil rond het patroon. Vanwege de hars en fijner zand, geeft het een veel fijner oppervlakteafwerking. Het proces is gemakkelijk geautomatiseerd en nauwkeuriger dan zandgieten. Dit proces is ideaal voor complexe items die klein tot middelgroot zijn en die hogere precisie nodig hebben. Vergeleken met zandgieten, heeft dit proces betere dimensionale nauwkeurigheid, een hogere productiesnelheid, en lagere arbeidsvereisten.
In schilvormingsproces, zoals zandgieten, wordt vloeibaar metaal in een verbruikbare vorm gegoten. De vorm is een dunwandige schil gecreëerd door een zand-hars mengsel rond een patroon toe te passen. Het patroon, een metaalstuk in de vorm van het gewenste onderdeel, wordt hergebruikt om meerdere schilvormen te vormen. Een herbruikbaar patroon staat hogere productiesnelheden toe, terwijl de eenmalige vormen complexe geometrieën toestaan te gieten. Schilvormingsproces vereist het gebruik van een metaalpatroon, oven, zand-hars mengsel, dumpdoos, en vloeibaar metaal.
Schilvormingsproces staat het gebruik van zowel ferroe als non-ferroe metalen toe, meest algemeen gebruikmakend van gietijzer, koolstofstaal, legeringstaal, roestvrij staal, aluminiumlegeringen, en koperlegeringen. Typische onderdelen zijn klein-tot-middelgroot in grootte en vereisen hoge nauwkeurigheid, zoals tandwielbehuizingen, cilinderkoppen, verbindingsstangen, en hefboomarmen.
Schilvormingsproces levert betere oppervlaktekwaliteit en toleranties. Het proces bestaat uit het maken van het 2-deelige metaalpatroon (bijv. aluminium of staal) dat vervolgens verwarmd wordt tot tussen 175°C tot 370°C, en vervolgens bedekt met een smeringsmiddel (bijv. silicone spray). Elk van de verwarmde half-patronen wordt bedekt met een mengsel van zand en een thermohardende hars/epoxy binder. De binder lijmt een laag zand aan het patroon, vormend een schil. Het proces kan herhaald worden om een dikker schil te krijgen. Na dit, wordt de samenstelling gebakken om te cureren. De patronen worden dan verwijderd, en de twee half-schillen samengevoegd om de vorm te vormen. Het metaal wordt dan in de vorm gegoten. Wanneer het metaal stolt, wordt de schil gebroken om het onderdeel te krijgen.
Investeringsgietproces
Investeringsgietproces is ook bekend als verloren-was gietproces. Het is een proces dat duizenden jaren geoefend is, met het verloren-was proces als een van de oudste bekende metaalvormgevende technieken. Van 5000 jaar geleden, toen bijenwas het patroon vormde, tot vandaag de dag hoge technologie wassen, refraktaire materialen en specialistische legeringen, waarborgen de gietstukken hoogwaardige componenten geproduceerd met de sleutelvoordelen van nauwkeurigheid, herhaalbaarheid, veelzijdigheid en integriteit.
Investeringsgieten leent zijn naam van het feit dat het patroon geïnvesteerd is, of omringd, met een refraktair materiaal. De waspatronen vereisen extreme zorg want ze zijn niet sterk genoeg om krachten te weerstaan die tijdens het vormmaken worden ontmoet. Een voordeel van investeringsgieten is dat de was hergebruikt kan worden.
De stappen in het investeringsgietproces zijn (i) waspatronen worden geproduceerd door injectie moulding, (ii) meerdere patronen worden gemonteerd aan een centrale wasspruit, (iii) een schil wordt gebouwd door de samenstelling in een vloeibare keramische slurry te dompelen en dan in een bed van extreem fijn zand en er kunnen verschillende lagen nodig zijn, (iv) De keramiek wordt gedroogd, de was wordt uitgebrand en de keramiek wordt gebakken om alle was te verbranden, (v) de schil wordt gevuld met vloeibaar metaal door zwaartekracht gieten. Bij verstolking worden de onderdelen, poorten, spruit en gietbeker één vast gietstuk. Hol gieten kan gemaakt worden door overbodig metaal uit te gieten voordat het stolt, (vi) na het metaal stolt, wordt de keramische schil afgebroken door trilling of waterstralen, en (vii) de onderdelen worden van de spruit afgezaagd met een hoge snelheid wrijfzaag en kleine afwerking wordt aan het eindonderdeel gegeven.
Het proces is geschikt voor herhaalbare productie van netto vorm componenten uit een verscheidenheid aan verschillende metalen en hoge prestatie legeringen. Hoewel doorgaans gebruikt voor kleine gietstukken, is dit proces gebruikt om complete vliegtuigdeurframes te produceren, met staalgietstukken tot 300 kg en aluminiumgietstukken tot 30 kg. Vergeleken met andere gietprocessen zoals drukgieteren of zandgieten, kan het een duur proces zijn. Echter, de componenten die geproduceerd kunnen worden met investeringsgieten kunnen ingewikkelde contouren incorporeren, en in de meeste gevallen worden de componenten nabij-netto-vorm gegoten, dus vereisen weinig of geen herwerk na gieten.
Vacuümgietproces
Dit proces wordt ook wel tegen-zwaartekracht gieten genoemd. Het proces wordt gebruikt wanneer luchtafsluiting een probleem is, er ingewikkelde details of onderinsnijden zijn, of als het materiaal vezel of draad versterkt is. Het is in basis hetzelfde proces als investeringsgieten, behalve voor de stap van het vullen van de vorm wat stap (v) hierboven is. In dit geval wordt het materiaal omhoog in de vorm gesogen door een vacuümpomp. De vorm verschijnt in een geïnverteerde positie van het gebruikelijke gietproces, en wordt in de fles met het vloeibare metaal gelowerd. Een voordeel van vacuümgieten is dat door de druk voor korte tijd vrij te geven na de vorm gevuld is, het ongestolde metaal terug in de fles kan worden vrijgegeven. Dit stelt creatie van een hol gietstuk toe. Aangezien de meeste warmte wordt afgevoerd van het oppervlak tussen de vorm en het metaal, stolt het deel van het metaal dichtst bij het vormoppervlak altijd eerst. De vaste front reist naar binnen in de kaviteit. Dus, als het vloeibare een heel korte tijd na het vullen afgegoten wordt, dan is het mogelijk om een zeer dunwandig hol object te krijgen.
Verdampend patroon gietproces
Verdampend patroon gietproces is een type gietproces dat een patroon gebruikt gemaakt van een materiaal dat verdampt wanneer het vloeibare metaal in de vormkaviteit wordt gegoten. Dit betekent dat er geen behoefte is om het patroonmateriaal uit de vorm te verwijderen vóór gieten. Het meest voorkomende verdampend-patroon materiaal dat gebruikt wordt is polystyreen schuim. De twee hoofprocessen zijn lost foam gieten en full mould gieten.
Lost foam gieten is een type verdampend-patroon gietproces dat vergelijkbaar is met investeringsgieten behalve schuim wordt gebruikt voor het patroon in plaats van was. Dit proces profiteert van het lage kookpunt van schuim om het investeringsgietproces te vereenvoudigen door de noodzaak te verwijderen om de was uit de vorm te smelten.
Full mould gieten is een verdampend-patroon gietproces dat een combinatie is van zandgieten en lost foam gieten. Het gebruikt een uitgebreid polystyreen schuim patroon wat dan omringd wordt door zand, veel zoals zandgieten. Het metaal wordt dan direct in de vorm gegoten, wat de schuim bij contact verdampt.
Het hoofdverschil is dat lost-foam gieten een ongebonden zand gebruikt en full-mould gieten een gebonden zand (of groen zand) gebruikt. Omdat dit verschil vrij klein is, is er veel overlap in de terminologie. Er zijn veel niet-proprietaire termen die gebruikt zijn om deze processen te beschrijven. Deze omvatten kaviteitloos gieten, verdampende schuim gieten, schuimverdampingsgieten, verloren patroon gieten, het castral proces, en uitgebreid polystyreen moulden. Proprietaire termen gebruikt omvatten Styro-cast, Foam cast, Replicast, en Policast.
Productieproces
- Premium zandgietoplossingen voor industriële toepassingen
- Vier Belangrijke Gieterijprocessen Uitgelegd
- Hoe 3D-printen Zandgieten Revolutioneert: Een Praktische Gids
- Optimaliseren van patroontoelatingen voor nauwkeurige metalen gietstukken
- Top 15 metalen gietpatronen die elke industrie moet kennen
- Veelvoorkomende gietfouten in de metallurgie: oorzaken en preventie
- Efficiënte Snel Prototyping voor Zandgieten – Versnel Ontwerp en Validatie
- Kwaliteit in gietproductie waarborgen: bewezen traceerbaarheidspraktijken
- De Juiste Inconel-legering Kiezen voor Hoogtemperatuur Gieten op Verloren Wasmodel
- Aluminium gieten onder de knie krijgen: 5 bewezen technieken voor superieure resultaten
- Refractaire metalen & legeringen: essentiële hoge-temperatuur materialen voor luchtvaart