



De evolutie van continue gieten in de staalproductie: cruciale historische inzichten
Continue gieten (CG) van staal, als methode voor de verstolling van vloeibaar staal, heeft een relatief korte geschiedenis – niet veel langer dan de zuurstofstookproductie. In tegenstelling tot andere processen in de staalproductie is continue gieten de cruciale schakel tussen de vloeibare en vaste fase en moet het omgaan met zowel metallurgische effecten als mechanische uitdagingen tegelijkertijd.
Continue gieten transformeert vloeibaar staal op continue basis in vast staal en omvat diverse belangrijke commerciële processen. Deze processen zijn de meest efficiënte manier om grote volumes vloeibaar staal te verstollen tot eenvoudige vormen voor verdere verwerking. Het CG-aandeel in de wereldwijde staalindustrie bedraagt nu ongeveer 96% van de ruwe staalproductie, tegenover slechts 4% in 1970.
Continue gieten onderscheidt zich van andere verstollingsprocessen door zijn stationaire aard. Het vloeibare staal verstolt tegen de wanden van de kokervorm terwijl het gelijktijdig vanaf de bodem van de kokervorm wordt onttrokken met een snelheid die de vast/ vloeibaar grenslaag op een constante positie houdt. Het proces werkt het beste wanneer al zijn aspecten op deze stationaire manier functioneren.
Kosten en efficiëntie
Relatief tot andere gietprocessen heeft continue gieten doorgaans hogere investeringskosten, maar lagere exploitatiekosten. Het is de meest kosten- en energie-efficiënte methode om halfabrikaten van staal in massa te produceren met consistente kwaliteit in diverse afmetingen en vormen. Dwarsdoorsneden kunnen rechthoekig zijn (voor latere walsing tot platen of bladen), vierkant of rond (voor lange producten en naadloze buizen), en zelfs 'dog-bone' vormen (voor walsing tot I- of H-profielen).
Moderne continue gietmachines bestaan uit gemodulariseerde technologische/mechatronische pakketten die een snelle ontwerpfase, korte projectuitvoeringstijd en snelle productie-opstart na de eerste heat mogelijk maken. Van metallurgisch oogpunt bezitten state-of-the-art machines functies voor draadbehandeling via speciale koeling en zachte reductietechnologieën. Geavanceerde procesmodellen laten onlinesimulatie en closed-loop controle toe om productkwaliteit en productiviteit verder te optimaliseren. Robotische eenheden voeren taken uit in gevaarlijke gebieden en verbeteren de operationele betrouwbaarheid zonder menselijke ingripping. De innovatiesnelheid is sinds de commerciële lancering in de jaren '50 bijzonder hoog geweest. Visies en eerste ontwikkelingspogingen in de jaren '60 en '70 alsook benchmarks in de jaren '80 zijn waargenomen.
Vroege ontwikkelingsfasen
Tijdens de vrij lange incubatieperiode vóór de jaren '50 kwamen belangrijke ontwikkelingsstimuli van de non-ferro-industrie, die CG-processen al toepaste – met name volgens het bewegende-kokervormprincipe – met gietwielen en/of banden om de kokervormwrijving te overwinnen. Later voegden originele ideeën van staalproducenten verschillende mijlpalentoe aan de toepassing van CG op staal, hoofdzakelijk gebaseerd op een proces met een stationaire, oscillerende kokervorm.
Het idee van continue gieten
Het idee om het gietproces productiever te maken door continuïteit wordt toegeschreven aan J. Laing, die in 1843 in de VS een octrooi aanving na succesvolle tests van een machine voor horizontaal continue gieten van buizen en platen uit laagsmeltende metaallegeringen. In dit octrooi stelde Laing voor het vloeibare metaal vanuit een verticale reservoir via een aflopende rin naar een voorverwarmde horizontale kokervorm met een ingevoegde mandrel te voeden, die om zijn as roteerde om aanbakken te voorkomen. De buis werd gekoeld bij de uitgang van de kokervorm.
Bessemers dubbele-rolgietmachine
verdere ontwikkeling wordt toegeschreven aan Henry Bessemer, die in 1857 in het VK een apparaat – de zogenaamde dubbele-rolgietmachine – voorstelde en octrooeerde. Hierbij werd vloeibaar staal tussen twee watergekoelde trommels gegoten, en het resulterende vaste blad werd door gebogen geleidingsplaten onttrokken, waar het continu op maat werd gezaagd en verder via veerbelaste rollen werd afgevoerd (Fig. 1). Bessemer verfolgde deze technologie waarschijnlijk niet, met hogere prioriteit voor de ontwikkeling van het staalproductieproces zelf.
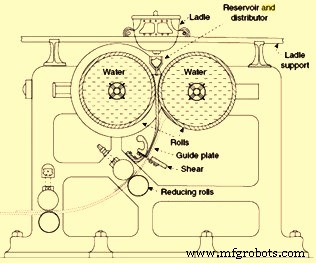
Het duurde meer dan 100 jaar voordat continue gieten van staal een massaproductietechnologie werd, maar dan met een ander ontwerp dan dat van de dubbele-rolgietmachine, die industriëel is toegepast op lichte legeringen.
In latere ontwikkelingen implementeerde Bessemer een loopbak met stootkraan voor slaginrichting. De 250 mm × 250 mm kokervorm onder de loopbak omvatte een hydraulische ram om het blok omhoog te duwen voor een beoogde directe walsing zonder herverhitting. Dit was een voorloper voor het afsluiten van het onderste einde van de kokervorm met een startstaaf (dummy bar).
Göran Fredrik Göransson van Zweden introduceerde in 1858 een met een stootkraan uitgeruste pan voor de overdracht van vloeibaar staal van het blaasvat naar de gietput via een hijskraan. Deze werd in 1859 door Henry Bessemer vervangen door een zwenktype apparaat – de eerste panwendel. De eerste panschuif werd in 1885 bedacht door David D. Lewis.
Verdere mijlpalentoe
De volgende stap werd gezet door Benjamin Atha in 1886. Volgens zijn octrooiaanvraag was de hoge, watergekoelde, bodemloze kokervorm direct met de loopbak verbonden, terwijl de startstaaf een klauwvormige kop had en het resulterende blok intermitterend werd onttrokken met aangedreven onttrekkingsrollen. De methode werd in het begin van de 20e eeuw voor semi-commerciële productie van blokken van 100 mm vierkant gebruikt, maar bereikte geen massaproductie. Onafhankelijk hiervan octrooeerde R.M. Daelen in 1889 een vergelijkbaar (niet daadwerkelijk gebruikt) apparaat met vliegende zaag.
De eerste gietmachine, gebouwd door een echte machinebouwer – Arthur McKee Co. uit Cleveland, Ohio, in 1915 – was ontworpen door John T. Rowley (VS) al met buigen en ontbuigen en blokformaten van 45×45 mm tot 75×75 mm in lengtes van 10 tot 50 meter (zonder vliegende afzaag). Er was onregelmatige lengtecontrole als gevolg van overmatige kokervormwrijving, wat leidde tot willekeurig aanbakken en scheuren van de schil.
Het concept om een korte kokervorm heen en weer te laten bewegen om wrijving te verminderen, werd in 1921 geoctrooeerd door Cornelius W. van Ranst (VS). Siegfried Junghans (Duitsland) implementeerde voor het eerst kokervormoscillatie in de jaren '30. Zijn machine werd initieel bij Wieland-Werke gebruikt voor het gieten van messing. De kokervorm bestond uit een koperen buis, open aan beide kanten en omgeven door een watermantel. Het vloeibare metaal werd van bovenaf toegevoerd, en het verstolde metaal werd door rollen van de bodem onttrokken. Een speciaal systeem past de toevoersnelheid aan de onttrekkingssnelheid aan, zodat het vloeibaarniveau in de kokervorm constant bleef. Dit was een essentieel deel van de technologie en een levend voorbeeld van het automatiserings- en controlevoordeel van CG. De kokervorm werd gesmeerd en kreeg een op- en neergaande oscillerende beweging om aanbakking van het vaste metaal aan de kokervormwanden te voorkomen. Deze functie werd uiteindelijk geadopteerd voor continue gieten van stalen. Vliegende zagen waren in de put onder de installatie geplaatst voor continue afzaag van de blokken op de gewenste lengte. Een dergelijk schema was succesvol en werd breed toegepast voor continue gieten van koper- en aluminiumlegeringen in Duitsland, VS en toenmalige USSR. Het Junghans-proces werd vanaf 1937 toegepast op magnesium voor het gieten van ronde blokken van 200 mm diameter voor extrusie en platen tot afmetingen van 100×600 mm. Fig. 2 toont de Junghans-methode. Later voegde Junghans direct waterpersen op het blok toe en maakte veel innovaties in de toevoer- en verdelingssystemen.
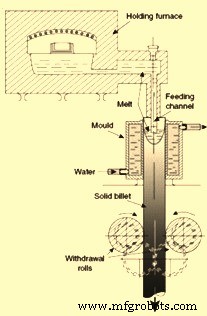
Vergeleken met het permanente kokervormgieten dat eerder werd gebruikt, had de Junghans-methode de volgende voordelen:
- Werkelijk continu proces met geavanceerde automatiseringsmogelijkheden, wat hogere productiviteit met minder personeel toeliet
- Herhaalbare gietregimes die herhaalbare blokkwaliteit mogelijk maakten
- Betere voeding van de centrale delen van blokken met corresponderende toename in zuiverheid
- Meer uniforme structuur doorheen het blok
- Betere gasonttrekking tijdens gieten via het vloeibare deel van het blok
- Minder afvalmateriaal
Toch loste de Junghans-methode niet alle problemen van permanente kokervormgieten op, voornamelijk omdat warmteonttrekking voornamelijk via de kokervormwanden verliep. Hierdoor was de somp van het blok diep, de verstolde schil onderhevig aan hoge thermische gradienten, en vereiste de luchtspaltvorming lage gietssnelheden – met andere woorden langere verstollingstijden. Grotere blokken (300–500 mm diameter) kende een inhomogene structuur en chemische samenstelling (macro-segregatie). De lange kokervormen die nodig waren voor goede koeling, vereisten een zeer fijn afwerk van de binnenoppervlakte.
Direct Chill (DC) technologie
Om deze tekortkomingen te elimineren, was een technologie nodig waarbij warmte voornamelijk via het vaste deel van de gieting wordt onttrokken. De somp moest minder diep zijn met een platter verstollingsprofiel. Macro-segregatie, structuur-inhomogeniteit en radiale spanningen moesten veel minder uiting vinden. Deze behoeften werden vervuld door een nieuwe technologie, bijna gelijktijdig en onafhankelijk in Duitsland en de VS ontwikkeld: 'direct chill (DC) technologie'. Deze werd snel gecommercialiseerd en industriëel toegepast.
Het DC-gietproces verloopt als volgt: vloeibaar metaal wordt van bovenaf in een open, relatief korte watergekoelde kokervorm gegoten, die aanvankelijk aan de bodem wordt afgesloten door een startblok verbonden met een hydraulisch of mechanisch verlaagdingssysteem. Zodra het vloeibaarniveau in de kokervorm een bepaald niveau bereikt, wordt de ram verlaagd en het vaste deel van het blok naar beneden onttrokken. De vloeibare metaaltoevoersnelheid en gietssnelheid worden afgestemd zodat het vloeibaarniveau in de kokervorm constant blijft. Zodra de vaste schil uit de onderkant van de kokervorm komt, wordt water in vorm van sproeien of waterfilm op het oppervlak aangebracht. De koeling van het vaste blok wordt verder geïntensiveerd door het in een met water gevulde put te verlagen (wat het proces ook veiliger maakt, want bij een breakout wordt vloeibaar metaal snel gekoeld in een grote hoeveelheid water). Het proces is semi-continu. Zodra de ram zijn laagste positie in de put bereikt, stopt het gieten en wordt het blok uit de put gehaald.
DC-gieten had een unieke kenmerk dat het duidelijk onderscheidt van eerdere giettechnologieën: de verstolling vindt plaats in een smalle laag van de gieting binnen en onder de kokervorm. Tijdens de stationaire fase van het gieten blijft de vorm en afmetingen van deze regio constant en herhaalbaar van heat tot heat. Door de vloeibare metaalverdeling tijdens het vullen van de kokervorm, directe koeling onder de kokervorm en de gietssnelheid te controleren, kunnen de vorm en afmetingen van de verstollingsregio's binnen optimale grenzen worden gehouden. Omdat deze vorm en afmetingen de thermische gradienten bepalen en verantwoordelijk zijn voor scheurvorming, macro-segregatie en structuurhomogeniteit, kan het optreden van deze defecten ook worden gecontroleerd.
Voordelen van DC-gieten ten opzichte van de Junghans-methode:
- Aanzienlijk verminderde centrumlijnsegregatie
- Verhoogde dichtheid van het centrale deel van het blok
- Fijnere en meer homogene structuur met verbeterde mechanische eigenschappen
- Betere oppervlaktekwaliteit
- Lagere exploitatiekosten
Rossi's bijdrage en de eerste commerciële staalgietmachine
De eerste CG-machine voor non-ferro metaal werd in 1937 door Rossi, een ondernemer, bij Scovill Manufacturing Co. in Waterbury geïnstalleerd, die verschillende CG-processen van die tijd toepaste. De continue gietmachine (Fig. 3), met oscillerende kokervorm plus directe koeling met waterpersen eronder, leek eenvoudig, maar had een uitgebreid systeem voor de toevoer en voeding van vloeibaar metaal. Dit omvatte: (i) volledig afgeschermde vloeibare metaaloverdracht van de pan via een trechter naar twee inductie-verwarmede en geïnzerte houderbakken, parallel geschakeld, (ii) daaruit afgeschermde overdracht naar een kleine, geïnzerte tussendoorvoerbak door inertgasdruk (met complete slaginrichting) via weerstandsverwarmde kanalen, uitgerust met een metaalniveau-indicator, en (iii) vervolgens zwaartekrachtvoeding via een andere weerstandsverwarmde kanaal in de gasafgeschermde kokervorm. Rossi garandeerde een ononderbroken casterbedrijf van zeven dagen, wat vanaf de start werd gehaald.
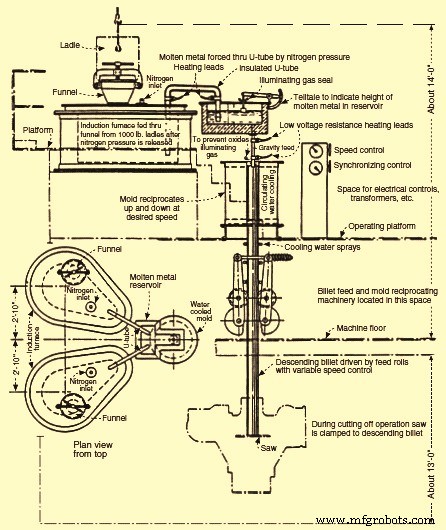
Gestimuleerd door dit succesvolle voorbeeld uit de non-ferro-industrie, werden de pogingen om CG-technologie op staal toe te passen, geleidelijk geïntensiveerd. De meeste dergelijke ontwikkelingen werden echter tijdens en kort na de Tweede Wereldoorlog sterk beperkt. Weinig details kwamen in die periode naar buiten door de algemene geheimhouding. Edward R. Williams, president van 'Vulcan Mold and Iron Co.', koos voor een lange, stationaire kokervorm en probeerde de wrijving te verminderen door intermitterende draadonttrekking. Zijn octrooiaanvraag omvatte een rolapron-draadondersteuning vereist voor plategieten. Hij startte in 1942 samen met Republic Steel een grote proefgietmachine voor blokken van 100×100 mm en mini-platen van 75×215 mm. Een verdere proefunit werd in 1948 met Babcock & Wilcox gebouwd, uitgerust met geavanceerde functies als automatische kokervormniveaucontrole en TV-toezicht.
Op basis van een stationaire vaste kokervorm werden toen in VS, Groot-Brittannië, Rusland (toen USSR), Japan, Oostenrijk en Frankrijk veel gelijkaardige pogingen ondernomen. Deze gietpogingen werden belemmerd door kokervormwrijving en waren minder succesvol dan de vroege proefgietingen van staal met de oscillerende Junghans-Rossi kokervorm. In 1949 startte Junghans zijn eigen proefgietmachine, gevoed door een 1-ton Bessemer-converter. Na de start sloot hij een samenwerkingsovereenkomst met Mannesmann, die in 1950 hun proefgietmachine in Huckingen startte. In 1952 voegden de Duitse en Oostenrijkse CG-ontwikkelaars krachten samen, later wijzenden ze Demag als hun machinebouwer aan in 1956, wat leidde tot de groepsacroniem DMB (Demag-Mannesmann-Böhler).
Rossi, die op zichzelf gesteld was, leverde zijn eerste staalgietmachine, gebouwd door Koppers Co., die in 1949 bij Allegheny Ludlum in bedrijf ging. Deze caster was voor bloksectie rond 150 mm diameter en mini-plaat 75×380 mm. Rossi gaf garanties voor casterproductiviteit van 20 ton/uur en productkwaliteit. Deze caster wordt beschouwd als de allereerste poging tot een commerciële caster voor staal. De caster is weergegeven in Fig. 4. Naast de zichtbare kenmerken had deze caster inerte gasscherming van loopbak en kokervorm alsmede weerstandsvoorverhitting van de niet-gedompelde gietbuis. Voor eventuele toepassing van een gedompelde inlaatbus (SEN) op dunne platen, stelde Rossi een trechtervormige bovenste kokervormhelft voor en octrooeerde deze, maar gebruikte hem niet.
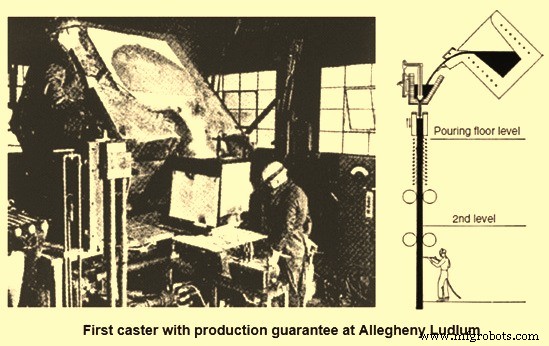
Rossi richtte het ingenieursbureau 'Continuous Metalcast Inc.' op met Allegheny en Koppers als aandeelhouders en ontving vier meer orders van specialiteitstaalfabrikanten in VS, Engeland, Zweden en Frankrijk. Voor overseas zaken werd in 1954 Concast AG in Zürich, Zwitserland, door Rossi opgericht. Zo ontstonden twee grote rivaliserende groepen in casterontwerp en -levering aan het begin van de CG-industrialisatie, naast veel machinebouwinitiatieven van kleinere capaciteit. Een zekere overeenstemming tussen de twee groepen werd bereikt na de implementatie van het gebogen kokervormconcept, toen zowel het DMB-consortium als de Concast-groep in 1963 een joint venture oprichtten: MBC (Mannesmann-Böhler-Concast) in Zürich.
Initieel was CG-ontwikkeling in staal gericht op de productie van specialiteitenstallen waar potentiële opbrengstwinst de grootste kostenvordeel bood. Ook was kleinere pancapaciteit beter verenigbaar met lagere casterdoorvoersnelheid. Een verder obstakel voor adoptie door grote producenten was het mislukken van pogingen om rimming-stalen van acceptabele oppervlaktekwaliteit te produceren. Vroege pogingen in plategieten waren daarom beperkt tot de productie van mangaan-silicium (Mn-Si) gedood platenkwaliteiten. Alleen de overgang naar aluminium (Al) gedood staal en parallelle verbeteringen in draadoppervlaktekwaliteit opende de weg tot bredere toepassing van continue gieten voor zowel vlakke als lange producten. Hierbij werd de ontwikkeling in secundaire staalproductie een vitale voorwaarde, even belangrijk voor casterproductiviteit en productkwaliteit.
Typen continue gietmachines
In de loop van de ontwikkeling van continue gietmachines zijn verschillende typen gerealiseerd met significante verschillen in ontwerphoogtes (Fig. 5). Sommige typen hadden beperkte casterproductiviteit, hetzij door beperkte ondersteuningslengte (verticale casters), hetzij door gietssnelheid beperkt door hoge kokervormwrijving (horizontale casters). Daarnaast waren er ook kenmerkende verschillen met betrekking tot productkwaliteit.
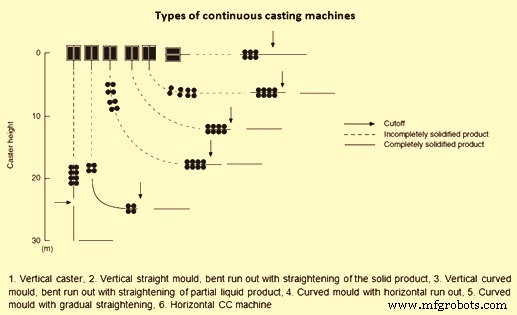
De verticale gietmachine was het natuurlijke machineontwerp, gietend met zwaartekracht en ook een symmetrische macrostructuur garanderend; maar casterproductiviteit werd sterk beperkt door machinehoogte. Diverse pogingen in de CG-geschiedenis waren opmerkelijk om de machinelengte bij lage bouwhoogte te verlengen door draadbuigen en -rechtzetten, bijv. de blokgietmachine van Rowley en een meer geavanceerd voorstel van Tarquinee en Scovill. Om inwendige scheuringen te voorkomen, zijn diverse ontwerpregels ontwikkeld, gebaseerd op kritieke vervorming en vervormingssnelheid aan de vast/vloeibaar grenslaag, wat leidde tot afzonderlijke buig- en rechtzettingszones over diverse rolparen.
Met de komst van het gebogen kokervormgietprincipe, geïntroduceerd in 1963 door pionierproeven bij Mannesmann Huckingen en Von Moos Staal, werd de benodigde bouwhoogte aanzienlijk verminderd. Dit castertype initieerde snelle groei van CG-toepassing bij continue gieten van blokken en blooms, met name in kleine blokgietschoppen die bestaande gebouwen konden gebruiken. Bij plategieten kwam het wijdverspreide gebruik van het gebogen kokervormontwerp in recente jaren echter tot een duidelijke stop vanwege de geaccentueerde kwartband-accumulatie van macro-insluitingen en/of argon-bellen. Daarom worden nieuwe gietmachines nu uitsluitend gebouwd als recht kokervorm/buig-type, en worden bestaande gebogen kokervormmachines steeds vaker gereviseerd.
Temperatuurcontrole en panneontwikkeling
Vanaf het begin van de CG-ontwikkeling was vloeibaar staaltemperatuurcontrole een grote zorg. Dit was een groot obstakel voor kleine pancapaciteiten met grote oppervlakte/volume-verhouding. Terwijl vroege proefcasters direct gevoed werden uit de smelt- of houderovens, was dit niet praktisch voor grootschalige operaties. Een vroege benadering die Halliday bij Barrow Steel Works in Engeland nastreefde, was het gebruik van een volledig afgesloten lip-pan die tijdens gieten kon worden verwarmd door een can-jet-brander door het pandeksel, wat gietttijden tot 2 uur toeliet vanuit een 7-ton pan. Halliday insistte ook op hoge pan-voorverhitting. Voor grotere capaciteiten waren lip-pannen niet praktisch, dus pannen met stootkraan-stroomcontrole werden geïntroduceerd. Het gebruik van stootkraancontrole was echter niet goed geschikt voor de toenemende verblijftijd van het metaal. Een grote vooruitgang in operationele betrouwbaarheid en casterproductiviteit werd bereikt door de implementatie van de panschuif.
Ontwikkelingen sinds de jaren '80
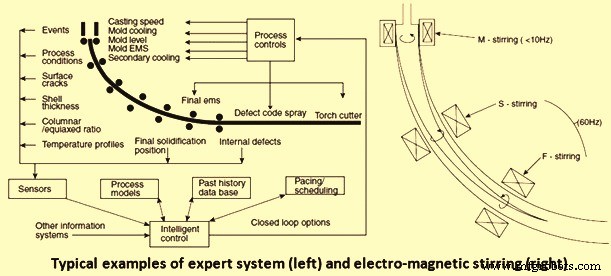
Sinds de jaren '80 hebben een groot aantal ontwikkelingen plaatsgevonden om de prestaties van continue giettechnologie voor stalen te verbeteren. Deze verbeteringen betreffen: panbehandelingen van vloeibare stalen, pan-naar-loopbak en loopbak-naar-kokervorm overdracht van vloeibaar metaal, in de loopbak (loopbakmetallurgie), in kokervormen en primaire koeling (elektromagnetische roering etc.), in secundaire koeling en gegoten metaalondersteuning (elektromagnetische roering en luchtmistkoeling etc.), snijden en koelen van het gegoten staal (omkeertype koelbedden), en automatisering en procescontrole. Fig. 6 geeft typische voorbeelden van expertsystemen en elektromagnetische roering.
Productieproces
- Detecteren en controleren van insluitsels in continuaal gegoten staal voor superieure kwaliteit
- Geavanceerde automatisering & modellering in continu staalgieten
- Premium continu gietmouldpoeders voor superieure staalproductie
- De toepan: sleutel tot kwaliteit bij continu staalgieten
- Essentiële Gids voor Continu Gieten van Staal: Proces & Voordelen
- Kokken: Het cruciale onderdeel bij continu staalgieten
- Essentiële fasen bij het ontwerpen en bouwen van een staalfabriek
- Voorkomen van Breakouts bij Continu Gieten van Staal: Oorzaken, Gevolgen en Oplossingen
- Pon en Matrijs Prestaties Optimaliseren met Premium Gereedschapstaalkwaliteiten
- Zacht, roestvrij of toolstaal: hoe kiest u het beste materiaal voor uw project
- Premium roestvrij staal oplossingen voor snijden, slijpen en afwerken