



Precisie Plaatwalsen: Vervaardiging van Hoogwaardige Staalplaten in Onze Walz
Platenstaal wordt gedefinieerd als een plat, als-gewalst of warmtebehandeld product met een dikte van ten minste 5 mm en een breedte van ten minste 1.200 mm. Platenstaal is een wijd gebruikt staalproduct. Het valt normaal in de categorieën koolstofstaal, hoog-sterkte laag-gelegeerd (HSLA) staal, en gelegeerd staal. Voor structurele toepassingen overschrijdt platenstaal normaal niet 0,3% koolstof en 1,5% mangaan. Staalplaten van grotere dikte zijn nodig voor wolkenkrabbers, boorplatforms op de hoge zee, bruggen met reuzenspannen, slanke windturbines, pijpleidingen, gashouders met enorme drukken, graafmachines, mobiele kranen, containerschappen, en cruiseschepen etc. Deze toepassingen vereisen hoge kwaliteit en hoge sterkte in de platen voor betrouwbaarheid.
Marktvragen en producteisen
De belangrijkste trend in het staalplaat is de vraag naar platen met toenemend hogere sterkten, hoge zwaarte, hardheid, en goede lasbaarheid. Primere kwaliteit in termen van dikte, breedte, profiel, vlakheid, rechthoekigheid, en een homogene microstructuur worden eveneens verwacht met alle staalkwaliteiten en zelfs extreme afmetingen. Tegelijkertijd worden steeds strakkere toleranties gevraagd met betrekking tot dimensionale nauwkeurigheid en vlakheid. Om aan deze eisen te voldoen, moeten plaatwalserijen de mogelijkheden hebben voor een groot bereik aan productmix met een hoge proportie hoog-sterkte platen te produceren, en daarom zijn nieuwe plaatwalserijen ontworpen voor een grote verscheidenheid aan productietechnologieën. Daarnaast wordt onbeperkte samenstelling van de walscampagnes gevraagd met grote variaties in termen van dikte, breedte, en staalkwaliteiten van de ene plaat naar de volgende zonder negatieve effecten op de productiviteit (schema-vrij walsen).
De eisen die normaal aan zware plaat worden gesteld zijn: (i) Het moet de gespecificeerde afmetingen bezitten binnen strakke toleranties en met goede vlakheid (de diktes kunnen variëren van 5 mm tot 500 mm en breedtes van ongeveer 1.200 mm tot 5.500 mm), (ii) het moet de treksterkte- en trekkrachtwaarden bezitten die door de ontwerpers nodig zijn (treksterktes variërend van ongeveer 235 MPa tot boven 1.100 MPa), (iii) het moet de zwaartewaarden bezitten die door de ontwerpers nodig zijn, zelfs, in veel gevallen, lage-temperatuur zwaarte, (iv) het moet goede bewerkbaarheid bezitten (zoals vervormbaarheid en lasbaarheid), en (v) indien vereist, het moet weerstand bezitten tegen corrosie als resultaat van, bijv. aanval door waterstof in H2S-dragende gassen (zure gas), of een zekere weerstand tegen atmosferische corrosie (weerbestendigheid). Voor de productie van staalplaten voor pijpleidingen in zure-gas-dienst is weerstand tegen waterstof-geïnduceerde barsting de belangrijkste factor. Voor offshore mariene toepassingen, met name in die regio's waar temperaturen erg laag vallen tijdens de winter, moeten staalplaten eigenschappen bezitten zoals hogere sterkte, grotere plaatdikte, en ultra-lage-temperatuur zwaarte (uitstekende letselkarakteristieken bij lage temperaturen) etc. Deze eigenschappen zijn, in sommige gevallen, contradictorisch en zijn bereikbaar geworden, in een extreme combinatie van legering en verwerkingstechnologieën. In het onlangs verleden zijn diverse technologieën voor de eigenschapscontrole van de staalplaten ontwikkeld voor de plaatwalserijen om aan de eisen van hogere sterkte en zwaarte van de platen te voldoen.
Moderne plaatwalz-uitrusting
Om aan de vraag van een groot bereik aan producten met een grote proportie hoog-sterkte platen te produceren te voldoen, zijn moderne plaatwalserijen normaal ontworpen met mogelijkheden voor een grote verscheidenheid aan productietechnologieën. De productie van hoog-sterkte platen heeft implicaties voor alle secties van een zware-plaatwalz. Walzstands en plaat-afkoelingssystemen alsook alle downstream-walsecties moeten zodanig ontworpen zijn dat hoog-sterkte platen geproduceerd en verwerkt kunnen worden om top-kwaliteit eindproducten te krijgen. Dit vereist dat de plaatwalz verbeterde wals-, afkoel-, richt-, en schertechnologieën heeft met het oog op het bereiken van hoge kwaliteitsstandaarden. De reproduceerbare productieprocessen en een hoge productiesnelheid vereisen ook een hoge graad van automatisering. Moderne plaatwalserijen zijn ontworpen om geïntegreerde oplossingen te hebben inclusief mechanische, elektrische en automatiseringsapparatuur en dus de condities voor optimale procescontrole.
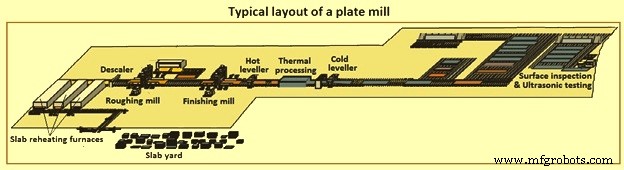
Verder, voor de productie van de zware plaat, zijn er vereisten van gekwalificeerde operators, efficiënte installaties, en geschikte controle- en instrumentatiesystemen voor alle procesfasen. Systematische procedures gebaseerd op up-to-date know-how en aanzienlijke hoeveelheden energie (verhitingsgassen, en vermogen voor aandrijvingssystemen, etc.) moeten in de walserij als input vloeien met als output, naast de platen, uitgebreide procesdata geregistreerd voor het doel van kwaliteitsbewaking en evaluatie, en van testmonsters voor mechanische en technologische testen door de acceptatiekeuringspersoneel. Fig 1 toont een typische indeling van een plaatwalz.
Hoofduitrusting van de plaatwalz
De hoofduitrusting van de plaatwalz is als volgt.
Opverhitingsovens worden gebruikt voor de verbranding van de binnenkomende geïnspecteerde en geconditionerde blokken van de blokkenopslagplaats om gewalst te worden. In moderne walzen worden loopbalk-typen opverhitingsovens bevorzugd omdat ze energie-efficiënt zijn en uniforme verbranding van de blokken garanderen. De opverhitingsoven moet alle faciliteiten hebben voor afvalwarmterecovery. Het moet ook uitgerust zijn met de verbrandingscontroles nodig voor de controle van de blokkentemperatuur alsook andere benodigde controles voor efficiënte operatie. Normaal zijn er twee of drie ovens. Elke oven is uitgerust met een laad- en ontlaadinrichting. Een wiskundig model wordt gebruikt om de branders te controleren om de optimale opverhittingscurve voor elke staalkwaliteit te bereiken. Aan de uitlaatkant van de oven gaan de verwarmde blokken via een rollenweg naar de plaatwalz door een hoge-druk-ontschiller.
Ontschillereenheid is voor de verwijdering van de primaire schilfer met het gebruik van hoge-druk waterstralen. Om constante impactsdruk op het blokoppervlak toe te laten, wordt normaal een spindelhefsysteem gebruikt om de bovenste headerpositie aan te passen aan de instromingsdikte van het blok.
Het centrale element van de plaatwalz bestaat uit vier-hoog walsstands met procescomputer-controle, waarop walsen wordt uitgevoerd in verbreedings- en verlengingspasses. De plaatwalz is of een enkele-stand configuratie of met een twee-standen configuratie. In het geval van twee-standen configuratie, worden de twee walsstands als ruwwalsstand en afwerkstands bekend. De stands hebben een snelle mechanische spindelneersysteem naast het hydraulische walsgat-aanstellingssysteem. Een verticale kantenwals aan de uitlaatkant van de stands zorgt voor de nauwkeurige instelling van de plaatbreedte. De walslengte bepaalt de productie van de corresponderende plaatbreedtes. De stands zijn uitgerust met hoogvermogen-aandrijvingssystemen met drie-fase synchrone motoren.
Walsstands kunnen het goed beproefde een-deels walsbehuizingen of behuizingen gebaseerd op het meerdeels-geweide ontwerpconcept hebben. In het geval van meerdeels-geboute walsbehuizingen, zijn de afgewerkte walsbehuizing-yokes en -posts verbonden door sterke trekkstangen. Deze benadering vereenvoudigt het gieten van de walsbehuizing, en tegelijkertijd zorgt gecontroleerde voorspanning van de trekkstangen voor minimale vervorming van de walsbehuizing onder belasting en dus zeer goede plaatloop en uitstekende platgeometrie. De walsbehuizingen zijn uitgerust met hydraulische automatische diktecontrole (HADC), elektromechanische of hydraulische spindel-neermechanismen en lastcellen. Hoge-druk waterontschillers zijn op beide walsstands aan inlaat- en uitlaatkant geïnstalleerd om optimale oppervlaktekwaliteit te bereiken.
Warm richtt wordt voor thermische verwerkingsapparatuur geïnstalleerd voor het vlakmaken van de staalplaat voor afkoeling. Koude richtt wordt na de thermo-verwerkingssectie geïnstalleerd voor het vlakmaken van de plaat om de vorm te rectificeren die verslechterd is door afkoeling voor gemakkelijke overdracht naar het daaropvolgende proces. De richtten zijn normaal van hydraulisch, 4-hoog, 9-wals ontwerp met uitwisselbare cassettes.
Afkoelingssysteem is nodig voor de ontwikkeling van de materiaaleigenschappen van hoog-sterkte platen. Het is normaal ontworpen om hoge afkoelingsnelheden te bereiken (tot 80°C per seconde), noodzakelijk voor hoog-sterkte staalplaten. Het combineert sproeiafkoeling met het beproefde laminaire afkoeling. Sproeiafkoeling wordt stroomopwaarts van de laminaire sectie geïnstalleerd. Het sproeiafkoelingssysteem bereikt zeer hoge afkoelingsnelheden vanwege een krachtige hoge-druk waterstation in combinatie met speciale sproeibusjes. Voor het bereiken van goede plaatvlakheid ook in de sproeiafkoeling bij de hoogste afkoelingsnelheden, worden klemrollen tussen de afkoelingsheaders geïnstalleerd om de waterstroom op de plaat te regelen en dus de temperatuurdistributie en de afkoelingsefficiëntie te verbeteren.
Het afkoelingssysteem is verdeeld in twee zones voor hetzij directe afschriking of versnelde afkoeling. Het directe afschrikingssysteem bestaat uit een aantal hoge-druk (5-bar) headers geplaatst aan de boven- en onderkant van de rollenweg en gescheiden door klemrollen. De afkoelingsnelheid varieert van 80°C per seconde tot 3°C per seconde. Het versnelde afkoelingssysteem bestaat uit een aantal U-buis-headers aan de plaatbovenkant en sproeibushes voor de onderzijde. De afkoelingsnelheid varieert van 40°C per seconde tot 2°C per seconde. De plattetemperatuur en de juiste afkoelingsnelheid onder het afkoelingssysteem worden gedefinieerd om de metallurgische kenmerken van de eindproducten te waarborgen. Het afkoelingsmodel is gebaseerd op de afbeelding van fysieke processen en controleert het afkoelingsproces op een dergelijke manier dat de metallurgische eigenschappen in de platen nauwkeurig bereikt worden.
Schere- en afwerklinie is ontworpen om zijkanten te trimmen en op lengte te knippen platen normaal tot 50 mm dik. Alle scharen zijn meestal van kantelend type die optimale eind-dimensietoleranties en superieure randenkwaliteit garanderen. De afwerklinie omvat ook afkoelingsbedden, ultrasoon-inspectiestation, oppervlakte-inspectiebedden, plaat-keerapparaat, merken en stampen, plaat-stapelen en -afhandelingsfaciliteiten.
Elektrotechniek en automatisering omvat alle basale en technologische Niveau 1 en Niveau 2 automatiseringssystemen, samen met wiskundige modellen voor superieure profiel- en vlakheidscontrole, wat voorziet in een hoog geïntegreerd en geoptimaliseerd automatiseringssysteem dat nauwkeurige en reproduceerbare resultaten garandeert in termen van productkwaliteit en verbeterde installatie-efficiëntie.
Walsproces
De blokken na inspectie worden in een opverhitingsoven verwarmd tot temperaturen van ongeveer 1.200°C wat geschikt is voor plastische vervorming van staal en dus voor walsen van het staal in de walserij. Hoge-druk schilferverwijdering wordt voor het walsen uitgevoerd.
Het verwarmde blok wordt dan in de plaatwalz gewalst. De plaatwalz is normaal een vier-hoog omkeerbare walserij met of een enkele-stand configuratie of met een twee-standen configuraties. In het geval van twee-standen configuratie, zijn de twee walsstands ruwwalsstand en de afwerkstands. De walsstands hebben normaal gekoppelde kantenrollen voor het controleren van de plaatbreedte. Platen worden normaal gewalst tot de voorgeschreven dikte in de omkeerbare walsstand (d.w.z. herhaaldelijk de plaat heen en weer door de walsstand laten passeren) terwijl de opening tussen de boven- en onderrollen in stapsgewijze wijze progressief wordt verkleind, en normaal een aantal walspasses nodig heeft. De actie van een plaat door de walsopening laten passeren heet een pas, en de hoeveelheid reductie van de plaatdikte in elke pas heet de walsreductie. De diktereductie tijdens het walsen wordt verdeeld over verschillende walspasses. Het proces waarmee het aantal passes en de walsreductie in elke pas van de blokdikte tot de productdikte worden bepaald, heet het walsrooster. De afwerktemperatuur beïnvloedt het aantal benodigde passes vanwege de materiaaleigenschappen, waar het koelere materiaal harder wordt.
In het geval van normale dikte producten (d.w.z. platte platen), wordt dezelfde dikte over de gehele lengte verkregen door de walz te controleren zodat de opening tussen de boven- en onderrollen niet verandert tijdens een walsPas.
Voor het walsen van de dunne plaat, is de plaatwalz vereist om uitgerust te zijn met faciliteiten voor automatische vormcontrole, vlakheidscontrole, en diktecontrole. De walz heeft een online dikte-meetinstrument nodig voor dikte-metingen. De walsstart- en afwerktemperaturen bepalen de processtabiliteit, waar koeler materiaal meer walskracht nodig heeft dan het hottere. Daarom kan dunne plaat die een hogere afkoelingsnelheid heeft dan dikke plaat het walsproces onstabiel maken, met name voor de lage-dikte plaat waar de temperatuurdaling hoog is.
Walsstands en plaat-afkoelingssystemen alsook alle downstream-walsecties moeten zodanig ontworpen zijn dat hoog-sterkte platen geproduceerd en verwerkt kunnen worden om top-kwaliteit eindproducten te verkrijgen. Spindel-neer en automatische gatcontrole zijn de hoofddelen van de walserij om het walsgat aan te passen volgens de ingestelde dikte. Elke van de plaatmaten heeft zijn eigen walsroosterberekening inclusief de passende walsgat, walskracht, en walzmodulus.
De gewalste plaat wordt onderworpen aan richting in warme richtt voordat het de thermo-verwerkingssectie binnenkomt en een koude richtt na de thermo-verwerkingssectie. Goede vlakheid van een staalplaat is gewenst omdat tijdens het afkoelingsproces, vlakheid de afstand beïnvloedt voor het water om te botsen met de staalplaat en de stroom van water op de staalplaat beïnvloedt. De functie van de warme richtt geïnstalleerd voor thermische verwerkingsapparatuur is om de staalplaat voor afkoeling vlak te maken. Aan de andere kant, is de koude richtt geïnstalleerd na de thermo-verwerkingssectie bedoeld om de plaat vlak te maken om de vorm te rectificeren die verslechterd is door afkoeling voor gemakkelijke overdracht naar het daaropvolgende proces.
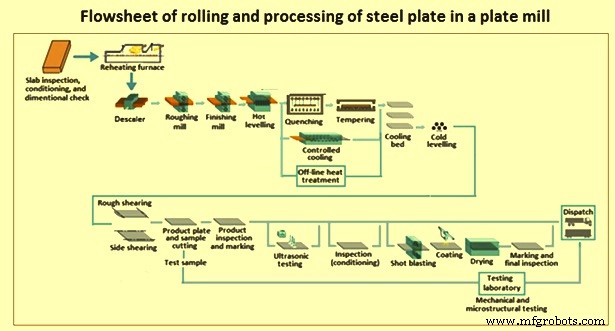
Thermo-verwerkingssectie is zeer belangrijk in de productie en de verwerking van de staalplaat aangezien de finale eigenschappen van het staal bereikt worden tijdens de verwerking van de plaat in deze sectie. Na de plaat is onderworpen aan de benodigde thermo-verwerking voor het bereiken van de gewenste eigenschappen van sterkte, hardheid, en zwaarte, wordt de staalplaat opnieuw gericht in de koude richtt en dan de afwerkactiviteiten zoals scheren en knippen, monsterknippen, testen en inspectie en indien vereist straalbeitsen en coating en verven uitgevoerd zoals getoond in het stromediagram. De plaat wordt onderworpen aan eindinspectie voor zijn verzending.
Tijdens het testen moeten alle benodigde testen volgens de normen uitgevoerd worden om te waarborgen dat de platen voldoen aan de waarden gespecificeerd in de norm met betrekking tot de afmetingen, dimensionele toleranties, microstructuur, sterkte, hardheid, en zwaarte. Het walserijlaboratorium moet uitgerust zijn met alle benodigde test- en inspectiefaciliteiten zodat de vereiste testen en inspectie van de gewalste platen uitgevoerd kunnen worden. Het stromediagram van walsen en verwerken van staalplaat in een plaatwalz wordt getoond in Fig 2.
Technologieën gebruikt in plaatwalserijen
Het productieproces voor zware plaat omvat veel diverse potentiële combinaties van procesfasen. Tijdens het walsen van platen zijn er een groot aantal parameters die impact hebben op de kwaliteit van de plaat. Deze omvatten vervorming van de walsapparatuur, temperatuur, walskracht, en waalsnelheid etc. Uitgaande van gedefinieerde staalsamenstellingen, zijn metallurgische mechanismen nodig die het bereiken van de mechanische en technologische eigenschappen toelaten. Deze mechanismen moeten geactiveerd worden in een bereik van verschillende processtappen. De metallurgisch relevante stadia zijn die welke niet alleen bijdragen aan de vormgeving (geometrie) van de zware plaat maar ook aan zijn mechanische en technologische eigenschappen, door middel van wijziging van zijn structuur. Enkele van de belangrijkste technologieën ontwikkeld voor de controle van walsparameters zijn hieronder gegeven.
Platdiktecontrole
De platdiktecontrole wordt uitgevoerd door een automatische diktecontrole (ADC) systeem. In een typisch systeem wordt de monitoring van ADC gedaan met behulp van een nabijheid gamma-straling dikte-meter. De belasting gegenereerd door walsen en de veranderingen in het walsgat veroorzaakt door die belasting (walsbuiging, walsbehuizingvervorming, etc.) worden voorspeld door walsbelastingvoorspelling en een dikte-meter model, en het walsgat voor walsen wordt met hoge nauwkeurigheid ingesteld. Veranderingen in het walsgat door belastingfluctuaties tijdens walsen worden gecorrigeerd door ADC, wat afwijkingen in plaatdikte reduceert, en het verschil tussen de doeldikte en de gemeten dikte onmiddellijk na walsen wordt teruggekoppeld naar het walsgat, wat het mogelijk maakt de volledige lengte van de plaat te controleren tot de doeldikte.
Vlakheidscontrole (Vormcontrole)
Het bereiken van hoge nauwkeurigheid in de vlakheid (vormcontrole) van platen is een belangrijke taak tijdens het walsen van platen in een plaatwalz. Strikte controle van de plaatkroon in elke walsPas is noodzakelijk bij het controleren van de vlakheid van staalplaten. In plaatwalserijen die geen vormcontrolesysteem hebben, wordt het grootste deel van de plaatkrooncontrole uitgevoerd met behulp van het werkrolprofiel en controle van de verdeling van reductie in elke pas. De technologieën die gebruikt worden voor de vormcontrole van de platen zijn continuous variable crown (CVC) samen met werkrolbuiging en achtersteunrolbuiging. De vormcontroletechnologie maakt ook gebruik van software/sensoren bestaande uit: (i) een hoge-nauwkeurigheid kroonmodel dat 3-dimensionale vervorming van het walsmateriaal overweegt, (ii) nabijheidsvlakheidssensor, en (iii) feed-forward/feed-backward controle gebaseerd op gemeten vlakheid.
Warmtebehandeling en gestructureerde afkoeling
Austenitisatie, inclusief homogenisatie en de oplossing van micro-legeringselementen, treedt op tijdens de verbranding van het blok tot een gedefinieerde temperatuur binnen het bereik van 1.050°C tot 1.200°C. Afhankelijk van het geselecteerde temperatuurregime, treedt een zekere versterking en korrelverfijning van de structuur op tijdens het walsproces en wordt verder geïntensificeerd als resultaat van structuurtransitie en uitvallenprocessen tijdens de daaropvolgende afkoelingsfase, afhankelijk van de afkoelingsnelheid. De platen worden normaal warm gestapeld in het lagere afkoelingsbereik om uitdamping van waterstof te waarborgen. Gedefinieerde structuurmodificaties kunnen worden bereikt door de toepassing van warmtebehandelingsstadia van de meest diverse typen.
Verbeterde platteigenschappen door wals-technologieën
Verbeterde eigenschappen van platen worden bereikt door het aanwenden van verschillende wals-technologieën. Deze technologieën zijn gecontroleerd walsen en versnelde afkoeling. In het conventionele walsproces zonder specifieke temperatuureisen, ook aangeduid als 'normaal walsen', wordt walsen puur als een vormgevingsproces gebruikt. Het blok verwarmd tot hoge temperaturen wordt geconverteerd tot de platgeometrie in een walsfase en afkoeling wordt in lucht bereikt.
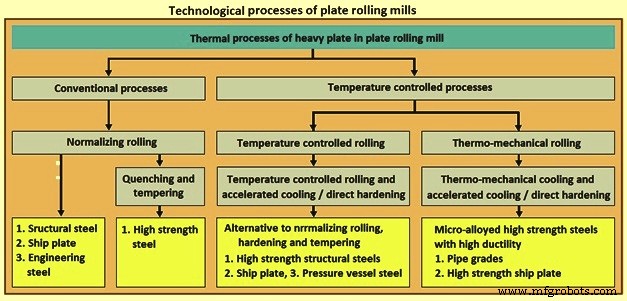
In het normale walsproces voor plaat in de plaatwalserijen, is er geen speciale temperatuurcontrole van het walsproces. In dit proces wordt de zware plaat geleverd in niet-warmtebehandelde, of 'as gewalste' toestand zonder verdere wijziging van de structuur door middel van warmtebehandeling. Echter, een structuur met een typische combinatie van eigenschappen van de gewalste plaat kan bereikt worden door middel van technologische processen bestaande uit combinatie van behandeling bij gespecificeerde temperaturen en afkoeling. Er zijn een aantal technologische processen die in de plaatwalserijen worden ingezet voor het walsen van platen om aan eigenschapseisen voor verschillende plattechnische specificaties te voldoen. Fig 3 vat deze processen samen.
Normaliseringswalsen
Normaliseringswalsen bestaat uit normaal walsen met warmtebehandeling bestaande uit het verwarmen van de plaat tot austenitisatie (hoger dan Ac3, ongeveer 900°C) temperatuur en daarna afkoelen in lucht. Dit wordt uitgevoerd in corresponderend gedimensioneerde ovens ofwel continu (bijv. dubbele loopbalkoven) of op stationaire basis (bijv. lateraal laadbare oven). Het resultaat is een structuur bestaande voornamelijk uit polygonale ferriet en perliet. Met deze behandeling kunnen hogere treksterktes en trekkrachten essentieel alleen bereikt worden voor genormaliseerde stalen door middel van hogere legeringsinhalten. Er zijn dus limieten aan de mogelijke eigenschapscombinaties bereikbaar in de zware plaat met behulp van dit proces. Een equivalente toestand kan bereikt worden door middel van normaliseringswalsen, d.w.z. walsen met eindvervorming in het normalisatie-temperatuurbereik.
Variant met afschrikken en aanlaten
Een van de varianten van het normaliseringswalsen is met afschrikken en aanlaten. Dit bestaat uit het verwarmen van de plaat tot het austenitisatiegebied (hoger dan Ac3) en daarna waterafschrikken. Dit proces wordt uitgevoerd in een combinatie van een roller-hearth-oven en een roller-afschrikking, of op stationaire basis in afschrikkingsbakken. Vanwege de extreem hoge plaat-afkoelingsnelheid is het resultaat een harde structuur bestaande voornamelijk uit martensiet en bainiet. De zwaarte van de structuur wordt verhoogd door de oorspronkelijk harde en bros martensiet-zones te modificeren door middel van daaropvolgend aanlaten (in een verdere roller-hearth-oven), bijv. bij temperaturen van ongeveer Ac1 minus 100°C, d.w.z. ongeveer 600°C. Dit geeft een warmtebehandelde structuur met een combinatie van een nog relatief hoge hardheid of treksterkte en trekkracht met een systematisch aangepaste zwaarte. Afgeschrikte en aangelaten staalplaten worden met name gebruikt waar eisen voor sterkte of weerstand tegen slijtage bijzonder hoog zijn.
Temperatuur-gecontroleerd walsen
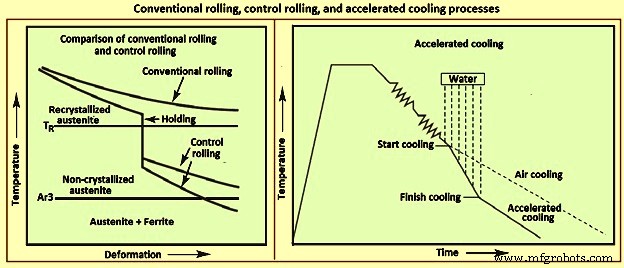
Gecontroleerd-walsen wordt wijd toegepast om de sterkte te verhogen en de kerbzwaarte van plaatstaal te verbeteren. Het is een plaatwalspraktijk die het tijd-temperatuur-vervormingsproces afstemt door de walsparameters te controleren. De parameters van primaire belangrijkheid zijn: (i) temperatuur voor start van gecontroleerd-walsen in de afwerkstand, (ii) de percentage reductie van start van gecontroleerd-walsen tot de finale plaatdikte, en (iii) de plaat-afwerktemperatuur. Gecontroleerd-walsen omvat vervorming bij veel lagere afwerktemperaturen dan warm walsen, normaal in het bereik van 705°C tot 815°C. In tegenstelling, neemt een normale warm-wals-praktijk voordeel van de betere warm-bewerkbaarheid van het materiaal bij hogere temperaturen. Warm-gewalste platen worden zo snel mogelijk afgerond, frequent bij temperaturen van 1.000°C en hoger. Voor gecontroleerd-walsen wordt normaal een houder of vertraging genomen om tijd te laten voor het gedeeltelijk gewalste blok om de gewenste intermediaire temperatuur te bereiken voor de start van de finale walsing.
Gecontroleerd-wals-praktijken (Fig 4) zijn specifiek ontworpen voor gebruik met micro-gelegerde kwaliteiten, die voordeel trekken van de invloed van het legeringselement op herkristallisatie en korrelgroe, in combinatie met het specifieke reductieschema. Vanwege praktische overwegingen, primair walzbelasting en vertragingstijden, worden gecontroleerd-gewalste platen normaal niet geproduceerd boven 25 mm dikte.
De term 'gecontroleerde-afwerktemperatuur-walsen' wordt gebruikt om te differentiëren van de term 'gecontroleerd-walsen'. Gecontroleerde-afwerktemperatuur-walsen is een veel minder zware praktijk dan gecontroleerd-walsen en is primair gericht op het verbeteren van kerbzwaarte voor plaat van dikte tot 75 mm dik. De afwerktemperaturen in deze praktijk (rond 870°C) zijn hoger dan vereist voor gecontroleerd-walsen. Echter, omdat zwaardere platen betrokken zijn, worden walzvertragingen om de gewenste temperatuur te bereiken nog steeds aangetroffen. Door de afwerktemperatuur te controleren, kan fijn-korrelgrootte verkregen worden met als resultaat uitstekende kerbzwaarte.
Versnelde afkoeling
Versnelde afkoeling is een gecontroleerde-afkoelingscyclus (waterafkoeling tot een temperatuur van ongeveer 540°C tot 600°C, gevolgd door luchtverkoeling) onmiddellijk na de finale walsoperatie (Fig 4). Versnelde afkoeling na hetzij gecontroleerd walsen of gecontroleerde-afwerktemperatuur-walsen leidt tot additionele structurele verfijning en dus een verbeterde combinatie van eigenschappen. Versnelde afkoeling kan eigenschappen van platen verbeteren in het benaderde diktebereik van 12 mm tot 100 mm.
Thermo-mechanisch walsen (TMCP)
In het huidige scenario is thermo-mechanisch walsen het belangrijkste productieproces voor de vervaardiging van hoog-sterkte platen. Dit proces wordt gebruikt om aan de vraag te voldoen naar hoge treksterkte en andere sterktes in grote-diameter pijpleidingen (lage wanddikten en hoge transportdrukken in het geval van aardgas), gecombineerd met hoge zwaarte bij lage temperaturen en goede lasbaarheid. Het thermo-mechanisch walsen kan samengegroepd worden onder de parapluvorm 'Thermo-Mechanisch Controle Proces' (TMCP). Het essentiële verschil met de andere hierboven beschreven walsprocessen is het feit dat walsen niet alleen als een vormgevingsproces wordt gebruikt maar ook systematisch voor het bereiken van de specifieke combinatie van vereiste eigenschappen. Thermo-mechanisch walsen kan dus worden gedefinieerd als een proces dat gericht is op het bereiken van een structuur met een fijn effectieve korrelgrootte, een gunstige combinatie van gebruiks-eigenschappen toelaat, en afgestemd is op de staalsamenstelling. Het proces is samengesteld uit een reeks van de volgende stappen gecontroleerd in termen van tijd en temperatuur.
- Blok-opverhitting in de opverhitingsoven is met een gedefinieerde dropout-temperatuur.
- Walsen is op basis van een gespecificeerde pas-reeks met afwerk-walsen in de niet-herkristallisierende austeniet of (alfa plus gamma) twee-fasen zone.
- Afkoeling is hetzij in lucht of in de stapel, of in versnelde vorm in de afkoellijn, tot een gedefinieerde eind-afkoelingstemperatuur.
- Mogelijk, additionele warmtebehandeling (aanlaten) wordt uitgevoerd.
Deze knappe definitie heeft verdere uitleg nodig. De essentiële voordelen van thermo-mechanisch walsen zijn gebaseerd op de effecten van micro-legering, bijv. niobium, wat zijn volle effect bereikt zelfs bij lage inhoudsniveaus van 0,02% tot 0,05%. Niobium vertraagt of onderdrukt herkristallisatie van de austeniet (hervervorming van de korrels tussen de individuele walsPasses). Het vervormingseffect van een groot aantal passes bij temperaturen van ongeveer minder dan 850°C wordt dus geaccumuleerd, wat de vorming van zeer fijn korrels tijdens transformatie toestaat. Tijdens het verloop van het proces vormt niobium carbo-nitride-uitvallen die verplaatsingen in het atoomrooster blokkeren en dus resulteren in toenames in treksterkte en trekkracht.
Deze twee effecten van niobium kunnen benut worden door middel van procesaanpassing en maken het mogelijk om legeringsinhalten en koolstofinhoud te reduceren tot een dergelijke mate dat hoge zwaartewaarden en goede lasbaarheid bereikt kunnen worden bij identieke of hogere treksterkte en trekkracht. De exploitatie van versterkingsmechanismen om het beste de gespecificeerde eigenschapsprofiel te bereiken door middel van 'microstructuur-teelt' kan bereikt worden door middel van een passend bereik aan apparatuur in de walserij. Ook in deze methode worden de temperaturen nauwkeurig gespecificeerd en ingesteld voor afwerk-walsen en voor afkoeling in de plaat-afkoelingssystemen.
De zorgvuldig gerichte controle van de bovengenoemde complexe processen vereist nauwe interactie tussen de mechanische apparatuur en de automatiseringssystemen.
Automatisering en procescontrole
De zware plaatwalz wordt bestuurd door het elektrotechnisch, instrumentatie en automatiseringssysteem. Het elektrotechnisch, instrumentatie, en automatiseringssysteem omvat de technologische meetsystemen, instrumenten, sensornetwerken, Niveau 1 en Niveau 2 automatiseringssystemen met procesmodellen, en de HMI (human machine interface) voor de gehele walz. De elektrotechniek omvat de complete aandrijftechnologie met transformatoren, omvormers, hoofdaandrijvingen en hulp-aandrijvingen alsook de rollenwegmotoren.
De essentiële elementen voor de plaatwalz-automatisering zijn: (i) materiaaltracking van de opverhitingsoven tot de plaatstapelaar, (ii) de walz-pacing voor optimale doorvoer, (iii) de walsroosterberekening voor de ruw- en afwerkstands, (iv) technologische controlsystemen zoals breedte- en diktecontrole voor de walsstands, (v) opstelmodel, koelmiddelvolumecontrole en randmaskering voor de plaat-afkoeling, en (vi) opstelmodel en hydraulische richtt-rol-aanstelling voor de warme en koude plaatrichtten (aandrijvingscontrole). De technologische procesmodellen zijn cruciaal voor productiviteit en productkwaliteit. De hooftechnologische modellen zijn het 'walsroosterberekening' model, 'profiel- en vlakheidscontrole' model en de afkoelings- en richtmodellen.
De complete operatie van de plaatwalz wordt gecontroleerd door het toepassen van wiskundig-fysieke modellen die de verschillende processen nauwkeurig beschrijven. Materiaaltracking maakt de logistiek binnen de walz, dat is, van de walserij tot de afwerklinie, perfect transparant. Gecombineerd met het walsroostermodel alsook de profiel- en vlakheidscontrole, vergemakkelijkt het thermo-mechanisch walsen in multi-plaat operatie. Dit zorgt voor hoge productiviteit van de walserij. Het walserij-bedieningspaneel heeft normaal een ergonomisch ontwerp. De HMI-systemen zijn gerangschikt om te matchen met het zicht van de operator, wat hem een productie-gerichte representatie van het proces geeft met alle relevante systemen.
Het plaatwalsproces gaat door diverse stappen. Initieel wordt een blok geherhit tot herkristallisatietemperatuur (ongeveer 1.200°C) in de oven, en het wordt gewalst tot een finale doeltafel na een aantal passes in de plaatwalz. Vervolgens wordt de microstructuur van de plaat gecontroleerd door de fasetransformatie van austeniet tijdens de afkoelingsprocessen. Na de blok-onttrekking uit de opverhitingsoven, worden de operatiereeksen in de walsectie bepaald door een walsrooster-berekeningsalgoritme, dat de reeksen van walsoperaties berekent die nodig zijn en de kenmerken van de plaat na elke pas voorspelt. Fig 5 toont de walsreeksen in elke pas die bestaat uit drie stappen: (i) de voor-berekeningsstap, (ii) de real-time controle-stap (of walsfase), en (iii) de na-berekeningsstap.
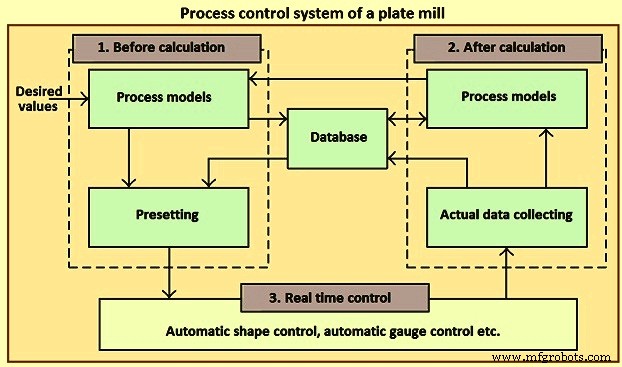
Het plaatwalsproces is een ingewikkeld proces met meerdere variabelen, non-lineariteit, en sterke koppeling. Vanwege de complexiteit van de walsomgeving, zoals de veranderingen van materiaalconstante, wrijvingscoëfficiënt, oppervlakteruughoud van rol, rolslijtage, oliefilmdikte, en smeringsconditie, zijn de ingestelde berekeningsresultaten van de walskracht, walsmoment, vooruitschuiving, en vervormingsweerstand verschillend van het daadwerkelijke walsproces. De walskracht is de belangrijkste apparatuurparameter en technologische parameter van de walserij, want het is de belangrijke basis van plastische verwerkingstechnologie, apparatuuroptimalisatie-ontwerp, en procescontrole. De berekeningsnauwkeurigheid van de walskracht beïnvloedt direct de instelnauwkeurigheid van het walsrooster. Behalve dat, is het de sleutel om volledig gebruik te maken van de regelingcapaciteit van de dikte en de staalkop.
Als de conventionele walskracht wordt berekend door het walskracht-wiskundig model gebaseerd op ervaring en statistiek, zijn er enkele gebreken in het gebruik ervan. Ten eerste, voor de doeleinden van online-controle, wordt het algemene wiskundige model vereenvoudigd onder bepaalde veronderstellingen, dus het kan niet voldoende nauwkeurige voorspellende waarde leveren. Ten tweede, vanwege de variatie van de meetfouten en systeemkenmerken, zijn de parameterfouten van het model ook groot. Daarom, om de nauwkeurigheid van de walskracht-instelling te verbeteren, worden adaptieve en zelf-lerende methoden gebaseerd op directe informatie gebruikt om het model te wijzigen.
Walsrooster speelt een belangrijke rol in het proces van plaatwalsproductie. En een uitstekend walsrooster is de basisgarantie voor de productiecapaciteit van de walserij, want het kan de kwaliteit van producten verbeteren. Het middel- en dikke plaatwalsrooster omvat voornamelijk het reductie- (belasting-) systeem, het snelheidssysteem, het temperatuursysteem, en het roltype-systeem. Gebaseerd op de technische eisen van staal, grondstofcondities, temperatuurcondities, en de daadwerkelijke situatie van productieapparatuur, kan walsroosterontwerp kunstmatige berekening of computerberekening maken om de daadwerkelijke reductie, onbelast walsgat, waalsnelheid, en andere parameters te bepalen met het gebruik van wiskundige formules of diagrammen; tegelijkertijd, volgens de adaptieve correctie en verwerking onder conditie van daadwerkelijk walsen, kan walsroosterontwerp het potentiële van de apparatuur ten volste benutten, productie verhogen, kwaliteit garanderen, operatie makkelijk maken, en apparatuur veilig maken.
Voor de ontwikkeling van het correcte walsrooster, moet een redelijke reductie- (belasting-) verdeling bepaald worden. Vanwege de kenmerken van het plaatwalsen, of het nu de traditionele optimalisatiemethode of intelligente optimalisatiemethode is, wordt het hele optimalisatieproces normaal samengevat in vier stappen: (i) bepaling van de doelfunctie van walsbelastingverdeling volgens de daadwerkelijke productiecondities, (ii) bepaling van de randvoorwaarden volgens de daadwerkelijke productiecondities, (iii) kiezen van de passende optimalisatiemethode, en (iv) afleiden van de extreme waarde van de doelfunctie en verkrijgen van de procesparameters wanneer de doelfunctie zijn extreme waarde bereikt.
Productieproces
- De Deegroller: Van Etrusken tot Moderne Vakmanschap
- Stalen Wol: Geschiedenis, Productie en Veiligheidsinformatie
- De Uitgebreide Gids voor Voertuigkentekenplaten: Geschiedenis, Ontwerp en Toekomst
- De Kunst van de Schaar: Van Oude Veerbladen tot Moderne Precisie-instrumenten
- Zink: Eigenschappen, Toepassingen en Productieproces
- Roestvrij staal: eigenschappen, productie en toekomstige toepassingen
- Staalwalsen: Precisieproductieproces Uitgelegd
- Productie van Tinplaat en Tin-vrij Staal: Hoogwaardige Gecoate Staalbladen
- Titanium-geplaatste staalplaten: superieure corrosiebestendigheid in industriële toepassingen
- Staalplaten: Gebruik, Voordelen, Typen en Belangrijke Toepassingen
- G.AL® 7075GF Hoogsterk Gewalst Aluminiumplaat – Precisie-afgewerkt voor Snelle Bewerking