



ULCORED: Geavanceerde Directe Reductie van IJzer met CO₂-Avang
Het ULCORED-proces
ULCORED is een direct reductie (DR) proces dat DRI (direct gereduceerd ijzer) produceert in een schachtoven, ofwel uit aardgas (NG) ofwel uit reducerend gas verkregen door vergassing van steenkool. Rookgas uit de schacht wordt na afvang van kooldioxide (CO₂) gerecycled in het proces, waardoor een geconcentreerde stroom het DR-installatie verlaat en naar opslag gaat. De DRI-stap produceert een vast product dat vervolgens wordt gesmolten met een elektrisch boogoven (EAF). Het proces werd in 2006 voornamelijk ontworpen door een team onder leiding van LKAB, Voestalpine en MEFOS.
Het doel van het ULCORED-proces was het verminderen van de NG-verbruik voor DRI-productie. Dit werd bereikt door traditionele reformerings-technologie te vervangen door partiële oxidatie (POx) van NG. Gecombineerd met CCS-apparatuur kan ULCORED 70% CO₂-uitstoot verminderen vergeleken met het gemiddelde in de hoogoven-route.
Het concept van het ULCORED-proces omvat het scheiden van CO₂ uit het procesgas. Het wordt gekenmerkt door een inspanning om het gas-gebaseerde DR-proces aan te passen aan een geminimaliseerde uitstoot van broeikasgassen (GHG), met behulp van CO₂-afvang en -opslag (CCS) technologie en tegelijkertijd een geminimaliseerd energiegebruik. Het proces is zo ontworpen dat extractie en opslag van CO₂ mogelijk is. Het proces is daarom ook afhankelijk van CCS met een vergelijkbare in-proces afvang.
Het proces is gebaseerd op het gebruik van een shifter om koolstofmonoxide (CO) gas uit de schacht om te zetten in waterstof (H₂) samen met een CO₂-verwijderingseenheid. Dit opent een nieuwe innovatieve evolutie van het procesconcept.
Hoofdkenmerken van het ULCORED DR-proces
- Gebruik van zuurstof (O₂) in plaats van lucht, resulterend in een rookgas van bijna 100% CO₂ die alleen gecomprimeerd hoeft te worden.
- Mogelijkheden om de NG-vereiste met 15% tot 20% te verminderen.
- Steenkool, biomassa, biogas-vergassing en H₂ kunnen als alternatief voor NG worden gebruikt.
Het concept van ULCORED is om aan de vraag naar verminderde CO₂-uitstoot te voldoen met ijzererts en gas-gebaseerde directe reductie voor DRI-productie. Het concept omvat het gebruik van 100% zuurstof (O₂), POx in plaats van reformers, shifter voor productie van CO₂-vrij reductie/overschotgas en het reducerend middel is ofwel aardgas ofwel syngas uit steenkool/biomassa-vergassing. Reducerend gas geproduceerd door vergassing van steenkool kan ook in de plaats van NG worden gebruikt.
ULCORED DR-proces gebaseerd op aardgas
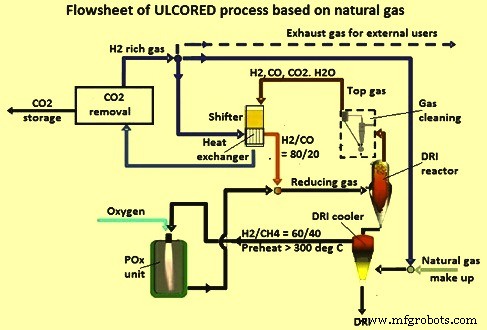
De hoofdkennmerken van het ULCORED DR-proces gebaseerd op NG zijn: (i) geen reformer, (ii) geen verter, en (iii) hoge druk. Vanwege de hoge druk is er minder gasnelheid in de DR-schaft, minder fluidisering en minder fijnen die de DR-schaft verlaten. Ook, door de hoge druk, zijn kleinere CO₂-verwijderings- en POx-eenheden nodig en is er minder vermogen nodig voor de recirculatiecompressor.
De originaliteit van het concept is het gebruik van O₂ in plaats van lucht, wat betekent dat er geen of weinig stikstof (N₂) in het gas zit. De reformering gebeurt via een POx-eenheid voor conditionering van het reductiegas (Fig 1). De technologie vervangt de conventionele reformering van NG door partiële oxidatie van het gas voor het verminderen van het NG-verbruik voor DRI-productie. De POx-reactie is: CH₄ + 0,5O₂ = CO + 2H₂ met delta H = -8,6 Kcal/mol.
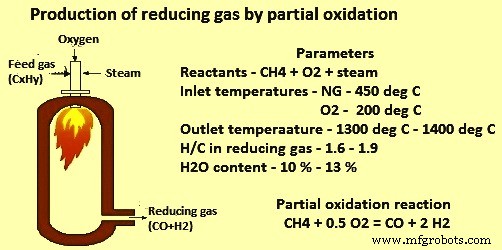
De proefinstallatie voor de partiële deoxidatie werd getest bij Linde in twee campagnes met een nieuw ontworpen brander voor H₂-rijk voedingsgas. Een buisreactor met voorverwarmd gas (60% H₂ en 40% CH₄) werd gebruikt. De conclusies waren: (i) De brander en reactor konden zonder problemen worden bediend, (ii) een stabiele vlam zonder significante geluidsproductie kon worden verkregen, (iii) de roetproductie wordt verwacht lager dan 300 mg/N m³ tot 460 mg/N m³ nat gasvolume, en (iv) door de atmosferische druk was de CO₂- en CH₄-inhoud hoger dan de vooraf berekende waarden op basis van aangenomen evenwicht. Een hogere werkdruk tot 7 kg/cm² kan deze inhoud verminderen.
De DR-schaft heeft een tegenstroom van reductiegas geïnjecteerd bij de tuyères en ijzererts wordt koud van bovenaf toegevoerd. De oven werkt bij 6 kg/cm² druk en ongeveer 900 °C temperatuur. De schachtrookgas bevat waarschijnlijk voornamelijk CO, CO₂, H₂ en H₂O.
De schachtrookgas, met voornamelijk CO, CO₂ en H₂O, wordt door een shifter (één of twee trappen) geleid die CO omzet in H₂. Het gebruik van een watergas-shifter resulteert in een hoge H₂-inhoud in de reductieschaft. De watergas-shifter reactie is: CO (g) + H₂O (g) ⇌ CO₂ + H₂. Bijna alle CO in de schachtrookgas wordt naar H₂ geshift en de CO₂ wordt verwijderd in de CO₂-verwijderingseenheid. Verhoogde productie van overschotgas verhoogt de stroomvraag voor de CO₂-verwijderingseenheid en O₂-productie. De berekening van het juiste overschotgasniveau is een iteratief proces. Geschatte overschotgasniveaus zullen hoger zijn om deze reden. Een geschat overschotniveau van 2,2 gigacalorie per ton DRI wordt verwacht om de additionele stroomvraag te compenseren. Dit kan worden bereikt door een bypass van een deel van het gas direct naar de shifter. Het bedrag van het omgeleide gas wordt bepaald op basis van de reductiegaseigenschappen in de reductieschaft. Vanwege de verhoogde gasvolumes in het systeem hebben de shifter en CO₂-verwijderingseenheden additionele investeringen nodig.
In de shifter-eenheid is de CO-shift reactie exothermisch, en het evenwicht begunstigt CO-conversie bij hoge stoom-gasverhouding en lage temperaturen, ongeacht de druk. In een adiabatisch systeem wordt de bereikbare CO-slip bepaald door de uittemperatuur. Conversie in een enkele katalysatorbed is evenwichtsbeperkt en naarmate de reactie vordert, beperkt de hoge temperatuur verdere reactie. Deze beperking kan worden overwonnen met een twee-trapssysteem bestaande uit een hoge-temperatuur shift gevolgd door een lage-temperatuur shift, met tussengedragsverkoeling. Een lage werktemperatuur geeft het meest gunstige thermodynamische evenwicht en dus de minimale CO-slip. Moderne H₂-installaties hebben koelsystemen upstream van de lage-temperatuur shift reactor om operatie dicht bij het dauwpunt van het procesgas toe te laten. Een veiligheidsmarge boven het dauwpunt moet worden gebruikt om volledige verdamping van waterdruppels te garanderen die in de koeler kunnen vormen.
Afhankelijk van de stoomverhouding kan de lage-temperatuur shift reactor mogelijk bij een temperatuur van 190 °C werken zonder risico op condensatie. In het concept passeert het topgas een hoge- en lage-temperatuur shifter met warmteherwinning ertussen. De hoge-temperatuur shifter converteert 97,2% van de CO en de lage-temperatuur shifter completeert tot 99,5% conversie. De warmtewisselaar verwart het gerecycled gas en zijn capaciteit wordt berekend op basis van een ingestelde temperatuurverschil aan de warme kant van 50 °C. Een overschot aan warmte in de warmtewisselaar produceert stoom voor het stoomnetwerk via een condenser/reboiler.
De CO₂-verwijderingseenheid wordt gebruikt om CO₂ uit het gas te verwijderen, producerend een H₂-rijk reductiegas dat terugkeert naar het proces. De CO₂-verwijderingseenheid wordt bepaald door een verdeling voor de CO₂-verwijderingsefficiëntie, H₂- en N₂-terugwinning. Twee CO₂-verwijderingsprocessen die gebruikt kunnen worden zijn: vacuum pressure swing adsorption (VPSA) proces of amine-scrubber proces. De keuze hangt af van lokale vereisten. Als er stoomoverschot is, kan de energie-intensieve CO₂-stripping met in-plant stoomenergie worden gedaan in plaats van elektriciteit voor VPSA. Beide technologieën hebben voor- en nadelen die verder geanalyseerd moeten worden. Beiden werken met het ULCORED-concept. Er is ook mogelijkheid voor pressure swing adsorption (PSA) voor CO₂-verwijdering in plaats van VPSA vanwege de al hoge druk in het proces.
Het type geselecteerde proces beïnvloedt het procesflowschema en de layout. Het VPSA-proces vereist, inclusief cryogenie en compressie tot 110 kg/cm² druk, 260 kWh vermogen per ton afgevangde CO₂. Bij het amine-scrubber proces, met high-performance amines (geactiveerde methyldiethanolamine, aMDEA), vereist het complete proces (amines en compressie tot 110 kg/cm² druk) ongeveer 1,6 ton laagdrukstoom en 160 kWh vermogen per ton afgevangde CO₂.
Het deel van het gereinigde H₂-rijke gas dat N₂ bevat, wordt uit het proces gebleed om N₂-opbouw in het reductiegas tegen te gaan. Het bleed-gas is een waardevol gas dat kan worden gebruikt voor stoomproductie of verwarming binnen het systeem.
ULCORED DR-proces gebaseerd op steenkoolvergassing
De meest CO₂-besparende optie met ULCORED is het gebruik van een steenkoolvergasser die syngas produceert voor de DR-installatie en CO₂-arme H₂-gas voor alle in-plant gebruikers. Dit concept kan worden aangepast voor zowel bestaande systemen als geretrofitte systemen.
Het steenkool-gebaseerde concept is gebaseerd op productie van reductiegas met behulp van bestaande steenkoolvergassingstechnologie en ofwel koude desulphurisatie (gebaseerd op bestaande technologie) ofwel hete gas-desulphurisatie. Het concept gebruikt O₂ in plaats van lucht en omvat CO₂-opslag. De hoge H₂-inhoud in de reductieschaft wordt bereikt via watergas-shifter. Overschot H₂-gas wordt geleverd aan de andere gebruikers van de installatie.
Steenkoolvergassing is een bekende techniek en wordt verwacht een van de toekomstige energietransformatie proces-technieken te zijn na uiteenputting van olie- en gasreserves. Er zijn verschillende technologieën ontwikkeld voor vergassing van steenkool. Er zijn verschillen tussen de technologieën maar ze werken over het algemeen met relatief hoge C-conversie-efficiëntie, meestal meer dan 80%. Een groot voordeel van steenkoolvergassing is de mogelijkheid om het syngas efficiënt te reinigen (zoals zwavel, kwik, etc.) voor gebruik.
Aangezien de schachtoven voor DRI-productie werkt bij 6 kg/cm² druk, wordt de gasdruk van de vergasser verlaagd via een expansieturbine die ook vermogen herwint (van 30 kg/cm² naar 6 kg/cm²).
Het ULCORED DR-proces kan gemakkelijk geïntegreerd worden met een steenkoolvergassingseenheid, waarbij de voordelen van de originaliteit van het procesconcept worden geïntegreerd. Steenkool wordt geleverd aan de steenkoolvergassingsinstallatie. Zwavel wordt uit het syngas verwijderd door ofwel hete of koude desulphurisatie. Het schone syngas wordt gemengd met gereinigd H₂-rijk recirculatiegas, voorverwarmd in de DRI-koeler of van de warmtewisselaar tussen de hoge-temperatuur en lage-temperatuur shifter.
Er zijn drie verschillende manieren voor de vergasser om geïntegreerd te worden met het ULCORED DR-proces. De vergasser kan geïntegreerd worden ofwel als koud syngas of op een manier waarbij de thermische energie in het hete gas van de vergasser wordt benut. Drie verschillende opstellingen zijn getoond in Fig 3. De mogelijkheid om overschot H₂ voor het systeem te produceren, is mogelijk via bypass van gereinigd syngas direct naar de shifter-eenheden.
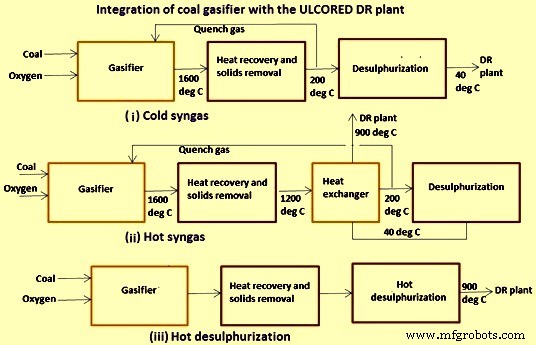
Zuurstof wordt voornamelijk verbruikt in de steenkoolvergasser, maar ook voor de schacht, in een kleine POX, om een correcte temperatuur van het reductiegas te garanderen. Geshift gas is gas dat naar de shifter wordt omgeleid om de juiste samenstelling van het reductiegas te garanderen, d.w.z. de H₂-hoeveelheid te verhogen. CO₂ verwijderd is de hoeveelheid CO₂ die uit de hoofprocesstroom wordt gescheiden in het CO₂-verwijderingsproces. Het flowschema van het steenkool-gebaseerde ULCORED-proces is getoond in Fig 4.
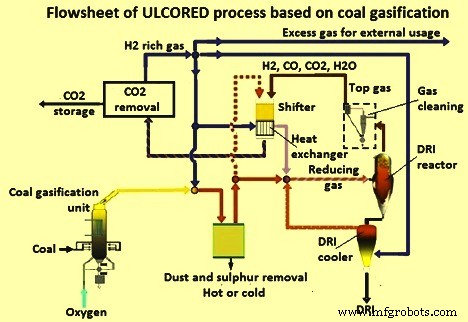
Het gebruik van een steenkoolvergasser en een shifter in het systeem maakt het mogelijk om een deel van het syngas direct naar de shifter om te leiden, wat meer gas genereert dan nodig voor de directe reductie-installatie. Deze eigenschap maakt het mogelijk om een CO₂-arm brandstof voor de staalfabriek te genereren. Het maakt het mogelijk om één CO₂-brons uit het systeem te hebben, waardoor in principe alle CO₂ die in het staalproductiesysteem wordt gegenereerd, kan worden afgevat en opgeslagen.
Huidige status van het ULCORED DR-proces
Diepgaande fundamentele modelstudies voor het ULCORED DR-proces zijn voltooid. Deze omvatten pellet-schaalmodellen, schachtmodellen en procesmodellen door flowschema-simulaties. De modelstudies hebben geholpen bij het fundamentele begrip van het DR-proces inclusief de dynamica. De flowschema-modellering heeft geholpen bij de optimalisatie van de proceslayout om het ULCORED DR-proces in een staalfabriekomgeving te passen. Verschillende benaderingen tijdens de modellering hebben vergelijkbare resultaten opgeleverd. Deze studies hebben een geloofwaardige basis gecreëerd voor evaluatie van het concept in verschillende scenario's. Materiaalbalans, massabalans, energiebalans en CO₂-uitstootberekeningen zijn uitgevoerd voor 1 ton koude DRI-uitvoer met 92% metallisatie en 2,76% C.
Een van de interessante opties is een ULCORED DR-installatie voor de productie van LRI (minder gereduceerd ijzer) en een conventionele of N₂-vrije hoogoven (BF) om het ruw ijzer (HM) te produceren met een additionele besparing van CO₂-uitstoot. LRI is een alternatieve keuze in plaats van DRI rekening houdend met de succesvolle tests in de LKAB experimentele BF. De LRI-test met een DR-product gereduceerd tot slechts 65% metallisatiegraad reageerde zeer positief in de BF met opmerkelijk stabiele ovencondities en laag coksverbruik onder de 200 kg/tHM.
De uitkomst van deze studies is dat het ULCORED DR-proces een 'quick fix' kan zijn voor een brownfield-verbetering van CO₂-uitstoot, met name waar NG relatief goedkoop is. In het geval van een geïntegreerde staalfabriek met BF-route, kan LRI een keuze zijn rekening houdend met de succesvolle tests in de LKAB experimentele BF.
Het ULCORED DR-proces moet eerst op proefschaal getest worden, een stap die de kans kan bieden van de EDRP (experimentele directe reductie proef) oven, die LKAB van plan is in de komende jaren te bouwen als aanvulling op zijn Experimentele BF in Luleå, Zweden. De specificaties van de EDRP zijn: (i) 1 ton ijzer per uur productie, (ii) recirculatie van topgas, (iii) werkdrukbereik van 0 kg/cm² tot 8 kg/cm² in de schachtoven, (iv) gasstroom in het bereik van 1700 Nm³ tot 3100 Nm³ per uur, en (v) temperatuur van de schachtoven in het bereik van 900 °C tot 1050 °C.
ULCORED zal waarschijnlijk een kandidaat zijn voor het retrofitten van bestaande directe reductie-installaties, zodra de haalbaarheid is aangetoond op proef- en demonstratieschaal, wat ook 10 tot 15 jaar of meer kan duren.
Productieproces
- Gaslampen: Evolutie, Ontwerp en Moderne Productie
- Aardgas: Van Winning tot Distributie – Een Uitgebreid Overzicht
- De Evolutie en Moderne Technologie van Benzinepomp
- Helium: Eigenschappen, Productie en Mondiale Aanbod
- Industriële Volgezichts Gasmasker Productie & Kwaliteitsnormen
- Geavanceerd Arduino-gebaseerd Gevaarlijke Gaslek Detectiesysteem
- Groene staalproductie: De industrie revolutioneren voor een koelere planeet
- HIsmelt: geavanceerde directe smelting voor vloeibaar ijzerproductie
- Gaslassen: Technieken, Toepassingen, Voors en Tegen
- Het Extrusieproces Begrijpen: Toepassingen, Materialen en Technieken
- Gaslassen Uitgelegd: Proces, Onderdelen en Toepassingen