



Kernprincipes van de Metallurgie voor het Optimaliseren van Staal Warmtebehandeling
Metallurgische Principes in de Warmtebehandeling van Stalen
De warmtebehandeling van stalen wordt uitgevoerd om de gewenste veranderingen in de metallurgische structuur en eigenschappen van de stalen te bereiken. Door warmtebehandeling ondergaan stalen intense veranderingen in hun eigenschappen. Normaal gesproken worden zeer stabiele staalstructuren verkregen wanneer staal wordt verwarmd tot de hoge-temperatuur austenitische toestand en vervolgens langzaam wordt afgekoold onder nabij evenwichtscondities. Dit type warmtebehandeling, normaal bekend als aanlaten of normaliseren, levert een structuur op met een laag niveau van残留 spanningen (residual stresses) in het staal, en de structuren kunnen worden voorspeld uit het Fe (ijzer)-C (koolstof) evenwichtsdiagram. De eigenschappen die echter meestal in stalen worden gezocht, zijn hoge sterkte en hardheid, en deze gaan doorgaans gepaard met hoge niveaus van残留 spanningen. Deze zijn te wijten aan de metastabiele structuren die ontstaan door niet-evenwichts afkoeling of afschrikken vanuit de austenitische toestand.
Kristalstructuur en Fasen
De kristalstructuur van zuiver Fe in de vaste toestand is bekend om in twee allotrope toestanden te bestaan. Van de omgevingstemperatuur tot 910 °C bezit Fe een kubisch ruimte-gecentreerde (bcc) rooster en wordt het alpha-Fe genoemd. Bij 910 °C veranderen alpha-Fe kristallen in gamma-Fe kristallen met een kubisch vlak-gecentreerde (fcc) rooster. De gamma-kristallen behouden hun stabiliteit tot een temperatuur van 1400 °C. Boven deze temperatuur verkrijgen ze opnieuw een bcc-rooster, bekend als delta-kristallen. De delta-kristallen verschillen van alpha-kristallen alleen in het temperatuurbereik van hun bestaan. Fe heeft twee roosterconstanten: (i) 0,286 nm voor bcc-roosters (alpha-Fe, delta-Fe), en (ii) 0,364 nm voor fcc-roosters (gamma-Fe). Bij lage temperaturen toont alpha-Fe sterke ferromagnetische eigenschappen. Deze verdwijnen wanneer het wordt verwarmd tot ongeveer 770 °C, aangezien het rooster zijn ferromagnetische spin-ordening verliest. De toestand van Fe boven 770 °C wordt beta-Fe genoemd. Het rooster van paramagnetische beta-kristallen is identiek aan dat van alpha-kristallen.
Tijdens de overgang van de ene vorm naar de andere is Fe in staat tot onderkoeling. Dit veroorzaakt een verschil in de positie van de transformatiepunten bij verwarmen en afkoelen. Het verschil hangt af van de afkoelsnelheid en wordt hysterese genoemd. De letters 'c' en 'r' geven aan of de transformatie door verwarmen of afkoelen wordt veroorzaakt. Verder resulteert de verandering in dichtheid van alpha-Fe bij de transformatie naar gamma-Fe in een abrupte volumeverandering van het materiaal. Soms leidt dit tot spanningen die de elastische grens overschrijden en tot breuk leiden. De dichtheid van gamma-Fe is ongeveer 4% hoger dan die van alpha-Fe.
IJzer-Koolstof Evenwichtsdiagram
De structuur van stalen, die Fe-C legeringen zijn, kan ofwel zuiver C (grafiet) ofwel een chemische verbinding die cementiet (Fe3C) heet, bevatten als het C-rijke bestanddeel. Cementiet is zelfs aanwezig in relatief langzaam afgekoelde stalen (een lange houdtijd bij hogere temperaturen is meestal nodig om Fe3C te decomponeren tot Fe en C). Om deze reden wordt het Fe-C evenwichtsdiagram vaak behandeld als het Fe-Fe3C evenwichtsdiagram. Het Fe-C diagram is stabiel, terwijl het Fe-Fe3C diagram metastabiel is. Het Fe-C evenwichtsdiagram dat zowel het stabiele Fe-C diagram als het metastabiele Fe-Fe3C diagram omvat, is weergegeven in Fig. 1. Stippellijnen staan voor het stabiele Fe-C diagram, en doorgetrokken lijnen duiden het metastabiele Fe-Fe3C diagram aan.
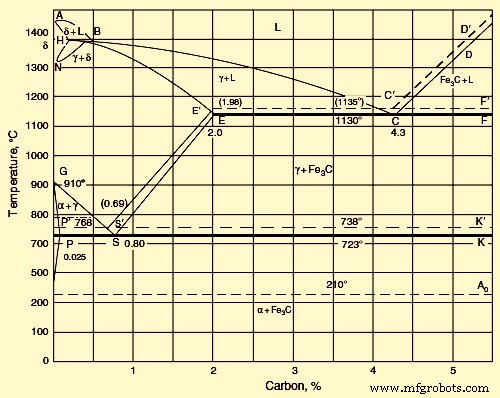
In het metastabiele Fe–Fe3C diagram dienen de roosters van de allotrope vormen van Fe (delta, gamma en alpha) als formatieplaatsen voor delta, gamma en vaste oplossingen van C in Fe. Bij kristallisatie van C-arme stalen neerslaan kristallen van de delta vaste oplossing bij de liquidus AB en solidus AH. De delta vaste oplossing heeft een bcc-rooster. Bij de maximum temperatuur van 1490 °C bevat de delta oplossing 0,1% C (punt H). Bij 1490 °C vindt een peritectische reactie plaats tussen de verzadigde delta oplossing en het vloeistof met 0,5% C (punt B). Hierdoor ontstaat de gamma vaste oplossing van C in gamma Fe, die 0,18% C bevat (punt I).
Als de C-inhoud hoger is dan 0,5%, kristalliseert de gamma vaste oplossing direct uit het vloeistof (bij de liquidus BC en solidus IE). Bij 1130 °C is de limietende oplosbaarheid van C in gamma Fe bijna 2,0% (punt E). Dalende temperatuur vanaf 1130 °C verlaagt de C-oplosbaarheid in gamma-Fe langs de lijn ES. Bij 723 °C is de oplosbaarheid van C 0,8% (punt S). De lijn ES correspondeert met de uitneerseling van Fe3C uit de gamma oplossing.
Naarmate de C-inhoud toeneemt, daalt de temperatuur waarop het gamma-rooster transformeert naar het alpha-rooster, en vindt de transformatie plaats over het temperatuurinterval dat correspondeert met de kurven GS en GP. De alpha-fase neerselingskurve GS snijdt de Fe3C neerselingskurve ES. Punt S is een eutectoïd punt met coördinaten 723 °C en 0,80% C. Op dit punt neersellen een verzadigde alpha oplossing en Fe3C simultaan, vormend de eutectoïde concentrati gamma oplossing. Het rooster van de alpha vaste oplossing is identiek aan dat van de delta vaste oplossing. Bij de eutectoïde temperatuur van 723 °C bevat de alpha vaste oplossing 0,02% C (punt P).
Verder afkoelen leidt tot daling van de C-oplosbaarheid in alpha-Fe, en bij kamertemperatuur bedraagt deze een kleine fractie van een percent (punt D). Bij een C-inhoud van 2% – 4,3% begint de kristallisatie met de neerseling van de gamma oplossing bij de lijn BC. Een toename van de C-inhoud boven 4,3% veroorzaakt neerseling van Fe3C bij de lijn CD. De neerseling van de overtollige primaire fase in alle ijzerlegeringen met meer dan 2,0% C wordt gevolgd door een eutectische kristallisatie van de gamma oplossing en Fe3C in punt C, met coördinaten 1130 °C en 4,3% C. De lijn Ao is geassocieerd met een magnetische transformatie, een overgang van de ferromagnetische naar de paramagnetische toestand.
In het geval van het stabiele Fe–C evenwichtsdiagram, kan C (grafiet) door de zeer lage afkoelsnelheden direct uit het vloeistof kristalliseren. In dit geval wordt een eutectische mengsel van austeniet en grafiet gevormd in plaats van de eutectische van austeniet en cementiet. De stippellijnen in Fig. 1 symboliseren het Fe-grafiet systeem. Deze lijnen liggen bij hogere temperaturen dan de lijnen van het Fe-Fe3C systeem. Dit bevestigt de grotere stabiliteit en nabijheid tot een volledig evenwicht van het Fe-grafiet systeem. Dit wordt ook ondersteund door het feit dat verwarmen van hoog-C stalen met een grote hoeveelheid Fe3C leidt tot de decompositie ervan, weergegeven door de vergelijking Fe3C = 3Fe + C.
Bij intermediaire afkoelsnelheden kan een deel van het staal kristalliseren volgens het grafiet systeem en het andere deel volgens het cementiet systeem. Fase-evenwichtslijnen in de diagrammen van beide systemen kunnen worden verplaatst afhankelijk van specifieke afkoelsnelheden. Een duidelijke verplaatsing is zichtbaar voor de lijnen van de neerseling van de C vaste oplossing in gamma-Fe (austeniet). Om deze reden geldt het diagram volledig alleen ten aanzien van stalen die worden blootgesteld aan een relatief langzame afkoelsnelheid.
Invloed van Koolstof
Een maximale oplosbaarheid van C in alpha-Fe wordt waargenomen bij 721 °C en is gelijk aan 0,018% C. Bij afschrikken kan C in de alpha vaste oplossing blijven, maar snel begint de neerseling van fasen via een verouderingsmechanisme. In een vaste oplossing kan C ofwel (i) een homogene oplossing vormen, een statisch uniforme interstitiële verdeling (een zeldzame gevallen), ofwel (ii) een inhomogene oplossing, met de vorming van clusters op plaatsen waar de kristalroosterstructuur wordt verstoord (korrelgrenzen, dislocaties). De laatste is de meest waarschijnlijke toestand van de vaste oplossing. De zo gevormde clusters vertegenwoordigen een belemmering voor de beweging van dislocaties tijdens plastische vervorming en zijn verantwoordelijk voor een inhomogene ontwikkeling van de vervorming aan het begin van de vloeistroom.
Om de invloed van de C-inhoud op Fe-C legeringen te analyseren, moet elk structureel component worden overwogen. Langzaam afgekoelde stalen bestaan uit ferriet en cementiet of ferriet en grafiet.
- Ferriet is plastisch. In de aangelette toestand heeft ferriet een grote rek (rond 40%), is zacht (Brinell-hardheid 65-130, afhankelijk van de kristaldimensie), en is sterk ferromagnetisch tot 770 °C. Bij 723 °C lost 0,22% C op in ferriet, maar bij kamertemperatuur blijft slechts duizendsten van een percent C in de oplossing.
- Cementiet is bros en toont een hogere hardheid (Brinell-hardheid rond 800). Het is zwak magnetisch tot 210 °C en is een slechte geleider van elektriciteit en warmte. Het heeft een ingewikkeld rombisch rooster. Normaal wordt onderscheid gemaakt tussen (i) primair Fe3C, dat kristalliseert uit het vloeistof bij de lijn CD, (ii) het secundaire Fe3C, dat neerslaat uit de gamma oplossing bij de lijn ES, en (iii) tertiair Fe3C, dat neerslaat uit de alpha oplossing bij de lijn PQ.
- Grafiet is zacht. Het is een slechte geleider van elektriciteit maar geleidt warmte goed. Grafiet smelt niet zelfs bij temperaturen van 3000 °C tot 3500 °C. Het bezit een hexagonaal rooster met een asverhouding c/a hoger dan 2.
- Austeniet is zacht (maar harder dan ferriet) en duktil. De rek van austeniet varieert van 40% tot 50%. Het heeft een lagere warmte- en elektriciteitsgeleiding dan ferriet, en is paramagnetisch. Austeniet bezit een fcc-rooster.
De structuur van staal met 0% – 0,02% C bestaat uit ferriet en tertiair Fe3C. Een verdere toename van de C-inhoud leidt tot het verschijnen van een nieuw structureel component: een eutectoïde van ferriet en Fe3C (pareliet). Pareliet verschijnt eerst als afzonderlijke insluitingen tussen ferrietkorrels en bezet vervolgens, bij 0,8% C, het gehele volume. Pareliet kenmerkt een tweefasenmengsel, dat over het algemeen een lamellaire structuur heeft. Naarmate de C-inhoud van het staal stijgt boven 0,8%, ontstaat secundair Fe3C samen met pareliet. Het secundaire Fe3C heeft een naaldvormige vorm. De hoeveelheid Fe3C neemt toe met de C-inhoud. Bij 2% C bezet het 18% van het mikroskoopbeeld. Een eutectisch mengsel verschijnt wanneer de C-inhoud 2% overschrijdt. In snel afgekoelde stalen heeft niet alle overtollige fase (ferriet of Fe3C) de tijd om neers te laten voordat een eutectoïde wordt gevormd.
Legeringen met 3,6% C bevatten ledeburiet (een eutectisch mengsel van C vaste oplossing in gamma-Fe en Fe3C). Deze legeringen worden beter geclassificeerd als hypoeutectische witte gietijzers.
Kritieke (Transformatie) Temperaturen
Koolstof heeft een opvallend effect op transformaties van Fe in de vaste toestand. De positie van de lijnen GS en NL in het Fe-C evenwichtsdiagram tonen aan dat een toename van de C-inhoud leidt tot daling van punt A3 en stijging van punt A4 ten opzichte van hun tegenhangers in Fig. 1. Daarmee vergroot C het temperatuurbereik van de delta-fase.
Wanneer een eutectoïde (pareliet) wordt gevormd, tonen verwarms- en afkoelkurven een stilstand. Dit wordt aangeduid als punt A1 (Ac1 bij verwarmen en Ar1 bij afkoelen). Dit fenomeen treedt op bij 0,9% C (punt S in het Fe-C diagram). De neerseling van ferriet in hypoeutectoïde stalen (bij het kruisen van de lijn GOS) toont zich in verwarms- en afkoelkurven als een inflectie, aangeduid als punt A3. Dit punt correspondeert met de gamma-naar-alpha transformatie in zuiver ijzer. De neerseling van Fe3C (kruising van de lijn ES), die de eutectoïde neerseling voorafgaat, is zichtbaar in de afkoelkurve als een zwakke inflectie, aangeduid als punt Acm (Ac,cm bij verwarmen en Ar,cm bij afkoelen). Toevoeging van C heeft weinig invloed op de magnetische transformatietemperatuur (punt A2). Daarom correspondeert de lijn MO met de magnetische transformatie in stalen met lage C-inhoud. In legeringen met hogere C-hoeveelheden treedt deze transformatie op bij de lijn GOS, die correspondeert met het begin van de ferrietneerseling. Als de C-inhoud hoger is dan die corresponderend met punt S, dan coincideert de magnetische transformatie met temperatuur A1.
Cementiet ondergaat een magnetische transformatie. Ongeacht de C-inhoud, vindt de transformatie plaats bij een temperatuur van 210 °C–220 °C. Het treedt op zonder duidelijke hysterese, net als de magnetische transformatie van zuiver Fe bij punt A2.
Structurele Transformatie in Stalen
Wanneer staal moet worden gehard, wordt het verwarmd tot een hoge temperatuur om de totale structuur om te zetten in de austenietfase, een eenvoudige fasestructuur van Fe en C die stabiel is bij hoge temperaturen. Als dit verwarmde staal langzaam wordt afgekoeld, transformeert de austeniet naar pareliet, de evenwichtsfase bij kamertemperatuur. Een parelietstructuur is een aangelette structuur en is relatief zacht met lage fysieke eigenschappen. Als het verwarmde staal heel snel wordt afgekoeld, ontstaat een harde en sterke structuur genaamd martensiet, een metastabiele fase van C opgelost in ijzer. Deze fase kan worden aangelekt om een lagere hardheidsstructuur te produceren die minder bros is. Intermediaire afkoelsnelheden produceren andere structuren zoals bainiet, hoewel dit type structuur alleen in hoeveelheid wordt geproduceerd in een legerstaal. Eutectoïde C-staal produceert voornamelijk martensiet of pareliet, afhankelijk van de afkoelsnelheid.
Austeniet-Pareliet Transformatie
De transformatie van het fcc-rooster van austeniet naar het bcc-rooster van ferriet wordt belemmerd door de aanwezigheid van opgeloste C in de austeniet. Het austenietrooster heeft voldoende ruimte om C-atomen in het centrum van de cel onder te brengen. Het bcc-rooster van ferriet beschikt niet over deze ruimte. Hierdoor daalt de oplosbaarheid van C aanzienlijk bij de overgang van austeniet naar ferriet. Tijdens de bèta-naar-alpha transformatie neerselt bijna het gehele C uit het austenietrooster. In overeenstemming met het metastabiele Fe-Fe3C diagram neerselt het als cementiet. Deze transformatie kan worden gedefinieerd door drie onderling verbonden routes: (i) transformatie van het gamma-Fe rooster naar het alpha-Fe rooster, (ii) neerseling van C als Fe3C, en (iii) coagulatie van de karbiden.
Bij de temperatuur van punt A1 verlopen transformaties via routes (i) en (ii) bijna simultaan, met de vorming van een lamellaire mengsel van ferriet en cementiet. Atomen van opgeloste C zijn willekeurig verdeeld in het rooster. Hierdoor neerselt Fe3C in C-rijke gebieden en ferriet in gebieden met weinig of geen koolstof. Een dergelijke herverdeling van C vindt plaats door diffusie en hangt af van temperatuur en tijd.
Wanneer hypoeutectoïde staal met minder dan 0,8% C wordt blootgesteld aan langzame afkoeling, begint de transformatie met de vorming van ferriet bij de korrelgrens. Deze korrelgrens fungeert als ferrietkristallisatiecentrum. Koolstof wordt naar binnen in het kristaljet geduwd. Naarmate ferriet neerslaat, wordt een concentratie bereikt die nodig is voor de ferrietvorming in het centrale volume. Bij hypereutectoïde staal (C meer dan 0,8%) bij langzame afkoeling, bij het kruisen van de lijn ES, begint Fe3C neers te laten bij de korrelgrens. Hier dient de korrelgrens ook als kristallisatieplaats.
De C-diffusiesnelheid in de roosters van gamma-Fe en alpha-Fe daalt snel naarmate de temperatuur daalt, aangezien de diffusiecoëfficiënt afhangt van de temperatuur. Door een gepaste afkoelsnelheid te presenteren, kan de onderkoeling zo worden vergroot dat de vorming van pareliet onmogelijk wordt.
In het lage temperatuurbereik hangen het transformatiemechanisme en de kenmerken van de gevormde structuur uitsluitend af van de temperatuur waarop de transformatie plaatsvindt. Rekening houdend met de graad van onderkoeling, worden drie transformatietemperatuurbereiken onderscheiden: (i) parelietbereik, (ii) intermediair bereik, en (iii) martensietbereik. Een continue overgang van het ene transformatiemechanisme naar het andere kan plaatsvinden over deze temperatuurbereiken. De transformatieprocessen hangen sterk af van de inhoud van C en andere elementen in het staal. Ze kunnen beginnen met een sneller mechanisme en eindigen met een langzamere.
Parelietbereik
In het parelietbereik wordt de transformatie gekenmerkt door de simultane vorming van een mengsel van ferriet en karbide. Vrij ferriet of karbide kan neerslaan bij de austenietkorrelgrens. Hier worden de vorming en groei van beide fasen gecontroleerd door diffusieprocessen. Diffusie van Fe en andere elementen speelt een significante rol. De structuurfijnheid neemt toe naarmate de temperatuur daalt, totdat een langere tijd nodig is voor de diffusiekristallisatie van ferriet en karbiden.
Pareliet is een mechanisch mengsel van ferriet- en karbideplaten dat ontstaat bij transformatie in het parelietbereik. De snelheid waarmee kristallisatiekernen van pareliet worden gevormd, hangt af van de supersaturatie van austeniet met karbide, die toeneemt naarmate de temperatuur daalt. De snelheid hangt ook af van de diffusiesnelheid, die afneemt met de temperatuur. De groei van pareliet-eilanden hangt voornamelijk af van de diffusiesnelheid van C- en Fe-atomen. Andere factoren zijn (i) de graad van supersaturatie en (ii) het vrije-energievoordeel tijdens de ferrietvorming. Pareliet-eilanden groeien niet alleen door de vorming van nieuwe platen, maar ook door verdere groei van oude platen in alle richtingen. Karbideplaten groeien sneller dan ferrietplaten.
Het proces van parelietvorming begint met de vorming van ferrietkernen. Meervoudige afwisselingen van kernvorming van ferriet- en cementietplaten en vertakking van de platen van beide fasen leiden tot de vorming van vlak-parallele en waaiervormige parelietplaten. Parelietkernen verschijnen voornamelijk in roostergebieden met kristalstructuurdefecten zoals korrelgrenzen, onoplosbare karbiden, of niet-metaal insluitingen. Een zeer significant kenmerk van pareliet is de plaat-tot-plaat afstand. Sterkte-eigenschappen van staal verbeteren met een afname van de afstand.
De vormingssnelheid van Fe3C- en ferrietkristallisatiecentra in het parelietbereik versnelt naarmate de temperatuur daalt. De plaat-tot-plaat afstand neemt af wanneer de fijnheid van de structuur toeneemt.
Een belangrijk kenmerk dat de eigenschappen van staal beïnvloedt, is de dimensie van de parelietkolonie. Een afname van de koloniendimensie gaat gepaard met een toename van de slaansterkte en een afname van brosheid. De kritische brosheidstemperatuur hangt af van de parelietmorfologie. Een relatief hoge sterkt pareliet ontstaat bij het breken van ferriet- en cementietplaten, wat een hoge dichtheid aan dislocaties binnen de ferriet vormt.
Een betere breuksterkte van pareliet wordt bereikt door sferoidisatie van Fe3C-deeltjes. De sferoidisatie kan worden vergemakkelijkt door vervorming van pareliet, daaropvolgende verwarmen en houding bij een temperatuur nabij Ac1. Een andere methode die relatief hoge sterkte en duktiliteit van pareliet oplevert, bestaat uit vervorming tijdens de pareliettransformatie. Dit leidt tot de vorming van een polygonale structuur en sferoidisatie van cementiet. De trekkrachtgrens (YS) van de ferriet-pareliet mengsel hangt op een additieve manier af van de eigenschappen van ferriet en pareliet.
Transformatie van Austeniet
Tijdens de transformatie van austeniet in hypoeutectoïde en hypereutectoïde stalen, wordt de pareliettransformatie voorafgegaan door de neerseling van overtollige fasen: ferriet en secundair cementiet. De relatieve hoeveelheid van de structureel vrije overtollige fase hangt af van de graad van austenietonderkoeling. De hoeveelheid overtollige ferriet of Fe3C neemt af met een toename van de afkoelsnelheid. Bij een voldoende graad van onderkoeling kan de vorming van een overtollige fase als onafhankelijk structureel component worden vermeden.
Wanneer hypoeutectoïde staal met een kleine hoeveelheid eutectoïde austeniet wordt blootgesteld aan langzame afkoeling, groeit eutectoïde ferriet op de korrels van overtollige ferriet en blijft eutectoïde Fe3C als structureel vrije tussenlagen bij de korrelgrens. In hypereutectoïde staal kan de eutectoïde ook structurele degeneratie ondergaan. Cementiet, gevormd door eutectoïde neerseling onder zeer lage afkoeling onder punt A1 (boven 700 °C), neerselt op secundair cementiet. Gebieden van structureel vrije ferriet worden waargenomen. Deze eutectoïde transformatie, vergezeld van fasesscheiding, wordt als abnormaal beschouwd. Bij een normale eutectoïde transformatie groeien ferriet en Fe3C samen in de vorm van koloniën met een regelmatige afwisseling van de twee fasen. Bij ongewone transformatie heeft een grove mengsel van ferriet en Fe3C geen duidelijke eutectoïde structuur. Tijdens een eutectoïde transformatie kan het mechanisme veranderen van abnormaal naar normaal. Daarom kan met snelle afkoeling en een entsprechend duidelijke onderkoeling van austeniet de abnormale transformatie volledig worden onderdrukt.
In het geval van overtollige ferriet in hypoeutectoïde stalen, komt ferriet in twee vormen voor: (i) compacte equi-axiale korrels, en (ii) georiënteerde Widmanstätten-platen. Compacte neerselingen van hypoeutectoïde ferriet verschijnen grotendeels bij de austenietkorrelgrens, terwijl Widmanstätten-platen binnen de korrels worden gevormd. Widmanstätten-ferriet wordt alleen waargenomen in stalen met minder dan 0,4% C en redelijk grove austenietkorrels. Naarmate de dimensies van de austenietkorrels afnemen, neemt het aandeel van ferriet in de vorm van equi-axiale korrels toe. Widmanstätten-ferriet wordt gevormd over het temperatuurinterval van A3 (50 °C) tot 600 °C – 550 °C. Met een toename van de C-inhoud van het staal daalt het aandeel van Widmanstätten-ferriet in de structuur.
Widmanstätten-ferriet zou ontstaan door een shear gamma-alpha herrangschikking van het rooster, vergezeld van een geordende, onderlinge beweging van atomen. Equi-axiale korrels van ferriet groeien door een normale diffusieve herrangschikking van het rooster met een ongeordnete overgang van atomen over de gamma/alpha grens.
Een van de methoden om stalen te versterken, bestaat uit het leveren van een structuur met hypoeutectoïde ferriet die gedispergeerde karbide-neerselingen bevat. Om zo'n structuur te produceren, moet staal worden verwarmd tot speciale karbiden in austeniet oplossen en vervolgens snel worden afgekoeld om de gewone neerseling van karbide direct uit austeniet te voorkomen voordat hypoeutectoïde ferriet begint te vormen.
Transformatie van Martensiet
De transformatie van martensiet is te wijten aan het afschrikken (snelle afkoeling) van de hoge-temperatuurfase. De belangrijkste kenmerken van de martensiettransformatie in C-stalen zijn:
- Martensiettransformatie treedt op door snelle afkoeling van staal vanaf een temperatuur boven A1, bijvoorbeeld in water. Door snelle afkoeling wordt de diffusieve neerseling van austeniet naar een tweefasenmengsel van ferriet en karbide onderdrukt. De concentratie van C in martensiet komt overeen met die in austeniet. Martensiettransformatie vindt plaats zonder enige diffusie.
- Transformatie van austeniet naar martensiet begint bij de martensiet-starttemperatuur (Ms). Ms hangt meestal niet af van de afkoelsnelheid. Martensiet wordt gevormd over een bepaald temperatuurinterval. De specifieke temperatuur wordt bepaald door de C-inhoud van het staal.
- Beëindiging van de afkoeling over het temperatuurinterval Ms-Mf (martensiet finish) schort de vorming van martensiet op. Dit kenmerk onderscheidt de martensiettransformatie van de pareliettransformatie. Bij pareliettransformatie gaat de transformatie door tot het einde bij een constante temperatuur onder punt A1, en het eindresultaat is een volledige verdwijning van austeniet gegeven voldoende isotherme houdtijd. Bij de martensiettransformatie blijft een bepaalde hoeveelheid bewaarde austeniet over.
- Martensiettransformatie heeft geen incubatieperiode. Een bepaalde hoeveelheid martensiet wordt instantaneus gevormd onder de temperatuur Ms.
- Bij afkoeling onder Ms neemt de hoeveelheid martensiet snel toe door de snelle vorming van nieuwe platen. De initieel gevormde platen groeien niet met de tijd.
- Het martensietrooster is regelmatig georiënteerd ten opzichte van het austenietrooster. Er bestaat een bepaalde oriëntatierelatie tussen de roosters.
De Ms-temperatuur karakteriseert een staal van een bepaalde samenstelling dat een specifieke voorbehandeling heeft ondergaan. In gegeven staal begint de martensiettransformatie bij dezelfde temperatuur, ongeacht de afkoelsnelheid. Deze temperatuur hangt af van de staalsamenstelling en daalt sterk naarmate de C-inhoud van het staal toeneemt. Een deel van de C treedt in karbiden, die coëxisteren met austeniet. De karbiden lossen in austeniet op als de afschriktemperatuur wordt verhoogd. Daarom neemt de C-concentratie van austeniet toe en daalt het Ms-punt.
Martensietvorming wordt beschouwd als een shear-mechanisme van de austenietroosterherschikking. Het martensitische (shear) mechanisme van fasetransformatie is bekend door een geordende, onderlinge beweging van atomen over afstanden korter dan de interatoomafstand, en de atomen ruilen geen plaatsen. Een atoom in de initiële fase behoudt zijn buren in de martensietfase. Dit is het hoofdkenmerk specifiek voor een shear-herschikking van het rooster.
Deze aard van de roosterherschikking biedt coherentie van de grens tussen de oude en nieuwe fasen. Coherentie (elastische conjugatie) van roosters aan de grens tussen martensiet en de initiële fase zorgt voor een heel snelle beweging van de grens naar de matrix zelfs bij lage temperaturen. De atomen bewegen cooperatief over afstanden korter dan de interatoomafstand, wat resulteert in de groei van het martensietkristal.
Bij de groei van het martensietkristal ontstaat een elastische vervorming aan de coherentiegrens. Bij bereiken van de trekkrachtgrens (YS) wordt de coherentie verstoord. Atomen worden ongerangschikt aan de grens tussen het martensietkristal en de startmatrix. Glijbeweging van de grens wordt onmogelijk. Daarom wordt de groei van het kristal door het martensitische mechanisme beëindigd, en daarna kan het kristal alleen nog door diffusie groeien. Maar de martensiettransformatie vindt plaats bij lage temperaturen, waar de diffusiesnelheid erg klein is. Daarom wordt na breuk van de coherentie weinig tot geen groei van het martensietkristal waargenomen.
De polymorfe transformatie van vaste oplossingen door het martensitische mechanisme wordt gekenmerkt door de afwezigheid van diffusieve herverdeling van de componenten. De voorwaarden die nodig zijn voor het martensitische mechanisme waarmee de hoge-temperatuurfase transformeert naar de lage-temperatuurfase, worden hier beschreven. De martensiettransformatie is niet mogelijk bij een kleine onderkoeling. Dit is omdat in het geval van een ongerangschikte herschikking van het rooster, de elastische vervorming wordt bepaald door volumeveranderingen alleen, terwijl bij de martensiettransformatie er bovendien sprake is van coherentie van de roosters van de initiële en martensietkristallen. Naarmate de graad van onderkoeling toeneemt, neemt de ongerangschikte herschikkingssnelheid van het rooster toe, bereikt een maximum, en daalt daarna. Om het martensitische mechanisme van polymorfe transformatie in Fe te krijgen, moet staal sterk worden oververhit in het gamma-bereik en daarna heel snel worden afgekoeld om de ontwikkeling van de normale transformatie te onderdrukken.
Tijdens de martensietvorming vindt de herschikking van het fcc-rooster van austeniet naar het bcc-tetragonaal rooster van martensiet plaats, wat lijkt op het bcc-rooster van alpha-Fe. Het austenietrooster transformeert in het martensietrooster door de Bain-deformatie, die bestaat in compressie van de tetragonale cel van austeniet langs de c-as en een gelijktijdige toename van de dimensies langs de a-as. De graad van de tetragonale vervorming van het martensietrooster, c/a, groeit recht evenredig met de C-concentratie van martensiet. Het martensietrooster behoudt zijn tetragonaliteit bij kamertemperatuur. De oriëntatierelatie van de initiële en martensietfasen is vastgesteld.
Er zijn veel hypothesen over de aard van martensietkernvorming. Vele van hen pleiten voor een heterogene kernvorming bij speciale defectplaatsen in de startmatrix.
Martensiet wordt ingedeeld in twee basistypen wat morfologie betreft: platenmartensiet en massieve martensiet. Ze verschillen in vorm, wederzijdse rangschikking van kristallen, substructuur en gewoontvlak. Platen (naald) martensiet komt vaker voor in hoog-C staal. Martensietkristallen zijn gevormd als dunne lenticulaire platen. Platen die het eerst verschijnen, doorlopen de eenheid, verdelen het in afzonderlijke delen. Maar ze kunnen de matrixkorrelgrens niet kruisen. Daarom wordt de platendimensie beperkt door de dimensie van de austenietkorrel. Nieuwe martensietplaten worden gevormd in austenietsecties. Hier is de platendimensie beperkt tot de dimensie van de sectie. Als de austenietkorrel klein is, zijn martensietplaten zo fijn dat de naaldstructuur van martensiet niet zichtbaar is in de microsectiemonsters. Zulke martensiet heet structuurloze martensiet, en is het meest gewenst.
Massieve (laag) martensiet kan worden waargenomen in laag-C staal en medium-C staal. Kristallen van dit type martensiet zijn gevormd als onderling verbonden platen met ongeveer dezelfde oriëntatie. Platen van massieve martensiet zijn gescheiden door laag-hoek grenzen.
Transformatie van Bainiet
De transformatie van bainiet is intermediair tussen pareliet- en martensiettransformaties. De kinetiek van de bainiettransformatie en de gevormde structuur tonen kenmerken van zowel diffusieve pareliettransformatie als diffusieloze martensiettransformatie. Een mengsel van ferriet en karbide ontstaat als resultaat van deze transformatie. Dit mengsel heet bainiet. Het bainiettransformatiemechanisme omvat gamma-naar-alpha herrangschikking van het rooster, herverdeling van C, en neerseling van karbide.
De nabijheid van de bainiettransformatie tot zijn pareliet- en martensiet tegenhangers wordt hier uitgelegd. De diffusieve beweging van atomen van het basiselement, Fe, is bijna volledig onderdrukt over het bainiettransformatiebereik. Vervolgens is de gamma-naar-alpha vorming van ferriet moeilijk vanwege de onderdrukking van parelietneerseling. Echter, C-diffusie is redelijk actief en veroorzaakt neerseling van karbiden. Over het intermediaire bereik worden de gamma-fase kristallen gevormd door coherente groei zoals martensietplaten. Maar de alpha-fase platen worden langzaam gevormd in plaats van instantaneus.
Dit is omdat over het intermediaire temperatuurbereik de alpha-fase alleen kan neerslaan uit de C-ontbetaalde gamma-fase. Dus de groeisnelheid van de alpha-fase kristallen hangt af van de C-diffusieve afvoersnelheid. In dit geval stijgt het martensiet-startpunt Ms in austeniet en vindt de martensiet gamma-naar-alpha transformatie plaats bij temperaturen boven de typische Ms-temperatuur van het staal met een gegeven samenstelling.
Op het moment van de martensiettransformatie blijft de C-concentratie onveranderd. Alleen het kristalrooster wordt gewijzigd en een verzadigde alpha oplossing wordt gevormd. Karbide neerselt na de gamma-naar-alpha transformatie.
Er is een verschil tussen oberbainiet en onderbainiet, die worden gevormd in de ober- en onderdel van het intermediaire temperatuurbereik. De conventionele grens tussen de bainieten ligt dichtbij 350 °C. Oberbainiet heeft een veerachtige structuur, terwijl onderbainiet een naaldvormige morfologie toont, die dichtbij die van martensiet ligt. Het verschil in de structuren van ober- en onderbainiet is te wijten aan het verschil in de mobiliteit van C in de ober- en onderdelen van het bainiettemperatuurbereik.
De alpha-fase substructuur van oberbainiet lijkt op de substructuur van massieve martensiet in laag-C staal, terwijl de alpha-fase structuur van onderbainiet benadert de structuur van martensiet in hoge-C stalen. In oberbainiet kunnen karbide-deeltjes zowel aan laaggrenzen als binnen laths neerslaan. Dit feit suggereert dat hier karbiden direct uit austeniet neerslaan. In onderbainiet wordt karbide binnen de alpha-fase gevonden. Dit is omdat karbide wordt gevormd tijdens de neerseling van een verzadigde vaste oplossing van C in de alpha-fase. Zowel ober- als onderbainiet tonen een hoge dichtheid aan dislocaties binnen de alpha-fase. Fe3C is de karbide-fase in oberbainiet en epsilon-karbide (Fe2C) in onderbainiet. Naarmate de houdtijd toeneemt, verandert Fe2C in cementiet. De dimensies van de austenietkorrel hebben geen effect op de kinetiek van de martensiettransformatie.
Aanlaten (Tempering)
De processen die plaatsvinden tijdens aanlaten zijn neerseling en herkristallisatie van martensiet. Afgeschrokken staal heeft een metastabiele structuur. Bij verwarmen wordt de structuur dichter bij evenwicht. De aard van de processen die tijdens aanlaten plaatsvinden, wordt bepaald door drie belangrijke kenmerken van afgeschrokken staal: (i) sterke supersaturatie van de martensiet vaste oplossing, (ii) hoge dichtheid van kristalroosterdefecten (dislocaties, lage-hoek en grote-hoek grenzen, en tweeling tussenlagen etc.), en (iii) aanwezigheid van bewaarde austeniet.
Het hoofdproces dat tijdens aanlaten van staal plaatsvindt, is de neerseling van martensiet vergezeld door de vorming van karbiden. Afhankelijk van de temperatuur en duur van het aanlaten, kan de martensietneerseling drie stadia omvatten: (i) pre-neerseling, (ii) neerseling van intermediaire metastabiele karbiden, en (iii) neerseling en coagulatie van cementiet. Bewaarde austeniet kan simultaan neerslaan. Aangezien er een hoge dichtheid aan dislocaties in martensiet is, is de substructuur vergelijkbaar met die van werkverhard staal. Daarom kunnen polygonisatie en herkristallisatie zich ontwikkelen tijdens aanlaten.
Wanneer C-staal wordt aangelekt, neemt de supersaturatie van de gamma oplossing in austeniet toe met een toename van de C-inhoud van het staal. Dit leidt tot daling van de Ms-temperatuur en overgang van massieve martensiet naar platenmartensiet. De hoeveelheid bewaarde austeniet neemt ook toe.
De segregatie van C vertegenwoordigt de eerste structurele veranderingen die plaatsvinden tijdens aanlaten van C-staal. Het gesegregeerde C kan heterogeen kernvormen bij roosterdefecten of homogeen in de matrix. De heterogene kernvorming van het gesegregeerde C vindt plaats tijdens het afschrikken of direct daarna.
Vlakke homogene clusters van C-atomen, niet verbonden met roosterdefecten, worden gevormd bij aanlaattemperaturen van minder dan 100 °C. Dit is te wijten aan de aanzienlijke verplaatsingen van Fe-atomen en het optreden van elastische vervormingen. Naarmate de aanlaattemperatuur stijgt, worden de clusters groter en hun samenstelling naderen Fe4C. Dit proces is afhankelijk van C-diffusie. Metastabiel Fe2C wordt gevormd boven 100 °C. Het heeft een hexagonaal rooster en verschijnt direct uit C-clusters wanneer de C-concentratie toeneemt. Metastabiel Fe2C kan ook direct neerslaan uit de alpha oplossing. Fe2C neerselt als zeer fijn (10 nm tot 100 nm) platen of staven bij lage temperaturen. Met een toename van aanlaattemperatuur of tijd worden Fe2C-deeltjes grover en neerslaan in stalen met een minimum van 0,2% C. In stalen met een hoge Ms-temperatuur, is partiële neerseling van martensiet geassocieerd met de afzetting van overtollige karbide en wordt verkregen tijdens afschrikkoeling in het martensietbereik. Daarom vindt zelf-aanlaten van deze stalen plaats tijdens hun afschrikken.
Cementiet wordt gevormd bij een temperatuur hoger dan 250 °C. Twee bekende mechanismen van Fe3C-kernvorming zijn: (i) neerseling direct uit een verzadigde alpha vaste oplossing en groei van Fe3C-deeltjes ten koste van de oplossing van minder stabiele karbiden, en (ii) verschijning van Fe3C als resultaat van transformatie van het intermediaire karbiderooster naar het Fe3C-rooster.
In de eindfase van de karbidevorming tijdens aanlaten, vinden coagulatie en sferoidisatie van karbide plaats. Deze gaan intensief plaats vanaf 350 °C tot 400 °C. Bij temperaturen hoger dan 600 °C hebben alle Fe3C-deeltjes een sferische vorm en ondergaan ze alleen nog coagulatie.
Een substantieel deel van het aanlatingsproces is gewijd aan de neerseling van bewaarde austeniet vergezeld door afzetting van karbiden. Neerseling treedt plaats over het temperatuurbereik van 200 °C tot 300 °C. Tijdens aanlaten transformeert bewaarde austeniet in onderbainiet.
Een daling van de C-concentratie van de alpha-fase tijdens karbidevorming resulteert in veranderingen in de fasestructuur. Martensietneerseling wordt conventioneel verdeeld in twee stadia. Het eerste stadium van neerseling wordt bereikt onder 150 °C wanneer de mobiliteit van C-atomen voldoende is voor de vorming van karbideplaten. Maar het is onvoldoende voor de karbideplaten om te groeien door diffusie van C uit de gebieden van niet-geprecipiteerde martensiet met een hoge C-concentratie. Dit resulteert in een niet-uniforme C-inhoud in verschillende gebieden van de martensiet en dus inhomogeniteit van martensiet ten aanzien van zijn tetragonaliteit. In gebieden met geprecipiteerde karbide is de tetragonaliteit lager dan in niet-geprecipiteerde gebieden. Twee vaste oplossingen met verschillende C-concentraties coëxisteren. Om deze reden wordt de neerseling aangeduid als twee-fasen neerseling. De twee-fasen neerseling van martensiet resulteert uit de afzetting van nieuwe karbide-deeltjes in gebieden die martensiet met de initiële C-concentratie bevatten. Karbide-deeltjes groeien niet in dit stadium.
In het tweede stadium van martensietneerseling (150 °C tot 300 °C) wordt de alpha oplossing ontdaan van C door diffusieve groei van karbide-deeltjes, maar het proces verloopt erg langzaam. Daarom is de neerzelingskinetiek te wijten aan de snelle ontbering van de alpha oplossing in koolstof. Vervolgens stopt de ontbering van de vaste oplossing in C. Bij 300 °C blijft ongeveer 0,1% C in de alpha oplossing. Boven deze temperatuur wordt geen verschil gedetecteerd tussen het rooster van de alpha oplossing en dat van alpha-Fe. Onder 300 °C is de graad van tetragonaliteit nog meetbaar. Boven 400 °C wordt de alpha oplossing volledig vrij van overtollige C en is de transformatie van martensiet naar ferriet voltooid.
Platen (naalden) van afschrikmartensiet hebben een hoge dichtheid aan dislocaties, vergelijkbaar met die van vervormd staal. Echter, herkristallisatiecentra en hun voortgang tot herkristalliseerde korrels worden niet waargenomen. Dit is omdat karbide-deeltjes dislocaties en grote-hoek grenzen vastpennen (pinnen). Pas boven 600 °C, wanneer de dichtheid van de deeltjes afneemt door coagulatie, vindt de herkristallisatiegroei van korrels plaats ten koste van migratie van grote-hoek grenzen. Hierbij verdwijnen de morfologische structuren van laagmartensiet. Deze processen worden belemmerd in hoog-C stalen in vergelijking met laag-C stalen, aangezien de dichtheid van karbiden groter is in hoog-C stalen. De naaldstructuur blijft behouden tot de aanlaattemperatuur van ongeveer 650 °C.
De structurele veranderingen die tijdens aanlaten optreden, veroorzaken wijzigingen in de staaleigenschappen. Deze veranderingen hangen af van de aanlaattemperatuur en tijd. Hardheid daalt naarmate de aanlaattemperatuur stijgt.
Kinetiek van de Transformatie van Austeniet
Isotherme Transformatiediagrammen
Het is belangrijk om het proces bij een constante temperatuur te volgen voor het begrip van de kinetiek van de transformatie naar austeniet. Hiervoor wordt meestal een isotherm transformatie (IT) diagram gemaakt dat het isotherme proces van austenietneerseling illustreert. In het IT-diagram (Fig. 2) staat de transformatietijd op de X-as op een logaritmische schaal en de temperatuur op de Y-as. Uit dit diagram kan de incubatieperiode (linkerkurve) worden bepaald en ook de tijd die nodig is voor voltooiing van het proces (rechterkurve). Het moment dat het staal de punten A3 en A1 tijdens afschrikken passeert, wordt meestal genomen als de nul-tijdreferentie.
De tijd die nodig is om de temperatuur van het afkoelmedium te bereiken, wordt vaak verwaarloosd. Het begin en einde van de transformatie zijn moeilijk te bepalen uit het gedrag van de transformatiekurve aan de begin- en eindsecties van de kurve. Daarom corresponderen de lijnen van het IT-diagram doorgaans met een bepaald eindvolume dat is getransformeerd, bijvoorbeeld 2% en 98% voor het begin en einde van de transformatie, respectievelijk. De volume-waarde wordt meestal niet in het IT-diagram getoond.
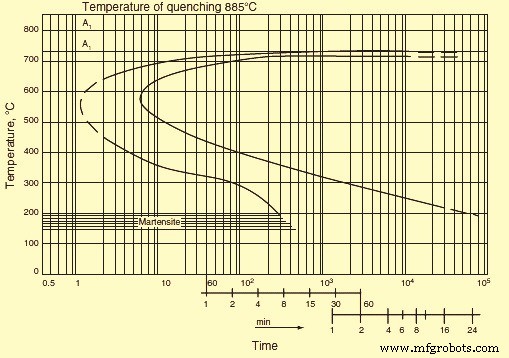
Naast de bovenstaande kurven bevat het IT-diagram vaak intermediaire kurven die corresponderen met bepaalde waarden van het getransformeerde volume, zeg 20%, 50%, of 80%. Een afname van de transformatiesnelheid veroorzaakt een verplaatsing van de transformatie start- en eindkurven naar rechts, d.w.z. in de richting van langere duur. Dit fenomeen kan worden waargenomen als de afschriktemperatuur toeneemt als gevolg van een afname van het aantal insluitingen en groei van austenietkorrels. Een toename van de transformatiesnelheid leidt tot verplaatsing van de kurven naar links. Dit kan worden verklaard door (i) een afname van de afschriktemperatuur, (ii) de aanwezigheid van karbiden of insluitingen, en (iii) verfijning van de austenietkorrel. Voor een bepaald staalmonster verandert de temperatuur die correspondeert met een maximum transformatiesnelheid (de neus van de sigmoïde kurve) doorgaans niet significant.
Continue Afkoel Transformatiediagrammen
Continue afkoel transformatie (CCT) diagrammen overwegen de transformatiekinetiek van eutectoïde staal. De belangrijkste transformatie die plaatsvindt tijdens aanlaelkoeling van staal is een eutectoïde neerseling van austeniet in een mengsel van ferriet en karbide. De eutectoïde transformatiekinetiek wordt gegeven door IT-diagrammen van austeniet bij een temperatuur van 727 °C. De structuur die verkregen wordt na aanlaten onder 300 °C heet aangelekt martensiet. Een naaldvormige structuur wordt gezien na aanlaten bij 300 °C tot 450 °C. Aanlaten over het temperatuurinterval van 450 °C tot 600 °C toont een duidelijke puntstructuur. Austeniet is in een thermodynamisch stabiel evenwicht met het ferriet-Fe3C mengsel. Stabiliteit van onderkoelde austeniet wordt gedefinieerd door een tijdsperiode waarin het optreden van neerselingsproducten in het diagram niet kan worden geregistreerd door conventionele methoden. De graad van austenietonderkoeling is de hoofdfactor die de staalmicrostructuur bepaalt. De benodigde graad van onderkoeling wordt verschaft door ofwel continue afkoeling ofwel isotherme behandeling.
Zoals eerder gezien, wordt in hypoeutectoïde stalen de vorming van pareliet voorafgegaan door neerseling van hypoeutectoïde ferriet. Met een afname van de transformatietemperatuur en een toename van de graad van onderkoeling, wordt de neerseling van hypoeutectoïde ferriet onderdrukt. De hoeveelheid pareliet neemt toe en de C-inhoud wordt minder dan die in pareliet van eutectoïde staal. In het gebied van de maximum transformatiesnelheid smelten de twee kurven samen. Dus, een zuivere parelietstructuur wordt gevormd in staal met 0,4% C. In stalen met hogere C-hoeveelheden kan de neerseling van ferriet niet worden onderdrukt, zelfs niet als de C-inhoud daalt. Ferrietneerseling voorafgaat de vorming van pareliet zelfs bij een maximum transformatiesnelheid, maar de hoeveelheid ferriet is minder dan die gevormd bij geringere onderkoeling.
Deze stellingen zijn geldig voor de neerseling van cementiet in hypereutectoïde stalen, maar het kan zelfs bij relatief kleine onderkoeling worden onderdrukt. In dit geval wordt de C-inhoud van pareliet hoger dan die in het eutectoïde staal. Als resultaat van de onderdrukking van de hypoeutectoïde ferrietneerseling onder continue afkoeling vanuit het gebied van de gamma vaste oplossing, daalt punt Ar3 veel sneller dan punt Ar1 naarmate de afkoelsnelheid toeneemt. Bij een bepaalde afkoelsnelheid smelten beide punten samen in één punt, wat correspondeert met de vorming van een fijnplaatstructuur van het pareliettype, vrij van ferriet.
Onder continue afkoeling kan het transformatieproces ook worden gevisualiseerd als diagram in temperatuur-tijd coördinaten. Daarom moet het gedrag van afkoelkurven worden geanalyseerd om kenmerken van de transformatieprocessen te vinden. In dit diagram zijn de ferriet- en pareliet-startlijnen verschoven naar langere tijdperioden vergeleken met het IT-diagram. Dit is te wijten aan een toename van het temperatuurinterval dat nodig is om de transformatieprocessen in het austenietrooster voor te bereiden. Als resultaat is alleen een deel van de incubatieperiode, die nodig is voor de IT om te starten, effectief. In dit geval is de incubatieperiode het gemiddelde van de effectieve lengtes van tijd die corresponderen met verschillende tijdperioden in het gegeven bereik. Deze stelling kan worden gebruikt om het gedrag van de transformatiestartlijn in het parelietbereik te berekenen uit het IT-diagram. De omgekeerde berekening is ook mogelijk.
Vergelijkbaar met het parelietbereik, in het bainiettemperatuurbereik, begint de neerseling van onderkoelde austeniet na een bepaalde incubatieperiode. De overeenkomst van de bainiet- en pareliettransformatiekinetiek bestaat niet alleen in de aanwezigheid van een incubatieperiode, maar ook in het karakter van de volume toename tijdens isotherme houding, namelijk de fractie van het getransformeerde volume van austeniet neemt eerst met versnelling en daarna met vertraging toe. Tegelijkertijd, zoals in het geval van de martensiettransformatie, verdwijnt bewaarde austeniet niet volledig tijdens de bainiettransformatie. Elk punt in de bainiet-eindkurve correspondeert met een bepaalde hoeveelheid bewaarde austeniet. Vergelijkbaar met de pareliettransformatie, kan de bainiettransformatie plaatsvinden zowel tijdens isotherme houding als onder continue afkoeling. Austeniet dat niet is getransformeerd over het bainietbereik, transformeert deels in martensiet wanneer het staal wordt afgekoeld tot kamertemperatuur. Omdat de austeniet inhomogeen is ten aanzien van de C-inhoud na de bainiettransformatie, wordt martensiet voornamelijk gevormd in C-gerijkte gebieden.
Voor hoog-gelegde staal, kunnen IT-kurven worden gescheiden door een temperatuurinterval waarin onderkoelde austeniet zeer stabiel is. In dit interval vindt parelietneerseling niet plaats gedurende veel uren, terwijl de onderkoeling onvoldoende is voor de bainiettransformatie. In C-staal verloopt de bainiettransformatie gelijktijdig met de pareliettransformatie. Producten van de pareliettransformatie domineren bij hogere temperaturen, en die van de bainiettransformatie bij lagere temperaturen.
Tijdens de transformaties van austeniet bij afkoeling in het martensietbereik, verschijnt het martensietcomponent in de staalstructuur wanneer de afkoelsnelheid een bepaalde waarde bereikt. De minimale afkoelsnelheid waarmee het martensietcomponent wordt gevormd, heet de lagere kritieke afkoelsnelheid. De snelheid waarmee transformaties door het pareliet- en bainietmechanisme volledig worden onderdrukt, wordt aangeduid als de bovenste kritieke afkoelsnelheid (afschrikken). Als de voorwaarden van austenietvorming (austenitisatietemperatuur en houdtijd bij deze temperatuur) en de afkoelvoorwaarden (afkoelsnelheid overschrijdt de bovenste kritieke snelheid) constant zijn, hangt de locatie van het martensiet-startpunt Ms alleen af van de inhoud van C en legeringselementen in het staal.
Als de afkoelsnelheid hoog is, is de vormingssnelheid van afzonderlijke martensietnaalden ook hoog, en begint de transformatie van austeniet naar martensiet bij het bereiken van de Ms-temperatuur. Het gaat door bij verdere afkoeling naar lagere temperaturen. Naarmate de temperatuur van het afkoelmedium daalt, neemt de hoeveelheid gevormde martensiet eerst snel en daarna langzaam toe. Met een toename van de afschriktemperatuur (austenitisatietemperatuur) verschuift de transformatie ook naar lagere temperaturen, omdat meer legeringselementen in oplossing gaan. Een bepaalde hoeveelheid martensiet kan worden gevormd tijdens isotherme houding, maar is niet hoog in C-stalen. Bewaarde austeniet wordt gestabiliseerd tijdens isotherme houding. Als resultaat wordt meer martensiet gevormd tijdens de daaropvolgende afkoeling. Vorming van martensiet stopt bij punt Mf. Er is een relatie tussen sommige factoren die de stabilisatie van martensiet beïnvloeden. Het effect van stabilisatie neemt toe met de hoeveelheid martensiet in de structuur of, de hoeveelheid martensiet gelijk, met de temperatuur.
Er is een nauwe link tussen CCT- en IT-diagrammen. Bij het oplossen van praktische kwesties betrokken bij de warmtebehandeling van staal, is het soms nodig te weten hoe de continue afkoelsnelheid de structuur beïnvloedt die ontstaat als resultaat van de austeniettransformatie. Hiervoor zijn er pogingen gedaan om de relatie te vestigen tussen de transformatiekinetiek van austeniet onder isotherme condities en onder continue afkoelcondities. De pogingen zijn gestart vanuit het concept van additiviteit van de transformatieprocessen bij verschillende temperaturen. Er is aangenomen dat houding van onderkoelde austeniet bij een vooraf ingestelde temperatuur deel is van de incubatieperiode. Echter, het is gevonden dat berekende en experimentele data alleen bevredigend samenstemmen als de pareliettransformatie continu is.
Als de pareliettransformatie wordt voorafgegaan door neerseling van eutectoïde pareliet of de pareliet- en bainiettransformaties gelijktijdig plaatsvinden, zijn berekende data in discrepantie met de experimentele data. Het is gevonden dat de discrepantie te wijten is aan de factoren: (i) houding van austeniet tijdens de tijd die rekening houdt met fracties van de incubatieperiode veroorzaakt versnelling van de daaropvolgende intermediaire transformatie ten koste van voorbereidende processen, (ii) neerseling van hypoeutectoïde ferriet wijzigt de austenietsamenstelling wat de daaropvolgende intermediaire transformatie vertraagt, (iii) partiële transformatie van austeniet over het intermediaire bereik verlaagt de snelheid van genoemde transformatie bij lagere temperaturen en vergemakkelijkt een toename van bewaarde austeniet wat te wijten is aan een herverdeling van C en verrijking van het niet-getransformeerde deel van austeniet in koolstof, en (iv) een verandering in de afkoelsnelheid over het martensietbereik beïnvloedt de stabilisatie van austeniet op verschillende manieren.
Om de bovenstaande redenen zijn speciale methoden voor het construeren van thermo-kinetische transformatiediagrammen van austeniet onderworpen aan continue afkoeling uitgewerkt voor niet-eutectoïde stalen. Uit deze diagrammen is het mogelijk de kritieke afschriksnelheid of continue afkoelsnelheid te bepalen die nodig is om een bepaalde fase van de austenietneerseling te voltooien.
Het is gezien dat het CCT-diagram een functie is van de staafdiameter. Wanneer staal wordt onderworpen aan martensitisch harden, moet het worden afgekoeld van de afschriktemperatuur zodat bij onderkoeling tot een temperatuur onder het Ms-punt austeniet geen tijd heeft om neers te laten en een ferriet-karbidemengsel te vormen. Hiervoor moet de afkoelsnelheid minder zijn dan de kritieke waarde. De kritieke afkoelsnelheid is de minimumsnelheid waarmee austeniet niet neerslaat naar een ferriet-karbidemengsel. Natuurlijk is de afkoelsnelheid van staalproducten niet-uniform over hun doorsnede. Het kan hoger zijn dan de kritieke snelheid aan het oppervlak en lager dan de kritieke snelheid in het centrum.
De kritieke afkoelsnelheid op verschillende punten van een product kan direct worden bepaald uit een IT-diagram. In de eerste benadering wordt het gegeven door de helling van de raaklijn aan de C-kurve die de austenietneerseling-aanvang aanduidt. Deze methode geeft een waarde die ongeveer 1,5 keer de ware kritieke snelheid is. De afkoelsnelheid kan nauwkeuriger worden bepaald als thermo-kinetische diagrammen worden gebruikt. Snijpunten van de afkoelkurven met de lijnen van de thermo-kinetische diagrammen tonen de start- en eindtemperaturen van de corresponderende transformatie.
Uit het transformatiediagram is het mogelijk te bepalen, bijvoorbeeld, de snelheid die 40% martensiet in de structuur voorziet of de snelheden waarmee de gehele transformatie plaatsvindt in het parelietbereik, d.w.z. harden wordt volledig weggelaten. Omdat de gegevens over de kritieke hardensnelheid afhangen van de afkoeltijd en geassocieerd moeten worden met een specifieke temperatuur (waarbij directe metingen van de hardensnelheid praktisch onmogelijk zijn), is het passend om de afkoeltijd voor een specifiek temperatuurinterval op te geven, bijvoorbeeld van punt A3 tot 500 °C. Punt A3 in het diagram is de tijdreferentie. Dan is het mogelijk de kritieke afkoeltijd K direct te bepalen (Km voor volledig martensitisch harden, Kf voor initiële verschijning van ferriet, en Kp voor volledige transformatie in het parelietbereik).
Omdat de afkoeltijd en de voortgang van de daaropvolgende afkoeling van het monster tijdens eindvlakharden bekend zijn, kan het resultaat van harden worden bepaald uit het transformatiediagram. Het moet worden onthouden dat een transformatiediagram alleen geldig is voor specifieke voorwaarden van smelten en homogenisatie. Afwijkingen in de samenstelling of korreldimensies veroorzaken veranderingen in de trend van thermodynamische kurven. Dit wordt verklaard door het feit dat een toename van de homogenisatietemperatuur en -tijd, en daarmee vergroting van de korrels, de stabiliteit van austeniet vergroot. Integen, verfijning van korrels verlaagt de kritieke afkoelsnelheid, aangezien de stabiliteit van austeniet afneemt met een toename van de omvang van korrelgrenzen.
Hardenbaarheid
De diepte van de geharde zone heet hardenbaarheid. Dit is een van de belangrijkste kenmerken van staal. Aangezien de afkoelsnelheid niet-uniform is langs de doorsnede van een monster, kan austeniet overgaan in martensiet in de oppervlaktelagen alleen, terwijl in het centrum van het monster austeniet de pareliettransformatie ondergaat. In de eerste plaats hangt hardenbaarheid af van de kritieke afkoelsnelheid. Een onderzoek van de temperatuurkurven geplott voor verschillende gebieden van het monster toont aan dat de afkoelsnelheid van de kern van een groot-diameter product lager is dan de kritieke waarde en dus de kern niet martensitisch wordt gehard. Martensiet is alleen aanwezig in de oppervlaktelaag.
Na hardenbehandeling kan een voluminous onderdeel met een grote doorsnede de gehele reeks structuren tonen, zoals een gladde overgang van martensiet nabij het oppervlak door troostiet-martensiet en troostiet naar pareliet in het centrum. De geometrie van monsters kan het karakter van de afkoelkurven beïnvloeden. Echter, gegeven dezelfde oppervlakte-volume verhouding, coïncideren de kurven in het algemeen. De hoogste veranderingen in de afkoelsnelheid worden ervaren door de diameter van monsters.
Rekening houdend met het bovenstaande, is het voor het bereiken van een doorharden van voluminieuze producten of volledig martensitisch harden tot de kern van een product essentieel om de kritieke hardensnelheid langs de gehele doorsnede van het product te bieden. IT- en CCT-diagrammen kunnen worden gebruikt om deze snelheid te bepalen. De diagrammen worden meestal geplott voor verschillende staalkwaliteiten, rekening houdend met de voortgang van afkoeling in verschillende secties en in verschillende hardenmedia.
De hardenbaarheid van stalen hangt af van de staalsamenstelling, specifiek de C-inhoud. In de staal hardenbaarheidsdiagrammen wordt de hardenbaarheid van elke staalkwaliteit normaal gepresenteerd als een hardenbaarheidsband. Deze diagrammen zijn geplott voor bijna alle bestaande staalkwaliteiten. Ze tonen hoe harden van een product gemaakt van een bepaald staal te bereiken.
Hardenbaarheid van staal wordt ook gecategoriseerd door IT-kurven. Hoe meer de kurve naar rechts verschuift langs de X-as, hoe groter de hardenbaarheid van het staal. Dit wordt verklaard door het feit dat de rechtswaartse verschuiving van de IT-kurve te wijten is aan een betere stabiliteit van austeniet.
Een verbetering in de stabiliteit van onderkoelde austeniet en dus een toename in de kritieke hardensnelheid leidt tot een grotere diepte van harden. Dan hangt hardenbaarheid af van alle factoren die de stabiliteit van onderkoelde austeniet verbeteren. Als voorbeeld, de stabiliteit van austeniet kan worden verhoogd door staal te legeren met chroom en wolfram. Deze elementen verlagen de austenietneerselingssnelheid en kunnen staal een lucht-hardende maken. Staal met een normale inhoud van onzuiverheden wordt gehard tot een sterkte tien keer die van een zuivere Fe-C legering.
Verhoging van de hardentemperatuur bevordert een toename in de hardediepte door homogenisatie van austeniet en vergroting van austenietkorrels. Verfijning van korrels belemmert hardenbaarheid aangezien korrelgrenzen de stabiliteit van austeniet beïnvloeden. De hardediepte hangt ook af van het gebruikte hardenmedium. Hoe groter de intensiteit van afkoeling, hoe groter de diepte van harden. Bovendien hangt de hardediepte af van de doorsnede-diameter van de producten. De kritieke diameter is die van de grootste doorsnede die zich leent tot doorharden in een gegeven hardenmedium. De kritieke diameter is verschillend voor verschillende hardenmedia en karakteriseert de hardenbaarheid die verschaft wordt door een bepaalde methode alleen.
Hardenbaarheid heeft een effect op de mechanische eigenschappen van staal. In het geval van doorharden, verschillen de eigenschappen niet langs de doorsnede van een product. Anders daalen ze van het oppervlak naar het centrum. De analyse van de invloed van hardenbaarheid op de eigenschappen van stalen die zijn aangelekt na harden toont aan dat een hoge temperatuur het gelijkmatig maken van hardheid langs de doorsnede bevordert. Echter, de structuur van zwak hardenbare stalen blijft inhomogeen. Dit is te wijden aan een korrelstructuur die verschijnt aan het oppervlak, waar martensiet wordt gevormd tijdens afschrikken, terwijl een lamellaire structuur in het centrum blijft. Een korrelstructuur is aanwezig langs de gehele doorsnede van doorhardend staal. Dit bepaalt het karakter van veranderingen in de eigenschappen van stalen met verschillende hardenbaarheid. De eigenschappen die onafhankelijk zijn van de Fe3C-vorm (YS, specifieke rek, slaansterkte) verschillen.
De eigenschappen van aangelekt stalen (breukspanning, YS, slaansterkte, rek bij breuk) worden belemmerd als ferriet neerslaat tijdens afschrikken. De mechanische eigenschappen van een product hangen af van zijn doorsnede-oppervlakte. Om de beste mechanische eigenschappen in de aangelekte toestand te verkrijgen, is een korrelstructuur vereist langs de gehele doorsnede; d.w.z. doorhardenbaarheid moet in de afgeschrokken toestand worden gewaarborgd.
Korrelgrootte
Het is nodig de materialestructuur te kennen tijdens het analyseren van processen of eigenschappen geassocieerd met korrelgrenzen. De meeste staalmaterialen hebben een polykristallijne structuur en bestaan uit een stel korrels gescheiden door grenzen. De korrelgrens is een van de basale structurele elementen in polykristallijne staalmaterialen. De korrelgrens vertegenwoordigt een interface tussen twee anders georiënteerde kristallen. Dit is het gebied van kristalimperfectie. Het is in staat te bewegen en onzuiverheden te adsorberen. De grens heeft een hoge diffusiedoorslaatbaarheid.
In polykristallijne staalmaterialen bepalen de grenzen de kinetiek van veel processen. Bijvoorbeeld, beweging van korrelgrenzen controleert het proces van herkristallisatie. Een hoge diffusiedoorslaatbaarheid van korrelgrenzen bepaalt de kinetiek van diffusie-afhankelijke processen bij matige temperaturen. Verspringing van staalmateriaal is verbonden met verrijking van korrelgrenzen in onzuiverheden.
Korrelgrenzen worden normaal verdeeld in twee grote groepen: (i) lage-hoek grenzen, en (ii) grote-hoek grenzen. Lage-hoek grenzen zijn sub-korrelgrenzen met een hoek van minder dan 10 graden. Ze vertegenwoordigen netwerken of muren van dislocaties. De structuur van grote-hoek grenzen is veel complexer. De vooruitgang in het begrip van de structuur van korrelgrenzen is verbonden met de uitwerking van modellen die de waargenomen microscopische eigenschappen van de grenzen beschrijven.
Korrelgrootte Bepaling
De grootte van de korrel die wordt gevormd onder een gegeven behandeling, wordt bepaald uit microsecties na hun etsen. Voor C- en gelegeerde stalen is het used reagens 1 ml tot 5 ml HNO3 + 100 ml ethyle of methyl alcohol. Austenitisch staal wordt geëtst in een koper-sulfaat-chloride oplossing met 10 gram koper-sulfaat, 50 ml zoutzuur, en 50 ml water. Bij etsen van C- en laag-gelegeerde stalen, maken de reagentia pareliet donker en zichtbaar de ferrietkorrelgrenzen, de martensietstructuur, en aanlatingsproducten. De etssnelheid stijgt met de hoeveelheid salpeterzuur. De etstijd is van enkele seconden tot een minuut. Etsen van austenitisch staal onthult de austenietstructuur en de austenietkorrelgrenzen.
Vergassing wordt ook gebruikt om de austenietkorrelgrenzen vast te stellen. In dit geval worden monsters verwarmd tot 930 °C in een vergassingsmedium (bijv. een mengsel van 40% BaCO3 en 60% houtskool), afgekoeld, en geëtst.
Daarnaast wordt een oxidatiemethode gebruikt waarbij microsecties in vacuüm worden verwarmd tot een temperatuur 20 °C tot 30 °C hoger dan de afschriktemperatuur en 3 uur worden gehouden. Vervolgens wordt 30 tot 60 seconden lucht in de oven geblazen, en worden de monsters in water afgekoeld. Voor het afschrikken is het gewenst om monsters in borax-smelt bij 930 °C tot 950 °C gedurende 30 tot 40 seconden te verwarmen en ze daarna in water af te koelen. Na deze behandelingen worden microsecties gepolijst en geëtst in een 15% oplossing van zoutzuur in ethyle alcohol. Korrelgrenzen zijn zichtbaar als het oxide-netwerk.
Daarnaast wordt gebruikgemaakt van de methode van etsen van austenietkorrelgrenzen, de methode van het ferrietnetwerk (voor stalen met een C-inhoud tot 0,6%) of Fe3C (voor hypereutectoïde stalen), en de methode van het parelietnetwerk voor stalen die in samenstelling dichter bij eutectoïde stalen liggen.
De korrelgrootte wordt bepaald door de waargenomen microstructuur bij een 100x vergroting te vergelijken met standaardschalen (de schalen zijn zo uitgewerkt dat bij een vergroting van 100x het korrelnummer N correspondeert met de formule 'n = 8 x 2^n', met n het aantal korrels per mm² van de microsectie-oppervlakte) of door het tellen van het aantal korrels per eenheidsoppervlakte van de microsectie, of door het berekenen van de gemiddelde nominale diameter van de korrels of hun aantal per kubieke millimeter.
De austenietkorrelgrensstructuur die ontstaat bij verwarmen boven de kritieke punten is belangrijk omdat de austeniettransformatieproducten gevormd tijdens afkoeling (martensiet, pareliet, etc.) binnen de austenietkristallen verschijnen. Een grove austenietkorrel bepaalt een grove platenstructuur van martensiet tijdens afschrikken of een grof cellulaire netwerk van ferriet (cementiet) neerselingen bij de grens van de initiële austenietkorrels tijdens aanlaten of normaliseren. De parelietstructuur is ook grover naarmate de parelietkorrel groter is.
Zoals bekend is, wordt een grove korrelstructuur van staal (ferriet-pareliet, martensiet, etc.) gekenmerkt door lagere mechanische eigenschappen. Om deze reden is een fijnkorrelige structuur van staal in de praktijk gewenst.
Korrelgrootte Verfijning
Het is mogelijk om een grove korrelstructuur te verfijnen en dit wordt breed toegepast in de warmtebehandeling van staal. De korrelverfijning, die plaatsvindt bij verwarmen van stalen boven de Ac3-temperatuur, is gerelateerd aan een overgang naar de austeniettoestand door kernvorming van talrijke centra van de austenietfase. De ontwikkeling van deze centra leidt tot de vorming van een relatief fijnkorrelige structuur. Boven Ac3-temperatuur is de doorsnede-grootte van de korrel 10 mm – 30 mm. Initieel is de korrelgrootte onafhankelijk van de korrel van de startstructuur. Het kan erg fijn zijn ongeacht of de startstructuur van het staal fijn of grof is. Een fijnkorrelige structuur van de herstelde austeniet levert een fijnkorrelige structuur van afgekoeld staal ongeacht de structurele componenten (pareliet, bainiet, of martensiet) die worden gevormd. Dit is omdat alle transformatieproducten kernvormen binnen elke afzonderlijke korrel van austeniet.
Overtollige fasen (ferriet in hypoeutectoïde staal en Fe3C in hypereutectoïde staal) neerslaan bij grenzen van kleine austenietkorrels, en de pareliettransformatie gaat vergezeld van het verschijnen van kleinere parelietkoloniën. Fijne austenietkorrels bepalen de vorming van fijn-naald martensiet. Dit onderbouwt het korrelverfijningseffect geassocieerd met verwarmen boven Ac3-temperatuur. Verwarmen van het staal boven Ac3-temperatuur tijdens volledig aanlaten, normaliseren, of afschrikken wordt gevolgd door herkristallisatie. Met een initieel grove korrelstructuur resulteert herkristallisatie in verfijning van korrels bij een verwarmsingtemperatuur die correspondeert met Ac3-temperatuur.
Als de verwarmsingtemperatuur veel hoger is dan Ac3-temperatuur, dan wordt de korrel weer vergroot, en de verwachte correctie van de structuur tijdens de gamma-naar-alpha transformatie vindt niet plaats. Verfijning van kristalletjes is vooral uitgesproken wanneer de transformatie naar de austeniettoestand begint in veel centra binnen de initiële structuur. De gevormde centra moeten een willekeurige oriëntatie hebben, die niet verbonden is met de oriëntatie van de alpha-fase in de initiële structuur. Normaal zijn dergelijke centra voldoende groot in aantal zodat de korrelgrootte niet overschrijdt 15 mm tot 30 mm. Tijdens parelietneerseling van austeniet, vertegenwoordigt het breken van een austenietkorrel in parelietkoloniën, elk van welke kan worden beschouwd als een onafhankelijke korrel, ook verfijning van staal.
Versterkingsmechanismen in Staal
Er zijn vier versterkingsmechanismen in staal: (i) vaste-oplossingsversterking, (ii) korrelgrootteverfijning, (iii) dispersieversterking, en (iv) werkverharding.
Vaste-Oplossingsversterking
Vaste-oplossingsversterking is een fenomeen dat optreedt wanneer het aantal onzuiverheidsatomen in het rooster van het basiselement zo klein is dat ze onmogelijk zowel stabiele als metastabiele neerselingsfasen kunnen vormen onder welke warmtebehandelingscondities dan ook. Echter, de onzuiverheidsatomen bevorderen de verbetering van de mechanische eigenschappen. De aanwezigheid van onzuiverheidsatomen in de matrixrooster leidt tot vervorming van het rooster vanwege het verschil in grootte tussen de atoombestralingen van de onzuiverheid en het basiselement. Dit leidt tot het ontstaan van elastische vervormingsvelden, die de beweging van dislocaties in glijvlakken onder de werking van toegepaste spanningen vertragen. Bovendien kunnen de onzuiverheidsatomen de beweging van dislocaties belemmeren door de vorming van onzuiverheidsatmosferen om hen heen. Beide bovengenoemde factoren spelen een leidende rol in vaste-oplossingsversterking.
Koolstof, statistisch uniform verdeeld in het rooster van alpha-ijzer, heeft invloed op de structuur en eigenschappen van alpha-ijzer. De oplosbaarheid van C in alpha-ijzer is veel lager dan in gamma-ijzer. Het vormt interstitiële vaste oplossingen met beide typen ijzer. Echter, terwijl het gamma-ijzerrooster voldoende grote poriën heeft voor de implantatie van C-atomen, lijdt het kubische rooster van het alpha-ijzer. Bij introductie van C-atomen treedt een tetragonale vervorming op die lijkt op die van het martensietrooster, behalve dat in het eerste geval de vervorming veel kleiner is. Bovendien veroorzaakt de invoeging van C-atomen een lichte expansie van het gehele rooster van het alpha-ijzer. Daarom beïnvloedt C de eigenschappen van de alpha-fase. Er is eigenlijk een afhankelijkheid van de YS van de C-concentratie in de vaste alpha oplossing. De invloed die C uitoefent op de plastische vervormingsweerstand van de alpha-fase is te wijten aan zijn sterke interactie met dislocaties alsook het vastpennen (pinnen) van de dislocaties en elastische vervormingen die ontstaan als resultaat van de tetragonale vervorming van het alpha-fase rooster na invoeging van C-atomen.
De aanwezigheid van C in roosters van verschillende structurele componenten gevormd tijdens thermische behandeling van staal leidt ook tot veranderingen in hun mechanische eigenschappen. Als voorbeeld, de locatie van ingevoegde C-atomen voornamelijk in een van de sub-roosters van interstitiële plaatsen tijdens de martensietvorming brengt additionele tetragonale vervormingen van het martensietkristalrooster teweeg. Dit verhoogt de plastische vervormingsweerstand door de interactie tussen de spanningsvelden om C-atomen en die bij dislocaties. De invloed van C opgelost in de alpha-fase op de mechanische eigenschappen van staal wordt ook getuigd in het geval van de ferriet-pareliet transformatie. De oplossing van een deel van de C in de alpha-fase suggereert dat de vaste-oplossingsversterking van de fase een van de factoren is die de hoge sterkt e-eigenschappen van intermediaire transformatieproducten verschaft.
Korrelgrootteverfijning
Korrelgrootteverfijning van staal heeft een versterkend effect op staal. Slaansterkte is met name gevoelig voor de austenietkorrelgrootte, en daalt met korrelvergroting. Een afname van de dimensies van parelietkoloniën binnen de initiële austenietkorrel bevordert ook een stijging van de slaansterkte.
Hoewel de korrelgrootte een aanzienlijk effect heeft op slaansterkte, is zijn invloed klein, zo überhaupt, op de individuele mechanische eigenschappen zoals hardheid, breukspanning, YS, en specifieke rek. Alleen de werkelijke korrelgrootte beïnvloedt staaleigenschappen, de geërfde grootte heeft geen effect. Echter, het technologische proces van warmtebehandeling wordt bepaald door de geërfde korrel.
Dispersieversterking
In de stalen wordt de neerseling van verzadigde vaste oplossingen gevormd tijdens afschrikken gevolgd door neerseling van gedispergeerde deeltjes verrijkt in atomen van de legeringscomponenten. De sterkte (hardheid) van de stalen neemt toe met de neerseling van deze deeltjes. De toename in de waarde van deze kenmerken neemt toe naarmate de dispersie en volumefractie van de deeltjes toenemen. Dit fenomeen is aangeduid als dispersieversterking.
Neerseling van verzadigde vaste oplossingen vindt plaats tijdens de verwarming (veroudering) van afgeschrokken stalen. De versterking is te wijten aan een toename in weerstand tegen de beweging van dislocaties in een kristal wanneer obstakels (barrières) van enig type worden gevormd. In verouderende stalen ontmoeten dislocaties gebieden die hun beweging vertragen. Het karakter van de interactie tussen bewegende dislocaties en neerselingen van de tweede fase kan verschillend zijn afhankelijk van de fasemorfologie en structuur. Het totale effect van veroudering op de sterkt e-eigenschappen van stalen wordt bepaald door: (i) de sterkte van de gevormde neerselingen, (ii) de volumefractie van neerselingen, (iii) de graad van dispersie van neerselingen, (iv) morfologie, structuur, en type binding met de matrix, en (v) temperatuur.
Wanneer een vaste oplossing van C in alpha Fe wordt afgekoeld onder A1-temperatuur, neerselt C als Fe3C met daling van de C-oplosbaarheid en afname van de temperatuur. Dit proces vindt plaats onder voldoende langzame afkoeling, vergezeld door diffusieprocessen, leidend tot de vorming van cementiet. In het geval van abrupte afkoeling (waterafschrikken) heeft C geen tijd om neers te laten. Een supersaturerde alpha vaste oplossing verschijnt. Tijdens daaropvolgende opslag bij kamertemperatuur (natuurlijke veroudering) neigt C ertoe om uit de vaste oplossing neers te laten. Koolstof-gerijkte gebieden verschijnen voornamelijk in defecte secties van de matrix. Neerseling van C uit een supersaturerde vaste oplossing tijdens natuurlijke veroudering resulteert in een verbetering van zijn sterkt e-eigenschappen en hardheid. Echter, plastische eigenschappen zoals rek bij breuk, specifieke rek, en slaansterkte verslechteren en het fenomeen van dispersieversterking wordt waargenomen.
Naarmate de verwarmsingtemperatuur stijgt (kunstmatige veroudering), versnelt dispersieversterking. Dit is te wijten aan de intensivering van diffusieprocessen met een toename van de temperatuur. Het totale proces van C-neerseling uit de supersaturerde vaste oplossing in alpha Fe omvat diverse opeenvolgende processen. Mechanische eigenschappen en hardheid zijn niet gevoelig voor structurele veranderingen die plaatsvinden tijdens de veroudering van de stalen. Scherpe veranderingen in eigenschappen duiden op wijzigingen in de structurele toestand van het staal.
Een maximale verandering in mechanische eigenschappen tijdens neerseling wordt alleen bereikt als overtollige kristallen in een hoge dispersietoestand neerslaan. Opvolgende coagulatie van de kristallen leidt tot degradatie van de eigenschappen.
De invloed van verschillende oplosbaarheden van C in alpha Fe op de eigenschappen van het staal (dispersieversterking) tijdens lage-temperatuur veroudering is prominent in laag-C stalen. In stalen met C hoger dan 0,4% worden de bovengenoemde effecten niet opgemerkt door de invloed van Fe3C-deeltjes gevormd tijdens de pareliettransformatie. Bovendien kan kernvorming van de neerselingsfase worden geremd door migratie van C naar de Fe3C-ferriet interfaces. Als resultaat daalt de hoeveelheid C-concentratie bij roosterdefecten.
Koude plastische vervorming versnelt de neerseling van een supersaturerde vaste oplossing aanzienlijk. Dit is te wijten aan een toename van de dichtheid van dislocaties, die preferente plaatsen zijn voor heterogene kernvorming van neerselingen alsook aan een toename in de concentratie van vacatures, die de diffusie van C naar clusters vergemakkelijkt. Mechanische eigenschappen veranderen tijdens veroudering na koud vervormen op dezelfde manier als na afschrikken, d.w.z. de YS, de breukspanning, en hardheid worden gewijzigd. Met een toename van de verouderingstijd dalen specifieke rek en rek bij breuk en de neiging tot bros breuk neemt toe. De snelheid van verandering is hoger dan in afgeschrokken staal. Ook is de aard van de veranderingen anders. Terwijl in het geval van veroudering na afschrikken, hardheid een maximum bereikt en dan daalt, daalt hardheid na koud vervormen niet met de verouderingstijd. Naarmate de verouderingstemperatuur stijgt, daalt de maximum hardheid van afgeschrokken staal, terwijl na koud vervormen hardheid onafhankelijk is van de verouderingstemperatuur. Dit wordt verklaard door het feit dat een aanzienlijke hoeveelheid C geconcentreerd is bij dislocaties. Weinig, zo überhaupt, clusters kernvormen in de matrix homogeen. Gevolglik kunnen clusters niet groeien ten koste van andere clusters, d.w.z. ze kunnen niet coaguleren.
Werkverharding (Vervormingsversterking)
Een belangrijke methode om stalen te versterken is vervormingsversterking. Versterking bereikt met kristalvervorming kan worden beoordeeld aan de vorm van spanning-rek kurven. De daadwerkelijke vorm van deze kurven hangt grotendeels af van het kristalroostertype van het metaal, zijn zuiverheid, en thermische behandeling.
In het geval van kubische rooster stalen, zijn versterkingskurven parabolisch, terwijl voor hexagonale rooster metalen een bijna lineaire afhankelijkheid wordt waargenomen tussen de spanning en de rek. Dit feit suggereert dat plastische vervormingsversterking voornamelijk wordt bepaald door de interactie van dislocaties en geassocieerd is met de structurele veranderingen die de beweging van dislocaties vertragen. Metalen met een hexagonaal rooster zijn minder geneigd tot vervormingsversterking dan kubische rooster stalen omdat het hexagonale rooster minder makkelijke glijsystemen heeft. In kubische rooster stalen verloopt het glijden in verschillende snijende vlakken en richtingen.
Er zijn drie stadia tijdens de werkverharding. Het eerste stadium is te wijten aan het makkelijke glijden. Het hangt af van de oriëntatie van het kristal ten opzichte van externe krachten en de aanwezigheid van onzuiverheden. Dit stadium wordt gekenmerkt door een lineaire afhankelijkheid van de rekspanningen van de rek bij een kleine werkverhardingssnelheid. Dislocaties glijden meestal in primaire systemen.
In het tweede stadium is de werkverhardingssnelheid veel hoger dan in het eerste stadium. Dislocaties bewegen in snijende glijvlakken en, bij botsing, vormen ze additionele obstakels voor hun beweging. Deze toestand is het meest uitgebreid in de spanning-rek kurve. De verhouding tussen de werkverhardingssnelheid en de schuifmodulus (of een andere elastische constante) is bijna onafhankelijk van de toegepaste spanning en temperatuur. Het hangt weinig af van de kristaloriëntatie en de aanwezigheid van onzuiverheden.
In het derde stadium zijn veranderingen mogelijk in de verdeling van dislocaties. Ze kunnen ofwel obstakels die hun beweging in het tweede stadium vertraagden omzeilen of interacteren met dislocaties. Als resultaat is de werkverhardingssnelheid lager vergeleken met wat wordt waargenomen tijdens het tweede stadium. In dit stadium kan een partiële ontspanning van spanningen optreden door het verschijnen van het secundaire glijsysteem. De reductie van vervorming kan het resultaat hebben dat de vervorming voortduurt in het primaire systeem, dat zich ontdaan van een bepaald aantal dislocaties die naar het systeem overgaan. Een karakteristiek kenmerk van vervorming in het derde stadium is de ontwikkeling van een kruisglijding die het hoofdmechanisme vertegenwoordigt waarmee dislocaties de in het tweede stadium gevormde obstakels omzeilen.
Warmtebehandelingsprocessen voor Stalen
Er zijn drie basisprocessen voor de warmtebehandeling van stalen: (i) aanlaten, (ii) afschrikken, en (iii) aanlaten (tempering).
Aanlaten (Annealing)
Het aanlatingsproces van stalen heeft verschillende methoden: (i) diffusie-aanlaten, (ii) verzachting, (iii) faserecristallisatie-aanlaten of volledig aanlaten (normaliseren, hoge-temperatuur of grove-korrel aanlaten, en parelietvorming), en (iv) spanningsoverlast-aanlaten en herkristallisatie-aanlaten.
Het doel van diffusie-aanlaten is om, zover mogelijk, inhomogeniteiten in de chemische samenstelling te elimineren, in het bijzonder scheidingsinhomogeniteiten, die optreden tijdens kristallisatie van stalen. Deze aanlating wordt meestal uitgevoerd in het bereik van de gamma vaste oplossing bij een temperatuur van 1100 °C tot 1300 °C. Diffusie-aanlaten kan primair worden gebruikt om een verschil in de inhoud van legeringselementen glad te streichen, het verschil te wijten aan de interkristallijn scheiding. Dit toont zich als uitwijden van dendrieten met een toename van de temperatuur en verwarmsingstijd. Verschillen in microhardheid worden gelijktijdig verwijderd. De algehele hardheid van het staal daalt aangezien scheidingsgebieden met hoge hardheid worden verwijderd. Een gemiddelde hardheid wordt bereikt. Het succes van diffusie-aanlaten hangt grotendeels af van de staalzuiverheid en scheiding. Dit type aanlaten wordt over het algemeen gebruikt om de eigenschappen van medium-zuivere stalen te verbeteren.
Verzachting wordt gebruikt om de structuur van globulaire pareliet te produceren. Deze structuur is erg zacht en leent zich gemakkelijk voor vervorming tijdens trekken en koud walzen etc. Stalen met een lage C-inhoud worden na deze aanlatingsbehandeling te zacht. De globulaire parelietstructuur is gunstig in stalen met een C-concentratie van meer dan 0,5%. Een ander doel van verzachting is om een uniforme fijnstructuur met fijn gedispergeerde C na afschrikken te produceren. De eenvoudigste methode van verzachting bestaat uit houding gedurende vele uren bij een temperatuur iets boven Ac1-temperatuur. In dit geval wordt martensiet die overblijft van de vorige behandeling verwijderd en de werkverharding veroorzaakt door koud vervorming geëlimineerd. Afkoeling na verzachting kan in lucht gebeuren vanaf 600 °C. Verfijning van de structuur die aan verzachting wordt onderworpen, wordt alleen bereikt boven de Ac1-temperatuur.
Faserecristallisatie-aanlating bestaat uit een tweevoudige gamma-naar-alpha transformatie, die plaatsvindt tijdens deze aanlating. Het leidt tot het verschijnen van een fijnkorrelige uniforme structuur die volledig verschilt van de initiële structuur. Verfijning van de korrel tijdens normaliseren resulteert in het verdwijnen van de Widmanstätten- en grove-korrel gietstructuren, die slechte mechanische eigenschappen hebben. Inhomogeniteit van de structuur in de werkverharde toestand wordt verwijderd. Hoe dichter de aanlatingstemperatuur bij Ac3-temperatuur en hoe korter de houdtijd bij deze temperatuur, hoe fijner de korrel. Verfijning van de korrelstructuur wordt ook vergemakkelijkt als de verwarmsingsnelheid naar de aanlatingstemperatuur en de afkoelsnelheid vanaf deze temperatuur worden verhoogd.
In het geval van normaliseren, wordt afkoeling in lucht gedaan. Hier is het belangrijk rekening te houden met verschillende afkoelsnelheden langs de doorsnede van groot formaat producten. De ontstaande thermische spanningen worden verwijderd door spanningsoverlast-aanlaten of hoge-temperatuur aanlaten. Om een fijnkorrelige structuur te verkrijgen, wordt snelle afkoeling alleen gedaan over het transformatietemperatuurinterval. De normalisatie-verwarmsingtemperatuur mag niet veel hoger zijn dan het transformatiepunt, anders kan de korrel te grof worden (oververhitting). Een te lange houdtijd heeft hetzelfde resultaat. De optimale verwarmsingtemperatuur wordt bepaald door de C-inhoud.
Spanningsoverlast-aanlaten en herkristallisatie-aanlaten verwijderen macroscopische spanningen die aanwezig zijn in koud vervormde stalen door dislocatie-ophoping en kristalroostervervormingen. Normaal zijn deze spanningen erg hoog. Veranderingen in eigenschappen die optreden tijdens koud vervorming, kunnen worden gecorrigeerd tijdens daaropvolgende verwarmin. Hoe groter de graad van koud vervorming, hoe lager de verwarmsingtemperatuur. Afhankelijk van de temperatuur en tijd van aanlaten, vinden diverse structurele veranderingen plaats in een koud vervormd materiaal. De veranderingen worden verdeeld in herstel- en herkristallisatieprocessen.
Herstel is een totaliteit van elk spontaan proces van variatie in de dichtheid en verdeling van defecten vóór de aanvang van herkristallisatie. Als herstel verloopt zonder de vorming en migratie van sub-korrelgrenzen binnen de herkristalliseerde korrels, heet het herstel. Als sub-korrelgrenzen worden gevormd en migreren binnen de kristalletjes, wordt herstel aangeduid als polygonisatie.
Herstel omvat geen incubatieperiode. Eigenschappen beginnen direct aan het begin van aanlaten te veranderen. Herstel wordt vergezeld door een herverdeling van puntdefecten wier concentratie daarna daalt van overmaatconcentratie naar de evenwichtsconcentratie. Gelijktijdig worden dislocaties herverdeeld en worden ongelijke-teken dislocaties geannihileerd.
De structuur van het staal begint drastisch te veranderen vanaf een bepaalde aanlatingstemperatuur. Nieuwe, meer evenwichtskorrels worden gezien naast uitgekte koud vervormde korrels. Ze verschillen van de korrels van de vervormde matrix door een meer perfecte interne structuur te hebben. In tegenstelling tot de polygoniseerde structuur, worden herkristalliseerde korrels van de matrix gescheiden door grote-hoek grenzen.
De vorming en groei van korrels met een meer perfecte structuur die omgeven zijn door grote-hoek grenzen ten koste van initieel koud vervormde korrels van dezelfde fase heet primaire herkristallisatie. Herkristallisatie begint met een incubatieperiode. De herkristallisatiesnelheid neemt initieel toe van nul tot een maximum en daalt daarna door een steeds stijgend aantal nieuwe korrels in contact met elkaar.
Insluitingen van onoplosbare onzuiverheden (karbiden, nitriden) verlagen de neiging tot groei van herkristalliseerde korrels. Dit is vooral belangrijk in het geval van ferrietische stalen, die geneigd zijn tot korrelgroei. Een andere fase kan neerslaan tijdens herkristallisatie in gelegeerde stalen die aan een sterke koud vervorming worden onderworpen.
Soms kan een intensieve groei van individuele kristallen worden waargenomen na een sterke vervorming en lange houding (voor meerdere dagen) bij temperaturen dicht bij het smeltpunt. Dit fenomeen heet secundaire of collectieve herkristallisatie.
Afschrikken (Quenching)
Afschrikken is de versterkende behandeling. Het bestaat uit afkoeling vanuit het temperatuurbereik van de vaste oplossing met een zodanige snelheid dat transformaties in de primaire- en bainietbereiken worden onderdrukt en martensiet wordt gevormd. In deze toestand heeft het staal de eigenschap van de hoogste hardheid. Er wordt onderscheid gemaakt tussen: (i) normaal afschrikken, dat hoofdzakelijk wordt gebruikt voor de behandeling van medium-C en hoog-C stalen, en (ii) afschrikken na een thermo-chemische behandeling (vergasering, hoge-temperatuur cyanureren etc.), dat wordt gebruikt voor laag-C stalen.
In het geval van normaal afschrikken voor het bieden van een vereiste afkoelsnelheid tijdens afschrikken, worden verschillende afkoelmedia en methoden gebruikt. Water, olie, of lucht kunnen dienen als afkoelmedium. Veel gelegeerde stalen, die een hoge stabiliteit van austeniet hebben, worden onderworpen aan stapelsafschrikken. Met deze methode van afschrikken is de temperatuurdaling minder dan in het geval van directe afkoeling naar kamertemperatuur en daardoor zijn afschrikspanningen minder.
Een bepaalde hoeveelheid austeniet wordt bewaard tijdens afschrikken zelfs in stalen met een relatief kleine C-inhoud. Om deze reden is het onmogelijk om de maximum hardheid aan een product toe te kennen. Aangezien austeniet stabiel is bij kamertemperatuur en overgaat in martensiet bij lagere temperaturen, wordt stalen een sub-nul behandeling gegeven. Bij deze behandeling wordt het afschrikken voortgezet en worden stalen met een hoge hoeveelheid bewaarde austeniet gedompeld in vloeibare stikstof (N2) of afschrikmengsels wier temperatuur onder 0 °C is.
Voor oppervlakte-afschrikken (als het nodig is om alleen de oppervlaktelaag te harden tot een vooraf ingestelde diepte), worden speciale afschrik-verwarmsingsschema's gebruikt. Het oppervlak van het staal wordt volledig verwarmd, terwijl de kern koud blijft en ongeschrokken blijft bij daaropvolgende snelle afkoeling. De selectie van staal voor oppervlakte-afschrikken wordt bepaald door de gevoeligheid van het staal voor snelle verwarmin en afkoeling. Om deze reden is de C-concentratie beperkt tot 0,7% om scheurvorming in het staal te voorkomen.
Onder de afschrikdefecten zijn de hoofdefecten overmatige houding en oververhitting. Ze tonen zich als vergroting van martensietnaalden en grove korrelbreuk. Dit leidt tot een hoge brosheid van afgeschrokken staal en de vorming van scheuren. Scheuren worden vaak gevormd aan de grenzen van initiële austenietkorrels. Een lage afschriktemperatuur of te korte houdtijd bij de gegeven temperatuur veroorzaakt onvolledig afschrikken. In dit geval is het afgeschrokken staal onvoldoende hard.
Vergassing is de thermo-chemische behandeling die geassocieerd is met oppervlakteverzadiging van staal met C en N2. Deze elementen lossen snel op in Fe door de interstitiële methode en zijn in staat om snel te diffuseren tot een aanzienlijke diepte. Laag-C stalen worden onderworpen aan vergassing. Vergassing wordt meestal uitgevoerd bij 900 °C tot 950 °C. Gasvergassing wordt meestal gebruikt, waarbij staal wordt verwarmd in de atmosfeer gegenereerd uit een gas dat voornamelijk methaan (CH4) of vloeibare koolwaterstoffen (petroleum, benzine etc.) bevat. Vergassing is gericht op verrijking van de oppervlaktelaag met koolstof. De vereiste versterking van de oppervlaktelaag wordt bereikt door afschrikken, dat na de vergassing wordt gedaan. Het specifieke volume van de afgeschrokken vergaste laag is hoger dan het specifieke volume van de kern, en daarom ontstaan aanzienlijke drukspanningen in de laag. Dit verbetert de vermoeidheidssterkte van de stalen.
Cyanureren bestaat uit de verzadiging van het oppervlak van stalen met C en N2 in een cyanide-bevattend zoutbad. De C-N2 verhouding in de diffusielaag wordt gecontroleerd door de samenstelling van het medium en de verwerkingstemperatuur te veranderen. Voordelen van cyanureren ten opzichte van vergassing bestaan in een kortere verwerkingstijd en verbetering in de slijt- en corrosiebestendigheid (te wijten aan de aanwezigheid van N2 in de oppervlaktelaag).
Aanlaten (Tempering)
Het hoofddoel van aanlaten is om een gedispergeerde structuur te bieden bij een vooraf ingestelde graad van afkoeling. In het geval van laag-C stalen, dient afschrikken als aanlaten zelfs als het staal niet wordt onderworpen aan hoge-temperatuur aanlaten; het heeft een hoge viscositeit en een relatief hoge sterkte.
Wanneer sommige stalen in olie worden afgeschrokken, ontstaat een structuur zelfs tijdens transformatie in het bainietbereik die meer gedispergeerd is dan die gevormd na afkoeling in lucht. Maar de meest gedispergeerde verdeling van karbiden en de meest gunstige eigenschappen worden verkregen na martensiet-aanlaten. De structuursdispersie heeft het hoogste effect op de YS. Een verbetering van de breukspanning en YS en een toename in de breukspanning-YS verhouding kunnen als maatstaf voor de aanlatingsefficiëntie worden genomen. De aanlatingsefficiëntie hangt af van de doorsnede-oppervlakte en de inhoud van C en legeringselementen in de stalen.
Hoewel om een doorharden te bereiken de kritieke afschriksnelheid over de gehele doorsnede moet worden overschreden, vereist volledig aanlaten deze procedure niet. Als voorbeeld, in afgeschrokken staal dat martensiet in de oppervlaktezone en pareliet in de kern heeft, kan de hardheid van de kern na aanlaten soms hoger zijn dan die van de oppervlaktezone. Dit is met name het geval tijdens een korte aanlating wanneer de neerseling van karbiden uit martensiet sneller verloopt dan de coagulatie van parelietplaten.
Aanlaten van hypoeutectoïde stalen die geen vrije ferriet bevatten, geeft een uniforme verbeterde structuur. In de aanwezigheid van ferrietneerselingen, daalt de breukspanning-YS verhouding en is de slaansterkte minder dan in de oppervlaktezone. Daarom moet bij de selectie van de inhoud van C en legeringselementen en specifieke voorwaarden van austenitisatie en afkoeling, de grootte van het staalproduct dat moet worden aangelekt, in overweging worden genomen. Voor aanlaten om voldoende eigenschappen te geven, is het vaak voldoende om de vorming van ferriet tijdens continue afkoeling te onderdrukken. Alleen wanneer een erg hoge breukspanning vereist is, wordt abrupte afkoeling gebruikt voor aanlaten. In dit geval kan de vatbaarheid voor volledig aanlaten worden verbeterd door de afschriktemperatuur te verlagen en dus de austenietische korrelgrootte te vergroten.
Productieproces
- Duurzaamheid Ontgrendelen: Vacuum Warmtebehandeling voor Ponzen en Matrijzen
- Duurzaamheid Maximaliseren: De Rol van Precieze Warmtebehandeling voor Ponzen, Matrijzen, Messen en Gereedschapstaal
- Poinconen meesteren: sleutelprincipes voor precisie & succes
- Oppervlakteslijpen meesteren: sleutelprincipes voor superieure afwerking
- Optimale warmtepomp boiler: energie-efficiënte warmwateroplossingen
- Warmtebehandeling van Non-ferrometalen: Oplossingsglowen, Nitreren en Meer
- Staal Warmtebehandeling: Verharden, Aanlassen, Normaliseren voor Duurzame Messers
- De Drie Essentiële Stadia van Warmtebehandeling
- Aluminium Warmtebehandeling: Processen, Voordelen en Toepassingen
- Warmtebehandeling van Koper en Koperlegeringen: Sterkte, Duurzaamheid, Prestaties
- Precisie warmtebehandeling: Verhoging van hardheid, sterkte en slijtvasteheid