



Oxy-Brandstof Snijden Uitgelegd: Proces, Voordelen & Nadelen
Wat is Oxy-brandstof snijden?
Oxy-brandstof lassen en oxy-brandstof snijden zijn processen die brandstofgassen (of vloeibare brandstoffen zoals benzine of petrol) en zuurstof gebruiken om metalen te lassen of te snijden. Franse ingenieurs Edmond Fouche en Charles Picard werden de eersten om zuurstof-acetyleen lassen in 1903 te ontwikkelen.
Zuivere zuurstof, in plaats van lucht, wordt gebruikt om de vlamtemperatuur te verhogen om gelokaliseerde smelting van het werkstukmateriaal (bijv., staal) in een kamertemperatuuromgeving toe te staan.
Een gemeenschappelijke propaan/lucht vlam brandt bij ongeveer 1980°C, een propaan/zuurstof vlam brandt bij ongeveer 2253°C, een oxywaterstof vlam brandt bij 2800°C en een acetyleen/zuurstof vlam brandt bij ongeveer 3500°C.
Vóór het snijden, moet de snijbrander het staal voorverwarmen tot ontbrandingstemperatuur aan het startpunt. Bij deze temperatuur van ongeveer 960°C (afhankelijk van het legeringstype), heeft het staal beschermende eigenschappen tegen zuurstof verloren en is nog steeds vast.
Zuivere zuurstof wordt dan door het mondstuk gericht op het verhit gebied. Deze fijn en hoge-druk zuurstofstroom verandert voorverhit en onbeschermd staal in geoxideerd vloeibaar staal door een exothermische reactie.
Deze slak heeft een lager smeltpunt dan staal, dus de zuurstofstroom kan de vloeibare slak uit de kaviteit blazen zonder het niet-geoxideerde vaste staal te beïnvloeden. Deze exothermische reactie is een continu proces en creëert een snede als de brander beweegt. Om de exothermische reactie werkend te houden, houdt de snijbrander het staal tijdens het snijden verhit.
Alleen metalen wier oxiden een lager smeltpunt hebben dan het basismetaal zelf, kunnen met dit proces gesneden worden. Anders, zodra het metaal oxideert, beëindigt het de oxidatie door een beschermende korst te vormen. Alleen zachte staal en sommige lage legeringen voldoen aan de bovenstaande voorwaarden en kunnen effectief gesneden worden met het oxy-brandstof proces.
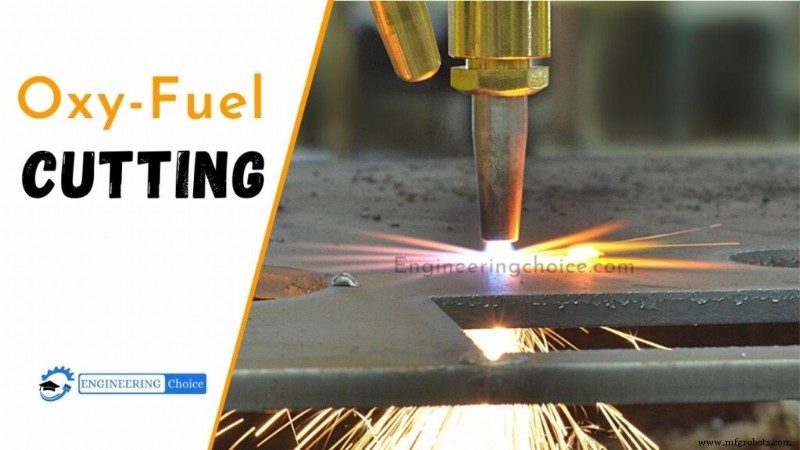
Hoe Werkt Het Oxybrandstof Snijproces?
Oxy-brandstof snijden is een chemische reactie tussen zuivere zuurstof en staal om ijzeroxide te vormen. Het kan beschreven worden als snelle, gecontroleerde roestvorming. Voorverhitvlammen worden gebruikt om het oppervlak of de rand van het staal op te warmen tot ongeveer 980°C (helder rode kleur).
Zuivere zuurstof wordt dan gericht naar het verhit gebied in een fijn, hoge-druk straal. Als het staal geoxideerd en weggeblazen wordt om een kaviteit te vormen, worden de voorverhit en zuurstofstroom met een constante snelheid bewogen om een continue snede te vormen.
Alleen metalen wier oxiden een lager smeltpunt hebben dan het basismetaal zelf, kunnen met dit proces gesneden worden. Anders, zodra het metaal oxideert, beëindigt het de oxidatie door een beschermende korst te vormen. Alleen laagkoolstofstaal en sommige lage legeringen voldoen aan de bovenstaande voorwaarde en kunnen effectief gesneden worden met het oxy-brandstof proces.
Hier zijn de basisprincipes van hoe het allemaal werkt:
Stap 1: Voorverwarmen
Voordat je kunt beginnen met het snijden van het staal, moet het opgewarmd worden tot de ontbrandingstemperatuur, ongeveer 980°C. Bij deze temperatuur reageert het staal gemakkelijk met zuurstof. De warmte wordt geleverd door de voorverhitvlammen van een oxy-brandstof brander. Binnenin de brander wordt het brandstofgas gemengd met zuurstof om een hoog brandbaar mengsel te creëren.
Een mondstuk heeft meerdere gaten gerangschikt in een circulair patroon om het brandbare gasmengsel in meerdere kleine straalen te focussen. Het brandstof-zuurstof mengsel wordt buiten de mondstuk ontbrand, en de voorverhitvlammen vormen zich net buiten de mondstuktop.
Algemene brandstoffen zijn acetyleen, propaan, aardgas, en een paar andere gemengde gassen. Door de brandstof-tot-zuurstof verhouding aan te passen, wordt de vlam aangepast om de hoogst mogelijke temperatuur in de kleinst mogelijke vlam te produceren. Dit concentreert de warmte in een klein gebied op het oppervlak van de staalplaat.
Stap 2: Doorsnijden
Eenmaal het oppervlak of de rand van de plaat de ontbrandingstemperatuur heeft bereikt, wordt een straal zuivere zuurstof aangezet om te beginnen met doorsnijden door de plaat. Dit heet de "snijzuurstof", en de straal wordt gevormd door een enkele boor in het midden van het mondstuk.
Als de snijzuurstofstroom de voorverhitte staal raakt, begint het snelle oxidatieproces. Dit is het moment dat de echte actie begint. Het oxidatieproces wordt aangeduid als een exothermische reactie – het geeft meer warmte af dan het kost om te starten.
Het geoxideerde staal neemt de vorm aan van gesmolten slak, en de gesmolten slak moet uit de weg ruimen zodat de zuurstofstroom "doorsnijdt" door de hele plaat. Afhankelijk van hoe dik de plaat is, kan dit duren van een fractie van een seconde tot diverse seconden.
Tijdens deze tijd duwt de snijzuurstofstroom dieper en dieper in de plaat, en de gesmolten slak wordt uit het doorsnijgat geblazen. Dit kan resulteren in een massive geiser van gesmolten staal, of als goed gedaan, een kleine plas slak bovenop de plaat.
Stap 3: Snijden
Eenmaal de snijzuurstofstroom zijn weg door de hele plaat gemaakt heeft, kan de brander beginnen te bewegen met een constante snelheid, vormend een continue snede. De gesmolten slak gevormd tijdens deze fase wordt uit de bodem van de plaat geblazen.
De warmte afgegeven door de chemische reactie tussen de zuurstof en het staal verhit de plaat net voor de snede, maar niet betrouwbaar genoeg om zonder de voorverhitvlammen te snijden. Dus, de voorverhitvlammen blijven aan tijdens de snede, warmte toevoegend aan de plaat als de brander beweegt.
Dit zijn de basisprincipes. Maar er zijn veel andere factoren die de kwaliteit van de snijrand beïnvloeden, inclusief snelheid, snijzuurstofdruk, voorverhitvlaminstelling, snijhoogte, plattetemperatuur, etc.
Kenmerken Van Oxy-brandstof Vergeleken Met Plasma
- Materiaal. Oxy-brandstof snijden wordt gebruikt voor het snijden van zachte staal. Alleen metalen wier oxiden een lager smeltpunt hebben dan het basismetaal zelf, kunnen met dit proces gesneden worden. Anders, zodra het metaal oxideert, beëindigt het de oxidatie door een beschermende korst te vormen. Alleen zachte staal en sommige lage legeringen voldoen aan de bovenstaande voorwaarden.
- Wanddikte. Oxy-brandstof staat snijden van dikker gewand materiaal toe dan plasma. Plasma kan geen dikkere wanden snijden vanwege de enorme hoeveelheden energie nodig om vergelijkbare diktes te bereiken.
- Snijhoek. Oxy-brandstof staat snijden van steilere hoeken tot 70° toe (vergeleken met 45° met plasma) vanwege de concentratie van de zuurstofstraal.
- Recht snijden. De plasma straal heeft de neiging af te buigen wanneer de hoek te steil is. Echter, deze afbuiging gecompenseerd kan worden door automatisering.
- Kosten. Oxy-brandstof is een meer economische oplossing dan plasma snijden. Initiële investeringskosten, verbruiksgoederen en operationele kosten zijn allemaal lager dan plasma snijden. Echter, verwerkingssnelheden zijn typisch lager onder een 20mm wanddikte bereik (overwegend 3D profileren in de zware staalindustrie).
Oxybrandstof Snijden Voordelen en Nadelen
Bij oxybrandstof snijttoepassingen worden brandstofgas en zuurstof gebruikt om de snijvlam te genereren. Messer Cutting Systems levert gassen inclusief acetyleen, MAPP, propaan, en aardgas, en informatie relatief aan je vereisten.
Voordelen:
- Rechte snijkwaliteit en hoge nauwkeurigheid.
- Afschuivende stripsnijden.
- Doorsnijden zachte staal tot 101mm tot 127mm dik.
- Randstart en snijden staal 254mm tot 304mm dik.
- Met meerdere branders, meerdere onderdelen produceren, tijd en arbeid verminderend.
Nadelen:
- Kan roestvrij staal niet snijden onder normale omstandigheden.
- Langzamere snijsnelheden vergeleken met plasma snijden.
- Dun materiaal snijden kan vervormen.
- Moeilijk om gaten kleiner dan twee keer de staaldikte te produceren.
Productieproces
- Warmtepomp voor- en nadelen: Wat u moet weten
- Twee-Taksmotoren: Toepassingen, Voordelen en Nadelen
- Fracking Uitgelegd: Proces, Geschiedenis En De Discussie Over De Impact
- Oxybrandersnijden Uitgelegd: Proces, Voordelen en Nadelen
- Elektrochemisch Snijden: Voor- en Nadelen
- Abrasief Snijden: Voor- en Nadelen voor Precisie Metaalsnijden
- Voor- en Nadelen van Waterstraalsnijden voor 2-As Metaalonderdelen
- Draad-EDM Snijden: Voordelen, Nadelen en Beste Toepassingen
- Draad-EDM snijden: voor- en nadelen, en hoe te kiezen
- Roestvrij Staal Handvaten: Voordelen, Nadelen en Expert Inzichten
- Polystyreen Isolatie: Voordelen, Nadelen en Belangrijke Overwegingen