



Geavanceerde metaalsmeedtechnieken: Processen en toepassingen
Processen voor smeden van metalen
Metaalsmeden is een deformatieproces waarbij metaal onder grote druk wordt geperst, gehamerd of geknepen in hoge sterkte onderdelen bekend als metaalsmedsel. Het smeedproces is volledig anders dan het gietproces (of gieterijproces), aangezien het metaal dat gebruikt wordt om gesmeerde onderdelen te maken, noch gesmolten noch gegoten wordt zoals in het gietproces.
Smeden wordt gedefinieerd als een metaalbewerkingsproces waarbij de specifieke vorm van een metaalwerkstuk in vaste toestand wordt verkregen door druk krachten toegepast via het gebruik van matrices en gereedschappen. Tijdens het smeedproces vindt gecontroleerde deformatie van metaal plaats. Het smeedproces wordt uitgevoerd door te hameren of te persen het metaal. In moderne tijden wordt industriële smeden gedaan ofwel met pressen of met hamers aangedreven door gecomprimeerde lucht, elektriciteit, hydrauliek of stoom.
Alle metalen en legeringen zijn smeebaar, maar de smeebaarheidswaarde van verschillende metalen en legeringen kan variëren van hoog tot laag of slecht. De betrokken factoren zijn de samenstelling, kristalstructuur en mechanische eigenschappen, allemaal overwogen binnen een temperatuurbereik. Hoeder het temperatuurbereik, hoe hoger de smeebaarheidswaarde. Meeste smeden wordt gedaan op verwarmde werkstukken. Koud smeden kan ook plaatsvinden bij kamertemperatuur.
Het smeedproces is een van de oudste bekende metaalbewerkingsprocessen met zijn oorsprong ongeveer duizenden jaren geleden. Het proces gaat terug tot 8000 v.Chr. en ontwikkelde zich uit de handmatige kunst van eenvoudige smeden. Traditioneel werd smeden uitgevoerd door een smid met hamer en aanbeet. Het gebruik van hamer en aanbeet is een ruwe vorm van smeden. De smidse of smederij heeft zich over eeuwen ontwikkeld. Toen als nu, voert een reeks drukhamerslagen de vormgeving of smeden van het onderdeel uit. Moderne smeden gebruikt machine-aangedreven impachthamers of pressen die het werkstuk vervormen door gecontroleerde druk.
Voordelen van smeden ten opzichte van gieten
Het smeedproces is superieur aan gieten in dat de gevormde onderdelen dichtere microstructuren, meer gedefinieerde korrelpatronen, en minder porositeit hebben, waardoor dergelijke onderdelen veel sterker zijn dan een gietstuk.
Smeden verfijnt de korrelstructuur en verbetert de mechanische eigenschappen van het metaal. Met een goed ontwerp kan de korrelstroom georiënteerd worden in de richting van de hoofdkrachten die in werkelijk gebruik voorkomen. Korrelstroom is de richting van het patroon dat de kristallen nemen tijdens plastische deformatie. Mechanische eigenschappen (zoals sterkte, duktiliteit en zwaartekracht) zijn veel beter in een gesmeerd onderdeel dan in het basismetaal, dat willekeurig georiënteerde kristallen heeft. De richtingsgebonden korrelstroom van smeden zorgt voor hoge onderdeelsterkte met superieure vermoeidingsweerstand, mechanische eigenschappen, en metallurgische zuiverheid. Smeden elimineert interne gaten en porositeit, en produceert ongekende structurele integriteit.
Het smeedproces produceert onderdelen van superieure mechanische eigenschappen met minimale materialenverspilling. Het startmateriaal in het smeedproces heeft een relatief eenvoudige geometrie. Dit materiaal wordt plastisch vervormd in een of meer operaties in een product van relatief complexe configuratie. Smeden vereist meestal relatief dure gereedschappen. Daarom is het proces economisch aantrekkelijk wanneer een groot aantal onderdelen geproduceerd moet worden en/of wanneer de mechanische eigenschappen die vereist zijn in het eindproduct alleen verkregen kunnen worden door een smeedproces.
Classificatie van smeedprocessen
Smeedprocessen kunnen op de volgende verschillende manieren geclassificeerd worden.
Op basis van werkstuktemperatuur
Op basis van de temperatuur van het te smeden werkstuk kan het smeedproces zijn (i) warm smeden, (ii) middellwarme smeden, en (iii) koud smeden.
Warm smeden
Warm smeden is het meest gebruikte smeedproces. Bij warm smeden vindt smeden plaats bij een temperatuur boven de herkristallisatietemperatuur van het metaal, wat betekent bij de temperatuur waarop nieuwe korrels in het metaal gevormd worden. Dit soort extreme hitte is noodzakelijk om verharding van het metaal tijdens deformatie te vermijden.
In reale omstandigheden tijdens industriële fabricage speelt wrijving een rol in het proces. Wrijvingskrachten aan de matrice-werkstuk interface tegenspreiden de spreiding van het materiaal nabij de oppervlakken, terwijl het materiaal in het centrum makkelijker kan expanderen. Het resultaat is het creëren van een tonvormige vorm van het onderdeel. Dit effect heet tonvorming in metaalsmedetermen. Tonvorming is doorgaans ongewenst en kan gecontroleerd worden door het gebruik van effectieve smering. Een andere overweging, tijdens warm smeden fabricage, die doorgaans werkt om het tonvormingseffect te vergroten, is de warmteoverdracht tussen het warme metaal en de koelere matrice. Het metaal nabij de matriceoppervlakken koelt sneller af dan het metaal naar het centrum van het onderdeel. Het koelere materiaal is meer weerstandig tegen deformatie en expandeert minder dan het warmere materiaal in het centrum, wat ook een tonvormingseffect veroorzaakt.
De voordelen van warm smeden zijn (i) hoge vervormingssnelheden en dus eenvoudige vloeistof van het metaal, (ii) herkristallisatie en herstel zijn mogelijk, en (iii) benodigde krachten zijn lager. Nadelen van warm smeden zijn (i) smering bij hoge temperaturen is moeilijk; (ii) oxidatie en schilvorming treden op op het werkstuk, (iii) slechte oppervlakteafwerking, (iv) minder nauwe toleranties, en (v) mogelijke vervorming van het materiaal tijdens het afkoelingsproces.
Middelwarme smeden
Bij het middelwarme smedenproces kan het temperatuurbereik tijdens het smeden variëren van boven kamertemperatuur tot onder de herkristallisatietemperatuur. Bij middelwarme smeden wordt het werkstuk verwarmd onder de herkristallisatietemperatuur van het metaal (tot 700°C tot 800°C in het geval van staal), om de vloeispanning en de smeedkrachten te verlagen.
Onderdelen met radiale stroom zoals ronde configuraties met centrale flenzen, rechthoekige onderdelen, en niet-axissymmetrische onderdelen met 3-voudige en 6-voudige symmetrie zijn geproduceerd door middelwarme extrusie. Er zijn momenten dat middelwarme smedepraktijken geselecteerd worden boven koud smeden, vooral voor hogere koolstofgraden van staal of waar tussentijdse aanlaten kunnen worden geëlimineerd.
Vergeleken met koud smeden, heeft middelwarme smeden de potentiële voordelen van (i) verminderde gereedschapskrachten, (ii) verminderde perskrachten, (iii) verhoogde metaalduktiliteit, (iv) eliminatie van de noodzaak om voor het smeden aan te laten, en (v) gunstige als-gesmeerde eigenschappen die warmtebehandeling kunnen elimineren. Voordelen van middelwarme smeden zijn (i) hoge productiesnelheden, (ii) goede dimensionele toleranties en oppervlakteafwerking voor de gesmeerde onderdelen, (iii) significante besparing in materiaal en bewerking, (iv) gunstige korrelstroom om sterkte te verbeteren, en (v) grotere zwaartekracht van het gesmeerde onderdeel.
Koud smeden
Meeste smeden wordt gedaan als warm werk, bij temperaturen tot 1250°C. Koud smeden omvat veel processen zoals buigen, koud trekken, koud koppen, punsen, extrusies, draadrollen en meer, om een diverse reeks vormgegeven onderdelen te produceren. Deze omvatten diverse as-achtige componenten, bekervormige geometrieën, holle onderdelen met stelen en assen, alle soorten opgesette (gekopte) en gebogen configuraties, alsmede combinaties. Met koud smeden van staalstaaf, draad, of staaf, zijn as-achtige onderdelen met 3-vlakken buigingen en gekopte ontwerpelementen niet ongebruikelijk. Typische onderdelen zijn meest kosteneffectief in het bereik van 5 kg of minder. Symmetrische onderdelen tot 3 kg lenen zich gemakkelijk tot geautomatiseerde verwerking. Materiaalopties variëren van laag-gelegerde en koolstofstalen tot 300 en 400 series roestvrije stalen, geselecteerde aluminiumlegeringen, messing en brons.
In het proces wordt een chemisch gesmeerde staafslug in een gesloten matrice onder extreme druk geperst. Het onverwarmde metaal vloeit zo in de gewenste vorm. In het geval van voorwaartse extrusie, stroomt staal in de richting van de stempelkracht. Het wordt gebruikt wanneer de diameter van de staaf verminderd moet worden en de lengte verhoogd. Achterwaartse extrusie, waar het metaal tegenover de stempelkracht stroomt, genereert holle onderdelen. Bij opsetten stroomt het metaal onder rechte hoeken tot de stempelkracht, wat de diameter verhoogt en de lengte vermindert.
Tijdens het koud smeedproces vindt smeden plaats bij of nabij kamertemperatuur van het metaal. Koolstof- en standaardlegeringstalen zijn het meest gebruikelijk koud gesmeed. Koud smeden wordt doorgaans bevorzugd wanneer het metaal al zacht is, zoals aluminium. Dit proces is meestal goedkoper dan warm smeden en het eindproduct vereist weinig of geen afwerkingswerk. Koud smeden is ook minder vatbaar voor besmettingsproblemen, en het eindcomponent heeft een betere algehele oppervlakteafwerking. Voordelen van koud smeden omvatten (i) productiesnelheden zijn zeer hoog met uitzonderlijke matricenlevensduur, (ii) verbetert mechanische eigenschappen, (iii) minder wrijving tussen matrice-oppervlak en werkstuk, (iv) smering is eenvoudig, (v) geen oxidatie of schilvorming op het werkstuk. Nadelen van koud smeden omvatten (i) er kunnen resterende spanningen zijn, (ii) zwaardere en krachtigere smeedapparatuur is nodig, (iii) sterker gereedschap is vereist, en (iv) gereedschapsontwerp en fabricage zijn kritiek.
Vaak gekozen voor integraal ontwerpelementen zoals ingebouwde flenzen en bossen, worden koud gesmeerde onderdelen frequent gebruikt in auto-stuur- en veringonderdelen, antiblokkeersystemen, hardware, defensiecomponenten, en andere toepassingen waar hoge sterkte, nauwe toleranties en volumeproductie ze een economische keuze maken.
Op basis van smeedapparatuur
Gesmeerde componenten worden gevormd ofwel door een hamer of pers. Smeden op de hamer wordt uitgevoerd in een opeenvolging van matrice-indrukken met herhaalde slagen. De kwaliteit van het gesmeerde, en de economie en productiviteit van het hamerproces hangen af van de tooling en de vaardigheid van de operator. Bij pers smeden wordt het werkstuk doorgaans maar één keer in elke matrice-indruk getroen en wordt het ontwerp van elke indruk belangrijker terwijl de vaardigheid van de operator minder kritiek is.
Hamersmeden
De meest voorkomende type smeedapparatuur is de hamer en aanbeet. De hamer is het minst dure en meest veelzijdige type apparatuur voor het genereren van belasting en energie om een smeedproces uit te voeren. Deze technologie wordt gekenmerkt door meerdere impactslagen tussen gecontourde matrices. Hamers worden primair gebruikt voor warm smeden.
Pers smeden
Bij pers smeden wordt het metaal gevormd niet door middel van een reeks slagen zoals bij hamersmeden, maar door middel van een enkele continue inperkingsactie.
Op basis van matrijsindeling
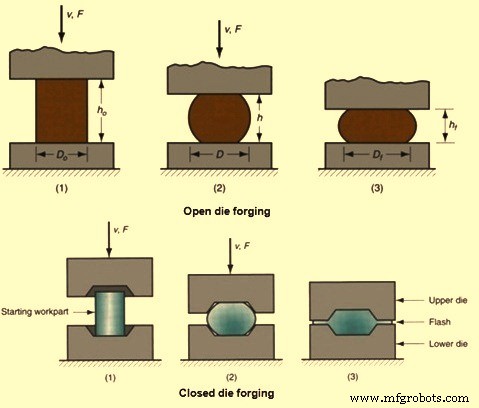
Op basis van de indeling van matrices kan het smeedproces zijn (i) open matrijs smeden, en (ii) gesloten matrijs smeden (figuur 1).
Open matrijs smeden
Open matrijs smeden is het type smeedproces waarin platte matrices zonder vooraf gesneden profiel in de matrices worden gebruikt. De matrices zijn van eenvoudige vorm en worden gebruikt om het materiaal vrij te laten vervormen in laterale richtingen van de toegepaste belasting. Beweging van het werkstuk is de sleutel tot deze methode. Grotere werkstukken van meer dan 100 ton en ongeveer 25 m in lengte kunnen op deze manier in vorm gehamerd of geperst worden. Open matrijs smeden is alleen geschikt voor eenvoudige vormen omdat het proces minder dimensionele nauwkeurigheid geeft. Er is behoefte aan hoge vaardigheid van de operators. De matrices van open matrijs gesmeerde zijn eenvoudig en minder duur. Het smeedproces is het eenvoudigste vergeleken met andere smeedprocessen.
Open-matrijs smeden heet open-matrijs omdat het metaal niet lateraal wordt begrensd door indrukmatrices tijdens smeden. Dit proces werkt de startstof progressief in de gewenste vorm, meestal tussen platvlakkige matrices. In de praktijk omvat open matrijs smeden veel procesvariaties, waardoor een extreem breed bereik van vormen en maten geproduceerd kan worden. Feitelijk, wanneer ontwerpcriteria optimale structurele integriteit dicteren voor een groot metaalcomponent, maakt de pure groottecapaciteit van open matrijs smeden het de duidelijke proceskeuze boven niet-smede alternatieven. Aan het hoge einde van het groottebereik, zijn open matrijs gesmeerde beperkt alleen door de grootte van het startmateriaal, namelijk, de grootste blok die gegoten kan worden.
Praktisch alle smeebaare ferroe en non-ferroe materialen kunnen open matrijs gesmeed worden, inclusief sommige exotische materialen als uitrijdingsverhardende superlegeringen en corrosievaste refraktaire legeringen.
Open-matrijs vormgevingscapaciteit is inderdaad wijd in latitude. Naast ronde, vierkante, rechthoekige, zeshoekige staven en andere basisvormen, kunnen open-matrijs processen het volgende produceren.
- Trapvolle assen (spindels of rotoren) wiens diameter toeneemt of afneemt (trap af) op meerdere locaties langs de longitudinale as.
- Holle onderdelen die cilindrisch van vorm zijn en doorgaans met lengte veel hoger dan de diameter van het onderdeel. Het is mogelijk om lengte, wanddikte, ID (binnendiameter) en OD (buitendiameter) naar behoefte te veranderen.
- Onderdelen die lijken op ringen kunnen lijken op ringetjes of benaderen holle cylinders in vorm, afhankelijk van de verhouding van hoogte tot wanddikte.
- Contour-gevormde metalen schillen als drukvaten, die uitgepakte toevoeringen en andere ontwerpelementen kunnen incorporeren.
Niet anders dan opeenvolgende smeedoperaties in een reeks matrices, kunnen meerdere open-matrijs smeedoperaties gecombineerd worden om de vereiste vorm te produceren. Tegelijkertijd kunnen deze smeedmethoden aangepast worden om het juiste bedrag van totale deformatie en optimale korrelstroomstructuur te bereiken, waardoor eigenschapsverbetering en uiteindelijke prestaties voor een bepaalde toepassing gemaximaliseerd worden. Het smeden van een integraal tandwielblok en naaf kan bijvoorbeeld meerdere trekkingen of vaste smeedoperaties vereisen, dan opsetten. Op dezelfde manier kunnen blanks voor ringen voorbereid worden door een blok op te zetten, dan het centrum te piercen, voordat de ring gesmeed wordt.
Gesloten matrijs smeden
Gesloten matrijs smeden wordt ook wel indrukmatrijs smeden genoemd. Het smeedproces bestaat uit het hameren of persen van metaal tussen twee matrices (genoemd tooling) die een vooraf gesneden profiel van het gewenste onderdeel bevatten. Bij gesloten matrijs smeden is het materiaal volledig begrensd in de kaviteit gecreëerd door de boven- en onderhelft van de matrice. Onderdelen van een paar gram tot meer dan 25 ton kunnen gemaakt worden met dit proces. Sommige van de kleinere onderdelen kunnen ook koud gesmeed worden. Gesloten-matrijs smeden van staal, aluminium, titanium en andere legeringen kan een bijna onbeperkte verscheidenheid aan 3-D vormen produceren. Deze gesmeerde worden routinematig geproduceerd op hydraulische pressen, mechanische pressen en hamers.
Zoals de naam impliceert, worden twee of meer matrices die indrukken van de onderdeelvorm bevatten, samengebracht terwijl het smeedmateriaal plastische deformatie ondergaat. Aangezien metaalstroom beperkt wordt door de matrixcontouren, kan dit proces meer complexe vormen en nauwere toleranties opleveren dan open matrijs smeedprocessen. Gesloten matrijs smeden stelt nauwkeuriger gevormde onderdelen in staat te worden gevormd. Het proces vereist hogere interface druk, zeer nauwkeurige controle van materiaalvolume en correct matrixontwerp.
Gesloten matrijs smeden is een vorm van indrukmatrijs smeden, wat niet afhangt van flitsvorming om volledige vulling van de matrice te bereiken. Materiaal wordt vervormd in een kaviteit die weinig of geen ontwijking van overmaat materiaal toestaat, wat hogere eisen stelt aan matrixontwerp.
Extra flexibiliteit in het vormen van zowel symmetrische als niet-symmetrische vormen komt van diverse voorafvormingsoperaties (soms buigen) vóór smeden in afwerkmatrices. Onderdeelgeometrieën variëren van een van de makkelijkste te smeden eenvoudige sferische vormen, blokachtige rechthoekige vastestoffen, en schijfachtige configuraties tot de meest ingewikkelde componenten met dunne en lange secties die dunne webben en relatief hoge verticale projecties als ribben en bossen incorporeren. Hoewel veel onderdelen normaal symmetrisch zijn, incorporeren anderen alle soorten ontwerpelementen (flenzen, uitsteeksels, gaten, kaviteiten, zakken, etc.) die samenwerken om het gesmeerde onderdeel zeer niet-symmetrisch te maken. Bovendien kunnen onderdelen gebogen of gekromd zijn in een of meerdere vlakken, of ze nu basislongitudinaal, equidimensionaal of plat zijn.
Bij gesloten matrijs smeden wordt het werkstuk eerst ruw gesmeed dicht bij de eindvorm door blokkeringsmatrijs. Het werkstuk wordt vervolgens gesmeed tot de eindvorm en afmetingen door afwerkmatrijs. Zowel blokkeringsmatrijs als afwerkmatrijs zijn in dezelfde matrixblok gemachineerd. Meer aantal matrices is nodig afhankelijk van de complexiteit van de klus. Twee matrixhelften sluiten en werk wordt vervormd onder hoge druk. Gesloten matrijs smeden biedt hoge dimensionale nauwkeurigheid/nauwe controle op toleranties en is geschikt voor complexe vormen. Matrices zijn complexer en duurder en grote productiesnelheden zijn nodig om de hoge kosten te rechtvaardigen.
Matrixontwerp hangt af van de kennis van sterkte en duktiliteit van werkstukmateriaal, gevoeligheid van materiaal voor de vervormingssnelheid en temperatuur, wrijvingskarakteristieken, vorm en complexiteit van werkstuk, en matrixvervorming onder hoge smeedkrachten. Matrixmateriaal vereist sterkte en zwaartekracht bij hoge temperatuur, verhardbaarheid en vermogen om uniform te verharden, weerstand tegen mechanische en thermische schokken, en slijtvastheid om slijtage te weerstaan door schil aanwezige op werkstuk. Selectie van juist matrixmateriaal hangt af van matrixgrootte, samenstelling en eigenschappen van werkstuk, complexiteit van vorm, aantal uitvoeringsstappen, smedtemperatuur, type smeedoperatie, kosten van matrixmateriaal, aantal benodigde gesmeerde, en warmteoverdracht van werkstuk naar matrices etc. Normale matrixmaterialen zijn gereedschaps- en matrixstalen.
De meeste ingenieursmetalen en legeringen kunnen gesmeed worden via conventioneel gesloten matrijs smeedproces. Deze omvatten koolstof- en legeringstalen, gereedschapsstalen, en roestvrije, aluminium- en koperlegeringen, en bepaalde titaniumlegeringen. Vervormingssnelheid- en temperatuursgevoelige materialen (magnesium, hooggelegerde nikkel-gebaseerde superlegeringen, refraktaire legeringen en sommige titaniumlegeringen) kunnen meer gesofisticeerde smeedprocessen en/of speciale apparatuur nodig hebben voor smeden in indrukmatrices.
Overige smeedprocessen
Naadloze gerolde ring smeden
Naadloze gerolde ring smeden wordt typisch uitgevoerd door een gat in een dik, rond stuk metaal te punsen (een donutvorm creërend), en vervolgens te rollen en in te persten (of in sommige gevallen, te hameren) de donut in een dunne ring. Ringdiameters kunnen variëren van een paar centimeters tot ongeveer 10 meter.
Ringen gesmeed door het naadloze ringrolproces kunnen wegen van minder dan 1 kg tot 150 ton. Prestatietechnisch is er geen evenaar voor gesmeerde, cirkelvormige dwarsdoorsnede ringen gebruikt in energieopwekking, mijnbouw, luchtvaart, off-highway apparatuur en andere kritische toepassingen.
Naadloze ringconfiguraties kunnen plat zijn (zoals een ringetje), of hogere verticale wanden hebben (rond een holle cylindrische sectie). Hoogtes van gerolde ringen variëren van een paar centimeters tot meer dan 3 meter. Afhankelijk van de gebruikte apparatuur, variëren wanddikte-tot-hoogte verhoudingen van ringen typisch van 1:16 tot 16:1, hoewel grotere verhoudingen bereikt zijn met speciale verwerking. Feitelijk worden naadloze buizen tot 1200 mm in diameter en meer dan 6 meter lang geëxtrudeerd op smeedpressen.
Hoewel basisvormen met rechthoekige dwarsdoorsnede de norm zijn, kunnen ringen met complexe, functionele dwarsdoorsneden gesmeed worden om aan bijna alle ontwerpvereisten te voldoen. Aptly genaamd, kunnen deze gecontourde gerolde ringen in duizenden verschillende vormen geproduceerd worden met contouren op de binnen- en/of buitendiameters. Een sleutelvoordeel van gecontourde ringen is een significante reductie in bewerkingsoperaties. Niet verrassend, kunnen maatwerk gecontourde ringen resulteren in kostenefficiënte onderdeelconsolidatie. Vergeleken met platvlakkige naadloze gerolde ringen, zijn de maximale afmetingen (gezichtshoogte en OD) van gecontourde gerolde ringen enigszins lager, maar nog steeds zeer indrukwekkend in grootte.
Hoge tangentiële sterkte en duktiliteit maken gesmeerde ringen goed geschikt voor moment- en drukweerstandende componenten, zoals tandwielen, motorlagers voor vliegtuigen, wiel lagers, koppelingen, rotor tussenruimtes, afgedichte schijven en behuizingen, flenzen, drukvaten en klepbehuizingen. Materialen omvatten niet alleen koolstof- en legeringstalen, maar ook non-ferroe legeringen van aluminium, koper en titanium, alsmede nikkel-gebaseerde legeringen.
Smeedoperaties
Diverse smeedoperaties zijn trekken, swagen, opsetten, volleren, gesmeed lassen, gladmaken en neerzetten, kanten, buigen, snijden en punsen.
- Trekken – Trekoperatie wordt uitgevoerd om het werkstuk te verlengen en de dwarsdoorsnede te verkleinen. Trekoperatie vindt plaats wanneer de krachten werken in de loodrechte richting van de longitudinale as.
- Swagen – Swagen wordt uitgevoerd door koud smeedproces. Deze operatie wordt gebruikt voor het veranderen van de afmetingen van het werkstuk en wordt gedaan door gebruik van de matrijskracht die op het materiaal wordt toegepast.
- Opsetten – Opsetten wordt uitgevoerd om de dwarsdoorsnede van het werkstuk te vergroten. Voor het verkrijgen van het vereiste resultaat, wordt de opsettingsoperatie uitgevoerd langs parallelle richting van de longitudinale as. De opsettingsoperatie wordt doorgaans uitgevoerd in de productie van moeren en bouten.
- Volleren – Het is een typisch open matrijs smeedproces. Volleren wordt meestal gebruikt als een eerdere stap om het materiaal van het werk te helpen verdelen ter voorbereiding op verdere metaalsmeedoperaties. Dit gebeurt vaak wanneer een productieproces meerdere smeedoperaties vereist om te voltooien. Bij volleren worden open matrices met convexe oppervlakken gebruikt om het werkstuk te vervormen. Het resultaat is dat metaal uit één gebied stroomt en naar beide kanten.
- Gesmeed lassen – Dit is de operatie om de lengte te vergroten door twee metaalstukken te verbinden. Dit wordt uitgevoerd door de hamerslag of druk toe te passen wanneer de werkstukken de smeedtemperatuur bereiken.
- Gladmaken en neerzetten – Volleren laat een geribbelde oppervlak op het werkstuk achter. Zelfs na een klus is gesmeed in vorm met een hamer blijven de merken van de hamer op het bovenoppervlak van de klus. Voor het verwijderen van de hamer- en ribbelmerken en voor het verkrijgen van een glad oppervlak op de klus, wordt een gladmaker of set hamer gebruikt. Dit proces heet gladmaken of neerzetten.
- Kanten – Tijdens het proces wordt werkstukmateriaal tussen de twee matrices geplaatst en er is slaan aan de rand van het materiaal om een vereiste vorm te verkrijgen. Kanten is vaak een primaire dropsmeedoperatie.
- Buigen – Het is een zeer veelvoorkomende smeedoperatie. Het is een operatie om een draai te geven aan metalen staaf en plaat. Deze operatie is nodig waar gesmeerde onderdelen gebogen vormen hebben.
- Snijden – Met behulp van hamers en beitel, is het mogelijk om staven en platen in twee stukken te snijden. Deze smeedoperatie wordt uitgevoerd wanneer de staaf in warme conditie is.
- Punsen – Het is de smeedoperatie waarmee gaten gemaakt worden met behulp van de holle cylinder. Wanneer we druk uitoefenen op de cilindrische matrice gaten, dan beweegt het neerwaarts om een gat in de plaat te maken.
Smeedapparatuur
De continue ontwikkeling van smeedtechnologie vereist een goed en fundamenteel begrip van apparatuurmogelijkheden en -kenmerken. De apparatuur die in smeden wordt gebruikt, beïnvloedt het smeedproces omdat het de vervormingssnelheid en temperaturomstandigheden beïnvloedt en de productiesnelheid bepaalt. De eisen van een gegeven smeedproces moeten ook compatibel zijn met de belasting, energie, tijd, en nauwkeurigheids kenmerken van een gegeven smeedmachine.
De meest voorkomende type smeedapparatuur is de hamer en aanbeet. De keuze van smeedapparatuur hangt af van een aantal factoren, waaronder onderdeelgrootte en complexiteit, materiaal, en de kwaliteit van de te produceren onderdelen. Hamers worden vaak bevorzugd voor kleine tot middelgrote series vanwege snellere gereedschapsinstelling en lagere overheads. Deze smeedapparatuur kan verdeeld worden in twee basistypen namelijk (i) werkbeperkte machines, en (ii) slagbeperkte machines.
Werkbeperkte machines
In werkbeperkte machines is de hoeveelheid deformatie die tijdens elke slag of slag van de machine bereikt kan, beperkt door de energie of maximaal kracht beschikbaar. Als de energie of krachtcapaciteit minder is dan wat nodig is om het onderdeel te vervormen, dan is meer dan één slag of slag vereist. Machines die in deze categorie vallen zijn hamers, wrijvingsschroefpressen, en hydraulische pressen.
Hamers
Hamers zijn de meest voorkomende typen machines gebruikt. Ze worden vaak bevorzugd voor kleine tot middelgrote series vanwege snellere gereedschapsinstellingen en lagere overheads. Ze worden ook gebruikt voor verlengde en vertakkings-gesmeerde omdat matrixgebieden kunnen worden voorzien voor het grotere aantal voorafvormmatrices vereist voor dergelijke vormen. De verschillende typen hamers die gebruikt worden zijn als hieronder gegeven.
- Gravitatie valhamers – Ze zijn het oudste type smeedapparatuur beschikbaar. Het werkingsprincipe is dat het bewegende matrixblok wordt getild door een tillingsmechanisme en vervolgens vrijgegeven, zodat het valt op de vaste matrice bevestigd aan de aanbeet. De hoeveelheid deformatie die uitgevoerd kan worden, wordt bepaald door de potentiële energie van het bewegende matrixblok op zijn maximale hoogte. Deze potentiële energie wordt omgezet in kinetische energie als het matrixblok valt en wordt vervolgens gedissipeerd in deformatie van het werkstuk. Verschillende tillingsmechanismen worden gebruikt, waaronder wrijvingsmiddelen met planken, bandremmen of riemen, of een tillingssilinder die stoom, gecomprimeerde lucht, of hydraulische vloeistof gebruikt. Deze machines zijn beschikbaar in een bereik van slagenergieën van 0,6 kNm tot 400 kNm.
- Dubbelwerkende of krachthamers – Deze machines zijn vergelijkbaar met gravitatiehamers in dat een tillingssilinder de bewegende hamerkop tillt, maar kracht wordt ook toegepast op de neerwaarts bewegende hamerkop om de energiecapaiteit te verhogen. Energiewaarden voor vergelijkbare hamerkopgewichten zijn aanzienlijk meer dan voor gravitatiehamers, en de matricesluitingssnelheden zijn ook hoger. Kracht komt van dubbelwerkende stoom, gecomprimeerde lucht, of hydraulische cylinders. Dubbelwerkende hamers worden gefabriceerd in een bereik van energiewaarden van 3 kNm tot 830 kNm.
- Verticale tegenovergestelde hamers – In deze machines worden twee hamerkoppen met bijna gelijke massen door dubbelwerkende cylinders naar elkaar getreven en botsen in het centrum van de machine. Meer energie wordt gedissipeerd in het werkstuk dan in de funderingen en ondergrond vergeleken met eenzijdig werkende hamers. Zeer hoge energiecapaiteiten zijn beschikbaar in deze machines welke variëren van 30 kNm tot 2000 kNm.
- Horizontale tegenovergestelde hamer – Deze machines worden ook impacters genoemd en twee stempels worden aangestuurd door dubbelwerkende cylinders. Verwarmde voorraad wordt verticaal tussen de matrices gepositioneerd door een automatisch overbrengmechanisme. Typische energiewaarden variëren van 4 kNm tot 55 kNm.
Schroefpressen
In schroefpressen is de bovenste stempel en matrice verbonden met een grote verticale schroef die gedraaid kan worden door een zwaartewiel, zodat de stempel omhoog en omlaag kan bewegen ten opzichte van de vaste matrice in het bed van de machine. De stempel heeft een beperkte hoeveelheid energie voor elke slag, dus meerdere slagen worden meestal gebruikt vergelijkbaar met hamers. Schroefpressen zijn beschikbaar in waarden van 63 ton - 6300 ton.
Hydraulische pressen
Hydraulische pressen zijn beschikbaar in een wijd bereik van maten tot de grootste van 50.000 ton of meer capaciteit. Het bewegende matrix is bevestigd aan een stempel aangestuurd door een grote hydraulische cylinder. Verschillende slagen, krachten, en sluitingssnelheden kunnen verkregen worden op hydraulische pressen. In sommige gevallen zijn hydraulische pressen uitgerust met hulp horizontaal bewegende stempels, en deze stellen zijdelingse indeperkingen in sommige onderdelen te smeden, hoewel dit niet in grote mate gedaan wordt.
Slagbeperkte machines
In slagbeperkte machines is de hoeveelheid deformatie die gedaan kan worden, vastgelegd door de slag van de machine. Als voldoende kracht of energie om de operatie uit te voeren niet beschikbaar is, dan stakt de machine en een grotere machine moet gebruikt worden. Mechanische pressen vallen in deze categorie, aangezien een kruk of excentriek de hoeveelheid stempelbeweging bepaalt.
Mechanische pressen
Mechanische pressen behoren tot een klasse machinegereedschappen die een wijd bereik van verschillende machinetypes omvatten. Primair transformeert de mechanische pers de rotatieve kracht van een motor in een translationele krachtvector die de persactie uitvoert. Daarom komt de energie in een mechanische pers van de motor. Deze typen pressen zijn doorgaans sneller dan hydraulische of schroefpressen, (eigenlijk kan de schroefpers ook geclassificeerd worden als een mechanische pers). In tegenstelling tot sommige pressen, in een mechanische pers varieert de toepassing van kracht in zowel snelheid als grootte doorheen de afstand van de slag. Bij het uitvoeren van een productieoperatie met een mechanische pers, is het correcte bereik van de slag essentieel. In mechanische pressen wordt een kruk, knoopgewricht, schotsman, of bewegend-wig mechanisme gebruikt om een verticale inperkingsbeweging tussen de bovenste bewegende matrice en een onderste vaste matrice toe te passen.
Smeedgebreken
Tijdens het smeedproces is er mogelijkheid van optreden van enkele gebreken. In warm smeedproces zijn de veelvoorkomende gebreken hete broosheid, afschuifbanden, korrelgrens cavitatie. In het koud smeedproces zijn de veelvoorkomende gebreken oppervlakte-kraken, afschuifband en centrum barst. De veelvoorkomende gebreken tijdens smeedoperatie zijn namelijk (i) onvolledige matricevulling, (ii) matriceverplaatsing, (iii) smeedlappen, (iv) onvolledige smeedpenetratie, (v) microstructuurverschillen resulterend in uitgesproken eigenschapsvariatie, (vi) hete broosheid, door hoge zwavelconcentratie in staal en nikkel, (vii) gegolfd oppervlak aangezien oxideschillen die optreden bij hoge temperatuur op de matrices blijven kleven, (viii) knikken, bij opsetten smeden, door hoge drukspanning, (ix) oppervlakte-kraking, door temperatuursverschil tussen oppervlak en centrum, of overmatige bewerking van het oppervlak bij te lage temperatuur, en (x) micro-kraking door resterende spanning. Ook gebreken als (i) koude sluiting, (ii) matriceverschuiving, (iii) onjuiste korrelstroom, (iv) vlammen, (v) schilputten, en (vi) kraken aan de flits kunnen optreden.
Koude sluiting is door onvolledig letselproces. De twee oppervlakken van de werkstukmaterialen raken elkaar. De hoofdoorzaak voor de koude sluiting is overmatige verkoeling, scherpe hoeken en hoge wrijving. Om de koude sluiting te vermijden, wordt de straal van de rondeverhaald op de matrice verhoogd.
Matriceverschuiving is door de misalignering van de matrixhelften. Om de vorm te verbeteren, worden de matrices in twee helften gemaakt. Om de matriceverschuiving te vermijden, is het nodig om de matrixhelften correct uit te lijnen en halve kerfjes op de boven- en onderzijde van de matrice te voorzien. Dus tijdens de alignering, als de kerf aan beide kanten matcht, dan kunnen correcte vormen bereikt worden.
In het geval van ongevulde sectie gebrek, vult het bewegende metaal de matrixkamer niet volledig. Het kan door het onjuiste ontwerp van de smeedmatrix, slechte verwarming en mindere hoeveelheid van het grondmateriaal zijn.
Schilputten zijn door de onregelmatige reiniging op het exterieure oppervlak van het gesmeerde. De schillen en oxide wortelen in het afgewerkte oppervlak.
Het gebrek van onjuiste korrelstroom is door onjuist ontwerp van de matrice waardoor het vloeiende materiaal niet naar beneden stroomt. Om de onjuiste korrelstroom te vermijden, is correct matrixontwerp belangrijk.
Vlammen zijn de interne oneenigheden die basis zijn gevonden in de rangschikking. Ze worden voornamelijk veroorzaakt door onjuiste afkoeling. Om het vlammen gebrek te vermijden, moeten correcte afkoelprocedures worden gevolgd.
Resterende spanningen zijn door onjuiste afkoeling en niet-uniforme vervorming van het gesmeerde. Om dit gebrek te vermijden gedurende een periode langzame afkoeling in een oven of onder as wordt het gesmeerde gedaan.
Oppervlakte-kraking is door lage temperaturen en overmatig werk. Om de oppervlakte-kraking te vermijden, worden geschikte temperaturen gebruikt voor het smeedproces.
Onvolledig gesmeerd is voornamelijk door het smeden plaatsvindend aan de oppervlakken wat geen opbreking van het interieur van het gesmeerde veroorzaakt. Om te vermijden, is het wenselijk om lichte hamerslagen te gebruiken voor het proces.
Kraken aan de flits is door de onvolledige dikte van de flits. Dus om de kraken aan de flits te vermijden, is het nodig om de dikte van de flits te vergroten.
Productieproces
- FINEX-proces: Geavanceerde vloeibare ijzerproductie met ijzererts-fijnen & non-coking kool
- HIsarna ijzerproductieproces: ultra-laag-koolstof staalproductie
- Geavanceerde Technologieën voor Verbeterde IJzerertsinterefficiëntie
- FASTMET & FASTMELT: Geavanceerde ijzerproductietechnologieën voor efficiënte metaalproductie
- CONARC: Fusie van Converter en Lichtboogoven voor Superieure Staalproductie
- Staalwalsen: Precisieproductieproces Uitgelegd
- Uitgebreide Gids voor het Fabriceren van Vormgegeven Refractairen
- CLU Proces voor Roestvrij Staal: Efficiënte Koolstofverwijdering & Legering
- IJzerertsbeneficatie: kernprocessen en technieken
- Procesworkflows ontwerpen: menselijk talent en robotautomatisering in harmonie
- Refractaire metalen & legeringen: essentiële hoge-temperatuur materialen voor luchtvaart