



Automatisering in staalproductie: Efficiëntie en duurzaamheid verbeteren
Automatisering in de staalindustrie
Staal is een legering van ijzer die meestal minder dan 1% koolstof bevat. Vanwege zijn veelzijdige eigenschappen en hergebruikmogelijkheden is staal het basismateriaal voor duurzame ontwikkeling in de moderne industriële samenleving. Het biedt een brede toepassingsbereik in bijna alle belangrijke industriële sectoren zoals apparaten- en machinebouw, brug- en bouwconstructie, energie- en milieutechniek, en auto- en transportindustrie.
Staal is en blijft het belangrijkste constructiemateriaal in de moderne tijd. De staalindustrie is een zeer dynamische industriële sector. Er worden stappen gezet naar toenemende hulpbron- en energie-efficiëntie, emissiereductie en veilige en gezonde werkomgevingen. Hiervoor moet de staalindustrie uitblinken in de huidige omgeving, een zeer dynamische en interactieve bedrijfsomgeving. Marktcondities, nieuwe productvereisten, grondstofkosten, en procesbeheer beïnvloeden allemaal de prestaties van de staalindustrie.
De staalindustrie is een belangrijke drijfveer van de economie en moet dus efficiënt worden gedraaid. Verder vereist het zware investeringen en is het essentieel dat het economisch werkt om gezond te blijven. De producten zijn onmisbaar voor andere industrieën zoals auto- en bouw. Kwaliteit, betrouwbaarheid en economische efficiëntie in de productie van staalproducten kan alleen gewaarborgd worden door geautomatiseerde productiefaciliteiten.
De processen van de staalindustrie zijn zeer energie-intensief en bestaan uit veel complexe eenheidsoperaties. IJzererts en steenkool hebben voorverwerking nodig voordat ze in een reactor worden gevoerd, en vloeibare metalen uit verschillende reactoren moeten zorgvuldig worden behandeld. Vervolgens moet vloeibaar staal omgezet worden in vaste vorm en vervolgens gewalst tot eindproducten. Elke van deze operaties heeft een aandeel in de kwaliteit van het geproduceerde staal, en heeft ook continue monitoring nodig. Er zijn veel systemen beschikbaar voor monitoring en regeling van elke eenheidsoperatie. De procesregelsystemen in de staalindustrie variëren van handmatige regeling tot volledig geautomatiseerde regeling.
Basistechnologieën en geavanceerde technologieën
De processen in de staalindustrie moeten uitgerust zijn met twee typen technologieën: (i) basistechnologieën, en (ii) geavanceerde technologieën.
Basistechnologieën zijn die technologieën die fundamenteel zijn voor de productieprocessen. Ze zijn doorgaans de traditionele technologieën ontwikkeld op basis van wetenschappelijke principes. Ze zijn die technologieën die noodzakelijk zijn voor de productie van het product bij de benodigde productiviteit en efficiëntieniveau met lage specifieke verbruik van invoermaterialen. Basistechnologieën bestaan normaliter uit chemische, mechanische, metallurgische, of productietechnologieën.
De geavanceerde productietechnologieën van vandaag gebruiken de volgende vijf technologische hulpmiddelen die de grootste potentie hebben om de kwaliteit van de producten te beïnvloeden, naast verbetering in productiviteit en proces-efficiëntie:
- Automatisering – Een nieuwe generatie automatiseringssystemen wordt in het productieproces gebruikt die het fabricageproces koppelt aan externe regelsystemen vaak via informatietechnologie. Deze nieuwe automatiseringssystemen zijn uitgerust met remote contact of non-contact sensoren en gestandaardiseerde interfaces, en in sommige gevallen elimineren ze de menselijke ingeringen volledig. Dit helpt kwaliteitstekortkomingen in de producten geïntroduceerd door menselijke fouten te elimineren. Automatisering stelt ook de fabricage van het product in met betere precisie en nauwere toleranties op een kosteneffectieve manier.
- Geïntegreerde computationele materialen engineering – Dit hulpmiddel creëert computermodellen om de eigenschappen van de producten te simuleren. Door de productieprocessen met deze modellen uit te rusten, helpt het niet alleen bij de productie van producten die aan de specificatie-eisen voldoen, maar vermindert het ook productafkeurpercentages. Dit hulpmiddel helpt de processtabilisatie erg snel tijdens de start van het productieproces. Het vermindert ook de producttestbelasting na de fabricage. Dit helpt ook het proces om producten op een betere, snellere en goedkopere manier te produceren.
- Digitale fabricage – Digitalisering van regels tijdens het productieproces helpt bij het identificeren en automatisch corrigeren van fouten in de producten tijdens elke stap van het productieproces. Dit verbetert de productacceptatiepercentages.
- Industriële internet en flexibele automatisering – Met behulp van dergelijke automatisering kan proceshardware aan elkaar gekoppeld worden zodat apparatuur en machines met elkaar kunnen communiceren en automatisch productkwaliteit kunnen aanpassen op basis van gegenereerde sensorgegevens.
- Additieve productieprocessen – Dit is een zeer geavanceerd hulpmiddel dat driedimensionale objecten creëert op basis van digitale modellen door opeenvolgend dunne lagen materialen te depositieren. Gebruik van dit hulpmiddel elimineert volledig de productie van producten die afwijken in dimensietoleranties.
Automatisering, hoewel het een deel is van de geavanceerde technologieën, worden de termen geavanceerde technologieën en automatisering vaak wisselend gebruikt. In dit artikel worden beide termen ook wisselend gebruikt.
Geavanceerde productietechnologieën helpen bij het adresseren van een aantal behoeften van de staalindustrie. Deze nieuwe proces technologieën boosten productiviteit en responsiviteit naar klanten door het mogelijk te maken voor staalfabrieken om snel en gemakkelijk de productieprocessen te wijzigen en aan te passen aan klantvereisten. Als resultaat kunnen staalfabrieken een grotere diversiteit van producten genereren uit de productieprocessen. Deze geavanceerde technologieën combineren de efficiëntie van massaproductie met maatwerk met producten specifiek gemaakt om de behoeften van klanten te voldoen. Dit is enigszins moeilijk, en vaak verbodelijk duur om te doen tijdens het gebruik van conventionele technologieën tijdens de productieprocessen.
Toepassing van geavanceerde technologieën op de basistechnologieën in de productieprocessen is een recente trend. Toepassingen van geavanceerde productietechnologie hebben een grote impact op de productkwaliteit. Snelle vooruitgang in informatietechnologie, sensoren, en nanomaterialen verlagen niet alleen de kosten van toonaangevende productieprocessen dramatisch, maar verbeteren ook hun prestaties op grote schaal met betrekking tot de kwaliteit van de producten. Langzaam maar zeker, heeft digitalisatie begonnen om elk aspect van de productieprocessen te permeeren, van engineering tot beheer van de leveringsketen tot de werkvloer, wat productiesystemen intelligenter, hoogst vernet en meer productkwaliteit gericht maakt. Dit helpt de staalindustrie niet alleen de productiviteit te verbeteren, maar ook meer responsief te worden op verschuivende klantbehoeftes.
Definitie en doelen van automatisering
Het woord 'Automatisering' is afgeleid van de Griekse woorden "Auto" (zelf) en "Matos" (bewegend). Automatisering is dus het mechanisme voor systemen die "zichzelf bewegen". Echter, naast deze oorspronkelijke zin van het woord, bereiken geautomatiseerde systemen ook significant superieure prestaties dan wat mogelijk is met handmatige systemen, in termen van kracht, precisie en snelheid van operatie. Daarom wordt automatisering normaal verwezen naar de volledige of gedeeltelijke vervanging van een functie die voorheen door de menselijke operator werd uitgevoerd.
Historisch gezien heeft automatisering zich bewezen als een efficiënte manier om kosteneffectieve productie in de fabricage, alsmede in de verwerkende industrie zoals de staalindustrie, te bereiken. In het algemeen heeft automatisering mensen ook verlost van zware, gevaarlijke, complexe, saaie en tijdrovende taken. Automatisering is ook uitgebreid niet alleen in het daadwerkelijke productieproces van de staalindustrie, maar ook in ondersteunende taken (bijv. materiaalhandling, transport en opslag etc.). Verder kan automatisering oplossingen bieden in hoog tijd-kritieke situaties waarin onvoldoende tijd is voor een menselijke operator om te reageren en passende actie te ondernemen of in andere typen situaties waar de mens onvoldoende blijkt in een of meer aspecten.
Automatisering wordt gedefinieerd als een set technologieën die resulteren in de werking van machines en systemen zonder significante menselijke ingryping en prestaties superieur aan handmatige bediening bereikt.
Automatisering bestaat uit elektromechanische technologieën (computers) toegepast op de processystemen met als doel regeling van de productieprocessen om een menselijke operator te ontlasten of te vervangen. Deze definitie is breed in de intentie van automatisering, maar gefocust in zijn vorm – computers. Computers vormen de huidige generatie regelsystemen en zullen in de toekomst steeds meer worden betrouwd om automatische dataverwerking uit te voeren en operators te voorzien van informatie cruciaal voor effectieve besluitvorming.
Automatiseringssystemen gebruiken veldinstrumenten en sensoren voor gegevensverzameling en transmissie naar de verwerkingseenheid die na analyse van de gegevens signalen naar de regelaapparatuur stuurt met als doel procesparameters te regelen zodat deze parameters binnen de acceptabele grenzen blijven.
Doelstellingen van automatisering omvatten toename in de betrouwbaarheid en operationele beschikbaarheid van productielijnen. Feitelijk wordt automatisering toegepast op mens-machine (mens-computer) systemen voor diverse doeleinden waaronder (i) verbeterde prestaties, (ii) verbeterde operationele veiligheid, en (iii) toegenomen economie van de arbeidskracht. Systeemprestaties kunnen verbeterd worden door aan een computer functies toe te wijzen die mensen niet kunnen uitvoeren door inherent beperkingen in fysieke mogelijkheden en mentale capaciteiten. Bijvoorbeeld, dynamische processen te complex voor menselijke operators om handmatig te reageren, moeten bereikt worden door gebruik van automatisering. Systeemprestaties kunnen ook verbeterd worden door aan een computer functies toe te wijzen die menselijke operators wel kunnen bereiken, maar slecht geschikt zijn voor of die hoge werkbelasting en stressniveaus veroorzaken.
Rol van automatiseringssysteem in staalindustrie omvat soepel, nauwkeurig en stabiel functioneren van de productieprocessen, in basis gebruikt om afgewerkte staalproducten te produceren uit rauwe/halfafgewerkte materialen met gebruik van energie, bemanning en apparatuur en infrastructuur. Aangezien de staalindustrie essentieel een "systematische economische activiteit" is, is het fundamentele doel van de industrie winst maken wat geoptimaliseerd kan worden door kwaliteitsproducten in grotere volumes te produceren met minder productiekosten en tijd, en daarom wordt inzet van automatiseringssysteem in staalindustrie essentieel.
Voordelen en nadelen van automatisering
Voordelen van automatisering omvatten (i) regeling van het productieproces, (ii) verbetering in het productieproces met name het proces stabieler maken door gemakkelijke bediening te garanderen, (iii) verbetering in de productiviteit, (iv) vermindering in de productiecyclus van grondstoffen tot het product, (iv) vermindering in het specifieke verbruik van materialen alsook energie, (v) verbetering in de kwaliteit van het product, (vi) vermindering in de productiekosten, (vii) verbetering in de gezondheid van apparatuur, (viii) milieubeheer, en (ix) veiligheid van operators en apparatuur. Operationele veiligheid van technologisch geavanceerde systemen die veelvoorkomend zijn in moderne staalindustrie kan verbeterd worden door automatisering die erop gericht is menselijke fouten uit systemen te verwijderen door operators te vervangen met virtueel onfeilbare machines. Automatisering resulteert in verhoogde menselijke capaciteit en productiviteit, en vermindering van operator werkbelasting en vermoeidheid.
Nadelen van het gebruik van automatisering in staalindustrie omvatten (i) lage operator werktevredenheid, (ii) operator falen om kritieke systeemevenementen te monitoren (waakzaamheid), (iii) operator oververtrouwen op de geautomatiseerde systemen (zelfgenoegen), (iv) lage vaardigheid van operators in geval van noodsituaties die handmatige overname vereisen (vaardigheidsverval), en (v) verlies van operator systeembewustzijn. Feitelijk zien managements van sommige staalfabrieken automatisering als het verlagen van de status van de operator naar een knopdrukker, ontwrocht van het gebruik van zijn kennis en ervaring in het regelen van de processen. Deze valkuil van passief operator functioneren onder automatisering veroorzaakt bij operators (i) gebrek aan waakzaamheid, (ii) zelfgenoegen, en (iii) verliezen in termen van (handmatige) vaardigheden en situatiebewustzijn.
Ondanks technologische vooruitgang om geautomatiseerde productieprocessen te ontwikkelen die functies efficiënter, betrouwbaarder of nauwkeuriger of tegen lagere kosten kunnen uitvoeren dan menselijke operators in de staalindustrie, heeft automatisering nog steeds niet de mensen in de productieprocessen vervangen. In eenvoudige termen is het gemakkelijk om geautomatiseerde systemen te zien als geen mensen bevattend. Echter, de meeste van deze "bemanningsloze" systemen, zoals automatische printplaat assemblage operaties, omvatten menselijke operators in toezichts- of monitoring rollen.
Toezichthoudende controle
De toezichthoudende controle die de mens als toezichthouder kan worden gezien als een of meer van de vijf generieke en onderling verbonden functies. Deze functies zijn als volgt.
- De eerste rol voor de toezichthouder is om te plannen wat er gedaan moet worden over een bepaalde periode voordat enige automatisering wordt ingeschakeld.
- De tweede rol is om te leren (bijv. instructeren, bevelen, programmeren) het geautomatiseerde systeem met wat het moet weten om zijn toegewezen functie voor die periode uit te voeren.
- De derde rol is om de automatisering in te schakelen en de automatische actie te monitoren en eventuele afwijkingen of falen te detecteren.
- De vierde rol van de toezichthouder is om in te grijpen in de automatische actie als noodzakelijk en te beslissen over noodzakelijke aanpassingen aan de automatisering.
- De vijfde en laatste rol is om prestaties te evalueren en te leren van waargenomen ervaring.
Met de automatisering, wordt de rol die aan een operator wordt toegewezen die van een systeemmonitor. Hij is verplicht om displays te scannen zonder enige actie te ondernemen om de toestand van het systeem te veranderen tenzij nodig. Het enig doel van deze monitoring is om te bepalen of een systeem normaal functioneert of of menselijke interventie vereist is. De beslissing om in te grijpen in procesregeling wordt beïnvloed door (i) de nauwkeurigheid waarmee een operator de waarden van systeemvariabelen kan waarnemen, (ii) de waarschijnlijkheid een kritiek evenement te missen tijdens het concentreren op andere informatie, (iii) de beloningen en straffen geassocieerd met kritieke evenementen, (iv) de strategie geformuleerd door een operator, (v) de correlatie tussen evenementen, en (vi) de drempelwaarde waaronder een operator een kritiek evenement niet aanpakt. In geval van falen van automatiseringsregeling, wordt het noodzakelijk voor de operator om de regeling van het proces over te nemen waarvoor de operator de vaardigheden moet hebben en het systeem moet voorzien in deze overname van de controle.
Er zijn altijd situaties in de staalindustrie wanneer de operator als onderdeel in het productiesysteem betrokken moet zijn om machines en apparatuur tijdens onvoorziene situaties te kunnen hanteren. Gevolgd zijn zowel geavanceerde geautomatiseerde systemen als bekwame menselijke werknemers die samenwerken noodzakelijk om flexibele en efficiënte productie te bereiken. Robuustheid en flexibiliteit van de productieprocessen zijn daarom de sleutelkwesties voor de automatisering. Echter, aangezien in de staalindustrie de processen zeer complex zijn en ook de productcustomisering deze complexiteit heeft verhoogd, is het een vereiste geworden dat de staalindustrie een verhoogd niveau en omvang van automatisering aanneemt.
Automatisering en regeling
Automatisering is altijd geassocieerd met regeling, wat een set technologieën is die gewenste patronen van variaties van operationele parameters en reeksen voor machines en systemen bereikt door de invoersignalen noodzakelijk te leveren. Er zijn enkele verschillen in de zin waarin deze twee termen doorgaans geïnterpreteerd worden in technische contexten. Deze zijn hieronder gegeven.
- Automatiseringssystemen kunnen regelsystemen bevatten maar het omgekeerde is niet waar. Regelsystemen kunnen delen zijn van automatiseringssystemen.
- De hoofdfunctie van regelsystemen is ervoor te zorgen dat outputs de setpoints volgen. Echter, automatiseringssystemen kunnen veel meer functionaliteit hebben, zoals het berekenen van setpoints voor regelsystemen, het monitoren van systeemprestaties, installatie opstart of afsluiten, taak- en apparatuurscheduling etc.
Automatiseringssystemen zijn essentieel voor staalfabrieken waar de meeste processen complexe reeksen van veel operaties hebben. Vandaag de dag is automatisering in de staalindustrie onmisbaar geworden, aangezien het een heel bijzondere rol speelt. Waar het in de vroege stadia alleen voor procesregeling werd gebruikt, biedt het vandaag de dag additionele informatie over de toestand van de installatie wat helpt bij het plannen en voorbereiden van precies het onderhoud en reparatie van de installatie en apparatuur. Vandaag de dag voert automatisering diagnostische functies uit die gebruikt worden voor toestandsgebaseerd onderhoud. Het helpt bij het verhogen van de betrouwbaarheid van de apparatuur en hun beschikbaarheid voor de productie.
Eisen aan staalfabriek automatisering
Staalfabriek automatisering heeft diverse kenmerken nodig waaronder (i) de strengheid van regeling precisie eisen, (ii) de betrouwbaarheid om 24-uur continu operatie in een fabriek waar operaties nooit stoppen te weerstaan, (iii) massive informatieverwerking door de grote schaal van de operatie, (iv) de strengheid van de eis voor hoge responsiviteit, en (v) de moeilijkheid van stabiele operaties en "inbouwen", door de complexiteit van de productieprocessen.
De mogelijkheid van een menselijke operator om een geautomatiseerd systeem te regelen kan direct beïnvloed worden door het niveau van taakplanning en prestatie-interactie onderhouden met de computercontroller. Aan de andere kant, de mogelijkheid van de operator om te reageren en beslissingen te nemen op basis van systeeminformatie wordt normaal beïnvloed door diverse niveaus van automatisering. Onder deze situaties kan het niveau van automatisering in de staalindustrie zijn (i) handmatig wat menselijke regeling is zonder computerondersteuning, (ii) beslissingsondersteuning waar operator regelt met input in de vorm van computer aanbevelingen, (iii) consensus waar computer de acties regelt maar operator toestemming vereist is om acties uit te voeren, (iv) gemonitoreerd waarin computer regeling automatisch geïmplementeerd wordt tenzij mens veto, en (v) volledige automatisering waar volledige computerregeling is zonder operator interactie.
Categorisering van automatiseringssystemen
Automatiseringssystemen kunnen gecategoriseerd worden op basis van flexibiliteit en integratieniveau in productieprocesoperaties. Verschillende automatiseringssystemen die in de staalindustrie worden gebruikt, kunnen geclassificeerd worden als volgt.
- Vaste automatisering – Het is normaal maatwerk, special-doel apparatuur om een vaste reeks operaties te automatiseren. Het wordt gebruikt in hoge volume productie met toegewijde apparatuur, die een vaste set operaties heeft en ontworpen is om efficiënt te zijn voor deze set. Continue stroom en discrete massaproductiesystemen gebruiken deze automatisering. Vaste automatisering wordt doorgaans geassocieerd met hoge productiesnelheden en onflexibel ontwerp van het staalproduct.
- Programmeerbare automatisering – Dit automatiseringssysteem wordt gebruikt voor een veranderlijke reeks operaties en configuratie van de machines met behulp van elektronische regels. Echter, niet-triviale programmeerinspanning kan nodig zijn om de machine of reeks operaties te herprogrammeren. Investering in programmeerbare apparatuur is minder, aangezien het productieproces niet frequent verandert. Het systeem bestaat uit apparatuur ontworpen om een specifieke klasse van productveranderingen te accommoderen. Dit type automatisering wordt typisch gebruikt in batchprocessen waar taakvariëteit laag is en productvolume medium tot hoog, en soms in massaproductie ook.
- Flexibele automatisering – Dit type automatisering heeft de flexibiliteit en wordt gebruikt om een verscheidenheid aan producten te fabriceren. In dit automatiseringssysteem geven operators hogere-opdrachten in de vorm van codes ingevoerd in computer die product en zijn locatie in de reeks identificeren en de lagere niveaus veranderingen worden automatisch gedaan. Elke productiemachine ontvangt instellingen/instructies van computer. De machines laden/ontladen automatisch benodigde gereedschappen en voeren hun verwerkingsinstructies uit. Na verwerking worden producten automatisch naar de volgende machine overgebracht. Het wordt typisch gebruikt in job shops en batchprocessen waar productvariëteiten hoog zijn en taakvolumes medium tot laag. Echter dit type automatisering wordt geassocieerd met lagere productiesnelheden en producten die frequente verandering nodig hebben door hun afhankelijkheid van de vraag.
- Geïntegreerd automatiseringssysteem – Het duidt complete automatisering van een winkel van een staalfabriek aan, met alle processen functionerend onder computerregeling en onder coördinatie door digitale informatieverwerking. Het omvat technologieën zoals computer-ondersteund ontwerp en fabricage, computer-ondersteund procesplannen, computer numerieke regeling machinegereedschappen, flexibele bewerkingssystemen, geautomatiseerde opslag- en ophaalsystemen, geautomatiseerde materiaalhandling systemen zoals robots en geautomatiseerde kranen en bandtransporten, gecomputeriseerde scheduling en productieregeling. Het kan ook een bedrijfssysteem integreren via een gemeenschappelijke database. Met andere woorden, het symboliseert volledige integratie van proces- en beheersoperaties met behulp van informatie- en communicatietechnologieën.
Informatietechnologie in staalfabriek automatisering
Staalfabriek automatisering maakt uitgebreid gebruik van "Informatietechnologie" (IT). Figuur 1 toont enkele van de grote IT-gebieden die in de context van staalfabriek automatisering worden gebruikt.
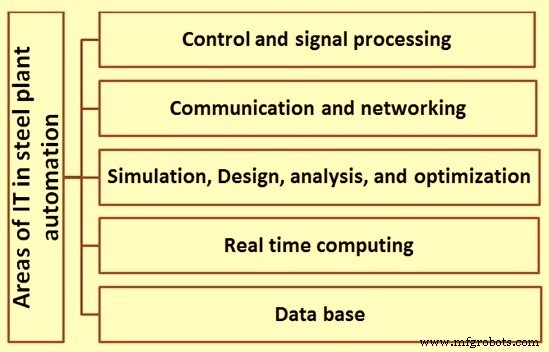
Echter, staalfabriek automatisering is verschillend van IT in de volgende zinnen:
- Staalfabriek automatisering omvat ook een significante hoeveelheid hardware technologieën, gerelateerd aan instrumentatie en sensing, actuatie en aandrijving, elektronica voor signaalconditionering, communicatie en display, embedded alsmede standalone computingsystemen etc.
- Aangezien staalfabriek automatiseringssystemen dagelijks meer gesofisticeerd worden in termen van de kennis en algoritmen die ze gebruiken, omvatten ze grotere operationele gebieden met diverse eenheden of de gehele staalfabriek, en ze integreren productie met andere gebieden van staalfabriek functioneren, zoals materiaalbeheer, klantrelatiebeheer, financieel beheer, productkwaliteitsbeheer, kostenbeheer, en verkoopbeheer etc., is het gebruik van IT dramatisch toegenomen in de staalfabriek automatisering.
Vergeleken met arbeidsintensieve industrieën kan de staalindustrie als zeer kapitaalintensief worden gezien, dus de rol en toepassingen van automatisering zijn vaak anders. In plaats van volledig geautomatiseerde productielijnen wordt automatisering breed gebruikt om de controleerbaarheid van processen, kwaliteit van producten en geautomatiseerde hulptaken zoals materiaalhandling te verbeteren. De onderscheidende kenmerken van het staalfabriek automatiseringssysteem omvatten het volgende.
- Het staal automatiseringssysteem is doorgaans reactief in de zin dat het prikkels ontvangt van zijn omgeving waarin het functioneert en op zijn beurt responsen produceert die zijn omgeving stimuleren. Natuurlijk is een cruciale component van het staalfabriek automatiseringssysteem zijn interface met de omgeving.
- Het staalfabriek automatiseringssysteem moet real-time zijn. Daarmee wordt bedoeld dat de berekening niet alleen correct hoeft te zijn, maar ook op tijd geproduceerd moet worden. Een nauwkeurig resultaat, dat niet tijdig is, kan minder wenselijk zijn dan een minder nauwkeurig resultaat dat op tijd geproduceerd wordt. Daarom moet het automatiseringssysteem ontworpen worden met expliciete overwegingen om rekenkundige tijdslimieten te halen.
- Het staalfabriek automatiseringssysteem moet mission-critical zijn, in de zin dat het mislukken van elk component van het automatiseringssysteem catastrofale gevolgen kan hebben in termen van verlies van apparatuur en zelfs menselijk verlies. Daarom is buitengewone zorg vereist tijdens het ontwerp om het foutloos te maken. Ondanks dat, worden vaak uitgebreide mechanismen ingezet om te garanderen dat onvoorziene omstandigheden ook op een voorspelbare manier kunnen worden behandeld. Fouttolerantie voor noodsituaties door hardware- en softwarefouten is frequent ingebouwd in het automatiseringssysteem.
Niveaus van automatisering
Er zijn vijf niveaus van automatisering die in de staalindustrie algemeen worden toegepast. Deze niveaus zijn hieronder gegeven.
- Niveau 0 – Onder dit niveau is er praktisch geen automatisering en bestaat elke regeling van de apparatuur en proces uit handmatige regeling.
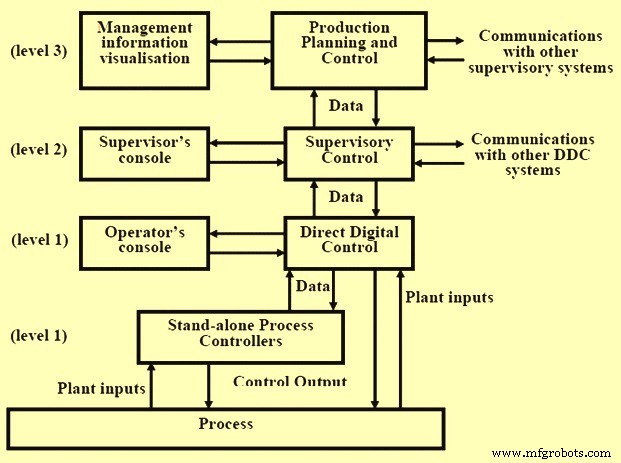
- Niveau 1 – Het niveau I automatisering is beperkt tot de productieprocessen. Het omvat regeling van apparatuur en productieprocessen. Het omvat dedicated digital controller (DDC). Het omvat geen netwerken. Het niveau 1 automatisering gebruikt steeds meer moderne veldinstrumenten, remote I/O's, veldbussen en grafische interfaces. In verschillende winkels van staalfabriek bieden moderne AC-aandrijvingen nieuwe tools voor geavanceerde snelheids- en koppelregeling. Ook de toepassing van servo-hydrauliek heeft nieuwe verbeterde mogelijkheden geboden om staalproductie in wijd bereik te regelen van continue gietmachines tot kleine manipulatoren. Over het algemeen zijn de niveau 1 regelsystemen vandaag in staat om steeds complexere MIMO (multi-input en multi-output) systemen en cascadesystemen met verbeterde nauwkeurigheid te hanteren.
- Niveau 2 – Dit automatiseringsniveau omvat toezichthoudende regeling. Toezichthoudende regeling combineert de productiescheduling en management informatiefuncties met de procesregelingsfuncties om een hiërarchisch regelsysteem te vormen. Het omvat ook procesmodellen, automatische materiaalhandling, gereedschapsinstelling, verpakking en andere hulpsystemen. Het gebruikt fysieke procesmodellen om de niveau 1 regeling aan te vullen door berekende setwaarden te geven aan niveau 1 procesregeling. Procesmonitoring en diagnostiek spelen ook een belangrijke rol in niveau 2 systemen. In grote systemen kan een aparte computer nodig zijn om elk niveau te hanteren, maar in kleine systemen kunnen twee of meer operationele niveaus in één computerniveau samengevoegd worden. De dedicated digital controllers op niveau 1 vereisen geen menselijke interventie aangezien hun functionele taken volledig vastgelegd zijn door systeemontwerp en deze niet on-line geïnteracteerd worden door operators. Alle andere niveaus hebben menselijke interfaces zoals aangegeven. De niveau 2 automatiseringssystemen bieden twee hoofdbeschikkingen namelijk (i) strakke geoptimaliseerde regeling van elke operationele eenheid van de fabriek gebaseerd op de productieniveaus en beperkingen gesteld door niveau 3 productieplanning en regeling (PPC) systeem door optimale operationele setpoints te geven aan de productieprocessen met deze regeling direct reagerend op eventuele noodgevallen die in zijn eigen eenheid voorkomen, en (ii) verbeterde algehele betrouwbaarheid en beschikbaarheid van het totale regelsysteem door foutdetectie, fouttolerantie, redundantie, en andere toepasselijke technieken ingebouwd in de specificatie en werking van het systeem.
- Niveau 3 – Niveau 3 automatiseringssysteem bevat scheduling en leveringsstatus monitoring features. Het omvat productieplanning en regelfuncties. Zowel productieplanning als productieregelingsfuncties zijn in dit niveau opgenomen. Het omvat ook onderhoudsplanning en analyse van gegevens. Dit systeem is een totaal geïntegreerd automatiseringssysteem. Met dit automatiseringsniveau kan de externe operatie-in-charge alle gegevens bekijken. Enterprise resource planning (ERP) is een populaire software-gebaseerde technologie gerelateerd aan niveau 3 automatisering.
- Niveau 4 – Het is net als niveau 3 regels maar onder dit niveau is regeling via satelliet vanaf een afgelegen gebied mogelijk. Het niveau 4 verbindt klantorders en materialen en maakt capaciteitstoewijzing aan productie. Dit complexe ERP-systeem wordt gebruikt om de complete order-leveringsketen opvolging en documentatie te beheren.
Gedistribueerd regelsysteem (DCS)
Gedistribueerd regelsysteem (DCS) is het technologieplatform dat de niveau 1 en niveau 2 automatisering realiseert. Niveau 1 en niveau 2 regels kunnen normaal bereikt worden door programmeerbare logica controllers (PLCs), microcontroller-gebaseerde systemen alsook programmeerbare controllers (PCs) / werkstations, zoals vereist. In DCS wordt elk van de automatiseringssystemen van de winkel onderverdeeld in overeenstemming met de functionele eisen en dekt de open lus en gesloten lus regelfuncties van de verschillende secties van de productiewinkel.
Gedistribueerd regelsysteem heeft zich snel ontwikkeld sinds midden jaren '80 van wezenlijk paneelbord vervanging bij hun intrede om te worden uitgebreide plant informatie, computing, en regelen netwerken volledig geïntegreerd in de hoofdstroom van plant operaties. Deze vooruitgang is deels aangedreven door de technologische revolutie in microprocessor en software technologie alsook de economische noodzaak.
Microcontroller-gebaseerde DCS's maakten hun debuut in de midden jaren '70. Initieel werden ze geconcipieerd als functionele vervanging voor elektronische paneelbord instrumentatie en dienovereenkomstig verpakt. De initiële systemen gebruikten discrete paneelbord displays vergelijkbaar met hun elektronische instrumentatie tegenhangers. Deze systemen evolveerden snel, met videobaserde werkstations en gedeelde controllers capabel van het uiten van complexe eenheidsoperaties-georiënteerde regeling en sequentiële regeling strategieën die tientallen functionele elementen bevatten, zoals PID (proportioneel-integrerend-differentierend), lead/lag/totalizers, dode-tijd elementen, verstreken timer, logische circuits en algemene rekenaars.
Begin tot midden jaren '80 volgde de personal computer industrie zijn rijping gemarkeerd met de IBM PC disk operating system (DOS) als standaard. Dit gaf geboorte aan de software industrie die feature-rijke hoge kwaliteit goedkope softwarepakketten leverde. Hiermee werd het mogelijk om een relatief goedkope scan control alarm en data acquisition (SCADA) pakket voor een personal computer platform te ontwikkelen en te integreren met deze algemene-doel shrink-wrap softwarepakketten, zoals spreadsheet, desktop publishing, of databasebeheer en men kon een zeer kosteneffectieve alternatief voor DCS hebben. Vanwege prestaties en algemene geschiktheidsbeperkingen van deze PC-aanbiedingen, had deze benadering voornamelijk aantrekkingskracht in kosten-gevoelige niet-kritische toepassingen en waar er een laag veiligheids- of gevarenrisico bestond. Dit concept creëerde echter een verwachting en visie van de toekomst, namelijk open architecturen.
DCS werd verder ontwikkeld en omvat nu tools om real-time procesregeling toepassingen aan te pakken door de laagprijs shrink-wrap pakketten in hun systemen te incorporeren. Dergelijke pakketten omvatten (i) relationele databasebeheer, (ii) spreadsheet pakketten, (iii) statistische procesregelingsmogelijkheden, (iv) expert systemen, (v) computer-gebaseerde processimulatie, (vi) computer-ondersteund ontwerp en tekenen, (desktop publishing, (vii) object-georiënteerde display management, (viii) windows-georiënteerde display management, en (ix) informatieuitwisseling met andere plant systemen.
Tijdens de late jaren '80 en vroege jaren '90 voortzette de computerindustrie zijn transformatie. Netwerken van systemen in een cohesieve helft beloofde de staalindustrie opnieuw te revolutioneren, die nauwelijks de impact van de PC-revolutie had geabsorbeerd. Software en communicatiestandaarden begonnen vast te treden, wat interoperabiliteit tussen uiteenlopende computing platforms en applicatiesoftware een nabije realiteit maakte. De staalorganisatie, inclusief de fabrieksvloer, kon in een cohesieve helft gevormd worden door de verschillende departementale systemen samenwerkend te laten werken tegen een acceptabele integratiekost. Deze voegden nieuwe technologische features toe aan DCS waaronder (i) open besturingssysteem standaarden, zoals UNIX of POSIX etc., (ii) open systeem interconnect (OSI) communicatiemodel, (iii) client-server coöperatief computing model, (iv) X-window protocollen voor werkstation communicatie, (v) gedistribueerde relationele databasebeheersystemen, (vi) SQL (Structured query language) toegang tot gedistribueerde relationele databases, (vii) object-georiënteerd programmeren en platform-onafhankelijke talen, en (viii) computer-ondersteunde software engineering.
Dit karakteriseert de moderne DCS-technologie. DCS's vandaag zijn gedistribueerde computing platforms met voldoende prestaties om grootschalige real-time procesapplicaties te ondersteunen. Structureel zijn DCS's traditioneel georganiseerd in vijf grote subsystemen, namelijk (i) operatie werkstations die fungeren als MMI (machine mens interface) en visualisatiemogelijkheden bieden, (ii) controller subsystemen die direct digitale regeling uitvoeren, (iii) gegevensverzameling subsystemen, (iv) proces computing subsystemen voor procesoptimalisatie en toezicht, en (v) communicatienetwerken. Open systeem communicatiestandaarden stellen DCS's in staat om informatie te ontvangen van een set vergelijkbare compatibele computing platforms, inclusief business, laboratorium informatie, onderhoud, en andere plant systemen alsook om informatie te leveren ter ondersteuning van applicaties, zoals hieronder gegeven.
- Geautomatiseerde magazijn- en verpakkingslijnsystemen zodat een complete order gecoördineerd kan worden van de ontvangst van grondstoffen tot de verzending van het eindproduct.
- Laboratorium informatiebeheersystemen (LIMS), die in-proces analyse alsmede kwaliteitszekering inspecties uitvoeren.
- Geautomatiseerde productiescheduling voor een fabriek die toegang heeft tot het bedrijfssysteem en koppelt aan productiemiddelenplanningssystemen en eindige-capaciteit scheduling pakketten.
Toepassing van DCS systemen kan gevonden worden in sommige operatiegebieden in grote geïntegreerde staalfabrieken.
Productieproces
- Geavanceerde automatisering & modellering in continu staalgieten
- Staal Warmtebehandeling: Verharden, Aanlassen, Normaliseren voor Duurzame Messers
- Procesautomatisering I/O-systemen: Markttrends, decentralisatie en Ethernet-gebaseerde veldconnectiviteit
- Kan procesautomatisering je Instagram-groei boosten?
- Vijf-as Bewerking: 10 Sleutel Automatiseringselementen voor Precisie
- Automatiserings transformerende rol in de moderne productie
- Transformeer Uw Bedrijf Met Slimme Manufacturing Automatisering
- Industriële Automatisering 4.0: Productie-efficiëntie revolutioneren
- Hoe Molybdeen Staal Versterkt: Sleuteltoepassingen in de Industrie
- Niobiums cruciale rol in de moderne staalproductie
- Waarom nikkel cruciaal is voor roestvrij staal prestaties