



Efficiënt warm metaalbeheer in hoogoven-ijzerproductie
Warm metaal (HM) wordt geproduceerd door de reductie van dalende ertslading door opstijgende reducerende gassen in een hoogoven (BF). Het is vloeibaar van aard en wordt verzameld in de hearth van de BF. Vanaf de hearth wordt het HM getapt uit de taphole van de BF na een tijdsinterval. Normaal in grote BF's worden HM-tapsnelheden van 7 ton/min en vloeibare tapsnelheden van 5 m/sec, in tapholes van 70 mm diameter en 3,5 m lang, aangetroffen. De tapsnelheid van HM wordt sterk beïnvloed door de toestand van de taphole en de taphole-lengte. Over het algemeen varieert de temperatuur van getapt HM tussen 1420 °C en 1480 °C.
Het getapte HM wordt in de volgende drie stadia afgehandeld:
- Afhandeling van het HM in de gietput, d.w.z. van taphole tot de warm metalen pannen
- HM-pannen en hun transport
- Verwerking van HM ofwel in de varkengietmachine (PCM) voor de productie van varkensijzer (PI) ofwel in de staalsmeltwinkel voor het maken van staal.
Historische ontwikkeling van warm metaalafhandeling
Tijdens de 17e eeuw werd het geproduceerde vloeibare ijzer (meestal rond 450 kg per giet) uit de ijzersmeltoven in een enkele sloot of in zandvormen gegoten om huishoudelijke producten zoals potten, pannen, fornuisplaten etc. te produceren. Naarmate de BF-productie toename door veel ontwerpverbeteringen, werd de verwijdering van vloeibare producten (ijzer en slak) een kwestie. Productie van houtskool-BF had over de periode toegenomen van één ton tot 25 ton per dag. Deze hogere tonnage kon niet afgehandeld worden met twee gieten per dag door een enkele sloot voor de taphole. De gietput bevatte een gebied voor ijzergieten. De ijzerverwijdering bestond uit een grote sloot, een aflopende rin die naar beneden hellingde van de voorkant van de oven in de met zand gevulde gietputvloer. Het splitste dan in twee loopersystemen. Een hoofdlooper op elk systeem liep parallel met de lengte van de gietput. Omdat deze looper afwaarts hellingde, werden een reeks dammen op regelmatige intervallen gemaakt. Onder een rechte hoek voor elke dam werd een kleinere looper, een 'zog' genoemd, in het zand gevormd. Vervolgens waren er uit deze zog talloze kaviteiten, 'varkens' genoemd. Deze namen werden toegepast omdat dit systeem leek op een rij biggen die hun moeder zuigen. Er waren diverse parallelle rijen van zoggen en varkens geproduceerd door D-vormige houten vormen in het vochtige zand op de gietputvloer in te drukken. Tijdens het giet, naarmate elke zog en zijn varkens gevuld werden met vloeibair ijzer, werd de zanddam op de hoofdlooper met een staaf uitgeklopt en het vloeibare metaal liep afwaarts naar de volgende zog en varkensbed. Er waren twee complete systemen waardoor de BF vaker kon gieten. Terwijl de ene kant gevuld werd met vloeibair ijzer, had de andere kant zijn varkens verwijderd en bedden hervormd.
Het ijzergietproces in de jaren 1880 veranderde niet veel ten opzichte van eerdere operaties, maar varkensbedden waren groter en in 1909 werd een slakschuimer geïnstalleerd om de drijvende slak van het ijzer af te schuimen terwijl het de rin afstroomde. In 1896 bracht de installatie van een PCM uitgevonden door EA Uehling ten slotte de complete eliminatie van het varkensbed in de gietput. Vervolgens werden open bovenste bakstenen beklede pannen geïntroduceerd. Deze pannen voerden ongeveer 10 tot 100 ton HM en vereisten dat de oven en gietput boven grondniveau verhoogd werden zodat de pannen onder de gietputvloer konden worden geplaatst. Hoewel de varkensbedden waren geëlimineerd, bleven rinnen en loopers bestaan en werden uitlopers naar de pannen aan de gietput toegevoegd. In 1915 was eerste gebruik van het torpedo-type pannen. Deze spoorweg-geMontureerde pannen voerden 90 ton, maar werden verhoogd tot 150 ton in 1925.
Afhandeling van warm metaal in de gietput
De hoofdrin, ijzerlooper, slaklooper, kantelende looper en anderen worden op de gietputvloer gebruikt om het HM getapt van de BF naar HM-pannen over te brengen. De hoofdtaak van het loopersysteem is het disperseren van de kinetische energie van de straal die uit de taphole stroomt, de scheiding van de slak van het HM, en de verdeling van het vloeibare HM in de transportvaartuigen.
Eenmaal de taphole open geboord is, stromen vloeibair ijzer en slak een diepe sloot af genaamd een HM-rin. Een blok refractair, een 'skimmer' genoemd, wordt er dwars in geplaatst. De skimmer heeft een kleine opening eronder. Het HM stroomt door deze skimmeropening, over de 'ijzerdam', en de 'ijzerloopers' af. Omdat de slak minder dicht is dan ijzer, drijft het bovenop het ijzer, de rin af, botst op de skimmer en wordt in de slakloopers afgeleid. Het HM stroomt in refractair beklede pannen. Een kantelende looper (verwijderbare voorgegoten looperassembly, ook 'rocking runner' genoemd) wordt doorgaans gebruikt voor het wisselen van de richting van het HM naar de tweede pan na het vullen van de eerste pan, in plaats van conventionele vaste looper. De kantelende looper wordt buiten gemaakt en met tijdelijke bevestiging vastgemaakt voor eenvoudig samenvoegen en verwijderen voor onderhoudswerk.
De diepte van de rin en loopers moet groot genoeg zijn om de maximale mogelijke stroom van materiaal te accommoderen, rekening houdend met de aanwezigheid van de refractaire bekleding.
Om vertraging in onderhoudswerk van gietputlooper te vermijden, wordt meestal de niet-afvoerbare looperpraktijk toegepast waarbij een bepaald metaalniveau continu wordt onderhouden tussen twee gietintervallen van taphole tot skimmerplaat.
Het loopersysteem is normaal volledig afgedekt en aangesloten op het gietput-stofafzuigsysteem, waarbij de voorste lengte (rond 6 m) van de hoofdrin onbedekt is, en de stof volledig wordt afgetrokken door een schoorsteen erboven.
Gepaste refractaire materialen worden op de respectievelijke rinnen toegepast in aanmerking nemende operationele omstandigheden. Om stabiele HM-overdracht en voldoende duurzaamheid te behouden zelfs onder zware operationele omstandigheden van relatief hoge productiviteitscoëfficiënten of relatief hoge ijzertemperaturen, worden optimale loopermaterialen gebruikt die passen bij de werking van de BF. De algemene eisen aan de materialen voor de HM-rin en looper zijn: (i) gemakkelijk te installeren (geschikte vloeibaarheid en uithardingstijd), (ii) corrosiebestendigheid (weerstand tegen slak- en FeO-aanval), (iii) slijtvasteheid, (iv) oxidatiebestendigheid, en (v) thermische spallingbestendigheid. Over het algemeen wordt in de hoofdrin lokale slijtageschade waargenomen aan de slaklijn (de lucht/slak-interface) en ook aan de metaallijn (de slak/metaal-interface).
De materialen gebruikt voor normale toepassing voor lange bekledingslevensduur van de rin zijn: (i) refractairen met hoge siliciumcarbide-inhoud aan de slaklijn voor uitstekende weerstand tegen slakaanval, en (ii) spinelmateriaal met lagere siliciumcarbide-inhoud aan de metaallijn voor uitstekende weerstand tegen FeO-aanval. Reparaties van de BF-rin worden uitgevoerd door natte gieting (wet gunning). De gietreparatie is effectief om langere duurzaamheid van rinnen te bereiken, waardoor het rininstandhoudingsschema geoptimaliseerd kan worden. Het gietmateriaal wordt doorgaans gekenmerkt door het vormen van een voldoende dichte bekleding met minder water en geschikt voor hete gieting zelfs direct na het afvoeren van rest-HM uit de rin.
Warm metalen pannen
HM-pannen zijn vaten waarin HM wordt gegoten voor het transport. Er zijn twee typen HM-pannen: (i) open bovenste pan, en (ii) torpedo-pan.
HM-pannen zijn bekleed met refractaire stenen om de inhoud vloeibaar te houden en de outer staalschil te beschermen. De vluchtigheid en erosieve aard van HM maken het monitoren van de refractaire bekleding van de HM-pan een vitale onderhoudsfunctie. De gevolgen van een breakout zijn aanzienlijk, in termen van veiligheid en kosten.
Open bovenste pannen zijn met een komvormige bodem. Belangrijke parameters bij het specificeren van de open bovenste HM-pan zijn:
- Capaciteit van pannen in tonnen
- Gewicht van het te hanteren HM
- Maximaal toelaatbaar gewicht van de pan
- Beperkende hoogte van de pan
- Beperkende diameter van de pan
- Middellijn van trunnion tot bovenkant bekledingflens
- Middellijn van trunnion tot onderzijde bodem
- Maximale binnen-diameter van de pan bovenaan
- Dikte van panhaken
- Diameter van trunnions
- Afstand tussen middellijnen van trunnions en panhaken
De gebruikelijke capaciteiten van de HM-pannen zijn 50 m³, 100 m³ en 140 m³. De open bovenste pan wordt gekanteld met een kantelwinde of een loopkraan voor het leegmaken.
Open bovenste pannen zijn gemonteerd op HM-panwagentjes die normaal ontworpen zijn voor spoorwegtransport van HM van BF naar PCM's en staalsmeltwinkel. Het HM-panwagentje bestaat meestal uit: (i) draagframe, (ii) spoorwegwagentjes, (iii) pan, en (iv) automatische koppelingen. Op dezelfde manier zijn torpedo-pannen gemonteerd op de spoorwegwagentjes voor hun verplaatsing en uitgerust met automatische koppelingen.
HM open bovenste panwagentjes bewegen langs de sporen met behulp van treinspoorwerktuigen in een trein bestaande uit maximaal 5 panwagentjes. Torpedo-panwagentjes bewegen meestal individueel met behulp van treinspoorwerktuigen en soms in een formatie van twee panwagentjes. De twee typen panwagentjes zijn in Fig. 1 weergegeven.
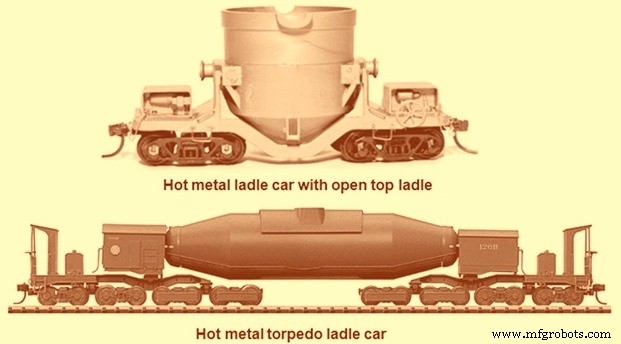
Stenen die refractariteit, weerstand tegen thermische schok en volume-stabiliteit tonen, worden gebruikt om de panzones te bekleden. Een breed scala aan refractaire stenen wordt gebruikt voor de bekleding van HM-pannen. Dit brede scala omvat vuurkleistenen (aluminagehalte 37%), hoog-aluminastenen (aluminagehalte variërend van 66% tot 86%), en alumina-siliciumcarbidesten. Bij gebruik van alumina-siliciumcarbidesten is het noodzakelijk een laag isolatiestenen te gebruiken voor warmtebehoud omdat de warmteleiding van siliciumcarbide hoger is dan andere refractairen. Voor bekleding van torpedo-pannen wordt normaal met zonale concept bekleed, waarbij slaklijnrefractairen, impactpadrefractairen en dakrefractairen geselecteerd worden om de parameters in deze gebieden te passen. Ook bestaat de bekleding van de HM-pannen uit permanente bekleding en slijtbekleding.
Gietmassen (castables) worden gebruikt in de uitloper, vloeromranding en als reparatiemassen. Chemisch gebonden refractaire gietmassen vertonen sterkte en dichtheid gecombineerd met volumestabiliteit van omgevingstemperatuur tot verhoogde temperaturen. Monolithen gebruikt voor bekleding omvatten mortel, gietmengsel en voegmengsel.
Varkengietmachines
HM geproduceerd in de BF, wanneer niet direct gebruikt in de staalsmeltwinkel of gieterij, wordt gegoten in PI in de PCM. Het HM wordt in de PCM verstold tot kleine stukken. Het PI geproduceerd in PCM is in formaten doorgaans van 10 tot 45 kg/stuk. Zulke kleine formaten van PI-stukken worden in PCM geproduceerd door het HM in de vorm met kleine holte te gieten. Daar wordt het HM verstold door koeling met lucht gevolgd door waterkoeling.
PCM's zijn ontworpen voor het gieten van HM uit open bovenste pannen of uit torpedo-pannen. Open bovenste warme metalen pannen worden normaal gekanteld met behulp van een kantelwinde. In het geval van torpedo-pan wordt de kantelvoorziening van de pan op het panwagentje zelf gegeven.
Het HM afgetapt uit de HM-pan wordt in een metaaloverdrachtssloot van de PCM gegoten voor gieten in het PI. De metaaloverdrachtssloot heeft een gefabriceerde behuizing, die met refractair is bekleed. Een continue helling wordt in het refractair gehandhaafd voor soepel vloeien van het HM van ontvangstpunt tot afgiftpunt. De slootbehuizing is geankerd aan het gieteinde platform.
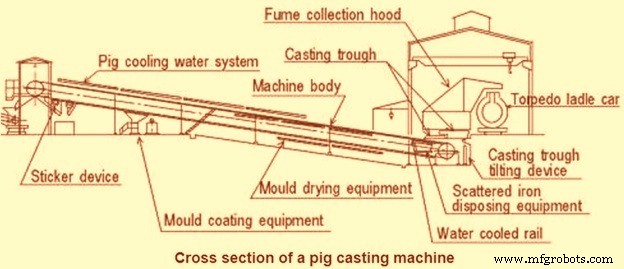
Er zijn twee gebruikelijke gietsystemen: (i) transporterband of strandtype PCM, en (ii) wieltype PCM. Strandtype PCM's zijn de meest populaire machines voor het gieten van HM in varkensijzer en worden hier beschreven.
De body van de PCM bestaat uit vier hoofdonderdelen: (i) machinekop, (ii) machinestaart, (iii) rollen en linkerketting, en (iv) apparaat om 'stickers' (vastgebakken varkens) af te handelen. De machinekop heeft het aandrijvingssysteem samengesteld uit de set variabele snelheidsgeregeld motor, tandwielreduceren en ketterrad. Aan de machinestaart is een opneemvoorziening op de staartketterras gegeven om de juiste spanning aan de linkerketting te geven.
De PCM-strand is een oneindige ketting die de varkenvormen draagt. De stranden worden onder een helling geplaatst. Het hellingsniveau wordt bepaald door de hoogte vereist voor het ontvangen van het HM en voor het afvoeren van het gegoten varkensijzer in de platwagentjes. Het HM wordt in de metaaloverdrachtssloot van de PCM gegoten, door welke het HM in de reizende vormen wordt afgegeven voor gieten. De gietssnelheid van HM en de opnamesnelheid van HM door de PCM worden geëgaliseerd door de kantelsnelheid van de pan en de snelheid van de transporteketting van de PCM-strand aan te passen.
De PCM heeft LH (linkerhand) en RH (rechterhand) set kettingverbindingen. De kettingverbindingen zijn volledig gefreesd. Deze kettingverbindingen zijn staalgietstukken verbonden met elkaar door een holle as en bushing waarop de link kan draaien. Herhaalbare bushingen zijn met perspas in de link gepresst en vervolgens vastgezet met een zetschroef om draaiende beweging tussen de bushing en de link te voorkomen. De LH en RH kettingverbindingen worden op een holle as gemonteerd. In de boorgat van de ketting wordt een geharde bushing geplaatst door welke de holle as doorgaat. Een rechthoekige flens wordt aan de geharde bushing gegeven, die in de gefreesde behuizing in de kettinglink ingrijpt. Deze rangschikking handhaaft de correcte relatieve beweging tussen de ketterrten en de kettingverbindingen en minimaliseert de slijtage van de ketterrten.
Splitpennen zijn op de holle as voorzien voor het voorkomen van uitvallen van de kettingverbindingen. De kettingverbindingen reizen op de rollen vast aan de technologische structuur van de PCM. De rollen zijn zo gespacieerd dat de kettingverbindingen altijd op de rollen ondersteund blijven. Op de stijgende baan dragen de rollen de last van de ketting en de met HM gevulde vormen, terwijl op de dalende baan de vormen omgekeerd worden en de ketting op de bodemrollen aan de andere kant ondersteund wordt. De rollen zijn voorzien van een kraag voor het voorkomen van afsporing van de ketting. De rollen zijn op beugels gemonteerd. Gaten zijn in de basisplaat van de beugels voorzien voor het verankeren van de rolassembly aan de stijgende en dalende banen van de PCM. Lagerdopen van de rollen zijn voorzien van afdichtingen voor het voorkomen van inval van vocht en atmosfeerstof. Beschermingswachten zijn ook voorbij de lagerdopen geplaatst, die fungeren als secundaire bescherming van het systeem.
Vormen worden verankerd aan de ketting aan LH en RH links. De ketting voorzien van vormen vormt de trein. De kettingverbindingen passeren de ketterassembly aan het afgifte-einde en aan het giet-einde. Motor-tandwieleenheid aandrijft de ketterassembly aan het afgifte-einde, terwijl de ketterassembly aan het giet-einde vrij kan draaien op zijn lagers. De PCM-aandrijving is gekoppeld aan de aandrivingketterassembly door een getande koppeling. De aandrijving voor de PCM bestaat uit: (i) een AC-katokelpinductiemotor, (ii) een pen-en-buskoppeling tussen motor en tandwielkast, (iii) een helicale tandwielkast voor snelheidsverlaging, en (iv) een getande koppeling tussen de uitgangsas van de tandwielkast en de as van de aandrivingketterassembly. De ketterassembly aan het giet-einde is gemaakt om te zweven om compensatie te geven voor uitrekking van kettingverbindingen en voor het overwinnen van blokkades door externe redenen.
Een zelfregulerende spanningsvoorziening is aan de individuele ketterassembly aan het giet-einde gegeven. De spanningsvoorziening bestaat uit: (i) een gefabriceerd basisframe met glijrail, (ii) lagerbehuizing met geleidezetel passend bij de glijrail voor het basisframe en klem voor het verbinden van de spanningsstang door pennen, (iii) spanningsstang met een uiteinde om te verbinden met de lagerbehuizing door pen en het andere uiteinde gewonden voor het aanpassen van de veerspanning, (iv) drukveren, en (v) moer passend bij de spanningsstanggewinde.
Een overloopschuif is onder de stijgende baan van de strand op de locatie waar HM wordt afgegeven van de metaaloverdrachtssloot naar de PI-vorm gegeven. Het HM dat op deze locatie overloopt door mismatch van metaalstroomsnelheid en opnamesnelheid van HM door PCM, valt op de overloopschuif.
Een PI-klopapparaat is aan het afgifte-einde ketterassembly gegeven voor snelle afgifte van het PI-ijzer uit de vorm. Het PI-klopapparaat heeft een kam-en-volgermechanisme voor vrije val van de klopper op het gegoten PI. Het PI-klopapparaat bestaat hoofdzakelijk uit een kamschijf gemonteerd op de aandrijfas van het afgifte-einde ketterassembly. Het kamprofiel is afgestemd op de ketterrten voor nauwkeurige positionering van de klopper en 100% herhaalbaarheid van de kloppunten. De kam bedient een hefboommechanisme. Een rol die op de as beweegt, is aan het einde van de hefboom in contact met de kam gegeven. Het andere einde van de kam is verbonden met de as van het klopapparaat. De klopperarm is met één uiteinde vast aan de as van het varkensijzerklopapparaat en het andere uiteinde met een klopperschijf. Veren zijn op de klopperarm voorzien voor het absorberen van de schok van de klopper boven de tolerantiegrens.
Een PI-apparaat bestaande uit een ketting opgehangen aan de technologische structuur wordt voor het afgifte-einde ketterassembly geplaatst. Het doel van het impactapparaat is de impact van de varkensijzerstukken vallend uit de vormen aan het afgifte-einde te absorberen. De PI-stukken uitgegooid/ontwricht aan het afgifte-einde verliezen de kinetische energie aan de impactketting en vallen op de afgiftechuif. Een afgiftechuif wordt onder het afgifte-einde ketter geplaatst voor het overbrengen van de PI-stukken naar de platwagentjes. Een zandkussen wordt aan het PI-ontvangsteinde van de afgiftechuif gegeven voor het absorberen van de impact van de vallende PI-stukken. De hoek van de afgiftechuif wordt geselecteerd op ongeveer 45 graden ten opzichte van de verticale om eenvoudig transport/glijden van de PI-stukken mogelijk te maken. De bodem van de afgiftechuif is gemaakt van railprofiel, wat lange levensduur geeft en minimale wrijvingskracht aan de glijende PI-stukken biedt. De afgiftechuif is geankerd aan de technologische structuur van de PCM-strand.
PCM lost de PI in platwagentjes die met behulp van een windas naar het PI-gebied voor opslag en verzending van de PI worden bewogen.
Een grizzly (rooster) wordt onder de terugbaa van de PCM-strand geplaatst voor het voorkomen van val van stickers op de grond. Het eerste eindpunt is voor de kalkbespuitingsunit en het tweede op ongeveer een meter boven grondniveau bij het staarteinde. Een chuif wordt aan het eerste eindpunt gegeven voor verzameling van stickers op grondniveau. De grizzly is geankerd aan de technologische structuur van de PCM en een adequate vrijheid is gegeven tussen grizzly en reizende vormen zodat stickers niet tussen hen ingeklemd kunnen raken.
Een watergot is onder de PI-vormen aan de stijgende baan gegeven voor verzameling van het overtollige koelwater. De got is verbonden met de retourwaterpijpleiding die het water afvoert naar de retourwatergot normaliter ondergronds lopend en naar de circulatiewatertank.
Metallische vormen worden in PCM voor het gieten van PI gegeven. De vorm heeft holtes voor het verdelen van de gietingen in 3 of 4 delen. De vorm is ontworpen met varierende dikte om optimale warmteoverdracht tijdens de gietcampagne te handhaven. Twee aantal steunbeugels zijn in een vorm aan tegenovergestelde einden gegeven voor het verankeren van de vorm aan de LH en RH ketting van de PCM. De steunbeugels worden gekanteld gehouden om de helling van de PCM-strand te matchen zodat het vormoppervlak horizontaal blijft. De vormen verankerd aan de PCM-ketting vormen de trein. Om overloop van metaal tijdens gieten van HM in de vormen te voorkomen, moeten de vormen met elkaar vergrendeld zijn. De vorm is dus ontworpen met dubbele vergrendeling. Wanneer het HM in de vormen gegoten wordt, kan het uitlopen tussen de voor- en achterkant passende oppervlakken van het paar vormen. Om zulke overloop te voorkomen, is de achterkant van de vorm in de vorm van een prisma met een omgekeerde getapte bodemoppervlakte gemaakt. De voorzijde van de vorm is gemaakt met een opgaande neus. De voorzijde van de achtervorm betrokken de omgekeerde getapte bodemoppervlakte met de leidende vorm makend een perfecte vergrendeling. Wanneer de vormen gevuld worden, kan het HM van beide kanten van de vormen lekken, waar de ankerebeugels zijn. Om deze lekkage te voorkomen, zijn ribben in de vorm en kromming aan beide kanten gegeven. De ribben van de voorgaande en opvolgende vormen vergrendelen dus met elkaar. Overloopkerfnissen zijn aan de achterkant van de vorm gegeven. Deze kerfnissen beperken het vullingsniveau van de vorm; het overtollige HM kaskadeert naar de stroomafwaartse vorm.
De vormen zijn operationele verbruiksartikelen voor PCM. De levensduur van de vorm hangt af van de consistentie en uniforme vulling van de vorm tijdens de gietcampagne. In een gietcampagne als niet alle holtes / zakken / kaviteiten van de vorm met HM gevuld zijn en de vormen met holle zakken / kaviteiten naar boven reizen, vult water zich op in de lege holtes / zakken / kaviteiten bij de waterkoelingsfase van de stand, wat thermische schokken veroorzaakt en kan leiden tot scheuring van de vormen.
Om aanbakking van PI aan de vormen te voorkomen, worden de vormen bekleed met kalkpoeder. Kalkbekleding wordt gedaan door kalkmelk op het interieur van de vorm te sproeien tijdens hun terugweg. Kalkpoeder wordt gedoofd voordat het in de kalkmelkbereidingstank wordt afgevoerd. Het doven van kalk wordt in een classifier gedaan. Het doel van een classifier is het continu verwijderen van grind uit het kalkpoeder en het bereiden van gedoofde kalk voor de overdracht naar de kalkmeelbereidingseenheid. De kalkmeelbereidingseenheid is een staaltank uitgerust met een impeller, aangedreven door een motor-tandwieleenheid. Continue mechanische roering maakt een uniforme kalkmeelsuspensie, die naar de kalkmeelsplaatseinheid wordt gepompt. Een poort is ook in deze tank voorzien voor het ontvangen van de retourkalkmeel van de splasheereinheid. Slibpompen zijn voorzien voor het overbrengen van de kalkmeel van de kalkmeelbereidingstank naar de splashtank. De capaciteit van de slibpomp is geselecteerd zodat ongeveer drie keer het volume slib vereist voor bekleding van de vorm kan worden gecirculeerd. De overmaat hoeveelheid wordt teruggekeerd naar de kalkmeelbereidingseenheid. Continue circulatie van kalkmeel tussen de kalkmeelbereidingseenheid en de splasheereinheid helpt een uniforme kalkmeelsuspensie te verkrijgen bij de kalkmeelbereidingseenheid alsmede bij de kalkspuitingseenheid en vermijdt ook sedimentatie op elke locatie.
De kalkmeelsplaatseinheid werkt op het principe van opscheppen van kalkmeel, door continue rotatie van een schepimpeller gedeeltelijk gedompeld in de kalkmeel. Voor dit doel zijn twee schijven op een as gehuisvest in de gefabriceerde body van de kalkmeelsplaatseinheid. Aan de omtrek van de schijf zijn de scheppen gegeven. De snelheid van de schijf wordt aangepast zodat adequate splashtsnelheden worden bereikt voor bekleding van kalk op de kaviteiten van de vormen. De locatie van de splasheereinheid wordt geselecteerd zodanig dat de terugkeervorm voldoende temperatuur heeft voor direct aanbakken van de kalk eraan en dat de beklede vorm geen water meer houdt op het moment dat de vorm het giet-einde bereikt. In sommige ontwerpen van PCM's is een vormdroogvoorziening gegeven voor het drogen van de kalkmeel op de vorm. Glandafdichtingen zijn aan de uitgangspunten van de splasherbody gegeven om lekkage van kalkmeel op deze locaties te voorkomen. De schepas wordt op wrijvingsvrije lagers ondersteund en is gekoppeld aan een motor-tandwieleenheid door een bus-en-penkoppeling. Voor het schoonmaken en onderhoud is een manhole aan het lagere einde van de splashtank gegeven. Poorten zijn in de splasherbody voorzien voor instroom van kalkmeel en voor afvoer van de kalkmeel in de teruglijn van de kalkmeelbereidingseenheid. Tussenleidingen en pijpaansluitingen zijn in de kalkmeelbereidingseenheid en splasheereinheid voorzien voor het maken van ringleidingen. Rooster is aan de bovenzijde van de splasheereinheid gegeven om val van stickers in de tank te voorkomen.
Verstolking van HM wordt in twee stadia bereikt, eerste stadium is natuurlijke luchtkoeling en tweede stadium is directe waterafschrikking. De duur van luchtkoeling wordt geselecteerd zodanig dat het bovenste oppervlak van het gegoten HM een plastische toestand bereikt zodat de waterpersen voor afschrikking kunnen beginnen zonder ontploffing. De efficiëntie van het waterkoelingssysteem is een vitale factor, die de temperatuur van de PI-stukken afgestoten van de PCM bepaalt. De conventionele typen zuigers gebruikt in het besproeien van water op de PI hebben het nadeel van verstoppingen van zuigers door onvermijdelijke stof / koolstof / kalkdeeltjes die met het koelwater gemengd raken. Het ontwerp van het waterbesproeiingssysteem moet zodanig zijn dat het de problemen in conventionele besproeiingssystemen overwint. Normaal wordt de waterbesproeiing gedaan door de fluitgaten gegeven aan de bovenzijde van de waterrin. Een speciaal ontworpen rotor is voorzien voor het regelen van de waterstroom die een zelfreinigend kenmerk ingebouwd heeft. Twee/drie circuits van waterpersen zijn voorzien om drukval in koelwaterpijpleidingen te vermijden. Waterpijpleidingen zijn van de technologische structuur van de PCM afgehangen. Grote zuigers voor overstroming van de overloopschuif zijn gegeven. Grote sproeizuigers zijn ook aan het afgifte-einde gegeven voor koeling van de afgegeven PI (aan de platwagentjes).
Regelmatige pijpleidingaansluitingen zijn aan de kalkmeelbereidingseenheid gegeven voor het bereiden van kalkmeel. Waterverdeeler is nabij het giet-einde platform gegeven. De instroom van de verdeeler ontvangt water van de circulatiepomp van de PCM geïnstalleerd bij het pomphuis gelegen nabij/boven de ondergrondse retourwatertank. De waterverdeeler heeft twee hoofduitgangen, eerste voor waterkoeling van vorm / PI en tweede voor wagentjebesproeiing. Een directe wateraansluiting van de BF-centrale watervoorziening is wenselijk voor de kalkmeelbereidingseenheid en voor de onderhoudswaterkranen.
De PCM wordt ondersteund op een technologische structuur. Voor operationeel gemak en onderhoud worden de volgende technologische platforms, looppaden, ladders/trappen en materiaalafhandelingsfaciliteiten gegeven:
- Giet-einde platform met reling. Het is wenselijk om refractaire vloer aan het platform te hebben aangezien HM erover kan overstorten.
- Afgifte-einde platform met reling. De afgifte-einde ketterassembly, strandaandrijving, PI-impactor, wagentjebesproeiingseenheid en afgiftechuif zijn op het platform gemonteerd.
- Looppaden met relingen langs de kanten van PCM-stranden (met gemeenschappelijke middenlooppad in geval van tweestrang PCM).
- Trappen/ladders met reling voor het bereiken van de looppaden op lager niveau en afgifte-einde platform.
Typische specificaties voor verschillende capaciteiten van varkengietmachines zijn in Tabel 1 gegeven.
| Tabel 1 Typische specificaties van varkengietmachines | |||||
|---|---|---|---|---|---|
| Maximale capaciteit (t/u) | Machinelengte (m) | Link pitch (mm) | Vorm pitch (mm) | Snelheid (m/min) | Helling (graden) |
| 100 | 30–40 | 300–400 | 300–360 | 5–15 | 5–15 |
| 150 | 40–50 | 400–450 | |||
| 200 | 50–60 | 450–600 | |||
| 250 | 60–70 | 600–720 | |||
| 300 | >70 | 600–720 | |||
Productieproces
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- ITmk3: Kobe Steel's Eco-vriendelijk IJzerknoppen Productieproces
- Optimalisatie van Hoogovensoperaties met Nootscokes: Efficiëntie en Kostenvoordelen
- Optimaliseren staalproductie: hot metal gebruik in elektrisch boogovens
- Voorkomen van Onregelmatigheden in Hoogovenoperatie: Bewezen Strategieën
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- Hoogovenschacht Refractaire Voering: Bescherming van Schillen voor Continu Bedrijf
- Optimalisatie van hoogovenoperaties met ijzerertspellets
- Optimaliseren van Hoogovensontwerp voor Superieure Prestaties en Levensduur
- Uitgebreide gids voor het veilig afsluiten van een hoogoven
- CO₂-Emissiereductie in Hoogoven-IJzerproductie