



De cruciale rol van het hearth, dode man en tappen in de prestaties van de hoogovens
Belang van hearth, dode man en tappen in de hoogovensbedrijf
Een trend van achteruitgang in ertskwaliteit wordt dezer dagen gezien met de toenemende vraag naar ijzererts. De achteruitgang in ertskwaliteit gaat gepaard met hogere hoeveelheden slak die op hun beurt de lading daling en vloeistofstroom door het hearth beïnvloeden. Deze condities bieden een katalysator voor het bekleding slijtmechanisme met bos, schacht en hearth bekledingen die onder extra spanning komen. Tappen in de hoogovens wordt nadelig beïnvloed en de afloopgoten en afloopkanalen in de giethuis komen onder spanning door het hogere slakvolume. Al deze factoren zetten verhoogde druk op de hoogovensbedrijfsvoering.
De slechte kwaliteit van ijzererts beïnvloedt de bedrijfsvoering van de hoogovens op de volgende manier.
- Slakvolume – Slechte kwaliteit ijzererts brengen hogere hoeveelheden onzuiverheden in de oven, resulterend in toename van de slakvolumes.
- Warmtebelasting – De oven thermische conditie ondergaat veranderingen aangezien een grote hoeveelheid warmte nodig is om de additionele slak te smelten alsook om het in de juiste vloeibare toestand te houden voor zijn afloop. Dit introduceert hogere warmtebelasting binnen de hoogovens.
- Cokesverbruik en productiviteit – Toenemende slakvolumes hebben een hogere brandstofinvoer in de oven nodig, en waar gepulveriseerde koolinjectie snelheden al op optimum draaien, resulteert dit in een hogere cokesverbruik. Hogere cokes betekent introductie van hogere hoeveelheid as in de oven resulterend in verdere toename van het slakvolume. Dit heeft een verslechterend effect op de productiviteit van de oven.
- Processtabiliteit – De achteruitgang in de ertskwaliteit beïnvloedt de processtabiliteit nadelig en heeft een ongunstig effect op de soepel lopende bedrijfsvoering van de hoogovens.
Vanwege de bovenstaande factoren varieert het productieproces in de hoogovens wijd. De wijdvariërende proces heeft gevolgen in termen van slaksamenstelling en dus warm metaalkwaliteit. De bovenstaande factoren beïnvloeden het proces ook in veel andere gebieden zoals hieronder gegeven.
- Hogere slakvolumes hebben invloed op de gasstroom.
- Met hogere slakvolumes is vloeistofstroom door het hearth uitdagender, leidend tot toenemende fluctuerende vloeistofniveaus in het hearth. In het extreme geval wordt lading daling beïnvloed.
- De toegenomen incidenten van gecompromitteerde gasstroom door de slechte kwaliteit van erts zijn waarschijnlijk te zien als verhoogd ophangen met meer frequente en zware glijningen. Dit werkt op zijn beurt als een katalysator voor grotere bekleding slijtage, met bos, schacht en hearth bekledingen die onder meer spanning komen.
- Hogere slaksnelheden bieden een grote beperking in het giethuis aangezien de oven afloopgoot en afloopkanaal systeem in het giethuis een knelpunt worden in het accommoderen van de hogere slakvolumes.
Om de bovenstaande en veel andere scenario's die verwacht kunnen worden tijdens de hoogovensbedrijfsvoering te accommoderen, zijn een aantal acties nodig om adequate controle te hebben tijdens het tappen van de hoogovens, om te voorkomen dat de oven of koud of warm loopt, en voor soepel functioneren van de hoogovens. Deze acties omvatten (i) hearth beheer voor optimale afloop en minimale slijtage om de hogere slakvolumes te counteren, (ii) aanpassen van proces en lading strategieën voor optimale stabiliteit en geminimaliseerde warmtebelasting op de ovenwand, (iii) nauwlettende monitoring en correct onderhoud van het hoogovens koelsysteem zodat het de hogere warmtebelasting kan absorberen, en (iv) assessie en de-bottlenecking van de bestaande giethuis lay-outs voor de verhoogde vloeistofstromen.
Het hearth, de dode man en de stroom van warm metaal en slak richting de tapgat tijdens oven tappen kan gezien worden in Fig 1.
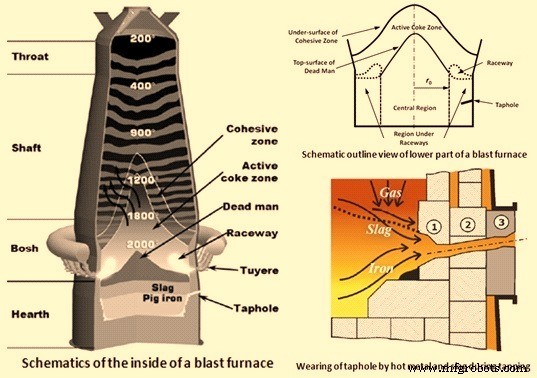
Fig 1 Hearth, dode man en de stroom van warm metaal en slak tijdens tappen
Hoogovens hearth en dode man
De toestand van het hearth speelt de belangrijkste rol voor stabiele oven bedrijfsvoering en lange campagne leven. Dit laagste gebied in de hoogovens is blootgesteld aan vloeibaar ijzer (warm metaal) en vloeibare slak die in direct contact zijn met de refraktaire materialen, wat ernstige erosie en chemische en thermische aanval van de hearth bekleding veroorzaakt. De meest agressieve omgeving in een oven hearth wordt meestal gevonden in de buurt van de tapgat(ten), wat onderworpen is aan hoge thermische spanningen en vloeistofstroomsnelheden. Het tapgat beheer (geïntegreerd met andere operationele begeleidingstechnieken) is cruciaal in hearth prestaties en dus in de algehele oven bedrijfsvoering.
Het hearth is het laagste, maar het belangrijkste deel van de hoogovens. De campagne levensduur van de oven hangt aanzienlijk af van zijn hearth duurzaamheid. De hearth zijwand en bodem worden meestal gebouwd met koolstofgebaseerde blokken of stenen gecombineerd met hoge kwaliteit keramieken.
In principe zijn er twee basis hearth ontwerpen. De eerste is het kleine blok of steen ontwerp, terwijl de tweede het grote blok ontwerp is. Het ontwerpverschil is te wijten aan de grootte van de refraktariën. Het hoofddel van een klein blok hearth is de gemakkelijkheid van constructie, aangezien de stenen met de hand in positie gebracht en aan alle kanten gemetseld kunnen worden. Een ander voordeel is dat de stenen minder geneigd zijn tot barsten omdat het hearth als geheel eigenlijk al gebarsten is. Dit is echter ook een nadeel aangezien elke voeg kan dienen als een warmteoverdrachtsbarrière, vooral als er beweging is en de voegen gaten worden. De grote blokken lijden niet onder hetzelfde nadeel aangezien er veel minder voegen zijn. Echter door thermische uitdijken, neigen de grote blokken te barsten, wat vergelijkbare warmteoverdrachtsbarrières veroorzaakt.
Binnen de twee basisontwerpen zijn er diverse variaties, en enkele gelijkenissen tussen de grote en kleine blokontwerpen. Deze gelijkenissen en verschillen zijn het type refraktairmateriaal dat tegen de wand, het hete gezicht, en rond de tapgaten wordt gebruikt. Een van de grootste overwegingen is de overdracht van warmte van het interieur van de oven naar het koelmedium. Hiervoor worden verschillende typen refraktariën normaal gebruikt. In het algemeen stijgt de kosten met de warmtegeleiding. Hoewel het erg duur zou zijn, is de beste hearth in theorie gebouwd met de hoogste geleidende refraktariën. Zo'n hearth zou eeuwig duren en nooit slijten (vanwege een vriesbekleding die de refraktariën beschermt), maar het zou ook zoveel warmte van de oven afvoeren dat de operationele kosten hoog zouden zijn. Zo'n hearth zou zo snel afkoelen tijdens een ovensluiting dat het moeilijk weer op te starten zou zijn, leidend tot nog hogere kosten. Meestal wordt in de ontwerpen van het hearth een balans gehouden tussen de bovenstaande factoren.
De hearth bekledingen zijn uitgerust met een aantal thermokoppels en koelelementen. De dode man ligt onder de actieve cokeszone en (meestal) onder de razern. Het bovenste deel van de dode man is kegelvormig met een afgeronde top in het gebied tussen de razern. De helling van de dode-man top naar de razern is ongeveer hetzelfde als de rusthoek van de geladen cokes. Het hearth wordt voornamelijk bezet door een cokesbed, wat een deel is van de dode man die zich uitstrekt van het razern niveau.
Vloeibaar ijzer en slak druppelen vanuit de cohesieve zone en accumuleren in de lege ruimtes van de dode man. Als resultaat van zwaartekracht scheiden de vloeistoffen zich in twee verschillende lagen met het zwaardere ijzer op de bodem en de lichtere slak bovenaan. Omdat zowel ijzer als slak continu druppelen vanuit de cohesieve zone, moeten de ijzerdruppels door de slaklaag zakken naar de bodem. De bovenste laag bestaat dus uit een mengsel van slak en ijzerdruppels. De porositeit van de dode man is tussen 0,3 en 0,5, wat aangeeft dat slechts 30% tot 50% van het totale volume beschikbaar is voor de vloeistoffen als de dode man het hearth volledig vult. In feite kan de dode man ofwel op de bodem van het hearth zitten, of deels of volledig drijven in het vloeibad als de opwaartse kracht van de vloeistoffen voldoende is om de dode man op te tillen. Een deels drijvende dode man zit op de centrale hearth bodem en geeft aanleiding tot een ringvormige cokesvrije zone aan de hearth randen, die weinig stroomweerstand biedt wanneer het hearth gedraineerd wordt. Daarom wordt een circumferentiële stroom gevormd, wat de hoofdoorzaak is van de 'olifantenpoot' gevormde slijtage in het hearth.
Dissectiestudies van gedoofde hoogovens hebben getoond dat er een bijna stationair cokesbed in de kern van de oven tussen razern en in het hearth is. De stationaire zone, waar cokes met een sterk gereduceerde snelheid daalt, heeft de naam 'dode man' gekregen omdat er vroeger aangenomen werd dat deze zone geen actieve werking had op het functioneren van het proces. Deze aanname is later echter onjuist bewezen aangezien meer relevante studies onthulden dat de dode man een cruciale rol speelt in de hoogovensbedrijfsvoering. Studies met betrekking tot de dode man worden meestal uitgevoerd door gebruik te maken van fysieke en/of wiskundige modellen aangezien de toestand van de dode man niet direct gemeten kan worden in een opererende oven door hoge temperaturen, slijtage, en extreem vijandige omgeving voor meetprikken.
Het bovenste deel van de dode man is kegelvormig met een afgeronde top in het gebied tussen razern en het kan zich uitstrekken van hearth bodem tot ver boven het razern niveau. De hoogte van de dode man is afhankelijk van de oven grootte en de bedrijfscondities zoals cokesverbruik, blaassnelheid, lading daling en dode man vernieuwings snelheid. De vaste massa/volume verliezen door ijzererts (reductie) krimp en afsmelten beïnvloeden het vaste stroompatroon sterke en dus ook het profiel van de dode man. Het is ook gevonden dat de dode man hoogte afneemt naarmate de vaste consumptiesnelheid toeneemt.
De bovenste grens van de dode man is het onderwerp geweest van veel onderzoeken zowel theoretisch als experimenteel. Deze onderzoeken hebben getoond dat de dode man omringd wordt door een quasi-stationaire zone waar de geladen deeltjes uiteindelijk naar de razern bewegen. De dode man grootte is gevoelig voor of de oven bedrijfsvoering uitgevoerd wordt met of zonder 'gepulveriseerde koolinjectie'. De onderzoeken hebben ook getoond dat de dode man vernieuwd wordt vanaf een kleine centrale instroom regio aan de top van de dode man. Daarom kan een goede dode man permeabiliteit worden gehandhaafd door grote, hoge kwaliteit cokes in het centrum van de hoogovens te laden. Het is ook gevonden dat de cyclische accumulatie en verwijdering van vloeistoffen in het hearth door de tappen operatie nauw gerelateerd is aan het dode man vernieuwingsproces. De dode man deeltjes bewegen geleidelijk in de razern naarmate de tappen operatie herhaald wordt. De vernieuwing van deeltjes gebeurt op een manier dat de 'oude' deeltjes gedwongen worden uit de dode man te gaan door de opwaartse kracht (uitgeoefend op het gedoonde deel van de dode man) en de 'nieuwe' deeltjes komen binnen om de dode man te vullen door zijn bovenste oppervlak.
De dode man toestand en bodemvorm hebben sterke invloed op de slijtage van hearth bekledingen en vloeistofafloop van hoogovens hearth. De dode man is gedoopt in een groot vloeibad en onderworpen aan vloeistof opwaartse kracht die op het uitgeoefend wordt. Naarmate de vloeistof opwaartse kracht voldoende wordt om de dode man op te tillen, worden cokesvrije zones gevormd onder de dode man, wat een vrije passage creëert voor vloeistofstromen. De dode man heeft een dynamisch gedrag omdat het beweegt met varierende vloeistofniveaus. Het is gevonden dat de beweging van de dode man beïnvloed wordt door hysterese als het opstijgt en daalt in het hearth.
De vorm van de dode man wordt bepaald door verschillende factoren. Het kan geschat worden door een balans tussen de kracht die de dode man naar benen duwt en de opwaartse krachten van ijzer en slak in het hearth. De opwaartse kracht is relatief straightforward te schatten omdat het een functie is van vloeistofniveau en dode man porositeit. Echter, de naar benen werkende kracht, die meestal uitgedrukt wordt in de vorm van een druk, hangt af van de oven condities, zoals lading gewicht, razern lengte, vloeistof vasthouding en gas wrijving. Het lading gewicht boven het razern niveau gecompenseerd door de opwaartse druk van opwaarts stromend gas en de naar benen werkende druk onder de razern (d.w.z., regio onder razern) is dus alleen toe te schrijven aan het dode man gewicht. Aan de andere kant, is de naar benen werkende druk op het centrale gebied geformuleerd als een functie van dode man gewicht, vloeistof vasthouding en dynamische druk van deeltjes stroom. De dynamische druk, veroorzaakt door de deeltjes convergentie stroom binnen de actieve cokes zone, wordt aangenomen lineair af te nemen langs de radiale dimensie van het oven centrum naar de razern front. Meestal wordt gezien dat de dode man hoger drijft onder de razern. De verdeling van de naar benen werkende druk speelt een cruciale rol in het vormen van de dode man bodem. Sommige studies hebben de dode man drijvende toestand geclassificeerd in vier categorieën namelijk (i) zittend, (ii) deels drijvend aan de wand, (iii) volledig drijvend met een platte bodem, en (iv) volledig drijvend, maar hoger drijvend bij de wand.
Tappen van de hoogovens
Tappen van een hoogovens is niet alleen noodzakelijk om de hoogovens producten te leveren, maar ook essentieel voor de veiligheid van de oven en de operators in het giethuis. Het tappen van de hoogovens, ook soms aangeduid als gieten of afloop, is een proces dat warm metaal en vloeibare slak uit de hoogovens hearth verwijdert. Hedendaagse technologie van hoogovens tappen hanteert de vol-bad praktijk. Deze praktijk verwijst naar de technologie van het houden van de afloopgoot gevuld met warm metaal en vloeibare slak tijdens korte periodes wanneer de oven niet getapt wordt. Tijdens de volgende tap is de afloopgoot nog vloeibaar, wat het makkelijker maakt om ijzer en slak te scheiden, alsook warmte in de afloopgoot te behouden, wat resulteert in schoner, warmer ijzer geleverd aan de staalsmeltovens via railtransport in refraktair beklede open boven of torpedo panen.
Het tappenproces bepaalt kritisch de in-oven gasdruk en residuele hoeveelheden vloeibaar ijzer en slak in het hearth. Slechte hearth afloop leidt meestal tot onstabiele oven bedrijfsvoering wat over het algemeen verbonden is met duidelijke verliezen in oven productiviteit en campagne leven. Een inefficiënte afloop geeft ook aanleiding tot overmatige accumulatie van vloeistoffen en dus hoge vloeistofniveaus in het hearth. Als de vloeistof (slak) de razern niveau benadert, wordt de reducerende gasstroom in de bos ernstig gestoord, vaak resulterend in onregelmatige lading daling bekend als ophangen en glijden.
Een tappen cyclus begint wanneer het tapgat open geboord wordt en wordt beëindigd door het tapgat te stoppen met de tapgat massa wanneer de oven gas uitbarst. Aan het einde van het tappen, kantelt het gas-slak interface naar benen richting het tapgat en blijft een aanzienlijke hoeveelheid slak boven het tapgat niveau. De ijzerfase kan afgelopen worden van niveaus onder het tapgat vanwege de grote drukgradient die zich ontwikkelt bij het tapgat in de viskeuze slakfase. De gemiddelde slak-ijzer interface is daarom lager dan het tapgat niveau. Afhankelijk van een aantal factoren, zoals vloeistofproductiesnelheden, hearth volume en tappen strategieën, varieert het initiële stadium van een tappen cyclus en kan als volgt gecategoriseerd worden.
- Ijzer eerst – Dit treedt op als de slak-ijzer interface boven het tapgat niveau ligt wanneer het tapgat open geboord wordt. De tappen cyclus begint met een uitstroom van alleen ijzer, en slak begint later te stromen wanneer de slak-ijzer interface gedaald is tot het tapgat. Daarna worden ijzer en slak simultaan afgelopen tot het einde van het tappen. De verstreken tijd vanaf het begin van het tappen tot slak de afloopkanaal binnenkomt heet de slakvertraging.
- Simultaan – Dit patroon verschijnt als de slak-ijzer interface ligt in, of op een eindige diepte onder het tapgat wanneer het tappen begint. De hoge drukgradient in de slakfase kan ijzerstroom bevorderen, of zelfs ijzer optrekken vanaf onder het tapgat. Als resultaat worden ijzer en slak samen afgelopen tijdens de hele periode van tappen.
- Slak eerst – Dit is het tegenovergestelde van het ijzer eerst patroon. In dit patroon stroomt slak initieel uit en ijzer na een vertraging. Dit is omdat de slak-ijzer interface ver onder het tapgat ligt als het tappen begint, en het fenomeen kan waargenomen worden in grotere ovens met meerdere tapgaten. De drukgradient veroorzaakt door de viskeuze slak is initieel ontoereikend om ijzer omhoog te tillen.
Een primaire vereiste van tappen is om de gewenste snelheid van ovenproducten betrouwbaar te waarborgen. Daarom is het vaststellen van de factoren die tappen snelheid beïnvloeden belangrijk. Normaal in de grote hoogovens, worden tappen snelheden van 7 ton/min, en vloeistof tappen snelheden van 5 m/sec, in tapgaten van 70 mm diameter en 3,5 m lang typisch ontmoet. Tapgat conditie en tapgat lengte beïnvloeden de tappen snelheid sterk. Wanneer de hoogovens in bedrijf is, is het tapgat volledig gevuld met een refraktair materiaal bekend als de tapgat massa.
Belangrijke factoren die vaak moeilijkheden veroorzaken tijdens tappen operatie zijn (i) defecten in tapgat pistolen en boormachines, of foutieve uitlijning van deze tot het tapgat, (ii) slechte conditie van tapgat, tap uitmond, scheider, poorten en kantelende, zwenende of andere afloopkanalen, (iii) ontoereikende capaciteit van de panen voor het transporteren van warm metaal, en (iv) problemen in het systeem voor de granuler van slak alsmede ontoereikende ruimte in de slakput.
Het tappen schema hangt af van de hoeveelheid vloeibaar ijzer en slak, hearth grootte, de tappen snelheid en de voorbereidende operaties vereist tussen elke tappen operatie. Onmiddellijk voor het tappen meestal het tapgat, het correcte functioneren, positie en uitlijning van tapgat pistolen en boormachines zijn te controleren om te verzekeren dat ze correct uitgelijnd zijn tot het tapgat (indien nodig, hun posities gecorrigeerd kunnen worden). Het voordeel van deze praktijk is dat het een finale controle toelaat voor defecten of aanpassingen nog niet genoteerd en het mogelijk maakt om ze te remedieren. Het tapgat wordt geopend met boormachines van bepaalde groottes, afhankelijk van de bedrijfscondities, en in sommige gevallen wordt het laatste deel van de prop ingedrukt. Als het boorgat niet lang genoeg is, moet het tapgat geopend worden door een zuurstof lans, alle voorzorgsmaatregelen voor het gebruik van zuurstof in acht nemend.
Tappen kan gestoord worden als de straal warm metaal in natte afloopkanalen stroomt, want dit kan koken in de afloopkanalen veroorzaken, vergezeld door explodingen. Het is daarom essentieel om minuciëuze controles uit te voeren en de afloopgoten en afloopkanalen grondig te drogen, aangezien koken in afloopkanalen vaak dergelijke proporties bereikt dat de tappen operatie moet worden onderbroken. Dit is een van de redenen waarom de vluchtuitgangen te allen tijde vrij gehouden moeten worden.
Stoppen met tappen terwijl het gaande is, is een operatie die maximale kracht van de tapgat pistool vereist (aangezien stoppen moet tegenwerken de volledige kracht van de stroom vloeibaar metaal). In sommige gevallen is het nodig om de blasting en topdruk voldoende te reduceren om het tapgat te stoppen. Snelle geïmproviseerde reparaties worden uitgevoerd op de beschadigde delen van de afloopkanalen, met droog materiaal.
Als de tapgat pistool te vroeg van het tapgat wegbeweegt, is er gevaar dat de stopklei geïnjiceerd in het tapgat plotseling met een explosie uitgeplast kan worden, aangezien het materiaal misschien niet de tijd gehad heeft om te solidificeren. Vanwege dit moeten giethuis operators buiten de 'vuurlijn' blijven, voor het geval dergelijke uitbarstingen optreden.
De stroom van slak die het warm metaal voorafgaat aan het begin van tappen kan ook storingen veroorzaken. In dit geval is de giethuis operator verplicht om aanpassingen te maken in de directe omgeving van het tapgat en de afloopkanaal, om de slak te richten naar de afloopkanalen bedoeld om het te vervoeren. Dit is een van de redenen waarom er een vrije ruimte beschikbaar moet zijn voor het tapgat aan beide kanten van de ijzer afloopkanaal, en deze ruimte zo groot mogelijk moet zijn.
De hoofdtak van de giethuis operator, tijdens normale tappen operaties, is om te zien dat de stroom van warm metaal en vloeibare slak in transportpanen of aangrenzende installaties soepel en zonder incident verloopt. De grootte en helling van afloopkanalen moeten gerelateerd zijn aan de andere technische kenmerken van de hoogovens. Echter, er is een mogelijkheid van warm metaal en/of slak stagneren en overlopen, en dit roept directe actie op van de giethuis operator. Gereedschappen gebruikt in deze operatie moeten volledig droog zijn; anders kan het water plotseling verdampen, leidend tot een explosie.
Het is ook belangrijk de conditie van afvoergaten in panen zeer zorgvuldig te controleren, aangezien vast materiaal meegenomen kan worden door de stroom van warm metaal en poorten kan blokkeren die een relatief kleine dwarsdoorsnede hebben.
Het tapgat kan belemmerd worden (bijv. door cokes) tijdens tappen. De tapgat boormachine wordt normaal gebruikt om dergelijke belemmeringen los te maken, maar als dit mislukt, worden lange stangen (rabbels) gebruikt. Deze operatie is gevaarlijk vanwege de mogelijkheid van plotselinge uitbarstingen van warm metaal en slak. Het is daarom essentieel voor de giethuis operators om directe toegang te hebben tot een nooduitgang vrij van alle obstakels.
De grootste zorg is te nemen in constructie van slak afloopkanalen. Ze moeten uitgerust zijn met poorten in staat om het warm metaal en cokes meegevoerd met de slak tegen te houden om het gevaar van explosies tijdens slak granuler te minimaliseren.
Een van de belangrijkste taken van de giethuis operators betrokken bij de tappen operatie is het toezien op het vullen van warm metaal panen, ervoor zorgend dat dit niet een niveau overschrijdt waar de inhoud mogelijk zou kunnen overslaan tijdens transport, of overlopen tijdens vullen. Aangezien de panen meestal één na de ander gevuld worden, moet de operator in staat zijn de stroom van warm metaal in de juiste kanalen te leiden. Kantelende en zwenende afloopkanalen en uitmonden hebben ook het voordeel van het minimaliseren van het risico op vocht in de refraktaire bekleding, wat veel groter is met conventionele poorten, aangezien de bekleding na elke tappen operatie vernieuwd wordt.
Aan het einde van het tappen, wordt de stroom van warm metaal onregelmatig en wordt vergezeld door een harde blast van lucht en naarmate het hearth leegloopt, worden deze verschijnselen frequenter. Op hetzelfde moment, spetteren warm metaal en slak uit en kunnen uiteindelijk het hele gebied van het giethuis bedekken. Om dit te voorkomen, moet het tapgat zo snel mogelijk gestopt worden. De operator beweegt de tapgat pistoel op naar het tapgat en stopt het gat door de juiste hoeveelheid stopklei te injecteren.
Productieproces
- Hoogovenslak: Essentieel voor optimale ovenbedrijf
- Belangrijke ontwerpoverwegingen voor hoogovens en hun auxiliaire apparatuur
- Hoogpresterende automatisering, meting en controle voor hoogovens
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Optimaliseren van hoogovenproductiviteit: sleutelparameters en strategieën
- Levensduur hoogoven hearth verlengen met TiO₂-coatings: bewezen refraktarijbescherming
- Optimalisatie van Hoogovensprocessen met Hoge-Aluminaslak
- Voorkomen van Onregelmatigheden in Hoogovenoperatie: Bewezen Strategieën
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- Optimalisatie van hoogovengietshuis operaties voor efficiëntie en betrouwbaarheid
- CO₂-Emissiereductie in Hoogoven-IJzerproductie