



Verlenging van hoogovenlevensduur: Moderne ontwerpinnovaties en campagnebeheer
Verbeterde ontwerpen en campagneduur van een hoogoven
De kosten van herbouw of herbekleding van een hoogoven (HO) zijn zeer hoog. Daarom zijn technieken om de campagnelevensduur van de HO te verlengen belangrijk en moeten actief worden nagevolgd.
Grote HO's hebben meestal een iets hogere campagne-opbrengst per eenheidsvolume. Dit verschil komt doordat grotere HO's doorgaans van moderner ontwerp zijn en goed geautomatiseerd. Aangezien de levensvatbaarheid van een geïntegreerde staalfabriek afhangt van een continue voorraad van rauw ijzer (RI), wat in een fabriek met een klein aantal grote HO's, grote betekenis heeft voor een lange campagnelevensduur.
De technieken voor verlenging van de HO campagnelevensduur vallen onder de volgende drie categorieën.
- Operationele praktijken – De controle van het HO-proces heeft een grote invloed op de campagnelevensduur. De HO moet niet alleen bediend worden voor het voldoen aan de productiebehoefte maar ook om de levensduur te maximaliseren. Daarom is het nodig om operationele praktijken aan te passen naarmate de campagne vordert en in reactie op de probleemgebieden voor de maximalisatie van de campagnelevensduur.
- Herstellende maatregelen – Eenmaal slijtage of schade die de levensduur van de HO beïnvloedt duidelijk wordt, moeten ingenieursreparatietechnieken gebruikt of ontwikkeld worden om de campagnelevensduur te maximaliseren.
- Verbeterde ontwerpen – Naarmate verbeterde materialen en apparatuur worden ontwikkeld, moeten deze in toekomstige herbouwen geïntegreerd worden om de levensduur van kritieke gebieden van de HO te verlengen, waar het kosteneffectief is om dat te doen.
Verbeterde ontwerpen van de HO voor het verbeteren van de campagnelevensduur worden in dit artikel besproken. Het correcte ontwerp van de oven zelf is fundamenteel voor betrouwbare bedrijfsvoering, metallurgische prestaties, duurzame hoge productiviteit, lange campagnelevensduur en een beschikbaarheid van meer dan 98%.
HO-ontwerp heeft in de laatste decennia veel verbeteringen ondergaan en campagnes van meer dan 20 jaar worden nu bereikt. De bosh, schacht en keel pantser waren kritieke ontwerpgebieden in het verleden, maar vandaag de dag stelt de toepassing van koperen staven, koperen plaatkoelers, grafiet en SiC in de bosh, buik, onder- en middenschacht, in combinatie met gietijzeren staafkoelers in de bovenschacht plus keel pantser lange campagne en hoge productiviteitsoperaties in staat. Maar nu liegt de nadruk op het belang van een robuuste bodem- en kuiperontwerp.
Een geavanceerd HO-ontwerp vereist hoge efficiëntie en hoge capaciteit koelsystemen en geavanceerde instrumentatie en controle. Zo'n systeem omvat instrumentatie en controlesystemen voor het monitoren van het proces, de operaties en de bekledingsprestaties.
Ontwerpen en afmetingen van HO
Het ontwerp van de HO moet omgaan met de reacties en de metallurgie. Normaal zijn de bosh en schacht van de HO blootgesteld aan erosie door cokes terwijl de bodem en kuiper blootgesteld zijn aan erosie door RI. Een volledig geoptimaliseerd vrijstaand, dunne dop en structureel geluid ontwerp is vereist om te worden geïnstalleerd om spanning en thermische vermoeidheidsscheuring te weerstaan, zelfs naar het einde van een HO-campagne.
Het meest recente vrijstaande HO-dopontwerp is met toegangstoren. State-of-the-art mechanisch ontwerp is meestal gebaseerd op uitgebreide spanningsverdelingsanalyses. Het gebruik van scheurvaste staal zorgt voor de laagst mogelijke onderhoudsvereisten.
De HO-ontwerpfilosofie is gericht op gemaximaliseerde prestaties door te waarborgen dat doorheen de campagne het interne profiel zo dicht mogelijk blijft bij het profiel zoals het was op het moment van de aanblaas. Het ontwerp is geoptimaliseerd gebaseerd op een analyse van de verschillende thermische, chemische, en mechanische aanvalsmechanismen per gebied. Deze aanvalsmechanismen worden voorspeld afhankelijk van de gekozen mix van grondstoffen, beladingspraktijk en andere procesparameters. In het algemeen moet het bekledingsontwerp gericht zijn op de vorming van een verzilverde laag van slak en beladingsmateriaal die het effect van deze aanvalsmechanismen aanzienlijk reduceert.
De gebieden die kritiek zijn voor het bereiken van het doel van gemaximaliseerde waarde van de HO moeten geïdentificeerd worden en speciale aandacht moet gegeven worden aan het versterken van die gebieden.
De ovenprofiel wordt bepaald op basis van de ervaring opgedaan vanuit het oogpunt van het profiel en operationele resultaten, ovenbekledingsslijtage, stabiele bedrijfsvoering, en andere kenmerken van grote bestaande HO's.
De hoogte van de schacht is normaal een compromis tussen tegenovergestelde eisen. Voor brandstofefficiëntie is het wenselijk om uitgebreid gas/vaste stof contact te hebben, zodat het gebruik van de gevoelige warmte en reducerende kracht van het gas dichter bij de theoretische grenzen kan zijn. Het is ook heel belangrijk om de hoogte van de HO-schacht boven een bepaalde waarde te hebben om ervoor te zorgen dat ijzererts de cohesieve zone binnengaan met een maximum graad van metallisering, zodat de kuiper niet afgekoeld wordt en problemen in het smelten creëert.
Verder voor hogere volume HO's, als regel, wordt het HO-inwendige volume uitgebreid door de HO-diameter te vergroten met de ovenhoogte bijna ongewijzigd. Uit ervaring opgedaan uit operationele resultaten verkregen in het verleden, wordt normaal beschouwd dat gegeven een bepaald inwendig volume, een HO die klein in hoogte en groot in diameter is beter is dan een die groot in hoogte en klein in diameter is in termen van permeabiliteit en tappefficiëntie.
HO keel
Falend keelpantser heeft een significante nadelige invloed op de beladingsverdeling op de voorraadlijn en direct eronder. Dit resulteert in onregelmatige beladingsdaling en gecompromitteerde processtabiliteit. Daarom moet het keelpantserontwerp geoptimaliseerd worden ten opzichte van weerstand tegen spalling, temperatuurschommelingen, spanningscheuring, vermoeiding en slijtage/erosie.
Voor de bovenschacht (keelgebied), worden staafkoelers normaal gebruikt om het ovenprofiel te handhaven en om storing van de beladingsverdeling gekoppeld met baksteenslijtage onder de keelpantser (slijtage) platen te voorkomen. De installatie van een watergekoelde steunplaat of koeldoos voor een vast keelpantsersysteem is ook gebruikt om delen van het pantser te beveiligen.
Schacht, buik en bosh
De schacht en buikgebieden worden blootgesteld aan warmtebelasting en ernstige slijtage. Het boshgebied wordt zwaar belast door de dalende belading die het draagt en de razernagassen in de buurt. Als deze gebieden niet correct ontworpen zijn, dan slijten het koellichaam en de bekleding af tot kritieke niveaus veel te snel na aanblaas, wat een risico van doorbraken induceert. In het boshgebied betekent het ook dat de belading wordt gedragen door de razerniezen en jumbo koelers, wat zeer frequente onvoorbereide stops veroorzaakt. Daarom bestaat het bosh- en schachtontwerp tegenwoordig uit koperen staafkoelers of koperen plaatkoelers en hoge geleidbaarheid grafiet samen met beschermende siliciumgrafiet in de bovenste gebieden. Dit ontwerp helpt bij het overbrengen van ongeveer 95% van de warmtebelasting naar het koelwater, waardoor een temperatuur van minder dan 50 °C van de HO-dop gewaarborgd wordt. Het waterkoelsysteem, het aantal en de positionering van staven, de waterstroomsnelheid, instrumentatie en warmtebewakingssystemen zijn alle volledig geoptimaliseerd om een lange ovenleven en minimale onderhoudsvereisten te garanderen.
De ontwikkeling van staafkoelers heeft geleid tot de huidige zogenoemde vierde generatie staven. De kenmerkende eigenschappen zijn additionele koelpijpen in de staafhoeken, een additionele slingerende (serpentijn) pijp aan de dopkant en uitgebreide houderibben voor de vuurvast bekleding. Dit maakt de beschermende baksteenwerk overbodig. Derde generatie staven hadden getoond dat scheuring en excessieve slijtage optraden in de hoeken en boven- en onderuitersten van de staven. In de vierde generatie zijn hoekpijpen geïntegreerd om deze problemen te elimineren. De toevoeging van de slingerende koelpijp dient als een back-up koelsysteem, in het geval van falen van een van de andere koelpijpen.
Een verdere ontwikkeling van vierde generatie staven is die waarbij de ovenbekleding aan de staaf bevestigd is, bevestigd door getapte ribben, in de gieterij zelf. Rekening houdend met het feit dat de slijtsnelheid van gekoelde staafmetaal een tiende of minder is dan die van de baksteen voor de staafmetaal, wordt de baksteendikte gereduceerd tot 200 mm, en de staafdikte verhoogd tot 400 mm, zodat de levensduur van de frontbaksteen en staaf bijna onveranderd blijft. De vierde generatie staven zijn van een dunnewandige eenheidsconstructie bestaande uit een baksteen gegoten in de staaf. Deze eenheidsconstructie heeft de noodzaak voor baksteenlegwerk geëlimineerd en de verandering in het warme vlakprofiel geminimaliseerd, wat bijdraagt aan stabilisatie van de HO-bedrijfsvoering. De verbeteringen in staafkoelers, met name de vierde generatie staaf, hebben de duurzaamheid van staven aanzienlijk verhoogd. De algemene voordelen van de vierde generatie staven zijn (i) verlenging van de vuurvast bekleding levensduur, (ii) reductie in de scheuring en excessieve slijtage aan staafhoek, en (iii) tegengaan van het verlies van koelcapaciteit door pijpfalen door de toevoeging van een slingerende koelpijp.
Met het doel de HO-bedrijfsvoering verder te stabiliseren door handhaving van stabiel warme vlakprofiel, reductie van staafwanddikte en verlenging van staaflevensduur, worden koperen staven geïntroduceerd.
Staven hebben het grote voordeel dat ze het gehele gebied van de HO-dop koelen, terwijl koelplaten alleen gelokaliseerde gebieden koelen. Echter, beschadigde koelplaten kunnen gemakkelijk vervangen worden, terwijl het praktisch onmogelijk is om staven te wisselen zonder de oven af te blazen.
Echter het voordeel om het hele gebied van de HO-dop te koelen is belangrijker, en het nadeel van niet gemakkelijk het koelelement te kunnen wisselen moet overwonnen worden door het te ontwerpen voor een extrem lange en veilige levensduur. Dit leidde tot de ontwikkeling van een staaf met een doellevensduur identiek aan de levensduur van de HO versus 12 tot 15 jaar met state-of-the-art gietijzeren staven. Ervaring met gietijzeren staven heeft slijtage en materieverlies getoond, eerst in de hoeken, en dan aan de randen. Dat is omdat de ingegoten pijpen ongeveer 80 mm van de randen en 110 mm van de hoeken van de staven moeten worden geplaatst, om aan gieterijvereisten en toelaatbare buiggeometrie te voldoen. Deze voorwaarden, samen met de relatief lage geleidbaarheid van gietijzer, voorkomen dat de randen en hoeken voldoende gekoeld worden. Koelcondities worden verder verergerd door de relatief brede ongekeldes gaten tussen twee aangrenzende gietijzeren staven. Ook koelproblemen ontstaan door de isolerende pijpbekleding gebruikt om koolstofopname tijdens gieten te voorkomen, wat resulteert in hogere warme zijdetemperatuur, wat scheuring en verhoogde slijtage geeft. Om scheuring in de hoeken en randen van gietijzeren staven te voorkomen, zijn hoekpijpen geïnstalleerd op de vierde generatie staven, wat additionele pijpen, gaten in de HO-dop en additionele water- en energievereisten betekende.
Deze problemen bestaan niet met gewalste koperen staven. Koperplaat wordt gegoten tot smalle tolerances en kan dicht bij de kanten gemachineerd worden. De koelkanalen kunnen nauwkeurig geboord worden, en zo dicht bij de randen en hoeken geplaatst zoals gedicteerd door de minimale wanddikte nodig om lekkages onder waterdruk te voorkomen. Tenslotte kan de opening tussen staven smal zijn, zodat deze kritieke, ongekeldes gebied virtueel geëlimineerd wordt. Wat fysieke eigenschappen betreft, is de warmteleidbaarheid van koper tien keer hoger dan die van gietijzer en het feit dat, door de mechanische sterkte van koper, de temperatuur onder 120 °C gehouden moet worden, betekent dat meer warmte uit de HO wordt gehaald bij gebruik van koperen staven vergeleken met andere staafkoelsystemen. Om dit effect te voorkomen, is een ontwerpoplossing gevonden waarbij lage geleidbaarheid, hoge alumina vuurvast stenen aan de warme zijde van de koperen staaf geïnstalleerd worden. Volgens de operationele ervaring beschermt een extreem stabiele aanwaslaag additioneel de staaf en vermijdt hoge thermische verliezen van de HO.
Veldresultaten met koperen staven hebben zeer goede resultaten getoond. Na 9 jaar bedrijfsvoering tonen gietijzeren staven doorgaans zware tekenen van slijtage, scheuren en blootgelegde koelpijpen, terwijl de koperen staven een praktisch ongebruikte uitstraling hebben, met scherpe randen en hoeken. Het overgebleven koperen materiaal heeft zijn oorspronkelijke fysieke eigenschappen na deze periode gehandhaafd. De belangrijkste technische aspecten van het gebruik van koperen staven worden hieronder samengevat.
- Voor een koperen staafsysteem met drie rijen koperen staven in de buik/onderste schachtgebied en gietijzeren staven in het overige gebied, zijn de warmteverwijdering en koelwatercirculatie snelheden vergelijkbaar met een puur gietijzeren staafsysteem. In sommige gevallen is de warmteverwijdering van koperen staven zelfs lager dan die van gietijzeren staven, door de stabiele aanwaslaag.
- Koperen staven, in contrast met gietijzeren staven en koperen koelplaten, hebben geen klauwen of neusjes nodig. Koperen staven presenteren een glad oppervlak aan het interieur van de HO en storen niet de ladingen, wat normaal de gaspermeabiliteit in het wandgebied nadelig beïnvloedt.
- Aangezien stabiele aanwaslagen zich vormen voor de koperen staven, is het niet nodig om dure vuurvast materialen te installeren die na een bepaalde tijd vervangen worden door korsten. In een koperen staafsysteem is de mogelijke additionele levensduur verkregen door dure vuurvast materialen verwaarloosbaar vergeleken met de verwachte totale levensduur. Staven kunnen daarom geïnstalleerd worden met goedkope vuurvast materialen.
In totaal is de koperen staaf gekoelde HO, in de door koelelement gerelateerde delen, ongeveer 10% hoger in investeringskosten dan een HO met een klassiek staafsysteem, en 5,4% duurder dan een HO met dicht gepakte koperen koelplaten. Dit wordt gecompenseerd door goedkope vuurvast materialen voor koperen staven en door de langere levensduur van koperen staven.
HO kuiper
Een continue en gladde hoogovenbedrijfsvoering, alsook goede cokes kwaliteit, zijn voorwaarden voor lange kuiperlevensduur. Hoge PCI (gepulveriseerde koleninjectie) daagt campagnelevensduur van kuiper uit door reductie van permeabiliteit en verhoogde turbulentie. Groot kuipervolume en putdiepte reduceren vloeistofsnelheden. Lagere vloeistofsnelheden resulteren in lagere warmtebelasting. Lagere warmtebelasting resulteert in lagere bekledingstemperaturen en lagere bekledingstemperaturen resulteren in langere levensduur.
De HO kuiper staat tegenover veeleisende proces- en bedrijfsomstandigheden, vandaar kuiperbekledingsprestaties zijn kritiek. De prestaties van de HO kuiper is momenteel de beperkende factor bij veel bestaande installaties en de toestand van de HO kuiper bepaalt de campagnelevensduur. Stroom van vloeistoffen introduceert aanzienlijke slijtage door mechanismen zoals erosie en koolstofoplossing. Ook, de structurele integriteit van de kuiper is waarschijnlijk beïnvloed aangezien uitzetting tijdens opwarmen verplaatsing kan veroorzaken.
Als maatregelen om de kuiperlevensduur te verlengen, is het nodig om de kuiperkoelcapaciteit te vergroten en de kwaliteiten van koolstofblokken gebruikt voor de kuiper te verbeteren. Voor de kuiperwandsectie die onderhevig is aan de meeste erosie (het deel onder elke tapopening), wordt een gietijzeren staaf of koperen staaf met hoge warmteleidbaarheid ook gebruikt. Bovendien moet de temperatuur van het koelwater verlaagd worden. Voor de kuiper wordt een twee-traps koelsysteem of donutvormig koelsysteem etc. wiens koelsnelheid instelbaar is normaal gebruikt om te voorkomen dat de dode man inactief wordt door overkoeling. Voor de bodem vuurvast, wordt een combinatie van koolstofblokken en binnenste keramische bekleding gebruikt. De levensduur van koolstofblokken is verlengd voornamelijk door verbeteringen in de thermische geleidbaarheid en vloeibaar ijzer weerstand van de vuurvast materialen. Geavanceerde ontwerpen van HO kuiper omvatten bodem waterkoeling en kuipermantel jas koeling omdat dit meer ruimte binnen de mantel biedt.
Verbeterde kuiper en tapopening ontwerp
De tapopening is blootgesteld aan een extreem dynamische omgeving. Niet alleen de temperaturen en drukken zijn hoog, chemische aanval is substantieel en frequente boren en propen van tapopening maken de omstandigheden nog gecompliceerder. Het ontwerpen van de ultieme tapopening die in staat is de HO-bedrijfsvoering te faciliteren voor zijn campagnelevensduur van meer dan 20 jaar is een van de meest veeleisende uitdagingen die HO-ontwerpers worden opgelegd. Vandaag de dag kunnen optimale resultaten bereikt worden met superieure koeling van de mantel rond de tapopening, een redundante bekledingsontwerp en voldoende monitoringscapaciteit.
De putdiepte (afstand van de tapopening tot het bodemoppervlak) van de kuiper lijkt de doorslaggevende factor te zijn in de slijtage van de kuiperwand door RI-stroom tijdens tappen. Het wordt aanbevolen dat de dode man ofwel volledig op de kuiperbodem rust of volledig in de RI-put drijft. Om 'olifantenvoet' slijtage te voorkomen, moet gedeeltelijk drijven van de dode man vermeden worden. Vanwege bodemslijtage met de tijd, kan een object dat initieel volledig op de bodem rust, gedeeltelijk drijvend worden. De putdiepte moet daarom van het begin aan op zo'n niveau gekozen worden dat de dode man kan drijven. De benodigde kritieke putdiepte hangt af van de grootte en de methode van HO-bedrijfsvoering.
Er moet rekening gehouden worden met het feit dat veranderingen in de beladingssamenstelling kunnen leiden tot een verandering in de situatie en in de RI-stromen in de kuiper bij tappen, als de gemiddelde beladingslaagdikte en dus de compressiespanning van de belading op de dode man verandert. Een voorbeeld is het verschil tussen alle cokes bedrijfsvoering, en bedrijfsvoering met hoge olie- of koleninjectiesnelheden. Een verdere mogelijkheid om vooruitgaande slijtage van de kuiperwand onder de tapopening te voorkomen is om de kuipermantel af te tapen en de wanddikte van de vuurvast bekleding van dit gebied te vergroten.
Tapptechniek en tapopening ontwerp hebben een grote invloed op HO campagnelevensduur. Modelberekening en tappersproeven werden uitgevoerd in een 1:10 watermodel (1,4 m diameter) van een 14 m kuiperdiameter hoogoven, met een gepakte bed die de dode man simuleert. Uit deze proeven werd aanbevolen dat de HO niet geleegd moet worden tot het punt dat gas kan ontsnappen. Het observeren van deze snelheid kan de vorming van slijtagebevorderende wervels in het bodem-naar-wand verbindingsgebied voorkomen. Onderbrekingen van het tapp proces moeten zo kort mogelijk gehouden worden. Dit voorkomt dat hete en onverzadigde vloeibaar metaal, uit de smeltzone, in contact komt met de vuurvast bekleding, waar het de koolstofbaksteen kan oplossen. Tapopening diameter moet klein gehouden worden, omdat dit helpt om het algehele stroomsniveau te reduceren.
De invloed van de tapopening lengte op de stroomspanning van de kuiperwand werd onderzocht door berekeningen en modellering. Met langere tapopeningen, verplaatst het aanvalspunt van de stroom naar links en rechts van de tapopening. De intensiteit van het aanvalspunt neemt af met toenemende afstand van de tapopening. Het procescontrole doel voor HO's is daarom om de tapopening zo lang mogelijk te houden om de tappstroom van de kuiperwand naar het binnenste van de kuiper te verschuiven.
Een tapopening ontwerp werd geïnstalleerd op een van de HO, waar een koperen encapsulatie niet alleen het tapopening gebied gasdicht maakte maar het ook beschermde tegen de indringing van water.
In het algemeen moeten tapopening stenen superieur zijn in weerstand tegen alkali, spalling, oxidatie, smelting in RI, slak, en openen door zuurstof. Om de tapopening te stabiliseren, zijn Al₂O₃-C-SiC stenen, met goede duurzaamheid, ontwikkeld en toegepast in een HO. Het ontwikkelde materiaal heeft uitstekende prestaties getoond, met uitzondering van weerstand tegen oxidatie. Daarnaast hebben koolstofblokken lagere weerstand tegen smelting in RI en lagere weerstand tegen oxidatie dan het Al₂O₃-C-SiC materiaal.
Verbeterde vuurvast materialen
De keuze van de juiste vuurvast materialen en koelsystemen in elke zone van de HO is kritiek voor lange HO campagnelevensduur. De vuurvast ontwerpen worden continu ontwikkeld en vandaag de dag zijn deze goed bevestigd met betrekking tot hun lange productiviteitscampagnes. De nieuwste ontwerpen en materialen worden in een geïntegreerde aanpak toegepast, rekening houdend met de campagnelevensduur, procesoperaties, koelvereisten, fabriekslay-out en constructieprocedures.
In de bovenschacht, waar de slijtage voornamelijk mechanisch is, heeft het vuurvast materiaal voor de HO-bekleding zich door de jaren ontwikkeld van een normale vuurvast kleibaksteen, met 39% Al₂O₃, in een drooggeperste, dichte vuurvast kleikwaliteit, met ongeveer 45% Al₂O₃. Het voordeel voor dat gebied is goede slijtvaste weerstand en hoge weerstand tegen oxidatie. Aangezien slechte thermische schokweerstand een kwestie is, worden in kritieke gebieden van de bovenschacht verschillende typen composietbekledingen gebruikt, wat betreft stenen met 60% Al₂O₃ en siliciumcarbide om de thermische schokweerstand te verbeteren. De adequate duurzaamheid, die alleen verbeterd kan worden bij aanzienlijk hogere kosten door hogere graad stenen te gebruiken, geeft geen aanleiding tot verwachtingen van nieuwe ontwikkelingen voor deze zone.
De slijtageoplossingen voor deze zones kunnen ook verdeeld worden in thermische oplossing en vuurvast oplossing.
De thermische oplossing is grafiet, semi-grafiet en SiC stenen, met SiC stenen die acceptatie gevonden hebben voor deze zone vanwege de hardheid van het grondstofmateriaal. In een van de hoogovens is de bosh-bekleding geüpgraded vergeleken met de herbekleding van 1980, van een gecombineerd grafiet/semi-grafiet systeem naar een volledig grafiet ontwerp, omdat een volledig grafiet vuurvast ontwerp beter met hoge temperaturen en temperatuurschommelingen zou kunnen omgaan.
Vanaf de bosh parallel tot de middenschacht, is het vuurvast systeem een combinatie van grafiet en siliciumcarbide. Het hoofddoel van de grafiet is om de siliciumcarbide af te koelen tot relatief lage temperaturen, terwijl het hoofddoel van de siliciumcarbide is om de grafiet te beschermen tegen slijtage. Als een vuurvast oplossing voor bosh, buik en onderschacht, is het gebruik van speciale korund sialon stenen ontwikkeld. De geleidbaarheid van deze steen is goed, hoewel het niet veel varieert met temperatuur en lager is dan voor siliciumcarbide stenen. De korund sialon steen kwaliteiten hebben een korund graan en een niet-oxide bindingssysteem vergelijkbaar met de SiC stenen. Voldoende operationele resultaten zijn al bereikt met deze stenen.
De HO kuiper vuurvast materialen bepalen normaal de campagnelevensduur van een oven. De juiste materiaalkeuze, specificatie, inspectie en installatie zijn beslissend voor een veilige en probleemloze ovenkuiper.
In principe kan de vuurvast bekleding van HO kuipers geconstrueerd in het laatste decennium worden onderverdeeld in 'zwarte' en 'zwart/witte' vuurvast bekledingsontwerpen. Voor zwarte kuipers worden ofwel klein formaat of groot formaat koolstofblokken van variabele kwaliteiten gebruikt. De zwart/witte ontwerpen hebben ofwel keramische lagen in de bodem onder of boven de koolstofbodemlagen, met herbeklede kuiperwanden van koolstofblokken of additief met varierende hoogtes van keramische kap bekleding. Een andere definitie voor een constructie van kuiperbekleding is de 'thermische oplossing', met hoge geleidbaarheid vuurvast materialen gecombineerd met krachtige koeling, en de 'vuurvast oplossing', met lage geleidbaarheid vuurvast materialen.
De bekledingsvariant 'thermische oplossing' moest verbeterd worden betreffende thermo-mechanische en thermo-chemische eigenschappen. De eigenschappen van de stenen, die beïnvloed worden door de keuze van grondstoffen en het steenfabricageproces, werken grotendeels in tegengestelde richtingen en moeten beoordeeld worden voor hun effect in de operationele toepassing.
Verbeterde moderne kwaliteiten van kuiperbekledingsstenen gebaseerd op koolstof hebben als doel om één eigenschap te verbeteren die als belangrijk wordt beschouwd, indien mogelijk zonder de anderen te verergeren. Dit wordt bereikt door de keuze van het grondstofmateriaal, fabricageproces en metallische en/of keramische additieven in de grondstofmengsel. Dus de verschillende steenfabrikanten werken op verschillende manieren, vaak in nauwe samenwerking met HO-installaties en onderzoeksinstituten. De volgende hebben geleid tot nieuwe ontwikkelingen.
- Inleiding van zeer fijn verdeeld Al₂O₃ in de bindingsmatrix
- Impregneren met colloïdale SiO₂ oplossingen
- Toevoeging van Si of Si-bevattende modificaties aan de bindingsmatrix, die SiC en/of Si-O-N bindingen vormen onder geschikte brandcondities
- Teer impregnering met nabranding
Additieven worden normaal niet in grafiet stenen gebruikt. Metaaloxide additieven worden gereduceerd bij hoge verbrandingstemperaturen. Semi-grafiet stenen worden microporeus door dergelijke additieven. Er zijn sommige semi-grafiet stenen met alleen Si en SiC additieven en sommige waarin Al₂O₃ poeder tijdens het samenstellen wordt gemengd.
De microporeuze amorfe koolstofsteen wordt ook geproduceerd uit traditionele amorfe koolstofsteen gebaseerd op anthraciet, door de toevoeging van silicium of modificaties van silicium aan het steensamenstel. Al₂O₃ wordt ook tijdens het samenstellen door andere producenten toegevoegd om de weerstand tegen oplossing door onverzadigde RI te verbeteren. Het nadeel, dat Al₂O₃ kan reageren met geïnfiltreerde alkalien resulterend in een toename in volume en steenschilfering, moet getolereerd worden.
Weerstand tegen oplossing in RI en tot RI-infiltratie wordt belangrijker geacht door fabrikanten en gebruikers. Met de trend naar nog fijner poriën en naar typen super-microporositeit stenen, is het grondstofmateriaal geoptimaliseerd met betrekking tot de voorbereiding en zuiverheid in samenstelling. Indien nodig, omvat de samenstelling ook een groter aandeel grafiet.
De potentiële voordelen die aangewezen worden zijn (i) de hogere thermische geleidbaarheid, (ii) de gereduceerde lengte van de blokken in de doorwandrichting, (iii) dat het gebruik van cement thermische spanning vrijmaakt, (iv) de verbeterde thermische geleidbaarheid van de kuiper omdat stenen in nauw contact zijn met staven, (v) dat de lage porositeit, ontwikkeld tijdens fabricage door gelijktijdige verhitting en druk, water- en ijzerpenetratie minimaliseert, en (vi) de hoge alkalibestendigheid.
Als een vuurvast oplossing voor de kuiper, worden de stenen die in deze geïntegreerd zijn gekenmerkt door hoge weerstand tegen slijtmechanismen bij hoge temperaturen. Er wordt geprobeerd de slijtsnelheid te minimaliseren tot de toepassing van het koelsysteem van buitenaf. Dergelijke koolstofstenen zijn gebaseerd op het grondstofmateriaal anthraciet.
Voor een anthraciet steen worden de hoge sterkte en lage oplosbaarheid in RI genoemd als voordelen. De lage thermische geleidbaarheid, de hoge ?-modulus en de hogere thermische uitzettingscoëfficiënt vergeleken met grafiet, en lagere weerstand tegen alkalien worden aangeduid als nadelen.
Een 'keramische kop' is ook voorgesteld, en geïnstalleerd bij verschillende HO's, als een vuurvast oplossing voor de kuiper. Uit de isothermen berekening kan gezien worden dat de 800 °C isotherm, die verantwoordelijk is voor de vorming van de broze laag in koolstof vuurvast materialen, binnenin het keramische materiaal ligt. In combinatie met een voldoende putdiepte van de kuiper, is de keramische kop een verdere ondersteunende maatregel om slijtage van de koolstofblokken te voorkomen, met name de 'olifantenvoet'.
Uitgebreide en betrouwbare instrumentatie
Aangezien de HO kuiper gezien wordt als de sleutelfactor voor de lengte van een campagne, is de monitoring van de slijtagevoortgang in de kuiper van groot belang. Temperatuurmetingen door thermokoppels worden gebruikt om de vooruitgang van slijtage in de kuiper te monitoren en de thermokoppels worden geïnstalleerd in een rooster van variërende niveaus in de kuiperwand. NiCr-Ni thermokoppels worden normaal vergiftigd in het temperatuurbereik boven 600 °C en kunnen dan een te laag temperatuurniveau aangeven. Daarom moeten thermokoppels alleen geplaatst worden waar temperaturen boven 400 °C niet verwacht worden. Deze problemen worden vermeden door wisselbare thermokoppels met een geschikte beschermingsbuis te gebruiken.
Het moet opgemerkt worden dat thermokoppels alleen lokale slijtage aangeven en uitgebreide monitoring alleen mogelijk is met een extreem hoge dichtheid van thermokoppels. Over het algemeen gesproken is het daarom mogelijk om alleen de gemiddelde slijtagekoers te detecteren. Een alternatieve methode van het monitoren van slijtagevoortgang is het gebruik van een thermo-visuele camera of warmtestroom sensoren.
Als een onderzoeksprogramma, is een reeks van 12 warmtestroomsensoren geïnstalleerd in de kuiperbaksteenwerk van een hoogoven, voor het meten van de warmtestroomdichtheid direct. De volgende voordelen van warmtestroomsensoren vergeleken met thermokoppels worden aangewezen.
- Warmtestroomsensoren kunnen in de buurt van de HO-mantel in koudere gebieden van de vuurvast bekleding geïnstalleerd worden. Daardoor is de duurzaamheid hoger vergeleken met thermokoppels.
- De koolstofbaksteen vuurvast bekleding wordt niet beschadigd.
- In plaats van meerdere thermokoppels, is slechts één sensor op een meetplaats nodig om de warmtestroomdichtheid te bepalen.
- Warmtestroomsensoren reageren gevoeliger op schade in de vuurvast baksteenwerk.
De berekeningen betreffende een optimale lokale verdeling van de warmtestroomsensoren hebben getoond dat een afstand tussen twee sensoren van 3 m voldoende lijkt voor betrouwbare en complete slijtagecontrole. Om een gelijke zekerheid met thermokoppels te bereiken, zouden deze in het midden van de koolstofbaksteenwerk geplaatst moeten worden met afstanden van elkaar van ongeveer 1 m. Het slijtageprofiel wordt meestal berekend op basis van de gegeven data over warmtestroomdichtheid.
Verschillende typen kuiperbekledingen en positie van warmtestroomsensoren worden getoond in Fig. 1.
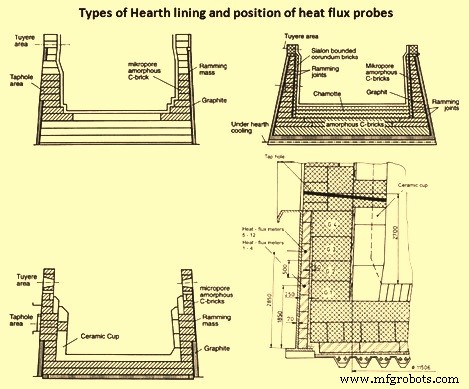
Fig 1 Verschillende typen kuiperbekledingen en positie van warmtestroomsensoren
Productieproces
- Hoogovenslak: Essentieel voor optimale ovenbedrijf
- Belangrijke ontwerpoverwegingen voor hoogovens en hun auxiliaire apparatuur
- Hoogpresterende automatisering, meting en controle voor hoogovens
- Inductieoven-staalmaking: efficiënte elektrische smelttechnologie
- Optimalisatie van hoogovengas: productie, gebruik en efficiëntie
- Optimalisatie van Hoogovensoperaties met Nootscokes: Efficiëntie en Kostenvoordelen
- Optimaliseren van hoogovenproductiviteit: sleutelparameters en strategieën
- Optimalisatie van Hoogovensprocessen met Hoge-Aluminaslak
- Voorkomen van Onregelmatigheden in Hoogovenoperatie: Bewezen Strategieën
- Optimalisatie van koelsystemen voor hoogovens voor verbeterde efficiëntie en levensduur
- CO₂-Emissiereductie in Hoogoven-IJzerproductie