



Complete gids voor continu gieten van staal: Proces, apparatuur en belangrijke overwegingen
Het proces van continu gieten van staal begrijpen
Continu gieten (CG) van staal is een proces waarbij vloeibaar staal verzilerd wordt tot een half-fabrikat staalproduct (knopen, bloemen, balk-blanks, ronden of platen) voor daaropvolgend walsen in de walserijen. De basisoperatie van een CG-machine is om vloeibaar staal van een gegeven samenstelling om te zetten in een draad van gewenste vorm en grootte door een groep operaties zoals kokoperatie, spuitkoelzone, regteroperatie, etc. Voor succesvol continu gieten is het nodig om het procesgedrag onder verschillende omstandigheden voor deze operaties te begrijpen. Het proces van continu gieten bestaat in feite uit de volgende secties.
- Een gietkruik, gelegen boven de kok, om het vloeibare staal van de staal gietlepel te ontvangen en het aan de kok te voeden tegen een gereguleerde snelheid.
- Een primaire koelzone bestaande uit watergekoelde koperkok door dewelke het vloeibare staal van de gietkruik wordt gevoerd voor het genereren van een verzilverde buitenste staalhuls voldoende sterk genoeg om de draadvorm te handhaven naarmate het de secundaire koelzone binnenkomt.
- Een secundaire koelzone in associatie met een beheersingssectie gepositioneerd onder de kok, door dewelke de staaldraad (nog steeds grotendeels vloeibaar) passeert en wordt besproeid met water of een mengsel van water en lucht (luchtmist) voor verdere verzilering van de staaldraad.
- Een sectie voor het ontbuigen en rechtzetten van de staaldraad. Deze sectie is niet aanwezig in de rechte verticale gietmachines.
- Een snijsectie bestaande uit snijbrander of mechanische scharen voor het knippen van de verzilverde staaldraden in gewenste lengtes voor verwijdering.
- Een uitlooptafel naar koelbedden of direct naar een productoverdrachtsgebied.
In het CG-proces stroomt vloeibaar staal van de staal gietlepel, door een gietkruik in de kok. Het wordt meestal beschermd tegen blootstelling aan lucht door een slakbedekking over elk vat (lepel, gietkruik, en kok) en door keramische buizen tussen de vaten.
Om het proces van continu gieten te starten, wordt een dummy staaf (die verbonden is met een extern mechanisch onttrekkingssysteem) in de kok geïnsereerd en gepositioneerd zodat de top van de dummy staaf de bodem van de kok sluit. Vloeibaar staal wordt in een staal gietlepel naar de gietvloer geleverd waar het tegen een gecontroleerde snelheid in de gietkruik wordt gegoten. Vloeibaar staal stroomt door mondingen in de bodem van de gietkruik en vult de kok. Wanneer het vloeibare staalniveau in de kok een vooraf bepaalde positie bereikt, wordt onttrekking van de dummy staaf geïnitieerd. Eenmaal in de kok, verzilert het vloeibare staal tegen de watergekoelde koperkokwanden om een vaste huls te vormen. Aandrijfrollen lager in de CG-machine trekken de dummy staaf continu uit de kok. De onttrekkingssnelheid van de dummy staaf is vooraf ingesteld op basis van de benodigde giet snelheid of de vloeibare staalstroomsnelheid uit de gietkruik. Wanneer de kop van de dummy staaf, die nu vastzit aan het verzilverde profiel dat gegoten wordt, een bepaalde positie in het onttrekkingssysteem bereikt, wordt het mechanisch ontkoppeld en de dummy staaf verwijderd. Het verzilverde gegoten profiel gaat verder door het onttrekkingssysteem naar de snijapparatuur met een snelheid (giet snelheid) die de instroom van vloeibaar staal matcht, zodat het proces ideaal in steady state draait.
Verzilering van het vloeibare staal, die in de watergekoelde kok is begonnen, gaat progressief door naarmate de staaldraad door de CG-machine beweegt. Verzilering begint op het vloeibare staal meniscus niveau in de kok vormend een staalhuls in contact met de wanden van de kok. De afstand van het meniscusniveau tot het punt van volledige verzilering binnen de CG-machine heet de metallurgische lengte. Het punt van volledige verzilering moet zich van nature voor het snijpunt van de draad voordoen en in veel CG-machines is het voor de regter.
Gietomstandigheden worden vastgesteld zodanig dat de sterkte van de verzilverde staalhuls die de kok verlaat voldoende is om de ferrostatische druk van het vloeibare staal in de kok te weerstaan. Om plakken van de verzilverde huls aan de kokwand te voorkomen, wordt de kok in verticale richting geoscilleerd. Wrijving tussen de staalhuls en de kok wordt geminimaliseerd door de introductie van kok smeermiddelen zoals olië of fluxen die een vloeibare slak vormen.
Onder de kokuitgang fungeert de verzilerende staalhuls als een container om het overgebleven vloeibare staal te ondersteunen. Additionele warmte wordt van de draad gehaald in de secundaire koelzones die bestaan uit een reeks water en luchtmist sproeiers. Stroomsnelheden worden nauwkeurig gecontroleerd om optimale koelsnelheden te verkrijgen en de oppervlaktetemperatuur te handhaven tot de vloeibare kern vast is. Ondersteunende rol eenheden worden verschaft om de draad te bevatten om transversale beweging te voorkomen en uitbukking van de hete verzilerende huls van interne ferrostatische druk te voorkomen. Het draadkoel- en beheersingssysteem is, net als de kok, ontworpen om externe en interne defecten in het gegoten profiel te voorkomen en de vereiste staalproductkwaliteit te waarborgen.
Het secundaire koel- en beheeringsgebied wordt, op bepaalde typen machines, gevolgd door een buige-eenheid en een regter die in alle machines aanwezig is.
Na rechtzetten wordt het gegoten profiel op de gewenste lengte geknipt ofwel door branders of scharen. De hete gesneden lengtes worden dan ofwel vervoerd door een uitloop roltafel naar koelbedden of gegroepeerd en direct overgebracht naar daaropvolgende walsoperaties.
Vereisten aan vloeibaar staal
Temperatuurcontrole is kritiek voor het CG-proces. Over het algemeen moet het vloeibare staal voor continu gieten getapt worden bij hogere taptemperatuur. De taptemperatuur is hoger omdat het moet compenseren voor de warmteverliezen geassocieerd met de verhoogde overbrengtijd naar de CG-machine. De temperatuur voor continu gieten moet ook binnen nauwere marges worden gehandhaafd. Als de temperatuur te hoog is, is er meestal een doorbraak; en als de temperatuur te laag is, treedt voorverzilering van vloeibaar staal in de gietkruikmondingen meestal op. Giet temperatuur kan ook de kristallisatiestructuur van het gegoten staal beïnvloeden. Optimale structuren worden normaal verkregen met lage overhitting die uniform moet zijn door het hele gietproces. De gangbare praktijk die algemeen gebruikt wordt om de uniforme temperatuur te bereiken is om het vloeibare staal in de gietlepel te roeren door injectie van een kleine hoeveelheid argon in het vloeibare staal.
Vloeibaar staal voor continu gieten moet ook volledig gedooxid (gedood) zijn om de vorming van blaasgaten of prikgaten op of dicht bij het oppervlak van het gegoten staal te voorkomen. Deze blaasgaten of prikgaten resulteren meestal in naden in het daaropvolgende walsproces. Normaal worden twee praktijken gebruikt voor ontgifting van vloeibaar staal afhankelijk van de graad van het staal dat geproduceerd wordt en de staalproducttoepassingen. Dit zijn (i) silicium ontgifting met een kleine toevoeging van aluminium voor grofkorrelige stalen, en (ii) aluminium ontgifting voor fijnkorrelige staal. Silicium gedood staal is makkelijker te gieten dan aluminium gedood staal. Dit komt omdat afzettingen van alumina in de gietkruikmonding, die mondingsblokkade veroorzaken, vermeden worden.
Gietkruik toepassing
In het CG-proces wordt het vloeibare staal eerst van een lepel in de gietkruik overgebracht. Vervolgens wordt het vloeibare staal verdeeld over verschillende draadkokken, door een monding voor elke draad. De gietkruik is essentieel een rechthoekige bak met mondingen langs de bodem. Het volgende wordt mogelijk gemaakt door de gietkruik.
- Het bereiken van stabiliteit van de vloeibare staalstromen die de gietkok binnenkomen, en omgekeerd, het bereiken van een constante giet snelheid.
- Het gieten van een sequentie van hits.
- Het wisselen van de lege staal gietlepel voor een volle staal gietlepel zonder de stroom van vloeibaar staal in de kokken te onderbreken.
- Het maken van een gemengde graad met staal van twee verschillende graden van twee verschillende hits, indien nodig.
- De mogelijkheid bieden om inclusies en slak van binnenkomen in de gietkruik en dus in de kok te verhinderen.
Gietkruiken worden normaal voorverhit voor het gieten om warmteverliezen van het vloeibare staal tijdens de initiële fasen van gieten te minimaliseren en zo metaalverzilering te voorkomen, met name in de kritieke mondingsgebieden. Gietkruikdeksels worden ook gebruikt om stralingswarmteverliezen gedurende de gietoperatie te reduceren.
Vloeibaar staal afscherming
Tijdens open stroom gieten stroomt het vloeibare staal direct, door de lucht, van de staal gietlepel naar de gietkruik of van de gietkruik naar de kok. Onder deze omstandigheden pikt de onbeschermde vloeibare staalstroom zuurstof (en enige stikstof) uit de lucht op en schadelijke inclusies worden gevormd in het vloeibare staal. Deze inclusies worden overgebracht in de gietkok waar ze ofwel binnenin het gegoten profiel worden behouden of opzwarten naar het oppervlak van het vloeibare staal. Die op het vloeibare staaloppervlak aanwezig zijn, worden later vastgehouden in de verzilerende huls en resulteren in oppervlaktedefecten of een doorbraak van de huls onder de kok. Naast de directe vorming van inclusies in de blootgestelde staalstroom, kan ook lucht die in de stroom meegesleept wordt, reageren met vloeibaar staal zowel in de kok als in de gietkruik.
Om deze problemen te voorkomen, wordt CG-bedrijf normaal uitgevoerd met afgeschermde stroom van vloeibaar staal. Nadruk wordt meestal gelegd op het afschermen van de vloeibare staalstroom tussen de gietkruik en kok vanwege de ernst van het probleem. Echter, lepel naar gietkruik stroom afscherming wordt nu wijd gebruikt, vooral in het geval van het gieten van aluminium gedood staal waar preventie van alumina inclusies van utmost belang is. Er zijn twee basistypen van afscherming met een groot aantal variaties en combinaties. Deze zijn namelijk (i) gas afscherming, en (ii) keramische buis afscherming.
In het geval van gas afscherming wordt stikstof of argon gebruikt als beschermingsgas. Keramische buis afschermingen worden normaal gebruikt voor het gieten van aluminium gedood staal. Ze worden zowel tussen de staal gietlepel en gietkruik, als tussen de gietkruik en de kok gebruikt. Het ene uiteinde van de buis is bevestigd aan de lepel (of gietkruik) met het andere uiteinde ondergedompeld in het staal wanneer de gietkruik of kok wordt gevuld met vloeibaar staal. Keramische buizen worden doorgaans vervaardigd uit gesmolten silica of alumina grafiet.
Het mechanische ontwerp van de keramische buis is belangrijk, met name aan het uiteinde dat in het vloeibare staal ondergedompeld is. Een type is een recht door ontwerp. Een ander type, doorgaans gebruikt in de kok, heeft een multiport (opening) ontwerp, zoals een gebifurceerde buis met de bodem van de buis gesloten en twee zijopeningen gelegen nabij de bodem van de buis. Dit type afscherming vermijdt diepe penetratie van de gietstroom in de kok en wijzigt het stroompatroon in de kok. Dus de inclusies in de gietstroom worden niet ingevangen in het verzilerende profiel maar rijzen naar het oppervlak van het vloeibare staal en worden verwijderd met de slak gevormd door het gietpoeder.
Vloeibaar staal stroomcontrole
Enkele van de belangrijke fenomenen die het continu gietproces regelen en de kwaliteit van het gegoten staal bepalen, worden hier beschreven. Vloeibaar staal stroomt in de kok door de poorten in de ondergedompelde inlaatmonding (ODM), die meestal gebifurceerd is. De hoge snelheden produceren Reynolds getallen boven de 100.000 en volledig turbulente gedrag. Argongas wordt ook meestal in de monding geïnjiceerd om verstopping te voorkomen. De resulterende bellen leveren opwaartse kracht die het stroompatroon in de monding alsook in de kok significant beïnvloeden. Deze bellen verzamelen ook inclusies en kunnen ingevangen worden in de verzilerende staalhuls, wat leidt tot ernstige oppervlaktedefecten in het gegoten staalproduct. De vloeibare staalstraal die de monding verlaat stroomt door de kok en botst tegen de staalhuls die verzilert aan de smalle flank. De straal draagt overhitting, die de staalhuls kan eroseren waar het botst op lokaal dunne regio's. In het extreme geval kan deze erosie een doorbraak veroorzaken, waar het vloeibare staal door de staalhuls breekt.
Over het algemeen splitst de vloeibare staalstraal die botst op de smalle flank om omhoog te stromen naar het vrije bovoppervlak en naar beneden richting het interieur van de draad. Stroomrecirculatiezones worden gevormd boven en onder elke straal. Dit stroompatroon verandert radicaal met toenemende argon injectiesnelheid of met de toepassing van elektromagnetische krachten, die het vloeibare kunnen afremmen of roeren. Het stroompatroon kan fluctueren met de tijd, wat leidt tot defecten, dus transient gedrag is belangrijk.
Vloeibare stroom langs het vrije bovoppervlak van de kok is zeer belangrijk voor de kwaliteit van het gegoten staal. De horizontale snelheid langs de interface induceert stroom en controleert warmteoverdracht in de vloeibare en vaste fluxlagen, die op het vrije bovoppervlak drijven. Onvoldoende vloeibare flux bedekking leidt tot non-uniforme initiële verzilering en een verscheidenheid aan oppervlaktedefecten.
Als de horizontale oppervlaktesnelheid te groot is, kan de schuifstroom en mogelijke bijbehorende vortexen vloeibare flux in het staal meeslepen. Dit fenomeen hangt sterk af van de samenstelling afhankelijke oppervlaktespanning van de interface en mogelijke aanwezigheid van gasbellen, die zich aan de interface verzamelen en zelfs schuim kunnen creëren. De fluxklonterjes circuleren dan met de staalstroom en kunnen later ingevangen worden in de verzilerende staalhuls lager in de CG-machine om interne vaste inclusies te vormen.
Het vloeibare staal bevat vaste inclusies, zoals alumina. Deze deeltjes hebben verschillende vormen en groottes en bewegen door het stroomveld terwijl ze botsen om grotere clusters te vormen en kunnen aan bellen hechten. Ze circuleren ofwel op in de kokflux aan het bovenoppervlak, of worden ingevangen in de verzilerende huls om embrittele interne defecten in het uiteindelijke gegoten staal te vormen.
Gietpoeder wordt aan het bovenoppervlak toegevoegd om thermische en chemische isolatie voor het vloeibare staal te bieden. Dit oxide-gebaseerde poeder sintert en smelt in de bovenste vloeibare laag die op het vrije bovoppervlak van het staal drijft. De smeltsnelheid van het poeder en de vermogen van de gesmolten flux te vloeien en schadelijke alumina inclusies uit het staal te absorberen hangen af van de samenstelling. Het wordt geregeerd door tijdsafhankelijke thermodynamica. Enkele vloeibare flux verzilert tegen de koude kokwand, creërende een vaste fluxrand die warmteoverdracht bij de meniscus belemmert. Andere flux wordt verbruikt in de kloof tussen de staalhuls en kok door de neerwaartse beweging van de staalhuls, waar het uniforme warmteoverdracht bevordert en helpt plakken te voorkomen.
Periodieke oscillatie van de kok is nodig om plakken van de verzilerende huls aan de kokwanden te voorkomen, en om uniforme infiltratie van de kokflux in de kloof te bevorderen. Deze oscillatie beïnvloedt de niveauschommelingen en geassocieerde defecten. Het creëert ook periodieke depressies in de hulsobervlakte (genoemde oscillatiestreeppen), die warmteoverdracht beïnvloeden en als initiatieplaatsen voor scheuren fungeren.
Kok en warmteoverdracht
De primaire functie van het koksysteem is om het vloeibare staal te bevatten en verzilering te starten om de volgende doelen te bereiken.
- Vorm van het gegoten product (algehele configuratie en hulsdikte)
- Temperatuurverdeling
- Interne en oppervlakte kwaliteit. Dit omvat gegoten structuur, chemische uniformiteit samen met afwezigheid van scheuren, porositeit en niet-metallische inclusies.
Een van de belangrijkste kenmerken van de kok is zijn warmteoverdrachtsvermogen. Een kok is basisweg een doosstructuur die een binnenbekleding bevat vervaardigd van een koperlegering die fungeert als interface met het vloeibare staal dat gegoten wordt. Er zijn kleine waterpassages tussen de binnenbekleding en ondersteunende structuur voor het kokkoelwater dat warmte absorbeert van het verzilerende vloeibare staal in contact met de bekleding. De smering van de kok stelt betere warmteoverdracht aan het bovenste deel van de kok in staat. Nog een factor die warmteoverdracht op dit kokoppervlak beïnvloedt is de koptapering. Deze neigt om warmteoverdracht te verhogen omdat het de luchtspaltvorming tussen de staalhuls en het kokoppervlak tegenwerkt.
Naast het warmteoverdrachtsvermogen, zijn de hoge temperatuursterkte en de weerstand tegen kok slijtage en kok vervorming ook zeer belangrijk. Hoewel het constructiemateriaal van de binnenbekleding meestal een hoge zuiverheid koudgewalst koper is, wordt koper met kleine hoeveelheden zilver gemeenschappelijk gebruikt om verhoogde verhoogde temperatuursterkte te verkrijgen. Het werkoppervlak van de bekleding wordt vaak geplateerd met chroom of nikkel om een harder werkoppervlak te bieden en ook om koperopname op het oppervlak van de gegoten draad te voorkomen.
Secundaire koeling, draadbeheersing en onttrekking
In de recente CG-machines vormen secundaire koeling, draadbeheersing en onttrekking een nauw geïntegreerd en vergrendeld systeem dat ook draadbuiging en rechting omvat. In de eerdere ontwerpen van CG-machines was er een grotere functionele en fysieke scheiding van de componenten van dit deel van de gietoperatie.
Secundaire koeling en de beheersings- en onttrekkingssystemen strekken zich uit van de bodem van de kok door volledige verzilering van de draad tot de afsnijoperaties. Het systeem is in staat om een gegoten profiel te produceren dat de juiste vorm heeft samen met de interne en oppervlakte kwaliteit. Voor het bereiken hiervan wordt het verzilerende profiel dat de kok verlaat gekoeld in een reeks spuitzones en beheerst en ongetrokken door een reeks rolassemblages tot het verzilverde gegoten profiel de afsnijmachine en horizontale uitlooptafel bereikt.
Het secundaire koelsysteem is meestal verdeeld in een aantal zones om de koelsnelheid te regelen naarmate de gegoten draad door de CG-machine voortschrijdt. Dit systeem bestaat normaal uit water sproeiers of lucht-water mist sproeiers die op het draadoppervlak gericht zijn door openingen tussen de beheersingsrollen.
De hoofdfuncties van warmteoverdracht van het secundaire koelsysteem zijn om het volgende te bieden.
- De vereiste hoeveelheid water voor het bereiken van volledige verzilering onder de beperkingen van de CG-operatie zoals staalsoort, en giet snelheid etc.
- Het systeem heeft de capaciteit voor het regelen van de thermische condities van de draad van onder de kok tot de afsnijoperatie zoals draadoppervlaktetemperatuur en thermische gradienten in de draad.
- Auxiliële functies zoals koeling van de beheersingsrollen.
Het is essentieel dat zowel de temperatuurniveaus als de thermische gradienten gecontroleerd worden in de staaldraad voor het voorkomen van oppervlakte- en interne defecten zoals onjuiste vorm en scheuren. Bij hoge temperatuur spelen de sterkteeigenschappen van de staalhuls een kritieke rol in zijn vermogen om de externe en interne krachten te weerstaan die opgelegd worden door de CG-operatie. De primaire krachten zijn die uitgeoefend door de ferrostatische druk van de vloeibare kern en de trek van de onttrekkingsoperatie. In het bijzonder is de rekbaarheid van staal dicht bij de solidus temperatuur laag en is de staalhuls gevoelig voor scheurvorming. Het is belangrijk om temperatuurgradienten te controleren omdat thermische vervormingen kunnen ontstaan die de sterkte van het staal overschrijden wat resulteert in scheuren. Excessieve thermische vervormingen resulteren uit veranderingen in de warmte-onttrekkingssnelheid door ofwel over- of onderkoeling. De onderkoelingscondities kunnen optreden door herverhitting, die geproduceerd wordt wanneer spuitkoeling onjuist wordt beëindigd en de draad herverhit door warmteoverdracht van het interieur met een toename in temperatuur voor het vervallen door stralingswarmteoverdracht aan de omgeving. Onder deze omstandigheden kunnen excessieve vervormingen en scheuren resulteren. Het effect kan verminderd worden door de water spuitkoeloperatie uit te breiden en te varieren om een gladde overgang met het stralingskoelgebied te bieden.
Daarom, tijdens het ontwerp van het secundaire koelsysteem, moeten de thermische condities langs de draad vastgesteld worden die de integriteit en kwaliteit van het gegoten staal voldoen. Bijvoorbeeld, de oppervlaktetemperaturen langs de draad worden gespecificeerd. Ze liggen normaal in het bereik van 1200 °C tot 700 °C. Op basis van deze informatie worden de koelsnelheden langs de draad bepaald uit warmteoverdrachtsvergelijkingen. Belangrijke parameters in deze berekeningen omvatten de convectieve warmteoverdrachtscoëfficiënt van de water sproeiers en de hoeveelheid water per eenheid oppervlakte contact (waterflux). Het type en aantal spuitmondstukken, mondstukpositie ten opzichte van het staaldraadhoppervlak, en waterdruk worden geselecteerd om de vereiste waterflux en verdeling door de secundaire koelzones te bieden. Meerdere mondstukken worden normaal op elk niveau langs de staaldraad gebruikt welke een overlappend patroon hebben.
Gewoonlijk wordt een reeks koelzones langs de draad ingesteld, elk met dezelfde mondstukconfiguraties en warmteoverdrachtskennis. De waterflux in opeenvolgende zones neemt af, aangezien de vereiste koelsnelheden afnemen langs de lengte van de draad.
Tijdens de CG-operatie worden wijzigingen in de waterflux aangebracht om te compenseren voor veranderingen in gietomstandigheden zoals giet snelheid, draadoppervlaktetemperatuur, koelwatertemperatuur en staalsoort.
Het spuitwatersysteem is normaal een recirculerend systeem.
De staaldraad wordt bevatten door een reeks vasthoudende rollen die zich uitstrekken over zijn twee tegenoverliggende vlakken van de gegoten profielen in horizontale richting. Randrollen kunnen ook gepositioneerd worden over het andere paar vlakken in een richting loodrecht op de gietrichting om de beheersing verder te verbeteren. De mechanische draadbeheersings- en onttrekkingsapparatuur vormt een integraal deel van het secundaire koelsysteem. De basisfuncties van deze apparatuur zijn namelijk (i) om de draad te ondersteunen en te leiden van de kokuitgang tot de draadafsnijoperaties, en (ii) om de draad met een gecontroleerde snelheid door de CG-machine te drijven. Het uiteindelijke doel in beide functies is om de mechanische spanningen en vervormingen die tijdens het CG-proces ontstaan te minimaliseren.
Draadondersteuning omvat de beperking van het verzilerende staalprofiel dat bestaat uit een vaste staalhuls met een vloeibare kern. De ferrostatische druk, gecreëerd door de hoogte van het aanwezige vloeibare staal, neigt de staal uit te buiken met name in de bovenste niveaus net onder de kok waar de verzilverde hulsdikte klein is. Uitbukking op deze locatie kan gegoten staaldefecten veroorzaken zoals interne scheuren, hulsruptuur en een doorbraak. Uitbukking wordt gecontroleerd door een gepaste rolafstand die normaal erg dicht is net onder de kok. De rolafstand neemt progressief toe in de lagere niveaus van de CG-machine naarmate de hulsdikte toeneemt. Alle vier de vlakken van de gegoten draad worden doorgaans ondersteund onder de kok en normaal twee vlakken worden ondersteund op de lagere niveaus. Naast ferrostatische druk en hulsdikte, is rolafstand ook gebaseerd op draadoppervlaktetemperatuur en de graad van staal gegoten.
Naast het bevatten van de draad, moet de reeks rollen die de draad leiden door een voorgeschreven boog van het verticale naar het horizontale vlak, sterk genoeg zijn om de buigingsreactiekrachten te weerstaan. Tijdens buigen is de buitenstraal van de vaste staalhuls onder spanning terwijl de binnenstraal onder druk is. De resulterende vervorming die een functie is van de straal van de boog en de sterkte van de specifieke staalsoort die gegoten wordt, kan kritiek zijn. Excessieve vervorming in de buitenstraal resulteert in staalfout en oppervlaktescheuren. Voor het minimaliseren van het optreden van oppervlaktedefecten maar, tegelijkertijd, een minimum effectieve boogstraal handhaven, wordt tegenwoordig driedubbele punt buiging toegepast (drie bogen, met progressief kleinere stralen).
Een multi-rol regter wordt meestal geïnstalleerd na voltooiing van buigen. Deze regter rechtzet de gegoten draad en voltooit de overgang van het verticale naar horizontale vlak. Tijdens rechtzetten wordt de draad ontbuigd wat de spanning en druk krachten in de horizontale vlakken van de draad omkeert.
De draad wordt door de verschillende delen van de CG-machine getrokken door aandrijfrollen die normaal gevestigd zijn in de verticale, gebogen en horizontale rolsecties. Dit meervoudige aandrijfrolsysteem is ontworpen om druk-krachten in het oppervlak van de draad te produceren om de oppervlakte kwaliteit te verbeteren. Het doel is om de draad door de CG-machine te duwen, in tegenstelling tot het trekken van de draad met de geassocieerde trekkrachten die neigen om oppervlaktedefecten te veroorzaken. Bovendien verdeelt het gebruik van meerdere sets aandrijfrollen de vereiste trekkracht over de lengte van de gegoten draad en als resultaat vermindert het de schadelijke effecten van trekkrachten. De juiste plaatsing van aandrijfrollen kan ook nadelige buigings- en rechtzettingsvervormingen verminderen door een compenserende druk-kracht uit te oefenen (door aandrijfrollen voor een set buigrollen te plaatsen). In alle gevallen mag de druk uitgeoefend door de aandrijfrollen om de draad te grijpen niet excessief zijn. Excessieve druk kan de vorm van het profiel dat gegoten wordt vervormen.
Na het rechtzetten wordt de gegoten draad op roltafels naar de afsnijmachine vervoerd waar het profiel op de gewenste lengte geknipt wordt. Er zijn twee typen afsnijmachines namelijk (i) zuurstof-brandstof brander, en (ii) mechanische scharen. Zuurstof-brandstof branders worden doorgaans gebruikt voor grote profielen zoals platen en bloemen. Kleinere profielen zoals knopen worden ofwel door branders of door scharen geknipt. Het gegoten staalproduct wordt dan ofwel gegroepeerd of direct getransporteerd naar de walserijen of naar de koelbedden die voornamelijk van het loopbalktype zijn om de gegoten staalrechtte te handhaven.
De schematische weergave van het CG-proces en de fenomenen in de kokregio worden getoond in Fig. 1.
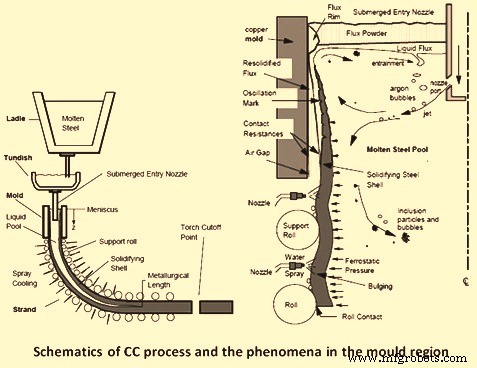
Fig 1 Schematische weergave van CG-proces en de fenomenen in de kokregio
Productieproces
- Expert Asfabricatie: Precisieprocessen & Custom Oplossingen
- Geavanceerde automatisering & modellering in continu staalgieten
- Premium continu gietmouldpoeders voor superieure staalproductie
- Het schaarproces meesteren: technieken & best practices
- Zandgieten Proces: Technieken, Stappen en Best Practices
- Essentiële stappen in het gietproces: 4 cruciale fasen uitgelegd
- Precisie roestvrij staal wasuitgieten: Geavanceerde productie van complexe delen
- Data-gedreven continue verbetering: operationele excellentie brandstoffen
- Shellvorming bij Gieten op Verloren Wasmodel: Gids voor Precisie en Kwaliteit
- Roestvrij Staal Gieten op Verloren Wasmodel: Precisie, Duurzaamheid en Industrie-toepassingen
- Het Gietproces: Van Oude Oorsprong tot Moderne Productie