



Basic Oxygen Furnace staalproductie: kernoperaties en inzichten
Staalproductieoperaties in de Basic Oxygen Furnace begrijpen
Staalproductieoperatie in de basic oxygen furnace (BOF) wordt soms ook basic oxygen steelmaking (BOS) genoemd. Dit is de meest krachtige en effectieve staalproductietechnologie ter wereld. Ongeveer 71% van het ruwstaal wordt door dit proces gemaakt. Het BOF-proces werd in Oostenrijk in de vroege jaren '50 ontwikkeld bij de twee Oostenrijkse staalwerken in Linz en Donawitz en heet daarom ook LD-staalproductie (eerste letters van de twee steden).
Er bestaan verschillende variaties op het BOF-proces. De belangrijkste zijn bovenblazen, onderblazen, en een combinatie van de twee bekend als gecombineerd blazen.
Het BOF-proces is autogeen, of zelfvoorzienend in energie, en converteert vloeibaar ijzer (hot metal) in staal door gebruik van gasvormige zuurstof (O₂) om de ongewenste onzuiverheden in hot metal (HM) te oxideren. De gebruikte O₂ moet van hoge zuiverheid zijn, meestal 99,5% minimum, anders kan het staal schadelijke stikstof (N₂) absorberen.
Grondstoffen en proces
De primaire grondstoffen voor de BOF zijn doorgaans HM (rond 80% of meer) uit de hoogoof en de resterende staalschroot. Deze worden in het BOF-vat geladen. O₂ wordt met supersonische snelheden in de BOF geblazen. Het oxideert de koolstof (C) en silicium (Si) in het HM, waardoor grote hoeveelheden warmte vrijkomen die de schroot smelten. Er zijn geringere energiebijdragen van de oxidatie van ijzer (Fe), mangaan (Mn), en fosfor (P). De flux die in dit proces gebruikt wordt, is primair gebrandkalk (met CaO-gehalte van meer dan 92%). Deze kalk wordt geproduceerd door het calcineren van kalksteen met lage silica (SiO₂) inhoud. De nabranding van koolstofmonoxide (CO) naarmate het de converter verlaat, overdraagt ook warmte terug aan het bad. Het product van de BOF is vloeibaar staal met een gespecificeerde chemische analyse bij een temperatuur van ongeveer 1650 °C.
De term 'basic' verwijst naar de vuurvaste uitkleding van de oven die gemaakt is van alkalische materialen (dolomiet en magnesiet). Vuurvaste uitkledingen moeten specifieke eigenschappen hebben om hoge temperaturen, de bijtende werking van de hoog geoxideerde en basische slagen, en slijtage tijdens laden en blazen te weerstaan. Basische slagen zijn vereist om P en zwavel (S) uit de vloeibare lading te verwijderen.
Het BOF-vat, ook converter genoemd, is simpelweg een vatvormige staalen dop met een vuurvaste uitkleding en ondersteund op een kantelmechanisme. De verhouding tussen de hoogte (H) en diameter (D) van de converter ligt in het bereik van 1,0 tot 1,3. De converterdop bestaat uit drie delen: (i) spherische bodem, (ii) cilinderende dop, en (iii) bovenste kegel. De converterdop is bevestigd aan een steunring uitgerust met trunnions. De steunring biedt een stabiele positie van de converter tijdens O₂-blazen. De converter kan in een verticaal vlak om zijn horizontale as van 360 graden op trunnions gedreven door electromotoren draaien en in elke positie worden vastgehouden. Deze rotatie (kantelen) is nodig voor diverse converteroperaties tijdens een hitte. Slechts 8% tot 12% van het convertervolume is gevuld met vloeibaar staal na een hitte. De baddiepte is ongeveer 1,2 m tot 1,9 m.
Capaciteit (hittetgrootte) van een BOF-converter varieert van 30 ton tot 400 ton, maar de meeste converters liggen in het bereik van 100-250 ton. Een BOF-staalsmelterij heeft normaal één tot drie converters. De tap-naar-tap tijd voor een BOF-hitte is rond 40-50 minuten, waarvan 50% de O₂-blaastijd is. Deze productiesnelheid maakte het proces compatibel met de continue gieting van vloeibaar staal, wat op zijn beurt een enorme positieve impact had op opbrengsten van ruwstaal naar het verzonden product, en op downstream gewalste staalkwaliteit.
Bovenblazende converter
De bovenblazende converter is uitgerust met de O₂-lans voor het blazen van O₂ in het bad. De lans is watergekoeld met een multi-gat (varierend van 3 tot 6) koperen (Cu) top. O₂-stroom is normaal in het bereik van ongeveer 6 tot 8 m³/min.t. De O₂-druk is meestal in het bereik van ongeveer 12 tot 16 atmosferen. (Zie link artikel zuurstofblaaslans en lanstoppen in converter staalproductie.)
Zesverdiepingen gebouwen zijn meestal nodig om de BOF-converters te huisvesten om de verhoogde legerings- en fluxbakken en de lange O₂-lansen die in de BOF-converter gelaten en getild worden, te accommoderen. Een typisch schematisch doorsnede van een converterwinkel is weergegeven in Fig 1.
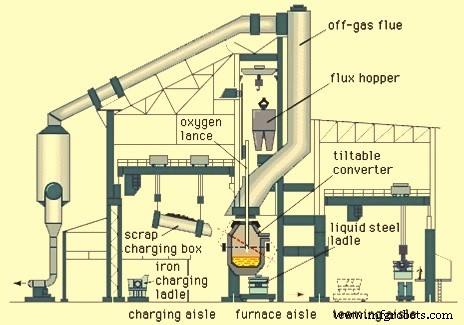
Fig 1 Typisch schematisch doorsnede van een converterwinkel
Hittecyclus
Vóór het begin van een hitte in de converter wordt het HM afgewogen, bemonsterd voor chemische analyse en temperatuur. Deze data, samen met graadspecificaties, wordt gebruikt om de hoeveelheid schroot, fluxes en O₂ te berekenen. Deze hoeveelheden hangen ook af van de niveaus van Si, C, etc., en temperatuur van het HM, aangezien de gegenereerde warmte door oxidatie van de onzuiverheden de vereisten van het brengen van schroot, fluxes en hot metal tot de vereiste temperatuur moet balanceren. In moderne staalsmelterijen bepalen computergeladen modellen de optimale verhoudingen van schroot en HM, fluxtoevoegingen, lanshoogte en zuurstofblaastijd, zodra de HM-temperatuur en chemische analyse bekend is.
Een hitte begint wanneer de converter ongeveer 45 graden naar de laadbaai gekanteld wordt en de voorgewogen schrootlading in de monding van de converter geladen wordt vanuit een schrootlaadbak met hulp van de schrootlaadkraan. Het HM wordt onmiddellijk direct op de schroot gegoten vanuit een overbrengingsladel door een HM-laadkraan. Rook en kish (grafietvlokken van het C-verzadigde hot metal) worden uit de convertermonding geëmiteerd en verzameld door het verontreinigingscontrolsysteem. Laden duurt normaal 2-3 minuten. Na laden wordt de converter naar de verticale positie geroteerd, de lans wordt verlaagd tot ongeveer 2,5 m tot 3,0 m boven de bodem van de converter. Door deze lans wordt O₂ in het ladingmengsel geblazen. De blaast O₂ op het ladingmengsel met hoge snelheid en reacties beginnen. Seconden later vindt ontbranding plaats wanneer de CO uit de reactie verbrandt tot koolstofdioxide (CO₂), wat een schitterende, luminieuze vlam aan de monding van de converter produceert. De hoeveelheid O₂ die gebruikt wordt, is ongeveer 55-60 m³ per ton ruwstaal geproduceerd. De hoogte van de lans boven het vloeibare metaal heeft een belangrijk effect op blaaskarakteristieken en op de analyse van het staal. De operatie begint met de lans in een hoge blaaspositie, ongeveer 3 m boven het metalniveau in de converter. Na enkele minuten, na toevoeging van de flux en voldoende slagsvorming, wordt de lans verlaagd naar de lage blaaspositie.
Na ontbranding worden afgewogen hoeveelheden gebrandkalk/dolomiet fluxes in de converter gedropt van overhead bakken. Soms wordt ook fluoriet in de converter gedropt. Dit zijn de fluxes die de slag vormen. Het is noodzakelijk vroeg in de blaas een vloeibare slag te vormen, die de functie heeft om vonkvorming te voorkomen, de uitwerping van metaal uit de converter door de impact van de O₂-straat. Om snelle slagsvorming te bevorderen, wordt gebrandkalk gebruikt. Als rauwe kalksteen gebruikt zou worden, zou de calcinatie ervan warmte uit het proces absorberen. Fluoriet wordt toegevoegd om de vloeibaarheid van de slag te bevorderen. Eventueel benodigd ijzererts (om temperatuur aan te passen) wordt dan met de rest van de fluxlading toegevoegd, terwijl het blazen voortduurt. De complexe fluxlading wordt binnen de eerste paar minuten van de blaas toegevoegd.
Als het blazen begint, wordt een oorverstorde schreeuw gehoord. Deze wordt snel gedempt naarmate silicium uit het HM geoxideerd wordt tot silica (SiO₂), wat reageert met de basische fluxes om een gasvormende gestoften slag te vormen die de lans omhult. Het gas is primair CO uit de C in het HM. De snelheid van gasontwikkeling is vele malen het volume van de converter en het is gebruikelijk om slag over de rand van de converter te zien sloppen, met name als de slag te viskeus is. Blazen duurt voor een vooraf bepaalde tijd gebaseerd op de metallische ladingschemie en de vloeibare staalspecificatie. Dit is typisch 15 tot 20 minuten, en de lans is doorgaans voorgeprogrammeerd om naar verschillende hoogtes te bewegen tijdens de blaasperiode. De lans wordt dan getild zodat de converter naar de laadbaai kan worden gekanteld voor bemonstering en temperatuurneming. Statische ladingsmodellen waarborgen echter geen consistente afkanteling op de gespecificeerde C en temperatuur omdat de HM-analyse en metallische ladingsgewichten niet precies bekend zijn. Verder, onder 0,2% C, vindt de hoogst exotherme oxidatie van Fe in variabele mate plaats samen met decarburisatie. De daling van de vlam aan de monding van de converter signaleert laag C, maar temperatuur bij afkanteling kan afwijken met plus/min 30 °C tot 50 °C.
Een staalmonster wordt door pneumatische buis naar het staaltestlaboratorium gestuurd. Ook de temperatuur van het vloeibare staal wordt gemeten met behulp van wegwerpthermokoppels. Op basis van de temperatuur en de analyse wordt besloten of verdere aanpassing nodig is. Koelmiddel kan toegevoegd worden om de temperatuur te verlagen tot de vereiste taptemperatuur, of er kan een korte herblaas van zuurstof zijn om de analyse te corrigeren of de temperatuur te verhogen, of beide. Wanneer de testen en temperatuurmettingen bevredigend zijn, wordt de converter naar de tappositie gekanteld. Kalksteen, schroot, ijzererts, sinter, en direct gereduceerd ijzer zijn alle potentiële koelmiddelen die aan een hitte toegevoegd kunnen worden die overgeblazen is en te heet is. De economie en hanteringsfaciliteiten dicteren de selectie in elke winkel.
Vroeger leidde herblaas of toevoeging van koelmiddelen tot toename in tap-naar-tap tijd. Maar tegenwoordig, met meer operationele ervaring, betere computermodellen, meer aandacht voor metallische invoerkwaliteit, en de beschikbaarheid van ladeloven voor temperatuuraanpassing, is afkantelingscontrole consistenter. In sommige staalsmelterijen biedt een sub-lans een temperatuur- en C-controle ongeveer twee minuten vóór het geplande einde van de blaas. Deze informatie stelt een in-loopcorrectie tijdens de laatste twee minuten en betere afkantelingsprestaties toe. Sub-lans stelt computerafweging van het eindpunt toe en een significante reductie in de tijd tussen einde van blaas en tappen. Echter, bediening van sub-lans is kostbaar, en de benodigde informatie is niet altijd beschikbaar door malfunctioneren van de sensoren.
Eenmaal de hitte klaar is voor tappen en de voorverwarmde staalgieetladel (STL) in de ladelwagen onder de oven gepositioneerd, wordt de converter naar de tapbaai gekanteld, en vloeibaar staal stroomt door de tapopening onder de drijvende slag, in de STL eronder. De tapopening bevindt zich aan één zijde in de bovenste kegelsectie van de converter. Normaal worden slagstopper gebruikt om slag in de STL te voorkomen terwijl de converter omgedraaid wordt. Er zijn verschillende typen slagstopper (ook wel slagdarts genoemd) beschikbaar. Slagstopper werken normaal in combinatie met visuele waarneming van de operator, die de dominante controleapparatuur blijft. Slag in de ladel leidt tot P-reversie, vertraagde desulfurisatie, en mogelijk staal met verminderde zuiverheid. Ladeladditieven zijn beschikbaar om het ijzeroxide (FeO) niveau in de slag te verlagen, maar niets kan gedaan worden om het fosfor te veranderen.
Na tappen van staal in de STL, en de converter wordt omgekeerd voor het tappen van de resterende slag in de slagpot. Dan wordt de converter teruggebracht in de upright-positie. Voor sommige hitten wordt de residuele slag met N₂ geblazen om de vat- en trunniongebieden van het vat te bekleden. Dit proces heet slag splashing (zie link artikel slag splashing techniek in converteroperatie). Nabij het einde van een campagne, kan gieten met vuurvaste materialen in hoge slijtagegebieden ook nodig zijn. Eenmaal converteronderhoud voltooid, is de converter klaar om de lading voor de volgende hitte te ontvangen.
Gecombineerd blazen
In het geval van gecombineerd blazen wordt een inert gas geïnjiceerd door poreuze propen of tuyères in de bodem van de converter. Bodeminjectie bevordert menging en geeft verbeterde opbrengst door verminderde slopping. (Slopping treedt op wanneer slag en staal uit de converter uitgestoten worden tijdens O₂-blazen). (Zie link artikel gecombineerd blaasproces in converter staalproductie.)
Energie en chemie
Het BOF-proces gebruikt geen additionele brandstof. De oxidatie van HM-onzuiverheden (C, Si, Mn, en P) levert de warmte. Oxidatie van het vloeibare metaal en de vorming van de slag is een gecompliceerd proces dat in meerdere stadia verloopt en gelijktijdig op de grenzen tussen verschillende fasen (gas-metaal, gas-slag, slag-metaal) plaatsvindt. De chemie van staalproductie in BOF wordt in een apart artikel behandeld. (Zie link artikel chemie van staalproductie door basic oxygen furnace.)
De meeste oxiden worden door de slag geabsorbeerd. Gasvormige producten CO en CO₂ worden naar de atmosfeer overgebracht en door het afvoersysteem verwijderd. Het oxidatieve potentieel van de atmosfeer wordt gekarakteriseerd door de nabrandingsratio, gedefinieerd als CO₂/(CO₂+CO).
Het BOF-proces heeft beperkte capaciteit voor desulfurisatie aangezien de slag gevormd in de BOF oxidiserend is (niet reducerend) daarom is de maximum waarde van de distributiecoëfficiënt van zwavel in het proces ongeveer 10, wat bereikt kan worden in slagen met hoge concentraties calciumoxide (CaO).
In BOF-staalproductie is een hoge CaO/SiO₂-verhouding (normaal 3 en hoger) in de slag wenselijk. Een duimregel is dat kalktoevoeging 6 keer het gewicht van Si geladen moet zijn. De MgO-toevoeging is afhankelijk van de eindtaptemperatuur en is normaal ontworpen om ongeveer 8% tot 10% van het eind slagewicht te zijn bij een taptemperatuur van ongeveer 1650 °C. Dit verzadigt de slag met MgO, wat chemische erosie van de MgO-gebaseerde converteruitkleding reduceert. (Zie link artikel refractaire uitkleding.)
Ferrolegeringen worden van overhead bakken in de STL geladen. De gangbare legeringen zijn ferromangaan, silicomangaan, en ferrosilicium.
Basische vuurvaste uitkledingen worden gebruikt voor de uitkleding van de converters. Magnesia-koolstof vuurvaste uitkleding is de meest gebruikte vuurvaste uitkleding voor de converters. (Zie link artikel vuurvaste uitkleding van een basic oxygen furnace.)
Milieukwesties
Het BOF-proces ontwikkelt een dichte bruine rook van ijzeroxide in het afvalgas. Milieukwesties bij BOF-winkels omvatten het volgende:
- Vergemakkelijking en verwijdering van verontreinigingen in het hete en vuile primaire afgas van de converter
- Secundaire emissies geassocieerd met laden en tappen van de converter
- Controle van emissies van ancillaire operaties zoals HM-overbrenging, en desulfurisatie etc.
- Hergebruik en/of afvoering van verzamelde oxidedestoffen of slibben
- Bestemming van converterslag en convertermuck.
De meeste BOF primaire gashanteringssystemen zijn ontworpen op het principe van onderdrukte verbrandingssystemen waar gassen in een onverbrande toestand gehanteerd worden en gereinigd in electrostatische precipitatoren of natte gasscrubbersystemen om de gassen van de stoffen te reinigen die dan als vaste stoffen of slib verzameld worden terwijl het schone gas naar de atmosfeer door een schoorsteen of verzameld in een gashouder passeert. Het gas heeft een redelijk goede calorische waarde (1700-2000 kcal/m³) en wordt als brandstof in de staalfabriek gebruikt. Onderdrukte verbrandingssystemen bieden potentieel voor energieherwinning. (Zie link artikel basic oxygen furnace gas herwinning en reinigingssysteem.)
Secundaire vluchtige emissies geassocieerd met laden en tappen van de BOF-converter, of emissies die de hoofdkap ontwijken tijdens zuurstofblazen, kunnen gevangen worden door afvoersystemen dienend lokale kappen of hoge dakkapen gelegen in de binderwerken van de winkel of beide. Typisch wordt een stofverzamelaar, of bag house, gebruikt voor de verzameling van deze vluchtige emissies. Op dezelfde manier worden ancillaire operaties zoals HM-overbrengstations, en desulfurisatie etc. meestal bediend door lokale kapystemen uitgehaust naar stoffilters.
Het deeltjesmateriaal gevangen in het primaire systeem, of in de vorm van slib van natte scrubbers of droog stof van precipitatoren, moet verwerkt worden vóór hercycling. Slib van natte scrubbers vereist een extra droogstap. BOF-stof of slib is geen opgegeven gevaarlijk afval. Het kan gerecycled worden naar de hoogoof of sinterfabriek na briketteren of pelletiseren.
BOF-slagen worden vaak gerecycled door de sinterfabriek en hoogoof vanwege het hoge kalkgehalte. BOF-slagen worden ook gebruikt als spoorwegballast.
Productieproces
- Optimalisatie van refraktaire voering voor maximale beschikbaarheid in basische zuurstofovens
- Magnesiumoxide: sleutel tot verlenging BOF-voering levensduur en corrosiereductie
- Opverwarmingsovens: Typen, Functies en Industriële Toepassingen
- Efficiënt Gasherwinning- en Reinigingssysteem voor Basiszuurstofovens
- De Chemie Achter Basic Oxygen Furnace Staalproductie
- Geoptimaliseerde Refractairen voor Basische Zuurstofoven: Verlenging Voering Levensduur & Productiviteit
- Pelletproductie onder de loep: operaties in een pelletfabrik
- Sinteren onder de loep: hoe sinterfabriekoperaties de ijzerproductie vormgeven
- Precisie gaataanmaak operaties in CNC-bewerking
- Toolstaal gedemystificeerd: samenstelling, productie en industriële toepassingen
- Basiszuurstof-Staalproductie: Hoe 's Wereldsleidende Staalproces Werkt