



Pelletproductie onder de loep: operaties in een pelletfabrik
Pellets en pelletfabrikoperaties begrijpen
Pelletiseren is een agglomeratieproces dat zeer fijnkorrelig ijzererts omzet in ballen van een bepaalde diameter (normaal 8 mm tot 20 mm), ook wel pellets genoemd. Deze pellets zijn geschikt voor hoogovens en directe reductieprocessen. Pelletiseren verschilt van sinteren doordat een groene ongebakken pellet of bal wordt gevormd en vervolgens gehard door verwarmen.
IJzerertspellets kunnen gemaakt worden uit beneficieerde of run-of-mine ijzerertsfijnen. Mager ijzererts wordt normaal geüpgraded tot een hoger ijzergehalte door beneficatie. Dit proces genereert ijzerertsfilterkoek die gepelletiseerd moet worden zodat het gebruikt kan worden in een ijzerproductieproces. Ook tijdens de verwerking van hooggradige ijzererts die geen beneficatie nodig hebben, kunnen gegenereerde fijne fracties gepelletiseerd en gebruikt worden in plaats van gestort te worden.
Pelletfabrieken kunnen gelegen zijn bij mijnen, nabij havens of gekoppeld aan staalwerken. Uitgerust met geavanceerde milieutechnologie zijn ze vrijwel emissievrij, zonder vaste of vloeibare residuen.
Geschiedenis van pelletisatie
De geschiedenis van pellets begon in 1912 toen A.G. Andersson, een Zweed, een pelletiseringsmethode uitvond. Het commerciële gebruik van pellets begon echter in de VS na de Tweede Wereldoorlog. Verschillende studies werden in de VS uitgevoerd met als doel de enorme reserves van taconiet (een laaggradig ijzererts) in het gebied rond de Grote Meren te ontwikkelen. Het verrijkingsproces van taconieterts omvatte het malen van de ert om gangue te verwijderen en het ijzererts te upgraden (een ertbeneficatieproces). Het resulterende hooggradige ert is in de vorm van fijn deeltjes, zo klein als 0,1 mm of minder, die niet geschikt zijn voor sinteren. Dit probleem leidde tot de ontwikkeling van het pelletiseringsproces.
In 1943 vonden dr. Davis, professor aan de Universiteit van Minnesota, Mines Experiment Station, en zijn medewerkers een methode voor het verwerken van taconiet met laaggradig ijzererts. Hun uitvinding toonde aan dat het mogelijk was om fijn magnetietconcentraat in een balletrommel te balletjes of te pelletiseren en dat, als de balletjes bij voldoende hoge temperatuur (meestal onder het punt van beginnende smelting) gebakken werden, een harde, geïndureerde pellet gemaakt kon worden die goed aangepast was voor gebruik in de hoogoof. Ondanks de onbetwiste voordelen van sinter op de hoogoofprestaties, ontwikkelde zich een intense belangstelling voor het pelletiseringsproces vanwege de uitstekende prestaties die staalwerken haalden in uitgebreide operaties met pellets als het belangrijkste ijzerhoudende materiaal in de hoogoofbelasting.
Pelletiseringsfabrieken zullen een belangrijke rol spelen in een tijdperk waarin de wereldwijde reserve van hooggradig lump-erts krimpt. De fabrieken bevorderen het concentreren van laaggradige ijzererts in geüpgradede pellets, die in de komende jaren steeds vaker door hoogovens en directe reductieovens zullen worden gebruikt.
IJzerertspellets
IJzerertspellets kunnen zuur of basisch zijn. Zure pellets worden ook DRI-graded (direct gereduceerd ijzer) pellets genoemd, terwijl basische pellets ook bekend zijn als BF-graded of fluxed pellets.
- DRI-graded pellets - Basiciteit van deze pellets is meestal minder dan 0,1. De gebakken pelletsterkte is tot een zekere graad te danken aan de hematietbruggen van polykristallijne structuur. Deze pellets hebben normaal een groot volume open poriën. Het reductiegas penetreert snel door deze poriën naar de pelletkern en valt de structuur op veel plaatsen tegelijk aan. Dit resulteert in een vroege structurele verandering die begint bij lage temperaturen over het hele pelletvolume.
- BF-graded pellets - Basiciteit van deze pellets is groter dan 0,1 en kan variëren. Basiciteit van normale basische pellets varieert van 0,1 tot 0,6 en hebben een laag CaO-percentage. Tijdens het bakken van deze pellets vormt een glazen slagfase bestaande uit SiO₂, CaO en Fe₂O₃ van varierende percentages. Door verhoogde fluxtoevoeging ontstaat slagsvorming en daardoor treedt tot een zekere mate slagsbinding met ijzerertskristallen op. Hoogbasiciteitspels hebben een basiciteitsniveau groter dan 0,6. Deze pellets bevatten een hoger CaO-gehalte. Deze pellets hebben niet alleen een glazen fase bestaande voornamelijk uit SiO₂, CaO en Fe₂O₃, maar ook calciumferrieten (CaO·Fe₂O₃). Tijdens het bakken van deze pellets bevordert de beschikbaarheid van CaO de kristalgroei van hematiet aanzienlijk. Deze pellets hebben normaal een hoge mechanische sterkte na het bakken. Fluxed pellets vertonen goede sterkte, verbeterde reduceerbaarheid, zwelling en zachtwording/smeltkarakteristieken. Vanwege deze eigenschappen presteren deze pellets beter in de hoogoof.
Kwaliteit van de pellets wordt beïnvloed door de aard van de ert of het concentraat, geassocieerde gangue, type en hoeveelheid toegevoegde fluxes. Deze factoren resulteren in variatie van de fysico-chemische eigenschappen van de coexisterende fasen en hun verdeling tijdens de pelletinduratie. Daarom worden de eigenschappen van de pellets grotendeels bepaald door de vorm en mate van binding bereikt tussen de ertdeeltjes en de stabiliteit van deze bindingsfasen tijdens reductie van ijzeroxiden. Omdat de vorming van fasen en microstructuur tijdens induratie afhangt van het type en de hoeveelheid toegevoegde fluxes, is er een effect van fluxerende middelen in termen van CaO/SiO₂-verhouding en MgO-gehalte op de pelletkwaliteit.
Mineralogisch omvatten pellets essentieel hematiet (oorspronkelijk overlevende) deeltjes van ijzererts, kristallijne silica (kwarts, cristobaliet en tridymiet) en forsteriet (Mg₂SiO₄). De primaire variatie in pelletmineralogie zit in de verhouding van ganguefasen in het product. Deze zullen variëren afhankelijk van het pelletvoermateriaal en het type en de hoeveelheid additieven zoals kalksteen, dolomiet, olijfsteen en bentoniet.
De sterkte van ijzerertspellets is belangrijk om degradatie door breuk en slijtage tijdens hantering en transport, en in de hoogoof te minimaliseren. Sterke binding in pellets wordt toegeschreven aan korrelgroei door de begleidende oxidatie van magnetiet tot hematiet, of herkristallisatie van hematiet. Hoewel slagsbinding meer snelle versterking bij iets lagere baktemperaturen kan bevorderen, wordt de pelletsterkte normaal verminderd, met name de weerstand tegen thermische schok. Pelletsterkte wordt meest bepaald door compressie- en tumble-tests. Compressiesterktes van individuele pellets hangen af van de mineralogische samenstelling en fysieke eigenschappen van het concentraat, de gebruikte additieven, de balletjesmethode, pelletgrootte, baktechniek en temperatuur, en testprocedure. De compressiesterktes van commercieel acceptabele pellets liggen meestal in het bereik van 200 tot 350 kg voor pellets in de grootte 9 mm tot 18 mm. In de tumble-test worden 11,4 kg van +6 mm pellets gedraaid voor 200 omwentelingen met 25 toer/min in een trommeltrommel (ASTM E279-65T) en daarna gescreend. Een bevredigend commercieel pellet mag na tumble-testen niet meer dan ongeveer 5% van min 0,6 mm (min 28 mesh) fijn bevatten, en 94% of meer van plus 6 mm grootte. Een minimum aan gebroken pellets tussen 6 mm en 0,6 mm is ook wenselijk. Andere belangrijke eigenschappen van pellets voor hoogoofvoeding zijn reduceerbaarheid, porositeit en bulkdichtheid. Met sommige concentraten kunnen deze binnen bepaalde grenzen gevarieerd worden.
Pelletiseringsproces
Een pelletiseringsfabriek heeft normaal vier processtappen: (i) ontvangst van grondstoffen, (ii) prebehandeling, (iii) balletjesvorming, en (iv) induratie en afkoeling. Deze stappen worden hieronder beschreven.
Ontvangst van grondstoffen
De locatie van een pelletiseringsfabriek beïnvloedt de ontvangstmethode van grondstoffen zoals ijzererts, additieven en bindmiddelen. Veel pelletfabrieken liggen bij ijzermijnen, omdat deze geïnstalleerd zijn om de op die mijnen beneficieerde ijzererts te pelletiseren. Dergelijke fabrieken ontvangen het ijzererts per spoor en/of slurry-pijpleidingen. Veel andere pelletfabrieken zijn geïnstalleerd weg van de ijzermijnen. Deze fabrieken zijn onafhankelijk van ijzermijnen en ontvangen ijzererts meestal per spoor; sommige via langeafstand slurry-pijpleidingen. Bij pelletfabrieken in havens die afhankelijk zijn van geïmporteerd ijzererts, omvat de ontvangstmethode transport in een toegewijde schip, lossen aan een kaj en opslaan in een terrein. Ijzererts wordt voor dergelijke fabrieken meestal in bulk verzonden voor maximale economie.
Prebehandelingsproces
In het prebehandelingsproces wordt het ijzererts gemalen tot fijne fracties met de voor de daaropvolgende balletjesvorming vereiste groottes. De prebehandeling omvat concentreren, ontwateren, malen, drogen en pre-vernatten. Over het algemeen worden laaggradige ijzererts gemalen tot fijne fracties voor het verrijken van de ertkwaliteit, voor het verwijderen van gangue met zwavel en fosfor, en voor het controleren van de korrelgrootte. Bij magnetieterts worden magnetische scheiders gebruikt voor upgradering en gangueverwijdering. Aan de andere kant worden bij hematieterts deze operaties uitgevoerd door zwaartebeneficatie, flottatie, en/of natte hoge-intensiteit magnetische scheiders. De malingmethoden kunnen ruwweg gecategoriseerd worden volgens drie aspecten:
- Droog malen of nat malen
- Gesloten kringloop malen of open kringloop malen
- Malen in één trap of malen in meerdere traps
Deze methoden worden in combinatie gebruikt afhankelijk van de typen en kenmerken van de ijzererts en de mengverhouding, evenals rekening houdend met economische factoren. Natte malingssystemen hebben ontwateringseenheden met een dikmaker en filter nodig, terwijl droge malingssystemen pre-vernattingsunits vereisen. Pre-vernatten is meestal geassocieerd met droog malen. Pre-vernatten omvat toevoeging van een adequate hoeveelheid water homogene in het droog-gemalen materiaal om pre-vernat materiaal geschikt voor balletjesvorming te prepareren. Dit is een proces voor het aanpassen van de kenmerken van het materiaal die de pelletkwaliteit significant beïnvloeden. Soms wordt de chemische samenstelling van de productpellets in dit proces ook aangepast om hoogwaardige pellets te produceren.
Bindmiddelen, zoals bentoniet, klei, gehydrateerde kalk of een organisch bindmiddel, worden doorgaans gebruikt om de natte sterkte van groene balletjes tot acceptabelere niveaus voor hantering te verhogen. Bentonietverbruik met een snelheid van 6,3–10 kg per ton voer is een significante kostenelement en voegt silica toe aan het eindproduct.
Toevoeging van kalk en/of dolomiet aan de ert past de pellets aan om de doelchemische samenstelling te bereiken.
Aanzienlijke inspanningen zijn geleverd voor de reductie van het bentonietgebruik en de ontwikkeling van goedkopere substituten. De balletjesvorming en sterkte van groene balletjes worden beïnvloed door de additieven en door het vochtgehalte en de deeltjesgrootteverdeling van de concentraten. Optimaal vochtgehalte voor goede balletjesvorming ligt meestal in het bereik van 9% tot 12%. Het lijkt erop dat balletjeskarakteristieken relatief onafhankelijk zijn van de chemische samenstelling van een concentraat, maar sterk beïnvloed worden door de fysieke eigenschappen. Bijvoorbeeld, speculaire hematieten zijn moeilijker te balletjes dan magnetietconcentraten vanwege de plaatachtige structuur van de speculaire hematietdeeltjes. In elk geval wordt bevredigende pelletvorming meestal bereikt door malen tot ongeveer 80% tot 90% min 43 micrometer (min 325 mesh). Normaal moet elk materiaal dat voor pelletiseren in aanmerking komt, ten minste 70% min 43 micrometer (min 325 mesh) bevatten en een specifiek oppervlak (Blaine) groter dan 1200 cm²/gram hebben voor juiste balletjeskarakteristieken.
Balletjesvormingsproces
In dit proces produceert balletjesvormingsapparatuur groene balletjes uit het pre-vernatte materiaal uit het vorige proces. De balletrommel en de schijfpelletizer zijn de meest gebruikte apparaten voor het vormen van groene balletjes. Beide eenheden gebruiken centrifugaalkracht om de fijn materialen in sferoïden te vormen.
De groene balletjes geproduceerd door een trommel zijn niet uniform in diameter. Een aanzienlijk deel van de afvoer (ongeveer 70%) is kleiner dan de doelenmaat en wordt na screenen meestal terug naar de trommel gestuurd. Het is moeilijk de trommeloperatie aan te passen voor varierende grondstofcondities. De operatie is echter stabiel voor uniforme grondstofcondities (chemische samenstelling, deeltjesgrootte, vocht, etc.).
Vergeleken met de balletrommel heeft de schijfpelletizer de voordelen van lichter gewicht en grotere aanpasbaarheid. Het inherente ontwerp gemiddelt de effecten van instantane fluctuaties in de voer, wat de trommel niet kan. De schijfpelletizer klassificeert groene balletjes zelf, wat de hoeveelheid terug te sturen pellets vermindert. De classificerende actie van de schijf bevordert afgifte van balletjes met meer uniforme grootte, wat het screenen van het product vereenvoudigt. De operatie van de schijfpelletizer kan gemakkelijk aangepast worden voor varierende grondstofcondities door de omwenteling, hellingshoek en diepte van de schijf te veranderen. Echter, de capaciteit van de schijven is laag en schijven vereisen doorgaans nauwere controle dan trommels.
Beste controle van balletjesgrootte wordt bereikt wanneer het balletjesvormingsapparaat in gesloten kringloop met een scherm is om ondermaat materiaal te verwijderen en te recyclen. Zowel de val- als compressiesterkte van groene pellets zijn belangrijk.
Induratieproces
Het bakken van pellets vestigt de binding van hematietdeeltjes bij een verhoogde temperatuur van 1250 °C tot 1350 °C in oxidiserende condities. Slag met een laag smeltpunt kan in de pellets vormen tijdens deze bakstap, als de grondstof fluxed gangue bevat of als kalksteen wordt toegevoegd. In deze gevallen kan het product een intermediaire structuur hebben met zowel hematietbinding als slagsbinding. Het bakproces wordt gekenmerkt door proces temperaturen lager dan die vereist voor sinteren, wat deels smelten en sinteren van fijn ert gemengd met cokesbries vereist, een brandstof die verbrandingswarmte genereert.
Drie systemen worden normaal gebruikt voor de induratie van pellets: (i) verticale schachtovensysteem, (ii) recht rooster of reizend roostersysteem, en (iii) rooster-kiln-koeler systeem. Elk systeem is commercieel gebruikt om acceptabele kwaliteit pellets te maken, dus kapitaal- en exploitatiekostfactoren zijn meestal beslissend bij de keuze.
Oxidatie van magnetiet tot hematiet tijdens pelletiseren levert een significant aandeel, ongeveer 100 Mcal per ton, van de warmtebehoefte in alle systemen. Voor pelletiseren van hematieten is het gebruik van cokesbries (of een koolstofbron) in het pelletvoermengsel een gangbare praktijk geworden om de additionele indureringsenergie te leveren die normaal door magnetietoxidatie wordt geleverd.
Verticaal schachtovensysteem is de meest traditionele faciliteit. Echter, verticale schachtovens zijn niet zo veelvoorkomend als de reizende rooster- of rooster-kiln systemen. Er zijn verschillende variaties in schachtovenontwerp, maar de meest voorkomende is het Erie-type, weergegeven in Fig. 1. Groene balletjes worden bovenaan ingeladen en dalen door de oven met een snelheid van 25 tot 40 mm per minuut counterstroom tot de stroom van hete gassen. Ongeveer 25% van de totale lucht treedt de oven binnen via de hete gasinlaat bij temperaturen van 1280 °C tot 1300 °C. Pellets in deze zone bereiken temperaturen van 1315 °C of hoger omdat exotherme warmte vrijkomt wanneer magnetiet oxideert tot hematiet, wat de temperatuur verhoogt. De overige 75% van de ovenlucht treedt binnen via de koelluchtinlaat. Pellets lopen af bij ongeveer 370 °C, en de topgastemperatuur is rond 200 °C. Typische ovenkapaciteiten zijn 1000 tot 2000 ton per dag.
Schachtovens zijn energie-efficiënter dan de reizende rooster- of rooster-kiln systemen. De schachtoven is goed geschikt voor pelletiseren van magnetiet, maar niet voor hematietische of limonitische ertmaterialen. Nadelen van schachtovens zijn lage eenheidsproductiviteit en moeilijkheid om uniforme temperatuur in de verbrandingszone te handhaven. Hotspots kunnen ontstaan waardoor pellets samen smelten tot grote massa's, wat afvoervoorvallen veroorzaakt. Het is ook erg moeilijk om fluxed pellets in een schachtoven te produceren. Typisch schematisch diagram van verticaal schachtoven- en rooster-kiln systemen is weergegeven in Fig 1.
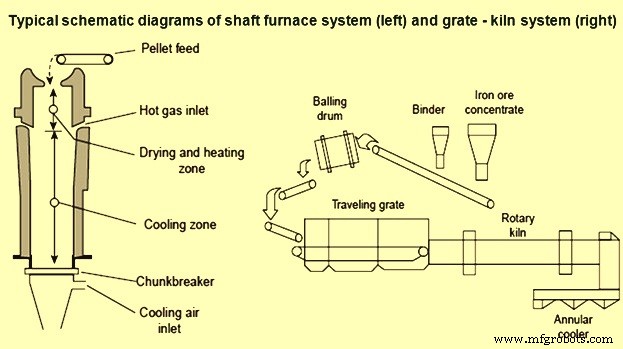
Fig 1 Typisch schematisch diagram van verticaal schachtoven- en rooster-kiln systemen
Recht roostersysteem duikte kort na de schachtovens op in de industrie. Het is essentieel een modificatie van het sinterproces. De groene balletjes worden continu op het rooster gevoerd om een beddiepte van ongeveer 300 mm tot 400 mm te geven en worden gedroogd in de eerste paar windboxen door opwaartse lucht herwonnen uit de bakzone, gevolgd door neerwaartse droging met herwonnen lucht van de koeler. Deze rangschikking van hete luchtstromen beperkt pelletschade door condensatie van vocht in het bed. Na droging worden de pellets voorverhit door neerwaartse lucht uit de koelzone. Bakken gebeurt neerwaarts in de verbrandingszone door verbranding van brandstofolie of aardgas met hete lucht uit de koelzone. De koelzone volgt de verbrandingszone en gebruikt opwaartse verse lucht.
Het reizende roostersysteem voor het produceren van pellets bestaat uit een enkele eenheid die een statische laag pellets beweegt. Het systeem heeft een eenvoudige structuur voor drogen, voorverhitten, bakken en afkoelen van pellets. Vanwege de relatieve gemakkelijkheid van bediening, samen met gemakkelijke opschaling, wordt het systeem door veel fabrieken gebruikt.
Brandstofverbruik in het reizende roostersysteem is ongeveer 85-140 Mcal per ton pellets geproduceerd uit magnetiet en tot 240 Mcal per ton bij pelletiseren van hematiet. Het systeem biedt goede temperatuurcontrole in de bakzone. Pelletconsistentie door het hele bed kan bereikt worden door het recirculeren van enkele gebakken pellets om hearth- en zijkantlagen op het rooster te vormen. De grote roostermachines zijn 4 m breed en kunnen meer dan 3 miljoen ton pellets per jaar produceren. Circulaire roostermachines zijn ook ontworpen en in operatie. Een typisch schematisch diagram van het recht roostersysteem is weergegeven in Fig 2.
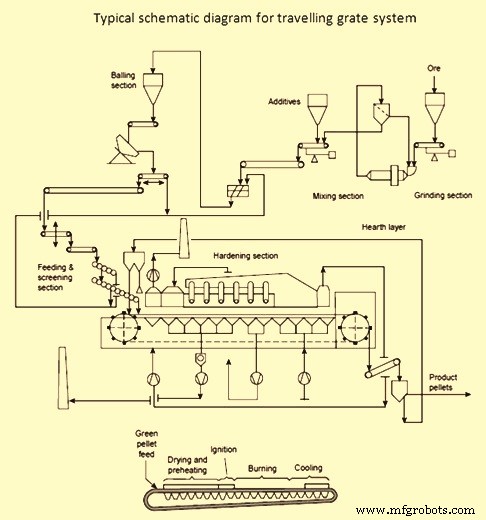
Fig 2 Typisch schematisch diagram van recht roostersysteem
Het rooster-kiln systeem afgebeeld in Fig 1 bestaat uit een reizend rooster voor het drogen en voorverhitten van de pellets tot ongeveer 1040 °C, een rotatieve kiln voor het uniform verwarmen van de doorvoer tot de eindinduratietemperatuur van 1315 °C, en een annulaire koeler voor het afkoelen van het product en warmteherwinning. Warmte voor bakken wordt geleverd door een centrale olie, gas, steenkool of afvalhoutbrander aan het afvoereind van de kiln. Heet gassen geproduceerd in de kiln worden gebruikt voor neerwaartse voorverhitting van de pellets. Hete lucht van de koeler wordt gebruikt om de verbranding in de kiln te ondersteunen en wordt ook herwonnen naar het reizende rooster voor drogen en temperen voorverhit.
Het rooster-kiln systeem biedt uitstekende temperatuurcontrole in alle stadia van het proces en produceert een consistent uniforme kwaliteit pellet. Brandstofverbruik is 75 Mcal tot 100 Mcal per ton standaardpellets bij gebruik van magnetieterts, en tot 170 Mcal per ton standaardpellets bij hematietvoeder. Deze brandstofverbruikscijfers stijgen met 60 Mcal per ton bij productie van fluxed pellets. Stroomverbruik, van balletjesvorming tot pelletuitlading, is ongeveer 23 kWh per ton.
Het rooster-kiln systeem is gemakkelijk te controleren, en de productpellets hebben een uniforme kwaliteit. Het kan ook tot een redelijke mate opgeschaald worden. Rooster-kiln systemen kunnen ontworpen worden voor productiecapaciteiten tot 6 miljoen ton per jaar per lijn. Deze systemen worden door veel fabrieken gebruikt.
Pelletiseringsprocessen worden constant verbeterd. De productie van zelf-fluxerende pellets is een voorbeeld van een innovatie die op commerciële schaal geaccepteerd is en heeft geleid tot grote vooruitgang in hoogoofprestaties. Andere artikelen over pellets en pelletiseringsproces zijn beschikbaar via de volgende links:
Productieproces
- Excellentie Vieren: Reliable Plant's Eerste-Jaar Awards en Mijlpalen
- Toolstaal gedemystificeerd: samenstelling, productie en industriële toepassingen
- Grijze Gietijzer Ontmaskerd: Eigenschappen, Gradën, en Industriële Toepassingen
- Alles over gesmeed ijzer: Eigenschappen, toepassingen en geschiedenis
- Varkensijzer: Sleuteleigenschappen, samenstelling en industriële toepassingen
- IJzererts smelten uitgelegd: Proces, principes en productie
- Schroef vs. Bout: Belangrijkste Verschillen, Typen en Toepassingen
- Installatieonderhoud Beheersen: Bewezen Praktijken voor Betrouwbare Energieproductie
- Bewerking Onder de Loep: Processen, Gereedschappen en Toepassingen
- Band vs. Bandloze Banden: Belangrijkste Verschillen Uitgelegd
- Twee-Taks Diesel & Benzinemotoren Beheersen: Belangrijkste Verschillen met Vier-Taks Modellen