



Productie van Tinplaat en Tin-vrij Staal: Hoogwaardige Gecoate Staalbladen
Productie van Tinplaat en Tin-vrij Staal
Tin-coating is het proces van dun coaten van staalbladen met tin (Sn), en het resulterende product heet tinplaat. Het wordt meest gebruikt om roest te voorkomen. Het staalblad waarop de tin-coating wordt aangebracht heet zwart plaat. Wanneer chroom (Cr) en chroomoxiden gebruikt worden voor coating in plaats van tin, heet het gecoate blad tin-vrij staal.
Tin-vrij staal wordt geproduceerd door het aanbrengen van elektrolytische chroomzuurbehandeling op staalbladen. Op tin-vrij staal worden soms polyethyleen tereftalaat (PET) of polypropyleen films gelamineerd om de verf- en reinigingsprocessen te elimineren bij het gebruik van tin-vrij staal.
Geschiedenis
De tinplaatindustrie is gevestigd op de uitvinding van het proces van het bewaren van gesteriliseerd voedsel voor lange periodes door Nicolas Appert in 1810. Het Appert-proces werd aangepast aan de bewaring van voedsel in tinplaat containers door John Hall in 1812 in Londen. In de 1820er jaren werden geblikte voedingsmiddelen wijdverkocht in VK en Frankrijk, en in 1839 werden voedingsmiddelen in de VS in blik gezet.
Vanaf de 1880er jaren heeft een reeks technische innovaties de tinplaatindustrie getransformeerd. Deze omvatten de vervanging van gesmeed ijzer door staal zwart plaat rond 1880, de ontwikkeling van continue koude reductie in 1927 die warm pak walsen elimineerde, de invoering van continue elektrolytische tinning op kleine schaal in Duitsland in 1934 en op commerciële schaal in de VS in 1937 die het warm dip proces verving, de uitvinding van dubbele koude reductie in 1960, en de uitvinding van tin-vrij staal in de vroege 1960er jaren in Japan en de VS.
Momenteel zijn er twee processen voor het tinnen van de zwarte platen namelijk (i) warm dip proces en (ii) elektrolytisch proces.
Warm Dip Tinning Proces
Warm dip proces was de eerste moderne techniek van het fabriceren van tinplaat. Het bestaat uit het warm dopen van individuele bladen staal in een bad van gesmolten tin. Dit proces is inmiddels in veel landen gestaakt en staat voor slechts een heel klein percentage van de wereldwijde tinplaatproductie.
Warmbandwalserijen produceren geen staalband geschikt voor tinning. Daarom wordt de dikte van de warmgewalste band verminderd in de koudwalserijen zodat zwarte platen geschikt voor tinning geproduceerd worden.
Tinplaat gemaakt door warm dip tin plateringsproces bestaat uit koudwalsen van zwarte platen, zuur beizen voor verwijdering van eventuele schil, aanlaten om eventuele verwerkingsverharding te verwijderen, en dan coaten met een dunne laag tin. Oorspronkelijk werd dit gedaan door het produceren van individuele of kleine pakketten platen, wat bekend werd als het pakketwalserijproces. In de late 1920er jaren begonnen strookwalserijen pakketwalserijen te vervangen, omdat ze de zwarte platen in grotere hoeveelheden en economischer konden produceren.
De tinningset bestaat uit ten minste één pot gesmolten tin, met een zinkchloride (ZnCl2) flux erbovenop, en een vetpot. De flux droogt de plaat en bereidt het voor voor de tin om te hechten. Als een tweede tinpot wordt gebruikt, de waspot, bevat het tin bij een lagere temperatuur. Dit wordt gevolgd door de vetpot, die olie en een tinningsmachine bevat. De tinningsmachine heeft twee kleine rollen die samen veerbelast zijn zodat wanneer de getinde plaat wordt ingevoegd, de rollen eventuele overtollige tin afknijpen. De veren op de tinningsmachine kunnen ingesteld worden op verschillende krachten om verschillende diktes van tin te geven. Ten slotte wordt de olie afgemaakt met fijn meel en afgestoofd.
Het bovenstaande proces van produceren van warm dip tin platen was in gebruik gedurende de 20e eeuw. Het proces groeide enigszins in complexiteit met de tijd, omdat geleidelijk ontdekt werd dat de inclusie van additionele procedures noodzakelijk was om de kwaliteit te verbeteren.
Elektrolytisch Tinning Proces
Tinplaten worden nu meestal geproduceerd door het elektrolytisch tinnen van een staalbasis in een continu proces.
- Continue elektrolytische tinning werd ontwikkeld in de jaren 1930 en 1940 in een poging om de hoeveelheid tin per eenheid oppervlakte te reduceren, alsook om te profiteren van de grote lengtes van band (rollen) die gewalst worden in de warmbandwalserij en koudwalserij.
- De eerste elektrolytische tinninglijnen begonnen te opereren in Duitsland in 1934 en op commerciële schaal in VS in 1937. Tin tekorten tijdens de Tweede Wereldoorlog stimuleerden een grote schaal opkomst van electrotinning, wat snel de dominante fabricagetechniek van tinplaat werd.
Enkele van de factoren die het elektrolytische tinningproces het voordeel gaven boven het warm dip tinningproces zijn:
- Hoge snelheid continu proces tegenover lage snelheid blad voor blad proces van warm dip tinning.
- Eenvoudige en nauwkeurige controle van de coatingdikte over een wijd bereik tegenover de vergelijkbaar hoge minimum coatingdikte verkrijgbaar door warm dip tinning proces, wat niet nodig is voor de meeste eindtoepassingen.
- Mogelijkheid om tinplaat te produceren met een verschillende coatingmassa aan elke kant om te voldoen aan de verschillende corrosiecondities die bestaan binnen en buiten een tinplaat blik of container.
- Functionele en visuele consistentie van het verkregen product.
De volgorde van operaties die plaatsvindt in een elektrolytische tinplaatlijn, met snelheden tot 10 meter per seconde, is als volgt:
- Opladen van de rol – De zwarte plaat rol wordt geplaatst op een ontrolmandriel en ingevoerd in de instapsectie van de tinplaatlijn. Het kopereinde van de nieuwe rol wordt dan gelast aan het staarteinde van de voorgaande rol om de faciliteit continu te laten draaien. Lusten torens accumuleren een lengte materiaal die gevarieerd wordt om het lassen van twee rollen mogelijk te maken zonder de operatie in de verwerkingssectie te stoppen.
- Zijkanten trimmen – De zwarte plaat strook wordt aan de zijkanten getrimd tot de finale breedte. Het schroot wordt automatisch geperst, verwijderd en gerecycled in de staalsmeltoven.
- Reinigen en beizen – De strook wordt vervolgens elektrolytisch gereinigd, gebeizd en gespoeld door door een serie tanks te lopen om te garanderen dat het oppervlak van de zwarte plaat strook schoon en geschikt is om de elektro-afzetting van tin te accepteren.
- Elektroplateren – De strook passeert door tanks die tin anoden aan beide kanten van de strook en in elektrolyt bevatten. Tin lost zich van de anode op en wordt getransporteerd door het elektrolyt om af te zetten op de strook. De hoeveelheid tin die op de strook afzet wordt bepaald door de hoeveelheid elektriciteitsstroom die vloeit tussen de anode en de strook. Om differentiele coatings te produceren, worden verschillende stroominstellingen gebruikt voor elk van de anodebanken. De matte as-geplaatste tinplaat wordt soms aangeduid als matte afwerking.
- Smelttoren – In deze smelttoren vindt het proces van tin herstroom plaats terwijl de elektrolytisch gecoate tinplaat door de toren passeert. In de smelttoren sectie wordt de temperatuur van de strook verhoogd door weerstands- of inductieverhitting tot net boven het smeltpunt van tin (231,9 °C) en de strook wordt onmiddellijk gekweeld met koud water. De tin begint te smelten en herstroomt uniform over de strook. Het product krijgt nu de meer typische heldere of glanzende oppervlakteverschijning. In geval een matte (ongesmolten) tin afwerking nodig is, wordt de smelttoren uitgezet. Wanneer differentieel gecoate tinplaat geproduceerd wordt, wordt normaal een identificatiemerk aan weerszijden van de strook net voor het smelten geplaatst.
- Chemische behandeling – Een natriumdichromaat oplossing wordt vervolgens aangebracht op de elektrolytisch gecoate tinplaat om een lichte beschermende chroomoxidefilm te creëren. Dit passiveringsproces beschermt het oppervlak van de tinplaat tegen de vorming van tin-oxiden, wat de lakbaarheid vermindert. Twee veelgebruikte chemische behandelingen voor elektrolytische tinplaat zijn natriumdichromaat dip (SDCD) en kathodisch natriumdichromaat (CDC). Bij SDCD is er een matige weerstand tegen tin-oxidevorming met beperkte opslagstabiliteit en wordt gebruikt waar een hoog gepassiveerd tinoppervlak niet vereist is of nadelig is voor het eindgebruik. Natriumdichromaat dip heeft als doel niet meer dan 1,6 milligram chroom/m² oppervlak te overschrijden. Bij CDC, met de toevoeging van een kathodische elektriciteitsstroom, wordt een hoog gepassiveerd oppervlak tegen de vorming van tin-oxide geboden. Kathodisch natriumdichromaat behandeling heeft normaal een doel van 5,4 milligram chroom/m² oppervlak.
- Oliën – Een zeer dunne film olie wordt vervolgens elektrostatisch aangebracht op de afgeronde tinplaat. De olie wordt aangebracht om krabben van het tinoppervlak tijdens transport en afhandeling te minimaliseren. De primaire functie van oliën is niet roestvorming te verhinderen zoals bij ongecoate producten. De olie die aangebracht wordt op elektrolytisch gecoate tinplaat is normaal acetyl tributyl citraat (ATBC). De olie wordt uniform aan beide kanten aangebracht.
- Oprollen – De afgeronde elektrolytisch gecoate tinplaat strook wordt ten slotte weer opgerold aan het uiteinde van de elektrolytische tin plateringslijn op een opneemmandriel met een standaard binnendiameter.
- Kwaliteitsinspectie – Het gehele proces wordt automatisch en handmatig gemonitord om te garanderen dat de gecoate tinplaat voldoet aan specificaties en aan de verwachtingen van de klanten.
Tin-vrij Staal
In het geval van tin-vrij staal, bieden chroom en chroomoxide coatings superieure lakhechting en goede opslaeigenschappen. Deze coatings zijn mengsels van chroommetaal en chroomoxiden. In tegenstelling tot tinplaat met zijn veelvoud aan coatinggewichten, wordt normaal slechts een enkele gestandaardiseerde chroom gecoate product geproduceerd. De productie van tin-vrij staal volgt dezelfde verwerkingsvolgorde als tijdens de productie van elektrolytische tinplaat. De coatinglijnen zijn mechanisch vergelijkbaar. Tijdens het elektrolytische afzettingsproces worden chroom en chroomoxide afgesteld. De metaalchroomcoating op elk oppervlak toegepast is rond 55,0 mg/m² oppervlak. De oxidefilm varieert van 7 tot 22,0 mg/m², maar is over het algemeen aan de lagere kant van dit bereik.
In tegenstelling tot tin, kunnen de chroomlagen niet herstroomd worden. Daarom heeft een coatinglijn toegewijd aan tin-vrij staal coating geen smelttorens zoals gebruikt op de elektrolytische tin coatinglijn om de tin in een heldere toestand te laten herstroomen.
Het product wordt ook elektrostatisch geolierd voordat het de coatinglijn verlaat. Historisch wordt boterstearine olie (BSO) hiervoor gebruikt. Deze olie is ontwikkeld voor zijn smering om krabben te voorkomen. In sommige gevallen is opgemerkt dat acetyl tributyl citraat (ATBC) olie zoals gebruikt op elektrolytische tinplaat meer compatibel is met sommige specifieke lak- en verfsystemen. ATBC wordt in deze gevallen bevorzugd ten koste van de grotere smering van de BSO.
Een typische elektrolytische tinplaat coatinglijn is getoond in Afb. 1.
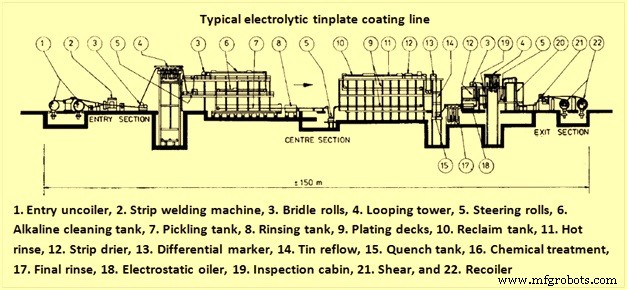
Afbeelding 1: Typische elektrolytische tinplaat coatinglijn
Tinplaat en Tin-vrij Staal Producten
Tinplaat en tin-vrij staal producten worden geproduceerd met bepaalde gestandaardiseerde productkenmerken, inclusief terminologie, samenstelling, mechanische eigenschappen, oppervlakteafwerking, en coatinggewichten etc. Tinplaat en tin-vrije producten worden beschreven in de artikelen wiens links zijn:
https://www.ispatguru.com/tinplate/, en https://www.ispatguru.com/tin-free-steel/.
Productieproces
- Inslagdeeltjes in staal: oorzaken, typen en beheersing in secundaire staalbereiding
- Geavanceerde automatisering & modellering in continu staalgieten
- Levenscyclusanalyse van staal: duurzame industriële groei stimuleren
- CAS-OB-proces: geavanceerde secundaire staalproductie met argon- en zuurstofbehandeling
- Staalwalsen: Precisieproductieproces Uitgelegd
- Expertproductie van hoogwaardige naadloze buizen
- Optimalisatie van Energie-efficiëntie in IJzer- & Staalproductie
- CLU Proces voor Roestvrij Staal: Efficiënte Koolstofverwijdering & Legering
- Automatisering in staalproductie: Efficiëntie en duurzaamheid verbeteren
- Staaldraad & staaf trekken: Precisie metaalbewerkingsproces uitgelegd
- Staal Warmtebehandeling: Verharden, Aanlassen, Normaliseren voor Duurzame Messers