



Expertproductie van hoogwaardige naadloze buizen
Buizen zijn ofwel naadloos ofwel gelast. De productieprocessen voor naadloze buizen werden ontwikkeld aan het einde van de negentiende eeuw. Ondanks veel eerdere tests, proeven en technologieën, wordt de uitvinding van het kruisrolpiercingproces door de gebroeders Mannesmann aan het einde van de jaren 1880 algemeen beschouwd als de start van de industriële productie van naadloze buizen op grote schaal. In het kruisrolpiercingproces waren de rolassen parallel aan de stokas gerangschikt, maar onder een hoek tot het stokvlak. Met de rollen die in dezelfde richting draaiden, produceerde deze indeling een helicale doorgang voor de stok door de rolspaat. Bovendien was de uittredsnelheid ongeveer een factor 10 langzamer dan de omtreksnelheid van de rollen.
Door het introduceren van een piercingsmandriel gerangschikt in de rolspaat, konden solide ronde materialen worden gepierct om een holle schil in de walswarmte te produceren door de werking van de kruisrollen. Het was echter nog niet mogelijk om buizen van normale wanddiktes in bruikbare lengtes te produceren met alleen het kruispiercingproces. Pas na de ontwikkeling en introductie van een tweede vormgevingsproces, de zogenaamde 'pilgerwalsproces' (weer door de gebroeders Mannesmann), werd het mogelijk en economisch haalbaar om naadloze staalbuizen te produceren. Het pilgerproces was ook een ongewone en innovatieve technologie: de dikwandige holle schil werd uitgezogen tot de afmetingen van de eindbuis door de discontinue smeedactie van de pilgerrollen (of matrices) op een mandriel binnenin de holle schil.
Op dit moment worden naadloze buizen vervaardigd uit ronde blokken, die door het midden worden gepierct om een holle schil te vormen, en vervolgens gewalst of geëxtrudeerd en getrokken tot de juiste afmetingen. Het naadloze buizenproductieproces bestaat uit de volgende hoofdfasen:
- Vorming van een holle buisschil in de piercing- of extrusie-operatie
- Uitrekking van de holle buisschil door reductie van diameter en wanddikte
- Vorming van de eindbuis in het warm- of koudwalsproces
Omdat het productieproces geen lassing omvat, wordt naadloze buis als sterker en betrouwbaarder beschouwd. Naadloze buis wordt beschouwd als druk beter te weerstaan dan andere buizensoorten.
Na verloop van octrooi- en eigendomsrechten werden de diverse parallele ontwikkelingen die initieel werden nagegaan, minder duidelijk en hun individuele vormgevingsfasen samengevoegd tot nieuwe processen. Tegenwoordig zijn de productieprocessen van naadloze buizen ontwikkeld tot het niveau waar deze processen moderne state-of-the-art hoogpresterende processen zijn geworden. Afhankelijk van de buisgrootte, productmix en de beschikbaarheid van het startmateriaal, zijn de volgende naadloze buizenfabrieken gebouwd:
- Het continue mandrielwalsproces en het duwbankproces in het groottebereik van ongeveer 21 mm tot 178 mm buitendiameter
- De multi-stand plug mill met gecontroleerde (begrensde drijvende mandrielstaaf) en het plug mill proces in het groottebereik van ongeveer 140 mm tot 406 mm buitendiameter
- Het kruisrolpiercing- en pilgerwalsproces in het groottebereik van ongeveer 250 mm tot 660 mm buitendiameter
Verder zijn er nieuwe processen ontwikkeld zoals de kruisrolpiercingmolenafgeleiden in de vorm van de Assel- en Diescher-processen, of het buizextrusieproces afgeleid van de Ehrhardt-pers. Een typisch naadloos proces is weergegeven in Figuur 1.
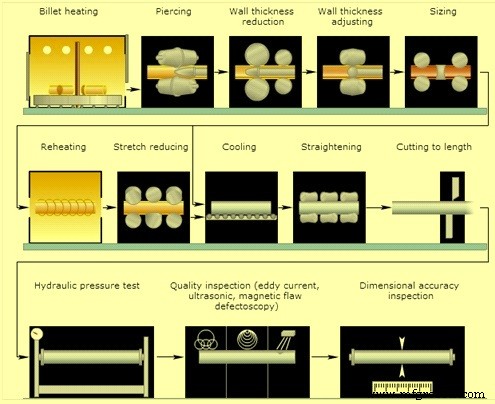
Figuur 1 Typisch naadloos buizenwalsproces
Piercing- en pilgerproces
In dit proces worden invoerrondingen verwarmd in een roterende hearth-oven tot een temperatuur in het bereik van 1250 tot 1300 °C. Uit de oven worden de rondingen ontlast door hoogdrukwaterstralen en toegevoerd aan de kruisrolpiercingmolen waar ze worden gepierct om een dikwandige holle schil te produceren. In dit proces wordt het materiaal uitgezogen tot tussen 1,5 en 2 keer en het doorsnedevlak vermindert tussen 33% en 50%. De piercingmolen heeft twee speciaal gevormde werkrollen die in dezelfde draairichting worden aangedreven. De assen zijn onder een hoek van ongeveer 3° tot 6° ten opzichte van het horizontale stokvlak geneigd. De rolspaat wordt doorgaans gesloten door een niet-aangedreven ondersteuningsrol bovenaan en een ondersteuningsschoen onderaan. Een piercingspunt die fungeert als intern gereedschap bevindt zich in het centrum van de rolspaat en wordt in positie gehouden door een externe duwblok via een mandriel.
De dikwandige holle schil na de kruisrolpiercing-operatie wordt verder uitgewaaid in de pilgerstand om de eindbuis te produceren. De utrekkingsratio tijdens het pilgerproces ligt tussen 5 en 10, en gaat gepaard met een reductie in doorsnede van ongeveer 80% tot 90%. De pilgerstand heeft twee rollen (soms matrices genoemd vanwege hun smeedactie) met een getapte pas om hun omtrek. De rollen draaien tegen de richting van de materiaalstroom. De werkpas omvat tussen 200° en 220° van de rolomtrek en bestaat uit de getapte instroom, een gelijkmatige, cilindrische polijspas die overgaat in een grotere vrijheid voor het loslaten van het werkstuk. Het pilgerproces is een stapsgewijs wals- en smeedproces met zijn terugkerende achterwaartse en voorwaartse beweging.
Na voltooiing van het pilgerproces wordt de eindbuis van de mandriel afgetrokken. Het onbewerkte deel van de holle schil, bekend als pilgerkop, wordt afgezaagd door een warme zaag. De buis wordt vervolgens in een afwerk- of reduceringsmolen gevoerd na herverhitting in een oven. De afwerkmolens produceren een nauwkeurige buitendiameter en verbeteren de concentriciteit van de buis. Het bestaat meestal uit drie stands met twee-hoge of drie-hoge rolindelingen. De werkrollen vormen een gesloten pas, met (in multi-stand configuraties) elke standpas verspringend onder een hoek ten opzichte van de vorige pas.
In de reducerings- of strekkingsreduceringsmolen wordt de buitendiameter van de buis aanzienlijk verminderd, waarbij de wanddikte in het proces licht toeneemt of afneemt. Afhankelijk van de productmix hebben molens 5 tot 28 stands.
Na de laatste vormgevingsoperatie worden de eindbuizen afgekoeld tot omgevingstemperatuur op een koelbed en na dimensiecontrole overgebracht naar de afwerkingsafdeling waar processen als bewerking van buizeinden, richten en hydraulische tests worden uitgevoerd.
Zware pilgermolens worden gebruikt bij grote diameter buizen waar het invoermateriaal meestal een polygonale blok is. Deze blok na verhitting in een roterende hearth-oven wordt initieel in een ronde matrice op een meestal verticale piercingpers geïnsereerd. Het solide blok wordt door een cylindrische stamp van ongeveer de helft van de diameter van de matrice gepierct, om een holle schil met een gesloten bodem te produceren. De volgende operatie bestaat uit reductie van de wanddikte vergezeld van een kleine mate van utrekking in een kruisrolmolen. Tijdens dit proces wordt de gesloten eind gepierct. De holle schil wordt vervolgens uitgezogen in de pilgermolens gevolgd door de afwerkoperatie in een afwerkmolen.
Plugwalsproces
Het plugwalsproces wordt gebruikt voor het walsen van naadloze buizen in het diameterbereik van ongeveer 60 tot 406 mm met wanddiktes van ongeveer 3 mm tot 40 mm en buislengtes variërend tussen 12 m en 16 m. In deze molen wordt piercing gedaan in een kruisrolpiercingmolen om een dunwandige holle schil te produceren die wordt uitgezogen tot tussen 3 en 4,5 keer de oorspronkelijke lengte, overeenkomend met een vervormingsgraad van 65% tot 75%. De kruisrolpiercingmolen heeft twee aangedreven werkrollen met een biconische pas. De assen van de rollen zijn parallel aan de stok en geneigd ten opzichte van de horizontale tussen 6° en 12°. De speling tussen de werkrollen wordt uitgebreid geregeld door een boven- en ondersteuningschoen. Deze steuningschoenen dragen bij aan het utrekkingsproces door te fungeren als stationaire rollen, waardoor productie van een dunwandige holle schil mogelijk is. De stok volgt een helicale lijn tijdens de doorpassage door de rolspaat, waardoor de piercingsmandriel, als intern gereedschap, het materiaal effectiever kan verplaatsen. Vanwege de relatief grote hellingshoek van de rollen en hogere walsnelheden, is de uittredsnelheid van de stok aanzienlijk sneller. Dit is noodzakelijk vanwege de cyclusduur van de downstream plugstrand. Bij grote buisdiameters is er een tweede piercingmolen (ook verlengmolen genoemd) voor de plugstand. Recente zware plugmolens hebben slechts één kegelpiercing-eenheid met werkrollen met een biconisch ontwerp. Zij zijn elk onder een hoek van ongeveer 30° tot de holle stokas en geneigd rond 10° tot 12° ten opzichte van de horizontale. De rolspaat wordt gesloten door middel van twee zijschijven die ook aangedreven zijn.
Het vormgevingsproces van de holle schil tot de eindbuis vindt plaats in de downstream plugstand met ongeveer twee-voudige utrekking (50% doorsnedereductie), met normaal twee walspasses. In de plugstand zijn de twee cilindrische werkrollen gemonteerd die voorzien zijn van ongeveer cirkelvormige nopen, en ook de twee apart aangedreven stripperrollen. Een plug, gelokaliseerd in het centrum van de rolpas, wordt in positie gehouden door een mandriel ondersteund door een duwblok gelegen downstream van de walsstand. De resulterende ringvormige speling tussen de rollen en plug komt overeen met de eindwanddikte van de buis.
Continue walsproces
Na onttrekking van de mandrielstaf worden de gewalste buizen herverhit voordat ze worden verwerkt in een afwerkmolen of een spanningreducerings- of 'stretch' molen. De stretchmolen, die in constructie vergelijkbaar is met de continue walsmolen, bestaat uit twaalf twee-hoge rolstands. Spanningreduceren is uniek in dat zonder het gebruik van een ondersteunende mandriel de wanddikte wordt verminderd terwijl de diameter wordt gereduceerd. De spanningskrachten waaraan de buis tussen de rolstands wordt blootgesteld, zijn niet alleen effectief in het verminderen van de wanddikte van de buis, maar de diameterreductie die in elke stand wordt uitgevoerd, kan verdrievoudigd worden ten opzichte van conventionele praktijk.
Reducerings- en afwerkproces wordt gebruikt bij kleine diameter buizen. Aangezien het niet economisch is om buizen van kleine diameter te piercen, walsen en op te rollen, vereist de productie van warmgeëindigde buizen kleiner dan ongeveer 75 mm in diameter een reducerings- en afwerkproces waarvoor een speciale machine wordt ingezet. Deze machine is vergelijkbaar met een continue walsmolen. Het bestaat uit 8 tot 16 stands van twee-hoge genopte rollen van ongeveer 305 mm in diameter.
Voor afmetingen van ongeveer 140 mm en groter, is de afwerking bedoeld om een uniforme grootte en rondheid over de hele lengte van de buis te garanderen. Het afwerkproces is dan simpelweg het doorlaten van de buis door twee of drie stands van afwerkrollen, de nopen van welk iets kleiner zijn dan de opgerolde buis. In sommige gevallen is herverhitting nodig.
In sommige gevallen worden de walsmolen en het oprollen van de conventionele processen vervangen door een continue walsmolen, bijvoorbeeld met negen in serie individueel aangedreven stands van twee-hoge genopte rollen. Na het piercen van een blok door een conventionele piercingmolen, wordt een gesmeerde mandriel, aanzienlijk langer dan de gepiercte schil, geïnsereerd en passeren beide de walsmolen.
Het continue mandrielwalsproces heeft een indeling in tandem van diverse walspasses in een reeks walsstands om een walslijn te vormen. Dit molentype trekt de holle schil, gepierct in de piercingmolen, uit over een drijvende mandrielstaaf die fungeert als intern gereedschap om de eindbuis te produceren. In recente tijden gebruikt de walsprraktijk in molens van dit type gecontroleerde in plaats van vrij drijvende mandrielstaven. Het voordeel van deze procesvariant ligt in het feit dat aanzienlijk kortere en minder mandrielstaven nodig zijn. Deze versie van het continue mandrielwalsproces wordt ook aangeduid als simpelweg de MPM (multi-stand pijpmolen).
De multi-stand pijpmolen (MPM) maakt deel uit van een efficiënt naadloos buizen warmwalsproces vanaf de warm gepiercte schil. De molen bestaat meestal uit 8 stands van twee genopte rollen geneigd 90° van de ene stand ten opzichte van de andere. Het materiaal wordt gemonteerd op een gekoelde en gesmeerde mandriel en geduwd naar de eerste stand waar het walsen begint. De mandriel loopt door de MPM met constante snelheid. De buis wordt vervolgens geknipt, gekalibreerd, behandeld en gecontroleerd voordat deze wordt geleverd.
Met het proces kan de maximale utrekking worden verkregen. De lengte van de geproduceerde buis kan tot 30 meter bedragen. De excentriciteit kan minder dan 10% zijn.
In het geval van continue walsproces tot de onttrekking van de mandrielstaf, daalt de buistemperatuur tot ongeveer 500 °C. De buis wordt herverhit tot 950 tot 980 °C en vervolgens verder gewalst in de strekkingsreduceringsmolen. Strekkingsreduceringsmolens kunnen tussen 24 en 28 stands of meer bevatten, allemaal in een nauwe in-line formatie gerangschikt. Elke stand heeft een eigen variabele aandrijving en is uitgerust met drie rollen van de kleinst mogelijke diameter. De drie rollen vormen samen een pas die verspringend en progressiever kleiner is van stand tot stand.
In deze molen wordt geen intern gereedschap gebruikt en de omtreksnelheid van de rollen neemt continu toe van de instroom tot het uiteinde van de walstrein.
Er zijn diverse andere processen voor naadloos buizenwalsen. Deze processen omvatten het duwbankproces, pierce-and-draw proces, buizextrusieproces en kruiswalsprocessen. Kruiswalsprocessen omvatten het Assel-walsproces en het Diescher-walsproces. Naast naadloze buizen worden er ook buizen geproduceerd door koudvormen, kouddraaien en koudpilgeren.
Productieproces
- FINEX-proces: Geavanceerde vloeibare ijzerproductie met ijzererts-fijnen & non-coking kool
- Productie van Tinplaat en Tin-vrij Staal: Hoogwaardige Gecoate Staalbladen
- CNC-freesmachine productie: precisie engineering & kwaliteitsborging
- Van prototypes naar productie: Het productieproces meesteren
- Van Prototypen naar Productie: Uw Weg van CAD naar de Markt Stroomlijnen
- Pijplegging: het essentiële proces voor het installeren en verbinden van pijpleidingen
- Pijpverbindingen (Pipe Unions) Begrijpen: Definitie, Gebruik En Voordelen
- Wolfram-Nikkel-Ijzer Legering Productie: Van Poedermengsel tot Finale Sintering
- Expert gids voor naadloze roestvrij staal buis fabricatie
- Verschil Tussen Pijpen en Buizen: Belangrijke Verschillen Uitgelegd
- Badger Sheet Metal Works: Expert Procesbuis Fabricatie & Strategische Routeplanning