



Geoptimaliseerde spleetwalztechnieken voor efficiënte staafproductie
Spleetwalzen voor staafproductie
In koopmansstavenwalzwerken met conventioneel walzen worden ronden en wapeningsstaven (beiden normaal 'staven' genoemd) geproduceerd uit blokken die gerold worden in een reeks passes door een multistand walzwerk. Elke stand heeft twee walsen, genut op omtrek voor gewenste pasvorm. Dwarsdoorsnede blok wordt geleidelijk verkleind en gevormd in reeks passes tot eindvorm en -afmeting.
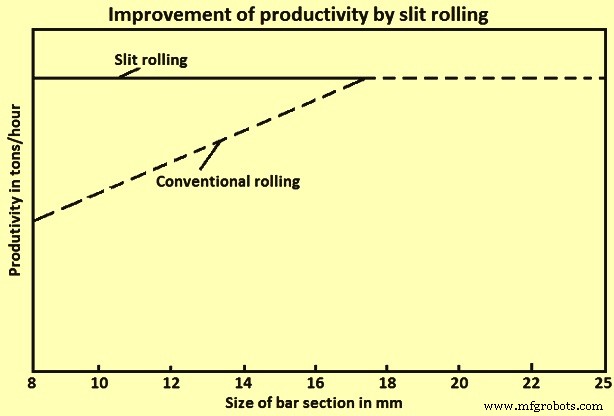
Bij walzen staven in koopmansstavenwalzwerk is productiviteit kleinere diameters normaal lager dan grotere diameters. Om productiviteit bij kleine diameters op hoog niveau te brengen, is een van de meest significante ontwikkelingen recent jaren: spleetwalzen (slit rolling). Figuur 1 toont productiviteitsverbetering. Spleetwalztechnologie combineert speciaal pasontwerp met toegewezen geleidingsequipment om binnenkomende blok te vormen en longitudinaal te scheiden in twee of meer individuele strengen, die verder gerold worden tot eindafmetingen. In principe wordt blok op dezelfde manier gerold als conventioneel tot intermediair walzwerk. Daar, na acceptabele sectie, start spleetoperatie.
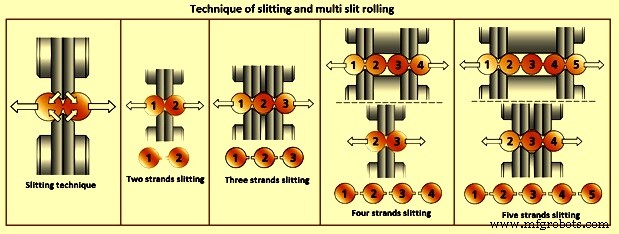
Spleetwalzen = meest economisch walzproces voor hoge productiesnelheden ook bij kleine stafafmetingen en significante kostenreductie. Proces levert productie van twee, drie, vier of zelfs vijf staven uit één blok. Spleetproces gebruikt speciale passes en geleidingen om binnenkomend materiaal voor te bereiden, vorm te geven en longitudinaal te scheiden in individuele strengen, verder gerold tot eindafmetingen. Ook 'multi slit rolling' (MSR) genoemd. Proces: twee of meer staven simultaan uit één blok. Vergeleken met conventioneel eendraads continu walzen: MSR vermindert aantal passes. Vaak toegepast bij walzen geribbelde wapeningsstaven. Figuur 2 toont spleettechniek en spleeting in 2, 3, 4, 5 strengen.
Pasontwerp bij spleetwalzen
Pasontwerp bij staafwalzen met longitudinaal spleten baseert op toepassing speciale vormgevende passes (zgn. cutting-in passes) in finale fase walzproces. In deze passes ondergaat walzmateriaal vervormingen aanzienlijk afwijkend van conventionele rek-/vormpasses. Walzen in multi-strand passes kan op bestaande walzwerken zonder grote investeringen of speciale apparatuur. Toelaat aanzienlijke capaciteitsverhoging walzwerk.
Scheidingspas in spleetwalzen bestaat uit twee of meer hoofddelen, samengehouden door kleine stroken materiaal. Tijdens spleiden/scheiden worden delen verdeeld in aparte staven van valse ronde vorm. Ook tijdens spleetoperatie hebben verdeelde staven kleine vin of vinnen aan linker/rechter/both zijden van gespleten ronde voorraad (Figuur 2). Tijdens transformatie naar ovaalvorm worden vinnen uitgerekt. Ingerolde vin op eindproduct heeft diepte geaccepteerd door normen.
Historische ontwikkeling
- 1910: methode om draden uit zachte metalen vellen te produceren → algemeen concept longitudinaal delen metaalstuk in individuele secties. Niet geschikt voor staal (hardeheid, hoge wals temperaturen).
- 1934: methode voor walzen metaalsecties in veelvouden van twee of meer, allemaal tegelijk uit blok. Scheiding in finale pas door walsen gerangschikt om dunne web vertical te scheren. Problemen: verschillende trekspanningen binnen-/buitensecties, hoge slijtage dure snijwalsen, snelheidsdifferentiëlen.
- 1980: voorgestelde methode voor spleten blokken gerold tot dubbele/driedradige staven. Geoctrooierd, maar beperkt tot drie strengen.
Multi spleetwalzproces
Spleetwalzproces verschilt van conventioneel continu walzen door gebruik speciale walspasses en geleidingen om binnenkomend blok voor te bereiden, vorm te geven en longitudinaal te scheiden in twee of meer individuele strengen voor verdere walsing tot eindafmeting. In principe bereikt door:
- Blok conventioneel reduceren via ruw- en intermediaire walsstanden tot acceptabele sectie voor eerste speciale vormpas bij vormstand.
- Precieze geleiding walzmateriaal naar vormstand waar het gereduceerd en gevormd wordt tot symmetrische 'vormsectie' (normaal 'dog bone' vorm).
- Nauwkeurige geleiding en controle dog bone door scheidingsstand, waar walzmateriaal gereduceerd en gevormd tot 'spleetpas', ontworpen voor eenvoudige scheiding in twee gelijke secties valse ronde vorm.
- Speciale geleiding aan leverzijde scheidingsstand zorgt voor schone spleeting en levert nu meerdere strengen gelijke secties aan hun respectieve afwerklijnen.
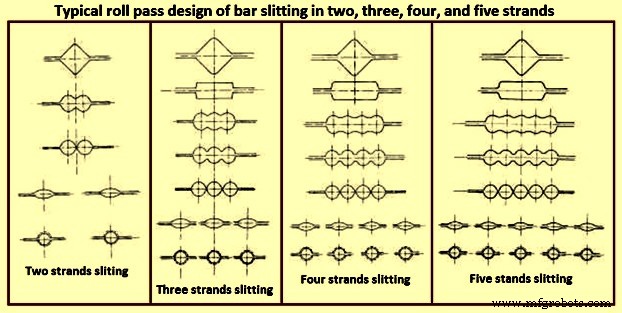
Typisch pasontwerp staafspleten voor 2, 3, 4, 5 strengen in Figuur 3.
Bij MSR-proces vereist pasontwerp speciale aandacht. Pasontwerp (Figuur 4) baseert op speciale vormpasses (cutting-in passes of spleetpasses) in finale fase. Walzen in spleetpasses = grote betekenis. Vervormingen verschillen aanzienlijk van conventionele rek-/vormpasses. Belangrijkste kwestie: vormbepaling groeven: dog bone pas en spleetpas. Overige passes voor/na spleten: meestal standaard rekpasses typisch voor ronde walzen in koopmansstavenwalzwerk. Eerste vormpas (dog bone) gekenmerkt door symmetrische 'messen' grote hoogte. Essentie: precieze deling vierkant/rechthoekig/ronde/ovale vorm in twee gelijke delen. Precies invoeren staaf in pas en vasthouden juiste positie = toepassing passend walzvoorraad geleidingssysteem. Leidingssysteem cruciaal: oneffenheden (asymmetrische spleeting) niet te corrigeren in latere passes → afkeur.
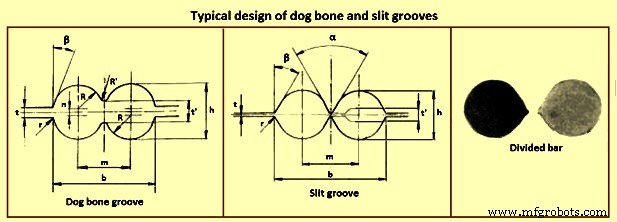
Spleetpas = finale pas die staaf in twee strengen deelt. In as van pas: zeer hoge, smalle messen, minimale afstand. Materiaal verlatend walsen = twee bijna perfect gelijke delen verbonden door smalle, dunne web (max 1 mm dikte). Strengen gescheiden en verder gerold tot eindafmetingen.
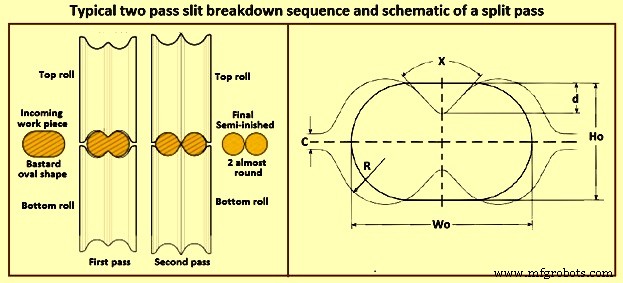
Typisch spleet-afbraakvolgorde in twee passes (Figuur 5). Eerste pas: aanpassen binnenkomend werkstukvorm (normaal bastaard ovaal) tot 8-vormig (dog bone) halffabrikat. Figuur 5 toont ook schematisch splitpas. Walsen betrokken bij eerste en tweede pass hebben redelijk gelijke groeven: dubbele ronde vorm met centrale uitsteeksels die progressieve scheiding werkstuk produceren. Hellingshoek uitsteeksel 'X' in Figuur 5 bij walsen eerste pas doorgaans veel groter dan tweede pas om stijfheid te verhogen. Walsen twee passes hebben verschillende doelen. Eerste pas: uitsteeksel oefent wals-indentatie-effect op werkstuk (diepe walscoinering). Tweede pas: zijranden uitsteeksel (in plaats van piek) gebruikt voor scheiding werkstuk in ontwikkelende ronde staven. Sleutelontwerpparameters spleetpas in Figuur 5. Spleetpas verschilt significant van gangbare konkave kalibers voor draadwalzen. Spleetwalsen gekenmerkt door uitsteeksel (neus) → gemengde konkief-convex configuratie.
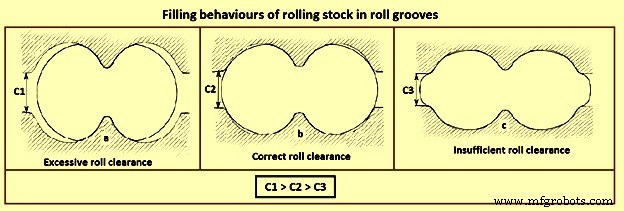
Doel spleet-afbraakvolgorde = parallelle scheiding → maximale walsafstand zodanig dat groefhoogte bijna gelijk aan hoogte binnenkomend werkstuk. Alleen lichte aanpassingen walsafstand ter compensatie ontwerpfouten (Figuur 6). Onjuist spleetpas-ontwerp of ongeschikte walsafstand → effecten op eindwerkstuk. Figuur 6a: excessieve walsafstand C1 (groef te groot) → gerolde staafproduct beïnvloed door excessieve afwijking circulariteit voor latere passes. Figuur 6c: excessief lage walsafstand C3 (groef te klein) → excessieve groevulling, laterale graten op werkstuk, plotselinge toename walscheidingskracht, mogelijke walsschade.
Bij MSR-proces moeten leidsecties (vierkant, rechthoekig, rond, ovaal) vóór dog bone en spleetpasses zeer nauwe toleranties hebben. Bereikt door: (i) nauwkeurig pasprofiel in walsen, (ii) nauwkeurig walsafstand tegen overvulling, (iii) nauwkeurige pasuitlijning boven/onder walsen, (iv) goede walsneklagers en positieve walslocatie tegen axiale vloeistof, (v) stijve walsstanden met stijve schroefafsetting en walsbalans, (vi) goede walskwaliteit en pascondities, (vii) uniforme temperatuur walzvoorraad.
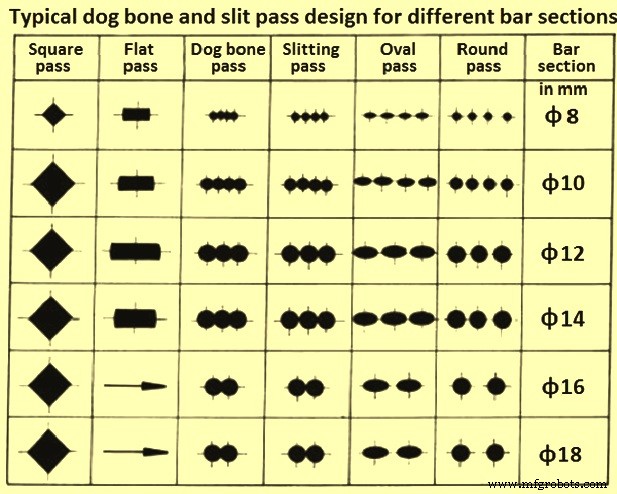
Verder: geleiding leidsectie naar vormpas en scheidingspas in scheidingsstand = cruciaal voor gelijkgewichte strengen. Gewenste kenmerken goede geleiding: (i) stevige, robuuste geleiders, (ii) veilige, stijve ruststaven, (iii) nauwkeurige geleidingsapparatuur, (iv) positieve, instelbare, veilige uitlijning, (v) geleiding staven dicht bij stand, (vi) correct ingestelde en onderhouden geleiders. Typisch pasontwerp met dog bone en spleetpasses voor verschillende staafsecties in Figuur 7.
Voordelen spleetwalzen
Verschillende voordelen spleetwalzen ten opzichte van conventioneel walzen in koopmansstavenwalzwerk:
- Aantal walsstanden verminderd.
- Reductie kapitaalkosten.
- Reductie specifiek stroomverbruik, specifiek brandstofverbruik, specifiek walsverbruik.
- Toename walsopbrengst.
- Reductie productiekosten.
- Toename productiviteitsniveau walzwerk. Bij gelijke uitvoersnelheid: productiviteit stijgt lineair met aantal strengen.
Productieproces
- Belangrijke Overwegingen voor Hoog‑Volume Zweedse Bewerking
- FINEX-proces: Geavanceerde vloeibare ijzerproductie met ijzererts-fijnen & non-coking kool
- VMC Machines: Productie & Efficiëntie Verhogen met Precisie CNC Oplossingen
- Taiwan CNC Coördinaatmeetmachines – Precisie voor hoge-kwaliteit productie
- Precisie CMM Meetdiensten in Taiwan – Wereldwijde Productiekwaliteitsborging
- Marc Schnadinger: Een Nieuw Carrièrepad Bouwen in Industry 4.0
- 3 bewaarde strategiën om productie te versnellen
- Kwaliteit in gietproductie waarborgen: bewezen traceerbaarheidspraktijken
- Uw productie toekomstbestendig maken: strategieën voor duurzame groei
- NX Serie: Modulaire Bewerkingscentra voor Automotive Productielijnen
- Productie moeiteloos boosten: 6 expert tips voor het optimaliseren van uw gecomprimeerde luchtstelsel