



Geavanceerde Mechanische Ontschalingstechnieken voor Hoogwaardige Staalproductie
Mechanische Processen voor Ontschaling van Staal
Schil is het product van oxidatie dat plaatsvindt tijdens warmwalsen. De oxidatie en schilvorming van staal is een onvermijdelijk fenomeen tijdens het warmwalsproces dat herverhitting van staal in een herverhittingsoven, multi-pass warmwalsen en luchtkoeling in de tussendoor wachttijden en na walsen omvat.
Schil gevormd tijdens de vertering van staal tot walstemperaturen in de herverhittingsoven wordt primaire schil genoemd. Deze primaire schil wordt verwijderd voor warmwalsen. Dit wordt meestal gedaan voor het produceren van staalproducten met hoge oppervlaktekwaliteit en voor het verminderen van walslijtage. Echter, secundaire schil vormt zich voortdurend op het ontchalede staaloppervlak tijdens de tussendoor wachttijd in de ruwwals- en tussendoor walserijen. De kleur van primaire walsschil is over het algemeen blauwzwart, terwijl die van de secundaire schil blauw is. De secundaire schil geeft het staal een uiterlijk dat lijkt op dat van een laklaagafwerking en wordt vaak voor een blauwe primer gehalten.
De primaire schil bestaat uit drie goed gedefinieerde lagen van ijzeroxiden. Aangrenzend aan het staal is de dikste laag bestaande uit wüstiet met een benaderende samenstelling van FeO. De intermediaire laag bestaat uit magnetiet (Fe₃O₄) terwijl de uiterste laag hematiet (Fe₂O₃) is. De dikte van deze lagen hangt af van diverse factoren gelinkt aan het walsen van het staal en de beschikbaarheid van zuurstof aan het staaloppervlak. De laag aan het oppervlak van het staal is rijkst aan zuurstof en vormt 0,5% tot 2% van de schildikte. De laag aan het metaaloppervlak is rijkst aan ijzer en vormt ongeveer 85% van de schildikte. De intermediaire laag van de schil vormt ongeveer 13% tot 14,5% van de schildikte.
Problemen met Schil
Als schil een uniform goed hechtend bedekking van het staal is, kan het een ideale beschermende barrière vormen. Helaas is schil niet uniform, noch goed hechtend. Schil is minder reactief (meer 'nobel') dan het staal eronder, en consistent met het gedrag van twee ongelijke metalen in contact. Het staal eronder, als meer reactief metaal, oxideert (roest) ten koste van schil wat minder reactief is. De schil kan 'afspringen' van het oppervlak, het laagje scheuren en vocht laten penetreren. Dit stelt een galvanische reactie in gang wat resulteert in pittingscorrosie (roest) aan het basisstaal.
Schil is een hinder wanneer het staal moet worden verwerkt. Het heeft reiniging nodig voordat staal koud bewerkt wordt. Verder is elke coating die op het staal wordt aangebracht verspild, aangezien het met de schil meegaat als vochtige lucht eronder komt. Het is essentieel om alle schil te verwijderen om een uniform en schoon oppervlak van het substraatstaal te presenteren voor verdere bewerking of de toepassing van enige coating op het staal.
Verwijdering van schil is praktisch onmogelijk met de hand. Het is extreem vervelend en tijdrovend met behulp van elektrisch gereedschap reinigingsmethoden. Noch een van deze twee methoden geeft een goede basis om te beginnen. Verschillende typen ontschalingsprocessen worden gebruikt voor verwijdering van schil van het oppervlak van warmgewalst staal. Deze ontschalingsprocessen worden meestal ingedeeld in vier categorieën: (i) vlamreinigingsproces, (ii) mechanische ontschalingsprocessen, (iii) hydraulisch ontschalingsproces, en (iv) chemische ontschalingsprocessen. In dit artikel worden mechanische ontschalingsprocessen beschreven.
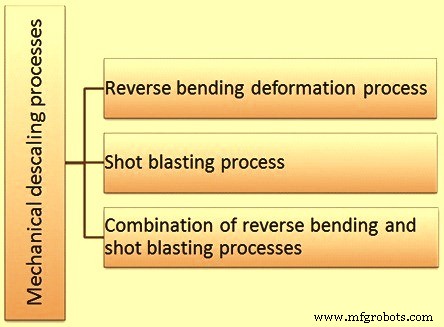
Mechanische ontschalingsprocessen (Fig. 1) omvatten normaal verwerking door: (i) omgekeerde buigvervorming, (ii) hagelstraalen, en (iii) combinatie van omgekeerde buiging en hagelstralen. Deze processen worden normaal gebruikt voor de verwijdering van schil van staalstaven in de staalstaaltrekkindustrie.
Omgekeerde Buigvervormingsproces
Het omgekeerde buigvervormingsproces is gebaseerd op het principe dat staalstaaf ductiel is en de warmgewalste schil broos is. Wanneer de staaf vervormd wordt, buigt het staal, maar de warmgewalste schil breekt en lost zich van het oppervlak van de staaf en valt af, mits de schil in voldoende hoeveelheid aanwezig is en er voldoende vervorming is. De vervormingsmodus is principieel buigen, maar kan ook rekvervorming omvatten. De apparatuur voor het omgekeerde buigvervormingsproces moet het principe van omgekeerde buiging op een gecontroleerde manier gebruiken om consistente resultaten van schilverwijdering te bereiken zonder de eigenschappen van de te ontschalen staalstaaf onnodig te beïnvloeden. Een van de belangrijke factoren die het ontschalingsproces beïnvloeden is de hoeveelheid totale vervorming van de staalstaaf.
Het wordt over het algemeen beschouwd dat de optimale hoeveelheid staafvervorming nodig voor complete schilbreuk varieert van 8% tot 10%. Minder dan 8% kan resulteren in onvolledige schilbreuk, met plakken van hechtende schil achterlatend, en meer dan 10% bereikt meestal geen additionele schilbreuk, terwijl tegelijkertijd een ongewilde hoeveelheid werkverharding aan het staal wordt toegevoegd. Een additioneel ongewild effect van zware vervorming (hoger dan 10%) is de verhoogde terugspanning op de staaflijn wat de staalstaaf kan rekken en inkrimpen, wat de staaftrekschema's beïnvloedt en meer vermogen vereist van de eerste blok om de staaf door het ontschalingssysteem te trekken. Het doel van 8% tot 10% vervorming wordt gecontroleerd door de relatie tussen de grootte van de scheefschijven gebruikt om de omgekeerde buiging te doen en de grootte van de staalstaaf die verwerkt wordt.
Het kwestie van staafrekken is ook een belangrijke overweging. Elastische rek kan bijdragen aan de effectiviteit van het ontschalingsproces terwijl excessieve plastische rek soortgelijke ongewilde effecten kan hebben.
De omgekeerde buigvervormingsprocesapparatuur, hoewel uiterlijk lijkt op een heel eenvoudig, voor de hand liggend stuk apparatuur, heeft eigenlijk zeer concrete ontwerpparameters die voldaan moeten zijn om gebalanceerde ontschalingsprestaties te hebben waar de schil afbreekt zonder ongewijde bijwerkingen op de staalstaaf. Een juist ontwerp van de apparatuur in overeenstemming met de basisprincipes van het schilbreukproces is een sleutelfactor in het bereiken van succesvolle ontschaling van het staal.
Een goed ontworpen omgekeerde buigvervormingsprocesapparatuur breekt essentieel alle warmgewalste schil los. In dit doen, valt 80% tot 90% van de grove schil van de staaf en verzamelt in de schilbreker. De balans 10% tot 20% van de schil, hoewel los, blijft aan het oppervlak van de staalstaaf kleven. Dit is een fijn, poederachtig restschil dat op het oppervlak van de staaf wordt gehouden door electrostatische lading. Indien niet verwijderd, veroorzaakt deze schil problemen zoals gecontamineerde smerbakken, verminderde matricelevensduur, snelle trekblokslijtage, slechte kwaliteit van de getrokken staaf en een algehele reductie in productiviteit van de trekkeenheid.
Het is zeer vroeg tijdens de ontwikkeling van het omgekeerde buigproces erkend dat er ongewilde resultaten zijn van het achterlaten van fijn schilresiduen op het geontschalde staafoppervlak. Initiële pogingen om dit te verwijderen waren tamelijk ruw, waaronder methoden als het binden van veegdassen op de staaflijn, of het lussen van zwaar hennep touw over de staaf wat nauwelijks als productieprocessen kan worden gekwalificeerd. Een meer gebruikte methode was het inzetten van borstels om de fijn schilresiduen af te borstelen.
In recente tijden zijn fijn schilverwijderingsapparatuur ontwikkeld voor de verwijdering van de fijn schilresiduen van het geontschalde staafoppervlak. Deze apparatuur werkt op verschillende concepten. Een concept dat vaak gebruikt wordt voor het reinigen van het oppervlak van de staaf is met hoge snelheid luchtjetten, terwijl het andere concept een waterwast/og-droog-op-de-vlucht benadering gebruikt. Apparatuur gebaseerd op beide concepten verwijdert niet alleen het schilresidu, maar bevat het ook essentieel, zodat fijn schil zich niet in het werkgebied verspreidt. Dit helpt ook bij de gemakkelijkere daaropvolgende afvalverwerking.
De kernobjectieven van de fijn schilverwijderingsapparatuur voor de niet-agressieve reiniging van schilresiduen van geontschalde staven omvatten: (i) het verwijderen van het residu met industriële technieken, (ii) het bevatten van het verwijderde materiaal, (iii) het hebben van minimaal operatoraandacht, (iv) het hebben van minimaal lopend onderhoud, en (v) het hebben van lage bedrijfskosten.
Hagelstraalproces
Hagelstraalproces (ook soms abrasief straalproces genoemd) voor ontschaling van staal is een oppervlaktebehandelingsproces waarbij reiniging van het oppervlak van staal wordt uitgevoerd door krachtige richting van een abrasief medium toegepast in droge toestand of opgelost in een vloeibaar medium, tegen het oppervlak van het staal. De abrasieve deeltjes worden geconcentreerd op hoge snelheid (50 m/seconde tot 110 m/seconde) op een gecontroleerde manier op het staalmateriaal. De abrasieve impact van de abrasieve deeltjes verwijdert de schil en andere oppervlakteverontreinigingen.
Het proces van abrasief straalen begon in 1904. Het is het meest gebruikte proces dezer dagen voor de oppervlakteontschaling van de staalstaven in de staalstaaltrekk eenheden. Het is een economisch proces en is een sneller proces dan het beitsproces van ontschaling. Het abrasieve medium of een substantieel deel daarvan kan gerecycled worden voor verder gebruik.
Met het hagelstraalproces is het mogelijk om zeer goede reiniging en oppervlaktevoorbereiding van de staalstaaf te verkrijgen. Dit proces voor ontschaling wordt normaal gebruikt voor: (i) de reiniging van het oppervlak van ijzer- en staalgietstukken en smeedstukken, (ii) mechanische reiniging van platen, staven, rollen, en draad van staal, (iii) hagelpeening om mechanische eigenschappen te veranderen (verhoging van weerstand tegen vermoeidheid voor veren, en tandwielen etc.), en (iv) voorbereiden van oppervlakken van staalobjecten om geschilderd of gecoate te worden. Hagelstraalproces voor staalontschaling is een veelvoorkomende methode voor ontschaling tijdens de productie van blankstaaf. Reiniging van het oppervlak door hagelstralen wordt in bijna elke industrie die staal gebruikt toegepast zoals automotive, bouw, gieterij, smeedwerk, scheepsbouw, spoorweg, en vele anderen.
In het hagelstraal ontschalingsproces kunnen de methoden van toepassing van abrasieve materialen worden gesegregeerd in twee verschillende typen procedures nl. (i) droge methoden, en (ii) natte methoden.
Droge methoden
Droge methoden voor de toepassing van de abrasieve materialen omvatten: (i) mechanische straalmethode, en (ii) luchtdruk straalmethode.
Mechanisch straalen
Mechanisch straalen gebruikt meestal kast-type apparatuur. Het is beschikbaar in batch, semi-automatische of automatische versies. Typisch bevat de kast een of meer straalwielen die het abrasief op het staaloppervlak richten door centrifugaalkracht. Het wiel is gepositioneerd om maximale dekking en hoge efficiëntie van het straalpatroon op het staaloppervlak te waarborgen. Schoon abrasief, doorgaans luchtgewaassen en gegraadeerd, wordt opgeslagen in een hopper. De abrasieven vloeien door zwaartekracht van de hopper naar een voertocht en dipperklep die de abrasiestroom naar de impeller meet. De impeller geeft centrifugaalsnelheid aan het abrasief wat vervolgens door een besturingskooi wordt gericht. De besturingskooi bepaalt de richting en vorm van de afgifte van het straalpatroon op het staaloppervlak. Het wiel is doorgaans omhuld in een beschermende behuizing om afgifte van dwalende abrasieven te voorkomen.
Omdat dergelijke machines onderworpen zijn aan aanzienlijke slijtage, vooral de wielcomponenten en machine-interieurs, zijn de onderdelen in veel gevallen gemaakt van een hooggelegeerd, slijtvast gietijzer en ontworpen voor eenvoudige vervanging. Zware rubbermatten worden vaak op werktafels gebruikt om de impactschoK van het abrasief te dempen. Verschillende typen wielen zijn beschikbaar die een grotere efficiëntie van de operatie toelaten. In het algemeen zijn abrasiefsnelheid (rond 50 meter per seconde) en volume van abrasief medium zodanig dat mechanische systemen een hoog niveau van werkcapaciteit per eenheidstijd bieden. Als resultaat kan mechanisch straalkastapparatuur worden afgestemd op medium tot hoge productietoepassingen.
Luchtdruk straalen
Luchtdruk straalmethode gebruikt gecomprimeerde lucht om abrasief op een oppervlak toe te passen. Er zijn drie basis luchtdruk straalmethode nl. (i) zuiging, (ii) zwaartekracht, en (iii) directe druk.
In het zuigingssysteem wordt de gecomprimeerde lucht door een luchtstraal in de monding gericht om een lage druk, hoge snelheid luchtstroom in de zuiglijn leidend tot de pistool te creëren. Deze lijn pneumatisch transporteert het abrasief van een abrasief verzamel hopper naar de straalpistool, waar het samensmelt met de hoge snelheid luchtstromen. Het verbruikte abrasief daalt in een verzamelhopper waar het wordt opgepikt door de zuiglijn en gerecycled door de straalpistool.
Het zwaartekrachtvoedingssysteem gebruikt een abrasiefpistool wat vergelijkbaar is met de zuigpistool, maar het abrasief wordt aan de pistool gevoerd door zwaartekracht van een bovenste hopper. Dit elimineert de minder efficiënte pneumatische transport van het zuigingssysteem en vervangt het met een efficiëntere abrasiefmeetvoeding. Het grootste probleem van het zwaartekrachtsysteem in vergelijking met het zuigingssysteem (en de reden voor zijn zeldzame gebruik) is de vereiste van een abrasiefophogingssysteem om het verbruikte abrasief van de verzamelhopper naar de pistoolvoederhopper te retourneren voor hercirculatie.
In het directe druksysteem staat het abrasief onder druk in een drukvat en wordt gemeten in de gecomprimeerde luchtlijn naar de straalmonding. Dit systeem vereist ook een type ophogingssysteem voor abrasiefhercirculatie. Dit is het meest efficiënte systeem in termen van het volume lucht dat nodig is per eenheid gewicht van verplaatst abrasief en produceert ook de hoogste abrasiefsnelheden en intensiteiten. Het is het enige systeem dat abrasief door lange lansen en zijschietmondingen kan verplaatsen om de staal effectief te ontschillen.
Luchtdruk straalmethode gebruikt ofwel een directe druk of een inductiemethode die ofwel de sifon of zwaartekrachtmethodes kan gebruiken. Deze methodes worden hieronder beschreven.
In de directe luchtdruk straalmethode wordt het abrasief gevoerd vanuit een gepresuriseerd container (drukvat) in een straalslang. De gecomprimeerde luchtlijn is aangesloten op zowel de straalslang als het bovenste deel van het drukvat. Aangezien de luchtdruk (normaal rond 6 kg/cm²) aan zowel de slang als het drukvat gelijk is, staat het de vrije val van het abrasief door een opening (voedingspunt) aan de bodem van het drukvat toe. Terwijl het abrasief doorvalt, wordt het opgepikt door de gecomprimeerde lucht en naar het bedrijfspunt vervoerd. Om de luchtdruk te handhaven, is een klep aangebracht aan het vulpunt van de machine en dicht gehouden door de luchtdruk. Een meetklep is aangebracht aan het voedingspunt voor de regeling van de abrasiestroom op een snelheid geschikt voor de boorgatenmaat van de monding en luchtdruk.
In het geval van de inductie-sifonmethode, is de straalpistool verbonden met een gecomprimeerde luchtpijp en een flexibele slang die het abrasief draagt. De abrasiefslang is open voor atmosferische lucht nabij de basis van de machinehopper. Als resultaat creëert de doorgang van gecomprimeerde lucht door de pistool en over de abrasiefslang een gedeeltelijke vacuüm in de slang wat op zijn beurt het abrasief in de pistool trekt of induceert waar het door de straal van gecomprimeerde lucht door de monding wordt voortgedreven. De rubber abrasiefvoederslang is normaal ongeveer 2 m tot 2,5 m lang tussen de hopper en de pistool. Het abrasief wordt versneld door de luchtstroom als het door de straalmonding gaat, maar bereikt niet de volledige snelheid van de gecomprimeerde luchtstroom. De snelheid van het abrasief verlaten de monding is ongeveer 40% van een directe druk machine. Inductie-sifon gebaseerde apparatuur wordt gebruikt in een breed scala aan handbediende abrasieve straalkasten. Hoewel ze in continue operatie automatische apparatuur worden gebruikt, is hun gebruik doorgaans beperkt tot de toepassing van lichte abrasieven.
Inductie-zwaartekracht gebaseerde apparatuur is erg vergelijkbaar met inductie-sifon apparatuur in dat een apparaat wordt gebruikt om lucht en abrasiefmedium te mengen. Met inductie-zwaartekracht apparatuur wordt het abrasiefmedium echter door zwaartekracht van bovenste opslag gevoerd. De luchtvoorziening gaat de pistool in op dat punt waar abrasief wordt ingetrokken onder een gedeeltelijke vacuüm plus het gewicht van zwaartekracht. Snelle expansie van de gecomprimeerde lucht als het uit de pistool komt geeft de finale versnelling aan het abrasief. Inductie-zwaartekracht systemen zijn niet wijdverspreid in gebruik. Hoewel ze voor continue operatie kunnen worden toegepast, worden ze meestal alleen voor gespecialiseerde toepassingen ingezet.
Mechanische droge straalapparatuur wordt steeds populairder. Snelheid van schilverwijdering kan worden verhoogd door abrasiefdeeltjessnelheid en hoeveelheid abrasievinvoeren per eenheidstijd te verhogen. Installaties kunnen semi-automatisch of volledig-automatisch gemaakt worden met relatief weinig moeite. Luchtdruk straalen wordt gebruikt wanneer lage productievereisten of intermittent operaties worden verwacht.
Natte methoden
Natte methoden voor de toepassing van de abrasieve materialen omvatten hoge snelheid gecomprimeerde lucht voortstuwing van slurry gericht op het staal. De slurry bestaat normaal uit fijn abrasief opgelost in chemisch behandeld water. Het wordt meestal in continue agitatie gehouden om bezinking van het abrasief te voorkomen. Net als bij directe druk droge straaleenheden, wordt gecomprimeerde lucht gevoerd naar het vat dat de mengsel bevat bij een druk gelijk aan die gevoerd naar de straalslang. Het gelijkmatig maken van de druk stelt de abrasiefmengsel in staat door de mengklep in de luchtlijn te voeden. De abrasiestroom wordt gecontroleerd door een volle stroomklep die tussen de hopper en mengkamer gelegen is.
De apparatuur voor de meeste van de natte abrasieve straalmethode zijn meestal kast-gemonteerd en worden vaak gewijzigd door auxiliere strippers, afvoerslagen, en was-droog stations. De basisonontwerpen omvatten het verticale wiel, horizontale draaitafel, shuttle met rail of wagenuitbreidingen, ketting of bandtransportbanden, zelfbevattende draaiende mechanismen ontworpen voor assen en buisvormige delen, en combinatie tumbling-kast machines. De slurry kan tegen een oppervlak worden voortgedreven door een van de volgende drie distincte methoden.
- Door een stroom gecomprimeerde lucht die de slurry door een sifonactie opwaartse beweegt en vervolgens projecteert door een passend ontworpen monding.
- Middels gecomprimeerde lucht die een zwaartekracht-gevoede slurry naar een pistool voortstuwt.
- Door gebruik van een hoge-druk centrifugale pomp die de benodigde projectiesnelheid voor de slurry produceert.
Er zijn verschillende variaties van natte abrasieve straalmethode voor specialiteitsprocessen. Sommige van deze processen hebben geleid tot nieuwe procesnamen hoewel deze processen gecategoriseerd kunnen worden onder natte abrasieve straalmethode. Alle natte abrasieve straalmethode kunnen in de volgende twee typen geclassificeerd worden.
- Hydro-blast proces – In dit proces wordt zand met water gemengd en door waterdruk voortgedreven.
- Vapour-blast proces – In dit proces wordt abrasief opgeschort in een vloeistof geprojecteerd met hoge snelheid door een straal gecomprimeerde lucht.
Combinatie van Omgekeerde Buiging en Hagelstralen Methodes
In dit ontschalingsproces worden beide methoden van ontschaling nl. omgekeerde buiging en hagelstralen in serie in de staaltreklijn gebruikt. Normaal wordt omgekeerde buigmethode eerst gebruikt gevolgd door hagelstraalmethode.
Typen Abrasieve Materialen
Een verscheidenheid aan verschillende abrasieve materialen is in algemeen gebruik. Selectie van een specifiek type hangt primair af van economische, metallurgische en praktische ingenieursfactoren. De veelvoorkomende abrasieven zijn zand, staalhagel, staalgrit, aluminium, vvinksel/granaat, glazen kralen, karbiden, slak, en organische materialen.
Staalhagels zijn spherische korrels gemaakt van vloeibaar staal door een atomisatie (granulatie) proces. Deze gegoten staalhagels zijn beschikbaar in verschillende maten en hardheden. Over het algemeen worden staalhagels geproduceerd uit staalschroot in een lichtenboog- of inductieoven. Staalschroot wordt in de oven gesmolten, daarna wordt het vloeibare staal geatomiseerd tot hagel door waterstraal. Stappen in het productieproces voor de staalhagels zijn: (i) smelten van staalschroot, (ii) atomiseren van vloeibaar staal door hoge druk waterstraal, (iii) drogen van de hagels, (iv) ziften (scheiding van de SAE hagelmaat van de overgrote hageldeeltjes gebruikt voor gritproductie), (v) spiralen (verwijdering van de onregelmatig gevormde hagel), (vi) afschrikken (voor de productie van superieure deeltjesintegriteit met minimale spanningskraken), (vii) aanlaten, (viii) ziften, en (ix) verpakken.
De hageldeeltjes in de toestand van grootste diameter worden gesplitst vormende de hoekige staalgrit en gebruikt als abrasieven voor hagelstraalproces. De staalhagels zijn normaal duurzaam vanwege hun lage friabiliteit. De hagels worden aangebrand door de impact van straalen. Hun hardheid neemt toe over tijd, wat het medium in staat stelt consistente, herhaalbare prestaties over duizenden cycli te leveren. Zoals geproduceerd, hebben de staalhagels doorgaans een Rockwell-hardheid van 40 HRC tot 60 HRC. Staalhagels hebben een extreem lage afbraaksnelheid met praktisch geen productie van stof. Deze worden gebruikt voor zware afschuring en om zeer heldere afwerkingen te produceren aangezien de staalhagels hoge impactenergie en snelle reinigingssnelheden leveren.
Dit abrasief materiaal wordt geselecteerd volgens het te verrichten werk, niet alleen door de grootte van het deeltje wat meestal uniform is in alledrie, maar ook door de hardheid in een bepaald bereik. De deeltjes zijn gemakkelijk te recycleren als in staat om 700 tot 5000 keer te worden geprojecteerd volgens de diameter, type en hardheid van het gebruikte abrasief.
Productieproces
- Waarom Mechanical Design Services Essentieel Zijn Voor Product Succes
- De ideale locatie voor een greenfield-staalcentrale kiezen: een uitgebreide gids
- Geavanceerde roestvrij staalproductie: Van EAF tot moderne zuurstofgebaseerde technieken
- Staalwalsen: Precisieproductieproces Uitgelegd
- CLU Proces voor Roestvrij Staal: Efficiënte Koolstofverwijdering & Legering
- IJzerertsbeneficatie: kernprocessen en technieken
- Evolutie van staalproductie: van oude artefacten tot moderne processen
- Pon en Matrijs Prestaties Optimaliseren met Premium Gereedschapstaalkwaliteiten
- Optimale Materialen voor Precisie CNC-gedraaide Onderdelen
- Additive Manufacturing: Schaal-economie Herdefiniëren en Geïntegreerde Productie Drijven
- Procesworkflows ontwerpen: menselijk talent en robotautomatisering in harmonie