



Balkblank giettechnologie: Efficiënte staalbalkproductie vooruitgang
Balkblank giettechnologie
De ontwikkeling van het direct gieten van balkblanken is een van de meest opvallende succesverhalen in de evolutie van het continu gieten van staal. Het continu gieten van nabij-netshape doorsneden, genaamd 'balkblanken' of 'dogbones', is een efficiënt commercieel proces om lange staalproducten zoals I- en H-balken te produceren sinds de eerste balkblank gietmachine in 1968 in werking werd gesteld bij Algoma Steel (nu Essar Steel Algoma Inc., Sault Ste. Marie, Canada). De economische voordelen ten opzichte van conventioneel bloemgieten zijn te wijten aan hogere productiviteit, lagere walskosten en verbeterde energie-efficiëntie.
Zoals bij veel andere innovaties, had de relatief conservatieve staalindustrie enige tijd nodig om dit revolutionaire concept te accepteren. De succesvolle toepassing hing af van interdisciplinaire samenwerking en het optimaliseren van giet- en walsproces. Deze pioniersinspanning trok onmiddellijk brede belangstelling niet alleen in de staalindustrie, maar ook in de academische wereld, bijv. bij het bestuderen van het solidificatiepatroon van deze complexe strookvorm. Toch duurde het nog vijf jaar voordat de volgende balkblank gietmachine bij de Mizushima-werken van Kawasaki Steel Corporation van de grond kwam.
Ontwikkelingen in de laatste jaren
Continu gieten en walsen van balkblank is een gangbare praktijk in de staalbalkproductie geworden. Ontwikkelingen in de laatste jaren concentreren zich op het gieten van nabij-netshape balkblanken. Het verschil tussen conventionele en nabij-netshape balkblank wordt getoond in Fig. 1. Conventionele balkblank heeft een relatief dikker flange, meestal boven de 100 mm, terwijl de nabij-netshape balkblank een flangedikte heeft van minder dan 100 mm, meestal met een ondergrens van 50 mm in de praktijk. Dozenden, zelfs honderden balken kunnen geproduceerd worden door slechts één balkblank te walsen.
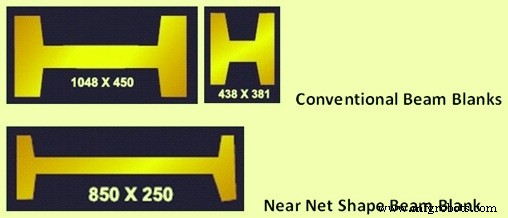
Balkblank gieten biedt voor de productie van zware en medium profielen door nabij-netshape gieten vergelijkbare voordelen als dunne platen gieten voor de productie van vlakke producten. Voor de fabricatie van I- en H-balken in het bovenste gewichtsbereik is de toepassing van gegoten balkblanken in plaats van conventionele bloemen een uitstekende alternatief.
Direct gieten van kleine balkblanken vermindert het aantal walslagen aanzienlijk. Normaal, uitgaande van een standaard bloem/billet, zijn 6 afbraakpasses plus 10 afwerkpasses vereist om het IPE 100 profiel (100*50*5 mm) te vormgeven. Als de grootte van gegoten balkblanken wordt verminderd tot 110*70*12 mm (25 kg/m), dan zijn slechts in totaal 6 passes nodig om het IPE100 profiel te vormgeven.
Nabij-netshape balkproductie is ook een van de recente interesses van balkproducenten over de hele wereld om kosten geïnduceerd door herverhitting en walsen van balkblanken te verminderen. Dit wordt gedaan door het combineren van het gieten van nabij-netshape balkblanken (stegdikte van 50 mm) en direct walsen. De graad van de nabij-netshape wordt bepaald door de vereiste minimum walslagen om de gewenste metallurgische microstructuur te verkrijgen.
De installatie gebaseerd op het nabij-netshape balkblank concept is zeer compact. Het bestaat primair uit balkinstallatie gietmachines om balkblank te leveren, een oven om de vereiste temperatuurverdeling voor walsen te bereiken, een conventionele afbraakstand, en een U1-E1-U2 universele standgroep inclusief een universele afruwstand, een 2-hoge kantsstand en een universele afwerkstand.
De economische voordelen van het balkblank gieten kunnen voornamelijk worden toegeschreven aan het walsproces. Vanwege de nabij-netshape van de balkblanken is minder walswerk in de afbraakwal nodig om de benodigde doorsnede voor verdere walsoperaties te bereiken. Bijvoorbeeld bij ARBED-SWT (Stahlwerk Thüringen) werd in het verleden de balk IPE 300 geproduceerd uit een 80x300 mm rechthoekige bloem doorsnede door de toepassing van 11 walslagen in de afbraakwalstand. Tegenwoordig is door gebruik van de balkblank doorsnede slechts 5 passes nodig om hetzelfde resultaat te bereiken.
De volgende voordelen zijn beschikbaar door gieten en walsen van conventionele balkblanken:
- Minder walslagen op de afbraakwal
- Verhoging van de productiviteit van een bestaande walserij van ongeveer 15%
- Verminderd energieverbruik op de afbraakstanden van de walserij van ongeveer 55%
- Minder walskosten door het verminderde aantal walsstanden
- Minder onderhoudskosten op de afbraakwalstand (besparing van ongeveer 55%)
De uitvoer van de walserij wordt met ongeveer 1% verhoogd, door verbeterde vormvorming als gevolg van de nabij-netshape balkblank, met name aan het begin van de gewalste balk. Er is een additioneel potentieel voor herverhittingsenergiebesparing van ongeveer 8% veroorzaakt door de betere oppervlakte/volume verhouding voor balkblanken in geval van koude lading.
De economische voordelen door nabij-netshape van balkblank gieten voor de productie van balken en profielen kunnen voornamelijk worden toegeschreven aan de verminderde (of geëlimineerde) walskosten op de ruwstander van de warmwalserij. Deze zijn samengevat hieronder:
- Ongeveer 30% lagere investeringskosten
- Ongeveer 15% verhoogde productiviteit
- Eliminatie van walslagen op de ruwstander
- Ongeveer 1,5% hogere opbrengst
- Lagere operatiekosten
- Lager energieverbruik en lagere CO₂ en NOx emissies
- Ongeveer 55% lagere onderhoudskosten
- Verminderde bemanningsuren per ton staal
- Tussenopslag van bloemen niet nodig
De bovenstaande voordelen hebben wezenlijk bijgedragen aan de snelle toename van balkblank gieten in de laatste jaren.
Gietkruik operatie
Voor kleinere balkblank formaten, wordt open straal gieten en oliesmering toegepast. Zoals bij billet gieten van commerciële kwaliteit stalen, worden twee meetmondstukken per kok gebruikt voor uniforme staalvoeding. Het gieten met meetmondstukken vereist een zorgvuldige balans van staal zuurstofactiviteit om de 'operatievenster' te raken tussen mondstukverstoping en naalddolvorming. Normaal wordt platte Mn/Si deoxidatie voorkeur gegeven, met naalddolcontrole door aluminium draadvoeding aan de kok.
Voor grotere formaten, wordt kokpoeder toepassing bevorzugd om ongelijke solidificatie, strookoppervlakte depressies, barsten en bloeders te minimaliseren. In dergelijke gevallen wordt open straal gieten gecombineerd met ondergedompelde refractory trechters om poederinsluipingen te voorkomen. In het geval van aluminium fijnkorrelige stalen voor hoge trekeisen, wordt actieve stroomcontrole door stopprop en stroomverhulseling met een ondergedompelde instroommond (SEN) toegepast, vaak met een enkele SEN-regeling. Dit is voordelig ten aanzien van kokniveaucontrole en operatiekosten.
Kokontwerp
Kokontwerp en operatie is een cruciale factor in balkblank gieten. Kokontwerp wordt onderscheiden door drie generaties ontwerpvarianten zoals hieronder gegeven:
- Eerste generatie – Het was een blokkok met geboorde waterboringen, bestaande uit twee helften. Het openen, sluiten en vergrendelen wordt gedaan door een pneumatische motor om blank verwijdering in geval van een incident te vergemakkelijken. Deze kok werd later gewijzigd door toevoeging van twee stadia van voetrollen.
- Tweede generatie – Dit type kok omvat een hybride blok/plaat ontwerp wat betekent dat de zijwanden bestaan uit koudgewalste koperplaten met gleuven voor hogere watersnelheid.
- Derde generatie – Het is vergelijkbaar met het bovenstaande, maar met smalle flanken geklemd tussen brede flanken voor grotere instelbaarheid.
Het laatstgenoemde ontwerp werd vooral nuttig bevonden voor de productie van een uitgebreid scala aan brede flange balkprofielen. Voor kleinere profielen worden buiskokken in wanddikte van 6 mm tot 32 mm gebruikt.
Op dit moment zijn er twee basisonntwerpen voor balkblank kokken die gebruikt worden. De eerste is de buiskok, die voornamelijk gebruikt wordt voor balkblank formaten tot 300 mm x 400 mm buitenste doorsnede afmetingen. Afhankelijk van de balkblank grootte, heeft de koperbuiswand een dikte van tot 32 mm en het primaire koelwater wordt geleid tussen het buitenoppervlak van de koperbuis en een speciale schermbuis. Voor fabricageredenen is het niet mogelijk om de kok met een negatieve tapering op de schouderzone te ontwerpen of met variaties van de koperwanddikte voor de temperatuurhomogenisatie over de balkblank strookomtrek.
Voor grotere balkblank profielen is een platenkok meer geschikt. Hier worden individuele koperplaten op steunplaten bevestigd en via schroeven verbonden om de doorsnede te vormen. Primair koelwater wordt geleid door koelgleuven en gaten. Met dit ontwerp is een negatieve tapering in de schouderzone mogelijk om te compenseren voor stegkrimp en een verbeterde indeling van de koelgaten voor homogenisatie van de koperoppervlaktetemperatuur.
Om lange koklevensduur te garanderen, wordt meestal CuCrZn gebruikt als kokmateriaal voor hoge slijtvasteheid. Dit wordt verder verbeterd door chroomplatering, in sommige gevallen wordt een meervoudige bekleding (met drie lagen) gebruikt.
Tapering ontwerp
Een specifieke uitdaging in het kokontwerp is de keuze van adequate tapering voor de ingewikkelde balkblank vormen. Terwijl een positieve tapering wordt toegepast voor de buitenste flenzen, is een nul of negatieve tapering vereist voor de stegfillet. De binnenhoek van de flenzen alsook radialen tussen flens en steg zijn ook van belang. In de laatste jaren wordt tapering ontwerp ondersteund door finite elementen methode (FEM) analyse van kokwarmteoverdracht, schilgroei en schilkrimp.
De geometrische en thermische kokcondities voor de initiële solidificatie van de strook zijn van uiterste belang om een strook met uitstekende oppervlakte en inwendige kwaliteit te verkrijgen. Een goed ontworpen primair koelsysteem en koktapering zijn daarom noodzakelijke voorwaarden om aan deze eisen te voldoen. Een 2-dimensioneel (2D), volledig gekoppeld thermomechanisch finite elementen model wordt gebruikt om de temperatuur- en verplaatsingsvelden van de strook tijdens initiële solidificatie in de kok te berekenen.
Dit type simulatie biedt een beter begrip van het complexe krimpgedrag van een specifieke balkblank doorsnede, waardoor de vorm en tapering van de kok binnenkontour nauwkeurig kan worden bepaald.
Dit 2D finite elementen model is succesvol gebleken met betrekking tot schilgroei, inwendige en oppervlakte balkblank kwaliteit en kokslijtage.
Een transeer analyse, verwaarlozend warmtevloed in de longitudinale richting, levert de temperatuur- en verplaatsingsvelden. De invloed van verschillende koptaperingen op de schilgroei, temperatuurvelden en contactdrukken als gevolg van de schilkrimp kan gemakkelijk bestudeerd worden. De interne ferrostatsche druk neemt toe naarmate de strookschil door de kok beweegt.
Strook ondersteuningslengte
Voor het ontwerp van de strook ondersteuningslengte wordt meestal een transeer warmteoverdrachtanalyse van het balkprofiel uitgevoerd. Dit type analyse levert de benodigde informatie over de schilgroei binnen de strookondersteuning en de exacte metallurgische lengte. Een steg strookondersteuning die te kort is kan uitbuiging of zelfs een opening van het stegcentrum veroorzaken. Dit kan leiden tot staalsegregatie en stegdiktevariaties. Een flens strookondersteuning die te kort is kan uitbuiging en interfacebarsten veroorzaken. Vanwege de unieke vorm van de balkblank doorsnede, moeten vier verschillende gebieden op het oppervlak van de balkblank doorsnede individueel worden ondersteund. Deze zijn als volgt:
- Steg – Om uitbuiging van de steg te voorkomen, en daarmee uitgesproken centrische segregatie, moet de steg van de balkblank doorsnede worden ondersteund tot voldoende solidificatie over de breedte is bereikt. 2D thermische analyse levert de informatie voor de benodigde ondersteuningslengte.
- Flens – De flens moet worden ondersteund om uitbuiging en inwendige barsting te voorkomen. Een 2D thermische analyse levert het temperatuurveld en de corresponderende schildikte. Een opvolgende spanninganalyse toont het spanning/vervorming en verplaatsingsvelden, wat resulteert uit de interne ferrostatsche druk van het vloeibare staalkern. Het criterium voor de ondersteuningslengte in dit gebied is de gegenereerde interface vervorming door de ferrostatsche druk aan de vloeistof/vaste overgang van het flensbinnenoppervlak.
- Flenspunt – Vergelijkbare criteria gelden voor de flenspunt als voor de gehele flens en in het algemeen hangt de ondersteuningslengte af van de gietgrootte en de gietsnelheid. In veel gevallen, met name bij lagere gietsnelheden en kleine balkblank doorsnedes, is geen additionele ondersteuning anders dan de kok voetrollen nodig.
- Schouder – Vanwege zijn fysieke vorm, werkt de schouderzone als een boog, en daarom is normaal geen ondersteuning nodig. Een 2D finite elementen analyse toont het spanning- en verplaatsingsveld.
Productieproces
- De Deegroller: Van Etrusken tot Moderne Vakmanschap
- Betonbalkbrug: Ontwerp, Constructie en Toekomsttrends
- Rollende Alarmrobot: Een Slim, Mobiel Wakker-systeem Aangedreven door Raspberry Pi en Google Calendar
- Dunne Bram Gieten & Walzen: Verbetering van Plat Product Productie
- De Ultieme Gids voor Precisiegieten: Technieken & Toepassingen
- Centrifugaalgieten: Proces, Toepassingen en Voordelen
- Doodgieten: Processen, Voordelen en Toepassingen
- Precisiegieten: Proces, Voordelen en Toepassingen
- Zandgieten revolutioneren met Stratasys FDM-technologie
- Rapid Prototyping Revolutieert Gietvormgieten voor Luchtvaart, Auto en Defensie
- Titaniumlegering lostwasgieten: precisie, efficiëntie en materiaalkeuze