



Geavanceerde Automatiserings- & Besturingssystemen voor Cokesovenoperaties
Automatisering, Besturing, en Meetsysteem van Cokesoveninstallatie
Metallurgische cokes wordt gebruikt in ijzer- en staalindustrieprocessen (voornamelijk in hoogovens) voor de reductie van ijzererts tot ijzer en in gieterijen. Meer dan 90% van de totale cokesproductie is gewijd aan hoogovensoperaties. Gieterijcokes vormt het grootste deel van de balans en wordt gebruikt door gieterijen in ovens voor het smelten van metaal voor gieten. Gieterijcokesproductie gebruikt een ander mengsel van cokerende kolen, langere cokerings tijden, en lagere cokerings temperaturen ten opzichte van die gebruikt voor metallurgische cokes.
Cokes veroorzaakt tot 50% van de kosten tijdens de ruwe ijzerproductie. De kosteneffectieve productie van hoge kwaliteit cokes is dus van cruciaal belang voor de concurrentiekracht van de ijzerproductie. Het merendeel van de cokes wordt in de wereld geproduceerd met behulp van by-product cokesovenbatterijen en de meeste cokesoveninstallaties zijn geïntegreerd met ijzer- en staalproductiefaciliteiten. Onder de huidige omstandigheden van scherpe concurrentie en fluctuerende kolenbases, is de reductie van de productiekosten van cokes een van de belangrijkste uitdagingen waar de ijzer- en staalindustrie voor staat.
Het basale proces van cokesproductie in de cokesoveninstallatie (COI) is tamelijk complex. De thermische destillatie vindt plaats in groepen ovens genaamd batterijen. Een batterij bestaat uit een aantal aanliggende ovens met gemeenschappelijke zijwanden die gemaakt zijn van hoogwaardige silica en andere typen vuurvaste stenen. De wand die aangrenzende ovens scheidt, alsook elke eindwand, bestaat uit een serie verwarmingskanalen. Op elk gegeven moment brandt de helft van de kanalen in een gegeven wand gas terwijl de andere helft afvalwarmte van de verbrandingskanalen naar een 'checker stone' warmtewisselaar en dan naar de verbrandingsstook voert. Elke 20 tot 30 minuten 'keert' de batterij om, en de afvalwarmtekanalen worden verbrandingskanalen terwijl de verbrandingskanalen de afvalwarmtekanalen worden. Dit proces biedt meer uniforme verwarming van de kolenmassa. Automatisering, besturing
De operatie van elke oven is cyclisch, maar de batterij bevat voldoende grote hoeveelheid ovens om een essentiële continue stroom van rauwe cokesovengas te produceren. De individuele ovens worden geladen en geleegd op ongeveer gelijke tijdsintervallen tijdens de cokeringscyclus. Cokeren verloopt normaal 15 tot 18 uur om hoogovencokes te produceren. Tijdens deze periode, destilleert het vluchtige deel van de kolen uit als cokesovengas. De cokerings tijd wordt bepaald door het kolenmengsel, vochtinhoud van de kolen, onderverbrandingssnelheid, en de gewenste eigenschappen van de cokes. Als de vraag naar cokes laag is, kunnen cokerings tijden verhoogd worden tot 24 uur. Cokerings temperaturen liggen normaal tussen 900 en 1.100 graden C en worden aan de hogere kant van het bereik gehouden om hoogovencokes te produceren. Lucht wordt voorkomen uit te lekken in de ovens door een positieve achterdruk in de gasverzamelmain te handhaven. De ovens worden onder positieve druk van ongeveer 10 mm waterkolom in batterijen gehandhaafd door hoge hydraulische maindruk te handhaven. De gassen en koolwaterstoffen die tijdens de thermische destillatie ontvouwen, worden door het afvoersysteem verwijderd en naar de by-productinstallatie gestuurd voor herwinning.
Het cokeren is compleet wanneer de centrale temperatuur in de oven rond de 950 tot 1.000 graden C is. Op dit punt wordt de oven geïsoleerd van de hydraulische mains en na correct ontluchten van restgassen, worden de deuren geopend voor cokes duwen. Aan het einde van de cokeringsperiode heeft de cokesmassa een hoge volumekrimp wat leidt tot loslating van de massa van de wanden wat gemakkelijke duwing garandeert.
De belangrijke kenmerken van de cokesproductie zijn (i) cokeringsproces is een batchproces en de operatie van elke cokesoven moet gebaseerd zijn geïntegreerde operationele planning, (ii) cokeringsproces heeft een minimumtijd nodig wat tamelijk groot is en dus heeft cokesoveninstallatie een hoge inertie, (iii) cokeringsproces heeft een richtingsstroom en is temperatuur- en tijdsafhankelijk, (iv) er zijn een groot aantal variabelen beschikbaar die interfereren met het cokeringsproces, (v) cokeringsproces is non-lineair met een aantal parameters die het proces beïnvloeden, en (vi) cokeringsproces vindt plaats in een gesloten kamer met indirecte verwarming door verwarmingswanden wat de meting van temperaturen zeer complex maakt.
COI is een belangrijke eenheid aangezien het cokes produceert voor de reductie van ijzererts in een hoogovens. Het produceert ook cokesovengas wat gebruikt wordt als brandstofgas in verschillende eenheden van geïntegreerde staalfabriek. De kwaliteit en uitvoer van de producten van COI zijn belangrijk aangezien het stabiliteit biedt aan de operatie van de ijzer- en staalfabriek. Verder is COI hoog energie-intensief en zijn er verschillende milieukwesties geassocieerd met de installatie. COI is vereist om uitgerust te zijn met automatisering, procescontrole, en meetsysteem voor het bereiken van optimale efficiëntie. Het modulaire ontwerp van de automatisering, besturing, en meetsysteem biedt het flexibiliteit voor het voldoen aan de specifieke vereisten die nodig zijn door een bepaalde COI. Het automatiseren van de procesvolgordes vergemakkelijkt ook de lange aanpassingen die nodig zijn voor het voldoen aan milieubeschermingsvereisten.
Het automatiserings-, besturings-, en meetsysteem is een modern gebruiksvriendelijk hulpmiddel dat helpt de productiviteit en stabiliteit van de COI te verbeteren. Het helpt de prestaties van de COI te verbeteren door aan de behoeften van de installatie te voldoen. Het stabiliseert productie van cokesoven, helpt bij het bereiken van het verwachte resultaat en heeft een immense praktische waarde. De voordelen omvatten lager energieverbruik door reductie in brandstofgasverbruik, stabiele conditie en operatie van cokesovenbatterij, consistente kwaliteit cokes produceren, milieumissies reduceren, batterijlevensduur verhogen, en resulteren in gemakkelijke rapportage en analyse van operationele en onderhoudsdata.
Automatisering, besturing, en meetsysteem is gestructureerd in de klassieke niveaus, van Niveau 0 (veld Niveau) tot Niveau 3 (management Niveau). Het automatiseringsontwerp van de COI wordt normaal verdeeld in zes basisequipmentlagen. Fig 1 toont hiërarchie van cokesoveninstallatie automatiseringssysteem.
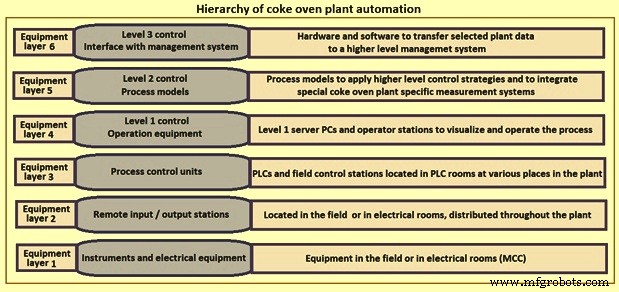
Fig 1 Hiërarchie van cokesoveninstallatie automatisering
De elektrische apparatuur, de besturingselementen en de instrumentatie zijn normaal verbonden met redundante remote I/O (input/output) eenheden gedaan door standaard 4-20 mA en 24 DC interfaces. Intelligente subsystemen zijn normaal gekoppeld met Profibus of Modbus. Alle automatiseringsapparatuur is verbonden via een glasvezel plantnetwerk dat door alle installatielocaties loopt waar relevante apparatuur geplaatst is. Alle data worden verzameld en gedistribueerd door dit netwerk, waarbij databron en datadoel flexibel met elkaar verbonden kunnen worden door fysieke verbindingen via patchpanelen en switches alsook logische verbindingen met behulp van een netwerkbeheersysteem. Door dit netwerk zijn alle systemen in staat om met elkaar te communiceren.
Moderne instrumentatie en besturingapparatuur aangesloten op 'programmeerbare logische controllers' (PLC) of 'gedistribueerd besturingssysteem' (DCS) (Niveau 1) met operatiestations zijn standaard faciliteiten in de hedendaagse COI. Sommige van de COI's hebben additionele automatisering voor geavanceerde controle- en optimalisatiefuncties. De automatisering van de by-productinstallatie (BPI) wordt normaal uitgevoerd door een andere DCS die gespecialiseerd is in continue controlefuncties. Beide systemen zijn normaal met elkaar gekoppeld via Modbus en zijn ontworpen als geïntegreerde besturingssystemen voor het bereiken van de controle voor beide, elektrische en instrumentatieapparatuur.
Het automatiserings-, besturings-, en meetsysteem stelt een operatie van de COI in via operatorbesturingsstations, gelegen in afzonderlijke controleruimtes. Naast het hebben van operatorbesturingsstations voor alle grote installatie-eenheden, zijn er normaal een aantal controleruimtes die uitgerust zijn met grootscherm videoschermen, inclusief split-scherm capaciteit, audio paging systemen, en intranet-toegang etc. Het complete 'netwerk- en systeemconfiguratie' voor de COI en de BPI omvatten de COI remote I/O (input/output) niveau, de COI-PLC-niveau, de COI-operatieniveau en het systeembeheerniveau met server en netwerkapparatuur. Ook is er de interface naar de Niveau 3 systemen.
In het gebied van COI, wordt een geïntegreerd DCS gebruikt op het procescontrole niveau. Veel applicaties in de COI zijn reekscontrolefuncties, die het beste uitgevoerd worden door PLCs. Automatisering en procescontrole voor de cokesovenbatterij verwarming en machines wordt bereikt met behulp van een niveau 2 besturingssysteem dat diverse procesmodelberekeningen uitvoert gebaseerd op de verwerkte data verzameld van een niveau 1 automatiseringssysteem. Het niveau-2 besturingssysteem biedt cokesovenoperators een geavanceerd, nauwkeurig en gemakkelijk te gebruiken ondersteuningshulpmiddel, wat met succes gebruikt kan worden om zowel de operationele als de milieupreteringen van de installatie te verbeteren. Fig 2 toont Niveau 2 automatisering en procesbesturingssysteem voor de COI.
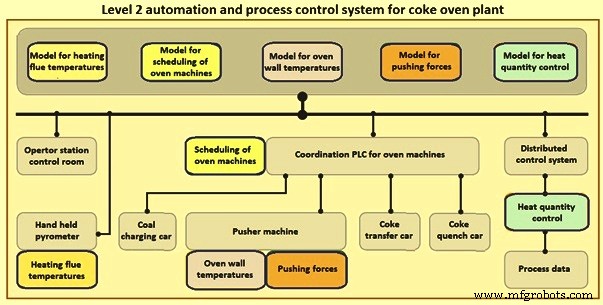
Fig 2 Niveau 2 automatisering en procesbesturingssysteem voor cokesoveninstallatie
De procescontroletechnologieën die gemeenschappelijk gebruikt worden voor de automatisering, besturing, en meetsysteem van de COI worden hieronder beschreven.
Oven Drukregelingssysteem
Op elk gegeven moment is de druk binnen individuele ovens anders aangezien ze zich in verschillende stadia van cokeringsperiodes bevinden. Het is een bekend feit dat ovens die net geladen zijn de hoogste druk getuigen terwijl ovens die hun cokeringsperiode naderen de laagste drukken getuigen. Dit heeft twee effecten nl. (i) ovens met een hogere druk in vergelijking met gasverzamelmain zijn meer geneigd tot ontheemse emissies, en (ii) aangrenzende ovens die op verschillende drukken opereren hebben verschillende niveaus van spanning op de ovenkamermuren dus, de refraktaire levensduur aanzienlijk reducerend. Om deze ernstige issues te overwinnen, is het belangrijk om drukken in individuele ovens te regelen zodat een licht negatieve druk gedurende de cokeringsperiode gehandhaafd wordt. Dit kan eenvoudig bereikt worden door het installeren van een oven drukregelingssysteem.
Binnen de jaren 1990, werd een eerste versie van een enkele oven drukregelingssysteem ontwikkeld door de DMT (Deutsche Montan Technologie GmbH) bedrijf in Duitsland. Sindsdien is het systeem continu verbeterd gebaseerd op praktische ervaring. Het verbeterde oven drukregelingssysteem helpt bij de reductie van ontheemse emissies bij de COI. Oven drukregelingssysteem is geaccepteerd als een 'best available technique' (BAT).
De belangrijkste technologische verbeteringen door het oven drukregelingssysteem zijn (i) de oven druk is ontkoppeld van de verzamelmain druk, (ii) de verzamelmain opereert met negatieve druk, (iii) de druk binnen elke oven wordt individueel gecontroleerd, (iv) laadgassen worden afgezogen door negatieve verzamelmain druk, en (v) de conventionele klep wordt vervangen door een zo genaamde 'fix cup' klep.
In het oven drukregelingssysteem, wordt de 'fix cup' geïnstalleerd tussen de standpijp en de ruwe gasverzamelmain. Middels de afdichtingsprop is uitgerust met een regelapparaat en verbonden met een besturingsstang. In zijn uitsteek eindigt de standpijp ganshals in een zo genoemde kroonbuis, uitstekend met de kroonsleuven die erin bestaan in de 'fix cup'. Ook geïnstalleerd in de standpijp ganshals zijn twee sproeibussen die enerzijds voorzien in afkoeling van het hete ruwe gas en anderzijds voor het natmaken van de gasverzamelmain om inkrustatie van teer en andere afzettingen te voorkomen. Daarnaast, door middel van de snelle vulklep, kan de 'fix cup' snel gevuld worden terwijl een cokesoven is ontkoppeld van de gasverzamelmain. Fig 3 toont oven drukregelingssysteem.
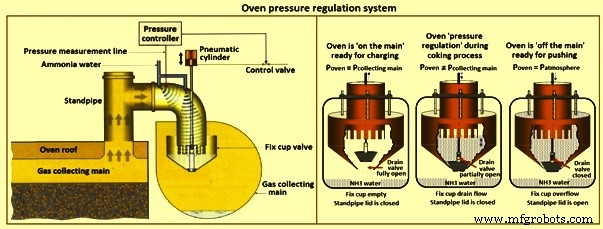
Fig 3 Oven regelingssysteem
De regeling van de oven druk wordt uitgevoerd door een variabele drukweerstand voor het gegenereerde ruwe gas, gecreëerd door sleuven in de kroonbuis. De sleuven worden meer of minder geopend door middel van een variabel waterniveau in de 'fix cup'. Het waterniveau wordt beïnvloed door de overloopregelapparaat, dat een bepaald waterniveau binnen de 'fix cup' handhaaft afhankelijk van de setpoint van de ovenkamer druk. Het waterniveau in de 'fix cup' is direct gerelateerd aan de positie van de doorlaatzuiger van de overloopregelapparaat. De aandrijving van de overloop-regelapparaat is een pneumatische cilinder die met de overloopregelapparaat verbonden is door een stang. De pneumatische cilinder wordt gecontroleerd door een twee-kant werkende positioner, die zijn informatie ontvangt van een besturingssysteem, dat de oven drukmmeting verwerkt.
De oven druk wordt gemeten binnen de ganshals, waarvandaan het naar het besturingssysteem wordt overgedragen. Tijdens de kooltijd wordt de oven druk stapsgewijs verhoogd van ongeveer +3 mm H2O (0,3 mbar) aan het begin van de kooltijd, wanneer de hoeveelheid gegenereerde ruwe gas en het gevaar van emissies op zijn hoogste niveau is, tot ongeveer +16 mm H2O (1,6 mbar) aan het einde van de kooltijd, wanneer de hoeveelheid gegenereerde ruwe gas daalt tegen nul en dus het gevaar van emissies erg laag is. De finale afstelling van de setpoints wordt normaal uitgevoerd na drukmmetingen achter de ovendeuren op ovenzoolniveau op het moment van ingebruikname van de COI. Het doel is om de oven druk zo in te stellen dat de laagst mogelijke druk in de oven op alle tijden bereikt kan worden zonder zuiging achter de deuren op ovenzoolniveau te creëren.
De gasverzamelmain is normaal aan de duwzijde van de cokesovenbatterij gelegen. Het bestaat uit drie secties. Elke verzamelmainsectie is normaal uitgerust met twee gasafvoerkleppen om ruwe gas direct bij de batterij te kunnen afvoeren in geval van noodgeval. Waterafgedichte kleppen vormen de afsluiting tussen gasverzamelmain en de atmosfeer. De afvoerkleppen zijn pneumatisch aangedreven en openen automatisch op een vooraf gedefinieerde maximumdruk in de gasverzamelmain. Ontbranding van de ruwe gassen wordt gedaan door een elektrisch boogsysteem dat direct voor de opening van de afvoerkleppen ontbranding initieert. De verzamelmaindruk wordt gecontroleerd door een besturingsklep in elk van de afvoermains. De negatieve druk geleverd door de zuiger, wordt opstrooms van de besturingsklap gedrosseld zodat slechts zoveel ruwe cokesovengas wordt vrijgegeven als nodig is om de gedefinieerde druk in de gasverzamelmain te handhaven.
De HMI (human machine interface) van het oven drukregelingssysteem bestaat uit meerdere operatordisplays die de batterijoperator in staat stellen het systeem te monitoren en aan te passen (in automatische modus) en indien nodig het systeem in handmatige modus te bedienen (bijv. in geval van noodgeval). Alle proceswaarden zoals oven druk, waterniveau binnen de fix-cup, status van alle besturingselementen, laatste cokerings tijd, statusmeldingen, etc. worden getoond. Als overgeschakeld naar handmatige operatie, kunnen alle operatiefuncties als 'verbinden om te laden', 'terug naar regelen', 'standpijpdeksel sluiten' etc. handmatig geïnitieerd worden binnen de juiste operatievolgorde. Sommige vergrendelingsvolgordes zijn nog steeds actief om schadelijke bedieningsfouten te voorkomen. Handmatige operatie zonder PLC-controle en vergrendelingsvolgordes kan alleen gedaan worden vanaf het pneumatische besturingspaneel dat direct voor het betreffende standpijp geplaatst is. Een trenddisplay voor elke oven kan geselecteerd worden bij de HMI, wat de hoofpproceswaarden in termen van tijd toont.
Kolen Vochtanalysator
Een aantal vochtmeetsystemen zijn beschikbaar. Echter, de betrouwbare methode om de kolenvocht online te meten is om 'microgolf met oppervlakte gewichtscompensatie' te gebruiken. Microgolven zijn een hoog nauwkeurige manier om vocht te meten door het feit dat microgolven hoog selectief zijn voor water. Ze penetreren het te meten materiaal. Watermoleculen zijn van nature polair wat ervoor zorgt dat de microgolven aanzienlijk verzwakken en vertragen. De dielectrische constante van het materiaal geeft de invloed op de microgolven aan. De dielectrische constante van water is 20 keer groter in vergelijking met andere materialen. Dit resulteert in een sterke interactie van de microgolven met water wat dan gemeten wordt als demping en fasverschuiving.
Om te verzekeren dat reflectie en resonantie de meting niet beïnvloeden, worden meerdere frequenties gebruikt en geëvalueerd. Daarbij worden oneffenlijke invloeden van geometriewijzigingen, als de laagdikte van het materiaal ondanks een compensatie voor oppervlaktegewicht, vrijwel geëlimineerd. De fasverschuivingsmeting is additioneel nodig aangezien het minder beïnvloed wordt door verschillende storingen en dus resulteert in een betere nauwkeurigheid. Daarom resulteert een combinatie van demping en fasverschuiving in een reductie van storingen, wat additioneel de nauwkeurigheid verbetert. Door fasverschuiving en demping te meten, kan een precisie beter dan 0,2% bereikt worden wat vanuit het meetpunt van oogpunt voldoende is om de vochtwaarde voor verwarmingscontrole te gebruiken.
Als de bulkdichtheid varieert, wat het geval is bij opereren met verschillende kolenmengsels en verschillende korrelgrootteverdelingen, is een additionele radiometrische meeteenheid nodig. De laagdikte en bulkdichtheid hebben een impact op de meetresultaten. Het kan grotendeels geëlimineerd worden door demping en fasverschuiving te normaliseren naar de massa per eenheid oppervlakte, wat bepaald wordt door gammastraling transmissiemetingen. In deze transmissiemeting, wordt het zwakker worden van de gammastralingintensiteit, wat afhangt van het oppervlaktegewicht, gemeten. Als resultaat, kan een dichtheids-onafhankelijk vochtsignaal verkregen worden, wat de hoogst mogelijke precisie voor optimale procescontrole garandeert. Als tegelijkertijd de kolenlaagdikte gemeten wordt dicht bij de gammastralingsbron bijv. met een ultrasonische niveausensor, kan de bulkdichtheid van de kolen bepaald worden (oppervlaktegewicht vermenigvuldigd met de laagdikte is de bulkdichtheid). De opzet van kolenvochtmeetsysteem is getoond in Fig 4. Behalve de apparatuur getoond in de opzet, zijn nog meer items nodig om het systeem werkend te maken.
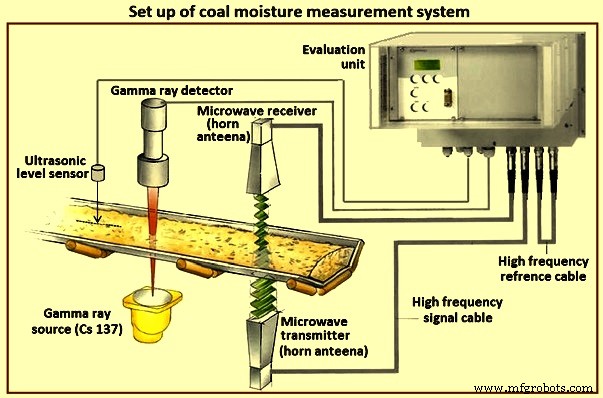
Fig 4 Opzet van kolenvochtmeetsysteem
De microgolven worden overgedragen met behulp van een paar zo-genoemde hoornantennes. Een is boven de band geïnstalleerd en de ander is onder de band geïnstalleerd. Vanwege deze transmissiegeometrie, wordt een groot percentage van het totale volume gemeten. Dit biedt een zeer nauwkeurige voorstelling van de vochtinhoud door de hele kolenlaag. Daarmee wordt de vochtinhoud binnen de volle kolenlaag gemeten en niet alleen de oppervlaktevocht.
De gammastralingsbron (Nuclide Cs 137) is onder de band geïnstalleerd. Het moet zo dicht mogelijk bij de microgolf uitzendende hoornantenne zijn zodat hetzelfde kolendeel op dezelfde plek en tijd met elkaar gerefereerd worden (demping en fasverschuiving gecorreleerd met oppervlaktegewicht in real-time). Verticaal gecentreerd op de gammastralingsbron is de gammastralingsdetector (scintillatiedetector) boven de band geïnstalleerd. De twee hoornantennes, gammastralingsbron en de gammastralingsdetector zijn verbonden met speciale hoogfrequente signaal kabels naar een evaluatie-eenheid die correleert en berekent vocht en bulkdichtheid in real-time. Referentiecurves verkregen uit meerdere kalibratietests (online vocht over laboratorium vocht) worden opgeslagen in de evaluatie-eenheid voor meerdere kolenconsistentie of mengsels. Deze geïntegreerde referentielijnen garanderen betrouwbare compensatie van omgevingsinvloeden. Op deze manier kan de waterinhoud en bulkdichtheid van de kolen zeer nauwkeurig bepaald worden.
De meting werkt het best, als het oppervlak van de kolen recht en vlak is. Daarom is het nodig om een aantal afvlakkingsapparatuur voor de meetopzet te plaatsen. Het afvlakken van het kolenoppervlak wordt in twee stappen gedaan. Eerst wordt een zware staalplaat gebruikt als schraper. De maximale uittrekking van de schraper is beperkt door ketens om te voorkomen dat de schraper in contact komt met de rubberen band. Gewichten kunnen aan de schraper toegevoegd worden om de schraapkracht in te stellen en het paveerpad aan te passen. Ten tweede, een slee, ook beperkt in zijn beweging door ketens, ebnet de overige bultjes. Als het kolenniveau op de band erg hoog is of stapels kolen benaderen, kan de schraper of de slee kolen van de band spillen. Daarom worden containments gemaakt van rubberen bandmateriaal aan elke kant van de band geplaatst. Een vlak kolenoppervlak is nodig voor het krijgen van betrouwbare signalen.
Automatisch Kamertemperatuur Meetsysteem
Het automatische kamertemperatuur meetsysteem bestaat uit een cokes kamerwand temperatuur meetsysteem door luchtgekoelde glasvezelkabels en bevestigde pyrometers gemonteerd op de 'koude' achterste ram balk van de duwauto. De temperaturen van de wanden worden gemeten wanneer de ram door de oven passeert. Ze worden geconverteerd en geëvalueerd om de toezicht op de temperatuur en warmteverdeling van de batterij in longitudinale, transversale en verticale richting mogelijk te maken. Dit kan uitgevoerd worden door kruiswandtemperaturen, longitudinale batterijtemperaturen, verticale warmteverdeling, temperatuurentwikkeling in termen van tijd, wand-verwaringscontroles etc. te controleren. Fig 5 toont het principe van het automatische kamertemperatuur meetsysteem.
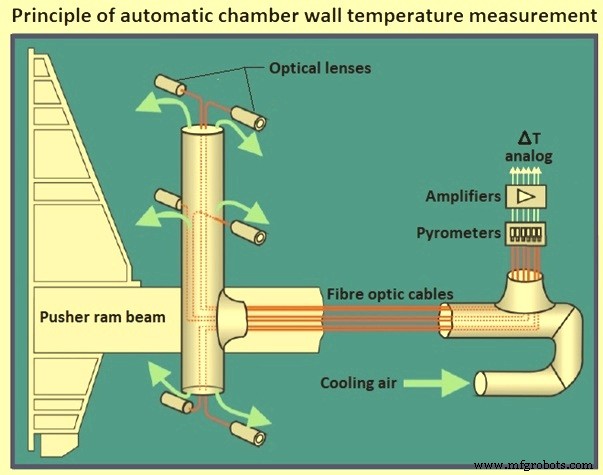
Fig 5 Principe van automatische kamertemperatuur meting
De lichtintensiteit uitgezonden van de ovenwand wordt gedetecteerd door een glasvezelkabel bij elk meetpunt. Dit meetpunt bestaat uit een behuizing thermisch geïsoleerd tegen straling en warmte geleid door de ramkop. De behuizing bevat de glasvezelkabelhouder, luchtrouteringssysteem voor een optimale koelingseffect, glasvezelkabel, en gecomprimeerde luchtvoeding. De glasvezelkabel is permanent bevestigd in relatie tot de ram. Gecomprimeerde lucht mag langs de glasvezelkabel passeren wat het beschermt tegen oververhitting en vuil, en het pad tussen het licht geleidende behuizing vrijmaakt als het uitblaast in de ovenkamer.
Verschillende honderd datapunten (ruwe data) worden door elke pyrometer gemeten tijdens één duwproces overgedragen aan een PLC in de elektriciteitskamer van de duwmachine en gecorreleerd met de gerelateerde afstandsinformatie van de ramaandrijving. De ruwe waarden worden gecomprimeerd om één gemiddelde temperatuurswaarde per verwarmingskanaal voor elke pyrometer te bouwen. Deze waarden (in totaal 6 x aantal verwarmingskanalen) samen met het ovennummer van de betreffende duw, de tijd van duwen, en de nivellering worden tijdelijk opgeslagen in het opslagmedium van de aangewezen automatische kamertemperatuur meetsysteem PLC station op de duwmachine. De zo bepaalde waarden worden door de glasvezelkabels van de duwmachine naar de COI PLC voor ovenmachines overgedragen die de data ontvangt en die data in een database opslaat.
Wanneer nodig, kan de operator selecteren en temperatuurdata uit het archief evalueren door een uitgebreid menusysteem te gebruiken dat geïntegreerd is in de HMI van de COI PLC voor ovenmachines beschikbaar op alle server client PCs. Automatische alarmen worden gegenereerd als drempelwaarden overschreden worden. De operator is in staat om op regelmatige intervallen of in geval van een alarm de temperatuurverdeling binnen de batterijblok te controleren om maladjustaties van het onderverbrandingssysteem te detecteren wat kan leiden tot ondercokeren van de kolen in specifieke gebieden van de cokesmassa resulterend in slechte cokeskwaliteit en vervuiling tijdens duwen.
Naast alarmeren voor problemen in de kruiswand, is de verticale temperatuurverdeling vooral belangrijk in hoge ovenkamers. Dit wordt bereikt door een lange vlam over de volledige hoogte van het kanaal. De vlam wordt beïnvloed door de gas- en luchtverdeling naar het verwarmingskanaal wat correct aangepast moet worden. Veranderingen in de luchtverdeling (bijv. veranderingen in de stooktrek) zonder passende tegenmaatregelen kunnen storende invloeden hebben op de lengte van de vlam (verticale warmteverdeling) en uiteindelijk kunnen leiden tot ongelijkmatig cokeren, tot dakkool, en ergst van allen uiteindelijk tot 'kleefovens'. Automatisch kamertemperatuur meetsysteem is in staat om verticale verwarmingsproblemen snel te detecteren terwijl temperaturen in drie niveaus van de ovenkamer tijdens elke duw worden gemeten. Detectie van deze problemen helpt het verwarmingssysteem te verbeteren wat leidt tot betere milieubescherming, hogere cokeskwaliteit, hogere productie-efficiëntie (gas/energiebesparing) en minder stress aan het baksteenwerk (langere levensduur van de batterij).
De verwarmingsevaluatie van enkele muren of ovens, de ovenwandtemperaturen van het automatische kamertemperatuur meetsysteem kunnen gecondenseerd worden om een gemiddelde batterijtemperatuur te bieden, wat gebruikt kan worden als input voor batterijverwarmingscontrole.
Automatisch Monitoringssysteem van de Duwkracht
Samen met de meting van de kamerwandtemperaturen, terwijl de duwram de cokes uit een oven duwt, wordt tegelijkertijd het koppel nodig voor deze actie gemeten op de ramaandrijvmotor. Deze waarden worden gemeten terwijl de duwram de hete cokes uit de oven duwt. Het koppel wordt geleverd van de frequentieomvormer eenheid die de motorsnelheid en motorkoppel controleert en wordt in de PLC voor ovenmachines geconverteerd in een duwkracht. Het systeem heet 'automatisch monitoringssysteem van de duwkracht' en biedt uitstekende informatie over de mechanische onderhoudssituatie van de ramaandrijving en de cokeringsconditie van de cokestaart. Als de ramkracht over een periode toeneemt, kan een mechanisch of een verwarmingsprobleem verwacht worden wat aandacht en verdere evaluatie voor probleemoplossing vereist.
Grafieken van de automatische monitoring van de duwkracht kunnen opgeroepen worden op de HMI van de PLC voor ovenmachines door de operators voor procescontrole en als een probleemoplossingshulpmiddel. De installatiebeheerders selecteren de data van de automatische monitoring van de duwkracht uit een langetermijnarchief voor procesmonitoring, optimalisatie en historische enquêtes. De duwkrachtcurves tonen hetzelfde profiel wat betekent een duwkrachtpiek in het begin om de cokes los te maken van de wand en de cokestaart te laten bewegen. Na deze initiële piek, is de duwkracht veel lager, net genoeg om de cokestaart te laten bewegen langs de lengte van de oven. Zodra de duwram schoen de oven binnenkomt, ontstaat een nieuwe maar kleinere piek. Deze steun schoen glijdt over de ovenzool en legt additionele wrijving op de stenen die door de ramaandrijving moeten worden tegengegaan, wat leidt tot een toename van de benodigde duwkracht. Dit is de normale situatie tijdens elke duwing.
Als de grafiek uitsteekt uit het reguliere profiel met meerdere duwpieken langs het duwpad, dan herhaalt de eerste piek zich meerdere keren tijdens één duw. De reden kan zijn dat het duwen verschillende keren stopte en weer hervatte toen de ram door de oven reisde. Mechanische problemen op de cokesgids hebben deze stops nodig. Met elke herstart, moet het duwaandrijvingssysteem de kracht weer winnen om de cokestaart te laten bewegen. Vier pieken duiden erop dat de duwram vier keer stopte en herstartte na de initiële 'losbreukpiek'. Dit voorbeeld toont dat de duwkrachtmeting een nuttig hulpmiddel is om operationele problemen tijdens duwen te detecteren en te documenteren.
Automatisch Planning- en Besturingssysteem van Ovenmachines
Procescontrole en monitoring van operatie van COI omvat ook de voorbereiding van een duwschema en schermweergave van de ovenmachines operatieprestaties. Voor dit doel wordt een heel geavanceerd duw- en laadschema programma genaamd 'automatisch planning- en besturingssysteem van ovenmachines' als deel van de COI automatiseringssysteem gebruikt. Duw- en laadtijden voor elke oven worden berekend en geoptimaliseerd, overgedragen aan de ovenmachines en gesignaleerd aan de operators. De daadwerkelijke data van de duw- en laadoperatie wordt teruggevoerd aan het planneringssysteem om de berekening bij te werken.
Het 'automatisch geplande en besturingssysteem van ovenmachines' kan normale productieplanning alsook alle typen speciale operaties aan (bijv. compensatie van storing of verminderde productie). Een herberekening kan getriggerd en hermade worden op elk moment wanneer er een verandering is in productiedata of er een operatiestorstoring is. Verschillende strategieën zijn beschikbaar om een productieverlies aan te pakken. Het verlies kan geaccepteerd of opgecompenseerd worden door productie te verhogen met verkorting van de cokerings tijd op een voorzichtige en veilige manier voor het behouden van de beste verwarmingsprestaties en productie. Dus, veranderingen in het schema beïnvloeden automatisch de berekende nominale warmte binnen het verwarmingscontrolemodel.
Het duw- en laadschema kan voor meerdere dagen van tevoren berekend worden in een speciale simulatiemodus voor geavanceerde productieplanning. Het systeem is vergrendeld met het oven drukregelingssysteem om de ontkoppeling van de verzamelmain voor duwen en herkoppeling aan de verzamelmain voor laden te hanteren. Fig 6 toont de hoofdfunctie en operatiesysteemfilosofie alsook de operatiedisplays. Het computerscherm aan de rechterkant heeft normaal drie displays. De eerste display heet 'ovenstatus', wat voor elke oven de volgende duw/laadtijden, laatste duw/laadtijden, tijd in cyclus als staafdiagrammen met meerdere kleuren, en laadgewicht etc. toont. De tweede display is voor het berekende schema wat de duw- en laadcycli in chronologische volgorde voor de komende paar dagen van tevoren toont. De derde display toont de duw- en laadgeschiedenis als een rapport.
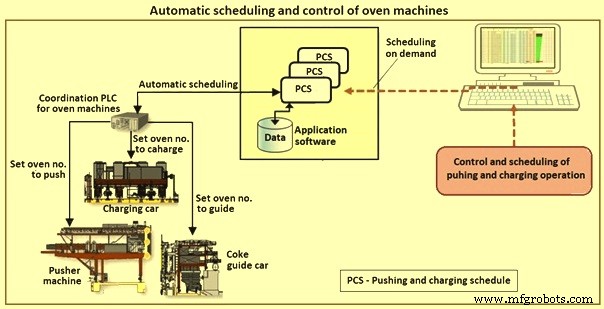
Fig 6 Automatische planning en besturing van ovenmachines
Automatisch Besturingssysteem van Batterijverwarming
Automatisch besturingssysteem van batterijverwarming is een theoretisch berekeningsmodel dat de benodigde energie voor verwarming van de batterij bepaalt. Het model wordt dynamisch bijgewerkt door de daadwerkelijke productieprestaties (aanpassen aan vertragingen, 'versnelling', verloren productie, etc.) en de daadwerkelijke verwarmingsprestaties (aanpassen is gebaseerd op daadwerkelijke verwarmingskanaal, cokes of wandtemperaturen die buiten het doelbereik vallen). De energievereisten bepaald door het 'automatisch besturingssysteem van batterijverwarming' model zijn de setpoint voor het verwarmingssysteem. De energie nodig voor de batterijverwarming in dit geval wordt gecontroleerd door de verwarmingstijd te veranderen (een pauzetijd tussen omkeeren te variëren).
Automatisch besturingssysteem van batterijverwarming wordt getoond in Fig 7. De figuur toont ook een trendgrafiek van de verwarmingscontrole resultaten. Wanneer de cokerings tijd verandert (groene pijl), reageert de energiehoeveelheid controle door een nieuwe setpoint voor de energie-invoer te creëren (gele pijl), voornamelijk door de pauzetijd te veranderen (blauwe pijl). In het gegeven voorbeeld, wordt de pauzetijd verhoogd van ongeveer 200 seconden tot ongeveer 275 seconden door het model om te matchen met een dalende energie-eis (rode curve) door een algemene toename in de cokerings tijd (groene curve) van 28,9 uur tot 30,1 uur. De stijging van de 'gemiddelde batterijtemperatuur', gemeten door het automatische kamertemperatuur meetsysteem (roze stip-pijl), heeft ook een reductie van warmte nodig, wat de energie setpoint nog verder verlaagt. De totale reductie van energie (gele curve) leidt tot een reductie van de 'gemiddelde batterijtemperatuur' (roze pijl). Echter, dit gebeurt met een tijdsvertraging door de reactietijd nodig om de energie van het verwarmingskanaal naar de cokes te brengen.
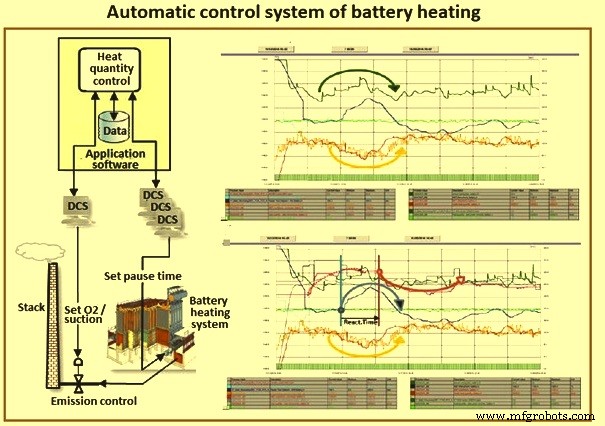
Fig 7 Automatisch besturingssysteem van batterijverwarming
Om beide temperaturen gemeten op verschillende plekken in het baksteenwerk met elkaar vergelijkbaar te maken, worden de verwarmingskanaal temperaturen geëxtrapoleerd door de warmteoverdrachtsvoet naar ovenwandtemperaturen. Het 'automatisch besturingssysteem van batterijverwarming' model is in staat om de hoeveelheid verwarmingsenergie onder controle te houden, zorgt voor minder energieverbruik en een snelle en automatische reactie op operatiestorstoringen wat de batterijtemperaturen in balans houdt, verwarmingsproblemen en duwemissies reducerend.
Productieproces
- Fluke 772/773 Klemmeters: Een Moderne Aanpak Voor Automatisatie Lus Probleemoplossing
- ISA publiceert bijgewerkte derde editie van Control Systems Safety Evaluation & Reliability boek
- Biosignal PI: Een betrouwbare, betaalbare open-source ECG- en respiratiemonitoringplatform
- Raspberry Pi-sensor- en actuatorbeheersing onder de knie: versnellingsmeter, servo en datastreaming
- Slimme huisautomatisering & beveiligingssysteem bouwen met 1Sheeld
- Automatisering in Injectiemoulding Meesteren: Stapsgewijze Gids om Productiviteit te Boosten
- Strategisch Ontwerp en Planning voor Controlesysteem-Upgrades
- Blockchainpotentie in Industriële Automatisering: Kansen en Obstakels
- Expert Fabriek Automatisering: Ontwerp, Implementatie, en Turnkey Oplossingen
- Eenvoudige installatie- en bedieningshandleiding voor SYNTEC besturingssysteem
- Hotraco's Globaal Automatisering: Naadloze Remote Control met IXON Cloud