



Draaien vs Frezen: Belangrijkste Verschillen Uitgelegd
Bewerking of metaalsnijden is een subtraktief productieproces dat overwegend wordt gebruikt om ongewensd materiaal van het werkstuk te verwijderen om de dimensionele nauwkeurigheid en tolerantie te verbeteren. Door de eeuwen heen zijn veelvuldige bewerkingsprocessen geëvolueerd voor efficiënte verwerking van een grotere verscheidenheid aan materialen op ongetelde manieren. Breed kunnen dergelijke processen worden geclassificeerd als conventionele bewerkingsprocessen, afwerkende afschuifprocessen en niet-traditionele bewerkingsprocessen (NTM). Per definitie is conventionele bewerking een van de productieprocessen waarbij overtollig materiaal wordt afgeschoren van een voorvormde blank in de vorm van spanen met behulp van een wigvormig snijgereedschap om de beoogde vorm, afmeting en afwerking te geven. Draaien, draadschnijden, faceren, centreren, boren, uitboren, reamen, tappen, slepen, sleuven, plannen, frezen, broeien, hobben, enz. zijn voorbeelden van conventionele bewerkingsoperaties.
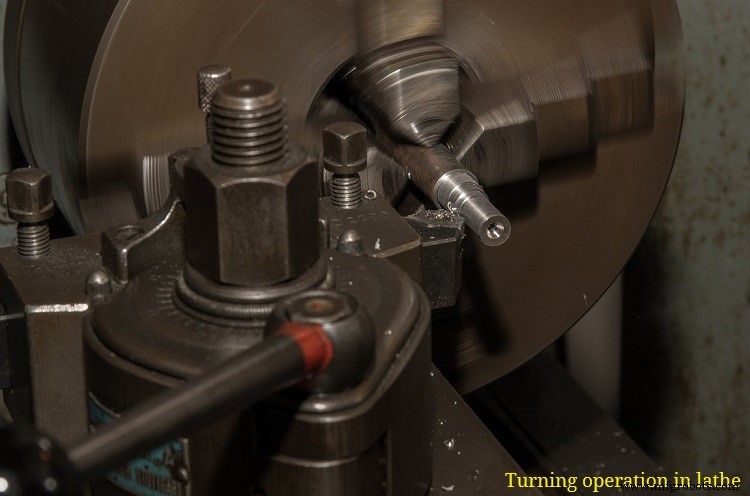
Daarom zijn draaien en frezen allebei conventionele bewerkingsoperaties; echter, elk van hen heeft verschillende capaciteiten en is dus geschikt voor het fabriceren van verschillende kenmerken door materiaal van het werkstuk te verwijderen. Draaien wordt uitgebreid gebruikt voor het genereren van cilindrische of kegelvormige oppervlakken. Hier kan de primaire blank (voor-bewerkte grondstof) van elke vorm zijn (gebaseerd op beschikbare spanning en machinecapaciteit). Het gebruikt een eenpunts draaisnijder om een dunne laag materiaal af te scheren in de vorm van continue of onderbroken spanen. Deze operatie wordt uitgevoerd op een bekende en veelzijdige werktuigmachine, genaamd draaibank. Gebaseerd op de bewerkte kenmerken, kan draaien worden onderverdeeld in recht draaien, kegel draaien, inwendig draaien, getrapte draaien, enz. In alle gevallen is het gegenereerde oppervlak ofwel cilindrisch ofwel kegelvormig.
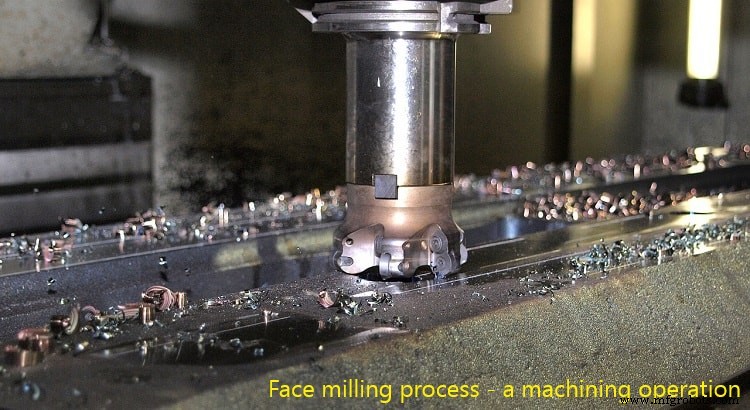
Hoewel frezen ook een bewerkingsoperatie is zoals draaien, verschillen de procesmethode, capaciteit en vorm van het gegenereerde kenmerk van draaien. Terwijl draaien cilindrische of kegelvormige oppervlakken produceert, is frezen nuttig voor het genereren van vlakke of gesculpteerde oppervlakken. Het gebruikt een meervoudig snijgereedschap dat 2–150 snijranden kan bevatten. Dus frezen is een sneller proces dat hogere productiviteit oplevert. De operatie wordt uitgevoerd op een freesmachine die een horizontale of verticale spil kan hebben. Gebaseerd op gegenereerde kenmerken en techniek, kan frezen ook worden onderverdeeld in vlak frezen, zij frezen, eind frezen, enz. De diverse verschillen tussen draaien en frezen zijn hieronder in tabelvorm gegeven.
Tabel: Verschillen tussen draaien en frezen
| Draaien | Frezen |
|---|---|
| Draaien wordt gebruikt om cilindrische of kegelvormige oppervlakken te produceren. | Frezen wordt gebruikt om vlakke of gesculpteerde oppervlakken te produceren. |
| Wordt uitgevoerd in draaibank werktuigmachine. | Frezen wordt uitgevoerd in freesmachine. |
| Draaien gebruikt een eenpunts snijder. Snijder bevat slechts één hoofd snijrand. | Frezen gebruikt een meervoudig snijder. Snijder bevat meer dan één snijranden. |
| Snijbeweging wordt gegeven door het roteren van het werkstuk. | Snijbeweging wordt gegeven door het roteren van de snijder. |
| Voedingsbeweging wordt gegeven door het bewegen van de snijder tegen het werkstuk. | Voedingsbeweging wordt gegeven door het bewegen van het werkstuk tegen de snijder. |
| Draaien is meestal een continue snijoperatie. | Frezen is meestal een onderbroken snijoperatie. |
| Draaien produceert continue spanen tenzij condities ongunstig zijn. | Frezen produceert inherent onderbroken spanen. |
| Materiaalverwijderingssnelheid is laag door eenpunts snijder. | Het biedt hoge MRR en dus neemt productiviteit toe. |
Gegenereerd oppervlak en kenmerk
Draaien wordt overwegend gebruikt voor het genereren van cilindrische of kegelvormige oppervlakken, ongeacht de vorm van de grondstof. Elk kenmerk gegenereerd door dit proces moet rotatiesymmetrisch zijn. Doorgaans kan het worden ingezet voor het fabriceren van assymmetrische onderdelen zoals cilindrische of kegelvormigeassen, getrapte assen, getapte voorwerpen, vergroten van diameter van inwendige gaten (kan geen gat origineren), snijden van cilindrische nuten, enz. In tegenstelling hiermee kan frezen worden ingezet om vlakke oppervlakken van elke oriëntatie alsook contour oppervlakken te genereren. Kenmerken zoals sleuven, kanalen, sleutelgaten, zakken, wanden, ribben, webben, enz. zijn veelvoorkomend in frezen.
Werktuigmachines voor operaties
In het metaalsnijddomein is werktuigmachine een specifieke categorie machine die alle benodigde bewegingen aan het werkstuk en/of de snijder geeft alsook faciliteiten voor het monteren ervan. Verschillende bewerkingsoperaties worden in verschillende werktuigmachines uitgevoerd; echter, bepaalde werktuigmachine is ook in staat om een aantal vergelijkbare operaties uit te voeren. Draaien wordt uitgevoerd in een veelzijdige werktuigmachine genaamd draaibank. Dit is primair een horizontale as machine (spil is horizontaal); echter, verticale as draaibank is ook beschikbaar, vooral tafelmodel. Frezen wordt uitgevoerd in freesmachine, die zowel verticale as als horizontale as kan hebben (beide zijn gebruikelijk).
Eenpunts en meervoudig snijder
Een snijgereedschap (of snijder) mag slechts één of meer actieve snijranden bevatten die kunnen deelnemen aan materiaalverwijderingsactie tijdens bewerking. Gebaseerd op het aantal snijranden, kunnen snijders worden geclassificeerd als eenpunts of meervoudige snijders. Draaioperatie wordt uitgevoerd met een eenpunts snijder, genaamd SPTT (single point turning tool). Dus het heeft slechts één hoofdsnijrand die actief kan deelnemen aan afscheren of verwijderen van materialen. In tegenstelling hiermee kan een freessnijder 2–150 snijranden bevatten, soms zelfs meer. Duidelijk is het een meervoudig snijder omdat meer dan één snijrand gelijktijdig deelnemen aan afscheren of verwijderen van materialen.
Snijbeweging en voedingsbeweging
Er zijn twee relatieve bewegingen tussen het werkstuk en de snijder wier gelijktijdige actie afschering van een laag van werkstof veroorzaakt. Deze twee heten primaire bewegingen omdat de meerderheid van snijvermogen door hen wordt geabsorbeerd; er kunnen echter andere secundaire bewegingen zijn gebaseerd op kenmerk of oppervlak te produceren. Het is de functie van de werktuigmachine om dergelijke relatieve bewegingen in de beoogde richting met een vooraf bepaalde snelheid te geven. Bij draaien levert rotatie van het werkstuk met een vaste snijsnelheid de vereiste snijbeweging, terwijl beweging van de gereedschapswagen (waarop de snijder stevig gemonteerd is) de vereiste voedingsbeweging levert. Bij frezen is het volledig omgekeerd: snijbeweging wordt geleverd door rotatie van de snijder met vaste toer terwijl voedingsbeweging wordt geleverd door het bewegen van de werktafel (waarop het werkstuk gemonteerd is).
Continue en onderbroken snijden en corresponderende spanen
Tijdens draaioperatie blijft de snijder continu in nauw contact met het werkstuk en resulteert dus in continue spanen. Hoewel het type spaan afhangt van veel voorspelbare en onvoorspelbare factoren, heeft draaien de capaciteit om continue spanen te produceren onder gunstige snijcondities. Frezen produceert inherent onderbroken spanen omdat geen enkele snijrand in contact blijft met het werkstuk; in plaats daarvan grijpen en loslaten snijranden herhaaldelijk tijdens de operatie.
Spanbelasting en productiviteitskwesties
Oppervlak van het werkstofmateriaal voor de snijder op elk moment heet spanbelasting. Het is evenredig met de materiaalverwijderingssnelheid (MRR). Bij frezen, door de participatie van meer snijranden in elke omwenteling, kan hogere spanbelasting worden benut omdat de gehele spanbelasting gelijkmatig verdeeld wordt over alle snijranden. Dus hogere snijparameters, voornamelijk voeding en snijdiepte, kunnen in één pas worden ingezet, en dus kan een groter volume materiaal in een specifieke tijd worden verwijderd. Bij draaien kunnen waarden van snijparameter niet na een bepaald niveau worden verhoogd vanwege kans op gereedschapsuitval. Dus frezen is zeer productief vergeleken met draaien wanneer bulk verwijdering van materiaal de primaire zorg is.
Een wetenschappelijke vergelijking tussen draaien en frezen wordt in dit artikel gepresenteerd. De auteur adviseert u om de volgende referenties te raadplegen voor een beter begrip van het onderwerp.
- Machining and Machine Tools door A. B. Chattopadhyay (1e editie, Wiley).
- Manufacturing Engineering and Technology: SI Edition door S. Kalpakjian en S. R. Schmid (7e editie, Pearson Ed Asia).
Industriële technologie
- Traditionele vs. Niet-traditionele Bewerking: Belangrijkste Verschillen Uitgelegd
- Kettingaandrijving vs Tandwielaandrijving: Uitgebreide Vergelijking
- Riemaandrijving vs. Ketenaandrijving: Belangrijkste Verschillen Uitgelegd
- Bewerking vs. Slijpen: Belangrijkste Verschillen Uitgelegd
- GMAW vs. GTAW: Uitgebreide Vergelijking van Twee Booglassen Technieken
- Verbinden vs. Bevestigen: Belangrijkste Verschillen Uitgelegd
- Industrie 4.0 vs Industrie 5.0: Wat Verandert En Waarom Het Belangrijk Is
- CNC-frezen vs. CNC-draaien: Belangrijkste Verschillen en Ontwerpimplicaties
- CNC Draaien vs. Frezen: Belangrijkste verschillen uitgelegd
- Conventionele vs. niet-conventionele bewerking: belangrijkste verschillen uitgelegd
- Robotische Procesautomatisering vs. Testautomatisering: Belangrijkste verschillen & zakelijke impact